
Bir PEEK parçası tek çevrimde dolup bir duruştan sonra görünüm veya ölçülerini değiştirdiğinde, tek başına bir namlu ayar noktası sonucu açıklayamaz. Malzemeyi tüm termal yol boyunca takip edin. PEEK enjeksiyon kalıplama sıcaklığı, tek bir makine ayarı değil, koordineli bir termal sistemdir. Kurutma sıcaklığı malzemeyi işleme öncesinde korur; namlu ve meme bölgeleri homojen bir eriyik oluşturur; kalıp yüzey sıcaklığı akışı, kristalleşmeyi ve ölçüleri kontrol eder; kalma süresi reçinenin kararlı kalıp kalmayacağını veya bozunacağını belirler.
Bu süreç kılavuzunda:
- Dört termal kontrolü tanımlayın
- Kalıplanmış parça kanıtlarını okuyun
- Kristallik ile çevrim süresini dengeleyin
- Kavite sıcaklığını haritalandırın
- Bir üretim penceresi kilitleyin
Ayar noktaları tek bir sistem olarak çalışmalıdır
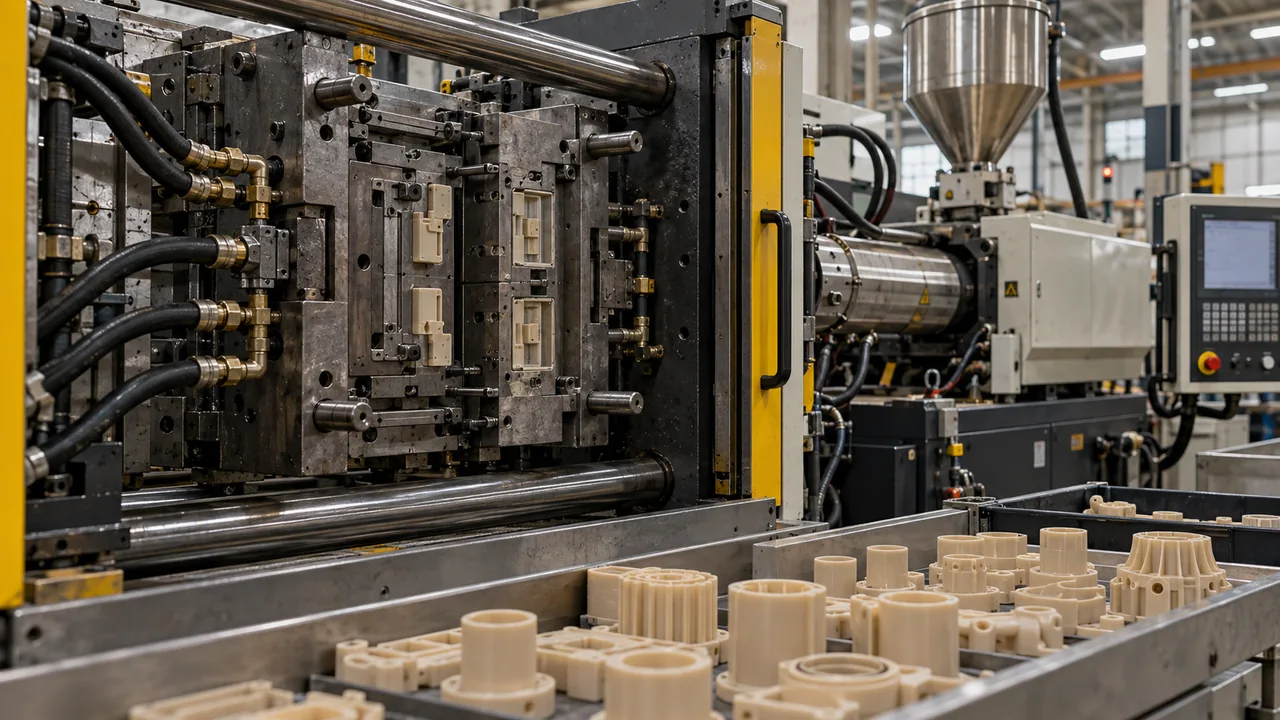
Tedarikçi işleme kılavuzları, tam grade için bir başlangıç penceresi sağlar. Üretim geliştirme daha sonra bu pencere içinde atış boyutu, kalma süresi, akış uzunluğu, cidar kalınlığı, giriş tasarımı ve ısıtma kapasitesine göre ayarlama yapar. Bir sıcaklık profilini başka bir makineden kopyalamak başarısız olabilir çünkü namlu geometrisi, kayma geçmişi ve gerçek kalıp yüzeyi sıcaklığı farklıdır. Kurutma, besleme bölgesi kontrolü, namlu profili, meme, yolluk, kavite yüzeyi ve soğutma, polimer geçmişine katkıda bulunur. Bir sensördeki kararlı okuma, soğuk bir girişi veya aşırı ısınmış bir ölü noktayı telafi edemez. Tek tek ayar noktalarını değiştirmeden önce tam yolu haritalandırın. Reçine tedarikçisinin grade özel işleme önerisi, kurulum için bir başlangıç noktasıdır, her PEEK bileşeni için evrensel bir reçete değildir. Cidar kalınlığı, akış uzunluğu, dolgular, sıcak yolluk tasarımı ve çevrim süresi gerekli dengeyi değiştirir. Gerçek malzeme ve takım koşullarını makine reçetesinin yanına kaydedin. Aynı ayar iki preste farklı sonuçlar üretiyorsa, tedarikçinin önerisinin tutarsız olduğunu varsaymadan önce malzeme kalma süresini ve ısı transferini araştırın. Kontrolör değerleri ısıtıcı komutlarını tanımlar, oysa gerçek polimer ve çelik sıcaklıkları kaymaya, çevrim süresine ve sensör konumuna yanıt verir. Bu fark, kopyalanan reçetelerin makineler arasında neden farklı davrandığını açıklar. Eriyik ve kavite yüzeyi koşullarını uygun ölçüm yöntemleriyle doğrulayın. Kurutma sıcaklığı hazırlığı kontrol eder, namlu ısısı eritmeyi destekler, meme koşulları transferi etkiler ve takım yüzeyi soğutma ile kristalleşmeyi kontrol eder.
Dört sıcaklık, dört farklı görev
| Termal kontrol | Birincil görev | Hata kanıtı |
|---|---|---|
| Kurutma | Reçineyi hazırlayın ve nem kaynaklı kusurlardan kaçının | Sıçrama, kabarcıklar veya tutarsız kalite |
| Namlu profili | Aşırı termal geçmiş olmadan homojen bir eriyik oluşturun | Erimeyen, siyah lekeler, viskozite kayması |
| Nozul | Yolluk ve girişe akışı sürdürün | Donma, damlama veya soğuk tıkaç |
| Kalıp yüzeyi | Dolgu, kristalleşme ve boyutları kontrol edin | Çarpılma, kararsız çekme, düzensiz renk |
Yalnızca kontrol cihazını değil, boşluğu ölçün
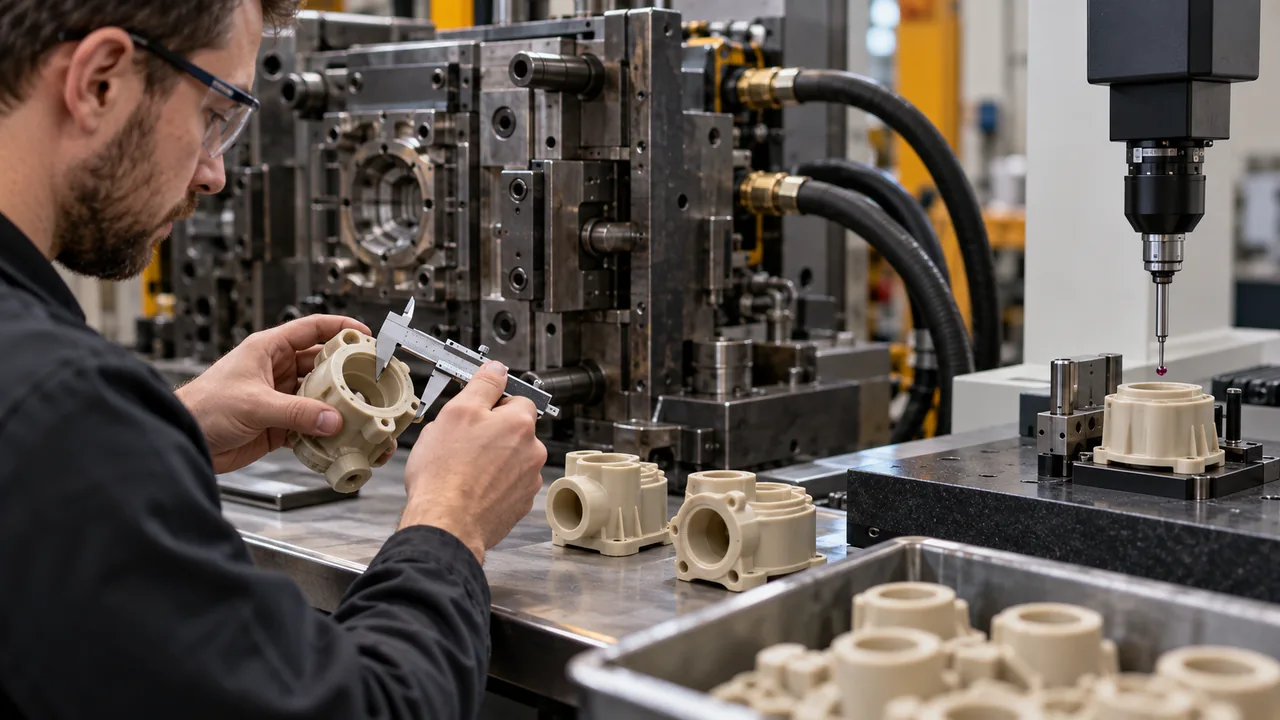
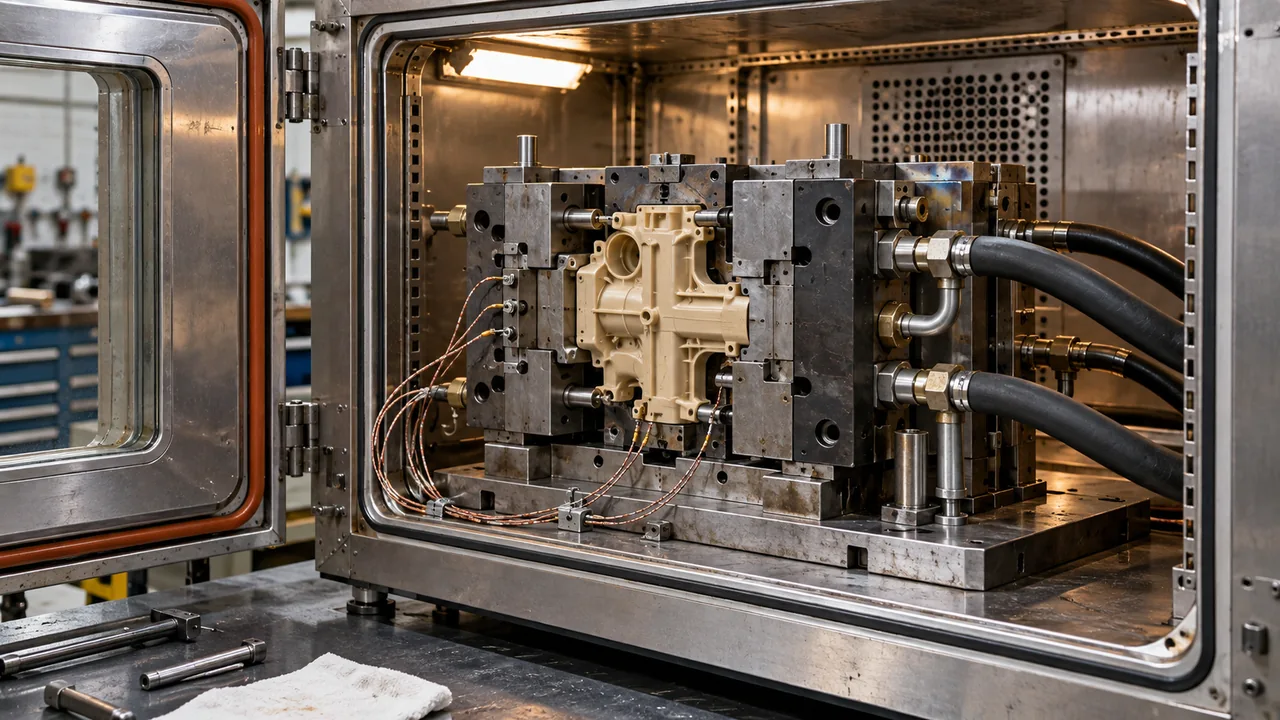
Bir yağ ünitesinin gösterdiği sıcaklık, her kalıp boşluğu yüzeyinin sıcaklığı olmak zorunda değildir. Hortum kaybı, kısıtlı devreler, insert kalınlığı ve plakaya ısı transferi yerel farklılıklar yaratır. İnce bölgeler donarken yakındaki ağır bir kesit sıcak kalabilir. Bunları farklı işlevlere sahip bağlantılı değişkenler olarak ele alın. Bir nozul termokuplü ölü bir noktayı ortaya çıkarmayabilir; bir yağ ünitesi göstergesi bir boşluk kenarını temsil etmeyebilir. Kaydedilen değerin mühendislik sorusunu yanıtlaması için ölçüm konumunu ve cihaz sınırlarını doğrulayın. Hassas görünen bir sayı, yanlış konumu tanımladığında yanıltıcı olabilir. Sürgüler, derin maçalar, insertler ve kalın montaj alanları ısıyı çevredeki boşluktan daha hızlı uzaklaştırabilir. Ortalama kalıp sıcaklığı kabul edilebilir olsa bile yerel soğutma akışı, kaynak hattı kalitesini ve kristalliği değiştirir. Termal denge sonrasında bir yüzey sıcaklığı haritası oluşturun. Derin maçalar ve hareketli insertler ısıyı ana boşluktan çok farklı yollarla alabilir.
Doğrulama sırasında, proses dengeye ulaştıktan sonra tekrarlanabilir noktalarda boşluk ve maça yüzey sıcaklıklarını kaydedin. Bir termal görüntü veya temaslı ölçüm, makine ayar noktalarının gizlediği dengesizliği ortaya çıkarabilir. Başlangıç sırasında, kontrol cihazı okumasının gerisinde kalabilir ve akış veya boyutsal kararlılıkta değişiklikler yaratabilir. Denge sonrasında ve planlı bir kesintiden sonra temsili konumları haritalayın. Sensörlerin nerede tekrarlanabilir ve korunaklı kalabileceğini düşünün. Amaç, en soğuk veya en sıcak bölgeyi ortalamak yerine yerel bir termal farkı belirli bir parça özelliğiyle ilişkilendirmektir.
Kalıp sıcaklığı PEEK kristalliğini neden değiştirir
PEEK'in amaçlanan yarı kristalin yapıyı geliştirebilmesi için yeterli termal fırsata ihtiyacı vardır. Aşırı soğuk bir bölge polimeri ani soğutarak söndürebilir; aşırı sıcak veya yavaş bir çevrim ise verimliliğe zarar verebilir ve kalıptan çıkarmayı zorlaştırabilir. Kesit kalınlığı da soğuma hızını değiştirir, bu nedenle tek bir ayar noktası parçanın tamamında tek bir morfoloji üretmeyebilir. Renk veya parlaklık değişimleri farklı termal geçmişe işaret edebilir, ancak kristallik veya mekanik performansı nicel olarak ölçmez. Tekdüze görünen bir parça hâlâ farklı çekme ve dayanıklılığa sahip bölgeler içerebilir. Görünümü boyutlara ve gerektiğinde laboratuvar analizine bağlayın. Kristallik çekmeyi ve malzeme davranışını etkiler, ancak çizimden ve işlevden bağımsız olarak optimize edilmemelidir.
PEEK kristalleşme sıcaklığının ayrı bir sayfa yerine aynı makale ve süreç çalışması içinde yer almasının nedeni budur. Pratik değişken, kalıplanmış kesitin maruz kaldığı tam sıcaklık-zaman geçmişidir. Kalıp sıcaklığının artırılması çevrim süresini, kalıptan çıkarma koşulunu ve çevredeki ekipman üzerindeki termal yükü değiştirir. Boyutları ilgili koşullandırma süresinden sonra değerlendirin ve gerektiğinde işlevi karşılaştırın. Tavlama öneriliyorsa, bunu kendi boyutsal değerlendirmesine sahip ayrı bir kontrollü işlem olarak ele alın; kararsız bir kalıplama süreci için otomatik bir çözüm değildir.
Kalma süresi ısıyı bozunmaya dönüştürebilir
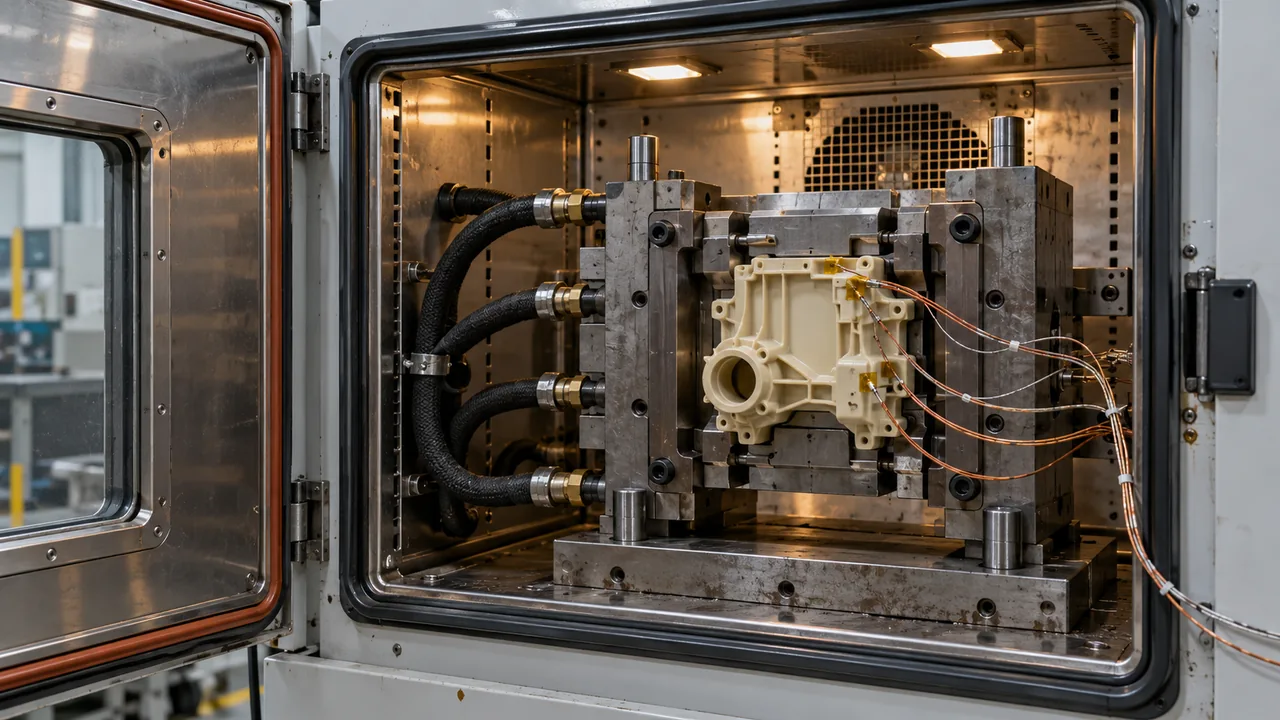
Küçük bir enjeksiyon hacmiyle çalışan büyük bir namlu, malzemeyi çok uzun süre sıcak tutar. Kesintiler, yavaş toparlanma veya tekrarlanan yeniden işleme daha fazla termal geçmiş ekler. Belirtiler arasında koyu renkli kirlenme, koku, kırılgan parçalar veya viskozite değişimleri yer alabilir. Üretim başlamadan önce bir kapatma ve temizleme prosedürü oluşturun. Büyük bir namludaki küçük enjeksiyon hacmi daha uzun süre sıcak kalır ve tekrarlanan vida toparlama çevrimlerinden geçebilir. Nominal sıcaklığı tek başına yükseltmek veya düşürmek bu uyumsuzluğu düzeltmez. Başlatma, normal çalışma ve kesintiler için kalma aralığını hesaplayın. Kalma süresi namlu, nozul ve varsa sıcak yolluk hacmini içerir ve üretim durakladığında uzar. Bu nedenle güvenli bir kararlı çevrim ayarı uzun bir kesinti sırasında uygunsuz hale gelebilir. Makineyi ve enjeksiyon hacmini eşleştirin, ölü noktaları gözden geçirin ve tedarikçi tarafından onaylanmış temizleme ve kapatma prosedürlerini kullanın. Yeniden başlatma sonrasında siyah lekeler veya renk değişimi, sıcaklıklar her yerde düşürülmeden önce bir geçmiş incelemesini tetiklemelidir; çünkü daha soğuk işleme, yaşlanmış malzemeyi uzaklaştırmadan dolgu sorunlarına yol açabilir.
Tekrarlanabilir bir çalışma aralığı nasıl oluşturulur
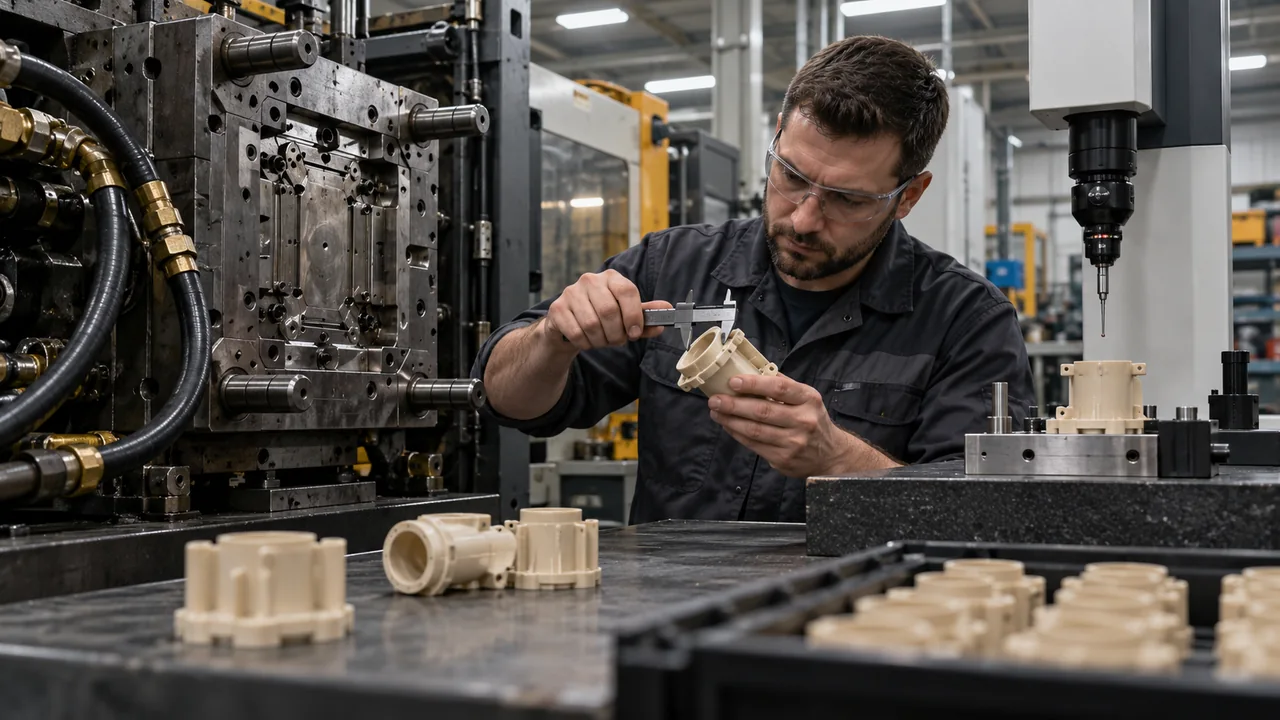
- Tam olarak tedarikçinin ilgili kalite sınıfı için belirttiği işleme aralığından başlayın.
- Makinenin gerekli sıcaklıkları elde edip kontrol edebildiğini doğrulayın.
- Gerçek kalıp yüzeyi sıcaklıklarını haritalandırın.
- Dolgu, tutma ve soğuma koşulları boyunca yapılandırılmış bir çalışma yürütün.
- Boyutları tanımlanmış bir koşullandırma aralığından sonra ölçün.
- Eriyik davranışı, kalma süresi ve kalıp dengesi için alarm limitlerini kaydedin.
Our Yüksek Sıcaklık Polimer Kalıplama yaklaşım bu termal çalışmayı kalıp ısıtma, yolluk konumu ve kalite doğrulamasıyla birleştirir. Kalite sınıfına özgü gereksinimler şuradan incelenebilir: PEEK malzeme portföyü. Tek bir iyi ayar üzerine kurulu bir süreç, normal varyasyon nem, çevrim süresi veya ortam koşullarını etkilediğinde başarısız olabilir. Onaylanmış çalışma aralığı, boyutları ve performansı makul üst ve alt limitlerde korumalıdır. Yapılandırılmış bir aralık çalışması yürütün ve planlı bir duruştan sonra tekrarlayın. Süreç kalitesini ortaya koyan yanıtları tanımlayın: kritik boyutlar, parça ağırlığı tutarlılığı, kaynak hattı davranışı, görünüm ve ilgili fonksiyonel test. Parametreleri planlı bir çalışma içinde değiştirin, etkileşimleri kaydedin ve numune almadan önce dengeyi bekleyin. İyi bir merkez noktası yalnızca tek bir koşulun işe yaradığını kanıtlar. Onaylanmış çalışma aralığı ayrıca yeniden başlatma davranışını ve malzeme hazırlığındaki makul varyasyonu açıklamalı, sınırlar kopyalanmış bir sıcaklık aralığı yerine ölçülen sonuçlara dayanmalıdır.
Sıkça sorulan sorular
Daha sıcak bir PEEK kalıbı her zaman daha iyi midir?
Hayır. Hedef, homojen, kaliteye uygun kristalizasyon ve boyutsal kararlılıktır. Aşırı ısı çevrim sürelerini uzatabilir, ejeksiyon davranışını değiştirebilir ve ekipman limitlerini aşabilir. Daha yüksek kalıp sıcaklığı da çevrim süresini ve ejeksiyon davranışını değiştirir. Seçilen kalite önerisini kullanın ve sıcaklığı tek başına bir hedef olarak maksimize etmek yerine ortaya çıkan ölçüleri ve işlevi doğrulayın.
Doğal PEEK neden düzensiz renk gösterir?
Renk değişimi soğuma veya kristallinite farklılıklarına işaret edebilir, ancak kontaminasyon ve bozunma da göz ardı edilmemelidir. Proses kayıtları ve parça testleriyle doğrulayın. Renk desenini yerel kavite sıcaklıkları, kalınlık ve malzemenin kalış geçmişiyle karşılaştırın. Görünüm bir teşhis ipucudur; kristallinitenin nicel bir ölçümü veya korunan özelliklerin kanıtı değildir.
Her PEEK kalitesi için tek bir sıcaklık profili kullanılabilir mi?
Hayır. Viskozite, dolgular, parça geometrisi ve tedarikçi önerileri farklıdır. Her kalite kendi doğrulanmış proses penceresine ihtiyaç duyar. Dolgular, akış özellikleri ve enjeksiyon kullanım oranı kurulumu etkiler. Ortak bir reçeteyi onaylamadan önce, seçilen kaliteyi amaçlanan kalıp ve pres üzerinde yeniden başlatma davranışı dahil olmak üzere doğrulayın.