
Milimetre altı plastik enjeksiyon ancak “küçük” belirli bir geometriye ve ölçülebilir bir fonksiyona dönüştürüldükten sonra uygulanabilir. Bir parça birkaç milimetre genişliğinde olup yine de 0,15 mm'lik bir cıdar, derin dar bir yuva veya projeyi belirleyen bir sızdırmazlık kenarı içerebilir. Tersine, basit oranlara sahip milimetre altı bir parça, zor mikro özelliklerle dolu daha büyük bir bileşenden daha kolay olabilir.
Doğru soru evrensel bir minimum boyut değildir. Soru, en zor özelliğin kabul edilebilir bir proses penceresiyle işlenip işlenemeyeceği, doldurulup doldurulamayacağı, havalandırılıp havalandırılamayacağı, çıkarılıp çıkarılamayacağı, elleçlenip elleçlenemeyeceği ve ölçülüp ölçülemeyeceğidir.
Uygulanabilirlik kriterleri
Gerçekte Milimetre Altı Olanı Tanımlayın
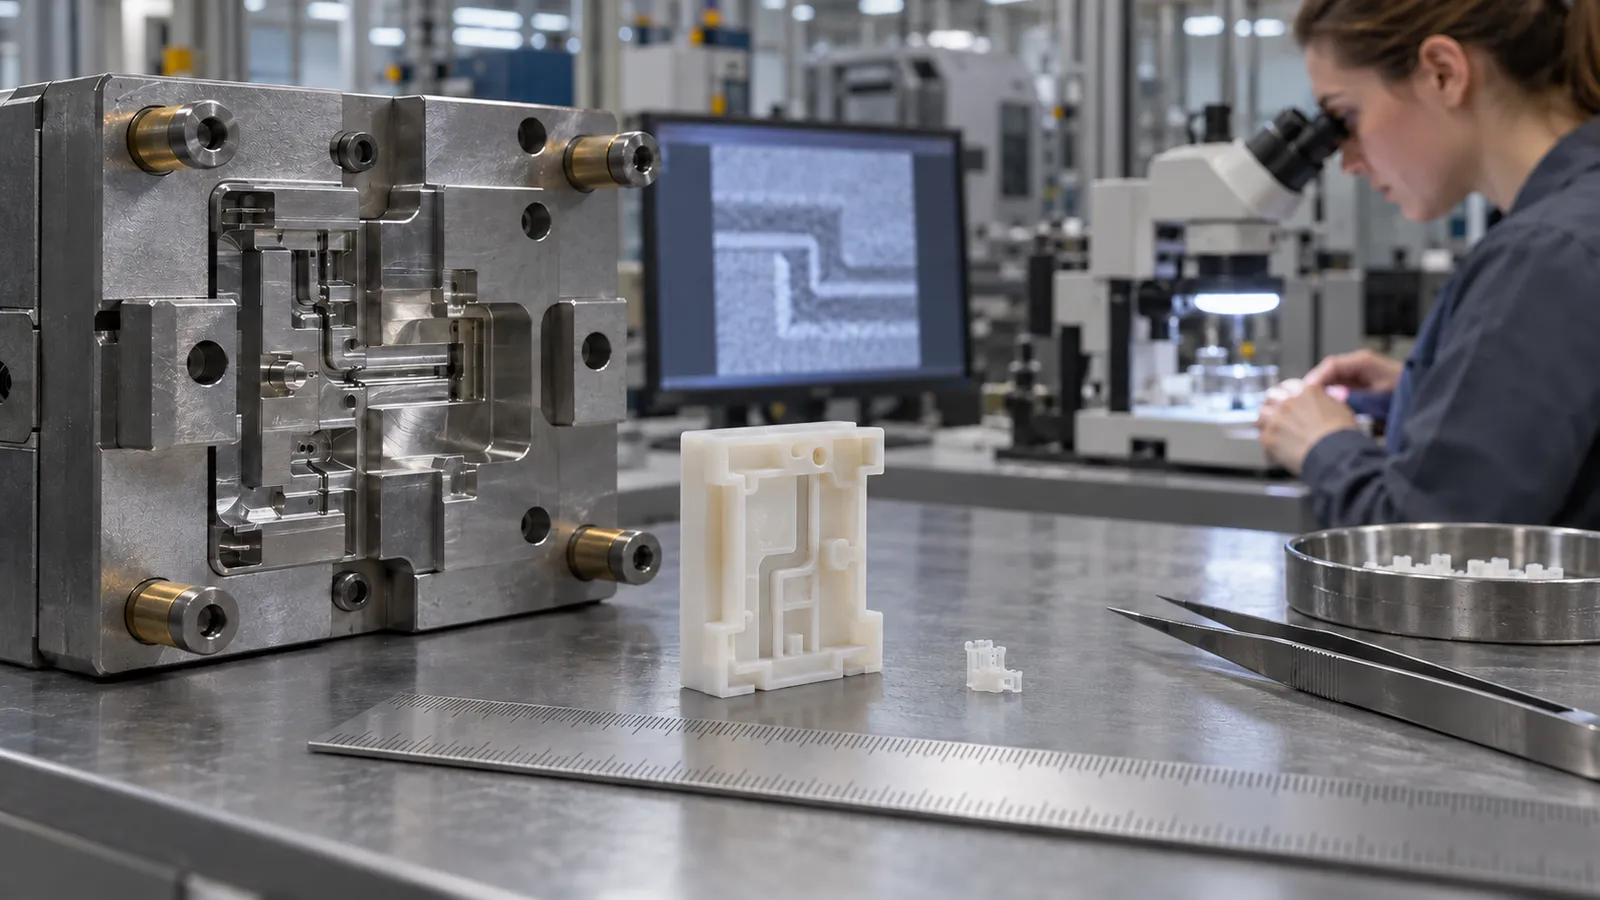
Toplam kütleyi ve zarfı listeleyin, ardından en küçük cıdarı, kaburgayı, deliği, pimi, oluğu, girişi, havalandırmayı, kapatmayı ve izin verilen çapak payını belirleyin. En uzun akış mesafesini en küçük kesite ekleyin. Bu ayrıntılar, ölçeğin üretim problemini nerede değiştirdiğini ortaya koyar.
Sırada fonksiyonel bağlam gelir. Yalnızca boşluk sağlayan dar bir yuvanın riski, sıvıyı dozlayan bir kanalınkinden farklıdır. Optik hizalama için kullanılan küçük bir tırnak, dekoratif bir dokudan farklı bir datuma ve denetim stratejisine ihtiyaç duyar. Her mikro özelliği fonksiyonel, montaj, sızdırmazlık, optik veya kritik olmayan olarak işaretleyin.
Son olarak, kabul edilebilir durumu tanımlayın. “Çapak yok” ölçülebilir değildir. Çapağın yasak olduğu yerleri, izin verilen iz bölgesini ve denetim büyütmesini belirtin. Aynısı çapaklar, giriş izi ve ejektör izleri için de geçerlidir.
Tek Bir Minimum Sayı Yerine Özellik Oranlarını Kullanın
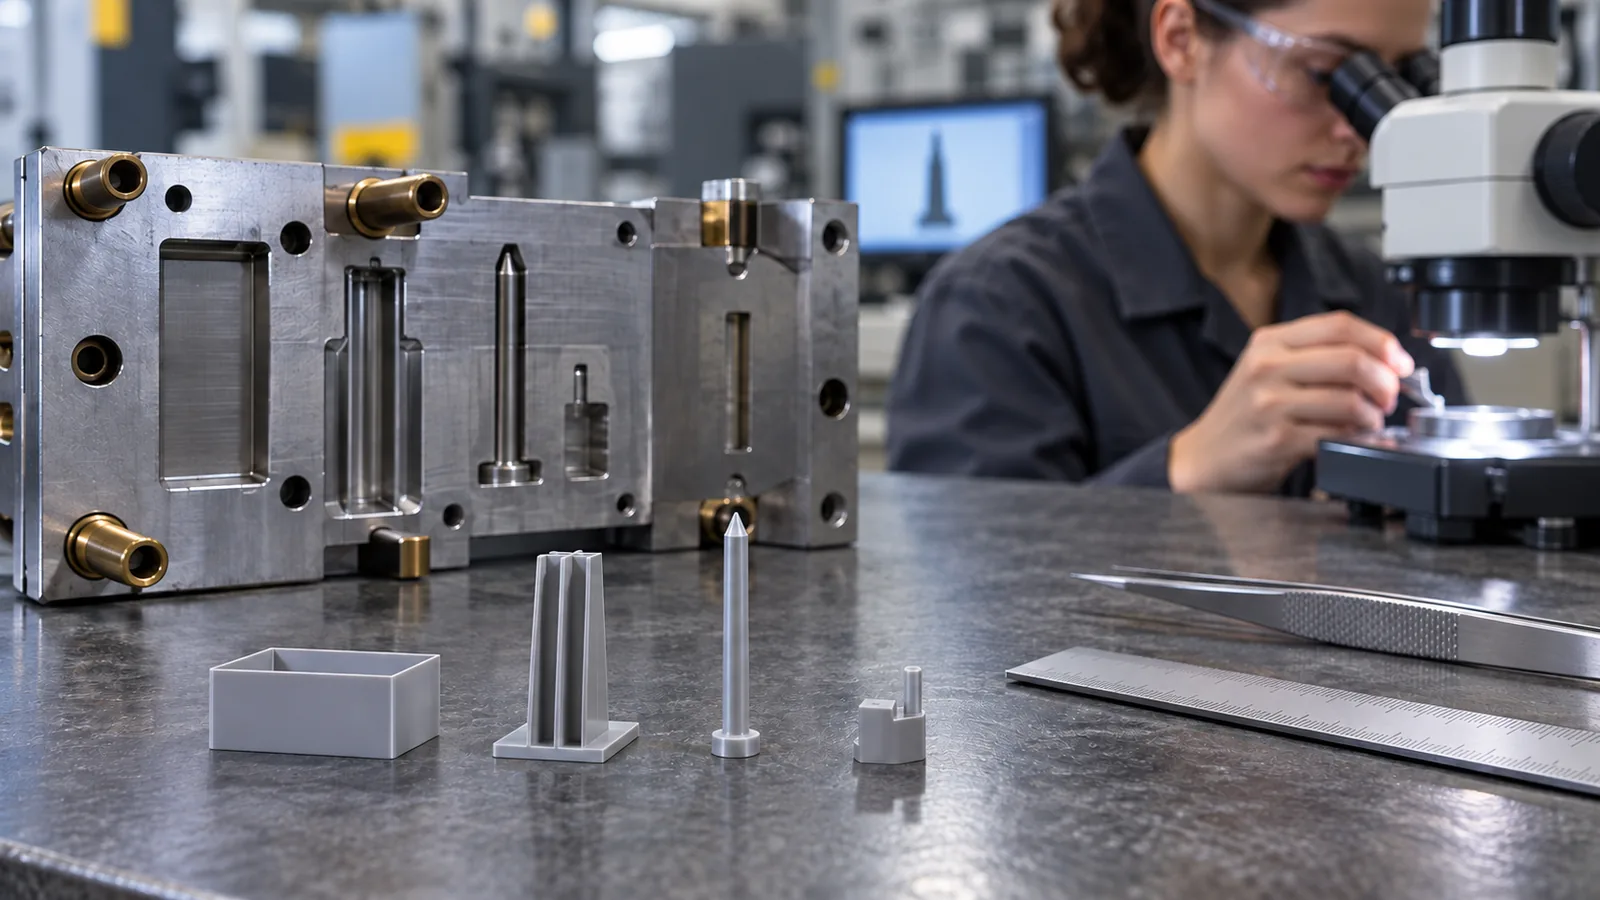
Üretilebilirlik; akış uzunluğunun kalınlığa, kaburga yüksekliğinin genişliğe, pim çapının uzunluğa ve çekmenin temas derinliğine oranı gibi ilişkilere bağlıdır. Uzun ve ince çelik özellikler sapabilir veya kırılabilir. Derin plastik duvarlar soğuma sırasında çekirdeği kavrayabilir. Açıklık oranı olmadan verilen nominal bir ölçü bu etkileri gizler.
| Özellik | Faydalı ilişki | Tipik arıza yönü |
|---|---|---|
| İnce duvar | Akış uzunluğuna karşı duvar kalınlığı | Donma, tereddüt, yönlenme |
| Derin kaburga veya kanal | Derinliğe karşı genişlik ve çekme | Eksik dolum, hapsolmuş gaz, sürtünme |
| İnce çekirdek pimi | Desteklenmeyen uzunluğa karşı çap | Sapma, eksantriklik, kırılma |
| İnce kapatma | Temas alanı, açı, basınç ve aşınma | Flaş, uyumsuzluk, bakım kayması |
Önce En Zor Akış Yolunu Test Edin
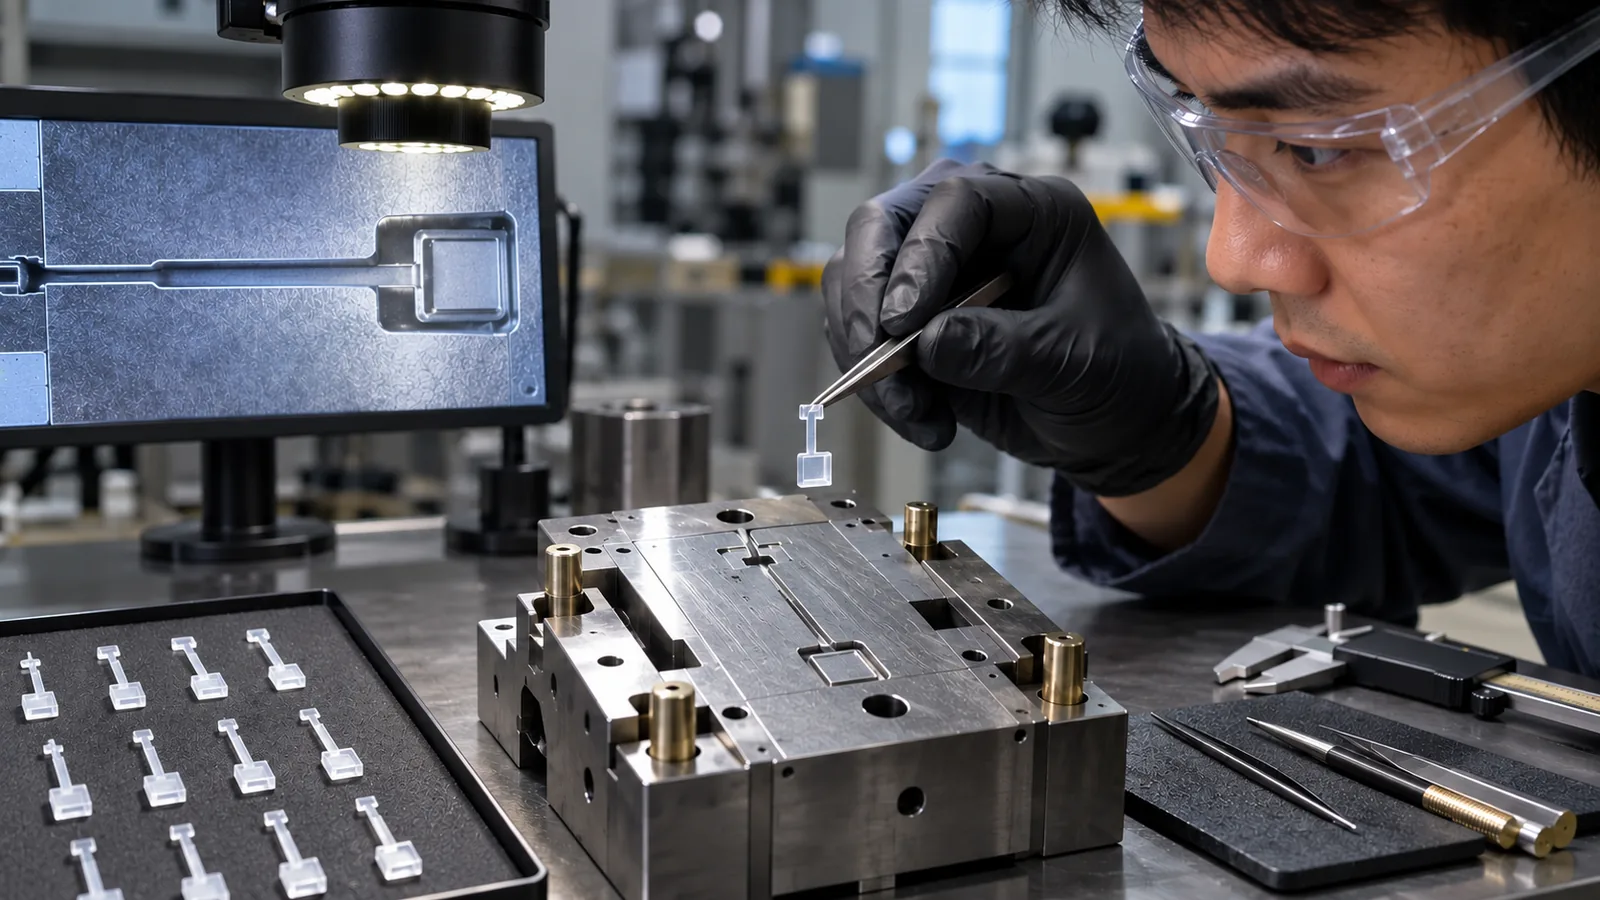
Bir fizibilite incelemesi, ısı kaybetme, gaz hapsetme veya dengesiz bir basınç gereksinimi yaratma olasılığı en yüksek olan özelliği izole etmelidir. Yolluk konumu ve yolluk hacmi, küçük ve kararlı bir atışın o özelliğe ulaşıp ulaşmayacağını etkiler. Bir kalıp akış analizi muhtemel dolum sırasını ve hava tuzaklarını karşılaştırabilir, ancak fiziksel denemelerin hâlâ çoğaltmayı ve flaş payını doğrulaması gerekir.
Kısa atış kanıtlarını, mümkün olduğunda kavite basıncını ve özellik düzeyinde mikroskopiyi kullanın. Son dolan mikro özellik yalnızca başka bir bölge flaş yaptığında iyileşiyorsa, tasarımın dar bir penceresi vardır. Düzeltici yol, yalnızca daha fazla basınç yerine cidar geçişi, yolluk, havalandırma, takım sıcaklığı, malzeme veya kavite yerleşimini içerebilir.
Besleme sistemi de önemlidir. Küçük bir parça, nispeten büyük bir yolluğun arkasında kalabilir; bu da malzeme kullanımını ve termal geçmişi etkiler. Yolluk stratejisi yalnızca teorik hurdaya göre değil, atış tekrarlanabilirliği ve bakım ile birlikte değerlendirilmelidir.
Toleranslardan Önce Bir Ölçüm Stratejisi Tasarlayın
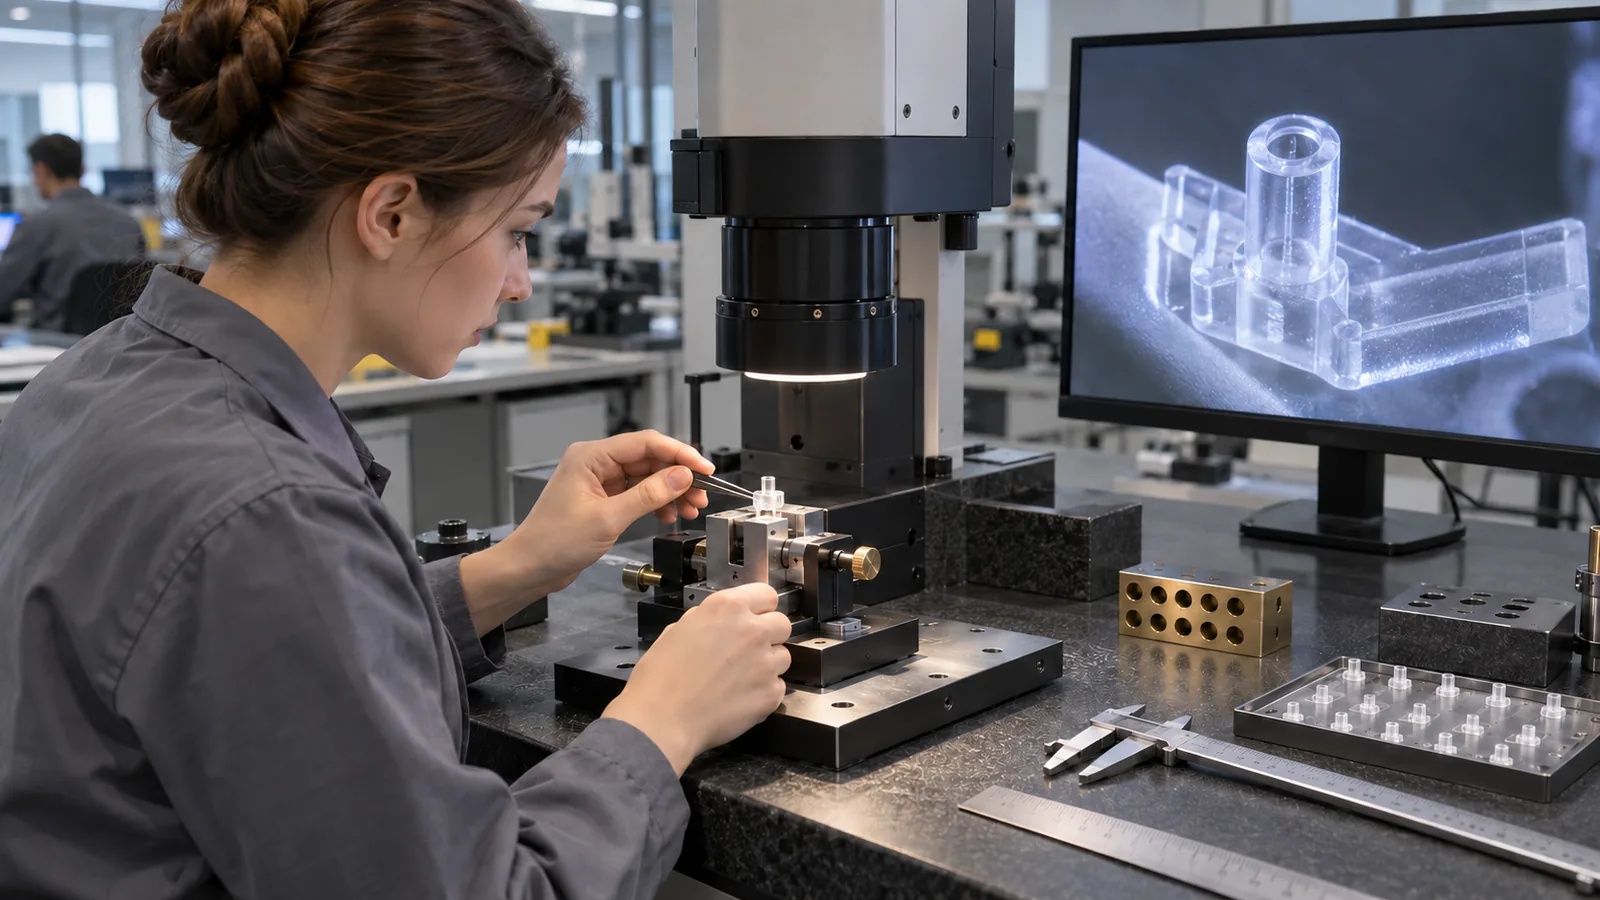
Bir özellik tekrarlanabilir şekilde konumlandırılıp ölçülemiyorsa toleransın çok az değeri vardır. Optik yöntemler odak, kenar eşiği, yarı saydamlık ve parça yöneliminden etkilenebilir. Temas yöntemleri ince bir özelliği deforme edebilir. CT veya diğer gelişmiş yöntemler erişilemeyen geometride yardımcı olabilir, ancak yine de çözünürlük ve referans kuralları gerektirir.
- Fonksiyonel referansı ve kısıtlama koşulunu belirleyin.
- Toleransı uygun belirsizlikle çözen bir yöntem seçin.
- Kenar, profil ve filtreleme kurallarını tanımlayın.
- Temsili kalıplanmış yüzeylerde tekrarlanabilirliği inceleyin.
- Kaviteye göre ve belirtilen koşullandırma süresinden sonra ölçün.
- Boyutları montaj veya fonksiyonel testlerle ilişkilendirin.
Tanımsız bir montajı telafi etmek için bir ölçüyü sıkılaştırmayın. Önce tolerans zincirini oluşturun, ardından limitleri işlevi gerçekten kontrol eden özelliklere tahsis edin.
Standart mı yoksa Mikro Kalıplama mı Uygun Olduğuna Karar Verin
Bazı milimetre altı özellikler iyi tasarlanmış geleneksel bir hassas kalıpta çalıştırılabilir. Diğerleri ise özel küçük atış dozajlama, özelleştirilmiş takım, kontrollü elleçleme veya ileri metroloji gerektirir. Karar; atış/yolluk oranına, özellik ölçeğine, malzemeye, toleransa, yıllık hacme ve otomasyon ihtiyaçlarına bağlıdır.
Prototip takım, odaklanmış bir fizibilite sorusunu yanıtlayabilir, ancak kritik giriş, havalandırma, yüzey ve özellik koşullarını yeniden üretmelidir. En zor geometriyi ortadan kaldıran basitleştirilmiş bir takım, üretim riskini azaltmadan çekici numuneler üretebilir.
The Mikro Enjeksiyon Kalıplama küçük atış kontrolü, mikro özellikler, nazik çıkarma, kaviteye özgü izlenebilirlik ve otomatik parça elleçleme projeye hâkim oldukça güzergâh daha cazip hale gelir.
Takım için Fizibilite Paketi Oluşturun
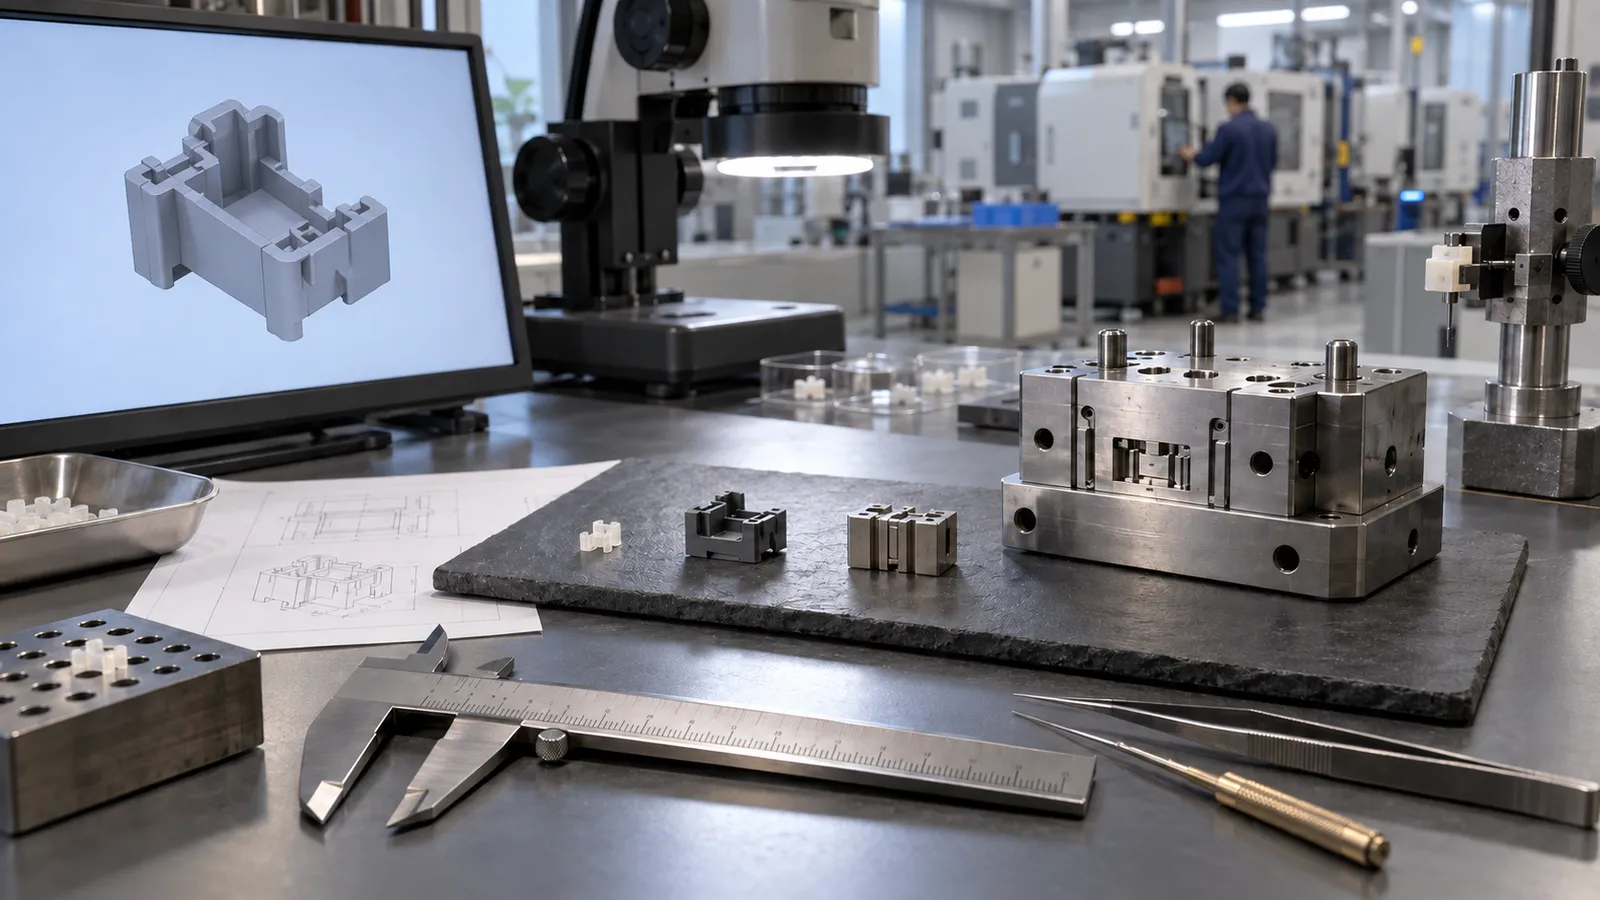
Kullanışlı bir RFQ; yerel 3D veri, ölçülendirilmiş bir çizim, malzeme sınıfı veya performans gereksinimleri, yıllık ve parti hacmi, işlevsel datums, eşleşen parçalar, kabul edilebilir tanık alanları, temizlik, ambalaj ve muayene beklentilerini içerir. Değerlendiricinin çıkarsamasını beklemek yerine en zor özelliği vurgulayın.
Varsayımları ve riskleri tanımlayan bir yanıt isteyin. Giriş konsepti, ayırma hattı, kapatmalar, ejektör bölgeleri, çelik güvenli ölçüler, beklenen ölçüm yöntemi ve deneme planı takım taahhüdünden önce görünür olmalıdır. Bir ölçü çizildiği gibi garanti edilemiyorsa, başarısız numuneler etrafında müzakere etmek yerine mekanizmayı erken çözmek daha iyidir.
Düşük hacimli öğrenme için, prototip enjeksiyon kalıplama güzergâhı, takım tasarımı işlevsel özellikleri hâlâ temsil ettiğinde kanıt döngüsünü kısaltabilir.
Amaçlanan ambalaj konseptini de dahil edin. Kavite muayenesini geçen ancak hasar görmeden ayrılamayan, yönlendirilemeyen, sayılamayan veya sevk edilemeyen bir parça üretim fizibilitesini geçmemiştir.
Sıkça Sorulan Sorular
Minimum kalıplanabilir plastik özellik nedir?
Evrensel bir sayı yoktur. Geometri, malzeme, akış mesafesi, takım yapısı, havalandırma, çıkarma, tolerans ve muayene fizibiliteyi birlikte belirler.
Daha küçük bir parça her zaman daha mı az maliyetlidir?
Hayır. Reçine tüketimi az olsa bile takım hassasiyeti, elleçleme, muayene, yolluk stratejisi ve düşük atış kullanımı maliyete hâkim olabilir.
3D baskı, bir kalıplama denemesinin yerini alabilir mi?
Geçme veya akışkan yollarını test edebilir, ancak kalıplanmış yönelimi, çekmeyi, giriş etkilerini, yüzey kopyalamayı veya üretim malzemesi davranışını yeniden üretemeyebilir.
Derin mikro kanallar neden zordur?
Hızlı soğuma, hapsolmuş hava riski, kırılgan takım çeliği ve güçlü kalıptan çıkarma temasını bir araya getirirler. Genişlik tek başına zorluğu tanımlamaz.
Çelik güvenli olarak neler değerlendirilmelidir?
İlk denemelerden sonra kontrollü ayarlama gerektirmesi muhtemel ölçüler, değişiklik yönü ve referans ilişkisi buna izin verdiği sürece çelik güvenli strateji açısından gözden geçirilmelidir.