
Moldagem de plástico submilimétrica só é viável depois que “pequeno” é convertido em uma geometria específica e uma função mensurável. Uma peça pode ter vários milímetros de largura e ainda conter uma parede de 0,15 mm, uma ranhura estreita e profunda, ou uma borda de vedação que controla o projeto. Por outro lado, uma peça submilimétrica com proporções simples pode ser mais fácil do que um componente maior repleto de microcaracterísticas difíceis.
A pergunta certa não é um tamanho mínimo universal. É se a característica mais difícil pode ser usinada, preenchida, ventilada, desmoldada, manuseada e medida com uma janela de processo aceitável.
Portas de viabilidade
Defina o que é realmente submilimétrico
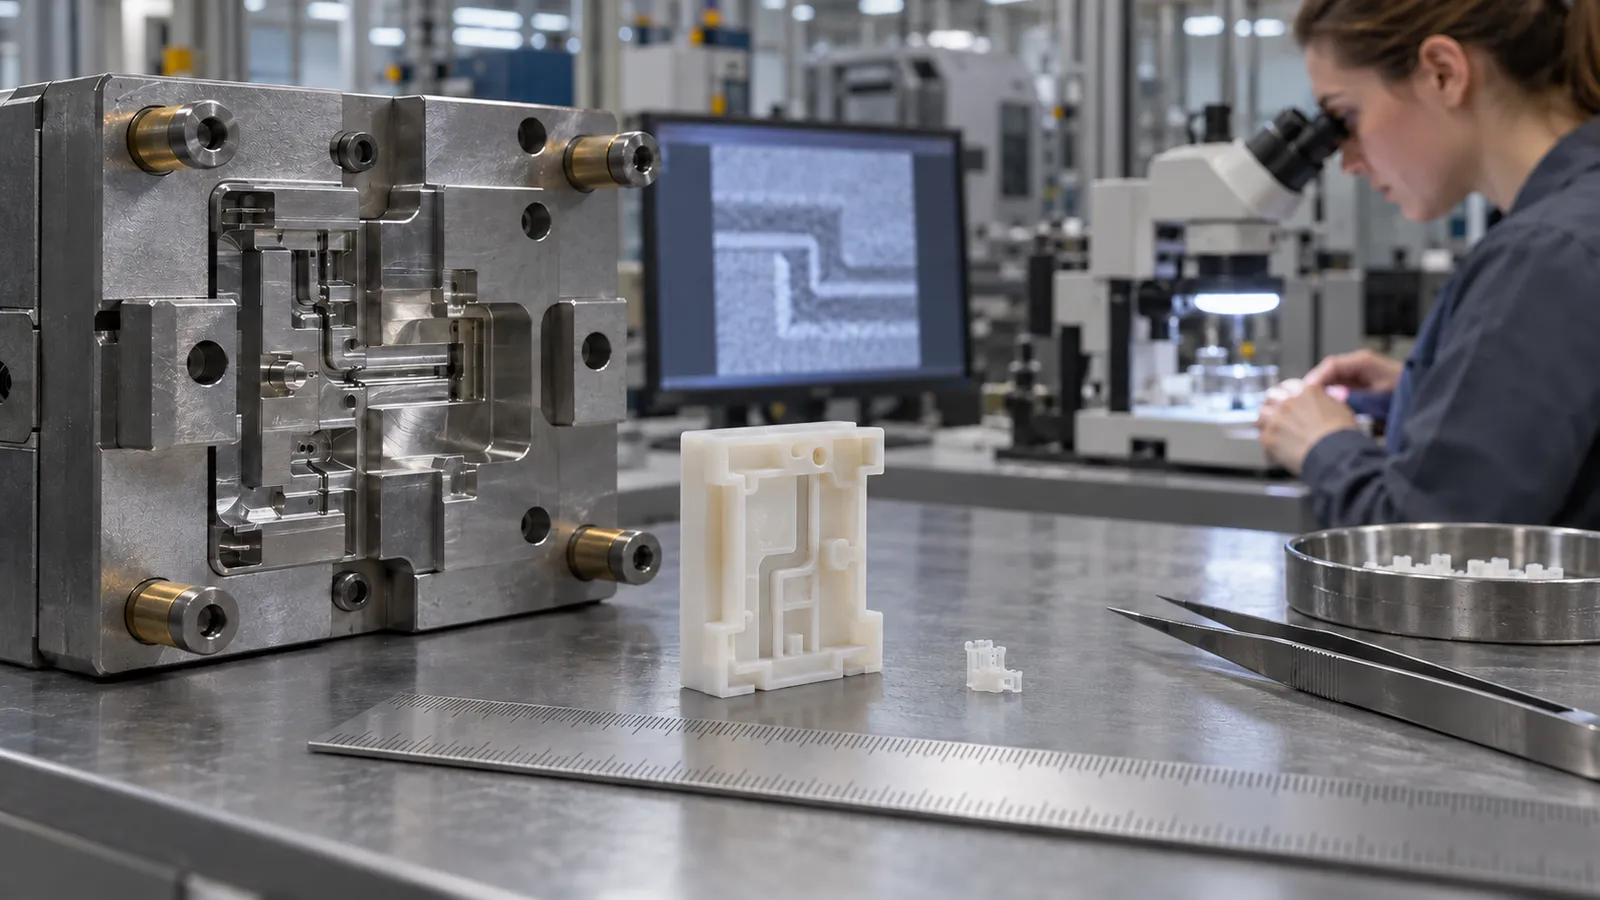
Liste a massa total e o envelope, depois identifique a menor parede, nervura, furo, pino, ranhura, gate, respiro, shutoff e rebarba permitida. Adicione a maior distância de fluxo à menor seção. Esses detalhes revelam onde a escala muda o problema de fabricação.
O contexto funcional vem em seguida. Uma ranhura estreita que apenas fornece folga tem um risco diferente de um canal que dosa fluido. Um pequeno boss usado para alinhamento óptico precisa de um datum e uma estratégia de inspeção diferentes de uma textura decorativa. Marque cada microcaracterística como funcional, de montagem, de vedação, óptica ou não crítica.
Por fim, defina a condição aceitável. “Sem rebarba” não é mensurável. Declare onde a rebarba é proibida, a zona de marca permitida e a ampliação de inspeção. O mesmo se aplica a rebarbas, vestígio de gate e marcas de ejetor.
Use proporções de recursos, não um único número mínimo
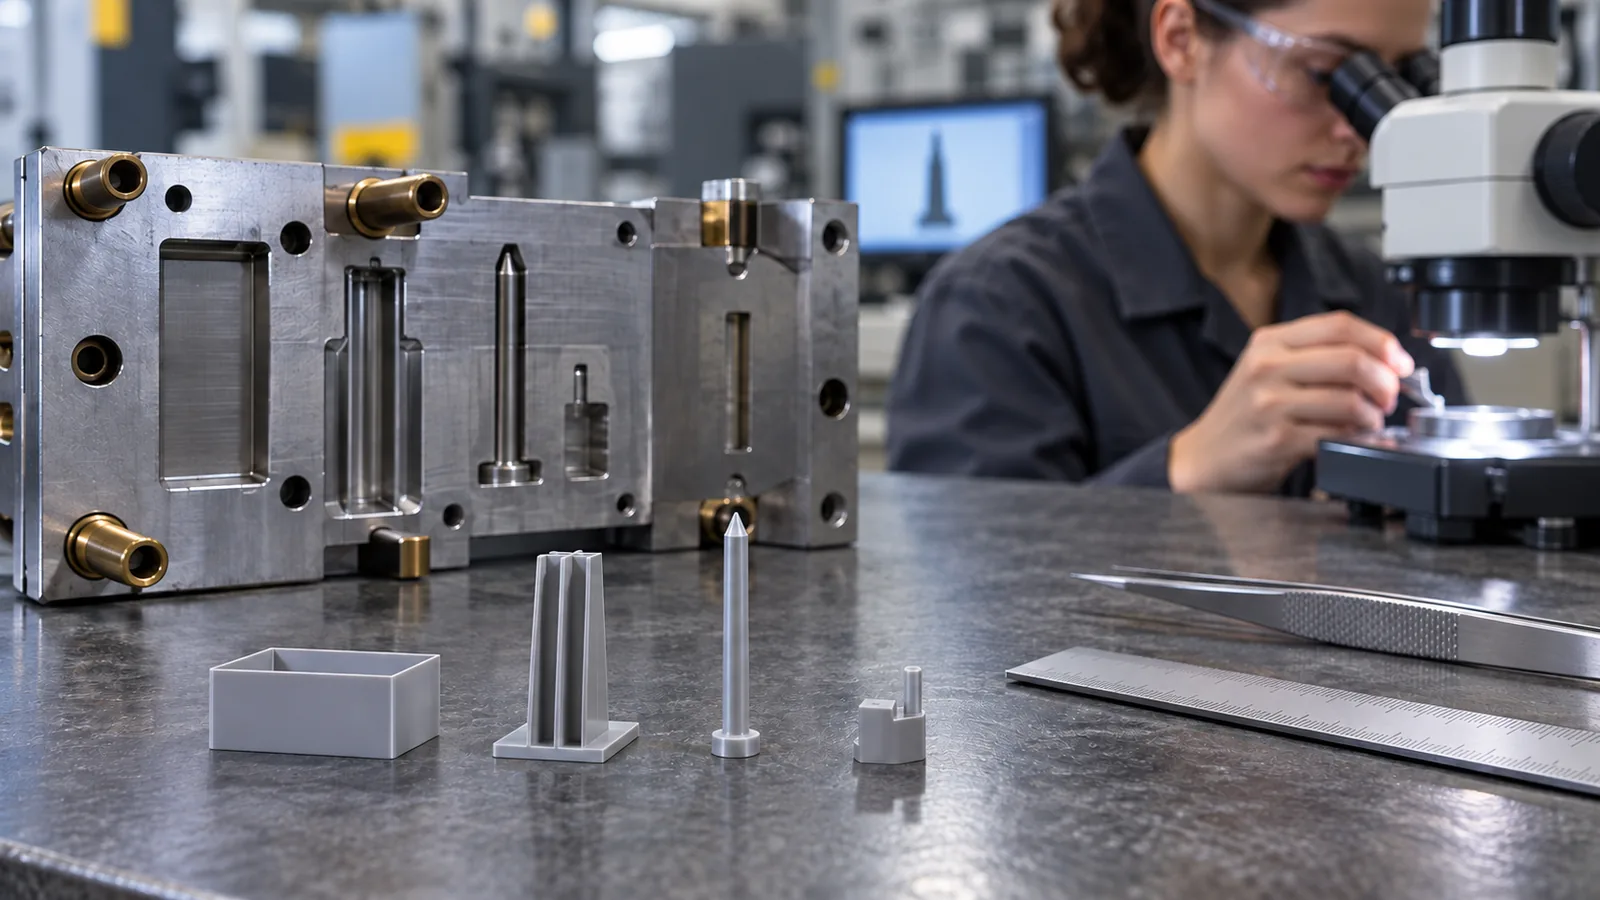
A fabricabilidade depende de relações como comprimento de fluxo em relação à espessura, altura da nervura em relação à largura, diâmetro do pino em relação ao comprimento e ângulo de saída em relação à profundidade de contato. Recursos de aço longos e esbeltos podem defletir ou quebrar. Paredes plásticas profundas podem agarrar o núcleo durante o resfriamento. Uma dimensão nominal sem sua proporção de aspecto oculta esses efeitos.
| Recurso | Relação útil | Direção típica de falha |
|---|---|---|
| Parede fina | Comprimento de fluxo versus espessura da parede | Congelamento, hesitação, orientação |
| Nervura ou ranhura profunda | Profundidade versus largura e ângulo de saída | Preenchimento incompleto, gás preso, arraste |
| Pino de núcleo esbelto | Comprimento não suportado versus diâmetro | Deflexão, excentricidade, quebra |
| Fechamento fino | Área de contato, ângulo, pressão e desgaste | Rebarba, desalinhamento, deriva de manutenção |
Teste primeiro o caminho de fluxo mais difícil
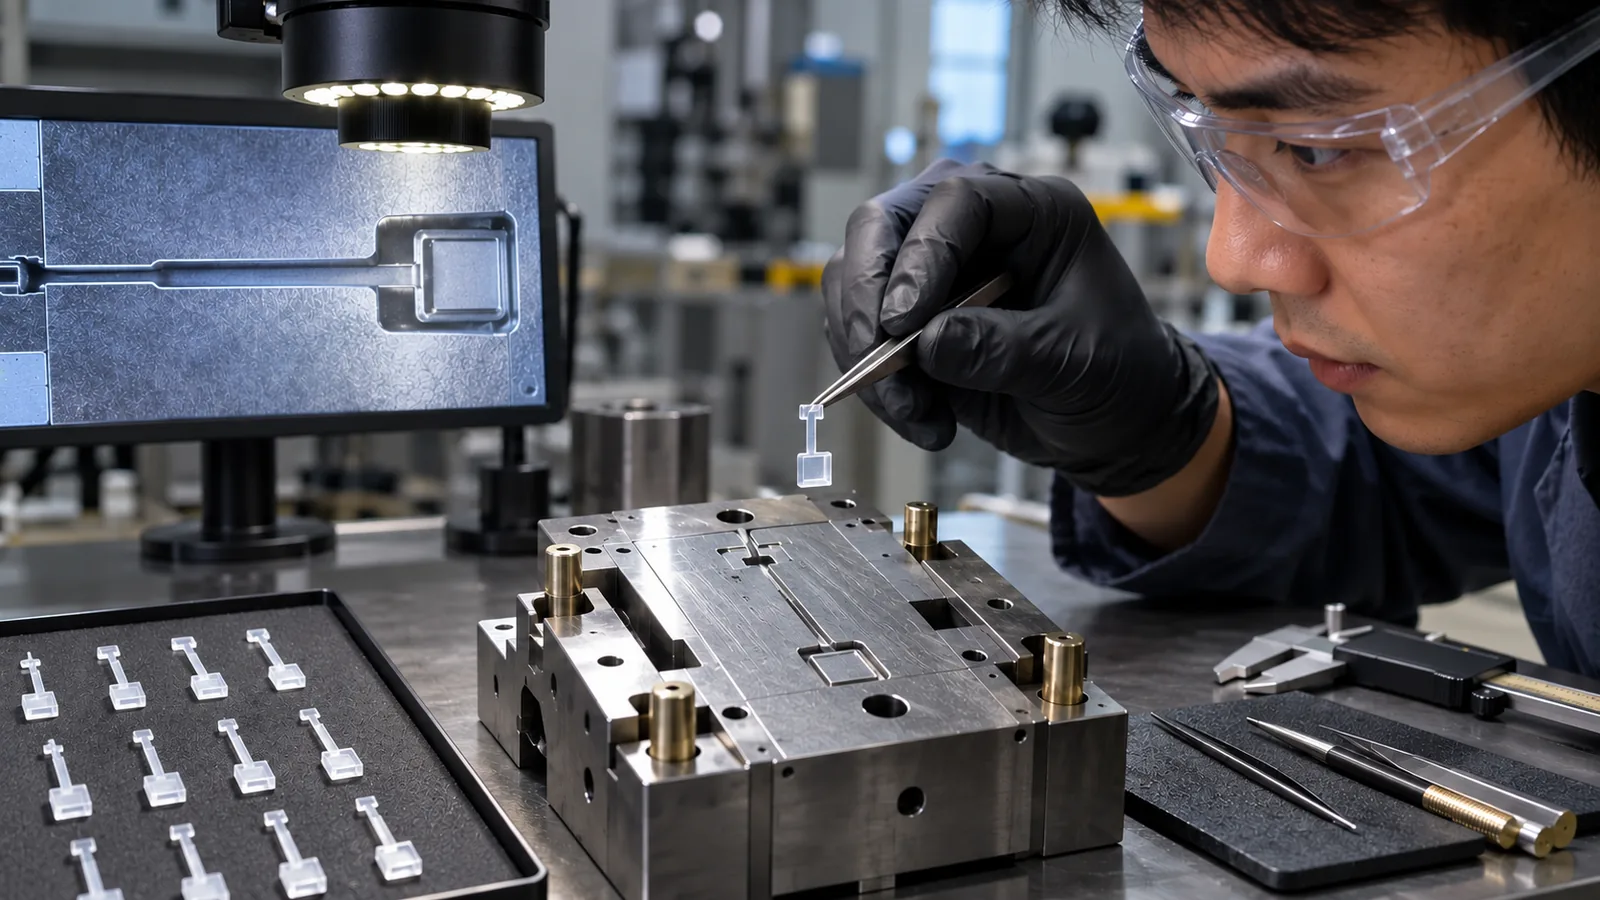
Uma revisão de viabilidade deve isolar a característica com maior probabilidade de perder calor, aprisionar gás ou criar uma exigência de pressão desequilibrada. A posição do gate e o volume do canal de alimentação influenciam se um tiro pequeno e estável alcança essa característica. Um fluxo de molde pode comparar a provável ordem de preenchimento e as armadilhas de ar, mas os testes físicos ainda precisam confirmar a replicação e a margem de rebarba.
Use evidências de tiro curto, pressão na cavidade quando viável e microscopia em nível de característica. Se a microcaracterística de último preenchimento melhora apenas quando outra região apresenta rebarba, o projeto tem uma janela estreita. A rota corretiva pode envolver transição de parede, gate, respiro, temperatura do molde, material ou layout da cavidade, em vez de simplesmente mais pressão.
O sistema de alimentação também importa. Uma peça minúscula pode ficar atrás de um canal de alimentação comparativamente grande, o que afeta o uso de material e o histórico térmico. A estratégia do canal de alimentação deve ser avaliada com repetibilidade do tiro e manutenção, não apenas com desperdício teórico.
Projete uma estratégia de medição antes das tolerâncias
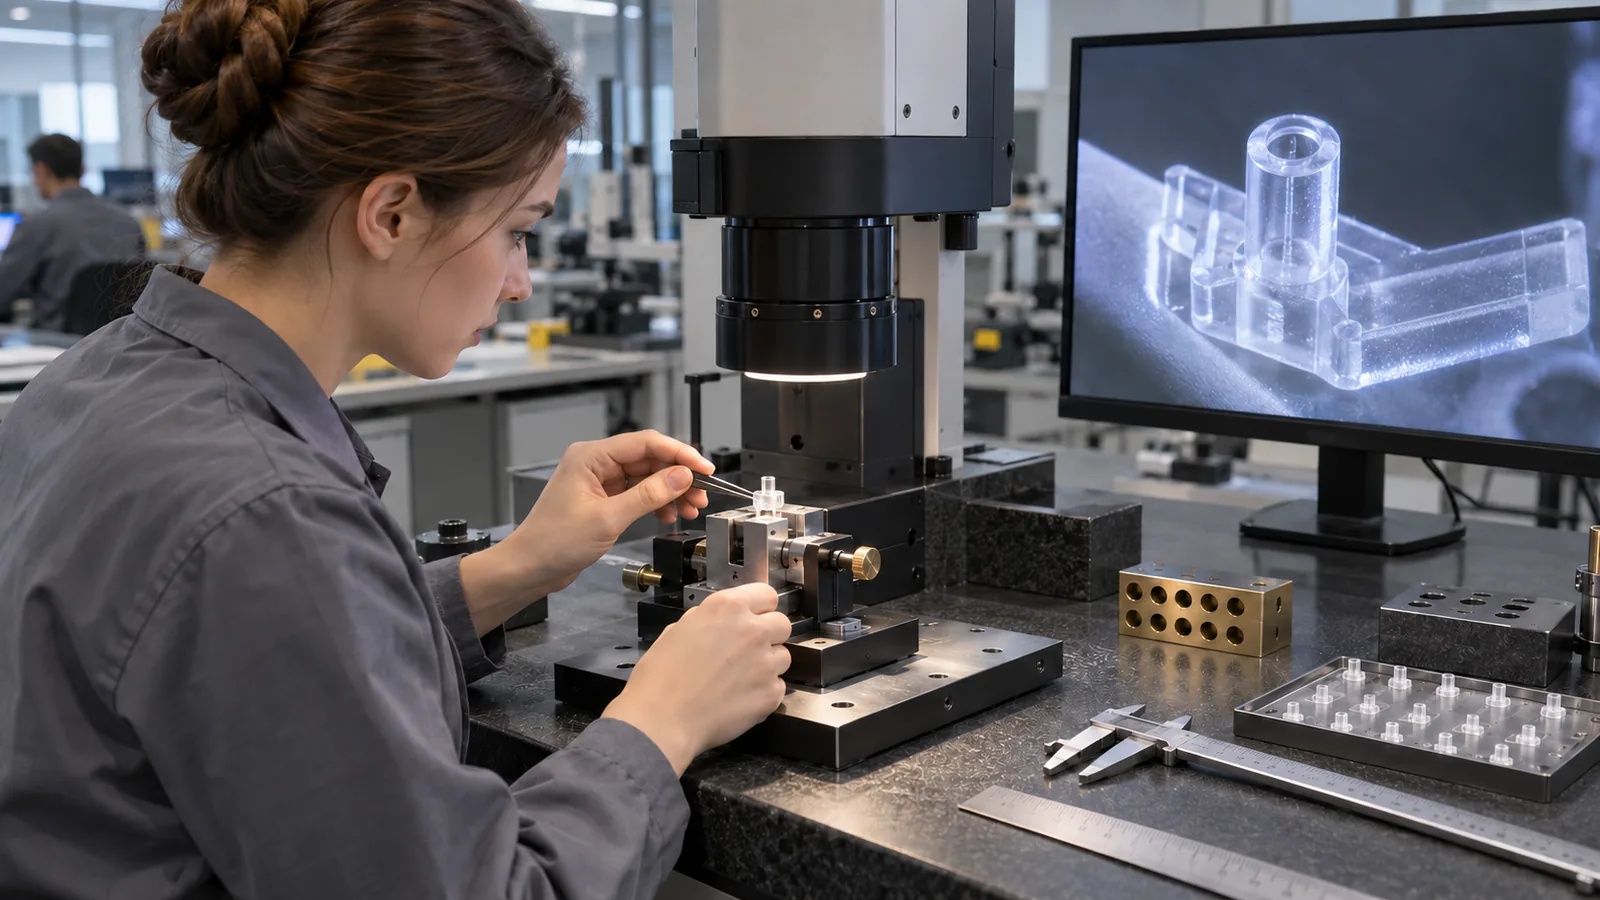
Uma tolerância tem pouco valor se a característica não puder ser localizada e medida de forma repetível. Métodos ópticos podem ser afetados por foco, limiar de borda, translucidez e orientação da peça. Métodos de contato podem deformar uma característica fina. CT ou outros métodos avançados podem ajudar com geometria inacessível, mas ainda exigem resolução e regras de datum.
- Identifique o datum funcional e a condição de restrição.
- Selecione um método que resolva a tolerância com incerteza adequada.
- Defina regras de borda, perfil e filtragem.
- Estude a repetibilidade em superfícies moldadas representativas.
- Meça por cavidade e após o tempo de condicionamento especificado.
- Correlacione dimensões com testes de montagem ou funcionais.
Não aperte uma dimensão para compensar uma montagem indefinida. Construa primeiro a cadeia de tolerâncias e depois atribua limites às características que realmente controlam a função.
Decida se a moldagem padrão ou micromoldagem é adequada
Algumas características sub-milimétricas podem ser produzidas num molde de precisão convencional bem concebido. Outras exigem dosagem dedicada de pequeno shot, ferramentas especializadas, manuseamento controlado ou metrologia avançada. A decisão depende da razão shot-to-runner, da escala da característica, do material, da tolerância, do volume anual e das necessidades de automação.
Ferramentas de protótipo podem responder a uma questão de viabilidade focada, mas devem reproduzir as condições críticas de gate, ventilação, superfície e características. Uma ferramenta simplificada que remove a geometria mais difícil pode produzir amostras atraentes sem reduzir o risco de produção.
A Micro Moldagem por Injeção a rota torna-se mais convincente à medida que o controlo de pequeno shot, as microcaracterísticas, a desmoldagem suave, a rastreabilidade específica da cavidade e o manuseamento automatizado das peças dominam o projeto.
Construa um pacote de viabilidade para ferramentas
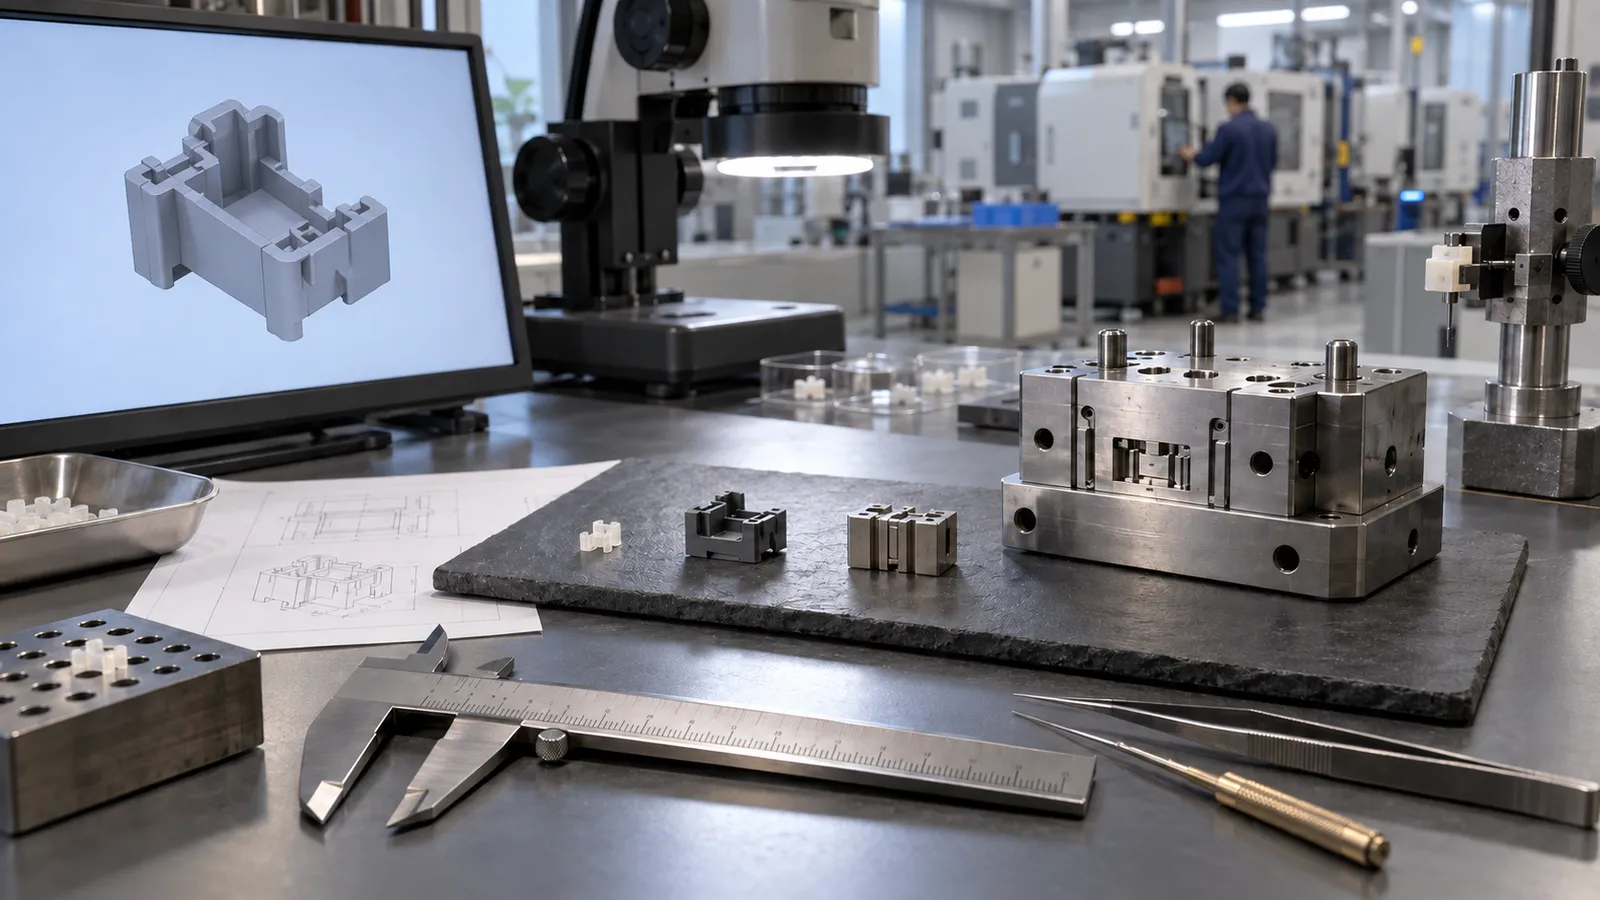
Um RFQ útil contém dados 3D nativos, um desenho cotado, grau de material ou requisitos de desempenho, volume anual e por lote, datums funcionais, peças de acoplamento, áreas testemunha aceitáveis, limpeza, embalagem e expectativas de inspeção. Destaque a característica mais difícil em vez de esperar que o revisor a infira.
Peça uma resposta que identifique pressupostos e riscos. O conceito de gate, linha de separação, shutoffs, zonas de ejecção, dimensões steel-safe, método de medição esperado e plano de ensaio devem ser visíveis antes do compromisso com a ferramenta. Se uma dimensão não puder ser garantida conforme desenhada, é melhor resolver o mecanismo cedo do que negociar em torno de amostras falhadas.
Para aprendizagem de baixo volume, a moldagem por injeção de protótipos rota pode encurtar o ciclo de evidência quando o seu design de ferramenta ainda representa as características funcionais.
Inclua também o conceito de embalagem pretendido. Uma peça que passa na inspeção da cavidade mas não pode ser separada, orientada, contada ou enviada sem danos não passou a viabilidade de produção.
Perguntas Frequentes
Qual é a característica plástica moldável mínima?
Não existe um número universal. Geometria, material, distância de fluxo, construção da ferramenta, ventilação, desmoldagem, tolerância e inspeção determinam a viabilidade em conjunto.
Uma peça mais pequena custa sempre menos?
Não. A precisão da ferramenta, o manuseamento, a inspeção, a estratégia de runner e a baixa utilização de shot podem dominar o custo mesmo quando o consumo de resina é pequeno.
Can 3D printing replace a molding trial?
It can test fit or fluid paths, but it may not reproduce molded orientation, shrinkage, gate effects, surface replication, or production material behavior.
Why are deep micro slots difficult?
They combine rapid cooling, trapped-air risk, fragile tool steel, and strong release contact. Width alone does not describe the challenge.
What should be steel-safe?
Dimensions likely to need controlled adjustment after first trials should be reviewed for a steel-safe strategy, provided the change direction and datum relationship permit it.