
Bir kurutucu doğru sıcaklığı gösterebilirken presse ulaşan peletler yetersiz hazırlanmış olabilir. Ayarlanan değere güvenmeden önce havayı, bekleme süresini ve transfer yolunu takip edin. Yüksek sıcaklık polimer kurutma, zamanlayıcı dolduğunda tamamlanmış olmaz. Reçine nemi başlangıç durumuna, kurutucu çiy noktasına, hava akışına, yatak derinliğine, sıcaklığa, süreye ve kurutucu ile besleme ağzı arasında olanlara bağlıdır. Bir malzeme hazneyi kuru terk edip transfer sırasında veya bir üretim kesintisinde yine de nem emebilir.
Bu makalede:
- Kurutmanın neyi kontrol ettiğini anlayın
- Kurutucunun tam durumunu okuyun
- Malzemeyi kuruttuktan sonra koruyun
- Nemi bozunmadan ayırın
- Bir yeniden başlatma prosedürü oluşturun
Yüksek eriyik sıcaklığında nem neden pahalı hale gelir
Nem; sıçrama, kabarcık, yüzey çizgileri ve tutarsız özelliklere yol açabilir. Hassas polimerler için, ıslak reçinenin işlenmesi moleküler ağırlığı da azaltabilir. Yüksek eriyik sıcaklığı sonuçları ağırlaştırır çünkü malzeme, nem veya kirlilik mevcutken ciddi bir termal geçmiş yaşar. Bazı polimerler erime sırasında hidrolize olur ve yüzey kabul edilebilir görünse bile moleküler ağırlığı düşürür. Sonuç daha sonra kırılgan montaj arızası veya azalmış yorulma ömrü olarak ortaya çıkabilir. Yalnızca görünümü değil, nem limitlerini ve mekanik doğrulamayı kullanın. Farklı reçine aileleri neme farklı tepki verir.
Yalnızca görünüm yeterli değildir. Bir parça kabul edilebilir görünebilir ve yine de azalmış mekanik performansa sahip olabilir. Hidrolize duyarlı polimerler ıslak erime sırasında moleküler ağırlık kaybedebilirken, diğer malzemelerdeki nem öncelikle işleme veya görünüm sorunları yaratabilir. Bu nedenle PEEK ve PPS'ye her yüksek sıcaklık naylonuyla aynı hidroliz açıklaması atfedilmemelidir. Seçilen kalitenin hazırlık gereksinimini izleyin ve ilgili arıza mekanizmasını doğrulayın. Kabul edilebilir görünen bir parça yararlı bir kanıttır, ancak tek başına korunan mukavemeti ortaya koyamaz veya hazırlık sürecinin kontrol edildiğini kanıtlayamaz. Kurutma; süreye, düşük çiy noktalı havaya, yataktan geçen hava akışına ve pelet maruziyetine bağlıdır. Bir ısıtıcı ayarlanan değere ulaşabilirken tıkalı filtreler veya kanal oluşumu haznenin bir kısmında ıslak malzeme bırakabilir. Çiy noktasını kaydedin ve hava akışını üretim değişkenleri olarak inceleyin. Peletlere ulaşan havanın durumunu ölçün ve yataktan yeterli akışın geçtiğini doğrulayın.
Bir kurutma reçetesinde ikiden fazla ayar vardır
| Değişken | Neyi değiştirir | Nasıl başarısız olur |
|---|---|---|
| Hava sıcaklığı | Nem difüzyon hızı | Çok düşük olursa yavaş kurur; çok yüksek olursa malzemeye veya katkı maddelerine zarar verebilir |
| Çiy noktası | Havanın kurutma kapasitesi | Kötü çiy noktası kurutmayı durdurur |
| Hava akışı | Isı ve kuru hava dağılımı | Kanallanma bölgeleri ıslak bırakır |
| Kalma süresi | Difüzyon için mevcut süre | Yüksek verim, gerçek maruz kalma süresini kısaltabilir |
Transfer yolu kurutucunun etkisini bozabilir
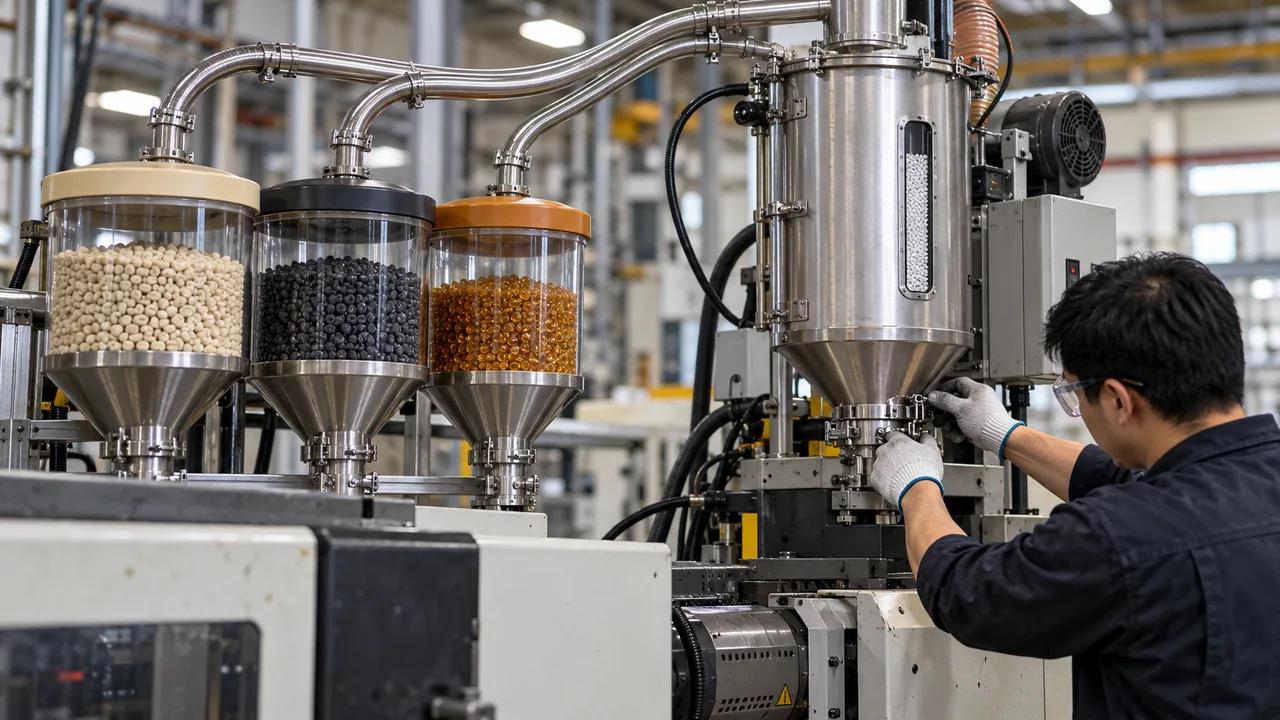
Yükleyicileri, hortumları, dengeleme bunkerlerini ve huni kapaklarını denetleyin. Malzeme yoluna giren ortam havası nemi yeniden getirebilir. Uzun üretim duruşları özellikle risklidir çünkü reçine doğrulanmış kuru hava koşulunun dışında kalabilir. Derin bir huni, tıkalı bir filtre veya kısa malzeme kalma süresi, ısıtıcı doğru değer gösterse bile bazı bölümlerin yetersiz hazırlanmasına yol açabilir. Huni kapasitesini ayarlarken gerçek verimi hesaba katın: kurutma süresi, bir torbanın sıcak bir kaba döküldüğü andan değil, gerekli koşullar altında maruz kalmanın başlangıcından itibaren başlar. Ekipman arızalarını telafi etmek için sıcaklığı veya süreyi uzatmadan önce tedarikçinin sınırlarını kontrol edin. Kurutulmuş peletler açık kaplarda, uzun hortumlarda veya sızdırmaz olmayan makine hunisinde nemi yeniden alabilir. Gecikmeler ve kısmi torbalar vardiyalar arasında farklılık yaratır. Her grade için maksimum maruz kalma süresini ve kapalı transfer kurallarını tanımlayın. Malzemeyi açılmış ambalajdan kurutucu, transfer hattı ve makine hunisi boyunca takip edin.
Kurutma sonrası maksimum maruz kalma süresini ve bu sınır aşıldığında gerekli eylemi tanımlayın. Şüpheli malzemeyi kontrollü bir yeniden kurutma veya bertaraf kuralı olmadan üretime geri vermeyin. Uzun bir üretim duraklaması, açık kapak veya sızdırmaz olmayan kap, orijinal kurutma kaydından bağımsız olarak maruz kalmayı değiştirebilir. Grade bunu gerektiriyorsa uygun bir kapalı veya kuru hava taşıma yolu sağlayın. Kırma ve orijinal reçineyi tanımlanmış ve onaylı talimatlara göre hazırlanmış halde tutun. Tekrarlayan bir hatayı teşhis ederken kullanım noktasına yakın numune alın, çünkü kurutucu çıkışındaki bir ölçüm sonraki elleçleme değişikliklerini kaçırabilir.
PEEK, PEI ve PPS tek bir kuralı paylaşmaz
Polimer aileleri ve bireysel kaliteler nem hassasiyeti, katkı maddeleri ve tedarikçi önerileri bakımından farklılık gösterir. PEI genellikle yüzey kalitesi ve özellikler için dikkatli nem kontrolü gerektirir. PEEK ve PPS de denge nem davranışları farklı olsa bile kaliteye uygun hazırlık gerektirir. PEI, PEEK, PPS ve yüksek sıcaklık naylonları tek bir kurutma programını veya nem limitini paylaşmaz. Öğütülmüş malzeme, pelet boyutu ve ambalaj geçmişi gerekli süreyi daha da değiştirebilir. Tedarikçi kalite föyünü kullanın ve kalibre edilmiş bir nem yöntemiyle doğrulayın. Sadece polimer adı için değil, tam kalite için önerileri karşılaştırın.
Seçilen PEEK, PEI/Ultem veya PPS kalite kılavuzunu kullanın. Genel bir kurutma çizelgesi yalnızca bir ön eleme referansıdır. Tedarikçi belgeleri pelet hazırlığı, izin verilen kalıntı nem ve depolama elleçlemesini ayırt edebilir. Yayın sürümünü, birimleri ve ölçüm yöntemini kaydedin; özellikle yüzde limitinin ppm veya başka bir esasla karıştırılabileceği yerlerde. Daha yüksek işleme sıcaklığı, her malzemenin daha sıcak bir kurutucuya ihtiyaç duyduğu anlamına gelmez. Bazı kurutma ekipmanları reçineyi aşırı ısıtabilir veya kirletebilir; bu nedenle kapasite ve temizlik, nem gidermenin yanı sıra hazırlığın da bir parçasıdır.
Nem, splayın tek nedeni değildir
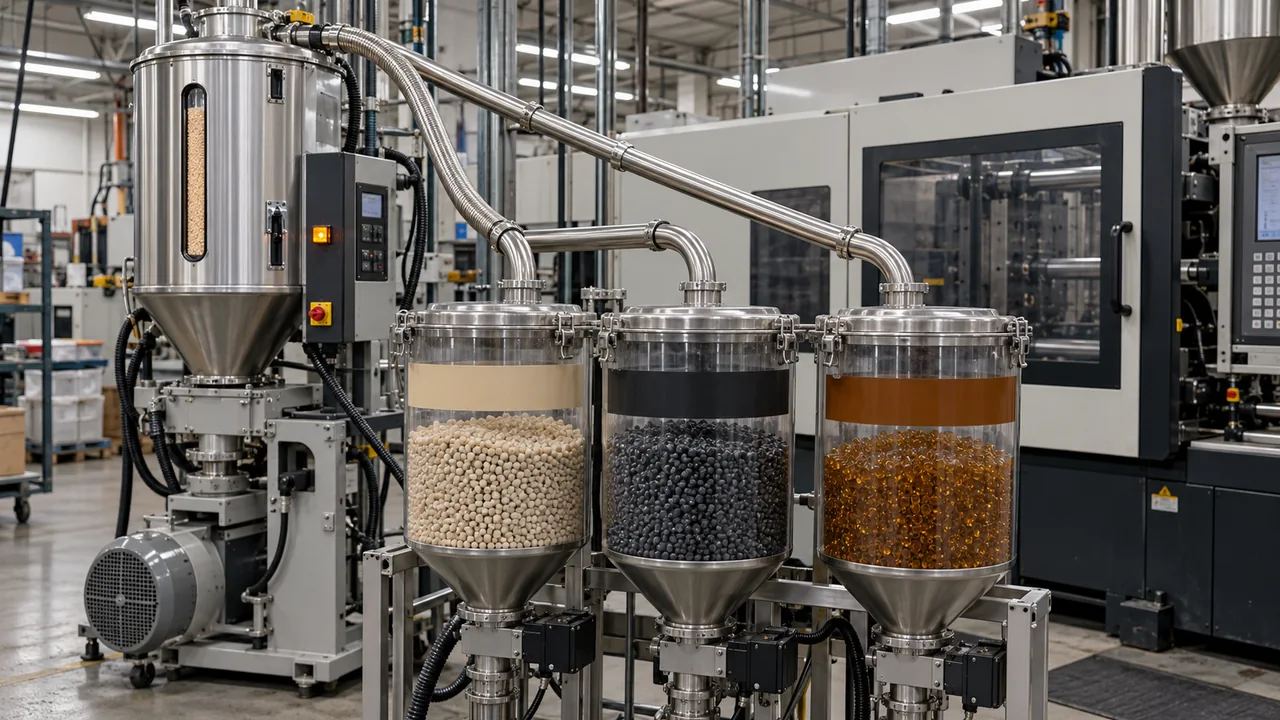
Uçucular, kirlenme, aşırı kayma, bozunmuş malzeme ve hapsolmuş gaz benzer belirtiler oluşturabilir. Kurutma süresini uzatmadan önce kurutucu çiy noktasını ve nem durumunu doğrulayın. Nem spesifikasyon içindeyse kalış süresini, sıcaklık profilini, vida geri kazanımını ve havalandırmayı inceleyin. Splay, gaz ve gevreklik ayrıca aşırı kalış, kirlenme veya ölü noktalardan kaynaklanabilir. Kurutma süresini artırmak termal olarak hasar görmüş malzemeyi gidermez. Nem okumalarını purge görünümü, namlu geçmişi ve yeniden başlatma zamanlamasıyla karşılaştırın. Splay veya gevreklik ortaya çıktığında, ölçülen pelet nemini kalış geçmişi, purge gözlemleri ve hatanın dağılımıyla karşılaştırın. Tek bir gözü izleyen bir kusur, yüzey ıslak malzeme davranışına benzese bile yerel bir havalandırma veya termal inceleme gerektirebilir. Kurutma süresini artırmak, sıcak yollukta zaten hapsolmuş bozunmuş polimeri gideremez. Teşhis denemesinin her seferinde tek bir soruyu yanıtlamasını sağlayın ve görünür iyileştirmenin ölçülen bir nedene bağlanabilmesi için öncesi ve sonrası numuneleri saklayın.
Pratik bir malzeme kontrol planı
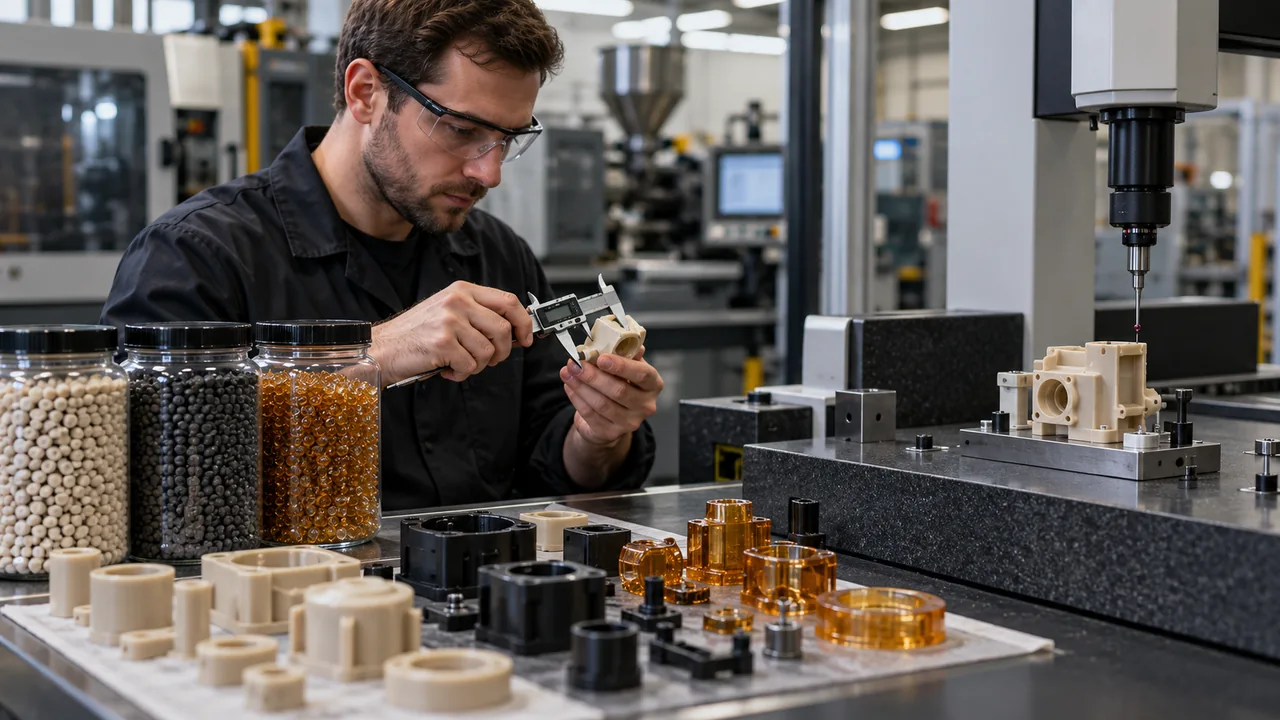
- Tedarikçi kalitesini, lotunu ve ambalaj durumunu kaydedin.
- Kurutucu sıcaklığını, çiy noktasını ve hava akışını doğrulayın.
- Minimum kalış ve maksimum bekleme süresini tanımlayın.
- Transfer ve besleme yollarını kapalı tutun.
- Uygun olduğunda başlangıçta ve anormal duruşlardan sonra nemi ölçün.
- İzlenebilirlik için kaydı kalıplanan lota bağlayın.
Bu hazırlık, istikrarlı bir Yüksek Sıcaklık Polimer Kalıplama sürecin parçasıdır, ayrı bir düzen görevi değildir. Güçlü bir kontrol planı reçine lotunu, kurutucuyu, başlangıç zamanını, çiy noktasını, nem sonucunu ve makine partisini birbirine bağlar. Bu kayıt, aralıklı kusurları anekdot olmaktan çıkarıp teşhis edilebilir kılar. Üretim sırasında kaydı fiziksel malzeme akışına göre denetleyin. Kontrol planı, hazırlığı kimin kontrol ettiğini, nemin nereden numunelendiğini, hangi cihazın kullanıldığını ve sonuç onaylı limitin dışında olduğunda ne yapıldığını belirtmelidir. Tekrarlayan arızaların izlenebilmesi için lot ve kurutucu kaydını kalıplama partisiyle birlikte saklayın. Transfer maruziyetini yalnızca vardiya başında değil, duruşlar ve malzeme değişikliklerinden sonra da gözden geçirin. Kullanışlı bir kayıt, koşulları kullanım noktasında yakalar; hava akışını veya malzeme durumunu doğrulamadan bir ayar değerini tekrar tekrar kaydetmek, riski kontrol etmeden evrak üretir.
Sıkça sorulan sorular
Reçine aşırı kurutulabilir mi?
Bazı kaliteler veya katkı maddeleri aşırı sıcaklık veya süreden etkilenebilir. Tedarikçinin talimatlarına tam olarak uyun ve maksimum bekleme koşullarını tanımlayın. Aşırı sıcaklık veya uzun süreli kurutma bazı kaliteleri veya katkı maddelerini bozabilir. Tedarikçi limitlerine uyun ve kurutucu arızalarını telafi etmek için döngüyü süresiz uzatmak yerine hava akışını ve nemi teşhis edin.
Kurutucu sıcaklığı malzemenin kuru olduğunu doğrulamak için yeterli mi?
Hayır. Çiy noktası, hava akışı, kalma süresi, verim ve kapalı transfer yolu nihai nemi etkiler. Limitin yanı sıra ölçüm noktasını ve yöntemini de kaydedin. Kurutucu ekranı ekipman koşullarını tanımlar; geçerli bir malzeme numunesi üretime giren peletleri tanımlar.
Uzun bir duruştan sonra malzeme yeniden kurutulmalı mı?
Maruz kalma süresine ve kalite gereksinimlerine dayalı yazılı bir kural kullanın. Malzeme doğrulanmış kuru ortamdan çıktıysa, kalıplamadan önce doğrulayın veya yeniden koşullandırın. Sıcaklıkta niteliksiz artışlardan veya tekrarlanan açık elleçlemeden kaçının. Düzeltmenin başka bir malzeme geçmişi sorunu yaratmaması için nemi, verimi ve tedarikçi yönlendirmelerini kontrol edin.