
Eş enjeksiyon kalıplama hatalarını teşhis etmek, yüzeyi kabuk ve çekirdeğin boşluk boyunca nasıl hareket ettiğinin kanıtı olarak okuduğunuzda daha kolaydır. Çekirdek nüfuzu, düzensiz kabuk kaplaması, görünür bir akış sınırı, eksik dolum veya tutarsız renk, dolum sırasının farklı bölümlerine işaret edebilir. Semptom tek başına nedeni nadiren tanımlar: yolluk tasarımı, malzeme eşleştirmesi, eriyik durumu, zamanlama, havalandırma ve geometri birbiriyle etkileşebilir.
Hatanın nerede ortaya çıktığını ve aynı konumda tekrarlanıp tekrarlanmadığını belgeleyin. Bir üretim döngüsünün başından, ortasından ve sonundan parçaları karşılaştırın, ardından deseni akış yönü ve parçanın fonksiyonel yüzeyleriyle ilişkilendirin. Her seferinde tek bir kontrollü değişiklik yapın ve düzeltmenin başka bir yerde yeni bir hataya yol açmadığını kontrol edin.
Hızlı teşhis: hatayı haritalayın, kararlı mı yoksa aralıklı mı olduğunu belirleyin, kabuk/çekirdek sınırını tanımlayın ve ayarları değiştirmeden önce sırayı gözden geçirin. Görünen her arayüzü hata olarak değerlendirmeyin; kabul, çizime ve yüzey kriterlerine bağlıdır.
Bu makalede:
- Süreci değiştirmeden önce hatayı haritalayın
- Çekirdek nüfuzu veya açığa çıkmış çekirdek
- Düzensiz kabuk ve görünür arayüz
- Eksik dolum, duraksama ve hapsolmuş gaz
- Renk tutarsızlığı ve kirlenme ipuçları
- Kontrollü bir sorun giderme sırası
- SSS
Süreci değiştirmeden önce hatayı haritalayın
Hata konumunu bir parça görüntüsü veya çizimi üzerinde kaydedin. Yolluktan uzaklığı, akış yönünü, yakındaki kalınlık değişimlerini, kaburgaları, delikleri ve havalandırmaları not edin. Görünür yüzeyde, gizli yüzeyde veya fonksiyonel arayüzde oluşup oluşmadığını işaretleyin. Bu, gözlemlenebilirliği hafızaya güvenmek yerine atışlar ve vardiyalar arasında karşılaştırılabilir hale getirir.
Kararlı desenleri aralıklı olanlardan ayırın. Tek bir konumda tekrarlanan bir hata geometri veya akış dengesiyle ilgili olabilir; yer değiştiren veya ara sıra ortaya çıkan bir hata ise malzeme hazırlığı, makine sırası veya değişen bir koşulu içerebilir. Bunlar teşhis değil, hipotezlerdir.
Onaylanmış reçeteyi ve son değişiklikleri, malzeme partisi, belirtilen yerlerde koşullandırma, renklendirici, temizleme, başlatma ve bakım dahil olmak üzere kaydedin. Karşılaştırılan parçaların aynı kalıptan ve kurulumdan geldiğini doğrulayın.
Çekirdek nüfuzu veya açığa çıkmış çekirdek
Sürekli bir kabuğun gerekli olduğu yerde çekirdek görünüyorsa, açığa çıkmanın bir akış cephesi konumunda, yerel bir ince kesitte veya aralıklı olarak tekrarlanıp tekrarlanmadığını belirleyin. Yolluktan özelliğe giden yolu, cidar geçişlerini, sıra zamanlamasını ve geometrinin çekirdek için düşük dirençli bir yol oluşturup oluşturmadığını kontrol edin. Tek bir makine ayarının sorumlu olduğunu varsaymak yerine parçayı ve kalıbı gözden geçirin.
Amaçlanan malzemelerin yüklendiğini ve sıranın kararlı olduğunu doğrulayın. Bir malzeme veya renk değişikliği, önceden ince olan bir arayüzü daha görünür hale getirebilir. Hata bir pim, kaburga kesişimi veya keskin geçişte ortaya çıkıyorsa, süreç kontrollerinin yanı sıra bir geometri veya yolluk hipotezini test edin; her ikisi de birbirini güçlendirebilir.
Bir ayarlamayı kabul etmeden önce yalnızca açıkta kalan noktayı değil, daha fazlasını inceleyin. Bir yüzeyi iyileştiren bir değişiklik, arayüzü kaydırabilir veya başka bir yerde dolumu etkileyebilir. Konumu, etkilenen çevrimleri ve kabul edilebilir maruz kalma sınırını kaydedin.
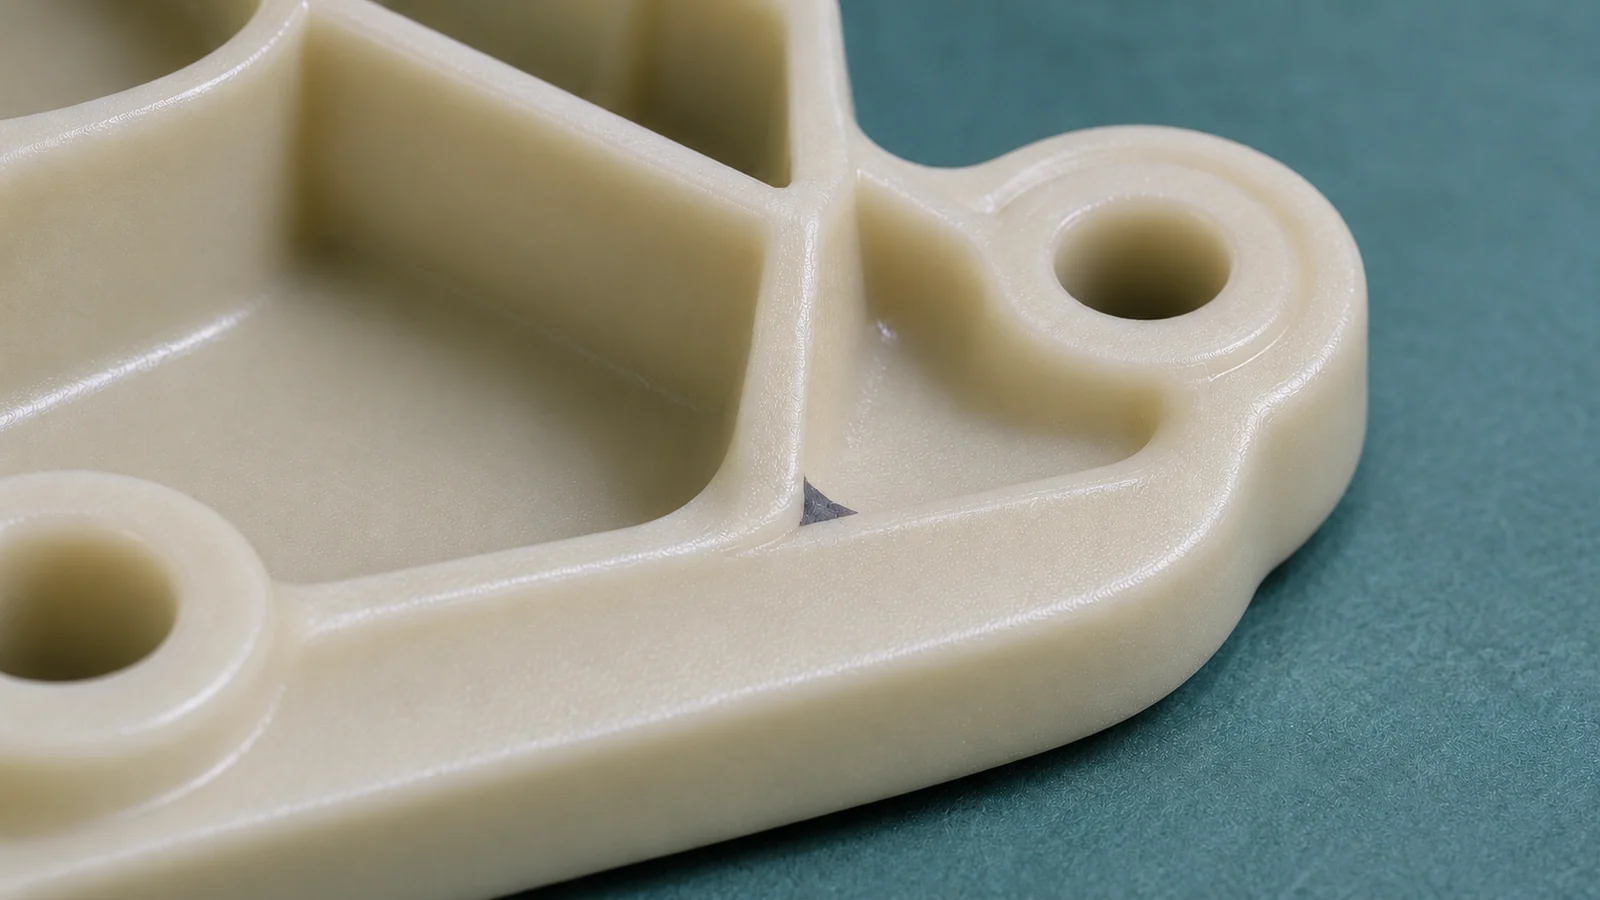
Düzensiz kabuk ve görünür arayüz
Karmaşık geometride deri kalınlığının her yerde aynı olması gerekmez. Yüzeyde çizgiler, gezinip duran bir sınır veya bölgesel parlaklık ya da doku farklılıkları görülüyorsa, deseni akış uzunluğu, cidar kalınlığı, köşeler ve kesit değişimleriyle eşleştirin. Geometri, akış cephesinin bölgeler arasında farklı davranmasına yol açabilir.
Hangi görsel değişikliklerin spesifikasyon dışı olduğunu doğrulayın. Görünür bir arayüz tanımlı bir alanda beklenebilir, ancak müşteriye bakan bir panelde kabul edilemez. Onaylanmış numuneleri ve tutarlı aydınlatma, mesafe ve bakış açısını kullanın; böylece denetçiler parçaları tutarlı biçimde sınıflandırsın.
Yüzey bitirmeye odaklanmadan önce, yolluk düzeninin ve dolum sırasının amaçlanan kapsamı sağlayıp sağlamadığını gözden geçirin. Yüzey işlemi, kararsız bir arayüzü düzeltmeden bir belirtiyi maskeleyebilir. Proses seçimi bağlamı için bkz. iki aşamalı ile eş-enjeksiyon kalıplama; bu yöntemler birbirinin yerine kullanılabilir olarak değerlendirilmemelidir.
Eksik dolum, duraksama ve hapsolmuş gaz
Eksik dolumları ve duraksama izlerini akış yolu boyunca izleyin. İnce kesitler, uzun yolculuk, ani genişleme, dar yolluklar ve akışı bölüp yeniden birleştiren özellikleri arayın. Gazın birikebileceği havalandırma deliklerini ve ayırma hattı koşullarını inceleyin, ancak her eksik dolumun bir havalandırma sorunu olduğunu varsaymayın.
Deri/çekirdek sırasını eksik dolum alanıyla karşılaştırın. Bir partiden, ilk çalıştırmadan veya kurulum ayarından sonra dolum değişirse, bu zamanlamayı belgeleyin. Ayar noktalarını değiştirmeden önce malzeme durumunu ve reçeteyi onaylanmış spesifikasyona göre kontrol edin. Kanıtlar geometriye veya yolluk kısıtlamasına işaret ediyorsa, yalnızca üretime yönelik bir ayarlama yerine mühendislik incelemesi daha uygun olabilir.
Her iki tarafı ve komşu özellikleri inceleyin. Sıkışmış gaz yanık veya renk değişimi bırakabilir; duraksama görünür bir çizgi bırakabilir. Bu ipuçları incelemeyi daraltır, ancak nedeni ve düzeltmeyi doğrulamak için proses kayıtları ve fonksiyonel testler gereklidir.
Renk tutarsızlığı ve kirlenme ipuçları
Renk değişimi malzemeden, renklendiriciden, temizlemeden, karıştırmadan veya farklı deri ve çekirdek malzemelerinin görsel etkisinden kaynaklanabilir. Malzeme kimliklerini ve renk konsantrelerini doğrulayın ve partiler arasındaki geçişi gözden geçirin. Değişimin akışı izleyip izlemediğini, ilk çalıştırmada ortaya çıkıp çıkmadığını veya çevrimden çevrime değişip değişmediğini belirleyin.
Gerçek bir renk kaymasını parlaklık, doku veya deri kaplamasındaki bir farklılıktan ayırt edin. Üzerinde anlaşılmış aydınlatma altında tutarlı bir referansla karşılaştırın ve yalnızca telefon fotoğraflarına güvenmek yerine kalıplanmış yüzeyi inceleyin. Bölgesel değişiklikler yolluk ve akışla eşleştirilmelidir; geniş veya aralıklı değişiklikler malzeme ve kurulum geçmişinin gözden geçirilmesini gerektirir.
Malzemeler farklı olduğunda, rollerinin ve görünüm kriterlerinin belgelendiğini doğrulayın. İlgili üst konu plastik enjeksiyon kalıplama; eş-enjeksiyon, genel bir renk etkisi olarak değil, tanımlanmış bir malzeme ve proses düzenlemesi olarak değerlendirilmelidir.
Kontrollü bir sorun giderme sırası
- Sınırlayın ve sınıflandırın. Etkilenen parçaları ayırın, kusur tipini belirleyin ve konumu ve sıklığı kaydedin.
- Bir başlangıç referansı oluşturun. Onaylanmış reçeteyi, malzeme kimliğini, başlangıç durumunu ve son takım veya makine değişikliklerini kaydedin.
- Semptomu akışa bağlayın. Kapıyı, akış yönünü, arayüzü, kesit değişikliklerini ve havalandırmaları çizim üzerinde işaretleyin.
- Bir hipotezi test edin. Onaylanmış tek bir değişkeni değiştirin veya tek bir tasarım/takım özelliğini inceleyin; öncesi ve sonrası numuneleri saklayın.
- Parçanın tamamını doğrulayın. Görünümü, ölçüleri, bağlanma veya işlevi uygun olduğu şekilde ve tekrarlanabilirliği kontrol edin.
Tarih, malzeme lotu, göz, konum, şüpheli neden, değişiklik ve sonucu içeren bir hata kaydı tutun. Bu, tekrarlanan deneme yanılmayı azaltır ve başlangıç sorunlarını tasarım veya proses penceresi sorunlarından ayırmaya yardımcı olur.
SSS
Görünür bir kabuk-çekirdek sınırı her zaman bir hata mıdır?
Hayır. Yalnızca kararlaştırılan görünüm veya işlevsel kriterleri ihlal ettiğinde bir hatadır. Üretimden önce kabul edilebilir konumu ve görünürlüğü tanımlayın.
Çekirdek nüfuzunu düzeltmek için enjeksiyon hızını artırmalı mıyım?
Kanıt olmadan hayır. Sonuç takıma, malzemelere, geometriye ve sıralamaya bağlıdır. Bir başlangıç referansı kaydedin ve kontrollü, onaylanmış tek bir hipotezi test edin.
Eksik dolgu yalnızca proses ayarları değiştirilerek düzeltilebilir mi?
Her zaman değil. Malzeme durumu, kapı ve akış yolu, havalandırma, geometri ve sıralamanın tümü önemli olabilir. Önce konumu ve tekrarlanabilirliği teşhis edin.
Bir mühendislik incelemesine hangi bilgiler yardımcı olur?
İşaretli konumlar, parça ve takım tanımlama, malzeme detayları, sıklık, proses kayıtları ve kabul kriterleri ile birlikte hata fotoğrafları sağlayın.