
Yapısal köpük enjeksiyon kalıplama, bir parçanın tamamen dolu bir kalıplamanın kütlesi olmadan nispeten sert, kalın kesitli bir yapıya ihtiyaç duyduğu durumlarda iyi bir seçenek olabilir. Her büyük veya kaburgalı bileşen için otomatik olarak doğru değildir: görünür kabuk, yük yolu, kozmetik bölge ve kalıp planı birlikte çalışmalıdır. Bu beş kontrol, kalıp onaylanmadan önce sürecin bir tasarım çalışmasını hak edip etmediğini belirlemeye yardımcı olur. Köpük enjeksiyon kalıplama uygulamalarını araştıran alıcılar için belirleyici faktörler parça gereksinimleri ve üretim yoludur.
Bunu bir reçine etiketi değil, parça düzeyinde bir ödünleşim olarak düşünün. Hücresel bir çekirdek ağırlığı ve kesit davranışını değiştirebilirken, kalıba bakan kabuk hâlâ görünüm ve yüzey gereksinimlerini taşır.
Kısa yanıt: yüzeyi, yük yolunu, kesit geçişlerini, üretim yolunu ve doğrulamayı tek bir sistem olarak değerlendirin. Parça kusursuz yüksek parlaklıkta bir yüz, ince tekdüze duvarlar veya her yerde sıkı kontrol edilen yerel boyutlar gerektiriyorsa, geleneksel dolu kalıplama veya revize edilmiş geometri daha basit olabilir.
Bu makalede:
- Parça hangi yüzey kalitesini sunmalıdır?
- Parça yükü nerede taşır?
- Geometri bir köpük çekirdeğini destekleyebilir mi?
- Üretim yolu süreci haklı çıkarıyor mu?
- Serbest bırakmadan önce ne kanıtlanmalıdır?
- SSS
1. Parça hangi yüzey kalitesini sunmalıdır?
Son kullanıcının gördüğü, temizlediği, boyadığı veya dokunduğu yüz ile başlayın. Yapısal köpük kalıplama, hücresel bir iç kısmın etrafında kalıba karşı bir kabuk oluşturur, ancak kabuk tekdüze yüksek parlaklıkta bir yüzey garantisi değildir. Doku, akış, gaz koşulları, kalıp yüzeyi ve süreç kararlılığı ortaya çıkanı etkiler.
Süreci tartışmadan önce kozmetik bölgeleri haritalandırın. Gizli bir arka yüz, dokulu bir muhafaza ve yüksek parlaklıkta bir panel farklı kabul riskleri taşır. Geniş bir yüz yönlü ışık altında değerlendiriliyorsa, bu gereksinimi belirtin ve temsili kalıplanmış numuneleri erken inceleyin. Doku kabul edilebilirse veya yüzey montajda gizliyse, süreç daha fazla esneklik sunabilir.
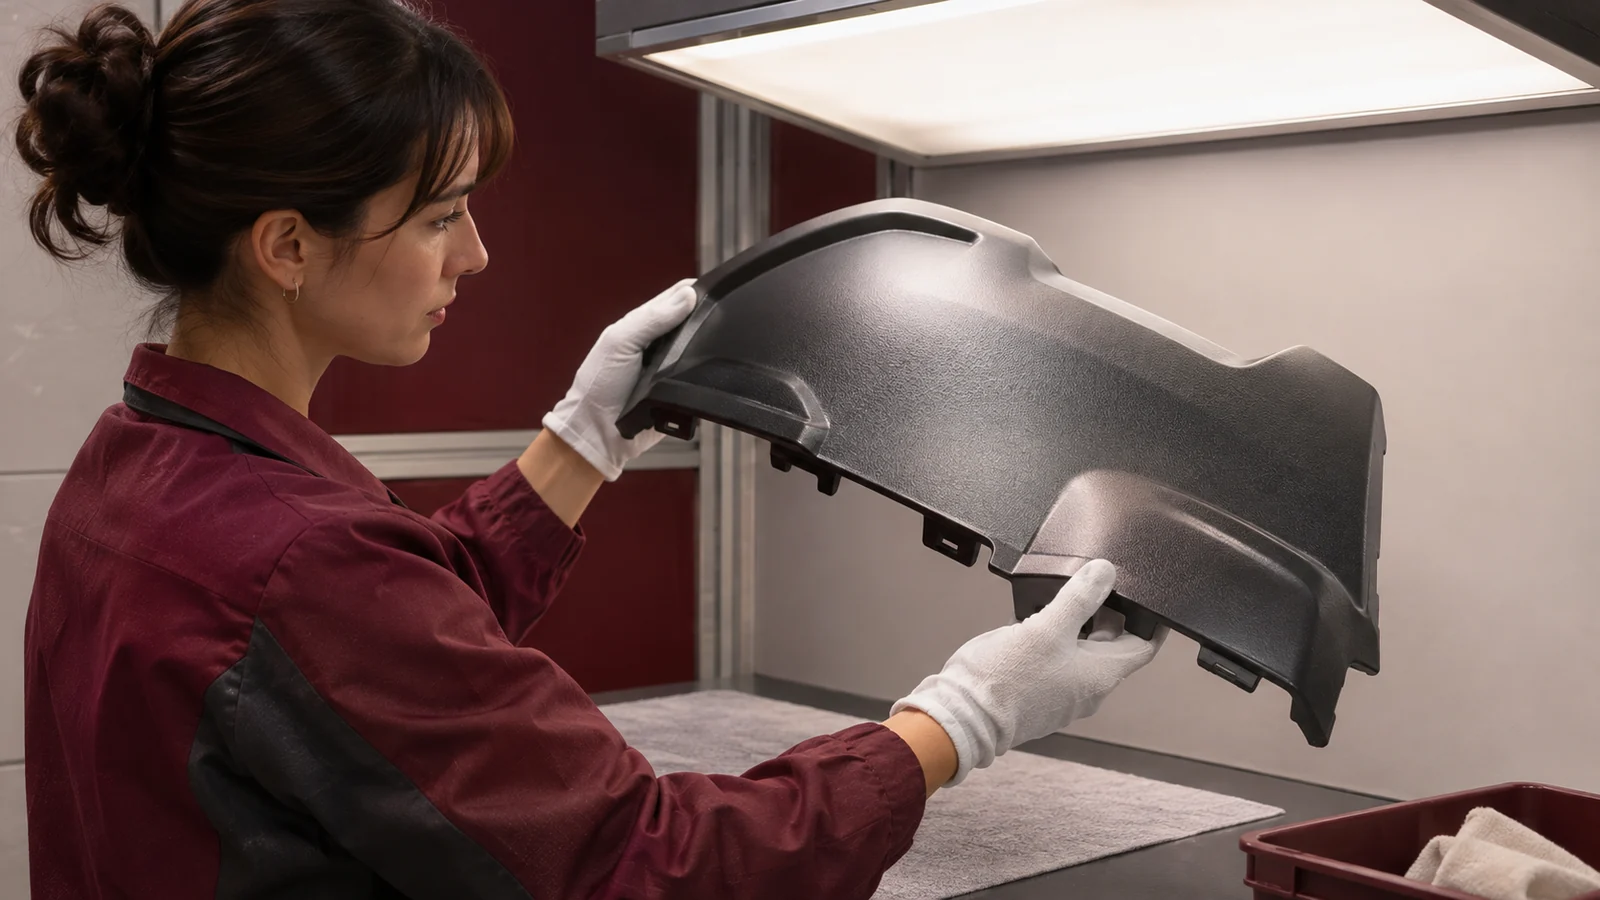
- Kurulu üründe görünen yüzeyleri tanımlayın.
- Parlaklığı, dokuyu, rengi ve izin verilen görünüm değişimini ayrı ayrı belirtin.
- Daha sonra boyanacak, kaplanacak, yapıştırılacak veya örtülecek yüzeyleri belirleyin.
Compare requirements with the yapısal köpük kalıplama process page, but tie acceptance to the finished component rather than a generic resin sample.
2. Where does the part carry load?
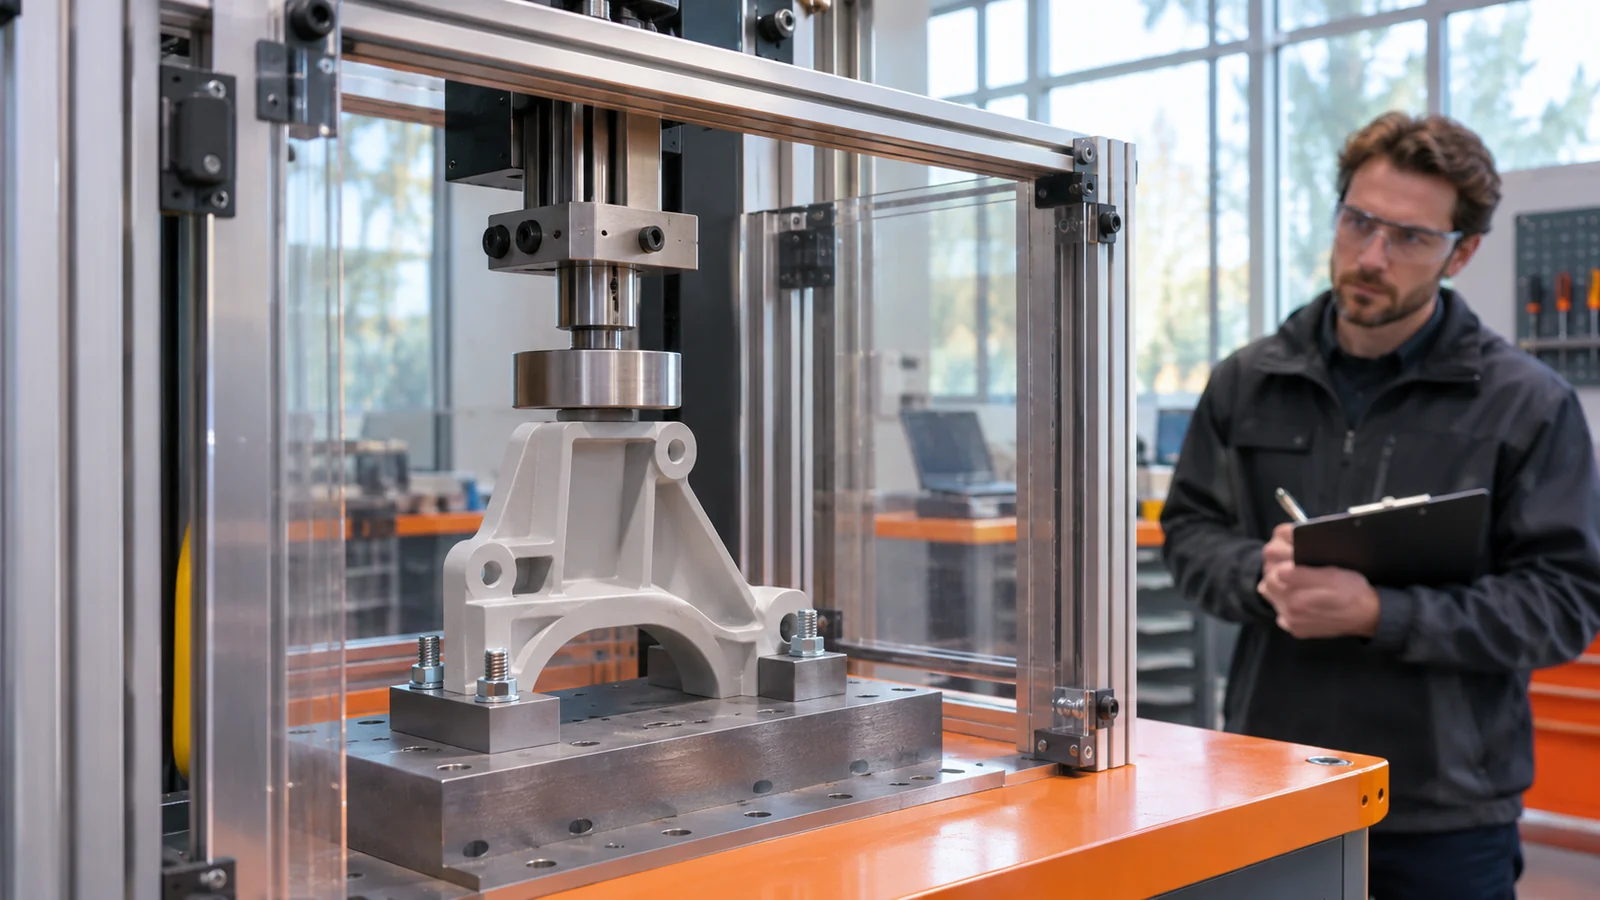
The process merits study when shape and section architecture can carry load efficiently. A thick panel with ribs, returns, bosses, and mounts may benefit from a lighter internal structure, but performance depends on how forces travel through the geometry. A screw boss, hinge, mounting point, or impact zone may require a solid region or additional feature.
Trace each load from attachment into the wall. Look for abrupt section changes, unsupported spans, and concentrated forces at corners. Reduced core material does not imply the same stiffness in every direction; bending, torsion, fastener pull-out, and impact are different cases.
For each critical load, record the failure mode that matters: excess deflection, cracking, boss damage, creep, or loss of fit. A simple enclosure panel and a component where local fracture creates a safety risk need different evidence and design margins.
3. Can the geometry support a foam core?
Review walls, ribs, corners, and flow length together. Abrupt thickness changes may complicate filling and contribute to appearance or dimensional variation. Long flow paths, isolated pockets, and poorly placed gates can make fill balance harder. Uniformity is not the only aim, but transitions should be deliberate and manufacturable.
Check that the geometry has room for the desired structure without compromising attachments or functional surfaces. Ribs and returns should serve the load path instead of merely adding bulk. Bosses may need local reinforcement; narrow passages, shutoffs, and vent locations require tooling review.
One early review method is to mark three zones on the CAD model: visible skin, primary load path, and local high-stress details. Discuss transitions between them with design and tooling engineering. If every feature relies on a highly controlled wall or pristine finish, reconsider geometry before process selection.
4. Does the production route justify the process?
Consider the full manufacturing route, not just the mold cycle. Value depends on expected volume, material use, tool complexity, secondary operations, inspection, and reject risk. A lower-mass molding may help an assembly, but it only matters if the system benefits and the part still passes requirements.
Compare options against the same drawing, appearance standard, load cases, and demand. Include implications for gates, vents, cooling, ejection, and post-molding handling. If the part needs cosmetic finishing or machining, include that work instead of assuming the molding route eliminates it.
| Review point | Neden önemli | Evidence to gather |
|---|---|---|
| Alt parça kütlesindeki değişiklik neyi etkiler? | Parça tasarrufu tüm montajı etkilemeyebilir. | Kütle hedefi ve montaj düzeyindeki etki |
| Hangi alanlar sağlam yanıt gerektirir? | Bağlantı noktaları veya yükler yerel tasarımı belirleyebilir. | Yük durumları, bağlantı detayı, prototip testi |
| Görünüm ne kadar hassastır? | Ret oranları malzeme tasarrufundan daha ağır basabilir. | Yüzey kalitesi, aydınlatma, onaylı numune |
| Takım veya muayenede neler değişir? | Süreç bir kontrol ve ölçüm planı gerektirir. | Takım konsepti, muayene yöntemi, süreç çalışması |
5. Serbest bırakmadan önce ne kanıtlanmalıdır?
Takımı kilitlemeden önce başarı kriterleri üzerinde anlaşın. Muayene edilecek yüzeyleri, montajı kontrol eden ölçüleri, yük durumlarını ve numune koşullandırmasını belirleyin. Temsili parça geometrisi ve malzemesi kullanın; bir deney numunesi tek bir dar malzeme sorusunu yanıtlayabilir ancak tüm bileşeni kanıtlayamaz.
İncelemeyi aşamalandırın: dolgu ve görünümü değerlendirin, ölçüleri ve çıkarmayı kontrol edin, ardından amaçlanan montaj ve servis koşullarında test edin. Ayar ve numune konumlarını muayene kaydıyla birlikte saklayın; böylece tek bir çekici numune tekrarlanabilir kabiliyetle karıştırılmaz.
Bitişik hücresel çekirdek bağlamı için bkz. mikrohücresel köpük enjeksiyon kalıplama. İlgilidir, ancak yapısal bir bileşen için karar yine de kendi görünüm, yük ve takım değerlendirmesini gerektirir.
SSS
Yapısal köpük enjeksiyon kalıplama her büyük parça için uygun mudur?
Hayır. Tek başına boyut belirleyici değildir. Yüzey beklentileri, yükler, geometri, malzeme ve doğrulama önemlidir.
Hücresel çekirdek, kalıplanmış kabuğun zayıf olduğu anlamına mı gelir?
Tanım gereği değil. Kabuk ve çekirdeğin farklı rolleri vardır, ancak gerçek özellikler tasarıma ve prosese bağlıdır. Parçayı gereksinimlere göre test edin.
Yapısal köpük pürüzsüz bir kozmetik yüzey garanti edebilir mi?
Hiçbir genel proses tanımı bunu garanti edemez. Yüzey ve muayene koşullarını tanımlayın, ardından temsili kalıplanmış parçaları doğrulayın.
Fizibilite incelemesi için neler hazır olmalıdır?
CAD modelini, çizimi, malzeme kısıtlarını, görünür bölge haritasını, yükleri, beklenen hacmi, montaj detaylarını ve kabul kriterlerini paylaşın.