
Metal-plastik hibrit bileşenler için en uygun üretim yöntemini seçmek, başlangıçtaki tekrarlanmayan mühendislik maliyetlerini uzun vadeli montaj faydalarıyla karşılaştırmayı gerektirir. Mekanik tasarım grupları, metal bağlantı elemanlarını doğrudan enjeksiyon sırasında üzerine kalıplayıp kalıplamayacaklarına veya ısıyla perçinleme ya da ultrasonik kaynak gibi ikincil kalıp sonrası montaj yöntemlerini kullanıp kullanmayacaklarına karar vermelidir.
Metal saplamaları, bakır bara çubuklarını veya elektronik terminalleri erimiş polimer içinde kapsüllemek üstün mekanik tutuş sağlar, ancak kalıp karmaşıklığını artırır. Yapısal avantajları başlangıç sermaye harcamalarıyla karşılaştırmak, mühendislik ekiplerinin en maliyet etkin üretim yolunu seçmesine olanak tanır. Bu teknik değerlendirme, temel mekanik faydaları, kalıp sınırlamalarını ve hacim gerekçelendirme kriterlerini inceler.
İçindekiler
Metal Insertleri Kapsüklemenin En İyi 4 Avantajı
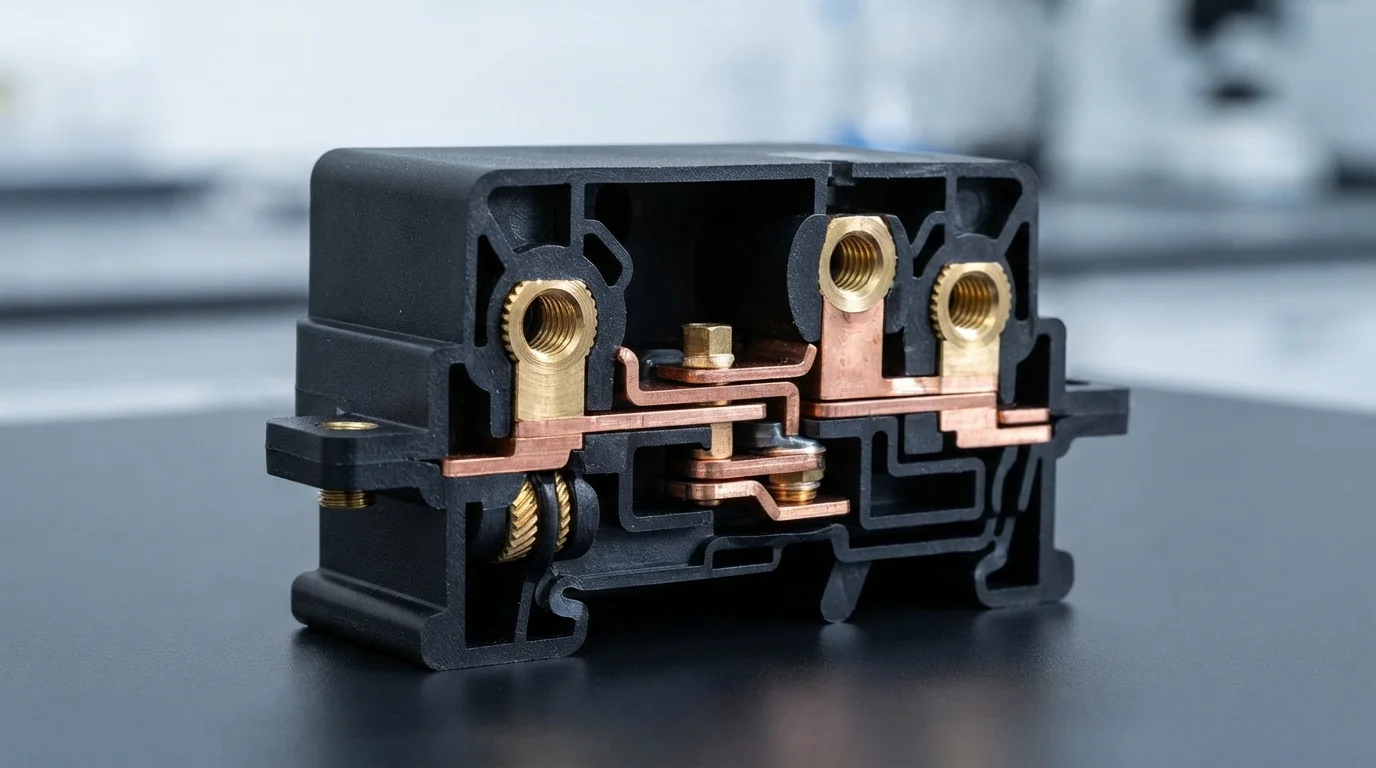
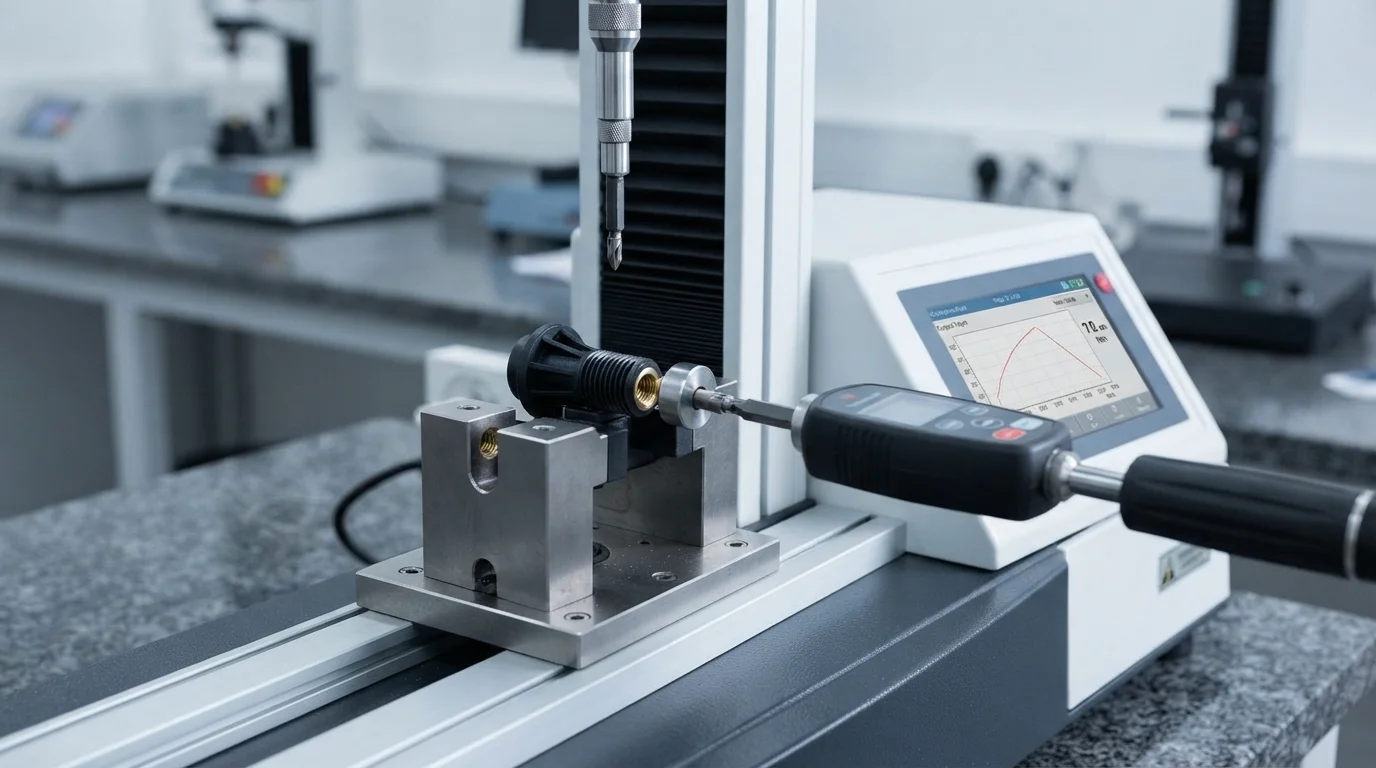
Analiz insert kalıplama artıları ve eksileri kalıp sonrası bağlantı elemanı montajına kıyasla önemli yapısal ve üretim avantajlarını ortaya koyar. Başlıca mekanik faydalar arasında maksimize edilmiş çekme mukavemeti ve üstün dönme torku direnci yer alır. Erimiş plastik, tırtıklı metal profillere doğrudan akar ve soğuma sırasında ağır titreşim yüklerine dayanan kalıcı bir mekanik kilit oluşturur.
İkincil manuel montaj adımlarının ortadan kaldırılması, üretim işçiliğini önemli ölçüde azaltır ve insan kaynaklı montaj hatalarını ortadan kaldırır. Kapsülleme pirinç veya bakır muhafaza içindeki doğrudan temaslar, iç bileşenleri sızdırmaz hale getirerek IP67 çevresel giriş koruması sağlar. Ayrıca, yapısal metal elemanların hafif plastik taşıyıcılarla birleştirilmesi, elektriksel dielektrik yalıtımı artırırken genel ürün ağırlığını azaltır.
Temel mekanik ve üretim avantajları şunlardır:
- Maksimize edilmiş mekanik tutma—Polimerin tırtıllı metal oluklara akıtılması, ısıyla perçinlemeye kıyasla üstün çekme ve tork direnci sağlar.
- Azaltılmış montaj işçiliği—İkincil sabitleme veya ultrasonik kaynak işlemlerinin ortadan kaldırılması, toplam birim üretim maliyetlerini düşürür.
- Geliştirilmiş çevresel sızdırmazlık—Metal elemanların doğrudan kapsüllenmesi, suya, toza ve otomotiv sıvılarına karşı sürekli bir bariyer oluşturur.
- Bileşen ağırlığı optimizasyonu—Ağır tamamen metal muhafazaların yapısal plastik kasalarla değiştirilmesi, genel montaj ağırlığını azaltır.
Temel Zorluklar ve Sınırlamalar (ve Bunların Nasıl Aşılacağı)
Proje bütçesi aşımlarını önlemek için teknik sınırlamaların değerlendirilmesi hayati önem taşımaya devam eder. Daha yüksek başlangıç kalıp karmaşıklığı, özel insert kalıplama. işleminin birincil zorluğunu temsil eder. ±0,01 mm'den daha sıkı kapatma çelik oturma yüzeylerine sahip çok atışlı kalıp tabanlarının tasarlanması, standart tek malzemeli kalıplara kıyasla başlangıçtaki tekrarlanmayan mühendislik giderlerini artırır.
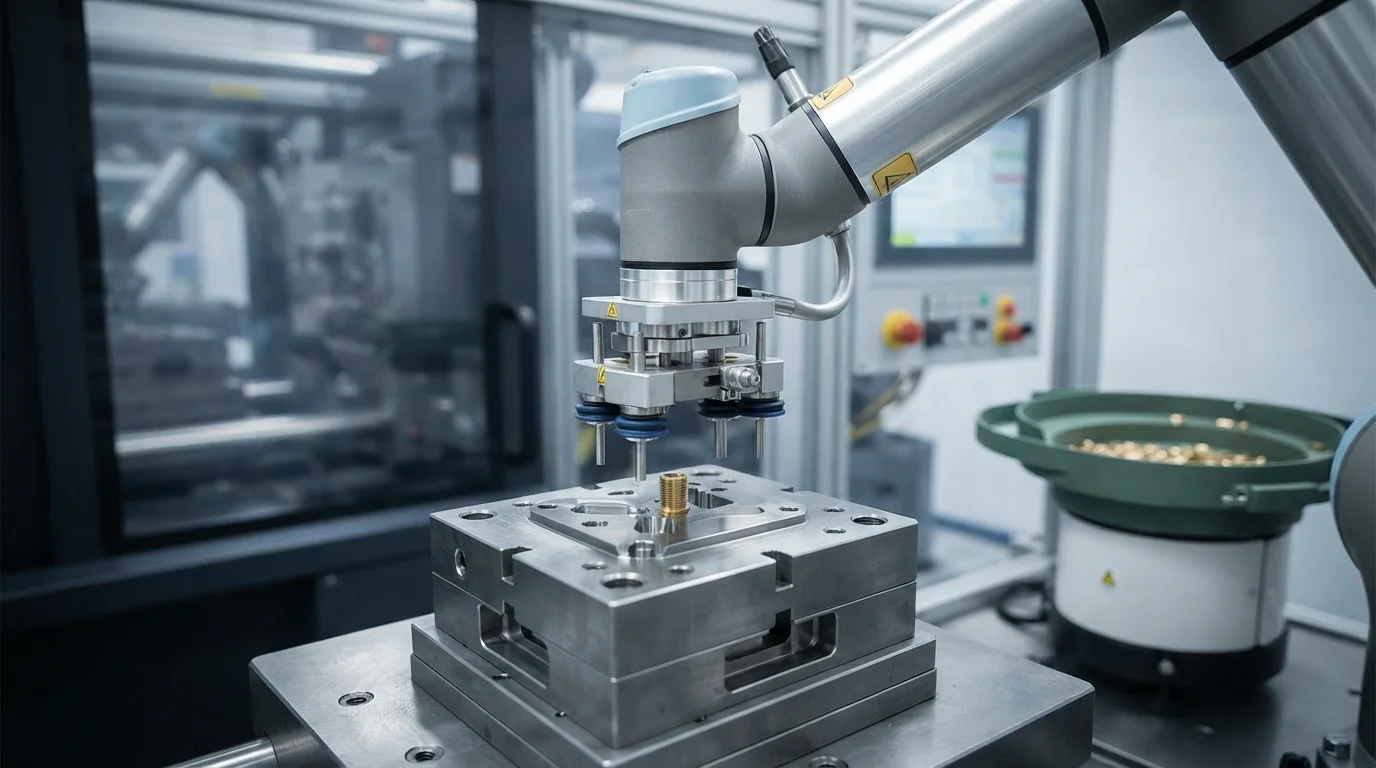
Yüksek hızlı eriyik akışı altında insert hizalama kayması, bir başka önemli işleme riski oluşturur. Yüksek enjeksiyon basınçları, sabitlenmemiş terminal pimlerini eğerek kapatma çeliğinin ezilmesine veya yüzeyde plastik çapak oluşmasına neden olabilir. Sertleştirilmiş çekirdek konumlandırma pimleri, mıknatıslar veya otomatik robotik yükleme sistemleri kullanmak, yüksek basınçlı enjeksiyon sırasında metal insertleri sıkıca tutar.
Insert Kalıplama Ürün Tasarımınız İçin Doğru mu?
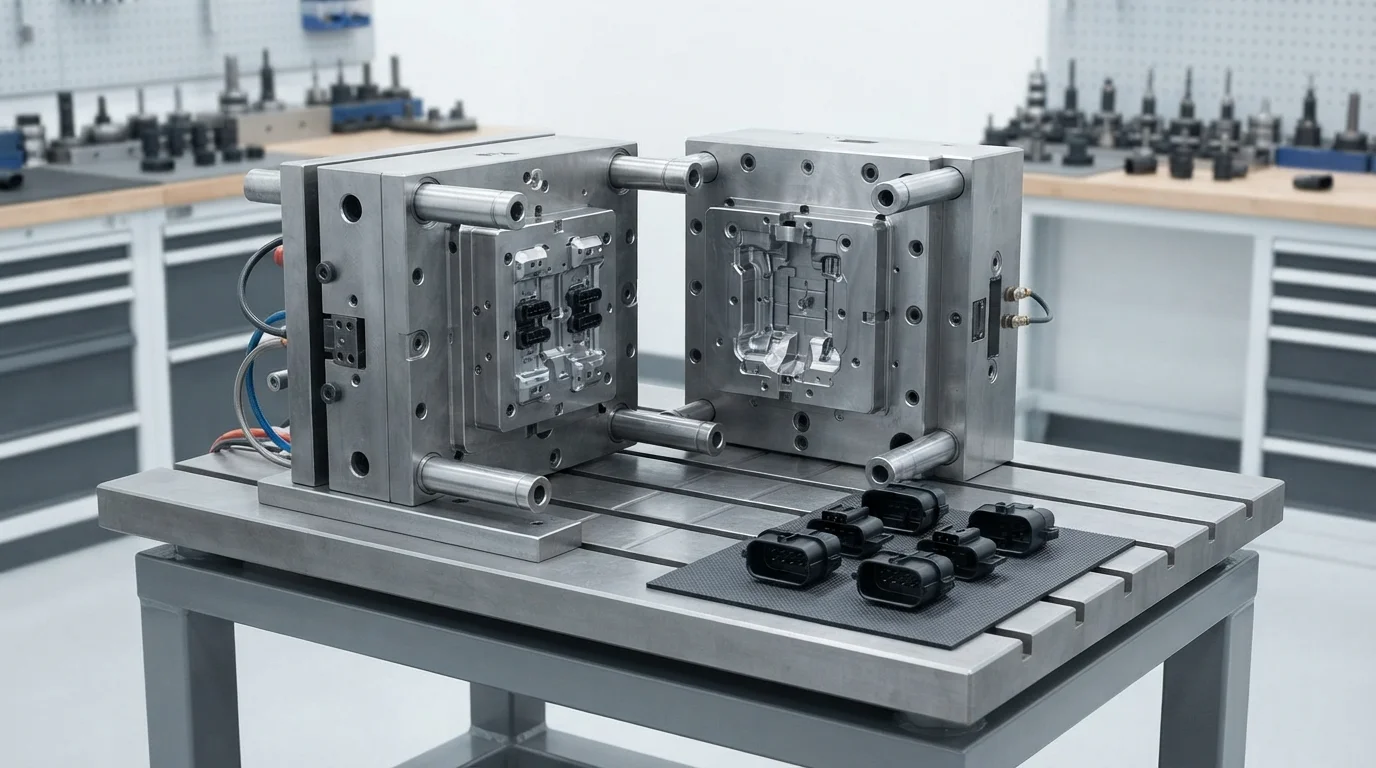
Insert kapsülleme belirtip belirtmeyeceğinize karar vermek, büyük ölçüde yıllık üretim hacmine ve mekanik yorulma gereksinimlerine bağlıdır. 1.000 ila 5.000 adetlik düşük hacimli prototip üretimleri, pahalı otomatik sürgü mekanizmalarından kaçınmak için elle yüklenen gevşek çekirdekler kullanabilir. 50.000 adedi aşan yüksek hacimli otomotiv ve medikal programları, azaltılmış montaj işçiliği sayesinde takım maliyetlerini kolayca amorti eder.
Insert kalıplamanın artıları ve eksilerinin kapsamlı analizi, ürün ekiplerini en uygun üretim stratejisine yönlendirir. Takım çeliği kesilmeden önce 24 saatlik bir DfM incelemesi yapmak, et kalınlıklarının, çekme açılarının ve kapatma yüzeylerinin yüksek verimli seri üretim için optimize edilmesini sağlar.
| Süreç Değerlendirme Faktörü | Kalıp İçi Insert Kapsülleme | İkincil Kalıp Sonrası Montaj | Mühendislik Önerisi |
|---|---|---|---|
| Çekilme ve Tork Direnci | Maksimum (Plastik tırtılların etrafında büzülür) | Orta (Yüzeysel cidar erimesi) | Yüksek titreşimli uygulamalar için kalıp içi insertleri belirtin |
| Başlangıç Takım Sermayesi (NRE) | Daha Yüksek (Hassas kapatma yüzeyleri gerekli) | Daha Düşük (Standart enjeksiyon kalıbı) | Düşük hacimli üretimler için elle yüklenen gevşek çekirdekler kullanın |
| Birim Montaj İşçilik Gideri | Sıfır (Otomatik kalıp içi proses) | Yüksek (Manuel ısı ile çakma işçiliği) | Kalıp içi proses, 50.000 adetin üzerindeki hacimler için çok daha üstündür |
Sıkça Sorulan Sorular (SSS)
Insert kalıplamanın ultrasonik ısı ile çakmaya göre ana avantajı nedir?
Insert kalıplama, birincil soğutma sırasında erimiş plastik tırtıklı metal profillerin etrafında doğrudan büzüldüğü için önemli ölçüde daha yüksek çekme ve dönme torku direnci sağlar. Ultrasonik ısı ile çakma yalnızca yüzeysel duvar kenarlarını eritir ve yorulma altında zayıflayan iç mikro boşluklar bırakır.
Bir ürün tasarımında insert kalıplama ne zaman önerilmez?
Insert kalıplama, özel takım NRE maliyetinin amorti edilemediği 100 parçanın altındaki son derece düşük üretim serilerinde genellikle maliyet etkin değildir. Ayrıca, yüksek tork yükleri olmayan basit dişli bağlantı elemanları gerektiren parçalar standart kendinden kılavuzlu vidalardan veya pres geçmeli insertlerden daha fazla fayda görebilir.
Otomatik robotlar insert hizalama hatalarını nasıl önler?
Otomatik 6 eksenli robot kolları, metal insertleri hassas titreşimli hazinelerden alır ve milimetre altı doğrulukla kalıp çekirdek ceplerine yerleştirir. Robotik yükleme operatör kaynaklı insan hatasını ortadan kaldırır, insert yanlış yönlenmesini önler ve hassas çekirdek çeliği kapama yüzeylerini korur.