
Selecionar o método de fabricação ideal para componentes híbridos de metal-plástico exige pesar os custos iniciais de engenharia não recorrentes em relação aos benefícios de montagem de longo prazo. Os grupos de projeto mecânico devem decidir se devem sobremoldar fixadores de metal diretamente durante a injeção ou utilizar métodos secundários de montagem pós-moldagem, como cravação a quente ou soldagem ultrassônica.
Encapsular pinos de metal, barramentos de cobre ou terminais eletrônicos dentro de polímero fundido proporciona excelente retenção mecânica, mas aumenta a complexidade da ferramentaria. Avaliar as vantagens estruturais em relação aos gastos de capital iniciais permite que as equipes de engenharia selecionem o caminho de produção mais econômico. Esta avaliação técnica revisa os principais benefícios mecânicos, limitações de ferramentaria e critérios de justificativa de volume.
Índice
Principais 4 Vantagens de Encapsular Inserções Metálicas
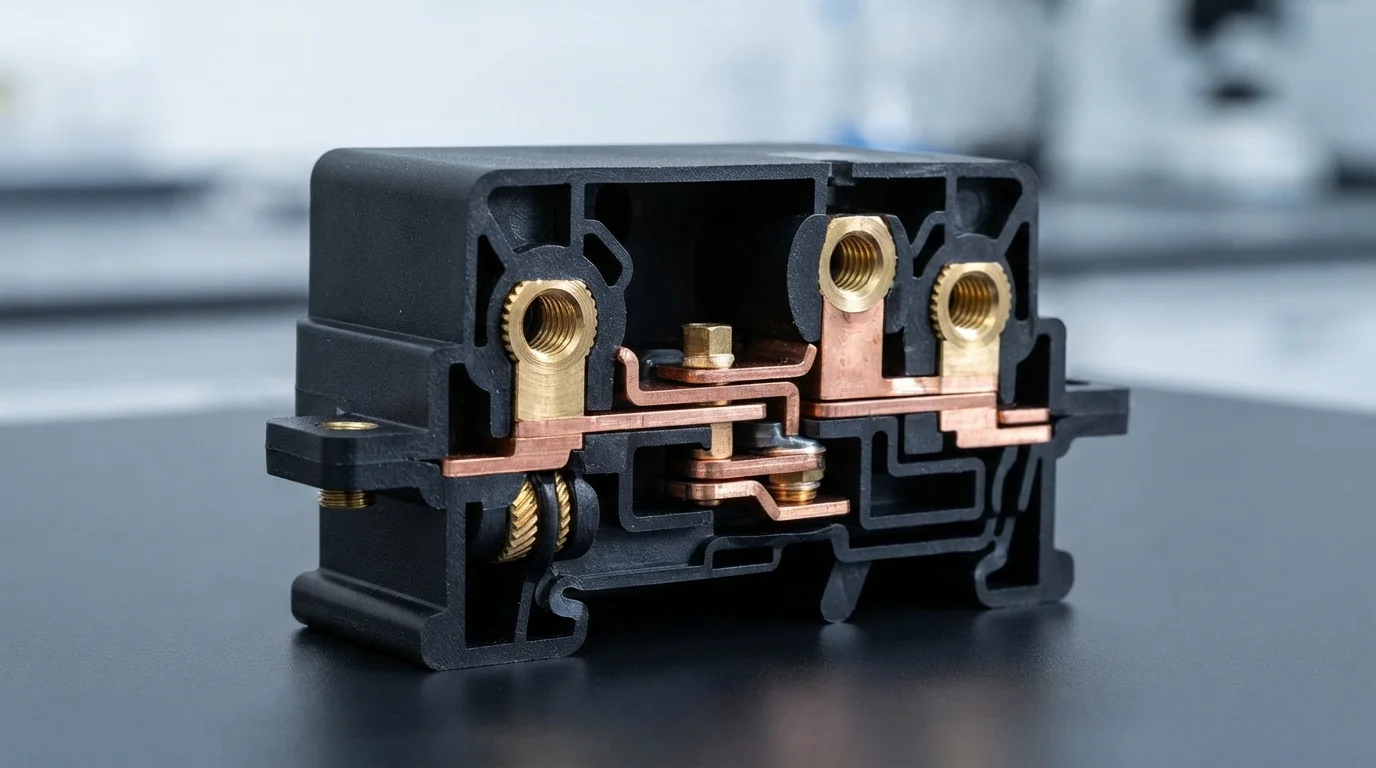
Analisando prós e contras da moldagem por inserção revela grandes vantagens estruturais e de fabricação em relação à instalação de fixadores pós-moldagem. Os principais benefícios mecânicos incluem máxima resistência à tração e superior torque rotacional resistência. O plástico fundido flui diretamente para perfis metálicos serrilhados, criando um intertravamento mecânico permanente após o resfriamento que resiste a cargas vibratórias pesadas.
Eliminar etapas secundárias de montagem manual reduz drasticamente a mão de obra de produção e elimina erros humanos de instalação. Encapsular latão ou cobre contatos diretamente dentro do alojamento vedam componentes internos, alcançando proteção de ingresso ambiental IP67. Além disso, combinar elementos metálicos estruturais com suportes plásticos leves reduz o peso total do produto enquanto estende o isolamento dielétrico elétrico.
Vantagens mecânicas e de produção principais incluem:
- Retenção mecânica maximizada—O fluxo de polímero em ranhuras metálicas caneladas oferece resistência superior à tração e ao torque em comparação com a fixação por calor.
- Redução do trabalho de montagem—Eliminar operações secundárias de fixação ou soldagem ultrassônica reduz os custos unitários de produção.
- Vedação ambiental aprimorada—Encapsular elementos metálicos diretamente cria uma barreira contínua contra água, poeira e fluidos automotivos.
- Otimização do peso do componente—Substituir alojamentos totalmente metálicos pesados por invólucros plásticos estruturais reduz o peso total da montagem.
Principais Desafios e Limitações (e Como Superá-los)
Avaliar limitações técnicas continua essencial para evitar estouros de orçamento do projeto. A maior complexidade inicial de ferramentas representa o principal desafio de personalização moldagem por inserção. Projetar bases de molde de múltiplas injeções com aços de corte com tolerâncias mais apertadas que ±0,01 mm aumenta as despesas iniciais de engenharia não recorrentes em comparação com moldes padrão de material único.
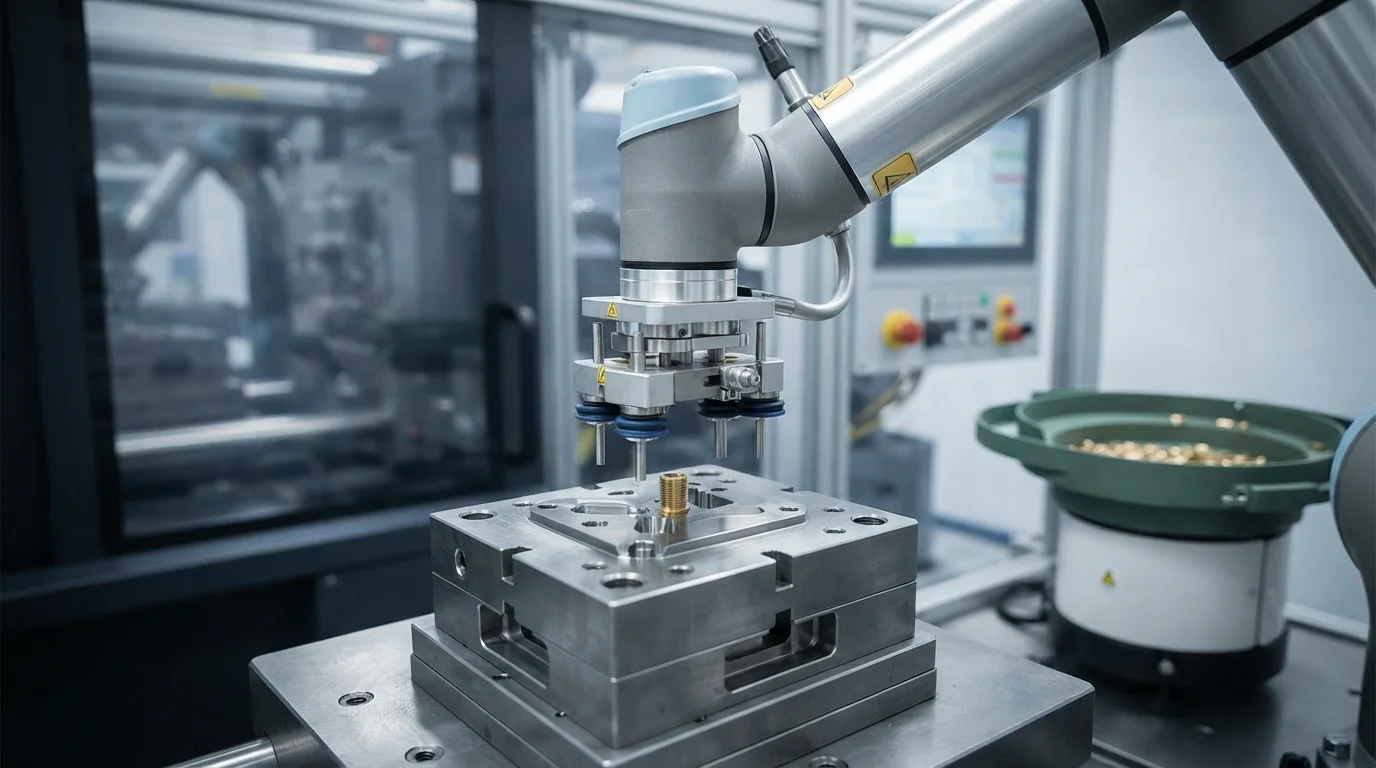
O desalinhamento de insertos sob fluxo de fusão em alta velocidade apresenta outro risco significativo de processamento. Altas pressões de injeção podem inclinar pinos terminais não ancorados, causando esmagamento do aço de corte ou rebarbas plásticas na superfície. Utilizar pinos de localização de núcleo endurecidos, ímãs ou sistemas de carregamento robótico automatizado mantém os insertos metálicos firmemente durante a injeção de alta pressão.
A moldagem por inserção é adequada para o design do seu produto?
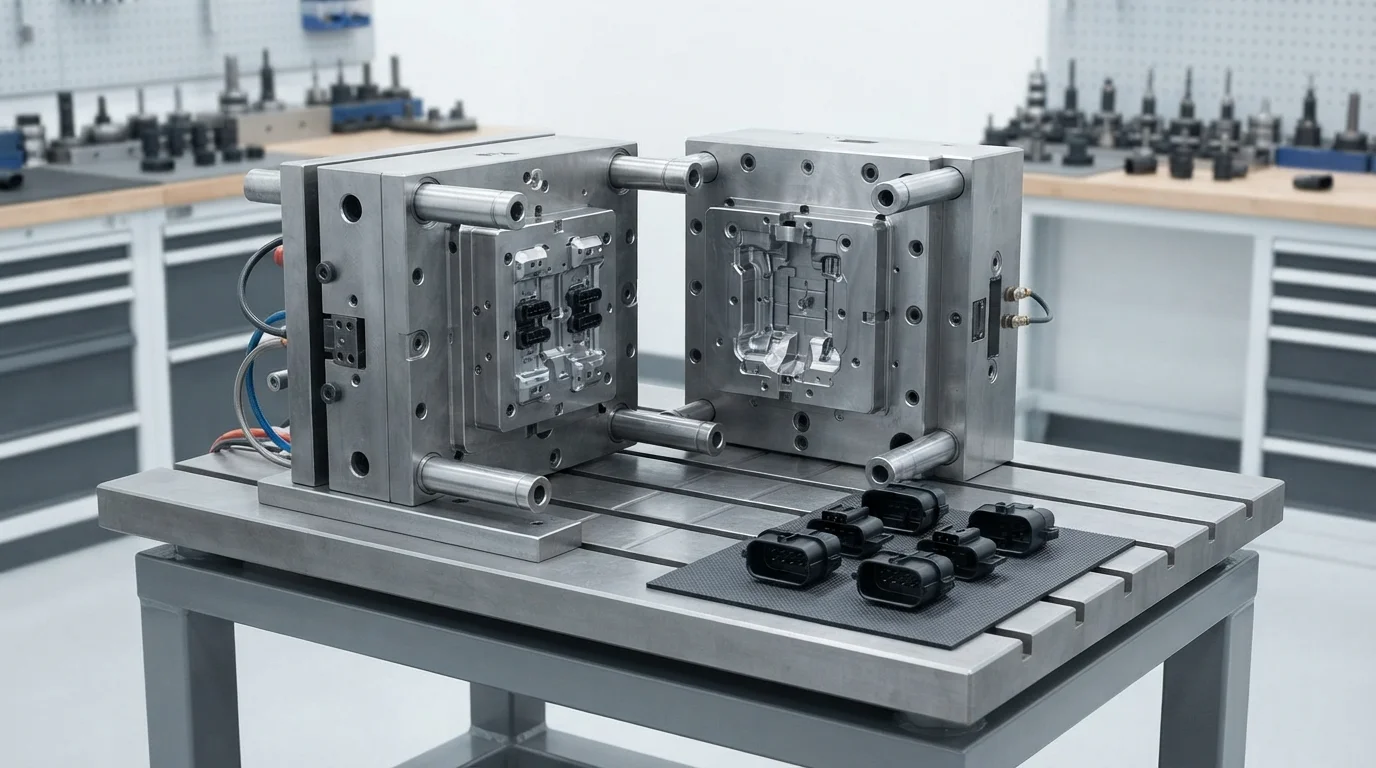
Decidir se deve especificar encapsulamento de inserto depende muito do volume de produção anual e dos requisitos de fadiga mecânica. Execuções de protótipo de baixo volume de 1.000 a 5.000 unidades podem utilizar núcleos soltos carregados manualmente para evitar mecanismos de controle deslizante automatizados caros. Programas automotivos e médicos de alto volume que excedem 50.000 unidades amortizam facilmente os custos de ferramentaria através da redução da mão de obra de montagem.
A análise completa dos prós e contras da moldagem por inserto orienta as equipes de produto para a estratégia de fabricação ideal. A realização de uma revisão de DfM de 24 horas antes de cortar o aço da ferramenta garante que as espessuras de parede, ângulos de saída e superfícies de fechamento sejam otimizados para produção em série de alto rendimento.
| Fator de Avaliação do Processo | Encapsulamento de Insertos na Moldagem | Montagem Secundária Pós-Moldagem | Recomendação de Engenharia |
|---|---|---|---|
| Resistência à Extração e ao Torque | Máxima (O plástico encolhe ao redor das serrilhas) | Moderada (Derretimento superficial da parede) | Especifique insertos moldados para aplicações de alta vibração |
| Capital de Ferramentaria Inicial (NRE) | Maior (Superfícies de fechamento de precisão necessárias) | Menor (Molde de injeção padrão) | Utilize núcleos soltos carregados manualmente para execuções de baixo volume |
| Despesa de Mão de Obra de Montagem por Unidade | Zero (Processo automatizado na moldagem) | Alta (Mão de obra manual de cravação a quente) | O processo de moldagem no molde é vastamente superior para volume > 50.000 unidades |
Perguntas Frequentes (FAQs)
Qual é a principal vantagem da moldagem por inserção sobre a fixação térmica ultrassônica?
A moldagem por inserção fornece resistência significativamente maior à tração e ao torque rotacional porque o plástico fundido encolhe diretamente em torno de perfis metálicos serrilhados durante o resfriamento primário. A fixação térmica ultrassônica apenas derrete bordas superficiais da parede, deixando micro-lacunas internas que enfraquecem sob fadiga.
Quando a moldagem por inserção NÃO é recomendada para um projeto de produto?
A moldagem por inserção geralmente não é econômica para tiragens de produção extremamente baixas, abaixo de 100 peças, onde o custo de ferramentaria personalizada (NRE) não pode ser amortizado. Além disso, peças que exigem fixadores roscados simples sem altas cargas de torque podem se beneficiar mais de parafusos auto-atarraxantes padrão ou inserções de pressão.
Como os robôs automatizados evitam erros de alinhamento de inserções?
Braços robóticos automatizados de 6 eixos pegam inserções metálicas de alimentadores vibratórios de precisão e as colocam em cavidades do núcleo do molde com precisão submilimétrica. A carga robótica elimina o erro humano do operador, previne a orientação incorreta da inserção e protege as superfícies de fechamento de aço delicadas do núcleo.