
Литьё пластмасс в субмиллиметровом диапазоне осуществимо только после того, как “малый” преобразован в конкретную геометрию и измеримую функцию. Деталь может быть шириной несколько миллиметров, но содержать стенку 0,15 мм, глубокий узкий паз или уплотнительную кромку, которые определяют проект. И наоборот, субмиллиметровая деталь с простыми пропорциями может оказаться проще, чем более крупный компонент, заполненный сложными микроэлементами.
Правильный вопрос — не универсальный минимальный размер. Он в том, можно ли самую сложную особенность изготовить в оснастке, заполнить, вентилировать, извлечь, обработать и измерить с приемлемым технологическим окном.
Критерии осуществимости
Определите, что на самом деле является субмиллиметровым
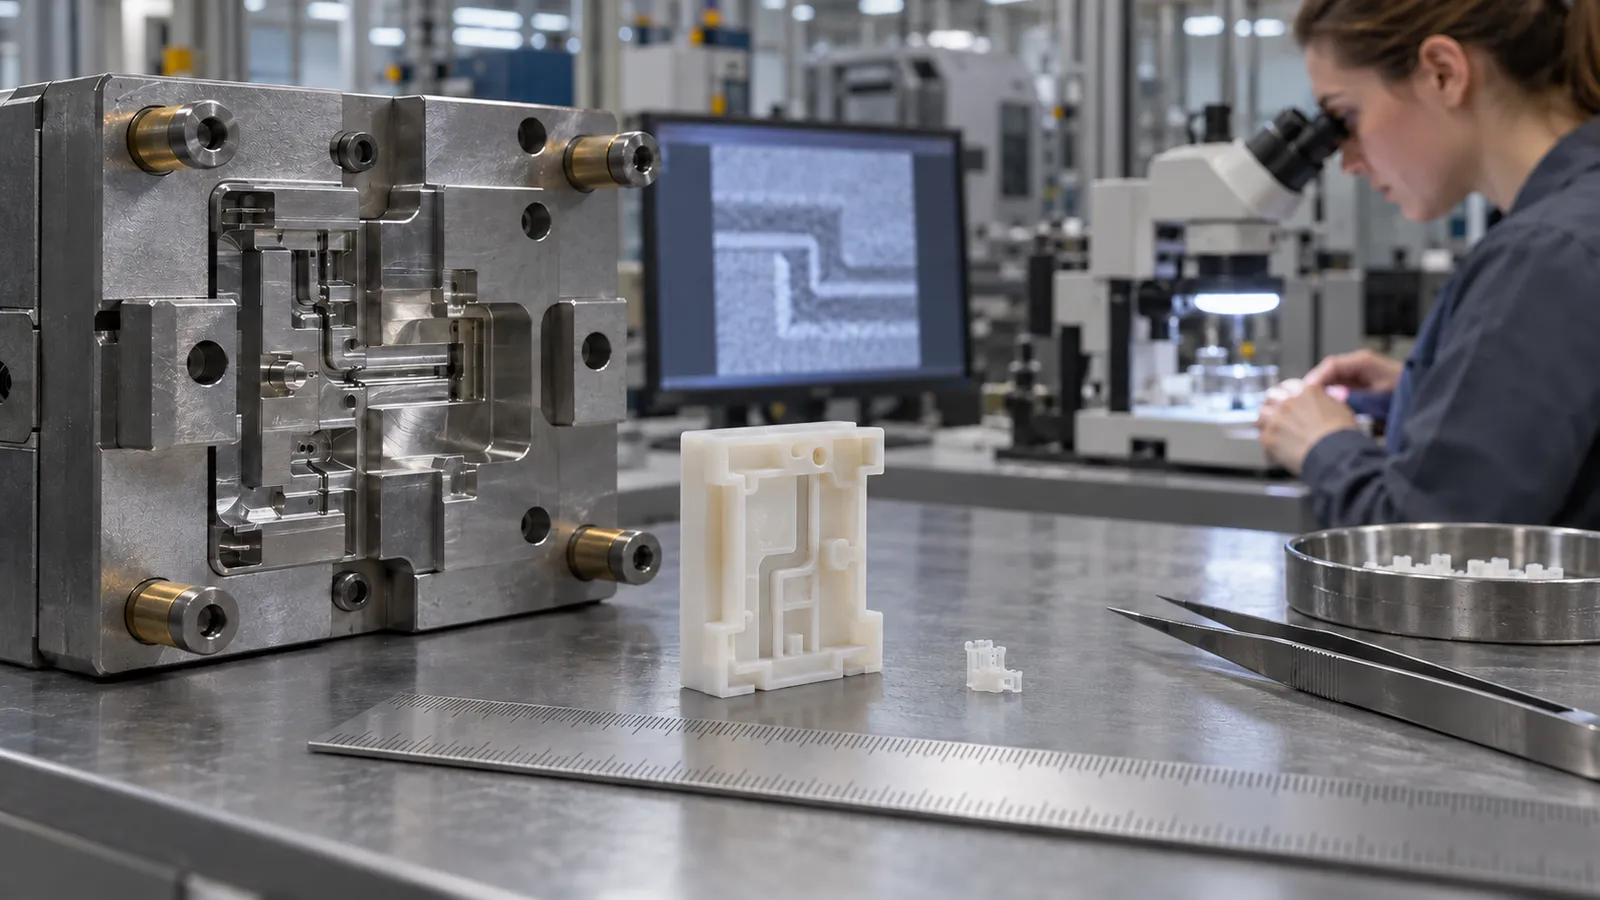
Перечислите общую массу и габариты, затем определите наименьшую стенку, ребро, отверстие, штифт, канавку, впускной литник, вентиляционное отверстие, отсечку и допустимый облой. Добавьте наибольшее расстояние течения к наименьшему сечению. Эти детали показывают, где масштаб меняет производственную задачу.
Далее следует функциональный контекст. Узкий паз, который обеспечивает только зазор, несёт иной риск, чем канал, дозирующий жидкость. Миниатюрный бобышка, используемая для оптического выравнивания, требует иной базы и стратегии контроля, чем декоративная текстура. Отметьте каждый микроэлемент как функциональный, сборочный, уплотнительный, оптический или неответственный.
Наконец, определите допустимое состояние. “Без облоя” — неизмеримо. Укажите, где облой запрещён, допустимую зону следов, и увеличение при контроле. То же самое относится к заусенцам, следу от литника и следам от толкателей.
Используйте соотношения элементов, а не одно минимальное число
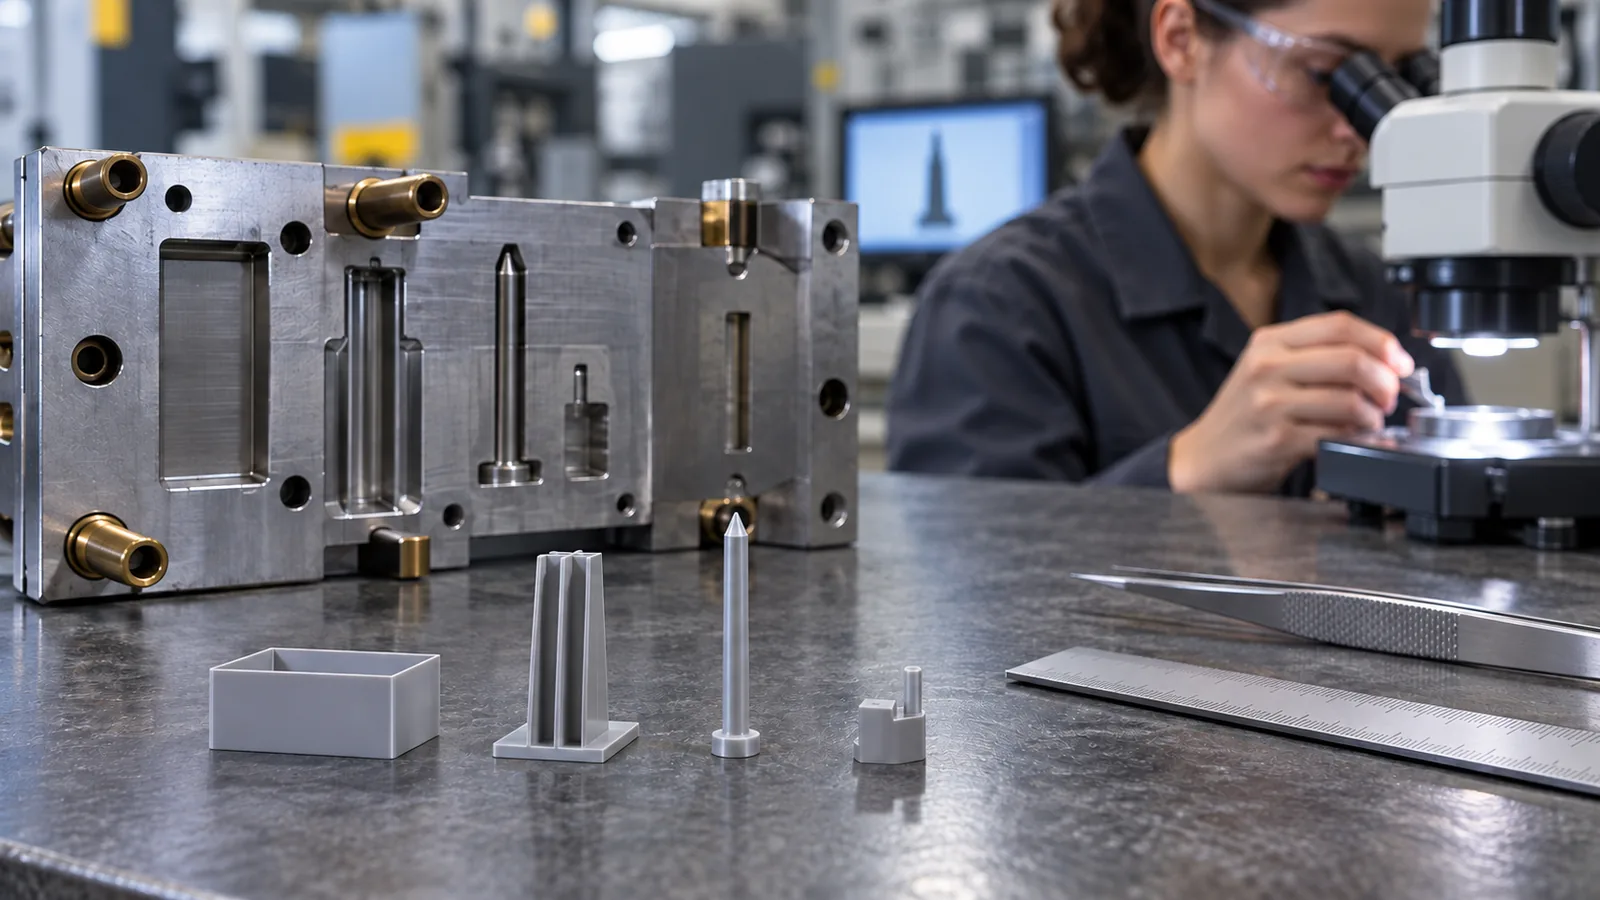
Технологичность зависит от таких соотношений, как длина потока к толщине, высота ребра к ширине, диаметр штифта к длине и уклон к глубине контакта. Длинные тонкие стальные элементы могут прогибаться или ломаться. Глубокие пластиковые стенки могут схватываться с сердечником при охлаждении. Номинальный размер без его соотношения сторон скрывает эти эффекты.
| Элемент | Полезное соотношение | Типичное направление отказа |
|---|---|---|
| Тонкая стенка | Длина потока к толщине стенки | Преждевременное застывание, задержка течения, ориентация |
| Глубокое ребро или паз | Глубина к ширине и уклону | Неполное заполнение, захваченный газ, задир |
| Тонкий стержень сердечника | Длина без опоры к диаметру | Прогиб, эксцентриситет, поломка |
| Точное отсечение | Контактная зона, угол, давление и износ | Облой, несовпадение, дрейф при обслуживании |
Сначала проверьте самый сложный путь потока
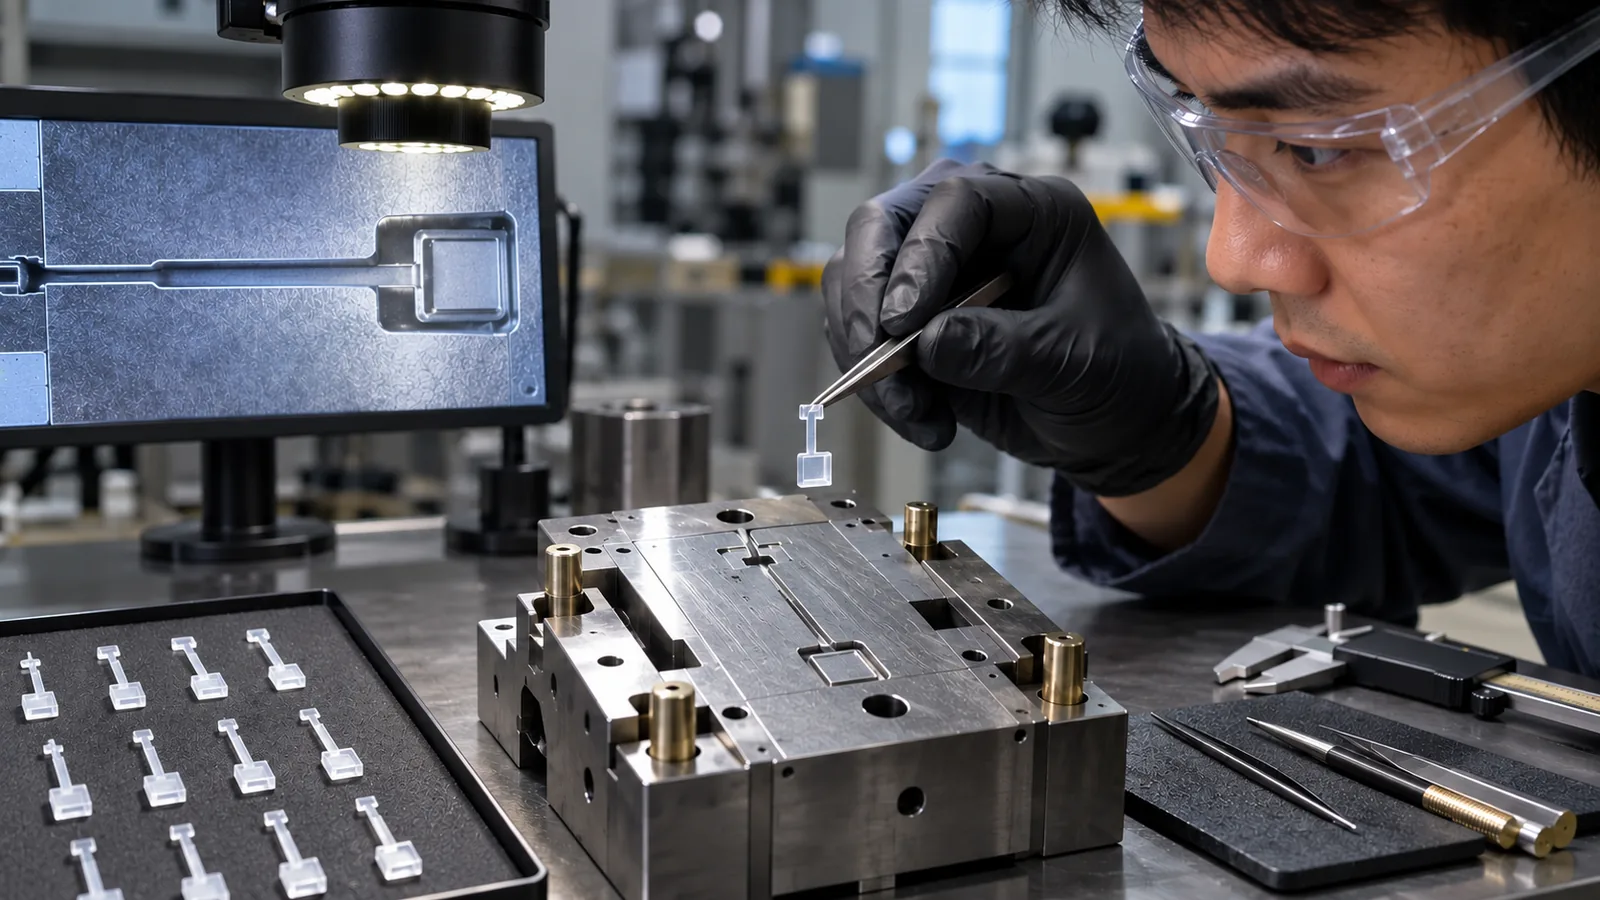
Анализ технологичности должен выявить элемент, который с наибольшей вероятностью теряет тепло, задерживает газ или создаёт несбалансированное требование по давлению. Положение впуска и объём литниковой системы влияют на то, достигнет ли этот элемент небольшой стабильный впрыск. Программа анализа литьевых процессов может сравнить вероятный порядок заполнения и воздушные ловушки, но физические испытания всё равно должны подтвердить воспроизводимость и запас по облою.
Используйте данные короткого впрыска, давление в полости там, где это практически возможно, и микроскопию на уровне элементов. Если последний заполняемый микроэлемент улучшается только тогда, когда другая область даёт облой, конструкция имеет узкое окно. Корректирующий путь может включать переход стенки, впуск, вентиляцию, температуру инструмента, материал или компоновку полости, а не просто увеличение давления.
Литниковая система также имеет значение. Крошечная деталь может находиться за сравнительно крупным литником, что влияет на расход материала и термическую историю. Стратегию литниковой системы следует оценивать по воспроизводимости впрыска и обслуживанию, а не только по теоретическим отходам.
Разработайте стратегию измерений до назначения допусков
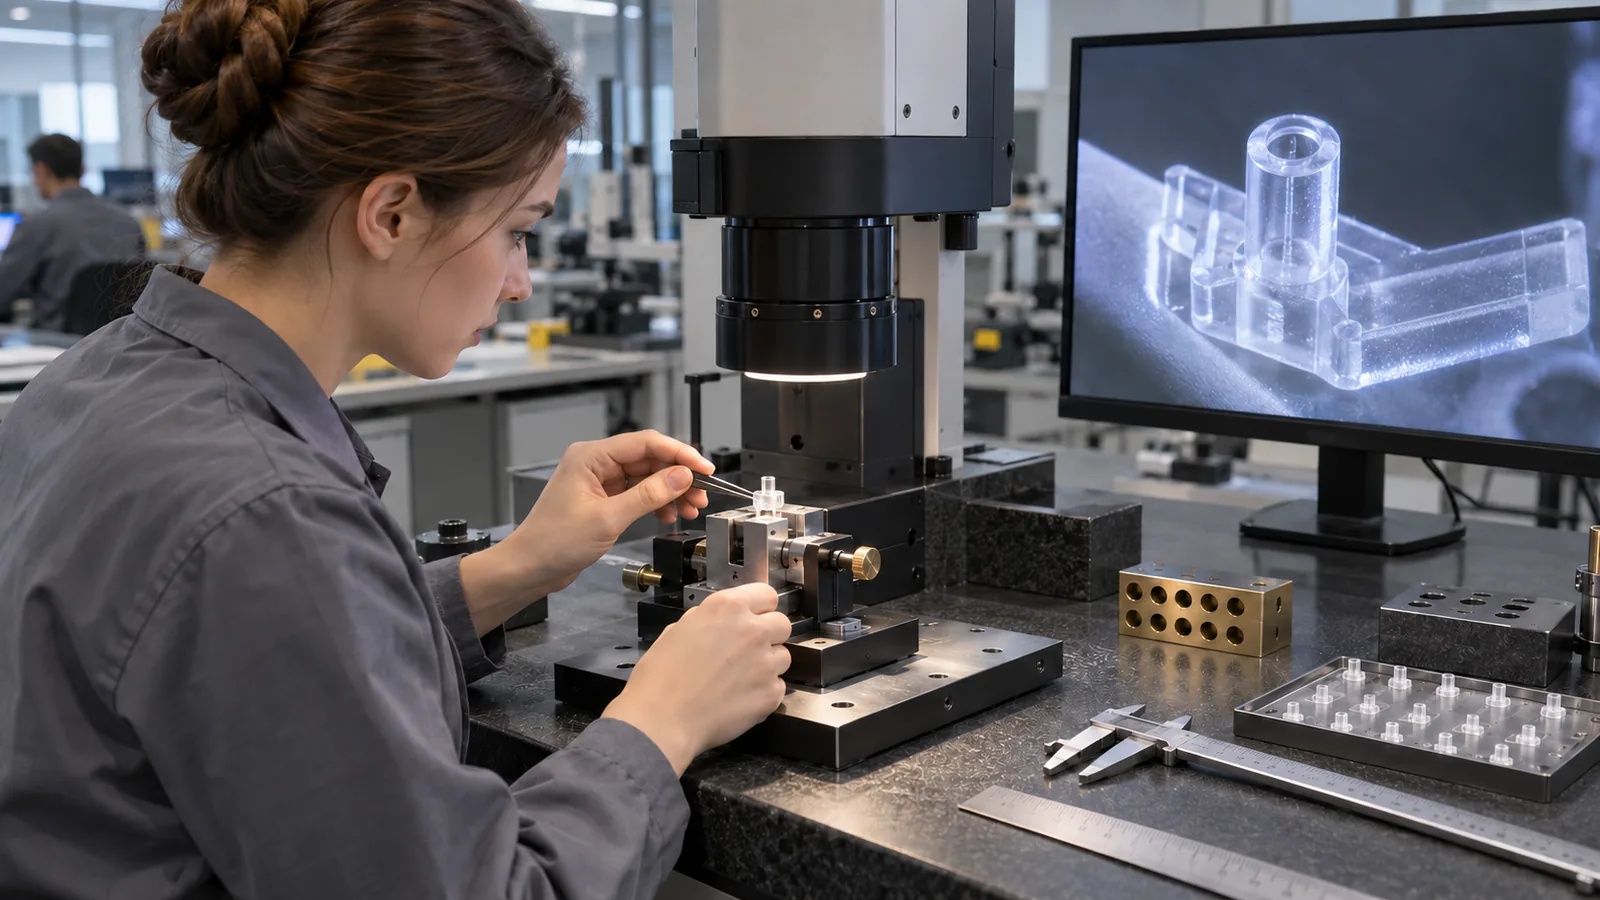
Допуск имеет мало ценности, если элемент нельзя стабильно定位 и измерить. На оптические методы могут влиять фокусировка, порог края, полупрозрачность и ориентация детали. Контактные методы могут деформировать тонкий элемент. КТ или другие продвинутые методы могут помочь с недоступной геометрией, но всё равно требуют разрешения и правил баз.
- Определите функциональную базу и условие фиксации.
- Выберите метод, который обеспечивает допуск с подходящей неопределённостью.
- Определите правила для края, профиля и фильтрации.
- Изучите воспроизводимость на представительных формованных поверхностях.
- Измеряйте по каждой полости и после заданного времени кондиционирования.
- Сопоставьте размеры с сборкой или функциональными испытаниями.
Не ужесточайте размер, чтобы компенсировать неопределённую сборку. Сначала постройте размерную цепь, затем распределите допуски на элементы, которые действительно определяют функцию.
Решите, подходит ли стандартное или микролитьё
Некоторые субмиллиметровые элементы можно изготовить в хорошо спроектированной обычной прецизионной пресс-форме. Другие требуют специального дозирования малых впрысков, специализированной оснастки, контролируемого обращения или передовой метрологии. Решение зависит от соотношения впрыска и литника, масштаба элемента, материала, допуска, годового объёма и потребностей в автоматизации.
Прототипная оснастка может ответить на конкретный вопрос о осуществимости, но она должна воспроизводить критические условия впуска, вентиляции, поверхности и элементов. Упрощённая оснастка, в которой удалена самая сложная геометрия, может дать привлекательные образцы, не снижая производственный риск.
Процесс Микролитъе под давлением маршрут становится более привлекательным, когда контроль малых впрысков, микроэлементы, мягкое извлечение, прослеживаемость по каждой полости и автоматизированная обработка деталей доминируют в проекте.
Сформируйте пакет обоснования для оснастки
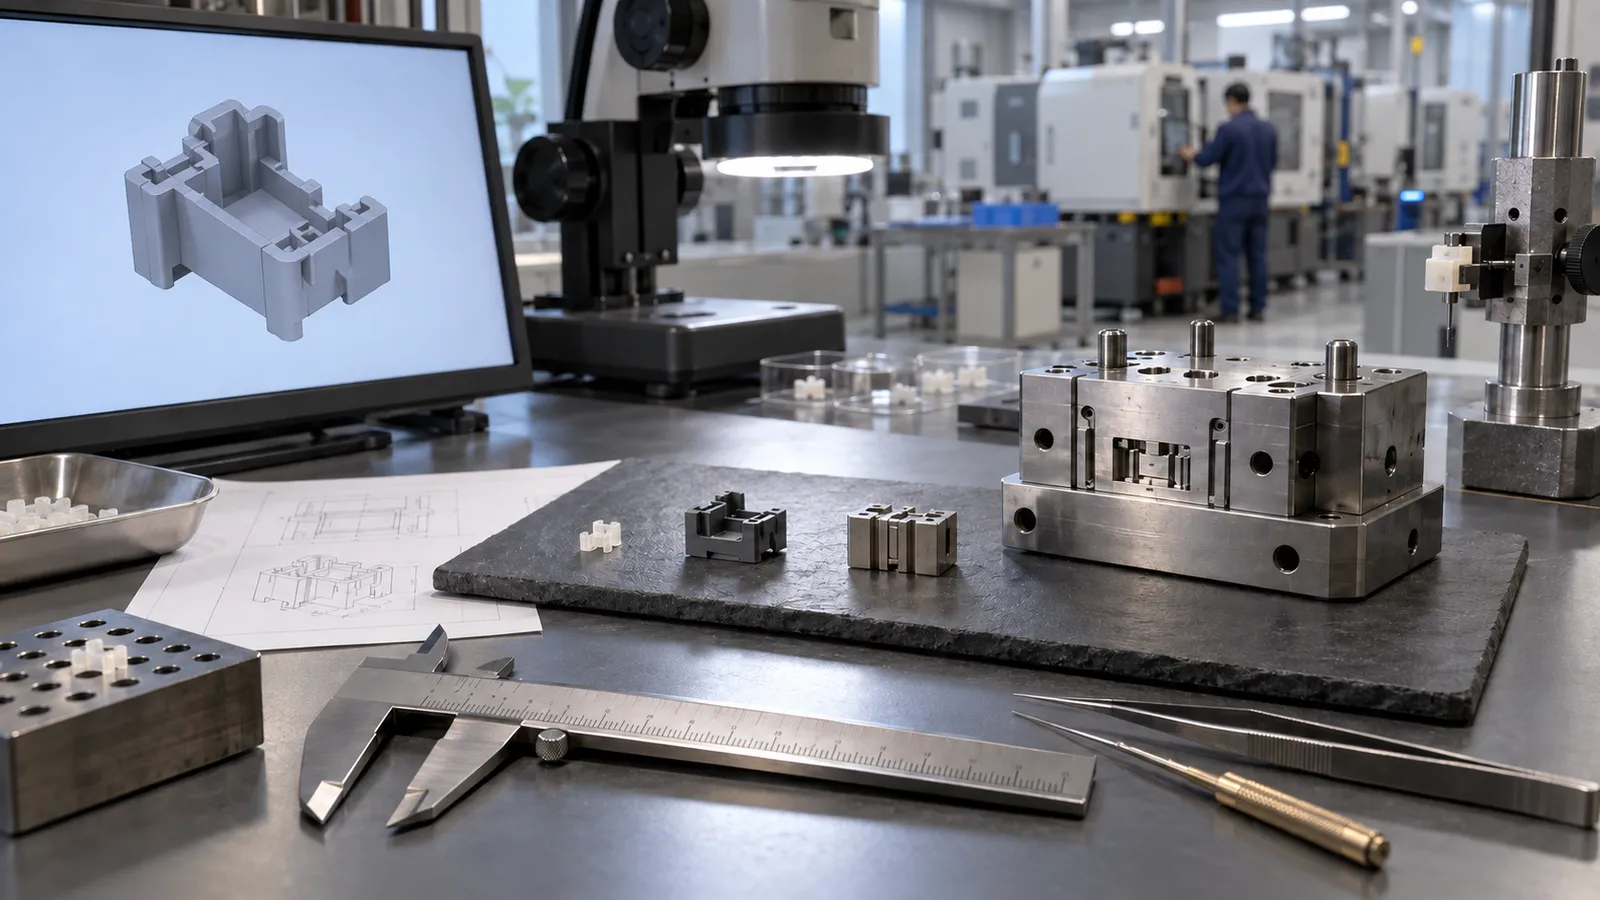
Полезный запрос коммерческого предложения содержит нативные 3D-данные, чертёж с размерами, марку материала или требования к характеристикам, годовой и партийный объём, функциональные базы, сопрягаемые детали, допустимые следы, чистоту, упаковку и ожидания по контролю. Выделите самый сложный элемент, а не ожидайте, что проверяющий сам его определит.
Запросите ответ, в котором указаны допущения и риски. Концепция впуска, линия разъёма, отсечки, зоны выталкивания, размеры с запасом по стали, ожидаемый метод измерения и план испытаний должны быть видны до принятия обязательств по оснастке. Если размер невозможно гарантировать согласно чертежу, лучше решить механизм на раннем этапе, чем вести переговоры вокруг неудачных образцов.
Для обучения на малых объёмах прототипного литья под давлением маршрут может сократить цикл получения доказательств, если его конструкция оснастки по-прежнему отражает функциональные элементы.
Также включите предполагаемую концепцию упаковки. Деталь, которая проходит контроль по полости, но не может быть разделена, ориентирована, подсчитана или отгружена без повреждений, не прошла проверку производственной осуществимости.
Часто задаваемые вопросы
Каков минимальный формуемый элемент из пластика?
Универсального числа не существует. Геометрия, материал, расстояние течения, конструкция оснастки, вентиляция, извлечение, допуск и контроль вместе определяют осуществимость.
Всегда ли меньшая деталь стоит дешевле?
Точность инструмента, обращение с ним, контроль, стратегия литниковой системы и низкая загрузка формы могут доминировать в затратах, даже когда расход смолы невелик.
Может ли 3D-печать заменить пробную отливку?
Она может проверить посадку или пути потока, но может не воспроизвести ориентацию при литье, усадку, эффекты впускных отверстий, воспроизведение поверхности или поведение производственного материала.
Почему глубокие микропазлы сложны?
Они сочетают быстрое охлаждение, риск захвата воздуха, хрупкую инструментальную сталь и сильный контакт при извлечении. Одна лишь ширина не описывает сложность.
Что должно быть безопасным для стали?
Размеры, которые, вероятно, потребуют контролируемой корректировки после первых испытаний, следует рассмотреть на предмет стратегии безопасности для стали, при условии, что направление изменения и взаимосвязь баз допускают это.