
Выбор оптимального метода производства металлопластиковых гибридных компонентов требует сопоставления первоначальных единовременных инженерных затрат с долгосрочными преимуществами сборки. Группы механического проектирования должны решить, заливать ли металлический крепёж непосредственно во время литья под давлением или использовать вторичные методы сборки после литья, такие как термозаклёпка или ультразвуковая сварка.
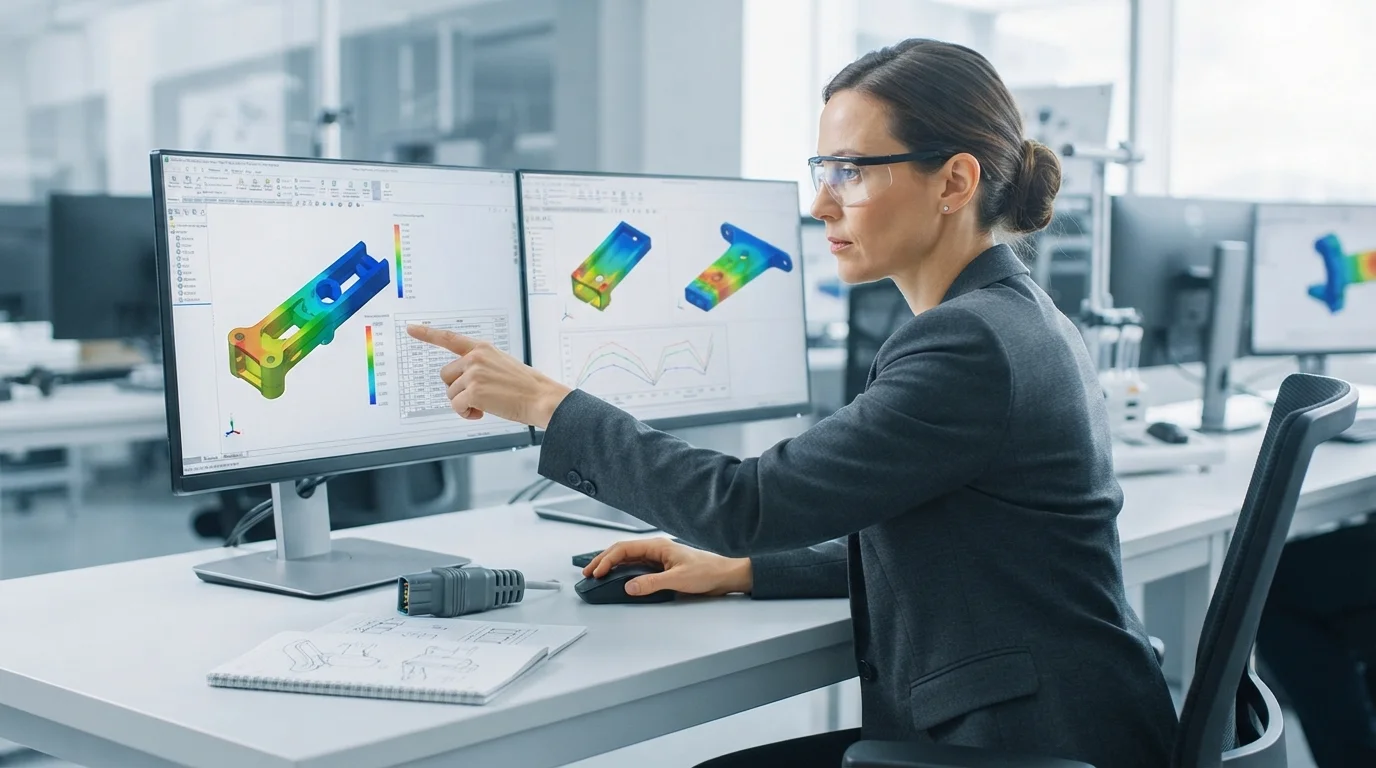
Инкапсуляция металлических шпилек, медных шин или электронных клемм внутри расплавленного полимера обеспечивает превосходное механическое удержание, но увеличивает сложность оснастки. Оценка структурных преимуществ по сравнению с первоначальными капитальными затратами позволяет инженерным командам выбрать наиболее экономически эффективный производственный путь. В этом техническом обзоре рассматриваются основные механические преимущества, ограничения оснастки и критерии обоснования объёма производства.
Содержание
4 главных преимущества инкапсуляции металлических закладных элементов
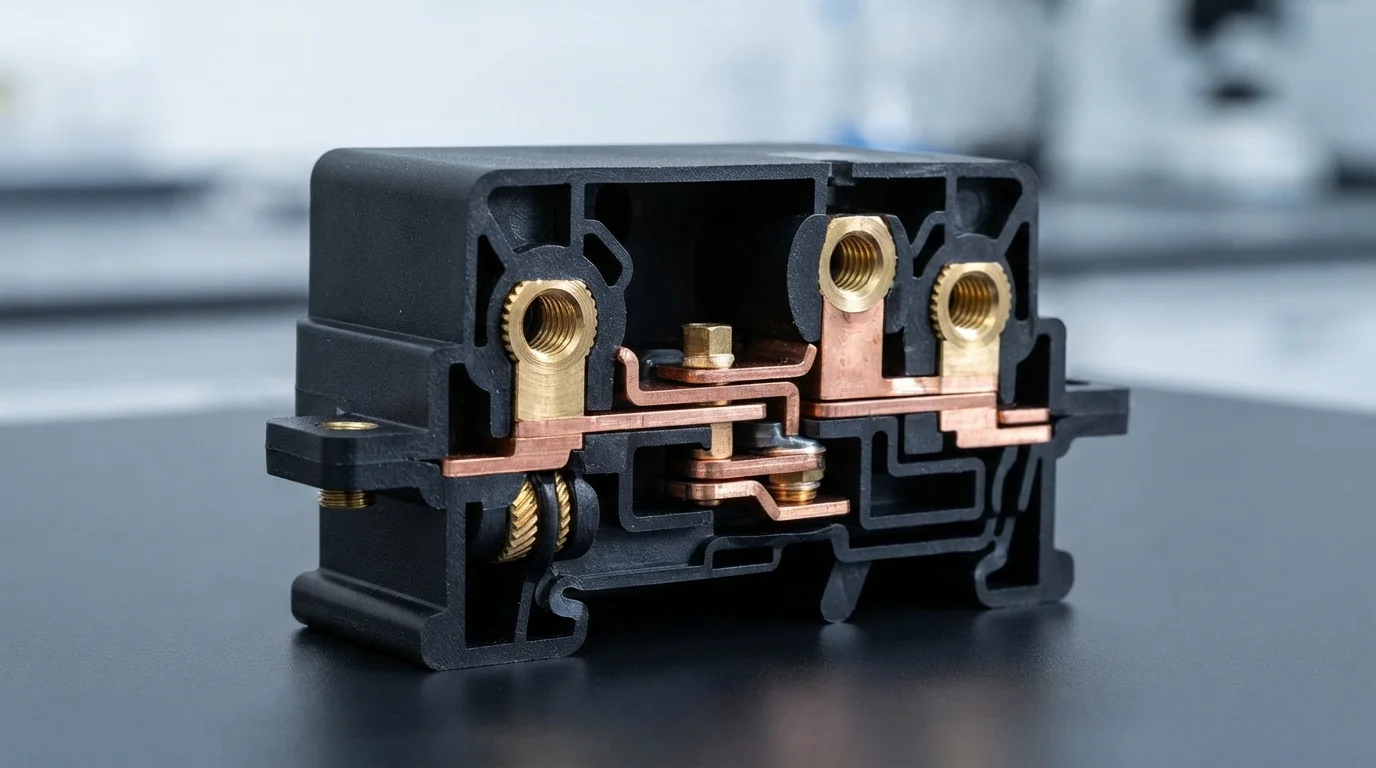
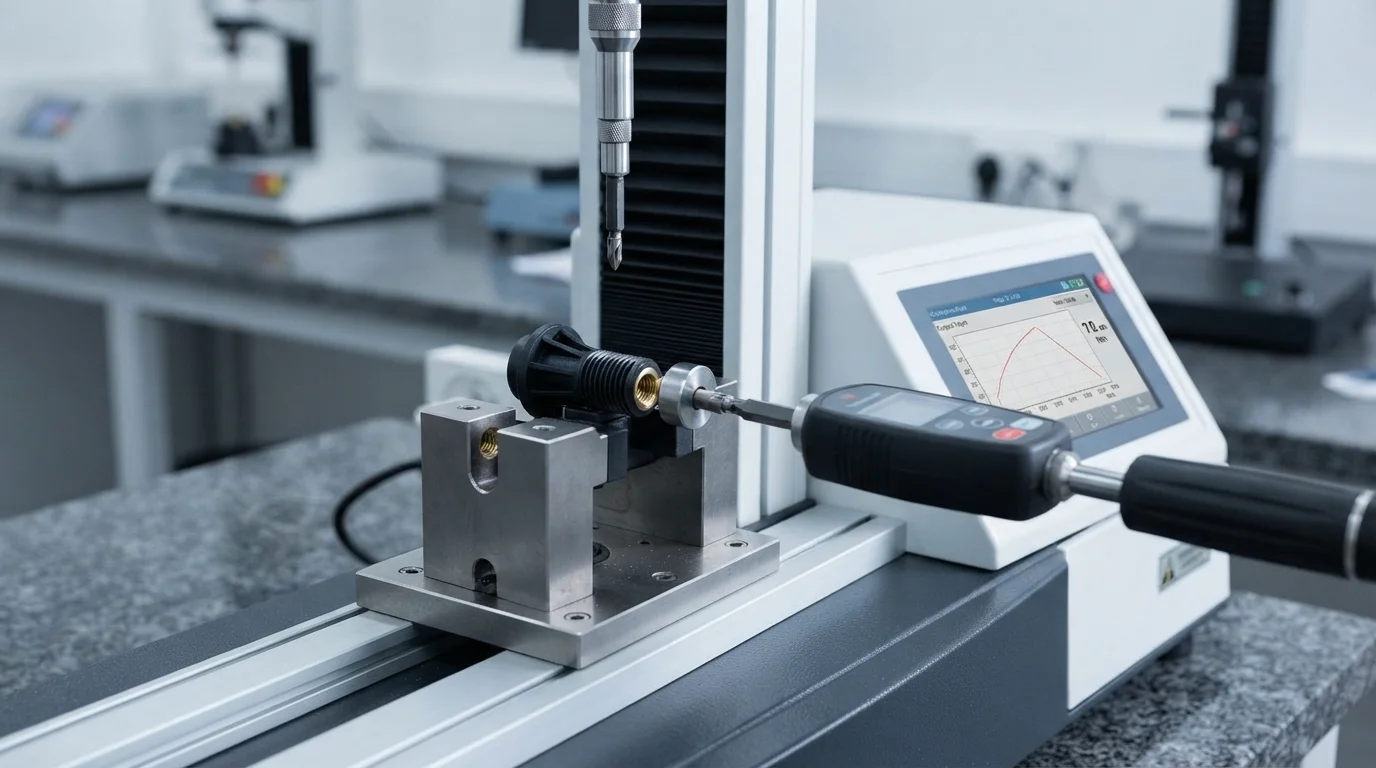
Анализ плюсы и минусы литья с закладными элементами раскрывает значительные структурные и производственные преимущества по сравнению с установкой крепежа после литья. Основные механические преимущества включают максимальную прочность на вырыв и превосходную крутящему моменту стойкость. Расплавленный пластик затекает непосредственно в накатанные металлические профили, создавая после охлаждения постоянное механическое сцепление, которое выдерживает интенсивные вибрационные нагрузки.
Исключение вторичных ручных сборочных операций резко снижает трудозатраты на производство и устраняет ошибки ручной установки. Инкапсуляция латунные или медные контактов непосредственно внутри корпуса герметизирует внутренние компоненты, обеспечивая степень защиты от проникновения IP67. Кроме того, сочетание структурных металлических элементов с лёгкими пластиковыми носителями снижает общий вес изделия, одновременно повышая электрическую диэлектрическую изоляцию.
Основные механические и производственные преимущества включают:
- Максимальная механическая фиксация—Заливка полимера в накатанные канавки металла обеспечивает превосходную стойкость к вырыванию и крутящему моменту по сравнению с термозаклёпками.
- Снижение трудозатрат на сборку—Исключение вторичного крепежа или операций ультразвуковой сварки снижает общую стоимость производства единицы продукции.
- Улучшенная герметизация от окружающей среды—Прямая инкапсуляция металлических элементов создаёт непрерывный барьер против воды, пыли и автомобильных жидкостей.
- Оптимизация веса компонентов—Замена тяжёлых цельнометаллических корпусов на конструктивные пластиковые кожухи снижает общий вес сборки.
Ключевые проблемы и ограничения (и способы их преодоления)
Оценка технических ограничений остаётся необходимой для предотвращения перерасхода бюджета проекта. Более высокая начальная сложность оснастки представляет собой основную проблему заказного литья с закладными элементами. Проектирование многокомпонентных литьевых форм с запирающими стальными уплотнительными площадками с допуском точнее ±0,01 мм увеличивает первоначальные единовременные инженерные расходы по сравнению со стандартными формами для одного материала.
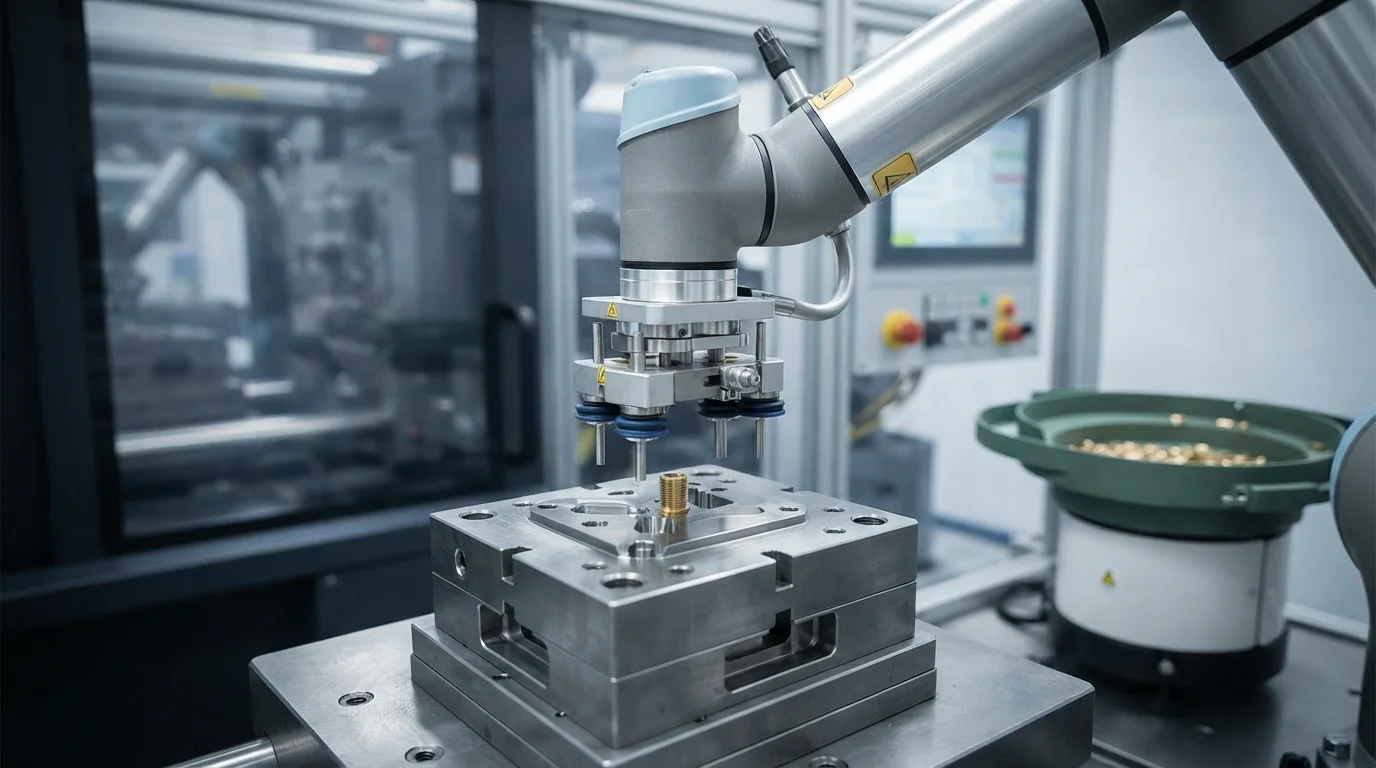
Смещение вкладышей под воздействием высокоскоростного потока расплава представляет собой ещё один значительный технологический риск. Высокое давление впрыска может наклонять незакреплённые контактные штырьки, вызывая смятие запирающей стали или образование облоя пластика на поверхности. Использование закалённых установочных штифтов сердечника, магнитов или автоматизированных роботизированных систем загрузки надёжно удерживает металлические вкладыши во время впрыска под высоким давлением.
Подходит ли литьё с закладными элементами для дизайна вашего продукта?
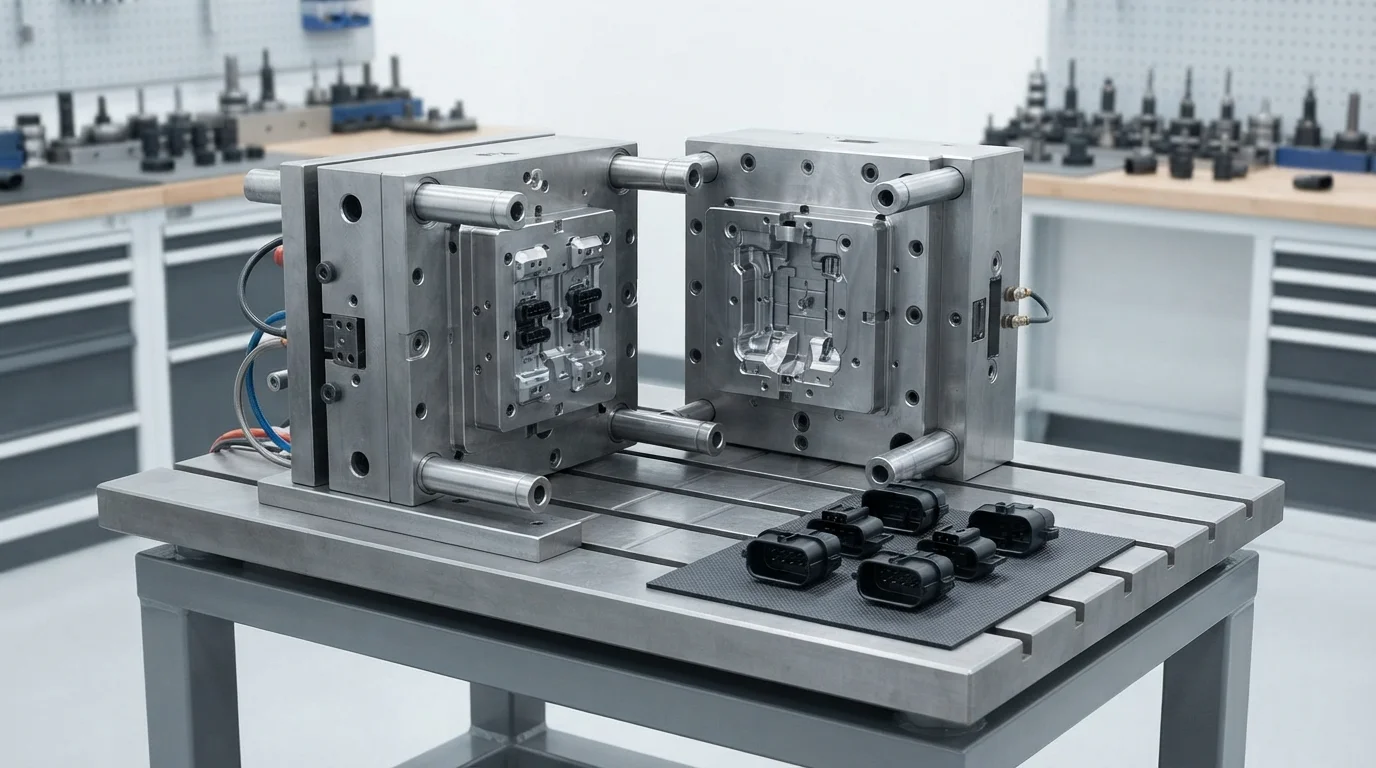
Решение о том, указывать ли инкапсуляцию вкладышей, во многом зависит от годового объёма производства и требований к механической усталости. Мелкосерийные прототипные партии от 1 000 до 5 000 единиц могут использовать вручную загружаемые свободные стержни, чтобы избежать дорогостоящих автоматизированных механизмов ползунов. Крупносерийные автомобильные и медицинские программы, превышающие 50 000 единиц, легко окупают затраты на оснастку за счёт снижения трудозатрат на сборку.
Тщательный анализ преимуществ и недостатков литья с закладными элементами направляет команды разработчиков продукта к оптимальной производственной стратегии. Проведение 24-часового анализа технологичности (DfM) перед резкой инструментальной стали гарантирует, что толщины стенок, углы уклона и запирающие уплотнительные площадки оптимизированы для высокопроизводительного серийного производства.
| Фактор оценки процесса | Инкапсуляция закладной детали в пресс-форме | Вторичная сборка после формования | Инженерная рекомендация |
|---|---|---|---|
| Сопротивление вырыванию и крутящему моменту | Максимальное (пластик усаживается вокруг насечек) | Умеренная (поверхностное оплавление стенки) | Указывайте закладные детали, формуемые в пресс-форме, для применений с высокой вибрацией |
| Первоначальные капитальные затраты на оснастку (NRE) | Выше (требуются точные уплотнительные поверхности) | Ниже (стандартная литьевая пресс-форма) | Используйте вручную загружаемые свободные стержни для мелкосерийного производства |
| Затраты на ручной труд при сборке единицы продукции | Нулевые (автоматизированный процесс в пресс-форме) | Высокие (ручной труд по термофиксации) | Процесс в пресс-форме значительно превосходит при объёме > 50 000 единиц |
Часто задаваемые вопросы (FAQ)
В чём основное преимущество литья с закладными деталями перед ультразвуковой термофиксацией?
Литьевое прессование с закладными элементами обеспечивает значительно более высокую стойкость к вырыванию и сопротивлению крутящему моменту, поскольку расплавленный пластик усаживается непосредственно вокруг накатанных металлических профилей во время первичного охлаждения. Ультразвуковая запрессовка оплавлением лишь расплавляет поверхностные кромки стенок, оставляя внутренние микрозазоры, которые ослабляются при усталостном нагружении.
Когда литьевое прессование с закладными элементами НЕ рекомендуется для конструкции изделия?
Литьевое прессование с закладными элементами, как правило, неэкономично при крайне малых сериях производства менее 100 деталей, где единовременные затраты на изготовление специальной оснастки не могут быть амортизированы. Кроме того, детали, требующие простых резьбовых крепежных элементов без высоких крутящих нагрузок, могут выиграть больше от стандартных самонарезающих винтов или запрессовываемых закладных элементов.
Как автоматизированные роботы предотвращают ошибки совмещения закладных элементов?
Автоматизированные 6-осевые роботизированные манипуляторы захватывают металлические закладные элементы из прецизионных вибрационных бункеров и устанавливают их в гнезда знаков формы с субмиллиметровой точностью. Роботизированная загрузка исключает человеческий фактор оператора, предотвращает неправильную ориентацию закладных элементов и защищает деликатные упорные буртики запирающих поверхностей стали знаков.