
Um fechamento de molde é a fronteira aço-a-aço que impede a resina de entrar em uma abertura ou recurso que deve permanecer desobstruído. Quando vaza, o resultado pode ser rebarba, um furo obstruído ou uma peça que não se encaixa mais em seu componente correspondente. A solução não é automaticamente “apertar o molde”: o ângulo do fechamento, o comprimento de contato, o suporte, o material e o desgaste devem ser considerados em conjunto no design do molde.
Este guia concentra-se em fechamentos gerais de moldes de injeção. É diferente de selecionar uma linha de partição ou diagnosticar todas as rebarbas; a questão aqui é como projetar e manter a interface local de aço que veda um recurso específico.
Neste guia:
- O que um fechamento faz
- Geometria e suporte
- Como o vazamento se desenvolve
- Lista de verificação para revisão de projeto
- FAQ
O que um fechamento de molde precisa realizar?
Um fechamento deve encontrar sua superfície de aço oposta com repetibilidade suficiente para impedir o fluxo indesejado de resina, permitindo que o molde feche sem danos. Ele pode formar uma janela, ranhura, furo ou limite local entre regiões da cavidade. O objetivo não é a menor folga possível a qualquer custo; é uma condição de contato estável que possa ser fabricada, inspecionada e mantida.
Identifique a função do fechamento no desenho e observe os requisitos da peça adjacente. Um recurso próximo a uma superfície de vedação ou face estética tem limites de aceitação diferentes de um furo de folga oculto. Defina onde a rebarba é inaceitável e como o recurso será inspecionado após a moldagem.
Como ângulo, comprimento e apoio afetam o desempenho do fechamento?
As faces de fechamento podem usar geometria com ângulo de saída, escalonada ou de encaixe mútuo, dependendo do acesso e da forma da peça. Uma face íngreme ou mal apoiada pode ser vulnerável à pressão e ao desgaste; uma faixa de contato estreita pode ser danificada ou difícil de retificar com pedra. Fechamentos longos também podem criar sensibilidade ao alinhamento. O ferramenteiro deve mostrar as superfícies correspondentes e o suporte de aço em corte.
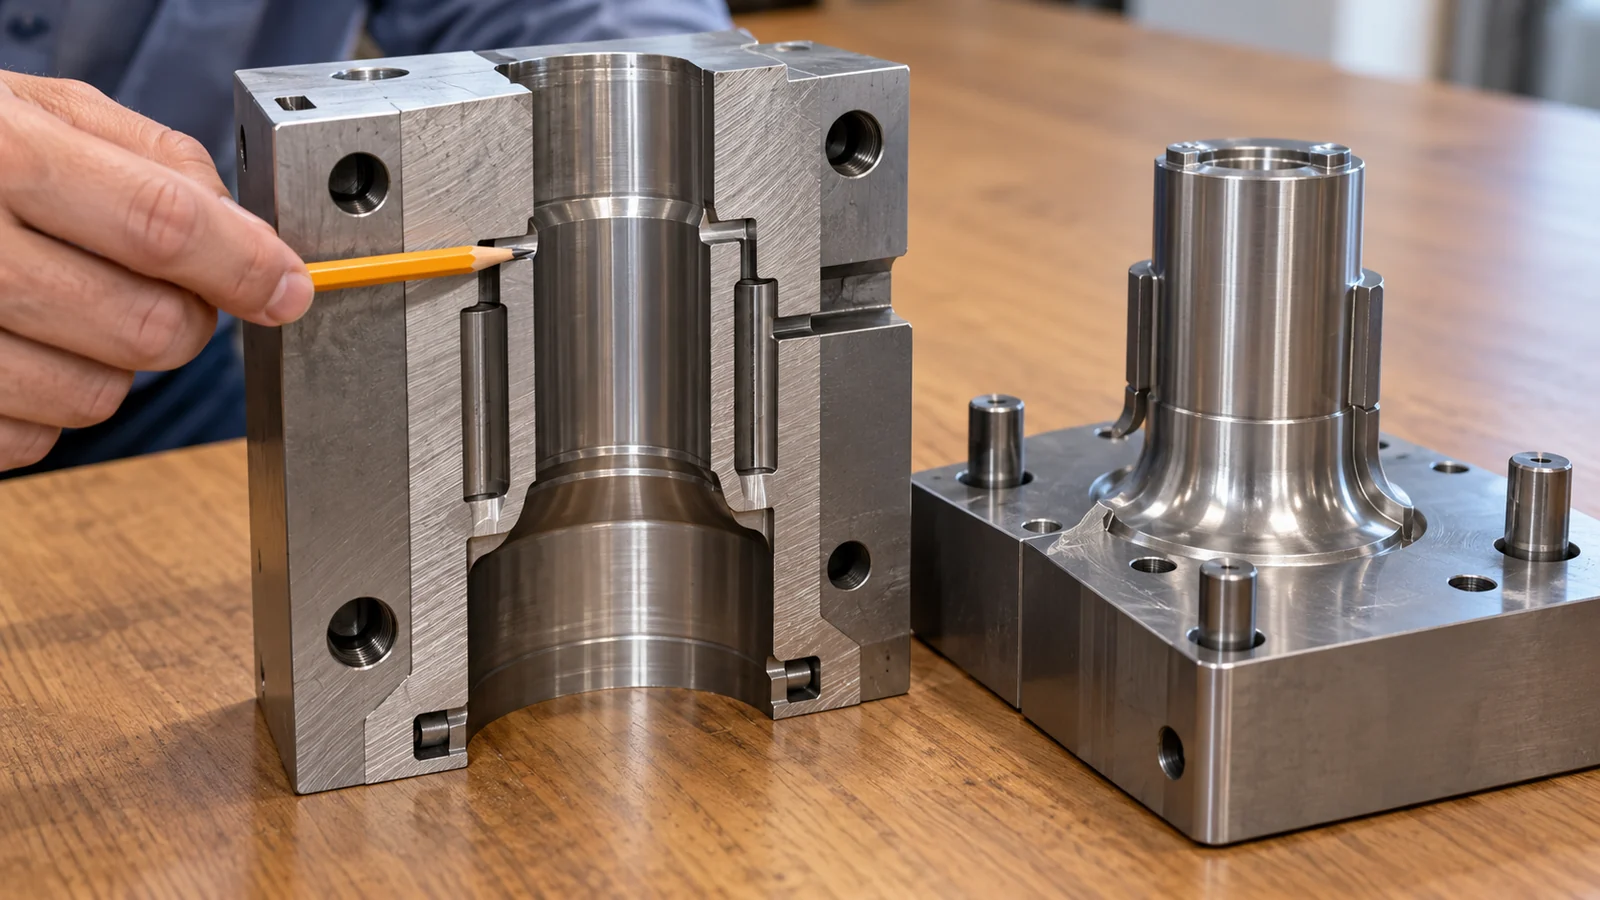
Verifique se o fechamento é apoiado por aço suficiente e se a estrutura local do molde não flexiona excessivamente sob as cargas de fechamento e da cavidade. Canais de resfriamento, parafusos, insertos e ações móveis adjacentes podem limitar a seção disponível. Onde um inserto substituível é viável, ele pode simplificar o reparo, mas introduz outra interface de ajuste a controlar.
Por que um fechamento começa a vazar?
A rebarba pode se desenvolver à medida que as faces de contato se desgastam, lascam, ficam contaminadas ou perdem alinhamento. Uma ferramenta também pode apresentar vazamento quando o aço local não é apoiado ou quando as condições de moldagem expõem uma fronteira fraca existente. Um enchimento incompleto ou um recurso obstruído pode ter causas diferentes, portanto inspecione o padrão em vez de assumir que todo defeito é um fechamento folgado.
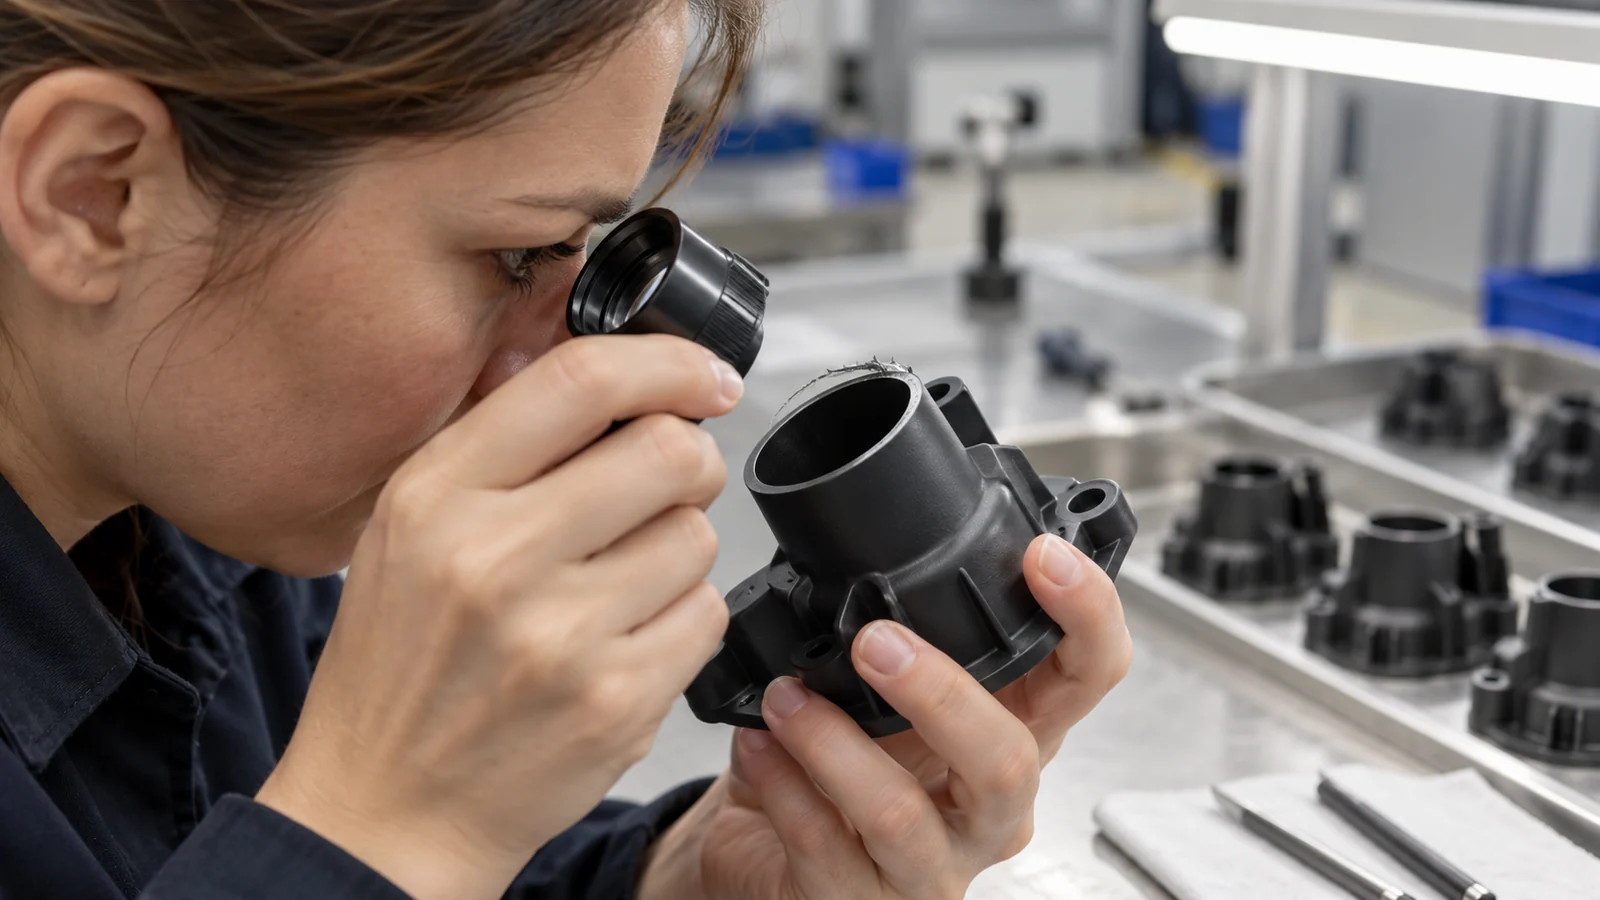
Fotografe o defeito, localize-o em relação ao shutoff e registre se ele aparece ao longo de toda a linha ou apenas em uma área. Compare o contato do aço, o movimento guiado e a condição do molde antes de fazer um ajuste. Para rebarba recorrente ao longo da linha de partição principal, use o diagnóstico separado de rebarba na linha de partição; ele aborda um padrão de falha mais amplo.
O que deve constar em uma revisão de projeto de shutoff?
- Marque cada shutoff em uma vista de CAD em corte e relacione-o à feature acabada.
- Confirme o ângulo da face, a superfície de contato, o aço de apoio e o acesso para inspeção.
- Verifique as interações com slides, lifters, insertos, fixadores e refrigeração.
- Defina a rebarba admissível, as marcas de referência e a aceitação dimensional.
- Planeje como a interface pode ser limpa, inspecionada e reparada.
Peça que o shutoff seja revisado na escala da feature real. Um rendering geral do molde raramente mostra se uma superfície fina de contato, uma cavidade profunda ou um inserto local conseguem suportar a manutenção de produção.
Perguntas que os compradores fazem sobre shutoffs de molde
Um shutoff pode ser projetado para nunca gerar rebarba?
Não. O projeto pode reduzir o risco, mas o desgaste da ferramenta, a contaminação, o alinhamento, o comportamento da resina e as condições de operação afetam o resultado. Defina um limite de aceitação mensurável.
Todo shutoff deve ser um inserto substituível?
Não. A substituibilidade só ajuda quando a interface pode ser montada e mantida de forma confiável. Uma feature de peça única pode ser mais simples quando o acesso para reparo e o risco de desgaste são baixos.
O vazamento no shutoff é o mesmo que rebarba na linha de partição?
Podem parecer semelhantes, mas um shutoff local veda uma característica específica, enquanto a linha de partição é a divisão mais ampla do molde. Localize o defeito antes de escolher uma correção.