
As marcas de fluxo na moldagem por injeção frequentemente retornam porque uma mudança no processo desloca a linha visível sem remover o mecanismo. A marca pode registrar uma frente de fluxo fria, hesitação, jateamento no gate, velocidade instável, transição de espessura ou diferença de replicação da superfície. Para corrigi-la permanentemente, relacione a marca à posição de preenchimento e à geometria antes de alterar a temperatura ou a velocidade.
Teste útil mais rápido: faça uma sequência de injeção curta e sobreponha a marca visível à frente de fluxo em avanço. Se a marca acompanha um ponto de hesitação ou reaceleração, a geometria da peça e o perfil de velocidade já estão indicando onde investigar.
Neste artigo:
- Identifique a família da marca
- Encontre o gatilho geométrico
- Estabilize a frente de fluxo
- Verifique a replicação superficial e térmica
- Verifique em uma janela de processo
- Perguntas frequentes
Nem toda linha na superfície é o mesmo defeito
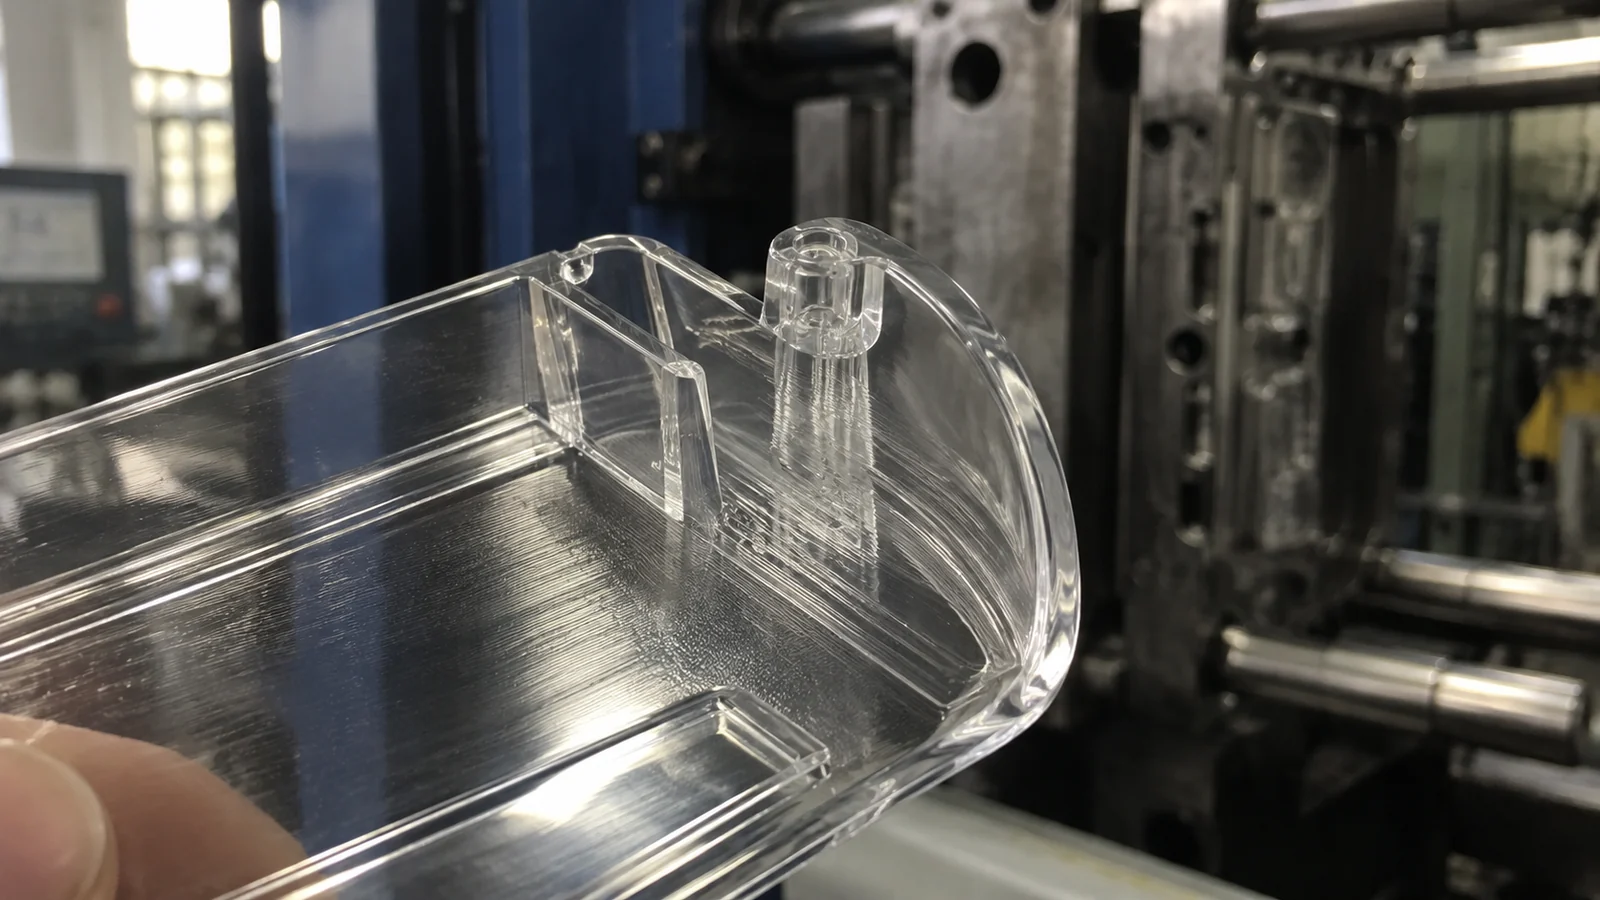
Uma onda repetitiva próxima ao gate pode indicar jateamento ou fluxo inicial instável. Uma linha após uma nervura ou expansão súbita pode registrar hesitação. Uma transição de fosco para brilhante pode vir de uma mudança no contato superficial ou na temperatura da frente de fluxo. Uma linha de solda se forma onde as frentes se encontram e precisa de um caminho de correção diferente.
Inspecione ambos os lados da peça e compare as cavidades. Observe se a linha é elevada, rebaixada, diferente em brilho ou visível apenas sob certa iluminação. Em peças transparentes, observe também a luz transmitida, pois uma mudança sutil de superfície ou orientação pode ser opticamente mais forte do que cosmeticamente.
A marca frequentemente começa onde o fluxo perde momento
Mudanças abruptas de espessura, transições de fino para espesso, nervuras, bosses e grandes regiões abertas alteram a velocidade local e o resfriamento. O fundido pode hesitar em um ramo fino enquanto outra região preenche, e então reiniciar com uma pele mais fria. Esse reinício pode permanecer visível como um contorno.
Arredonde as transições onde a função permitir, mantenha as mudanças de parede graduais e evite um gate que injete em espaço aberto sem contato com a parede. A realocação do gate pode melhorar uma superfície enquanto desloca uma linha de solda para o caminho óptico, então avalie o padrão de preenchimento completo.
Controle a velocidade no local do defeito, não apenas na máquina
A velocidade do fuso da máquina não é o mesmo que a velocidade da frente de fluxo. À medida que a área projetada de fluxo da cavidade muda, a frente pode acelerar ou desacelerar mesmo a uma velocidade programada constante. Use enchimento escalonado com base na posição do fuso e evidências de injeção curta para gerenciar a transição crítica.
A temperatura do fundido e do molde influencia por quanto tempo a superfície permanece capaz de replicar o aço. Aumentá-las pode melhorar uma marca fria, mas também altera o ciclo, a retração e o risco de degradação. Confirme as condições reais do fundido e do molde e mantenha-se dentro da janela de processamento do fornecedor da resina.
O acabamento superficial pode revelar um limite térmico
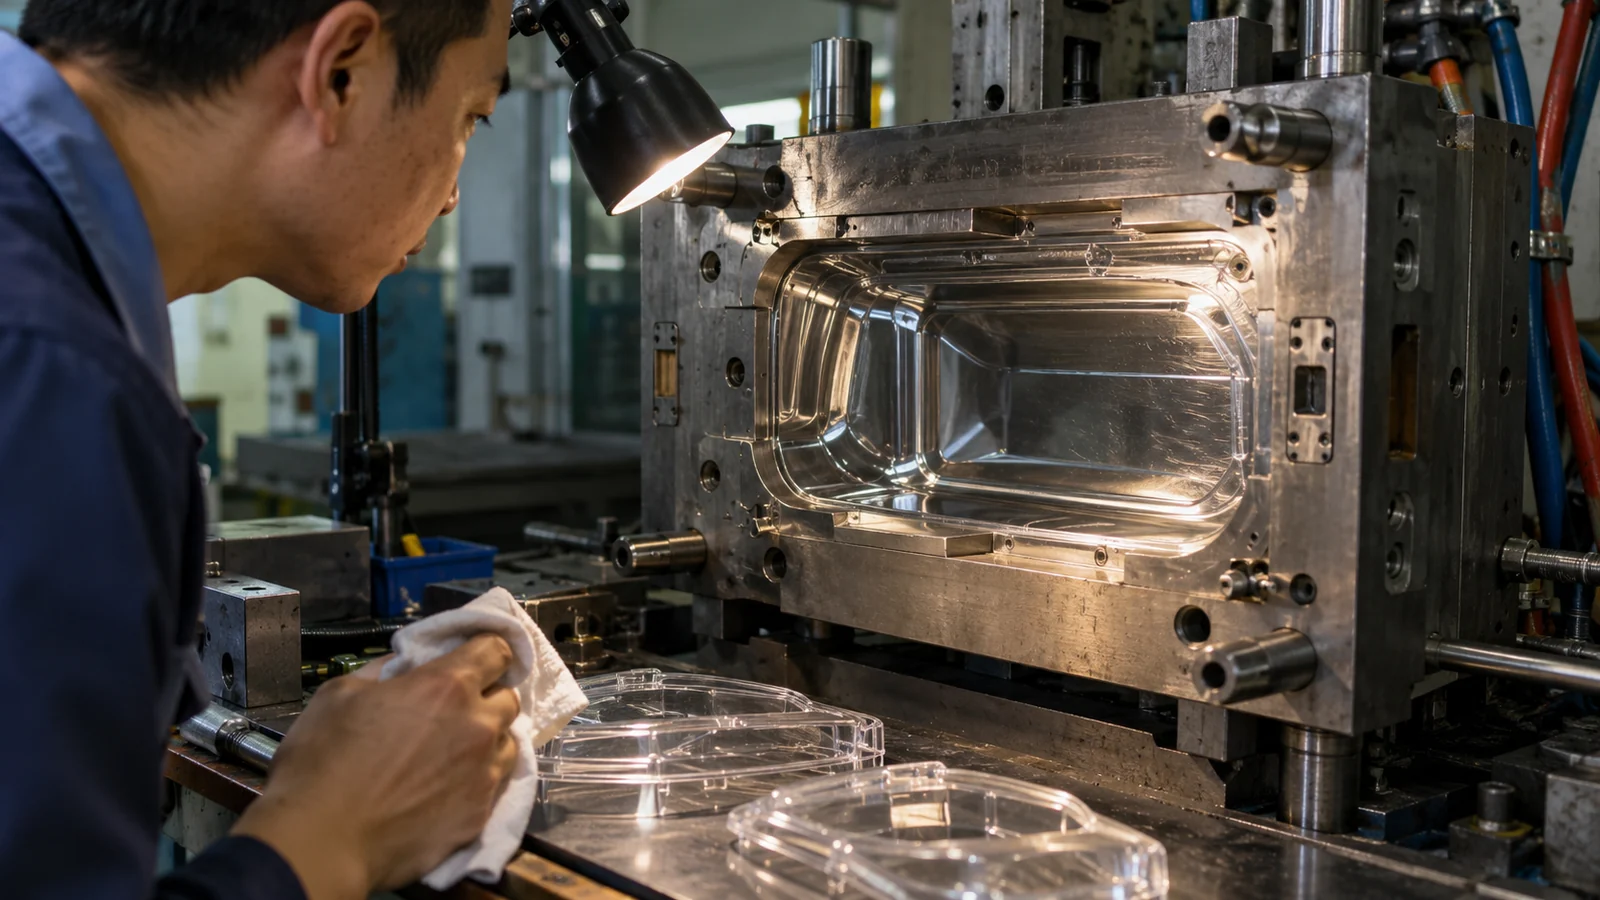
Uma face óptica polida mostra pequenas diferenças de replicação. Temperatura irregular do molde, contaminação, depósitos de respiro ou textura local do aço podem tornar visível um limite de fluxo. Limpe e inspecione a cavidade antes de construir uma correção de processo complexa em torno de uma superfície danificada.
O respiro é importante na região onde o ar é comprimido. Respiros restritos podem alterar o contato superficial ou criar queimaduras e depósitos. Uma correção de respiro deve ser confirmada quanto ao risco de rebarba em toda a janela de pressão permitida.
Uma correção cosmética deve sobreviver à variação normal
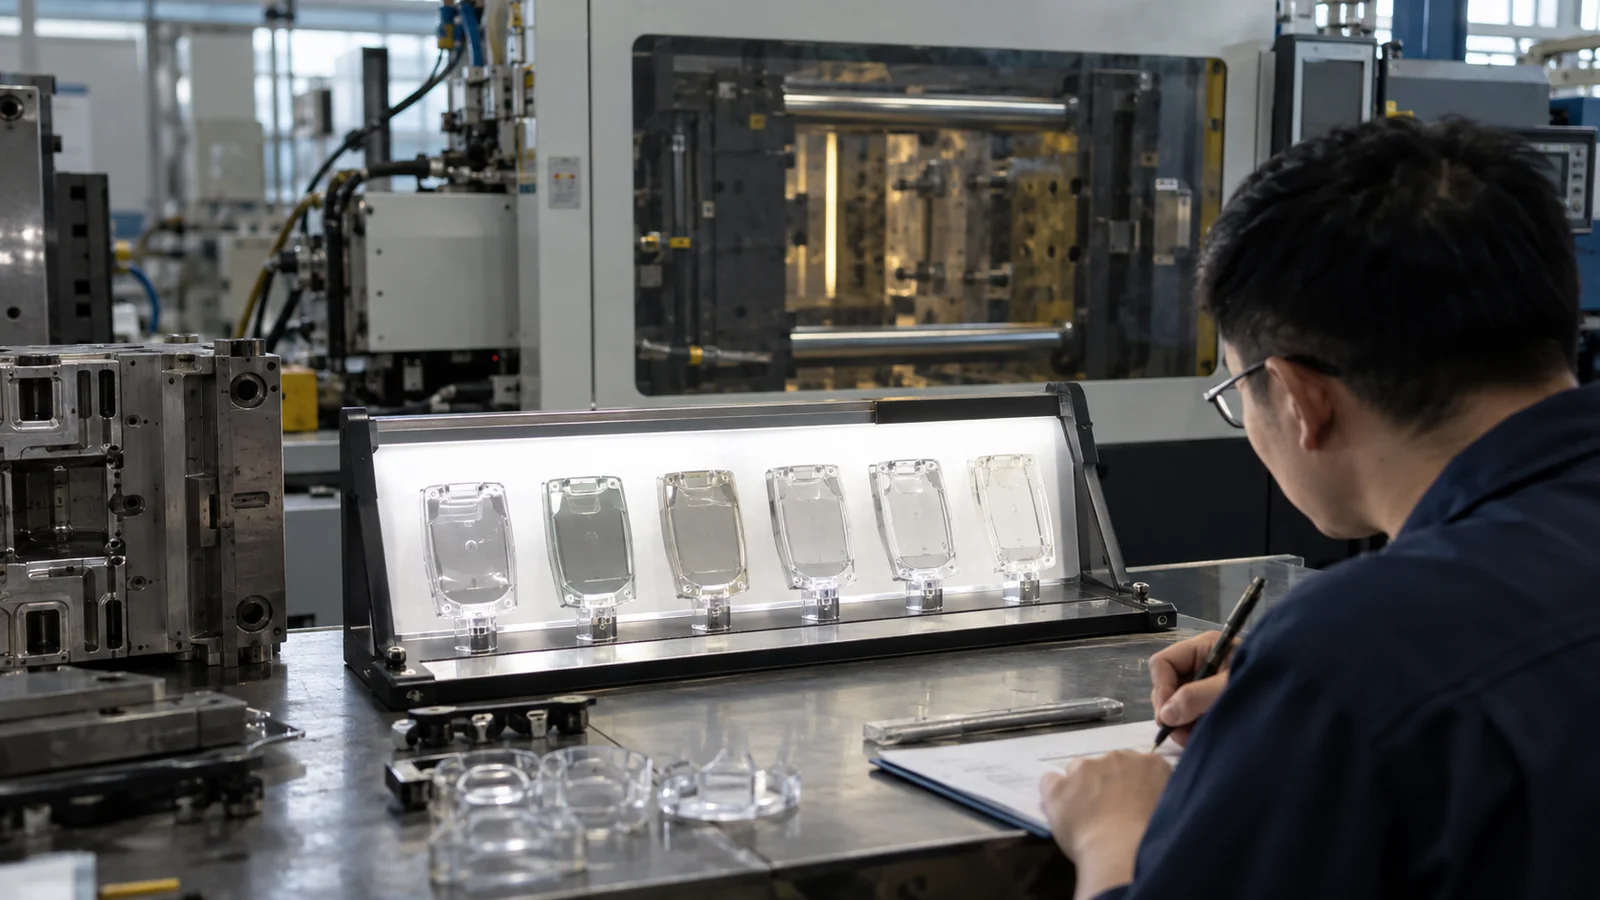
Depois que a marca melhorar, teste a solução em lotes realistas de material, cavidades, temperaturas de molde e interrupções de ciclo. Acompanhe o mesmo padrão de iluminação e visualização. Um ajuste que oculta a marca apenas em uma temperatura elevada não é um controle de produção robusto.
Para Moldagem por injeção óptica e transparente, adicione verificações de luz transmitida ou funcionais onde a peça guia, forma imagens ou distribui luz. Um limite visualmente aceitável ainda pode alterar o caminho óptico.
| Evidência | Primeira hipótese | Próxima verificação |
|---|---|---|
| Ondas imediatamente após o gate | Jetting ou entrada instável | Direção do gate e velocidade inicial |
| Linha após mudança de espessura | Hesitação ou reaceleração | Peças incompletas e preenchimento escalonado |
| Limite de brilho em cavidade única | Problema local de superfície ou temperatura | Inspeção de cavidade, respiro e resfriamento |
Defina a visibilidade antes de otimizá-la
Concorde sobre a fonte de luz, ângulo, fundo, distância de visualização e zona de inspeção. Uma linha invisível sob luz ambiente difusa pode ser óbvia sob uma luz de painel ou luz solar. Condições de inspeção estáveis evitam que um processo seja ajustado ao ângulo de visão de uma pessoa.
Ao enviar uma peça para solução de problemas, inclua peças incompletas, uma amostra não aparada, identificação da cavidade, informações de gate e espessura de parede, grau da resina e as configurações dos períodos bom e ruim. O contraste entre esses períodos costuma ser mais útil do que uma única folha de configuração nominal.
Distinga uma correção robusta de uma máscara cosmética
Textura, revestimento ou tonalidade podem reduzir a visibilidade, mas podem apenas mascarar uma instabilidade de fluxo. Se a marca também representa tensão, solda fraca ou replicação deficiente, ocultá-la não resolve a função. Confirme os resultados dimensionais e mecânicos antes de aceitar uma operação secundária cosmética como resposta permanente.
Uma correção robusta deve permanecer eficaz durante a partida, produção nominal e variação esperada no lote de resina, temperatura do molde e ciclo. Documente a evidência de peça incompleta e o mecanismo que mudou. Esse registro ajuda futuros técnicos a recuperar o processo sem repetir ajustes aleatórios.
Perguntas Frequentes
A injeção mais rápida sempre remove as marcas de fluxo?
Não. Pode manter a frente mais quente, mas também pode criar jato, cisalhamento ou gás preso. Combine a velocidade com a localização do defeito.
O polimento do molde pode remover a marca?
Somente se a condição da superfície for a causa. O polimento não corrige hesitação, jato de injeção ou uma fronteira térmica instável e pode alterar a forma óptica.
Por que a marca retorna após a manutenção?
A limpeza, a remontagem, a conexão de resfriamento, a condição de ventilação ou o equilíbrio do hot-runner podem ter mudado. Compare os registros da cavidade e do processo antes e depois do evento.