
Moldagem por injeção de micro engrenagens tem sucesso quando os dentes moldados transmitem movimento de forma silenciosa e repetível — não apenas quando a cavidade parece cheia. O perfil do dente, o passo, a excentricidade, a localização do furo, o comportamento do material e o sistema de acoplamento contribuem para o desempenho. Um defeito visual microscópico pode ser inofensivo, enquanto uma pequena excentricidade pode se tornar ruído, folga, desgaste ou variação de torque.
A sequência de desenvolvimento mais útil começa no par de engrenagens e trabalha de trás para frente até a cavidade. Isso mantém o ferramental e a inspeção focados nas características que suportam carga.
Premissa de projeto: uma micro engrenagem é um componente de movimento em primeiro lugar e uma forma moldada em segundo.
Conteúdo
Defina a Função da Engrenagem Antes da Geometria dos Dentes
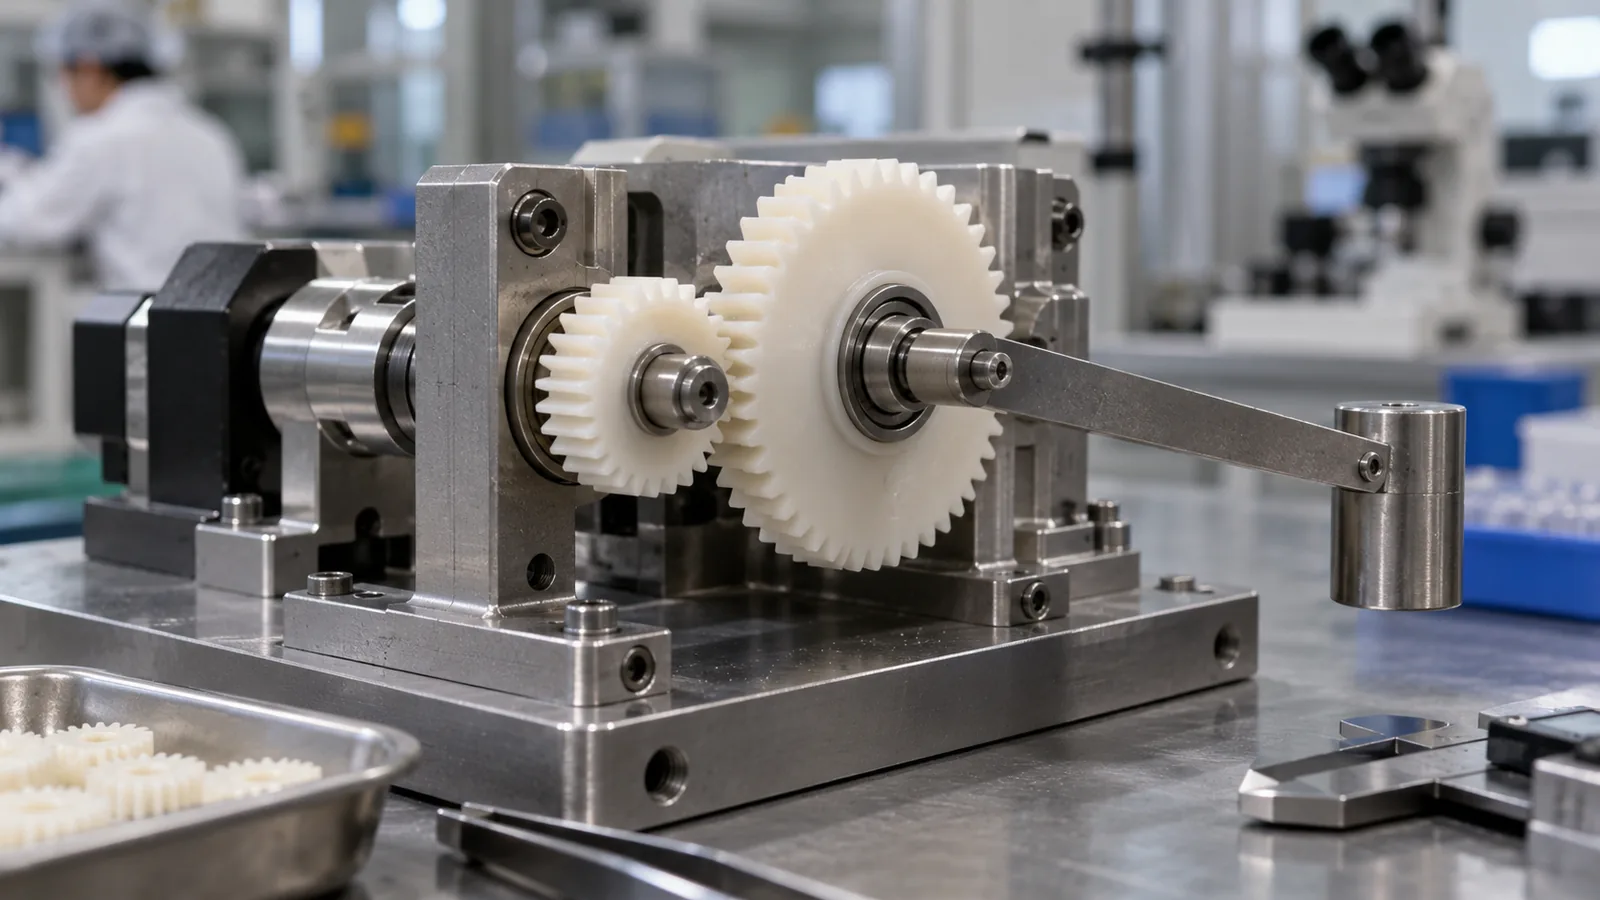
Comece com torque, velocidade, ciclo de trabalho, mudanças de direção, folga, ruído, lubrificação, temperatura, vida útil e o material da engrenagem de acoplamento. Essas condições determinam se o risco dominante é resistência do dente, desgaste, deriva dimensional, fluência ou desempenho acústico.
Identifique o datum funcional. Se a engrenagem gira sobre um furo moldado, a concentricidade dos dentes deve ser avaliada em relação a esse furo. Se for montada num veio através de um inserto ou ajuste por pressão, o eixo montado pode diferir do eixo da cavidade. Um perfil de dente perfeito medido em relação à referência errada não protege o mecanismo.
Documente as marcas de testemunho permitidas e a zona de remanescente de gate. Um gate colocado numa face funcional pode perturbar o assentamento; um colocado perto dos dentes pode introduzir risco de fluxo local ou de remoção. A decisão do gate deve ser revista com a montagem e a medição, não selecionada apenas para um enchimento conveniente.
Porque é que o enchimento dos dentes varia ao longo da engrenagem
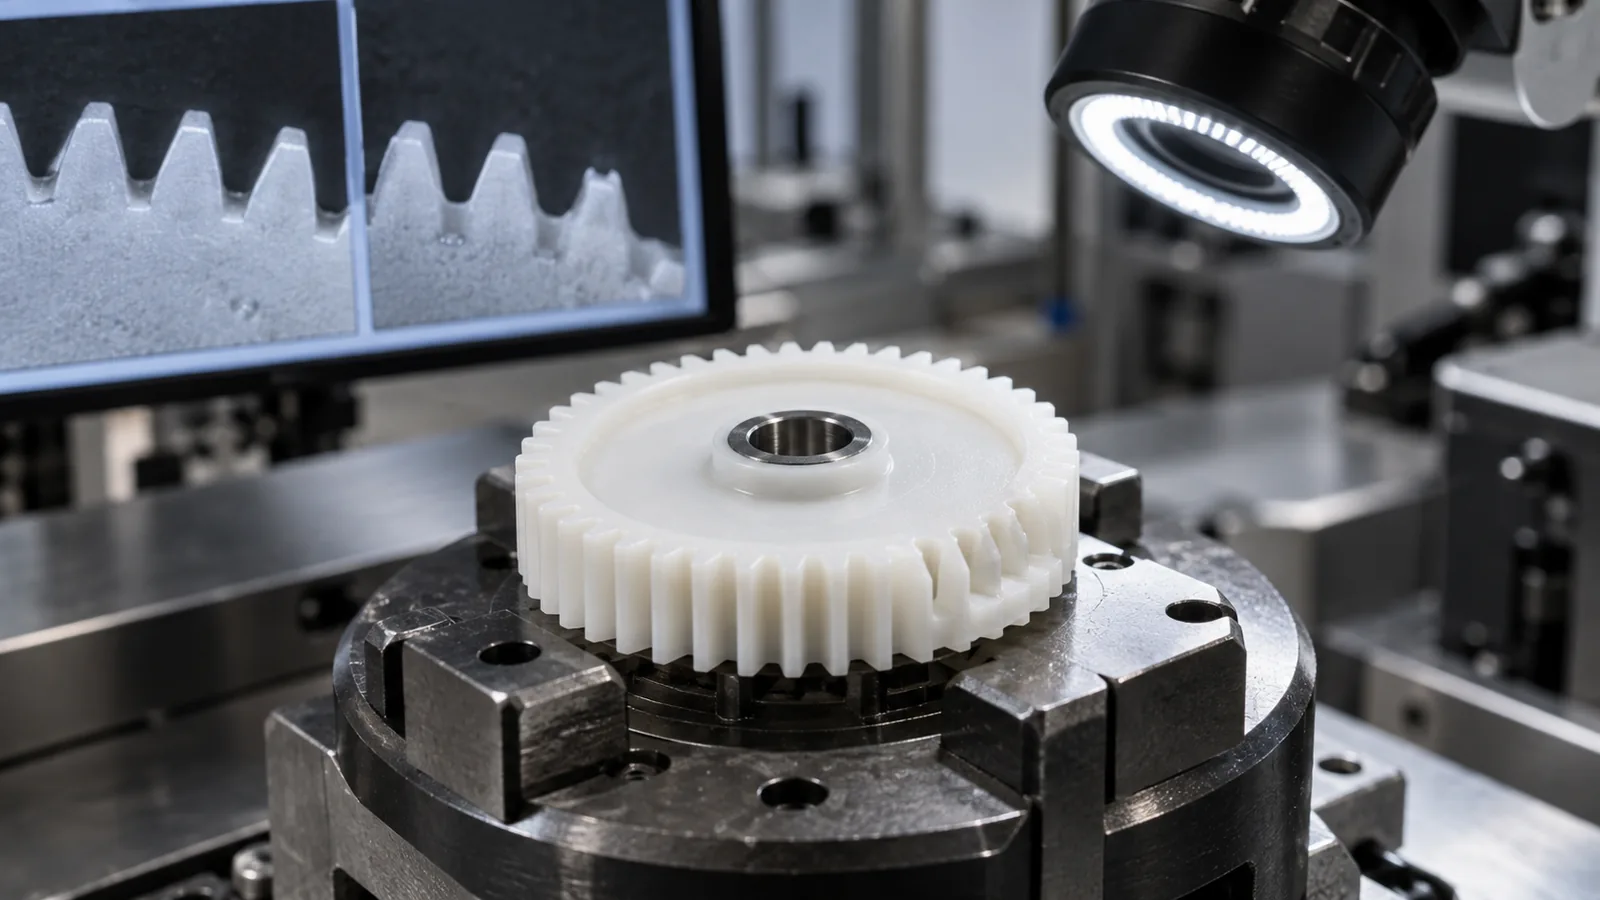
O fundido que atinge os primeiros dentes pode ter um histórico de temperatura e pressão diferente do fundido que atinge os últimos. As pontas finas dos dentes solidificam rapidamente, enquanto o ar preso num dente de enchimento final pode resistir à replicação completa. Podem formar-se linhas de soldadura onde o fluxo se divide em torno de um cubo e se reúne.
Não julgue o enchimento pela silhueta exterior da engrenagem. Inspecione a espessura dos dentes, a forma da raiz e da ponta, a continuidade dos flancos e os rebarbos ao longo da circunferência. Um estudo de short-shot e evidência de pressão na cavidade podem ajudar a localizar a transição entre replicação incompleta e uma região sobrecomprimida.
O equilíbrio dos gates, a temperatura da superfície do molde, o perfil de injeção e a colocação das ventilações devem ser desenvolvidos em conjunto. Aumentar apenas a pressão pode melhorar um dente enquanto cria rebarbas noutro local ou altera as dimensões do furo.
Escolha materiais para o movimento, não apenas para o fluxo
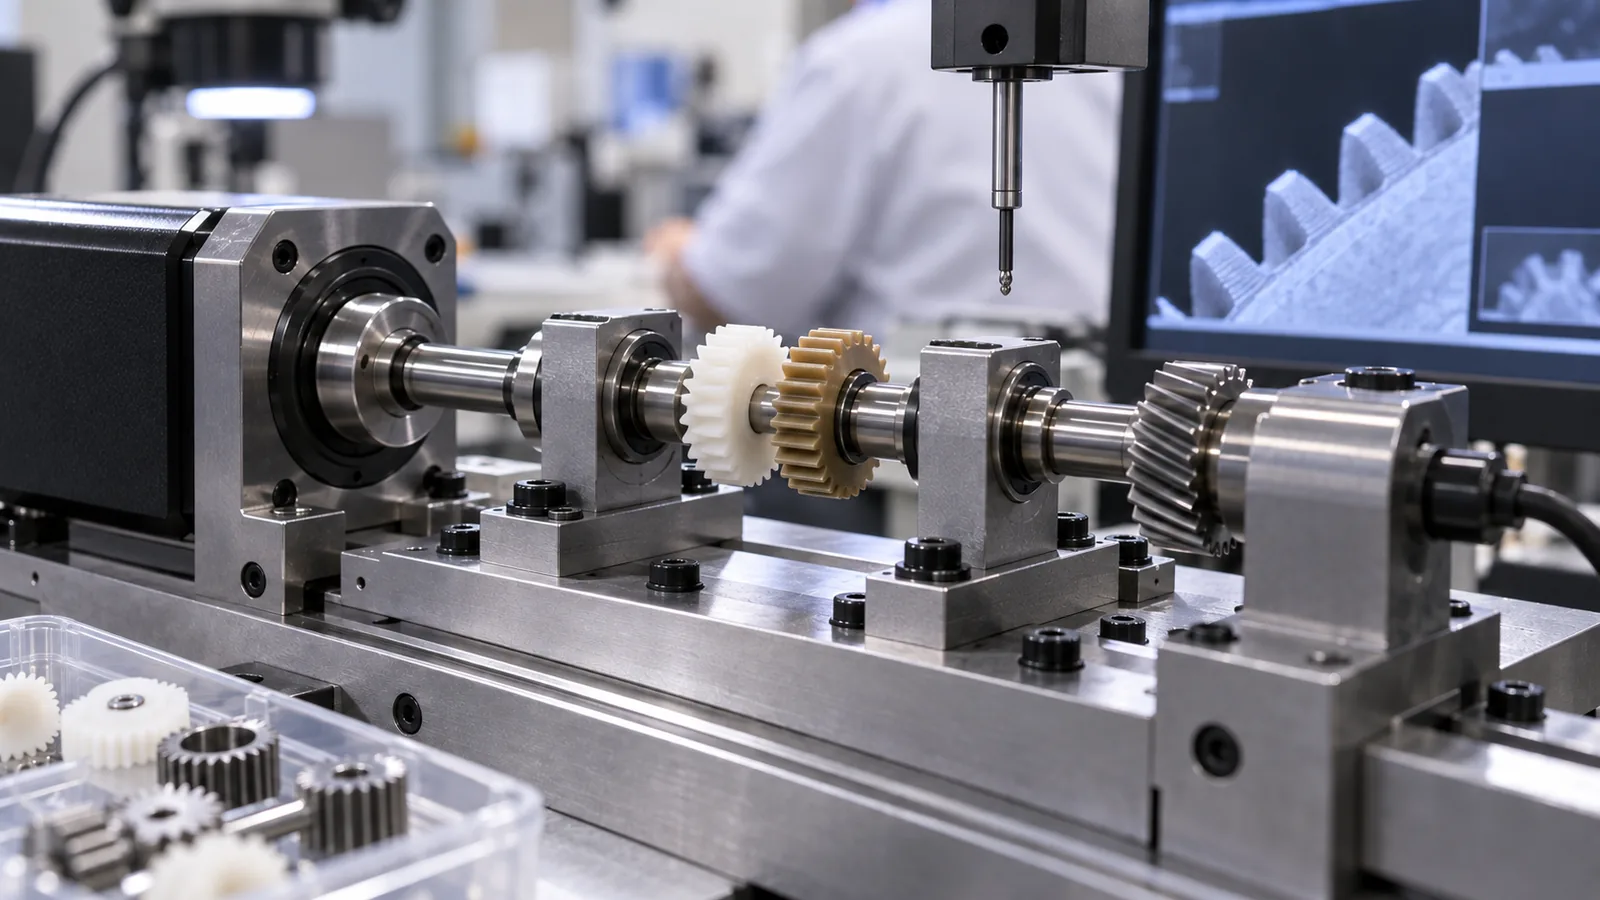
POM (acetal) é frequentemente selecionado para baixo atrito e comportamento dimensional, enquanto PA, PBT, LCP, PEEK e outros polímeros de engenharia podem ser considerados para necessidades térmicas, de resistência, elétricas ou ambientais. O grau correto depende do sistema. A condicionamento por humidade, a orientação das fibras, os pacotes de lubrificantes e o contacto com a engrenagem conjugada podem alterar o desgaste e o ruído.
| Questão de projeto | Por que é importante | Evidência a solicitar |
|---|---|---|
| Movimento contínuo ou intermitente? | Altera a acumulação de calor e o regime de desgaste | Perfil de ciclo e ensaio de vida |
| Qual é o material conjugado? | Controla o comportamento do par de atrito e dos detritos | Ensaio de materiais emparelhados |
| A exposição à umidade é esperada? | Pode alterar dimensões e propriedades | Verificação dimensional condicionada |
| A lubrificação é permitida? | Altera a resina e as escolhas de superfície | Ensaio de desgaste específico para a aplicação |
Controle a concentricidade da cavidade ao datum
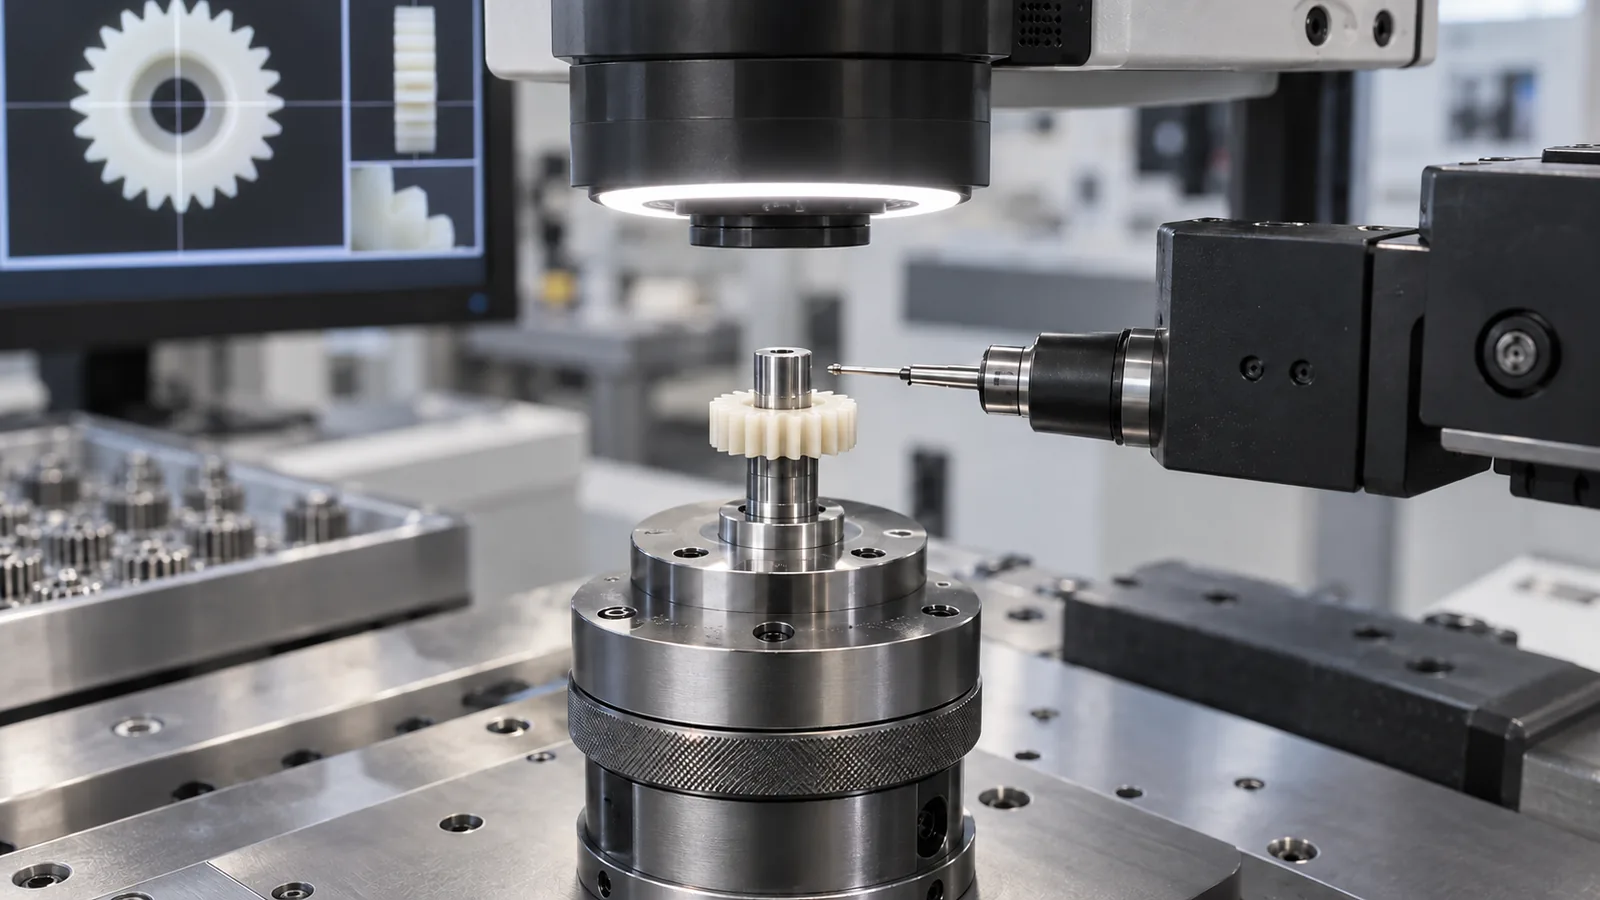
A excentricidade pode originar-se no alinhamento da cavidade, na localização do pino de núcleo, no ajuste do inserto, no empacotamento induzido pelo gate, no resfriamento desigual, na ejeção ou no dispositivo de medição. Portanto, a cadeia de datums deve ser explícita desde os componentes do molde até o conjunto acabado.
Um gate central pode oferecer fluxo equilibrado, mas deixar uma marca de gate onde o eixo ou o cubo deve funcionar. Um gate lateral pode liberar o centro, mas criar contração direcional. Não há um layout universalmente melhor; a escolha depende da relação de tolerância e do trabalho secundário aceitável.
O suporte do núcleo e o desgaste merecem atenção porque um pequeno deslocamento posicional representa uma grande porcentagem do tamanho do dente. A manutenção preventiva deve acompanhar as superfícies da ferramenta que controlam o furo, a cavidade do dente e o shutoff, em vez de confiar apenas na contagem total de ciclos.
Separe o erro de moldagem do erro de medição
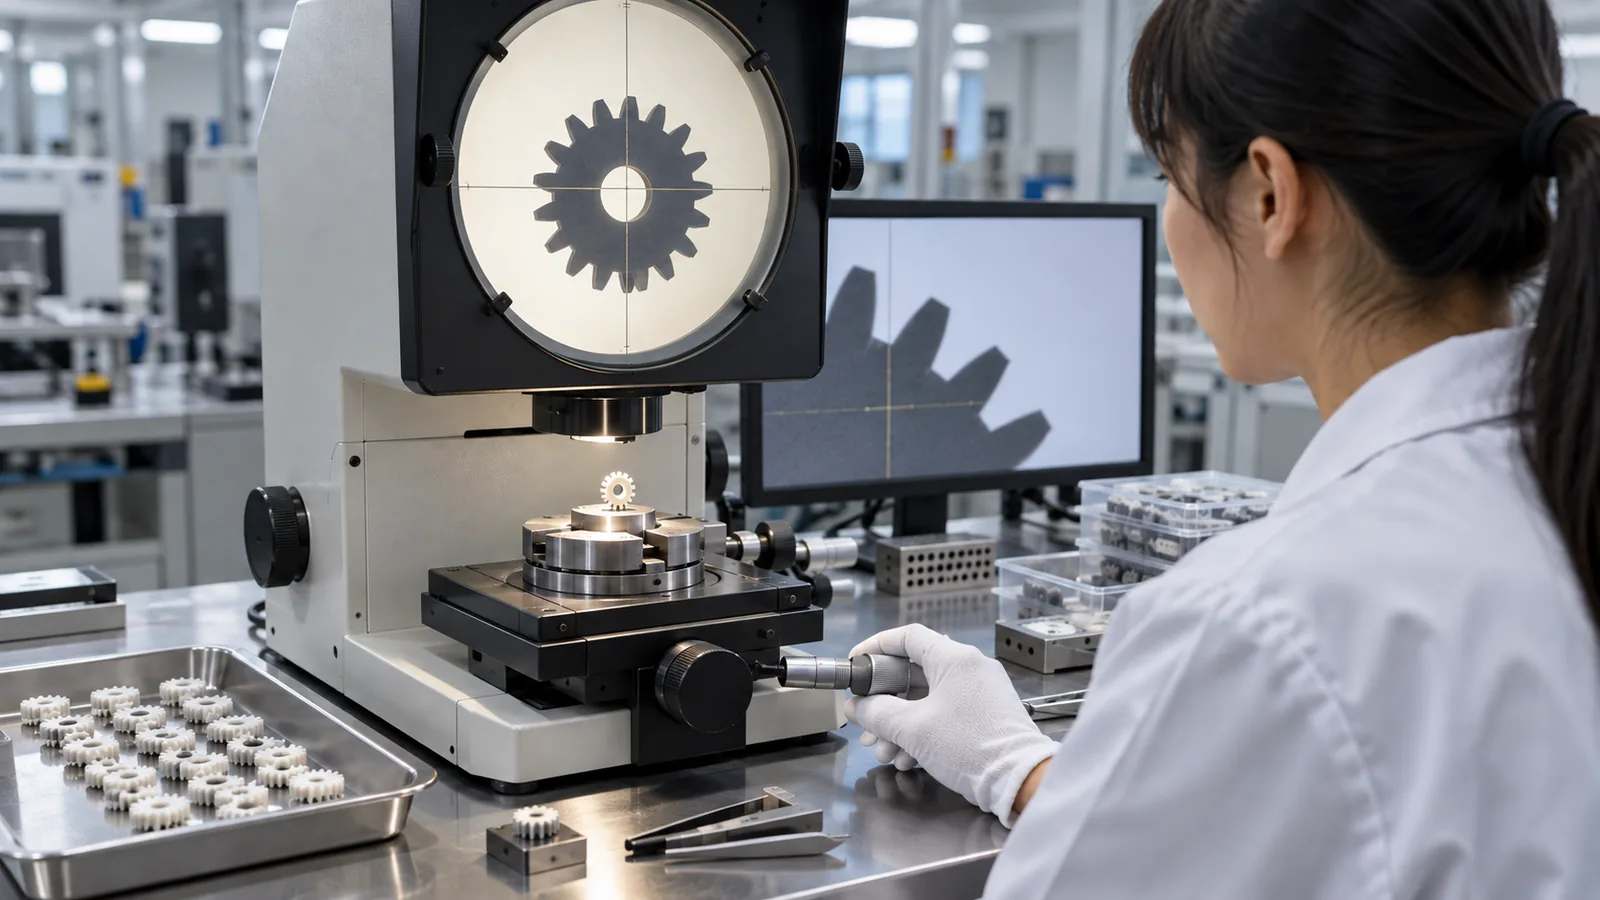
A medição de microengrenagens pode ser sensível à fixação, ao foco, à detecção de bordas, à força da ponta de medição e à construção de datums. Antes de reagir a um resultado de capabilidade, verifique se o método consegue resolver a tolerância e repetir na mesma peça.
A inspeção de perfil pode usar métodos ópticos ou de varredura, enquanto testes funcionais de rolamento ou torque podem revelar efeitos combinados. Esses métodos respondem a perguntas diferentes. Um mapa de perfil localiza o erro geométrico; um teste funcional mostra como a engrenagem completa interage com sua contraparte.
- Concorde sobre os datum e as definições de características do desenho.
- Realize um estudo do sistema de medição com peças representativas.
- Compare cavidades e sequência de moldagem.
- Correlacione a geometria com excentricidade, torque, ruído ou folga.
- Meça após o período de condicionamento exigido.
Qualifique engrenagens sob condições de montagem
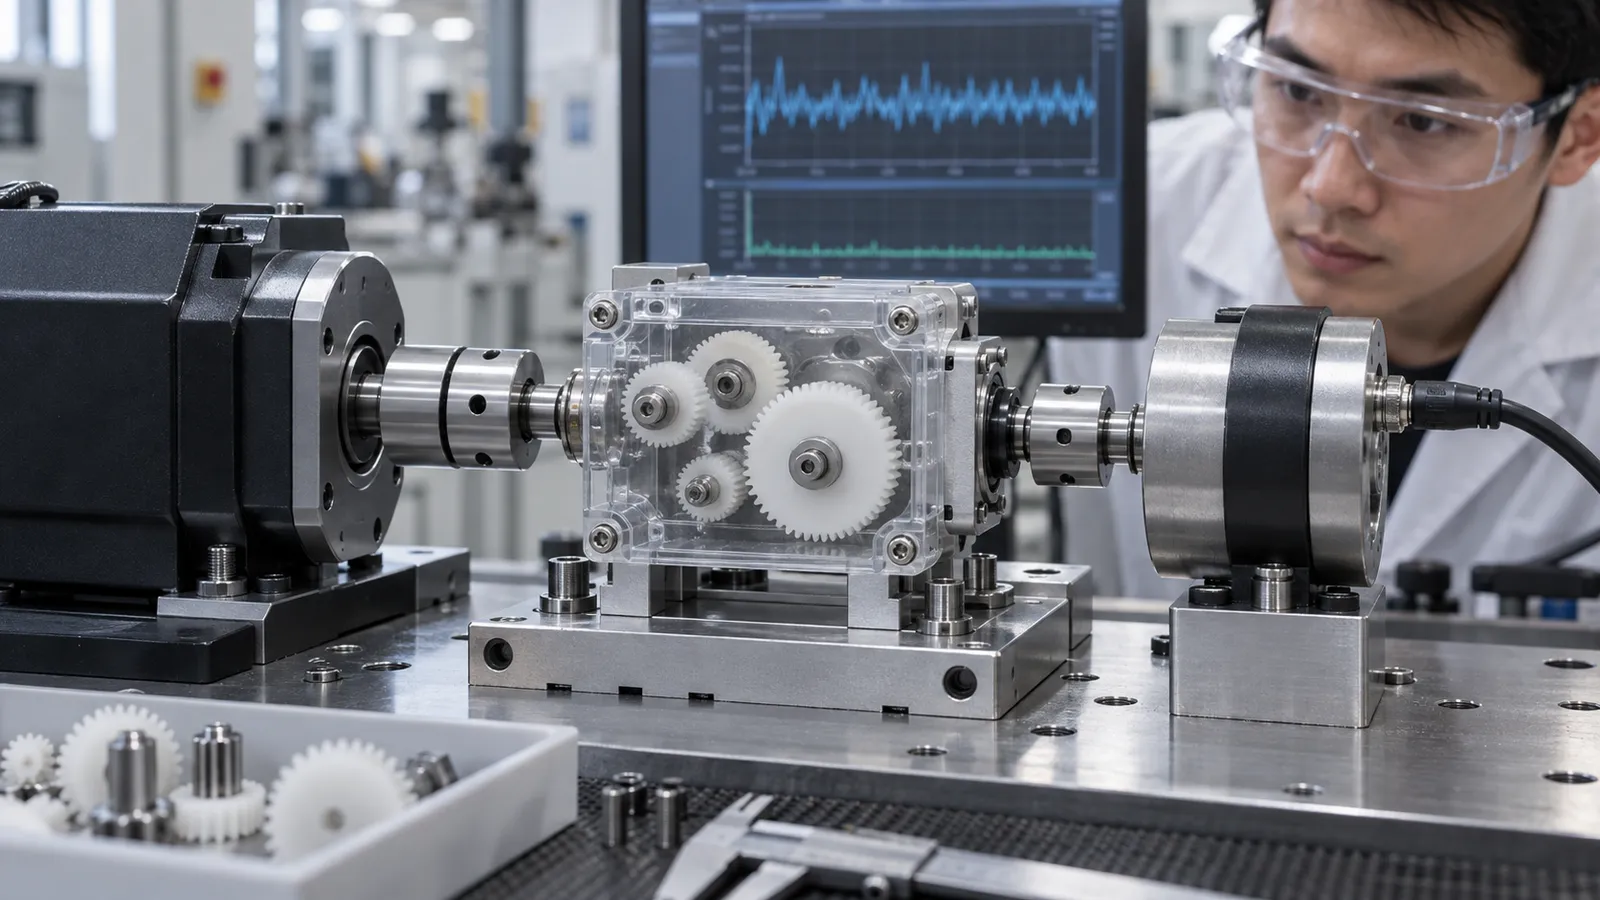
Uma engrenagem deve ser testada com o eixo, o acoplamento, a distância entre centros, a carga, a velocidade, a lubrificação e o ambiente pretendidos. A inspeção em bancada por si só não consegue revelar todos os padrões de contato ou efeitos de fluência. Se o mecanismo for bidirecional, a reversão deve ser incluída, pois a folga e o contato dos dentes podem mudar.
Durante a qualificação do processo, monitore a replicação de características, o tamanho do furo, a excentricidade, o peso da peça, as marcas de extração e as diferenças entre cavidades. Em seguida, conecte esses resultados aos testes funcionais. Para sistemas de movimento, uma fabricação de engrenagens para robótica de precisão análise também pode conectar a engrenagem moldada com eixos, carcaças, distância entre centros e evidências de ciclo de trabalho. Isso produz um plano de controle que protege o mecanismo, em vez de uma lista de dimensões isoladas.
A decisão mais ampla sobre Micro Moldagem por Injeção o processo deve coordenar a precisão do ferramental, o preenchimento repetível, a extração cuidadosa e a metrologia adequada. As microengrenagens tornam essa coordenação visível porque cada erro retorna uma vez por revolução.
Perguntas Frequentes
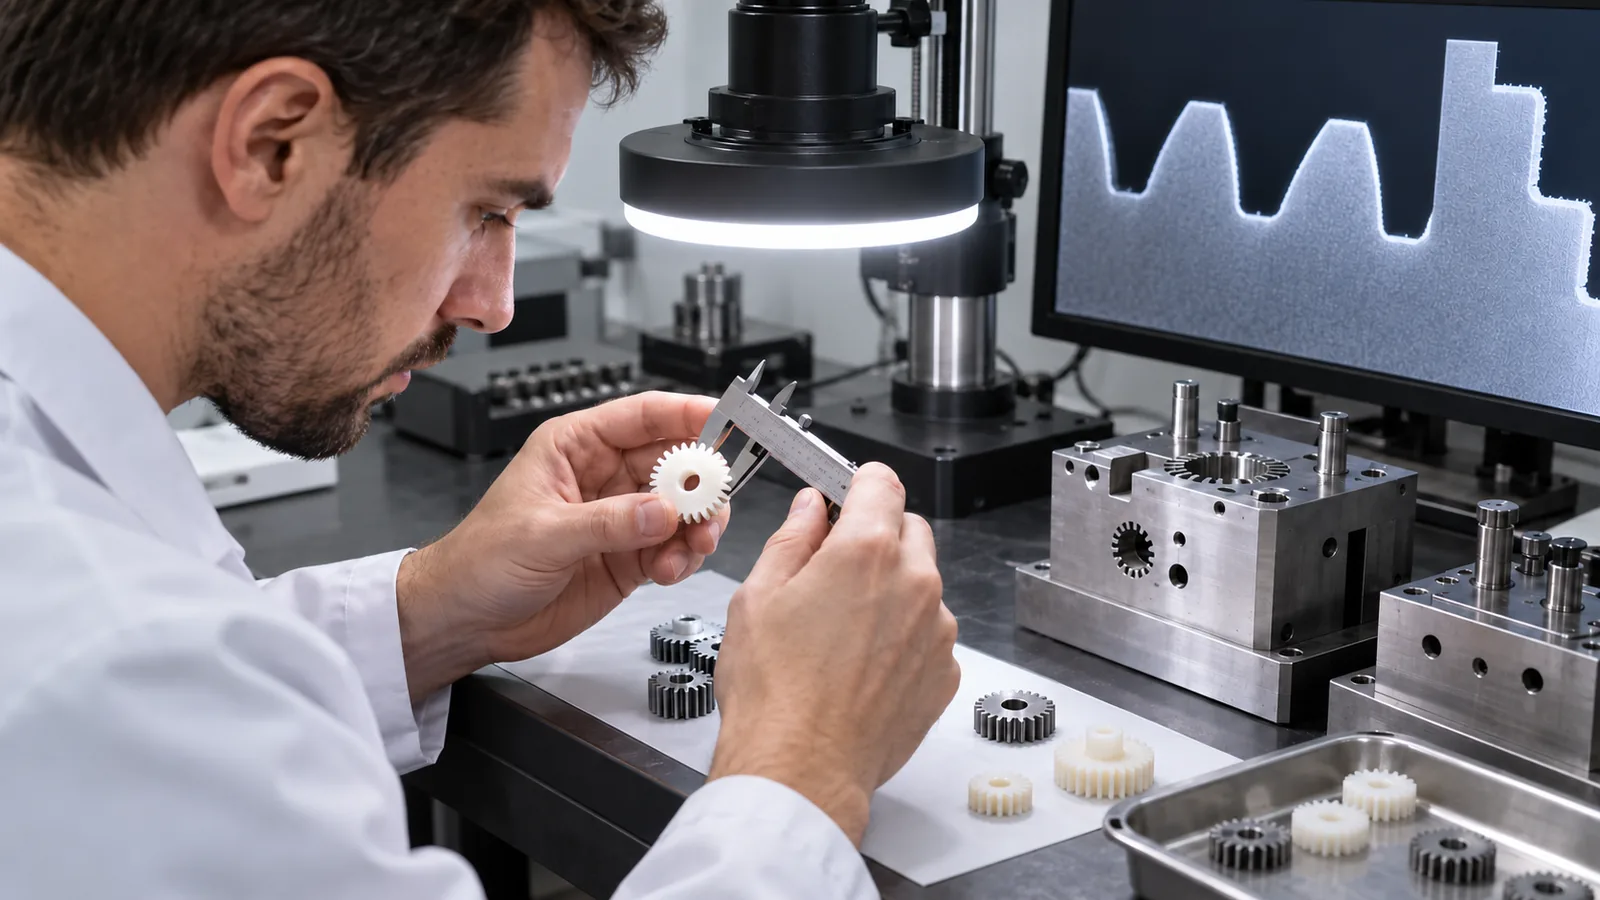
Qual é a tolerância mais importante em uma microengrenagem?
Não há uma única resposta. O perfil do dente, o passo, o tamanho do furo, a excentricidade e a geometria da face devem ser classificados conforme a forma como a engrenagem se acopla e suporta carga.
O peso da peça pode confirmar dentes completos?
Não. O peso é um sinal útil de consistência, mas as pontas dos dentes locais podem permanecer incompletas enquanto o peso total parece estável.
Why can a dimensionally acceptable gear be noisy?
Noise can come from combined profile error, eccentricity, surface condition, material pair, center distance, housing alignment, or dynamic load.
Should every cavity use the same inspection frequency?
All cavities need traceability, but sampling may be adjusted using validated cavity evidence. A weak cavity should not be hidden inside pooled data.
When is a functional roll test useful?
It is useful when combined tooth and runout effects matter to assembly. It complements rather than replaces feature-level metrology.