
Seleção de material para micro moldagem deve começar pela falha que a peça acabada precisa resistir, não por um nome de resina familiar. Em escala micro, o fluxo através de uma feature fina, o histórico térmico em um shot pequeno, a retração ao redor de um datum e a forma como a peça é manuseada podem mudar qual material é viável. Um polímero que parece ideal em uma ficha técnica pode ser difícil de dosar, replicar, desmoldar ou inspecionar na geometria real.
O objetivo útil é uma lista curta e testável de materiais. Este guia parte dos requisitos do produto para o comportamento de moldagem e, em seguida, mostra como qualificar uma resina sem confundir facilidade de preenchimento com desempenho de longo prazo.
Caminho de seleção
Comece pelo Modo de Falha da Peça
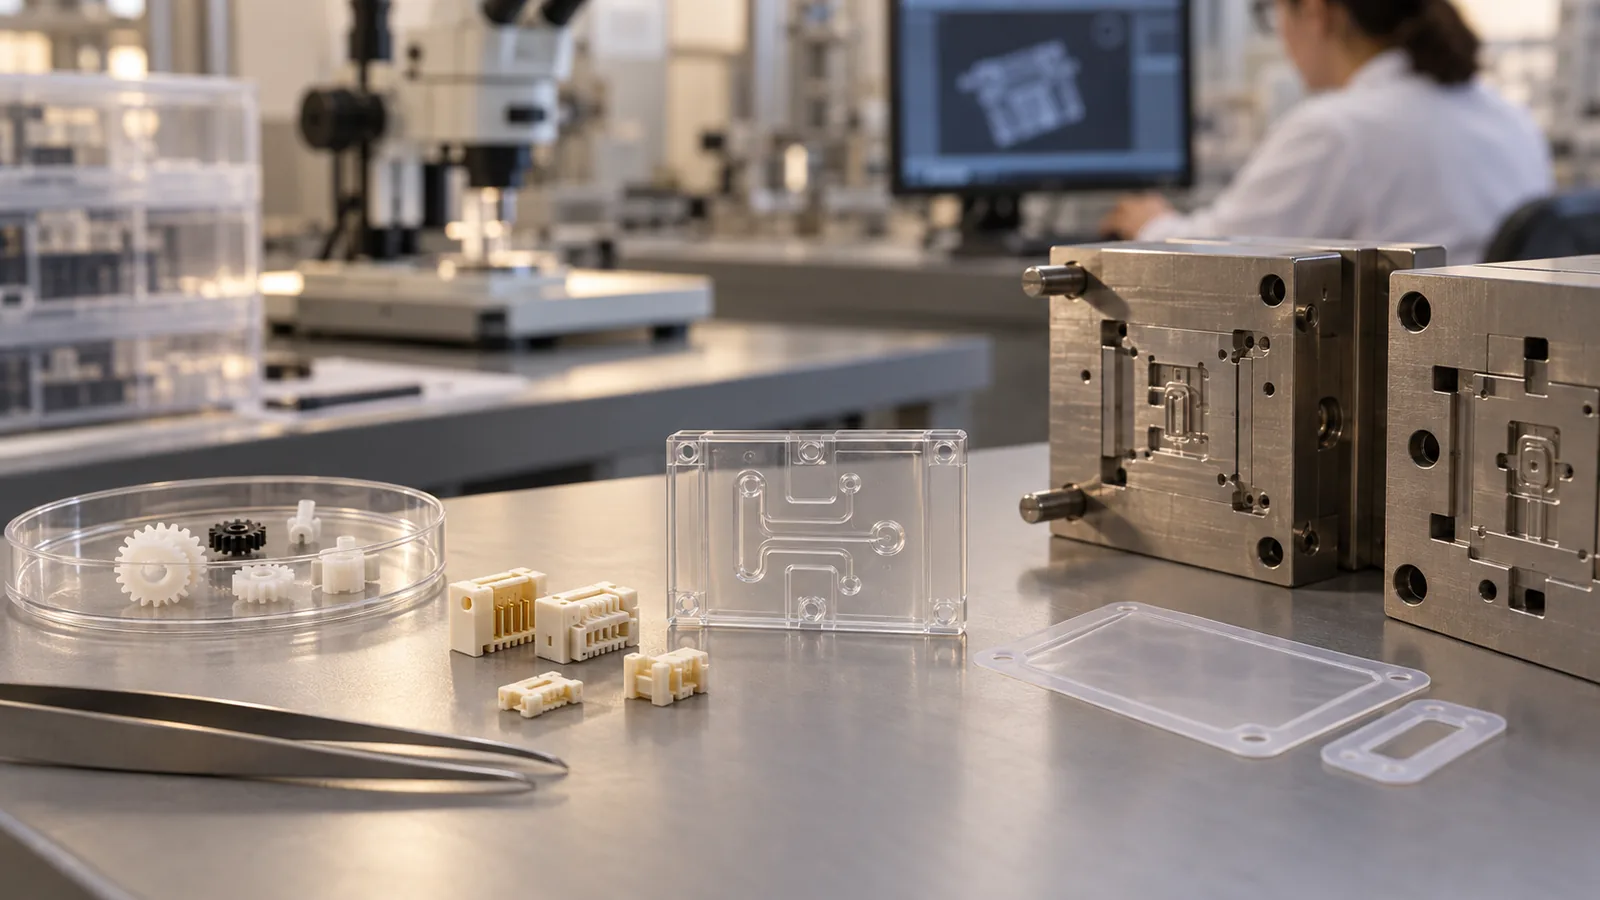
Defina o que tornaria o componente inaceitável em uso. Uma engrenagem pode falhar por desgaste ou ruído; um corpo de conector por fluência, deslocamento de pino ou ruptura dielétrica; um componente fluídico por vazamento, ataque químico ou contaminação por partículas. Esses modos de falha levam a prioridades diferentes mesmo quando as peças compartilham tamanho semelhante.
Separe requisitos obrigatórios de preferências. Faixa de temperatura, método de esterilização, status regulatório, exposição química, desempenho elétrico, vida em fadiga, transmissão óptica, cor e estabilidade dimensional podem ser inegociáveis. A aparência superficial ou uma família de resina preferida pode ser flexível. Isso impede que um material de moldagem conveniente sobreviva à lista curta depois de já ter falhado no requisito do produto.
Identifique também a escala de tempo. Um polímero pode passar em um teste curto de montagem e ainda assim sofrer fluência sob carga sustentada. Pode parecer transparente na moldagem e ficar turvo após exposição química. O briefing de seleção deve descrever o ambiente real, a direção da carga, a duração e a mudança aceitável.
Traduza Requisitos em Comportamento do Polímero
As propriedades do produto e o comportamento do processo estão conectados, mas não são intercambiáveis. A baixa viscosidade do fundido pode ajudar um polímero a entrar em uma seção fina, mas a mesma resina ainda precisa de uma janela de temperatura estável, resposta adequada ao cisalhamento, contração previsível e resistência suficiente para a extração. O reforço pode melhorar a rigidez enquanto aumenta o desgaste, os efeitos na direção do fluxo e a textura superficial.
- Replicação: avalie o caminho de fluxo mais longo, a menor feature, a distância do gate e a temperatura da superfície do molde necessária antes do congelamento.
- Dosagem: confirme que a dose pode ser entregue repetidamente sem residência excessiva ou amortecimento inconsistente.
- Liberação: considere o ângulo de saída, a aderência ao núcleo, a fragilidade, o atrito e a área de contato permitida do ejetor.
- Estabilidade: revise a sensibilidade à umidade, o risco de degradação, a mudança de cor, a política de reprocessamento e os controles lote a lote.
- Inspeção: antecipar a contração anisotrópica, o condicionamento e o momento em que as dimensões serão aceitas.
Compare Famílias de Materiais Sem um Vencedor Universal
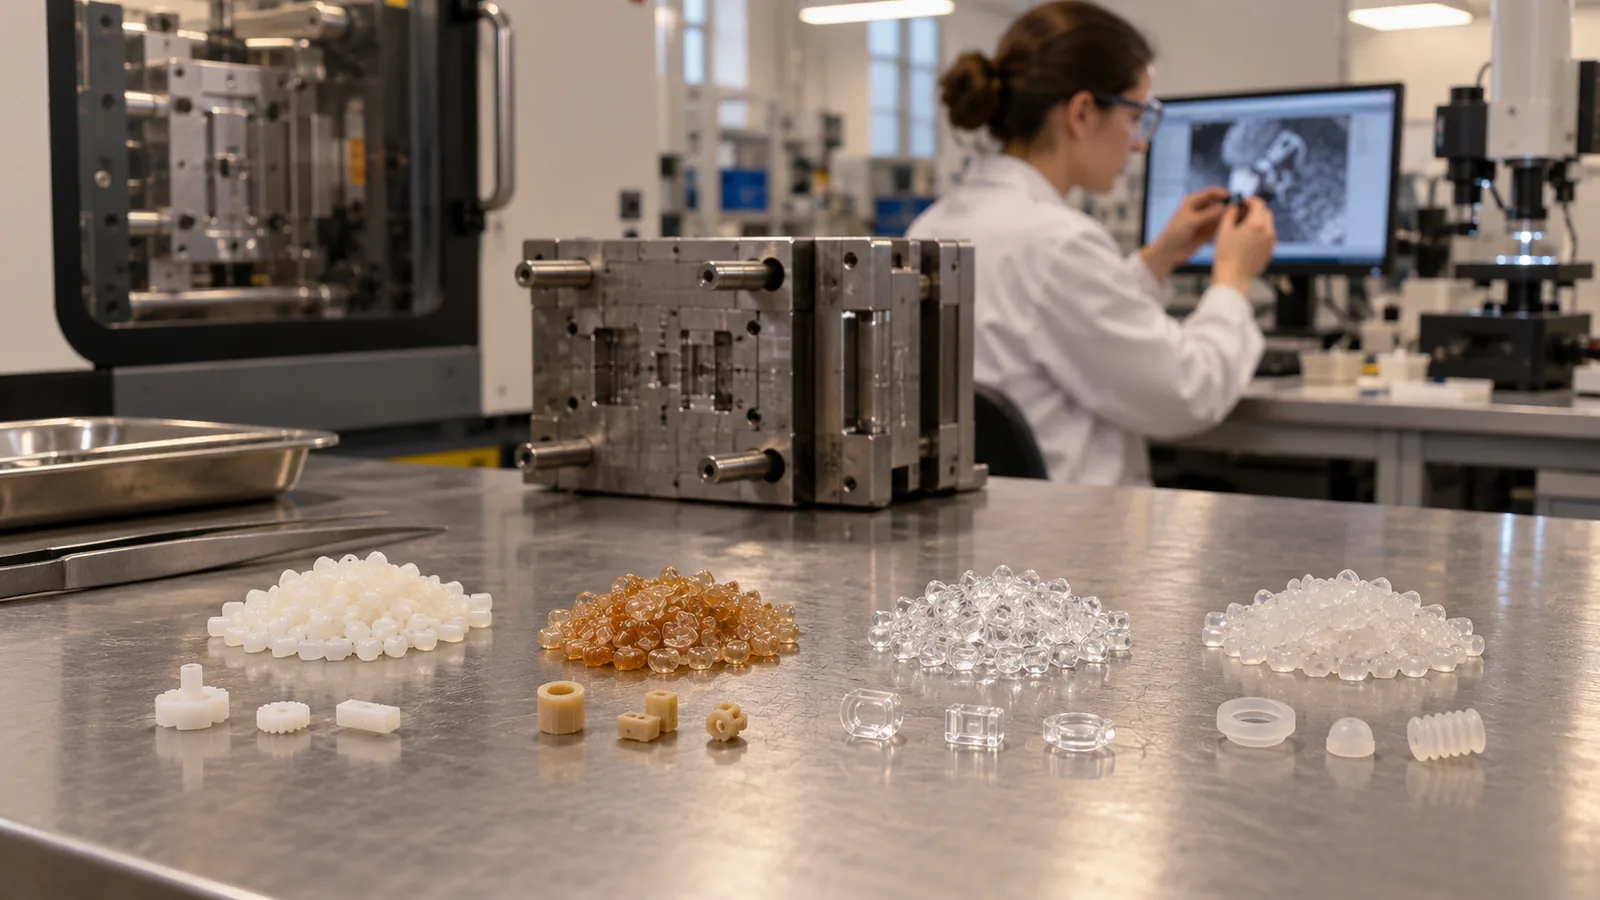
A tabela é um auxílio de triagem, não uma especificação. Graus dentro de uma mesma família podem se comportar de maneira diferente devido ao peso molecular, cargas, modificadores de impacto, lubrificantes, retardantes de chama e colorantes.
| Direção do requisito | Famílias frequentemente selecionadas | Ponto de atenção na micromoldagem |
|---|---|---|
| Baixo atrito ou pequenas peças móveis | POM, graus selecionados de PA ou PBT | Retração, umidade, detritos de desgaste, resistência de recursos finos |
| Alta temperatura | PEEK, PEI, PPS, LCP | Janela de processamento, temperatura do molde, residência, congelamento do ponto de injeção |
| Geometria do conector elétrico | Famílias de LCP, PBT, PA | Empenamento, linhas de solda, umidade, rebarba perto dos locais de contato |
| Visibilidade óptica ou fluídica | COC/COP, PC, PMMA | Tensão, replicação de superfície, ligação e exposição química |
| Recursos micro flexíveis | TPE, TPU e elastómeros selecionados | Ventilação, aderência, rebarba, manuseio e deformação permanente por compressão |
Considere a secagem, o tempo de residência e o histórico térmico
Uma peça muito pequena não significa automaticamente que o polímero tenha um curto histórico térmico. O sistema de alimentação e a unidade de plastificação podem conter muito mais material do que uma cavidade consome. Se a vazão for baixa, a resina pode permanecer quente tempo suficiente para alterar a viscosidade, a cor, a estrutura molecular ou o desempenho mecânico.
Graus sensíveis à umidade exigem secagem e transferência controladas. A questão prática não é apenas se um secador atinge o ponto de ajuste, mas se a condição do material na garganta de alimentação permanece estável durante paradas, reinícios e corridas longas. Registre o lote, o histórico de secagem, a exposição no funil, a estimativa de residência e o procedimento de reinício durante os testes.
Colorantes e aditivos também importam. O veículo de um masterbatch pode alterar o fluxo ou a compatibilidade, enquanto o pigmento pode alterar a detecção a laser, a aparência óptica ou o comportamento dimensional. Qualifique a formulação de produção pretendida em vez de presumir que um teste com resina natural represente todas as cores.
Combine a retração com o plano de medição
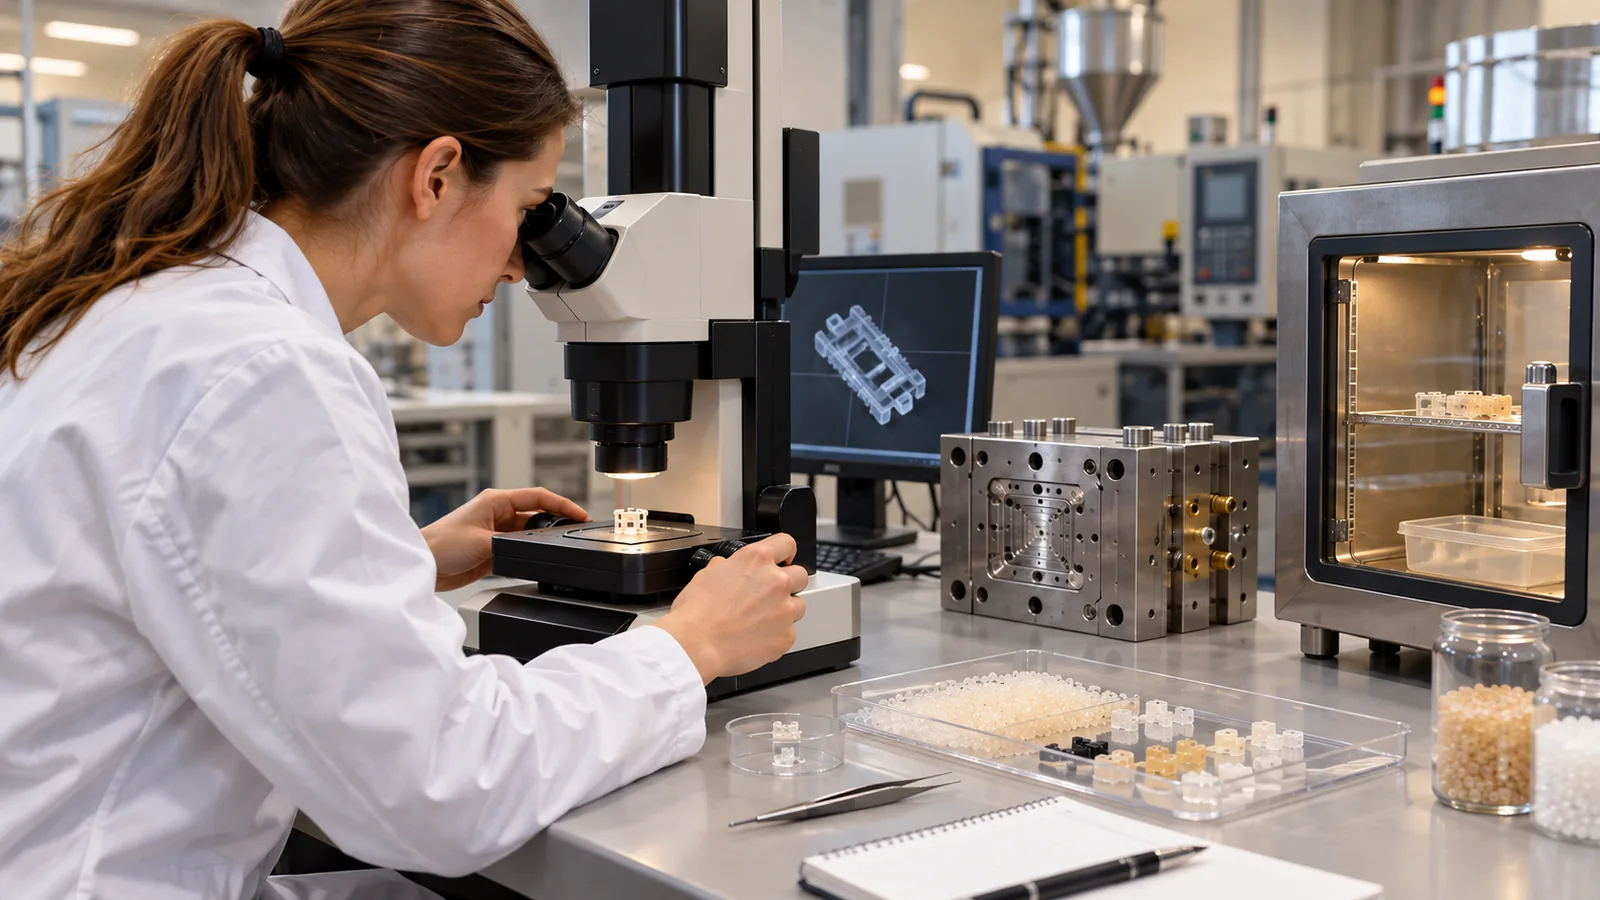
Faixas de retração publicadas não podem substituir evidências específicas da cavidade. Direção do fluxo, histórico de pressão, espessura de parede, orientação das fibras, posição do ponto de injeção, resfriamento e condicionamento podem produzir mudanças diferentes em uma única microparte. Um único fator de escala pode não corrigir uma característica cuja geometria retrai de forma anisotrópica.
Defina datums funcionais e o momento da medição antes da finalização do molde. Materiais higroscópicos podem mudar após o condicionamento; materiais semicristalinos podem continuar a se estabilizar após a ejeção. Se o cliente medir após um ambiente especificado, o teste do molde deve usar a mesma condição de referência.
Para características fortemente acopladas, meça mais do que o comprimento total. Perfil, planicidade, concentricidade, posição de pinos, profundidade de canal e desempenho de acoplamento podem revelar efeitos do material que o peso da peça não consegue.
Use uma lista restrita em vez de uma única escolha antecipada
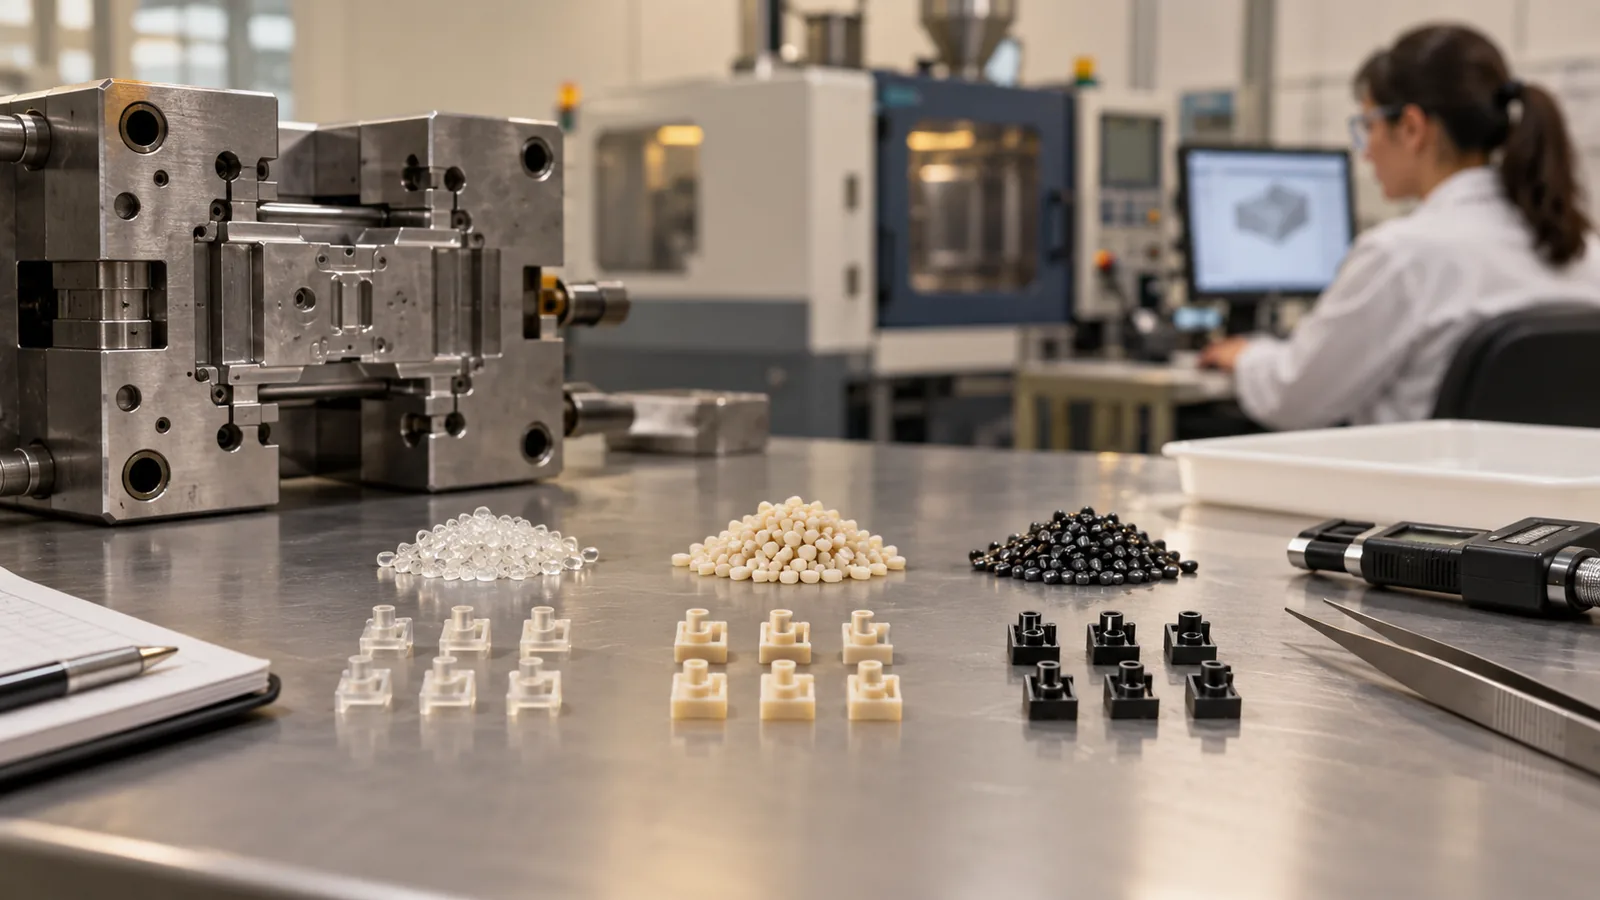
Dois ou três candidatos realistas preservam o aprendizado durante o trabalho de viabilidade. Cada um deve satisfazer os requisitos inegociáveis do produto e estar disponível no grau, cor e status de conformidade pretendidos. A comparação pode então focar em preenchimento, margem de rebarba, desmoldagem, estabilidade dimensional, aparência, adesão e testes funcionais.
- Congele a lista de requisitos e classifique os riscos de falha.
- Remova os graus que falham nos requisitos de temperatura, químicos, regulatórios ou elétricos.
- Revise o fluxo das características, o ponto de injeção, a ventilação e a desmoldagem com cada candidato.
- Trial the actual production formulation under a controlled process window.
- Condition and measure parts using the agreed method.
- Test the assembled function, not only isolated dimensions.
- Document the approved grade and change-control rules.
A qualified Micro Moldagem por Injeção project treats material, tool, process, handling, and metrology as one system. That is why the most fluid resin is not automatically the most reliable choice.
Perguntas Frequentes
Is the lowest-viscosity resin always best for micro molding?
No. Flow matters, but the resin must also survive the product environment, release without damage, hold dimensions, and remain stable during processing.
Can a filled polymer reproduce micro features?
It may, but filler size, orientation, surface finish, tool wear, and local flow must be evaluated. Reinforcement can improve stiffness while making fine-detail replication and appearance more demanding.
Why should the exact color be included in qualification?
Pigments and carrier resins can affect rheology, heat absorption, appearance, and sometimes properties. Production color should be treated as part of the material system.
When should dimensions be measured?
Use a defined interval and conditioning state that match the drawing or final application. Immediate measurements may not represent the stable part.
What material information should accompany an RFQ?
Provide the exact grade if fixed, or temperature, chemical, mechanical, optical, electrical, regulatory, color, and sterilization requirements if alternatives are allowed.