
A escolha entre Moldagem por Injeção LSR vs Moldagem por Compressão deve seguir a peça e o plano de produção, e não uma afirmação genérica de que um processo é sempre melhor. Ambos podem produzir componentes de silicone, mas organizam de forma diferente a preparação do material, o preenchimento da cavidade, a cura, o acabamento, a mão de obra e a repetibilidade. A melhor escolha é a que controla os riscos críticos da peça no volume esperado.
Ao avaliar Moldagem de Borracha de Silicone Líquido (LSR), compare o sistema completo: design, ferramental, janela de processo, inspeção e custo do ciclo de vida. Um investimento menor em ferramental pode perder sua vantagem se a peça exigir manuseio manual extensivo ou se o processo não conseguir manter o requisito funcional.
A diferença entre os processos em um parágrafo
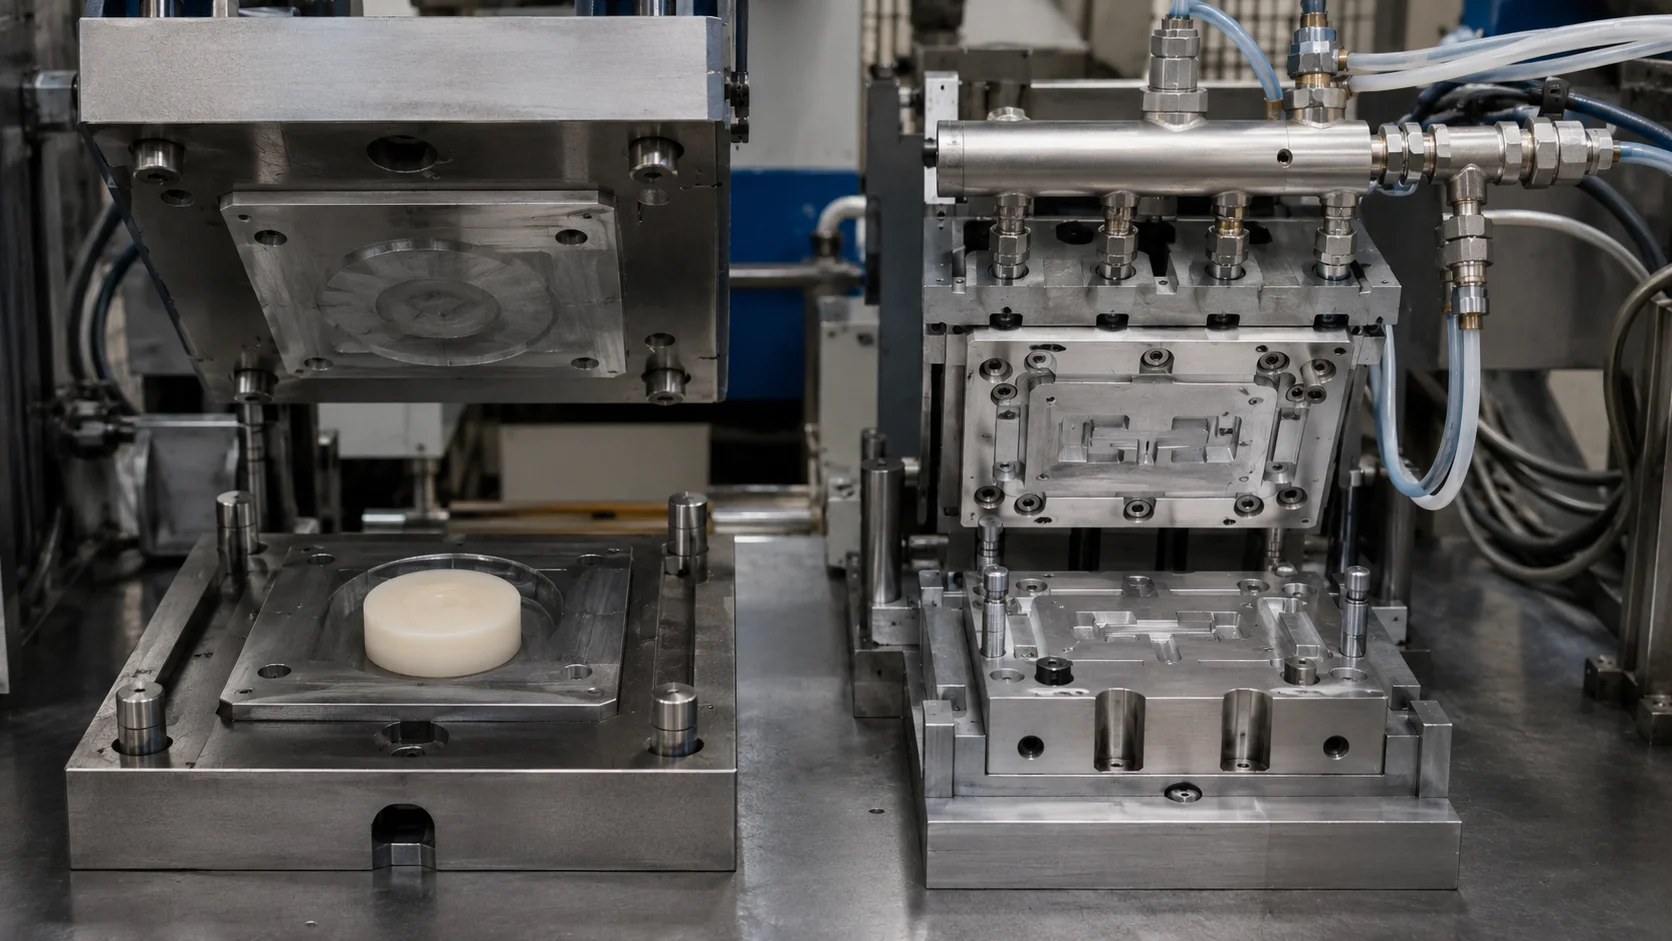
A moldagem por injeção LSR dosa e mistura dois componentes líquidos, entrega a mistura por um caminho de fluxo controlado, preenche uma cavidade aquecida e cura a peça no molde. A moldagem por compressão coloca uma carga medida em uma cavidade aquecida aberta ou parcialmente aberta e usa a pressão de fechamento do molde para conformá-la e curá-la. O ciclo real, a mão de obra, o desperdício e a qualidade dependem do material específico, do molde, da geometria e do método de operação.
| Dimensão de decisão | A injeção LSR tende a ajudar quando… | A compressão tende a ajudar quando… |
|---|---|---|
| Geometria | A peça tem seções finas, caminhos de fluxo complexos ou recursos integrados. | A forma é mais simples e o posicionamento da carga é gerenciável. |
| Volume | A demanda é estável o suficiente para usar dosagem e automação repetíveis. | A demanda é menor ou o mix de produtos muda com frequência. |
| Uso de material | Um canal controlado e dosagem automatizada podem reduzir o manuseio. | O design favorece uma carga direta com pouca complexidade de canal. |
| Consistência | O equilíbrio das cavidades e as entradas automatizadas são valiosos. | Um processo manual controlado e executado por profissional qualificado é aceitável. |
A geometria costuma ser o primeiro filtro

Observe a espessura da parede, membranas finas, nervuras, rebaixos, insertos, longos caminhos de fluxo e a localização das superfícies críticas. A injeção pode ser atrativa quando a geometria se beneficia de um ponto de injeção definido e de um preenchimento equilibrado das cavidades. A compressão pode ser prática quando a carga de material pode ser posicionada de forma confiável e a cavidade não depende de uma frente de fluxo longa e delicada.
Nenhum dos processos elimina o trabalho de design. A injeção de LSR requer respiros, shutoffs e um canal controlado. A compressão requer definição da carga, gestão de rebarbas, controle da linha de partição e um método de carregamento repetível. Compare qual processo oferece à equipe de design uma janela operacional maior e mais estável.
O volume muda a economia

A moldagem por injeção geralmente envolve decisões mais especializadas de fornecimento e ferramental, portanto o investimento deve ser avaliado em relação ao volume de produção, ao tamanho do lote e ao ciclo de vida do produto. Com volume estável, dosagem repetível, ferramentas multicavidade, desmoldagem automatizada e menor manuseio manual da carga podem justificar o investimento. Com volume baixo ou variável, a compressão pode ser mais flexível quando o molde e o processo de carregamento são mais simples.
Construa um modelo de cenário simples com a mesma demanda anual, premissas de mão de obra, rendimento de material, vida útil do ferramental, escopo de inspeção e risco de mudança. Não compare apenas o custo cotado do ferramental ou apenas o preço nominal da peça. Pergunte como o processo se comporta quando a demanda fica abaixo do previsto ou quando o produto precisa de uma segunda cor, inserto ou revisão de geometria.
A utilização de material e o acabamento merecem uma rubrica própria

Um conceito de injeção pode usar um canal frio para controlar a entrega de material e reduzir desperdícios, mas a estratégia de canal, gate e separação ainda precisa ser revisada. A compressão pode usar uma carga direta, porém rebarbas e aparas podem aumentar a mão de obra ou o refugo dependendo da ferramenta e da peça. A comparação correta usa o peso real do shot, o peso da carga, o rendimento esperado e o método para remover o excesso de material.
- Estime o material usado por peça aprovada.
- Separe o material reciclável ou reutilizável do refugo verdadeiro.
- Inclua a mão de obra de aparar, rebarbar, classificar e inspecionar visualmente.
- Verifique se o método de acabamento pode danificar uma superfície de vedação ou estética.
Consistência e validação podem decidir o vencedor

Para peças críticas, a questão-chave não é apenas se ambos os processos conseguem fazer uma amostra. É se o processo consegue manter repetidamente as dimensões exigidas, o estado de cura, a condição superficial e o teste funcional. A injeção fornece dosagem controlada e uma sequência de preenchimento repetível, enquanto a compressão pode depender mais fortemente do posicionamento da carga e da consistência do operador ou da automação. Um processo de compressão bem projetado ainda pode ser excelente; a evidência deve vir da peça real.
Use um estudo de capacidade ou repetibilidade apropriado ao risco. Identifique as fontes de variação, como lote de material, massa da carga, temperatura do molde, posição de carregamento, condição de respiro e método de desmoldagem. A Jucheng pode informações de controle de qualidade ajudar a estruturar os gates de inspeção, mas o desenho e o plano de validação do cliente definem as regras de aceitação reais.
Uma regra prática de seleção

Escolha a moldagem por injeção de LSR quando a peça se beneficia de dosagem líquida controlada, geometria complexa ou fina, alta repetibilidade, produção multicavidades ou manuseio automatizado. Escolha a moldagem por compressão quando a geometria é relativamente simples, o volume é modesto ou variável, o carregamento direto é prático e o projeto valoriza uma abordagem de ferramental mais simples mais do que uma produção altamente automatizada.
Quando a resposta não for clara, realize uma revisão de design-for-process usando o mesmo CAD, a mesma intenção de material, a mesma previsão de volume e os mesmos critérios de aceitação para ambas as rotas. A decisão deve mostrar não apenas qual processo consegue fazer a primeira peça, mas qual deles consegue continuar fazendo peças aceitáveis depois que o produto, o material e a demanda deixarem de ser novos.