
A moldagem por injeção de dois componentes (two-shot) pode produzir uma peça acabada de múltiplos materiais ou múltiplas cores em um único ciclo integrado de moldagem, mas o processo só cria uma vantagem comercial quando o design, os materiais, o volume e o plano de ferramentaria justificam sua complexidade adicional. Este guia explica as vantagens e desvantagens da moldagem por injeção de dois componentes que importam para os compradores, incluindo onde o processo cria valor, onde introduz risco e como decidir se ele se adequa ao seu projeto. Para uma visão geral de nível de fornecedor, consulte nosso Serviço de Moldagem por Injeção de Dois Componentes.
Moldagem por Injeção de Dois Componentes Explicada
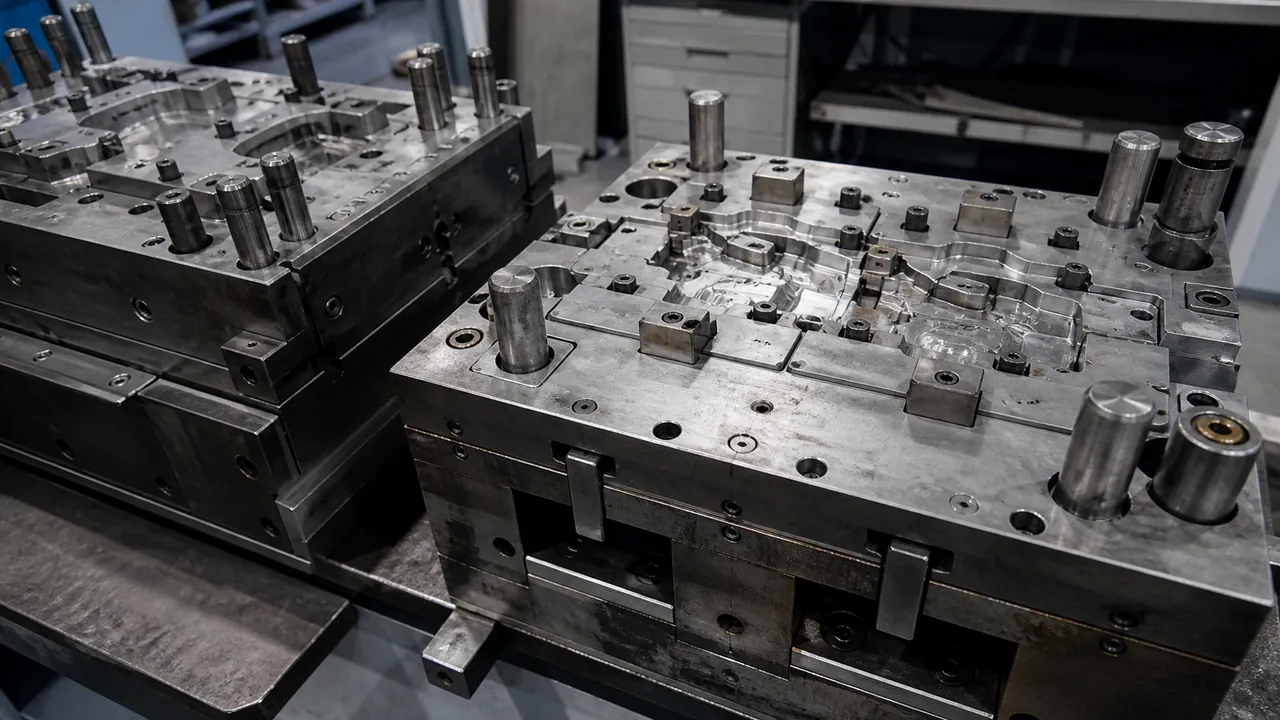
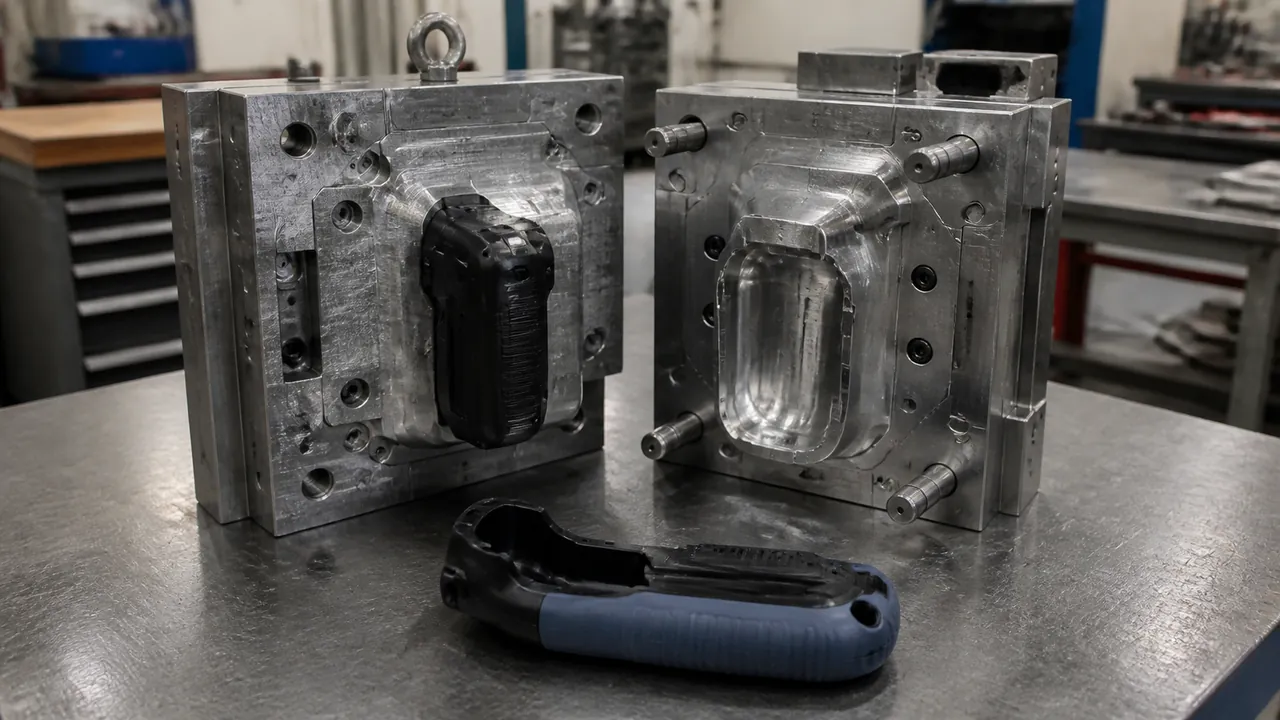
A moldagem por injeção de dois componentes, também chamada de moldagem 2K ou de dupla injeção, usa duas unidades de injeção ou duas injeções de material para formar um único componente. Para a sequência desde a primeira injeção até a transferência e a segunda injeção, consulte nosso guia passo a passo do processo de moldagem por injeção de dois componentes. A primeira injeção cria um substrato. O molde então indexa, gira ou transfere esse substrato para uma segunda cavidade, onde outra resina ou elastômero é moldado sobre uma superfície definida.
Ao contrário de uma simples decoração de duas cores, a segunda injeção pode adicionar um recurso funcional: uma empunhadura de toque suave, um lábio de vedação, uma superfície de desgaste, uma interface de usuário contrastante ou uma segunda resina rígida. A peça acabada sai do molde como um único componente montado.
O processo deve ser avaliado como um sistema de fabricação completo. O design do molde, a configuração da máquina, a compatibilidade do polímero, o resfriamento, o encolhimento, o equilíbrio do ciclo, a inspeção e o volume esperado influenciam se os benefícios superam o investimento. A moldagem de dois disparos não é um layout de molde fixo: dependendo da geometria da peça e da sequência de materiais, o substrato do primeiro disparo pode ser indexado em um prato rotativo ou mesa rotativa, formado com uma ação de núcleo recuado ou transferido dentro da ferramenta. Esses arranjos afetam a configuração da máquina, a mecânica do molde, o acesso ao resfriamento, a ejeção e o planejamento da validação, portanto, os compradores devem confirmar o arranjo pretendido antes de comparar cotações.
Vantagens: Onde a Moldagem de Dois Disparos Cria Valor
Redução de Montagem
A moldagem de dois disparos pode consolidar dois componentes moldados e eliminar manuseio separado, alinhamento, aplicação de adesivo, soldagem ultrassônica ou montagem manual. A economia é mais forte quando o segundo material deve ser registrado com precisão na primeira peça e o volume de produção é grande o suficiente para amortizar a ferramentaria.
Consistência da Peça
Ambos os disparos são controlados dentro de um único sistema de moldagem, portanto, a relação entre o substrato e o segundo material é estabelecida pelo molde, em vez de uma operação de montagem separada. Isso pode melhorar o alinhamento, a geometria de vedação, o registro cosmético e a repetibilidade. Não elimina a variação: as condições de moldagem, a umidade do material, a temperatura da ferramenta e o encolhimento ainda precisam de controle de processo.
Benefícios Funcionais e Ergonômicos
Combinar uma resina rígida com um material mais macio ou quimicamente diferente permite que os designers adicionem aderência, amortecimento, vedação, isolamento ou feedback tátil sem uma peça separada. Isso é útil para alças, controles, invólucros médicos, produtos de consumo e componentes industriais onde o usuário interage com mais de uma superfície.
Custo Total por Peça
Em volume de produção, um ciclo integrado pode reduzir mão de obra, dispositivos secundários, estoque de trabalho em processo e defeitos de montagem. A distinção importante é o custo total por peça acabada, não apenas o custo do molde. Um projeto de dois disparos pode ter um custo de ferramentaria inicial mais alto, enquanto entrega um custo final menor após o ponto de equilíbrio da produção. Uma estimativa prática do ponto de equilíbrio é o investimento adicional em ferramentaria de dois disparos dividido pela economia por peça proveniente da eliminação de montagem e operações secundárias.
Flexibilidade de Design e Aparência
A moldagem de dois disparos suporta separação de cores controlada, zonas de toque suave, janelas transparentes, peles protetoras e transições de material que são difíceis de alcançar com uma única resina. Também pode consolidar uma família de peças em um produto mais reconhecível e acabado. O design ainda precisa de decisões de inclinação, fechamento, porta de injeção, ventilação e fluxo de material para cada disparo.
Desvantagens: Ferramentaria, Materiais e Risco de Processo
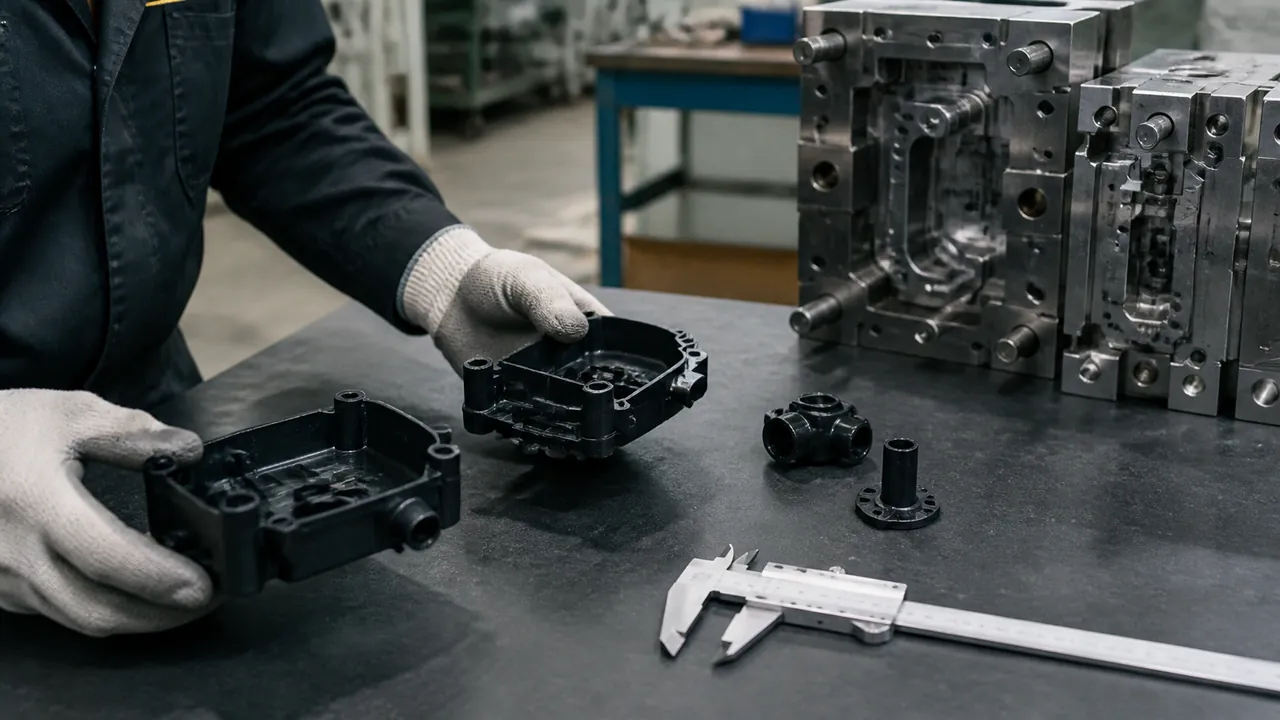
Fatores de Custo da Ferramentaria
Um molde de dois disparos deve registrar ambos os disparos, gerenciar dois caminhos de fluxo de material e preservar a interface correta após indexação ou transferência. Pode exigir hardware rotativo, slides ou fechamentos adicionais, mais circuitos de resfriamento e coordenação mais estreita entre os componentes do molde. Esse esforço de engenharia aumenta os custos de design, usinagem, amostragem e manutenção. Para um exemplo da infraestrutura interna de ferramentaria e moldagem por injeção da Jucheng, veja nosso Página da instalação.
Restrições de compatibilidade de materiais
A seleção do material deve ser especificada por grau, não apenas pela família de resina. Um design comum combina um substrato rígido com um elastômero à base de TPE, TPU ou SEBS para aderência ou vedação; outro combina duas resinas rígidas para uma zona colorida ou funcional. Esses exemplos não são correspondências universais. A exposição à temperatura de fusão, contração, química de superfície, dureza, umidade e ambiente de serviço determinam se a adesão química, o intertravamento mecânico ou um método de montagem separado é apropriado. Antes da liberação da ferramenta, confirme os graus propostos por meio do processo de seleção de materiais e validação de amostras descrito em nosso guia de compatibilidade de materiais de dois disparos.
Economia de pequenos lotes
A configuração especializada de molde e máquina cria um custo fixo mais alto. Para protótipos, mudanças frequentes de engenharia ou pequenas séries de produção, a moldagem e montagem separadas podem ser mais fáceis de modificar e podem custar menos no geral. A comparação correta é um modelo de custo baseado em volume que inclui ferramentaria, configuração, sucata, mão de obra e inspeção de qualidade.
Gestão de mudanças após a ferramentaria
Uma mudança na geometria do primeiro disparo pode afetar as superfícies de transferência, a cavidade do segundo disparo, a espessura da parede, o equilíbrio do canal e o alinhamento do molde. Mudanças tardias podem, portanto, exigir revisões coordenadas da ferramenta em vez de uma simples mudança de inserto. A revisão antecipada de design para manufatura é uma das maneiras mais eficazes de controlar esse risco.
Experiência em equipamentos e processos
A máquina deve suportar a sequência de injeção necessária, orientação do molde, tamanhos de disparo e temperaturas do material. A equipe de manufatura também precisa de experiência com desenvolvimento de processo, testes de molde, avaliação de adesão, controle de rebarbas e inspeção da interface do material. Um fornecedor capaz faz parte do design do processo, não apenas da etapa de produção.
Quando a moldagem de dois disparos é a melhor escolha
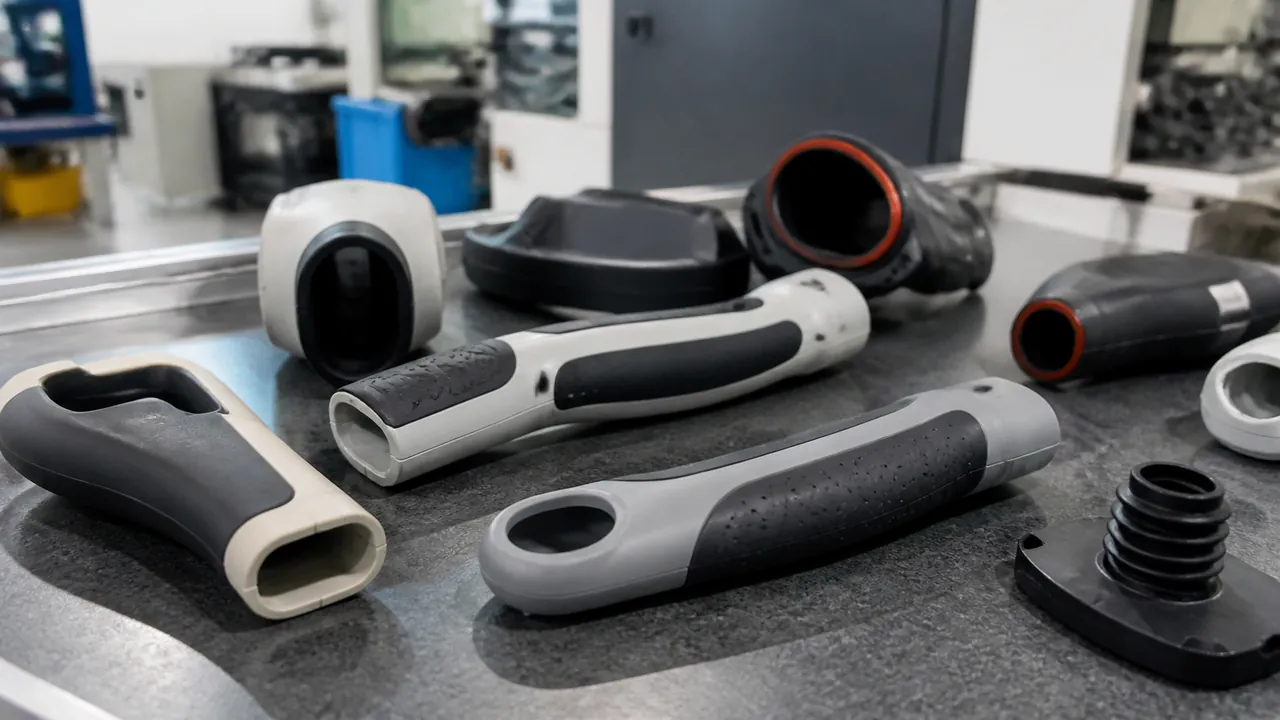
A moldagem de dois disparos geralmente vale uma consideração séria quando o segundo material é funcional, a interface deve ser registrada com precisão, a peça será produzida em um volume significativo e o design é estável o suficiente para justificar ferramentaria dedicada.
| Condição do projeto | Adequação da moldagem de dois disparos | Porquê |
|---|---|---|
| Design de alto volume e repetível | Forte | O investimento em ferramentas e máquinas pode ser distribuído por muitas peças. |
| Zonas rígidas e macias em um único componente | Forte | A consolidação de peças pode melhorar a função e eliminar a montagem. |
| Lote pequeno ou protótipo com mudanças frequentes | Fraco | Operações separadas e flexíveis podem reduzir custos fixos e risco de mudanças. |
| Materiais com adesão incerta | Condicional | A compatibilidade e a validação devem ser comprovadas antes da liberação da ferramenta. |
| Contraste de cor apenas cosmético | Condicional | Compare a moldagem de dois componentes com opções mais simples de cor, revestimento ou montagem. |
A moldagem de dois componentes não é automaticamente melhor que a supermoldagem ou outros métodos multimateriais. Compradores que precisam de uma comparação direta de processo e custo podem revisar nossa comparação entre supermoldagem e moldagem de dois componentes. A melhor escolha depende se o segundo disparo pode ser concluído no mesmo ciclo, se o substrato precisa ser reposicionado e se a economia de montagem esperada justifica o ferramental e o equipamento adicionais.
Controles de Risco para um Programa Pronto para Produção
- Defina a função de cada material. Especifique dureza, exposição à temperatura, contato químico, desgaste, aderência, vedação ou aparência antes de escolher o par de resinas.
- Revise a interface cedo. Use DFM para verificar área de adesão, travas mecânicas, saída, fechamentos, ventilação, canais de injeção, transições de parede e compensação de encolhimento.
- Valide com amostras representativas. Teste adesão, estabilidade dimensional, aparência, flash, empenamento e desempenho ambiental usando os materiais e condições de processo propostos.
- Modele o volume de ponto de equilíbrio. Compare o ferramental de dois disparos e o custo do ciclo com moldagem separada, montagem, dispositivos, mão de obra, sucata e inspeção.
- Planeje a inspeção em torno da interface. Uma peça acabada pode parecer correta enquanto falha na linha de adesão, portanto, defina testes destrutivos ou funcionais onde a aplicação os exigir.
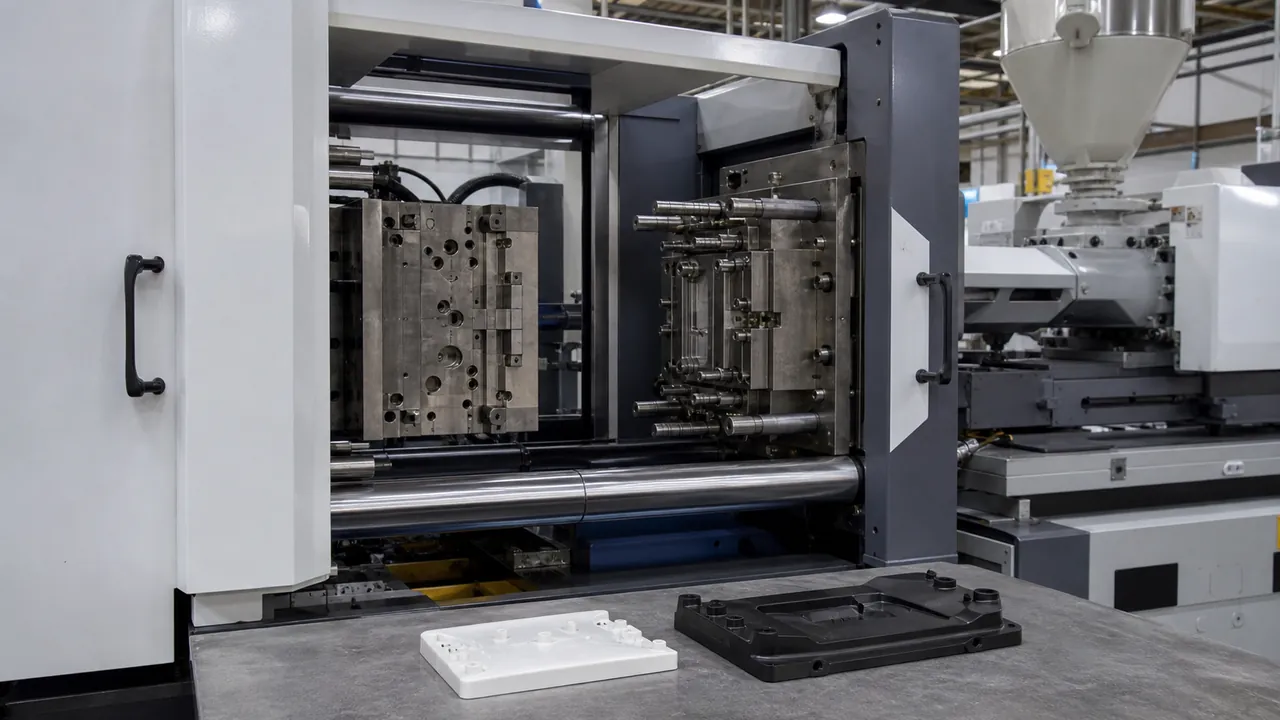
For a production program, a supplier should be able to discuss machine layout, material compatibility, mold indexing or transfer, expected cycle balance, inspection method, and tooling maintenance before quoting. Jucheng Injection Molding supports prototype-to-production programs with DFM review, multi-material molding, and in-house tooling coordination. Its documented quality control workflow describes incoming, first-article, in-process, final, and outgoing checks for customer-specific requirements.
Buyer Checks Before Requesting a Quote
Cost Compared With Standard Molding
Compared with standard single-material molding, two-shot tooling and setup are usually more expensive, but the total cost per finished part can be lower at sufficient volume because the process can reduce assembly and handling. A project-specific cost model is needed to identify the break-even point.
Key Technical Risk
Material-interface failure is one of the most important risks. It can be reduced by selecting compatible materials, designing mechanical interlocks where appropriate, controlling process conditions, and validating the bond under real service conditions.
Prototype Suitability
Two-shot molding can be used for prototypes, but it is not always the most economical route. If the geometry or material pair is still changing, prototype overmolding, insert methods, or other flexible processes may be better until the design is stable.
Quote Package Requirements
Provide the 3D CAD model, 2D drawing, material and hardness targets, color requirements, annual volume, surface finish, critical dimensions, testing requirements, and any existing assembly or failure data. These details help the supplier evaluate tooling and process risk accurately.