
Os pacotes de baterias automotivas exigem vedações ambientais robustas para evitar a entrada de água, poeira e líquido de arrefecimento de glicol. Classificações de proteção de ingresso IP67 e IP69K são obrigatórias para proteger eletrônicos de alta tensão contra curtos-circuitos. Selecionar materiais elastoméricos que mantenham elasticidade física sob cargas compressivas constantes continua sendo um desafio chave de design. Este blog técnico compara elastômeros termoplásticos com borrachas termofixas, detalhando processos de sobremoldagem e desempenho de vedação.
Índice
TPV vs. EPDM: Por que o Santoprene é a Escolha Ideal para Vedações de VE
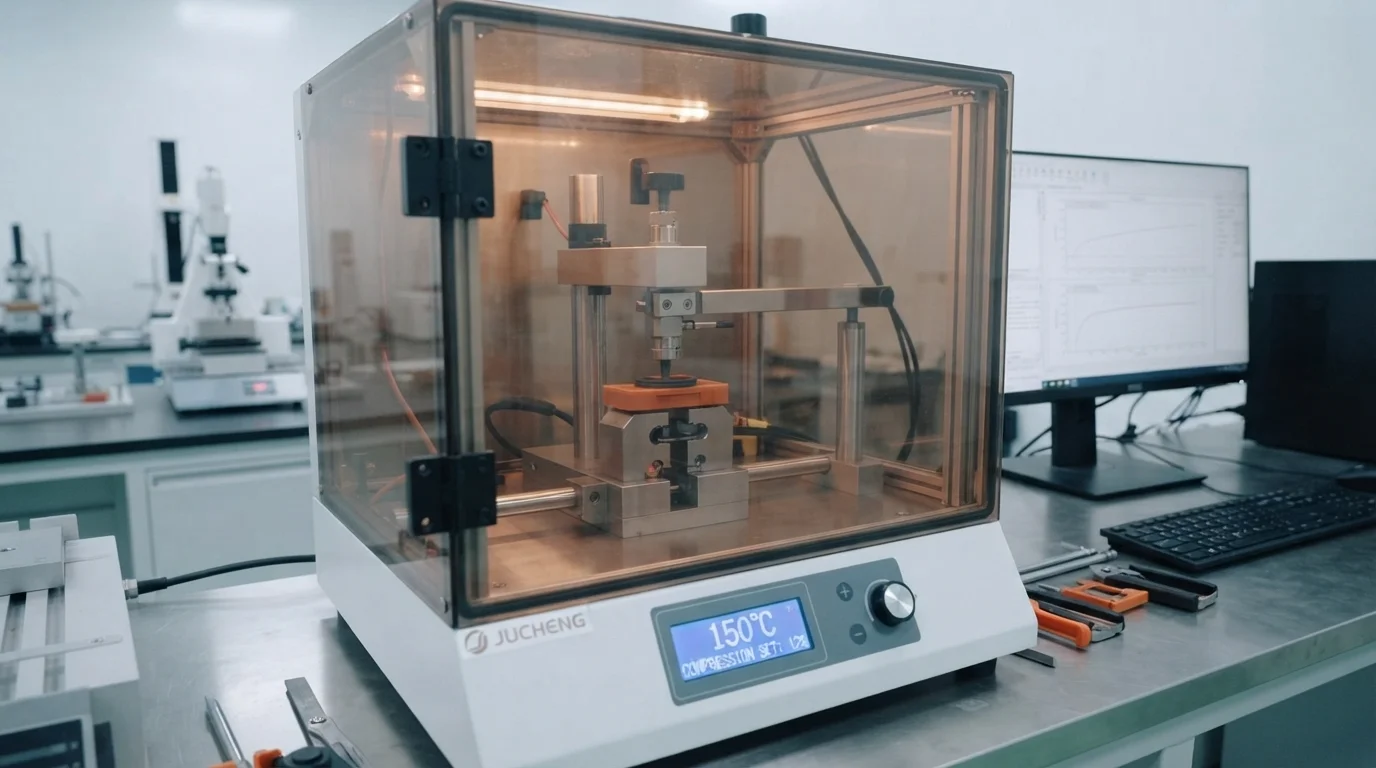
Alcançar confiabilidade de vedação hermética em pacotes de baterias de veículos elétricos (VE) depende fortemente de juntas de bateria em TPV (vulcanizado termoplástico) personalizadas em vez de usar borrachas termofixas tradicionais. O EPDM tem sido o padrão da indústria para vedação industrial por décadas. No entanto, o processamento de EPDM requer longos ciclos de cura dentro do molde, limitando a produtividade. Comparar métricas de desempenho de longo prazo prova por que juntas de bateria em TPV (vulcanizado termoplástico) personalizadas superam as vedações convencionais de EPDM em designs modernos de pacotes automatizados.
O TPV combina a facilidade de processamento dos termoplásticos com a recuperação elástica da borracha vulcanizada. As principais vantagens de desempenho do Santoprene TPV sobre o EPDM incluem:
- Deformação por compressão—O TPV mantém sua recuperação elástica sob carga estrutural contínua, prevenindo a formação de lacunas de vedação ao longo de longas vidas úteis veiculares.
- Velocidade de processamento—Os tempos de ciclo termoplásticos são até dez vezes mais rápidos que o EPDM termofixo dependente de cura, o que maximiza a produção diária.
- Compatibilidade química—Os graus de Santoprene resistem ao inchamento quando expostos a fluidos de arrefecimento de glicol-água usados em sistemas térmicos de alta tensão.
- Reciclabilidade—O material de sucata pode ser remoído e processado, reduzindo a pegada ambiental e o desperdício de fabricação.
A eliminação dos tempos de cura permite que os engenheiros de processo otimizem os tempos de ciclo para 30 a 45 segundos. As borrachas termofixas podem exigir vários minutos por injeção, inflando os custos de ferramentas e máquinas. Consequentemente, escolher elastômeros de alto desempenho reduz as despesas de engenharia não recorrentes.
Moldagem de dois componentes e sobremoldagem de juntas TPV personalizadas
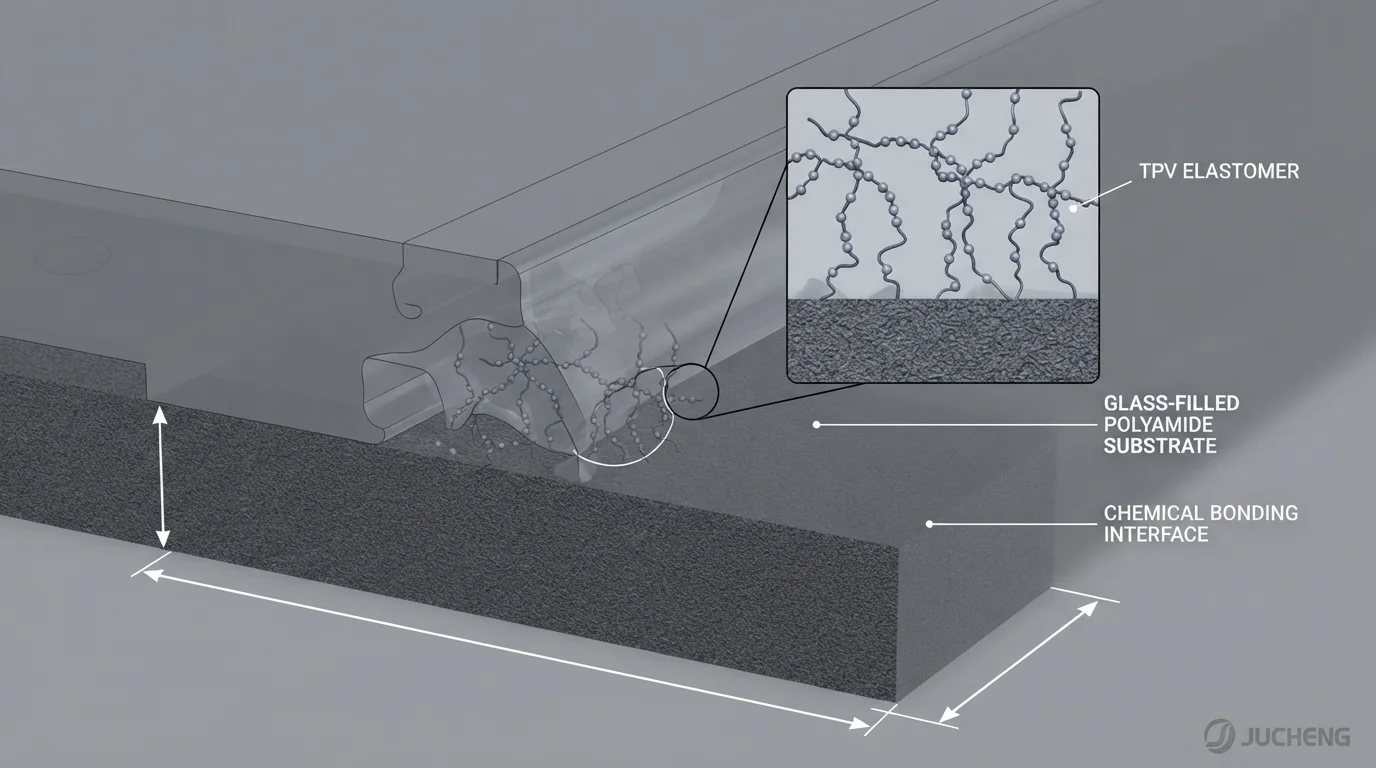
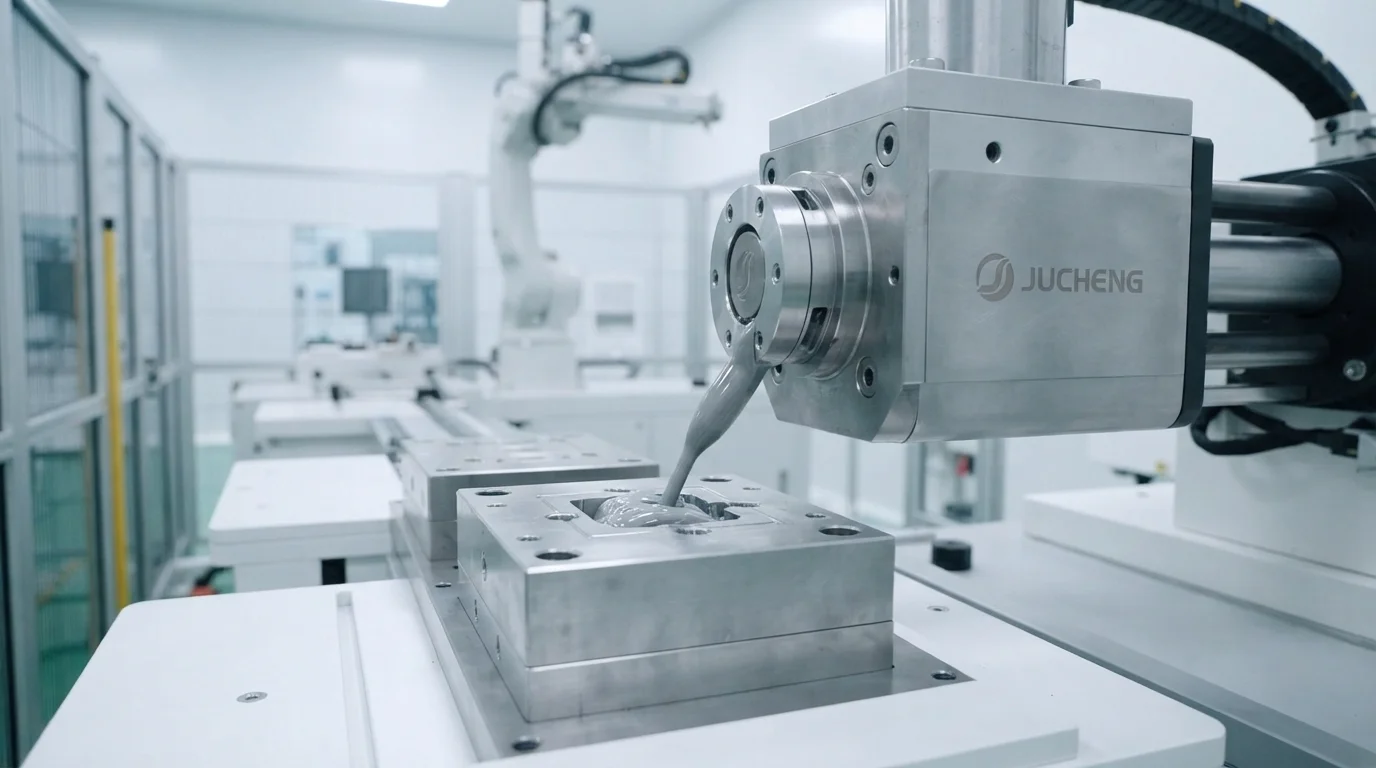
Implementação juntas de bateria em TPV (vulcanizado termoplástico) personalizadas via moldagem por injeção de dois componentes elimina a inserção manual da junta. A montagem manual frequentemente introduz erros de alinhamento, torção localizada do selo ou falhas de adesivo. A moldagem por injeção de múltiplos componentes (moldagem 2K) injeta o substrato rígido da carcaça e o selo elastomérico simultaneamente dentro de uma única ferramenta de molde. Durante o primeiro disparo de injeção, a máquina molda a estrutura rígida de poliamida com fibra de vidro ou PC/ABS. Uma vez que o substrato solidifica, o prato do molde gira, e o segundo disparo injeta TPV diretamente na ranhura de vedação.
Como ambos os materiais são moldados em sucessão rápida, uma ligação molecular se forma na interface. Essa adesão química impede que a junta se descole ou se desloque durante a montagem do conjunto de alta pressão. Alcançar uma ligação robusta requer controle preciso sobre os parâmetros de processamento:
- Controle de temperatura do substrato—Manter o substrato rígido da carcaça acima de sua temperatura de transição vítrea garante que as cadeias de TPV possam se interdifundir na interface.
- Alinhamento do prato rotativo—Girar o núcleo do molde com precisão submilimétrica evita incompatibilidade de fechamento do molde, eliminando rebarbas.
- Velocidade de ligação interfacial—Injetar TPV imediatamente após a solidificação do substrato cria uma solda de interface coesa.
- Pressão de vedação do fechamento—Fixar as faces do molde de elastômero com pressão suficiente evita que o fundido de TPV de baixa viscosidade derrame.
Aplicando alta precisão juntas de bateria em TPV (vulcanizado termoplástico) personalizadas garante que nossos carcaças de bateria de plástico personalizadas para veículos elétricos alcancem vedação ambiental IP67 para passar nos testes. Ao combinar ferramentas de precisão com sistemas de qualidade certificados IATF 16949, a JUCHENG oferece um caminho de fabricação confiável. Nosso grupo de engenharia fornece análises abrangentes de DfM dentro de 24 horas para otimizar seus projetos de componentes estruturais.
Perguntas Frequentes (FAQ)
Qual é a recuperação típica de compressão de TPV em temperaturas elevadas?
Graus de TPV como Santoprene exibem excelente resistência à deformação por compressão, normalmente retendo mais de 75% de sua recuperação elástica após exposição contínua a 100°C. EPDM termofixo se comporta de forma semelhante, mas o TPV alcança essa recuperação física sem exigir ciclos de vulcanização química dentro da ferramenta de injeção. Essa elasticidade permanente evita que a vedação relaxe ao longo de anos de operação veicular, mantendo proteção robusta contra ingresso.
Como você alcança forte adesão química entre TPV e substratos de poliamida?
Selecionar o grau correto de TPV modificado por adesão é crítico para garantir compatibilidade com substratos polares como nylon reforçado com vidro. TPV comum não se liga quimicamente à poliamida sem primer ou adesivo. Usar graus especializados de TPV para sobremoldagem permite que as cadeias poliméricas se interdigitem na interface do fundido durante o segundo disparo, criando uma ligação covalente que evita a delaminação. O controle da temperatura do molde também desempenha um papel fundamental, pois faces de molde aquecidas facilitam a mobilidade das cadeias.
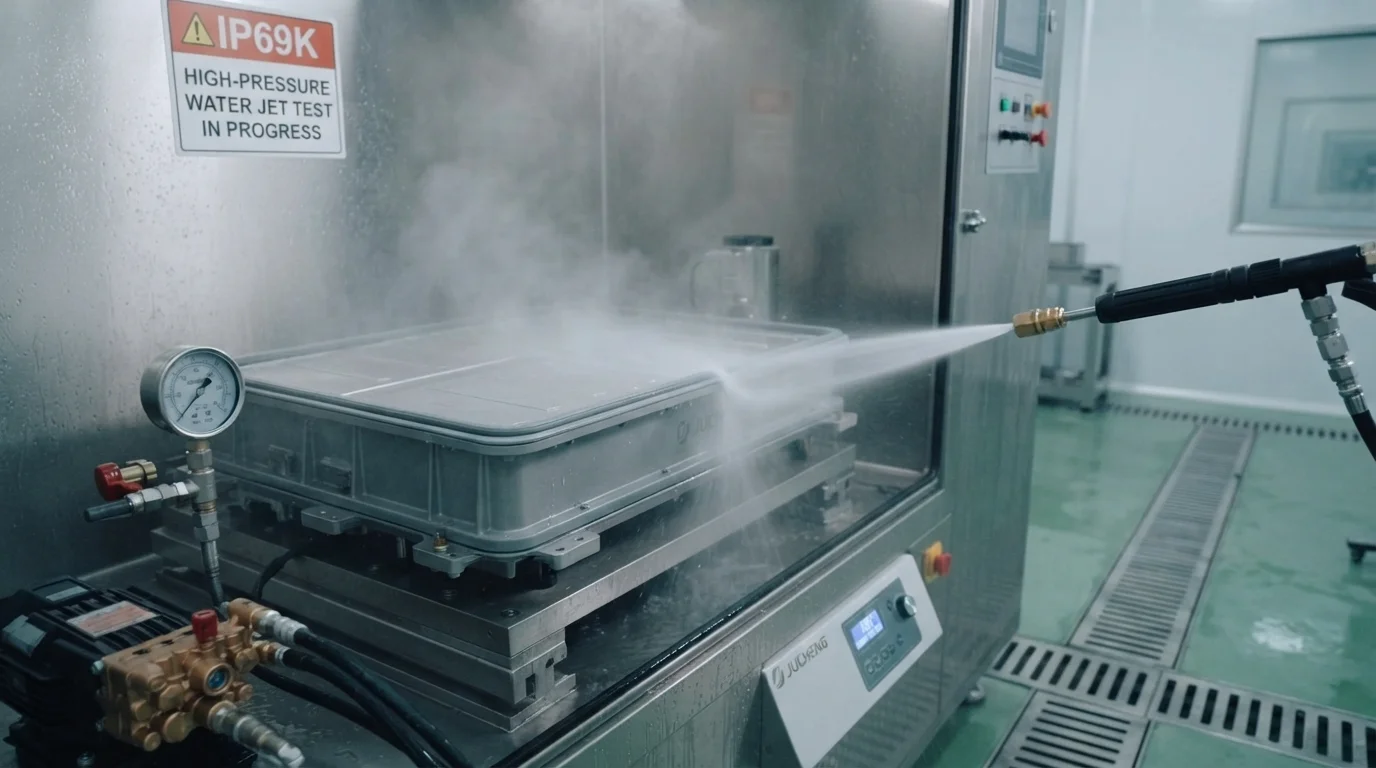
As juntas de TPV sobremoldadas podem sobreviver a lavagens com jato de água de alta pressão (IP69K)?
Juntas sobremoldadas resistem a jatos de água de alta pressão porque são fisicamente travadas dentro de canais de macho e fêmea moldados com precisão. Espumas aplicadas manualmente ou vedações adesivas podem descascar sob pressões de água dinâmicas, mas limites elastoméricos sobremoldados permanecem firmemente aderidos. Projetar recursos profundos de intertravamento mecânico dentro do suporte rígido aumenta ainda mais a retenção física da junta, garantindo a sobrevivência sob protocolos de teste IP69K.