
Electric mobility relies on high-energy-density battery configurations to achieve optimal range and power output.
Designing structural framing components for these battery packs presents extreme mechanical and electrical challenges.
Engineering departments require specialized components to isolate, protect, and physically position hundreds of individual battery cells.
JUCHENG Injection Molding delivers bespoke contract manufacturing services, translating complex structural designs into highly repeatable molded parts.
Every production run uses advanced, custom-built steel tooling to ensure that high-voltage electrical safety and physical robustness are maintained.
Índice
Design Challenges in Customized Cell Carrier Frameworks
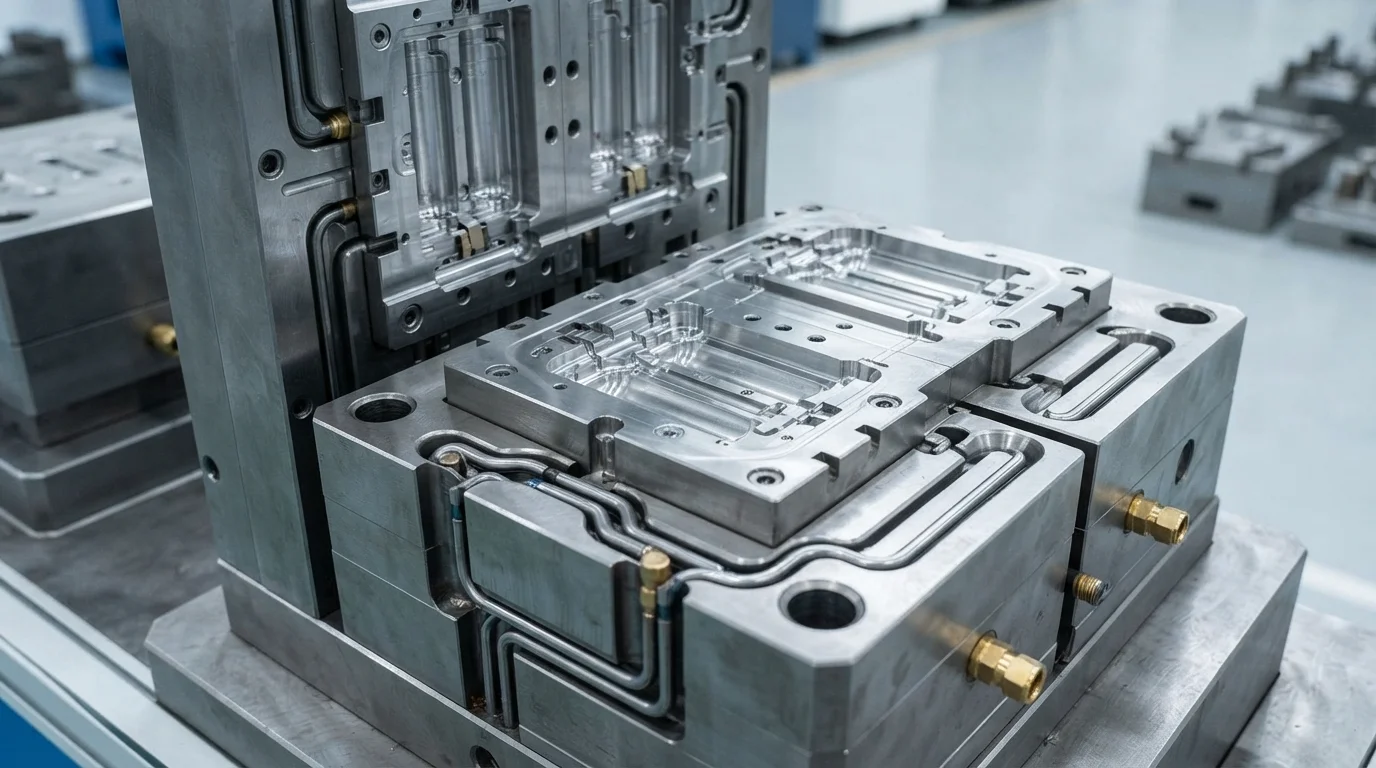
Manufacturing of high-precision suportes de células de bateria de veículos elétricos demands strict dimensional consistency across every single pocket.
Whether supporting cylindrical formats or prismatic modules, the internal diameters must prevent excessive radial movement while avoiding cell compression.
Improper cell fitting causes high contact resistance, terminal fatigue, and reduced thermal dissipation pathways.
Consequentemente, nossos engenheiros de ferramentaria projetam moldes de canal quente multicavidade que garantem fluxo plástico uniforme para evitar contração assimétrica.
Os principais requisitos de projeto para manter o alinhamento dos alvéolos incluem:
- Posicionamento das células—Garantir o alinhamento radial preciso evita tensão nos terminais elétricos durante a vibração do veículo.
- Amortecimento de vibrações—Absorver choques mecânicos evita microfricção entre o suporte plástico e as bainhas das células.
- Resistência à fluência—Prevenir a deformação estrutural ao longo de uma vida útil de dez anos garante que os barramentos permaneçam perfeitamente alinhados.
- Ventilação térmica—Integrar canais de resfriamento entre os alvéolos maximiza o fluxo de ar passivo sobre as superfícies das células.
Alcançar uma tolerância apertada de ±0,02 mm nos diâmetros dos alvéolos das células do componente moldado suportes de células de bateria de veículos elétricos exige controle meticuloso das temperaturas do molde e das velocidades de injeção.
O uso de layouts multicavidade expõe o polímero a possíveis desequilíbrios de pressão entre diferentes áreas do molde.
A JUCHENG Injection Molding resolve isso otimizando as localizações dos pontos de injeção por meio de rigorosa análise de fluxo do molde, equilibrando as pressões das cavidades com precisão.
Tais etapas de engenharia evitam a formação de rebarbas ou injeções curtas em características críticas das paredes, garantindo um ajuste deslizante perfeito para cada célula.
Estruturas de paredes finas são típicas nesses projetos para economizar peso e maximizar a eficiência de empacotamento.
Reduzir as espessuras nominais das paredes para 1,0 mm ou 1,2 mm compromete a resistência estrutural da peça, a menos que as nervuras estruturais sejam perfeitamente posicionadas.
Nossa equipe utiliza análise avançada de DfM para garantir que as linhas de solda sejam direcionadas para longe dos pontos de concentração de tensão mecânica.
Isso evita falhas estruturais durante testes de colisão veicular, onde o suporte de células deve suportar altas forças G de desaceleração sem rachar.
Conformidade de Materiais e Estabilidade Dimensional
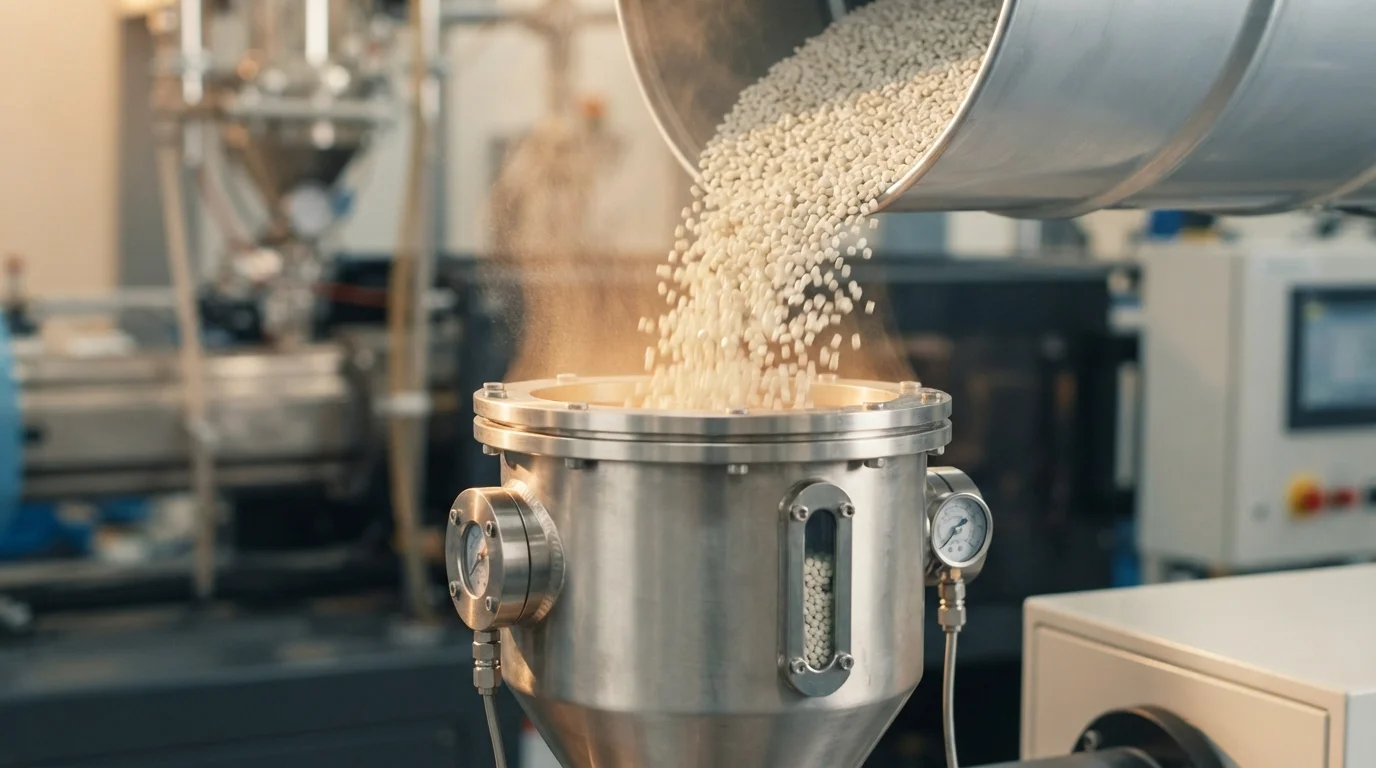
A seleção do material determina diretamente a longevidade mecânica e as características de isolamento elétrico de suportes de células de bateria de veículos elétricos.
Os polímeros dentro dos módulos de bateria de VE enfrentam exposição contínua a altas temperaturas, vibração ambiental e emissão de gases químicos.
A seleção de poliamida reforçada com fibra de vidro 30% (PA66-GF30 FR) fornece a rigidez estrutural necessária para suportar pilhas pesadas de células de bateria.
Este material oferece excelentes temperaturas de deflexão térmica, permanecendo mecanicamente estável sob cargas operacionais contínuas de 120°C.
Aditivos retardantes de chama (FR) são obrigatórios para conformidade de alta tensão, mas frequentemente alteram a contração do polímero e a viscosidade do fundido.
Como a poliamida absorve umidade atmosférica, a JUCHENG utiliza secadores de funil com roda dessecante para secar a resina até um teor de umidade abaixo de 0,05% antes da moldagem.
Esta etapa crítica de preparação previne a degradação hidrolítica, mantendo a alta rigidez dielétrica necessária para isolar células vizinhas.
Além disso, a classificação de retardante de chama UL94 V-0 deve ser estritamente preservada para evitar a propagação de incêndio em caso de fuga térmica local de células.
Dimensional stability over the product’s lifespan prevents cell terminals from experiencing mechanical stress.
Long-term polymer creep can cause cell displacement, leading to weld fracturing on the connected high-voltage busbars.
Our processing engineers counteract this by maintaining uniform holding pressures during the cooling phase, minimizing molded-in residual stresses.
Our strict raw material sourcing ensures that every batch is accompanied by an official Certificate of Analysis to guarantee chemical compliance.
Tooling Configuration & Zeiss CMM Inspection
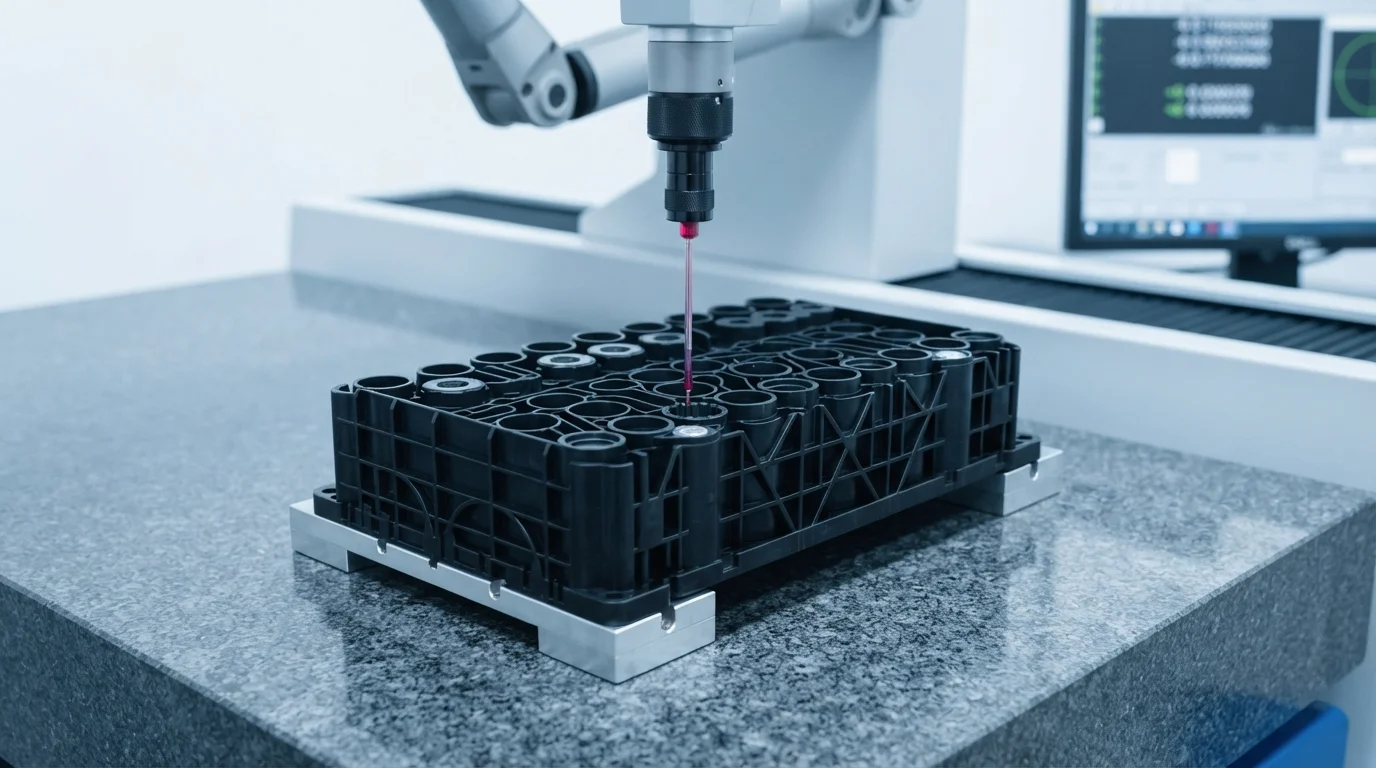
Complex mold tooling configuration optimized for mass-producing suportes de células de bateria de veículos elétricos utilizes advanced cooling networks and robust ejection mechanisms.
Glass-fiber filled materials are abrasive, meaning mold plates must be cut from hardened H13 tool steel with a hardness of HRC 48-52.
Our in-house tool shop utilizes 5-axis high-speed CNC milling and precision EDM to manufacture intricate mold cavities with perfect finish.
These features enable smooth part ejection and prevent core pins from bending during high-speed production cycles.
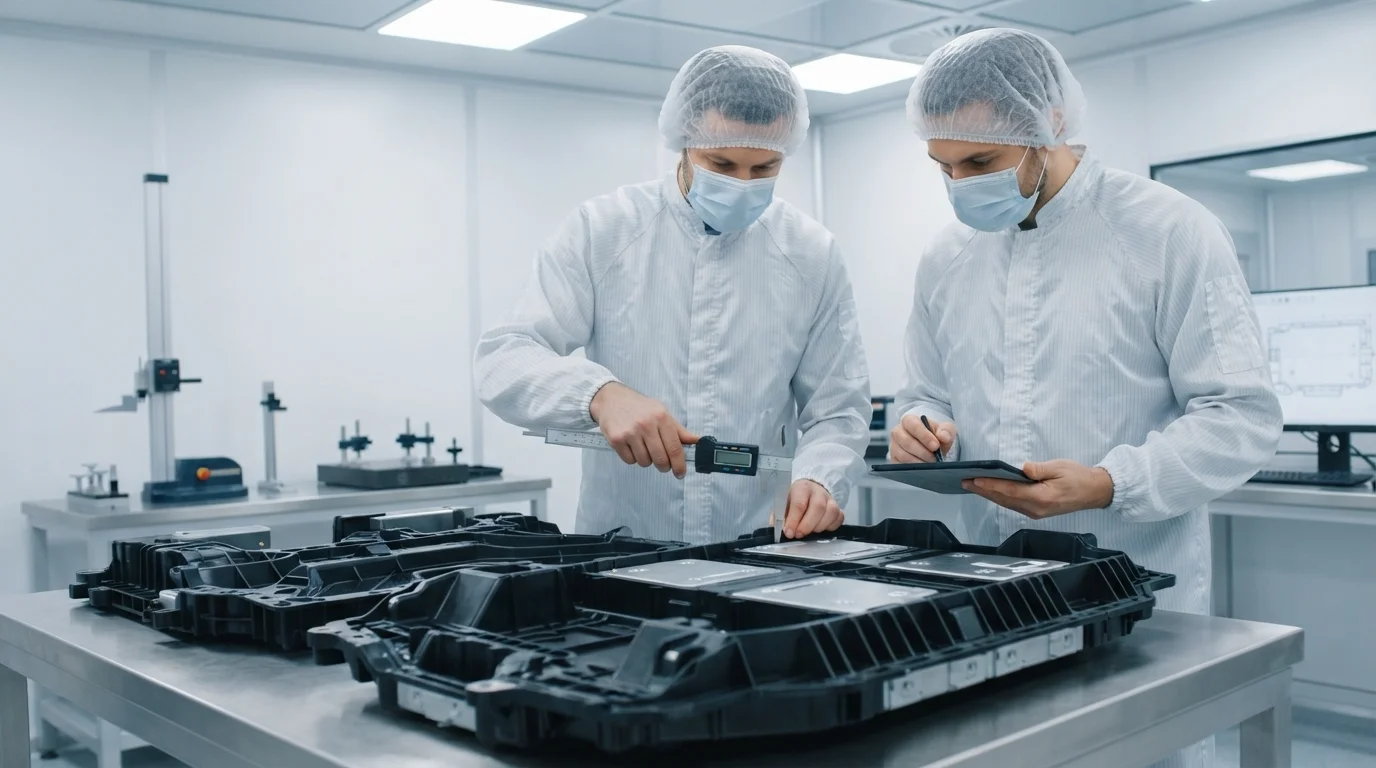
Quality verification inside our climate-controlled inspection laboratories follows a strict measurement sequence:
- Fixture calibration—Securing the molded cell carrier in a custom stress-free fixture ensures measurement repeatability.
- Multi-point scanning—Using a ruby-tipped probe on our Zeiss CMM captures the exact circularity of each cell pocket.
- Concentricity calculation—Computing the true position of cell-to-cell spaces confirms perfect terminal pitch alignment.
- SPC logging—Recording dimensional trends on statistical process charts allows real-time molding parameter tuning.
Ultimately, our rigid cell carriers are engineered to fit seamlessly inside our carcaças de bateria de plástico personalizadas para veículos elétricos to ensure high-voltage insulation.
This complete assembly approach minimizes tolerance stack-up issues between different suppliers, ensuring trouble-free automated pack assembly on your production lines.
By combining advanced tooling with IATF 16949-certified quality management, JUCHENG delivers a reliable manufacturing path for next-generation EV platforms.
Perguntas Frequentes (FAQ)
How do you manage warpage in cell holders?
Shrinkage management involves balancing fiber orientation in glass-filled materials.
Glass fibers align parallel to the molten flow path, causing anisotropic shrinkage.
We resolve this by using multi-point hot runner valve gates to balance the filling pressure and align the glass fibers symmetrically, neutralizing residual post-mold warpage.
What tool steels are best for abrasive glass-filled PA66?
Mold plates require hardened tool steel such as S136 or H13, hardened to HRC 48-52.
Glass fibers and outgassing flame retardants are highly abrasive and corrosive.
Selecting premium hardened steels prevents localized cavitation and pocket erosion, ensuring critical tolerance consistency over long production lifespans.
Can you insert-mold battery sensors into the carriers?
Overmolding copper pins or packaging temperature sensors directly into the carriers is a standard capability.
This eliminates downstream manual wire-routing and optimizes the space profile.
Our robotic insert systems place the sensors within tolerances of ±0.05mm, preventing structural leakage and maintaining electrical clearance standards.