
Une seule entrée peut déformer tout un trajet optique sans laisser de défaut de surface évident. La conception de l'entrée pour le moulage par injection optique contrôle la façon dont la cavité se remplit, où l'orientation se développe, pendant combien de temps la pression de compactage atteint la pièce et où la trace de l'entrée subsiste. Une entrée qui produit une pièce complète et brillante peut néanmoins créer de la biréfringence, un décalage focal ou une transmission non uniforme.
Règle de décision : choisir l'entrée en fonction de la défaillance optique qu'elle doit éviter, puis confirmer que le même emplacement peut remplir, compacter, ventiler et être retiré sans endommager la surface fonctionnelle.
Dans cet article :
- Cartographier d'abord le trajet optique
- Prédire l'orientation et les lignes de soudure
- Dimensionner pour la transmission de pression
- Comparer les concepts d'entrée
- Valider le choix lors de l'essai
- Questions fréquentes
Tracer le trajet optique avant de dessiner le canal d'alimentation
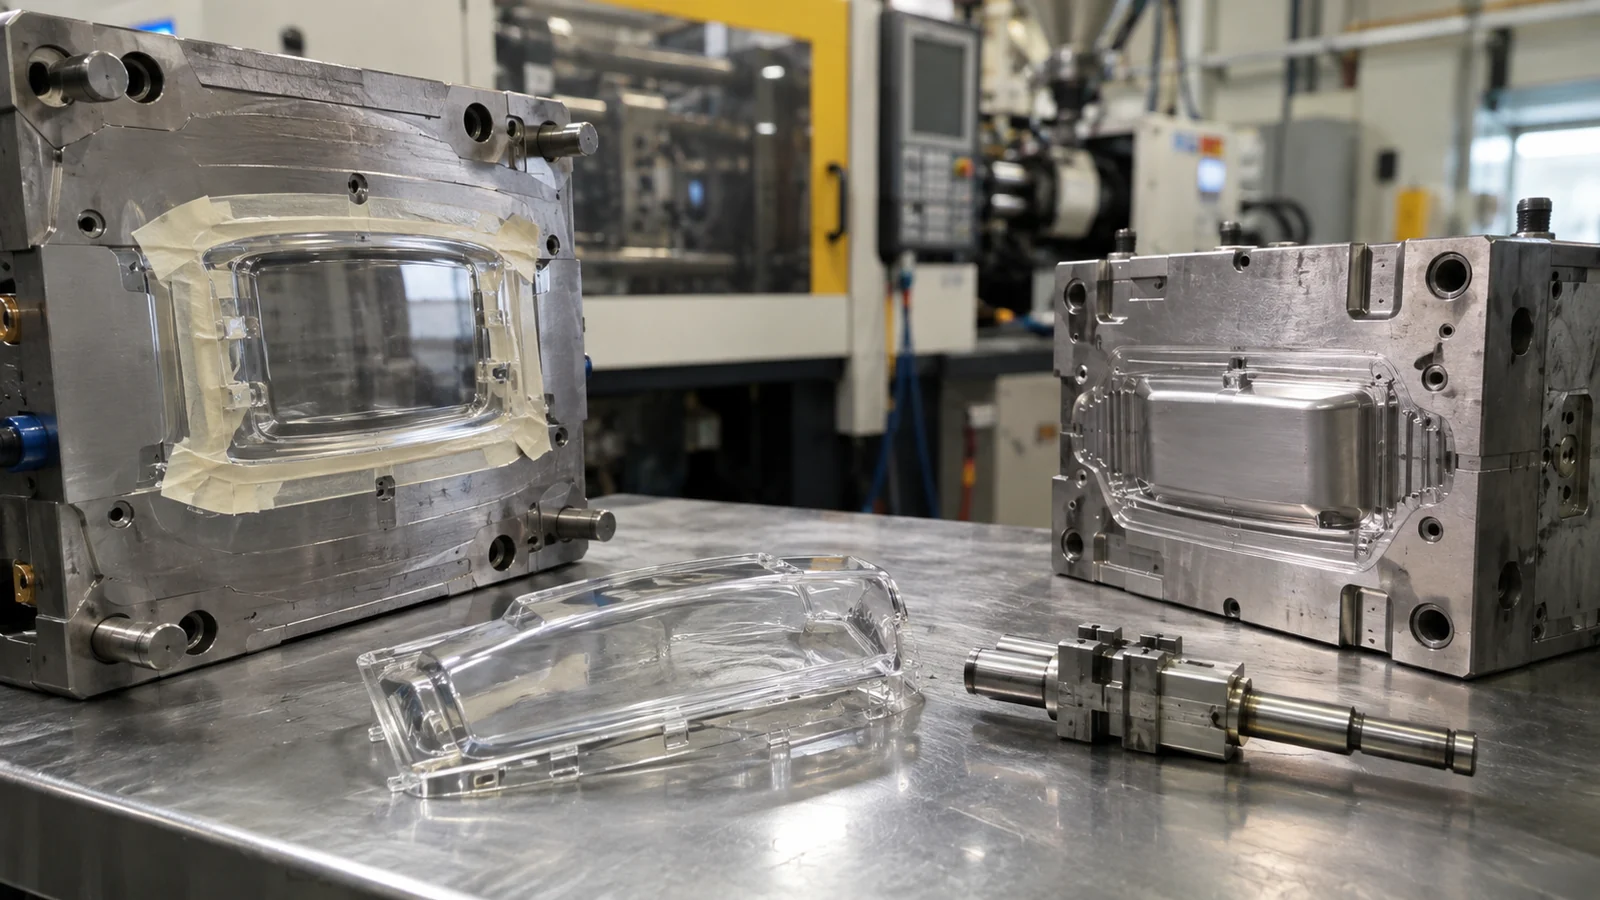
Marquer l'ouverture claire, la face de vision, les zones d'entrée et de sortie de la lumière, les surfaces réfléchissantes et les références mécaniques. Une entrée cachée derrière un cache peut néanmoins diriger un écoulement orienté à travers une lentille. Une entrée en dehors de la zone de vision peut être idéale sur le plan cosmétique mais incapable de compacter la caractéristique optique la plus épaisse.
La carte doit également identifier l'accès de découpe acceptable et la hauteur de la trace. Si une entrée doit être coupée près d'un bord poli, la méthode de découpe peut ébrécher ou contraindre la pièce. Les équipes de moulage, de manutention des pièces et d'inspection ont besoin de la même définition de la zone optique protégée.
La direction d'écoulement devient une variable optique
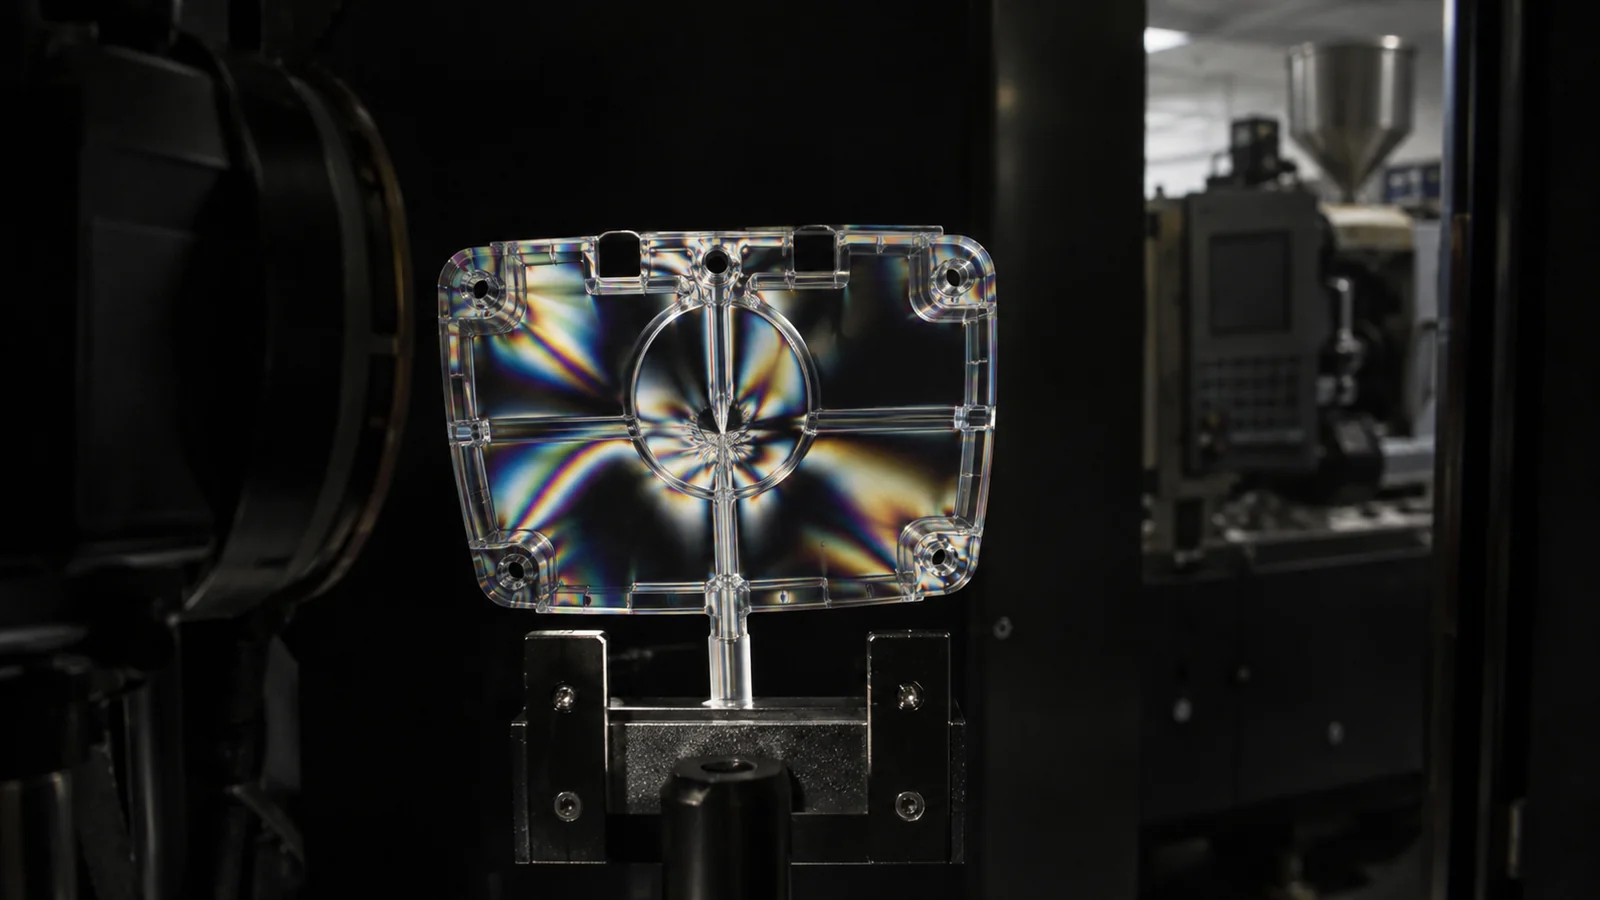
Les chaînes de polymère s'orientent lorsque la matière fondue accélère à travers une entrée restrictive et se répand dans la cavité. L'orientation figée et un refroidissement inégal peuvent produire un comportement réfractif dépendant de la direction. La pièce peut paraître transparente en lumière normale mais montrer des motifs de contrainte entre polariseurs croisés ou modifier l'état de polarisation de la lumière transmise.
Plusieurs fronts créent des lignes de soudure lorsqu'ils se rencontrent autour de trous, de noyaux ou d'entrées opposées. Dans un boîtier opaque, une ligne de soudure structurellement acceptable peut être inoffensive. Dans un trajet optique, la même ligne peut diffuser la lumière ou interrompre une image. Placer les lignes de rencontre prévues en dehors de l'ouverture fonctionnelle chaque fois que possible.
Une petite entrée n'est pas automatiquement une entrée propre
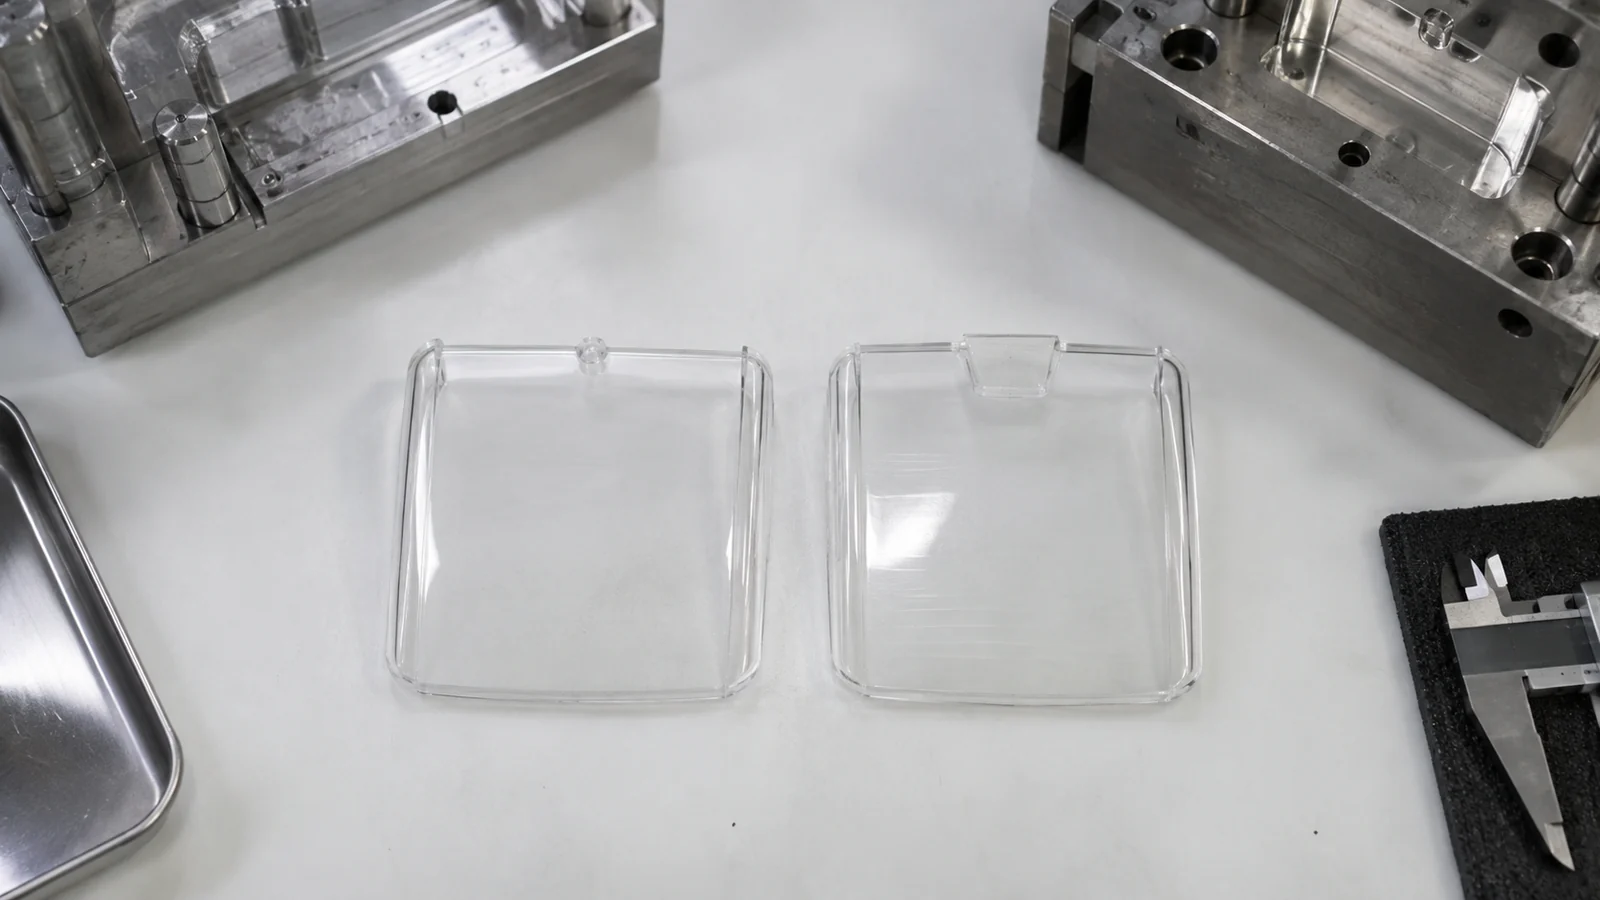
Un petit seuil laisse moins de matière à enlever, mais il augmente le cisaillement et peut figer avant qu'une zone épaisse ne soit compactée. Un seuil plus grand peut réduire la restriction et prolonger le compactage, mais laisse une plus grande trace et peut allonger le délai avant un retrait sûr. La taille correcte dépend de la résine, de l'épaisseur locale, de la longueur d'écoulement, de la pression requise et de la conséquence optique.
Utilisez des preuves de pression de cavité ou de poids de pièce pour déterminer quand le seuil cesse de transmettre la pression. Si un temps de maintien supplémentaire ne modifie plus le poids, prolonger le maintien n'améliore pas la compensation. Cette distinction est essentielle à Moulage par injection optique et transparent, car un surcompactage peut échanger un retrait contre une contrainte.
Comparer les concepts de seuil par conséquence, et non par habitude
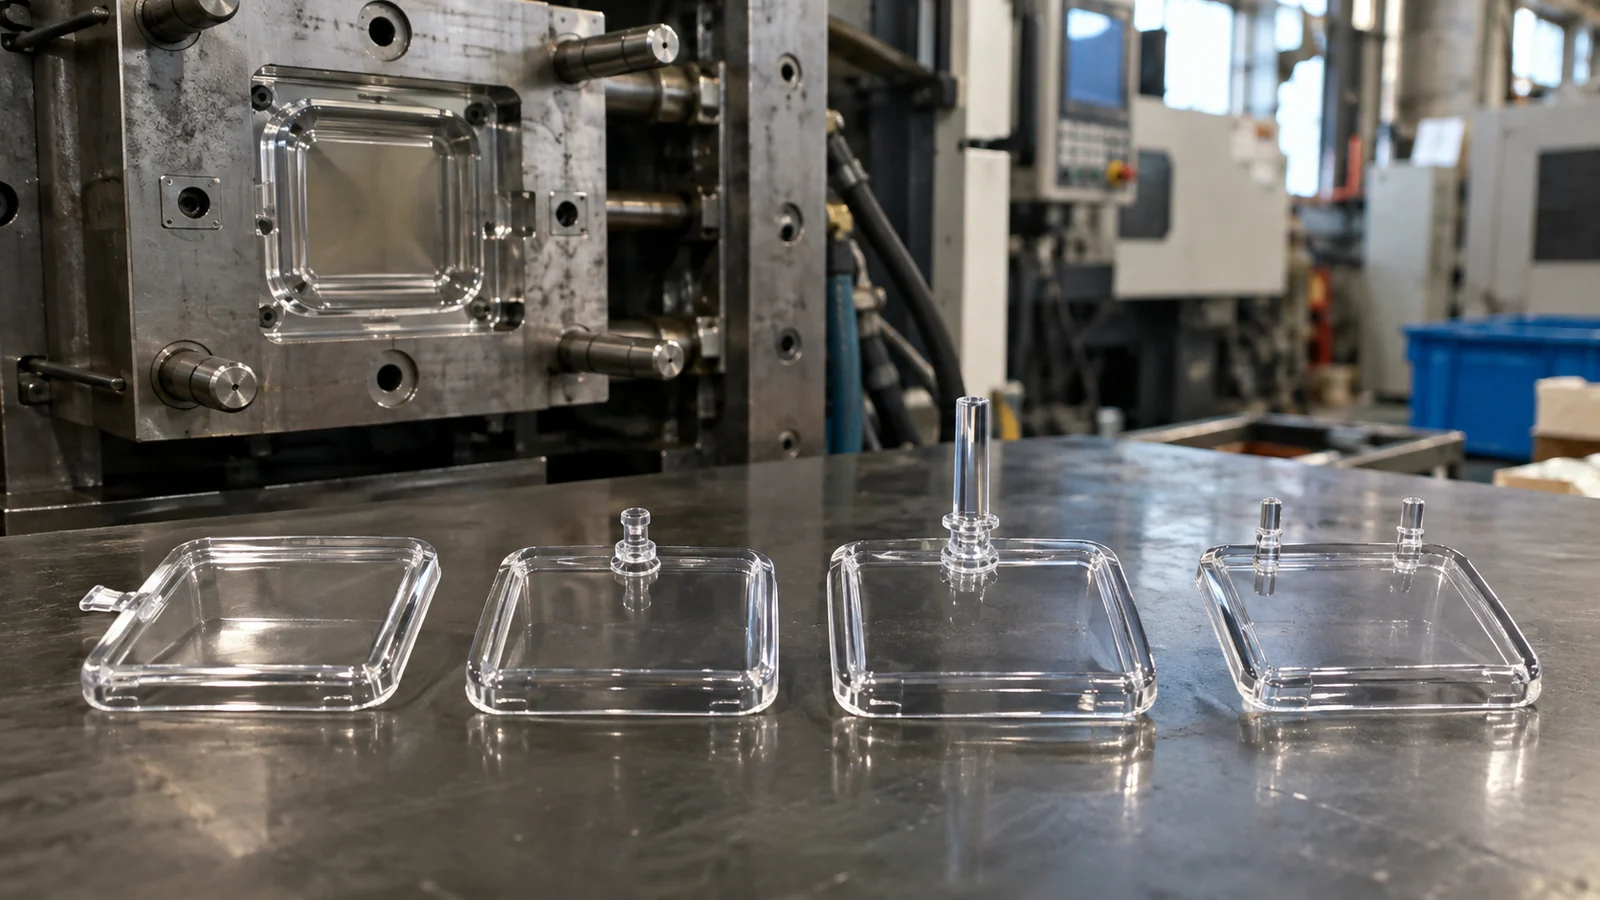
| Concept | Avantage potentiel | Préoccupation optique |
|---|---|---|
| Seuil en bord ou en éventail | Entrée large et front d'écoulement contrôlé | Ébavurage et contrainte de bord |
| Seuil ponctuel | Petite trace et séparation automatique | Cisaillement local élevé et gel précoce |
| Attaque directe | Trajet de compactage robuste pour les sections épaisses | Grande trace centrale et enlèvement |
| Attaques multiples | Distance d'écoulement plus courte | Lignes de soudure et sensibilité à l'équilibrage |
Ce tableau est un outil de présélection, pas un classement universel. Le même type d'attaque se comporte différemment avec une autre résine, une autre épaisseur ou une autre disposition de canaux. L'analyse d'écoulement en moule est utile pour comparer les fronts, la pression et la température, mais la contrainte optique nécessite encore une vérification physique.
Utiliser une matrice d'essais capable de réfuter le choix
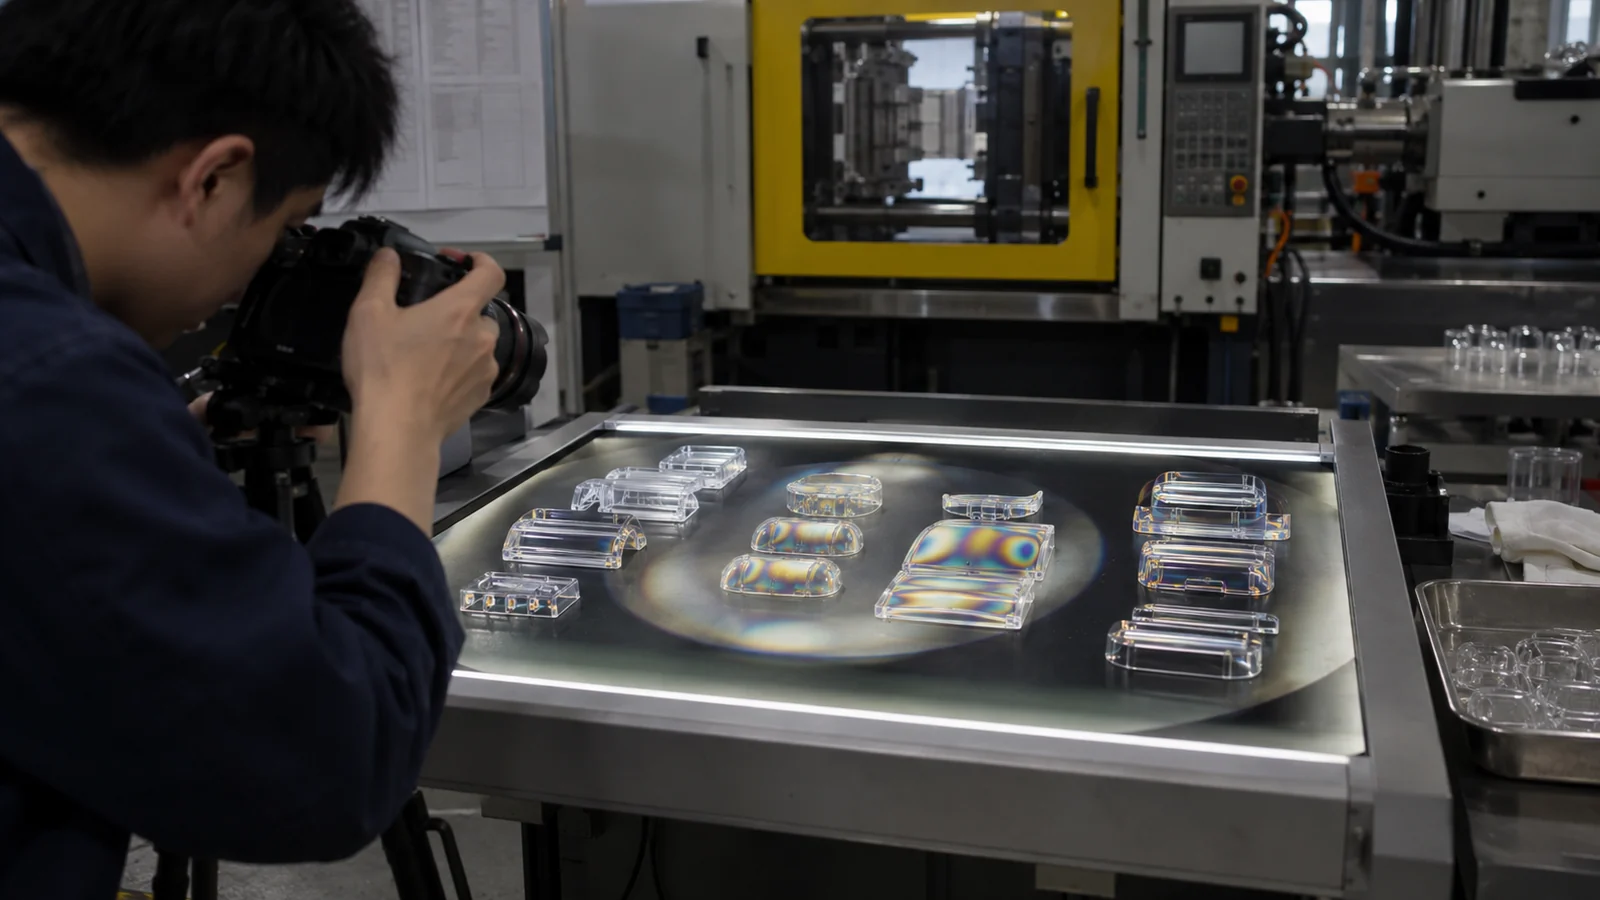
Ne pas approuver l'attaque parce qu'un seul réglage produit une pièce acceptable. Balayer une fenêtre de process bornée sur des conditions réalistes de température de matière, température de moule, débit de remplissage, transfert et compactage. Garder les empreintes séparées et inspecter le résultat optique après un conditionnement cohérent.
Enregistrer la trace d'attaque, le poids de la pièce, le motif de remplissage, la position des lignes de soudure, le motif en lumière polarisée et la performance fonctionnelle du produit. Une attaque robuste maintient les critères d'acceptation sans combinaison de réglages étroite et fragile.
Inclure l'ébavurage et la manutention dans l'essai d'attaque
Un concept d'attaque est incomplet tant que la pièce ne peut pas être séparée de façon répétable. La découpe manuelle peut rendre les échantillons de développement acceptables mais masquer la main-d'œuvre, le blanchiment des bords et le risque de fissure en volume de production. Essayer le dispositif d'élimination d'attaque, le robot ou la cassure automatique prévus et inspecter le bord après une manutention réaliste.
Pour une revue fournisseur, fournir la zone optique protégée, la trace d'attaque admissible, les conditions d'examen cosmétique, les surfaces interdites aux attaques, la nuance de résine et l'essai optique fonctionnel. Si plusieurs emplacements d'attaque sont acceptables en CAO, conserver cette flexibilité jusqu'à ce que les preuves de remplissage et de contrainte identifient l'option la plus solide.
Surveiller l'attaque après la première série approuvée
Les bords d'attaque et les buses de canaux chauds évoluent avec l'usure, les dépôts et la maintenance. Suivre l'évolution de la taille de la trace, de l'équilibrage de remplissage, de la pression d'empreinte ou du poids de pièce afin qu'une dérive progressive soit détectée avant que la performance optique ne sorte des limites. Garder les pièces de démarrage à part jusqu'à ce que la température de matière et le système d'alimentation soient stables.
Pour un outillage multi-empreintes, comparer la même mesure optique par empreinte. Un canal équilibré dans une condition peut ne pas le rester sur toute la fenêtre qualifiée. Les preuves propres à chaque empreinte montrent aussi si une défaillance relève du process commun ou d'une attaque et d'un insert particuliers.
Questions fréquemment posées
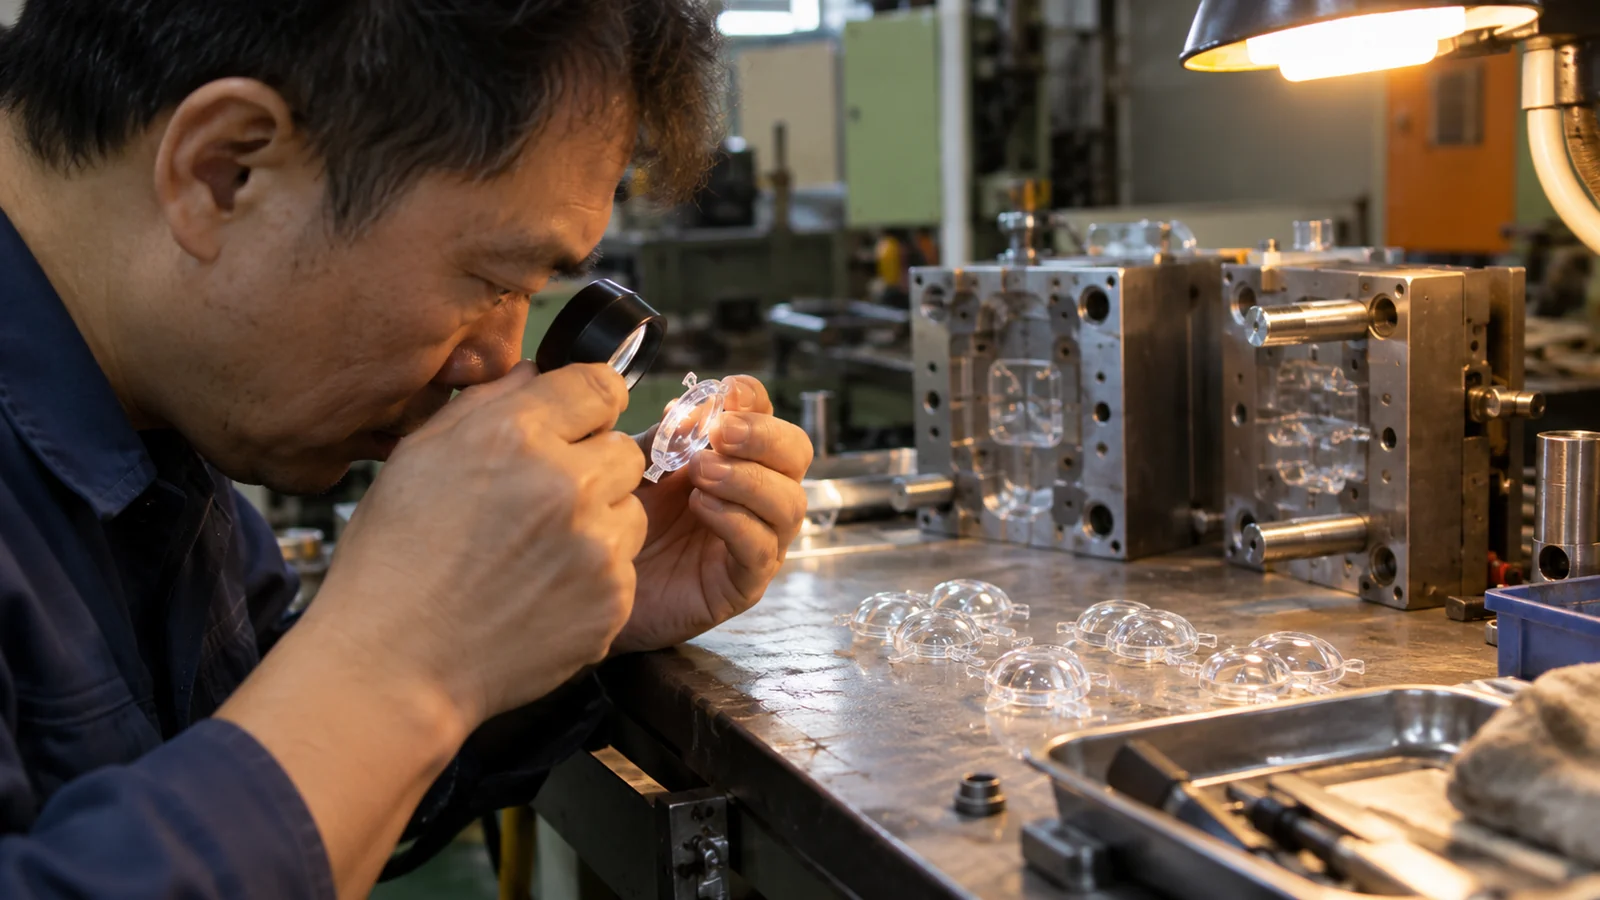
Un canal chaud peut-il éliminer les marques d'attaque optiques ?
Il peut réduire les déchets de canal froid et modifier la trace, mais la matière fondue entre toujours par une entrée et peut créer un cisaillement, une chaleur et une contrainte locaux. L'état de la pointe et l'équilibre thermique deviennent des contrôles supplémentaires.
L'entrée est-elle toujours placée dans la section la plus épaisse ?
C'est un principe de compactage utile, pas une règle absolue. Les surfaces optiques, les lignes de soudure, l'ébavurage et l'orientation de l'écoulement peuvent justifier un autre emplacement.
Que faut-il examiner avant l'acier ?
La cartographie des zones optiques, les variantes d'entrée, le comportement de remplissage et de compactage, les emplacements des évents, l'accès pour l'ébavurage, l'éjection, la méthode d'inspection et la fenêtre de process acceptable.