
Moulage plastique submillimétrique n'est réalisable qu'après avoir converti “ petit ” en une géométrie spécifique et une fonction mesurable. Une pièce peut faire plusieurs millimètres de large tout en comportant une paroi de 0,15 mm, une fente étroite et profonde, ou un bord d'étanchéité qui contrôle le projet. À l'inverse, une pièce submillimétrique aux proportions simples peut être plus facile à réaliser qu'un composant plus grand rempli de micro-détails difficiles.
La bonne question n'est pas une taille minimale universelle. Il s'agit de savoir si la caractéristique la plus difficile peut être usinée, remplie, éventée, démoulée, manipulée et mesurée avec une fenêtre de process acceptable.
Conditions de faisabilité
Définir ce qui est réellement submillimétrique
Listez la masse globale et l'encombrement, puis identifiez la plus petite paroi, nervure, trou, broche, gorge, seuil d'injection, évent, arrêt et bavure autorisée. Ajoutez la plus longue distance d'écoulement vers la plus petite section. Ces détails révèlent où l'échelle modifie le problème de fabrication.
Le contexte fonctionnel vient ensuite. Une fente étroite qui ne fournit qu'un dégagement présente un risque différent d'un canal qui dose un fluide. Un minuscule bossage utilisé pour l'alignement optique nécessite un datum et une stratégie d'inspection différents d'une texture décorative. Marquez chaque micro-caractéristique comme fonctionnelle, d'assemblage, d'étanchéité, optique ou non critique.
Enfin, définissez la condition acceptable. “ Aucune bavure ” n'est pas mesurable. Précisez où la bavure est interdite, la zone de trace autorisée et le grossissement d'inspection. Il en va de même pour les bavures d'usinage, les vestiges de seuil et les marques d'éjection.
Utilisez des ratios de caractéristiques, pas un seul nombre minimum
La fabricabilité dépend de relations telles que la longueur d'écoulement par rapport à l'épaisseur, la hauteur de nervure par rapport à la largeur, le diamètre de broche par rapport à la longueur, et la dépouille par rapport à la profondeur de contact. Les caractéristiques en acier longues et élancées peuvent fléchir ou se rompre. Les parois plastiques épaisses peuvent gripper le noyau pendant le refroidissement. Une dimension nominale sans son ratio d'aspect masque ces effets.
| Caractéristique | Relation utile | Direction de défaillance typique |
|---|---|---|
| Paroi mince | Longueur d'écoulement par rapport à l'épaisseur de paroi | Gel, hésitation, orientation |
| Nervure ou rainure profonde | Profondeur par rapport à la largeur et à la dépouille | Remplissage incomplet, gaz emprisonné, entraînement |
| Broche de noyau élancée | Longueur non supportée par rapport au diamètre | Déflexion, excentricité, rupture |
| Arrêt fin | Zone de contact, angle, pression et usure | Bavure, désalignement, dérive de maintenance |
Tester d'abord le chemin d'écoulement le plus difficile
Une revue de faisabilité doit isoler la caractéristique la plus susceptible de perdre de la chaleur, de piéger du gaz ou de créer une exigence de pression déséquilibrée. La position du point d'injection et le volume du canal d'alimentation influencent si une petite injection stable atteint cette caractéristique. Un analyse complète de l'écoulement en moule peut comparer l'ordre de remplissage probable et les pièges à air, mais des essais physiques doivent encore confirmer la réplication et la marge de bavure.
Utiliser des preuves de injection courte, la pression de cavité lorsque c'est pratique, et la microscopie au niveau des caractéristiques. Si la microcaractéristique de dernier remplissage ne s'améliore que lorsqu'une autre région bave, le design a une fenêtre étroite. La voie corrective peut impliquer une transition de paroi, le point d'injection, l'évent, la température de l'outil, le matériau ou la disposition de la cavité plutôt que simplement plus de pression.
Le système d'alimentation compte aussi. Une petite pièce peut se trouver derrière un canal d'alimentation comparativement grand, ce qui affecte l'utilisation du matériau et l'historique thermique. La stratégie de canal d'alimentation doit être jugée avec la répétabilité de l'injection et la maintenance, pas seulement le rebut théorique.
Concevoir une stratégie de mesure avant les tolérances
Une tolérance a peu de valeur si la caractéristique ne peut pas être localisée et mesurée de manière répétable. Les méthodes optiques peuvent être affectées par la mise au point, le seuil de contour, la translucidité et l'orientation de la pièce. Les méthodes par contact peuvent déformer une caractéristique mince. La tomographie assistée par ordinateur ou d'autres méthodes avancées peuvent aider avec une géométrie inaccessible mais nécessitent toujours une résolution et des règles de référence.
- Identifier la référence fonctionnelle et la condition de contrainte.
- Sélectionner une méthode qui résout la tolérance avec une incertitude appropriée.
- Définir les règles de contour, de profil et de filtrage.
- Étudier la répétabilité sur des surfaces moulées représentatives.
- Mesurer par cavité et après le temps de conditionnement spécifié.
- Corréler les dimensions avec les tests d'assemblage ou fonctionnels.
Ne resserrez pas une cote pour compenser un assemblage non défini. Construisez d'abord la chaîne de tolérances, puis attribuez les limites aux caractéristiques qui contrôlent réellement la fonction.
Décider si le moulage standard ou le micro-moulage convient
Certaines caractéristiques sub-millimétriques peuvent être réalisées dans un moule de précision conventionnel bien conçu. D'autres nécessitent un dosage dédié à petite dose, un outillage spécialisé, une manipulation contrôlée ou une métrologie avancée. La décision dépend du rapport entre la dose injectée et le canal d'alimentation, de l'échelle des caractéristiques, du matériau, de la tolérance, du volume annuel et des besoins d'automatisation.
Un outillage prototype peut répondre à une question de faisabilité ciblée, mais il doit reproduire les conditions critiques de seuil d'injection, d'évent, de surface et de caractéristiques. Un outil simplifié qui supprime la géométrie la plus difficile peut produire des échantillons attrayants sans réduire le risque de production.
L' Micro-moulage par injection la voie devient plus convaincante lorsque le contrôle de la petite dose, les micro-caractéristiques, le démoulage en douceur, la traçabilité propre à chaque empreinte et la manipulation automatisée des pièces dominent le projet.
Constituer un dossier de faisabilité pour l'outillage
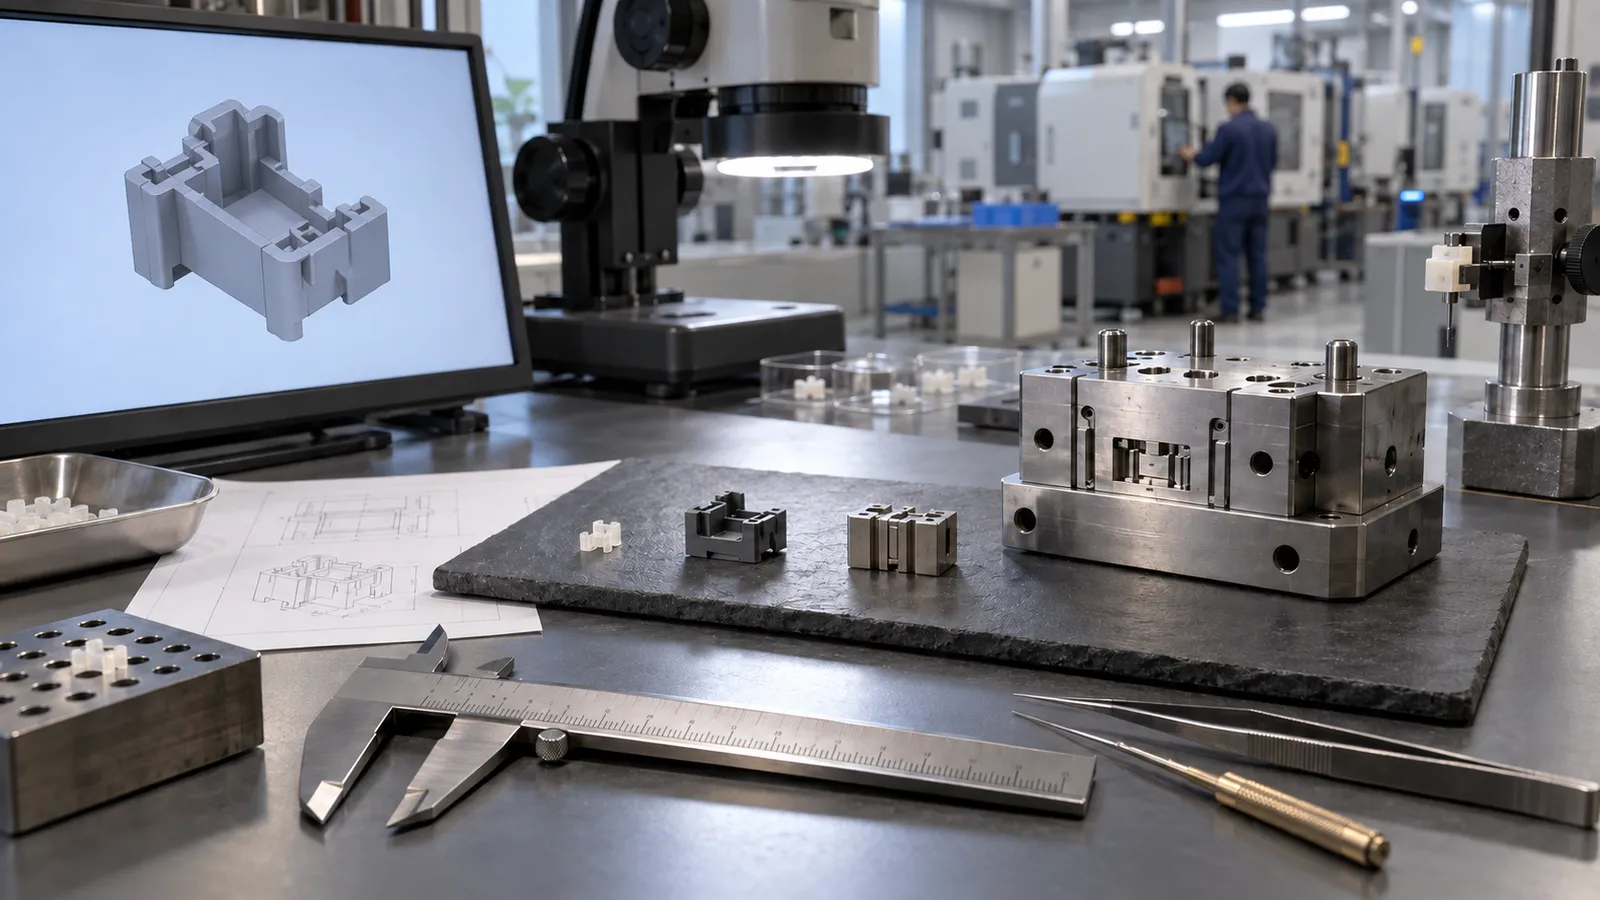
Une demande de prix utile contient des données 3D natives, un dessin coté, la nuance de matériau ou les exigences de performance, le volume annuel et par lot, les références fonctionnelles, les pièces d'accouplement, les zones de témoin acceptables, la propreté, l'emballage et les attentes en matière d'inspection. Mettez en évidence la caractéristique la plus difficile plutôt que de vous attendre à ce que l'évaluateur la déduise.
Demandez une réponse qui identifie les hypothèses et les risques. Le concept de seuil d'injection, la ligne de joint, les plans de coupure, les zones d'éjection, les cotes sécurisées par rapport à l'acier, la méthode de mesure attendue et le plan d'essai doivent être visibles avant l'engagement de l'outillage. Si une cote ne peut pas être garantie telle que dessinée, il est préférable de résoudre le mécanisme tôt plutôt que de négocier autour d'échantillons non conformes.
Pour un apprentissage à faible volume, la moulage par injection de prototypes voie peut raccourcir le cycle de preuve lorsque la conception de son outillage représente encore les caractéristiques fonctionnelles.
Incluez également le concept d'emballage prévu. Une pièce qui passe l'inspection d'empreinte mais qui ne peut pas être séparée, orientée, comptée ou expédiée sans dommage n'a pas passé la faisabilité de production.
Questions fréquemment posées
Quelle est la plus petite caractéristique plastique moulable ?
Il n'existe pas de chiffre universel. La géométrie, le matériau, la distance d'écoulement, la construction de l'outil, l'éventage, le démoulage, la tolérance et l'inspection déterminent ensemble la faisabilité.
Une pièce plus petite coûte-t-elle toujours moins cher ?
Non. La précision de l'outil, la manipulation, l'inspection, la stratégie de canal d'alimentation et la faible utilisation de la dose injectée peuvent dominer le coût même lorsque la consommation de résine est faible.
Can 3D printing replace a molding trial?
It can test fit or fluid paths, but it may not reproduce molded orientation, shrinkage, gate effects, surface replication, or production material behavior.
Why are deep micro slots difficult?
They combine rapid cooling, trapped-air risk, fragile tool steel, and strong release contact. Width alone does not describe the challenge.
What should be steel-safe?
Dimensions likely to need controlled adjustment after first trials should be reviewed for a steel-safe strategy, provided the change direction and datum relationship permit it.