
Les architectures électriques haute tension des plateformes modernes d'énergie propre exigent une protection physique robuste et une isolation diélectrique fiable. Les bureaux d'études mécaniques doivent sélectionner des résines techniques qui préviennent les impacts mécaniques externes tout en respectant des critères stricts de confinement du feu. L'utilisation de polycarbonate mélangé à de l'acrylonitrile butadiène styrène répond à ces exigences en associant des capacités de déflexion thermique à une résistance aux chocs à basse température. Ce guide de conception passe en revue la physique des matériaux, les mécanismes de prévention du gauchissement et les stratégies d'optimisation de l'écoulement en moule, essentiels pour industrialiser des composants structurels fiables.
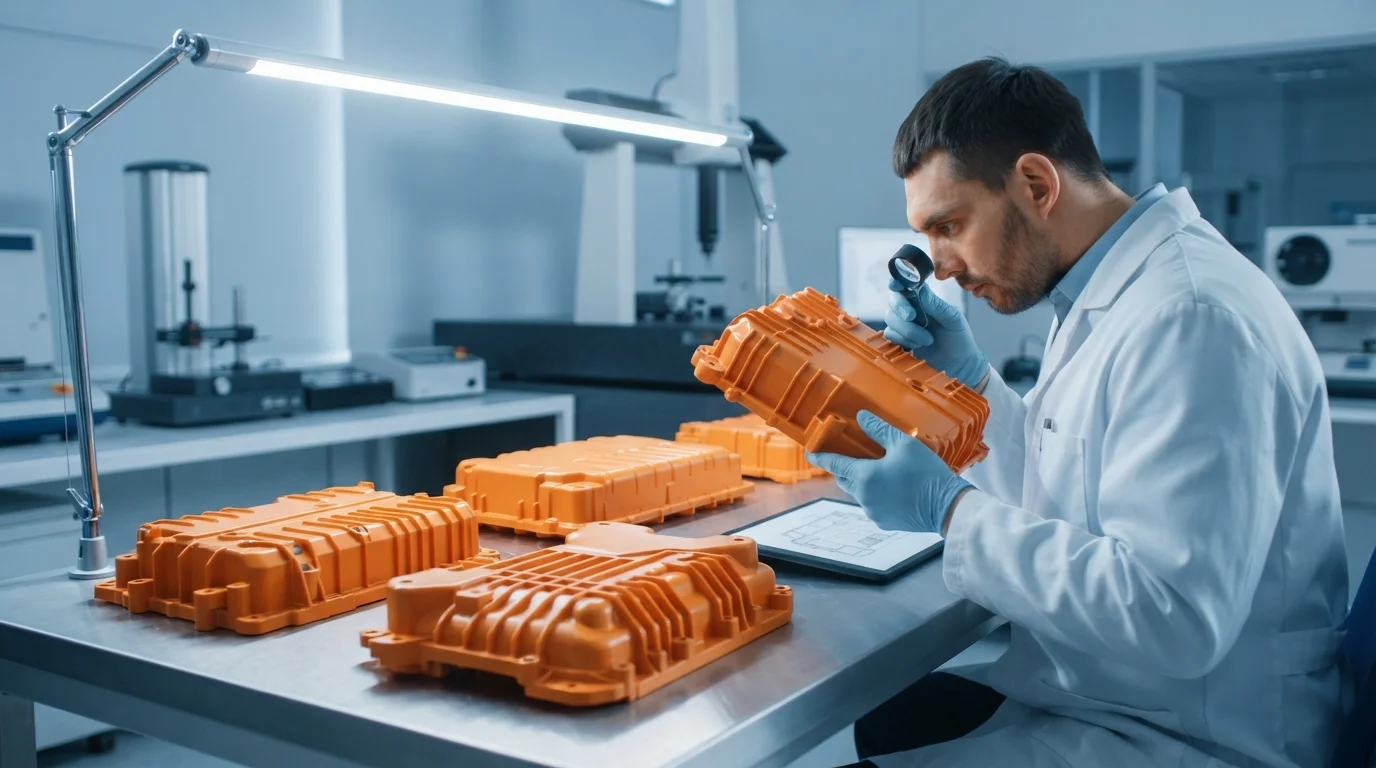
Table des matières
Ingénierie structurelle pour la protection des batteries haute tension
L'équilibre entre protection physique et objectifs de poids reste une préoccupation primordiale pour les concepteurs de structures automobiles. Les boîtiers métalliques traditionnels sont lourds et nécessitent des barrières d'isolation secondaires, ce qui complique l'assemblage modulaire automatisé. La sélection de polymères techniques de qualité supérieure résout ces complications en permettant la conception de géométries complexes, à parois minces et intégrées. Plus précisément, le choix de de boîtiers de batterie en PC ABS ignifuge fournit un bouclier mécanique robuste qui isole les cellules électriques internes des débris physiques et des contraintes externes extrêmes.
La combinaison de polycarbonate et d'acrylonitrile butadiène styrène tire parti des forces de performance uniques des deux polymères. Le polycarbonate apporte des seuils exceptionnels de déflexion thermique et une rigidité structurelle, essentiels lorsque les empilements de batteries subissent un échauffement localisé. L'acrylonitrile butadiène styrène améliore l'aptitude globale à la mise en œuvre à l'état fondu tout en renforçant la ténacité mécanique et la ductilité à des températures inférieures à zéro. Par conséquent, les composants moulés à partir de ce mélange résistent à la fissuration sous contrainte lors des essais de charge structurelle.
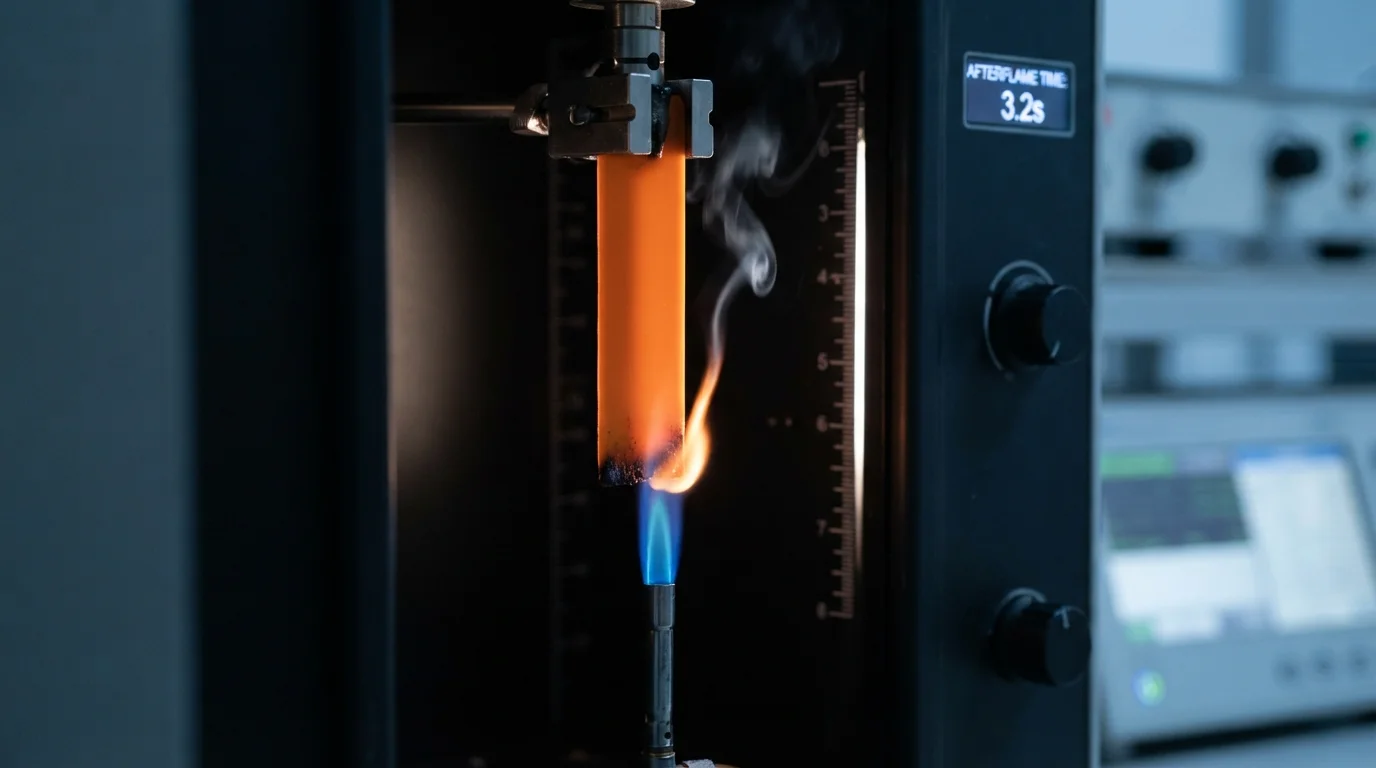
La performance ignifuge doit être conforme aux exigences standard UL94 V-0 pour être admissible aux conceptions de batteries haute tension. Cette conformité garantit que le polymère s'auto-extingue lors d'un événement de propagation thermique, contenant la défaillance locale des cellules. Les additifs ignifuges typiques utilisés dans ces composés techniques sont à base de phosphore, offrant une conformité environnementale non halogénée tout en préservant les propriétés mécaniques de la matrice de résine de base. Pour aider les groupes d'ingénierie à sélectionner la formulation correcte, les configurations de matériaux standard comprennent :
- Composés non chargés—Les configurations de résine amorphe offrent une ductilité maximale à basse température et des finitions esthétiques impeccables.
- Grades renforcés au verre—L'ajout de microfibres de verre augmente le module d'élasticité et les limites de charge en traction du boîtier structurel.
- Formulations modifiées choc—Des élastomères spécialisés améliorent l'absorption d'énergie lors des essais de crash structurel à grande vitesse.
- Additifs sans halogène—Les retardateurs de flamme écologiques garantissent la conformité aux réglementations environnementales mondiales.
Minimiser le gauchissement des grands capots en PC/ABS
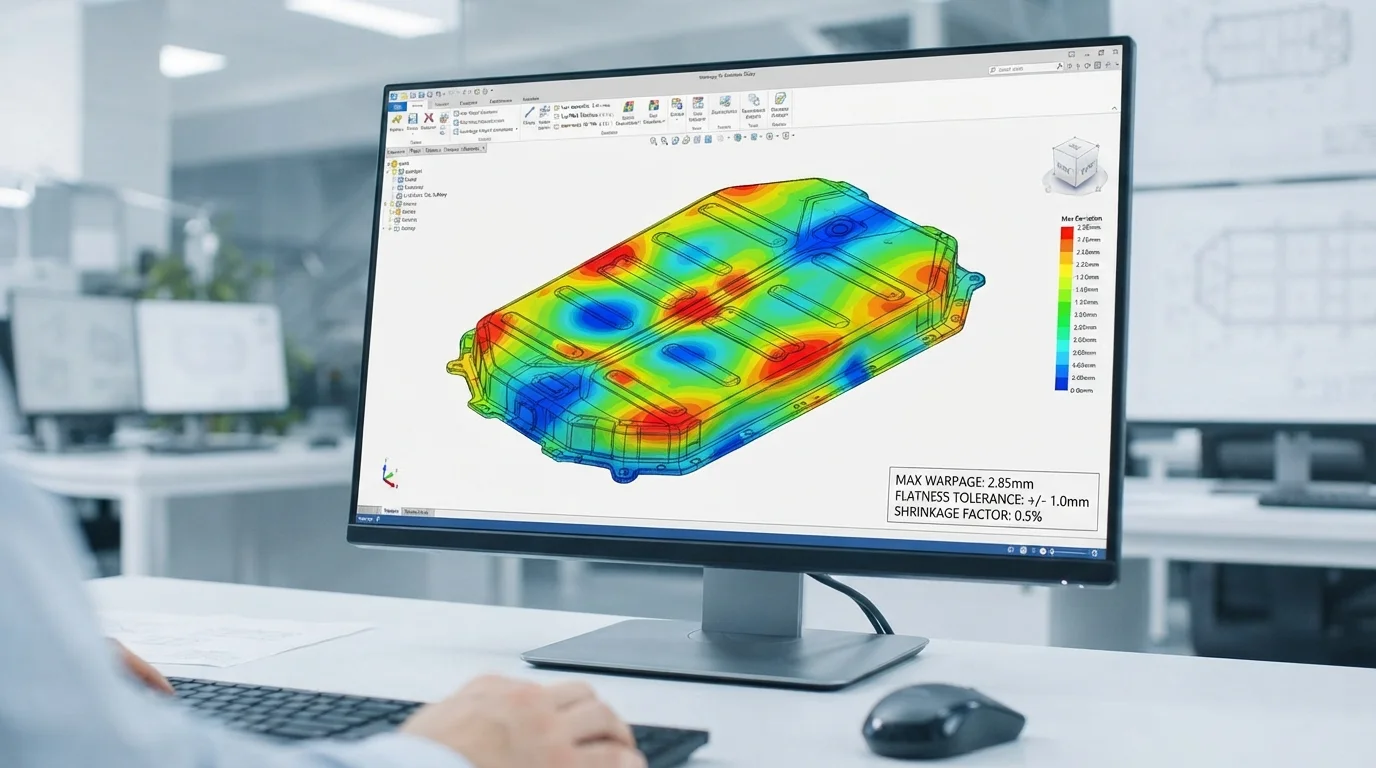
Le moulage de grands composants plats à parois minces présente de sérieux défis en matière de stabilité dimensionnelle et de gauchissement. Le retrait différentiel pendant le cycle de refroidissement provoque des contraintes localisées inégales au sein de la structure polymère, entraînant une déformation ou une torsion après moulage. La conception de pièces de grand format de boîtiers de batterie en PC ABS ignifuge exige une attention particulière à la disposition des nervures. Concevoir des nervures d'une épaisseur de 50% à 60% de la paroi nominale permet d'éviter les retassures localisées tout en maximisant la rigidité globale en flexion.
Le positionnement des seuils d'injection et la conception des canaux influencent directement l'orientation moléculaire pendant le remplissage de l'empreinte. Le PC/ABS fondu se contracte davantage parallèlement à la direction d'écoulement que perpendiculairement à celle-ci, ce qui signifie que des fronts d'écoulement asymétriques entraînent inévitablement une déformation dimensionnelle. L'utilisation de systèmes à canaux chauds équilibrés avec seuils à valve multipoints garantit un remplissage symétrique de l'empreinte, répartissant uniformément les forces de serrage et les pressions de compactage. Ces étapes de transformation précises garantissent que les pièces plus grandes de boîtiers de batterie en PC ABS ignifuge maintiennent une planéité périmétrique stricte pour assurer l'étanchéité environnementale IP67 lors de l'assemblage final du pack.
Notre flux de travail d'ingénierie utilise une approche structurée pour optimiser les composants de grand format :
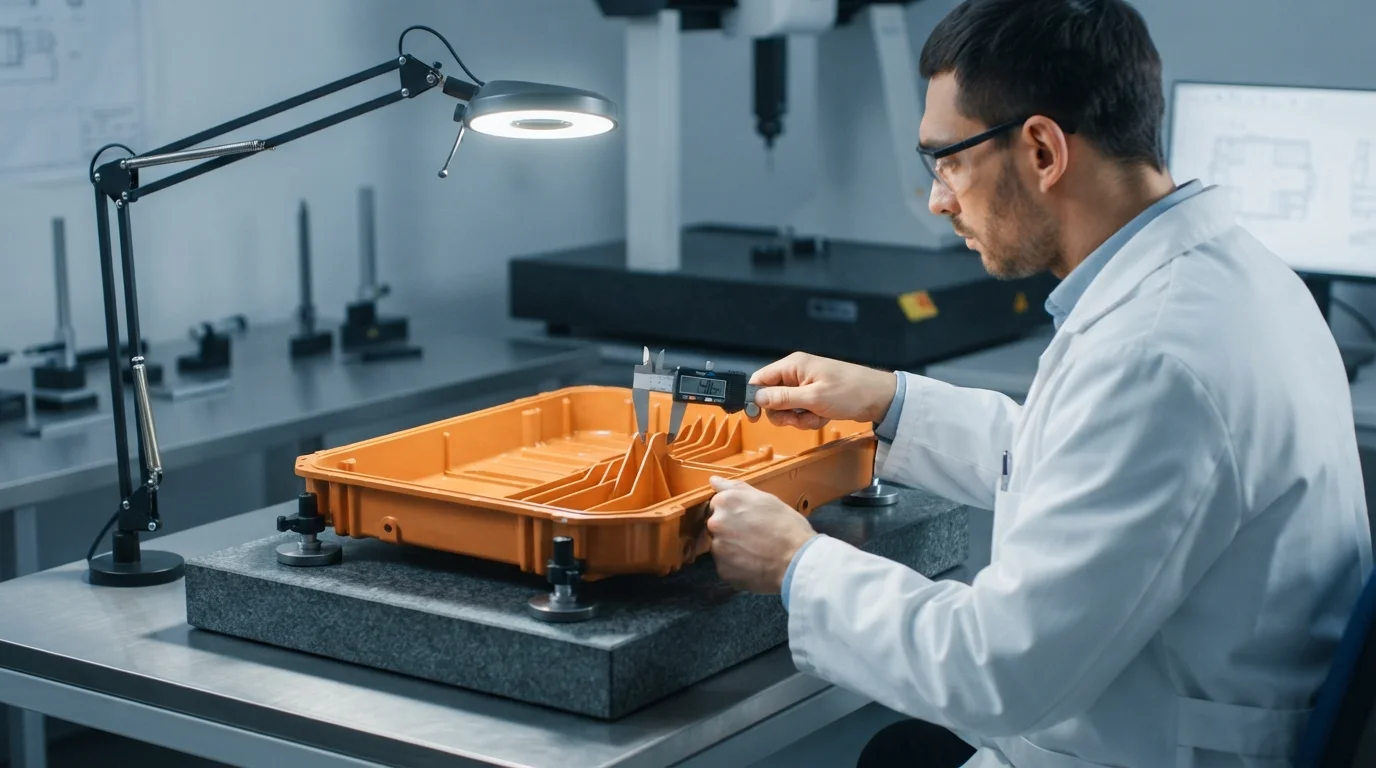
- Évaluation de l'épaisseur de paroi—L'examen des sections transversales garantit des vitesses de refroidissement uniformes de la matière fondue et prévient les concentrations de contraintes thermiques.
- Modélisation de l'orientation des fibres—La simulation des trajets d'écoulement de la matière cartographie le comportement de retrait anisotrope avant la découpe de l'acier.
- Profilage de la pression de serrage—Le réglage des paramètres de serrage de la machine prévient un compactage inégal sur les détails complexes des pièces.
- Équilibrage du refroidissement thermique—La configuration de canaux de refroidissement conformes permet de maintenir des températures uniformes de l'acier du noyau et de l'empreinte.
Que vous ayez besoin de supports internes complexes ou de pièces extérieures de boîtiers de batterie en PC ABS ignifuge, nous proposons des solutions clés en main pour tous boîtiers de batterie en plastique sur mesure pour véhicules électriques. JUCHENG maintient des systèmes de qualité stricts certifiés IATF 16949 pour soutenir les programmes automobiles de rang 1, du prototype à la production en série. Notre groupe d'ingénierie fournit des analyses DfM complètes en 24 heures pour accélérer vos cycles de développement de produits.
Questions fréquemment posées (FAQ)
Quel est le rapport cible entre l'épaisseur des nervures et celle des parois pour le PC/ABS afin d'éviter les retassures ?
L'épaisseur des nervures doit rester comprise entre 50% et 60% de l'épaisseur nominale de la paroi. Le maintien des dimensions des nervures dans cette plage évite les concentrations locales de matière, qui ralentissent le refroidissement et provoquent des retassures. L'incorporation de rayons généreux à la base de la nervure facilite également l'écoulement du polymère et réduit les concentrations de contraintes mécaniques.
Comment la température de moulage affecte-t-elle la performance ignifuge du PC/ABS ?
Des températures de fusion supérieures à 290 °C peuvent dégrader thermiquement les retardateurs de flamme à base de phosphore organique, réduisant la performance de sécurité UL94 V-0. Le maintien de températures de transformation entre 260 °C et 280 °C préserve la conformité en matière d'inflammabilité. Un contrôle approprié de la température du moule garantit également des finitions de surface de haute qualité.
Les boîtiers en PC/ABS peuvent-ils résister aux essais de vibration automobiles ?
La combinaison de la résistance à la déformation thermique du PC et de la ténacité mécanique de l'ABS crée des pièces qui excellent lors des essais de vibration dynamique. Le polycarbonate prévient la fatigue structurelle sous charges cycliques, tandis que l'ABS absorbe l'énergie mécanique lors des essais routiers automobiles à haute fréquence. Nos ingénieurs optimisent les emplacements d'injection pour garantir que les lignes de soudure ne se forment pas dans les zones à forte vibration.