PPS-Solvay Ryton CF30
Mantener una resistencia extrema al desgaste dinámico, rigidez mecánica e inercia química en entornos industriales y aeroespaciales hostiles sin agregar peso requiere un compuesto estructural de primera calidad, que el Ryton CF30 de Syensqo (anteriormente Solvay) ofrece a través de su matriz de polifenileno sulfuro (PPS) reforzada con fibra de carbono al 30%. Con una densidad optimizada de 1.45 g/cm³ y una temperatura de deflexión térmica (HDT) de 265°C, este grado de alto rendimiento proporciona un módulo de tracción masivo de 21,000 MPa junto con disipación electrostática (ESD) inherente. Jucheng Precision, bajo marcos IATF 16949 e ISO 9001, se especializa en el moldeo de precisión de Ryton CF30. Utilizando herramientas de acero inoxidable S136 mecanizadas con CNC de 5 ejes, controlamos sus variables de contracción anisotrópica (0.1% - 0.3%) para entregar componentes deslizantes dinámicos verificados por CMM Zeiss.
Ryton CF30 Relleno de Carbono Límites de Resistencia y Térmicos
Ryton® CF30 es un compuesto de Polifenileno Sulfuro (PPS) semicristalino reforzado con fibra de carbono 30%, diseñado por Syensqo, certificado para ofrecer una resistencia excepcional, estabilidad dimensional continua y bajo coeficiente de fricción bajo las normas ISO/ASTM:
| Parámetro de ingeniería | Valor típico (DAM / ISO) | Ventaja de sustitución de metal |
|---|---|---|
| Rigidez estructural | Módulo de Tracción 21.0 GPa (21,000 MPa) | Ofrece un módulo extraordinario, comparable al metal, a una densidad excepcionalmente baja (1.45 g/cm³), permitiendo ahorros masivos de peso sobre metales estructurales. |
| Resistencia a la Tracción en Rotura | 210 MPa (ISO 527-1,2) | Proporciona una inmensa capacidad de carga estructural, sustituyendo con éxito soportes dinámicos de zinc, latón y aluminio. |
| Conductividad Eléctrica | Resistividad Superficial 10^2 – 10^6 Ohm/sq | Inherentemente conductor, proporcionando una excelente disipación electrostática (ESD) y protección de blindaje EMI para componentes electrónicos sensibles. |
Configuraciones Especializadas de Proceso Dinámico para Ryton CF30 Reforzado
Con su alta rigidez mecánica y refuerzo de fibra de carbono, Ryton CF30 soporta moldes estructurales precisos e inflexibles:
| Clase de Tecnología de Moldeo | Compatibilidad de Proceso y Detalles Operativos |
|---|---|
| Cojinetes Industriales Autolubricantes | Excelente. El proceso principal para Ryton CF30. Ideal para engranajes rectos dinámicos, cojinetes deslizantes, rodillos transportadores dinámicos y arandelas de desgaste dinámicas. |
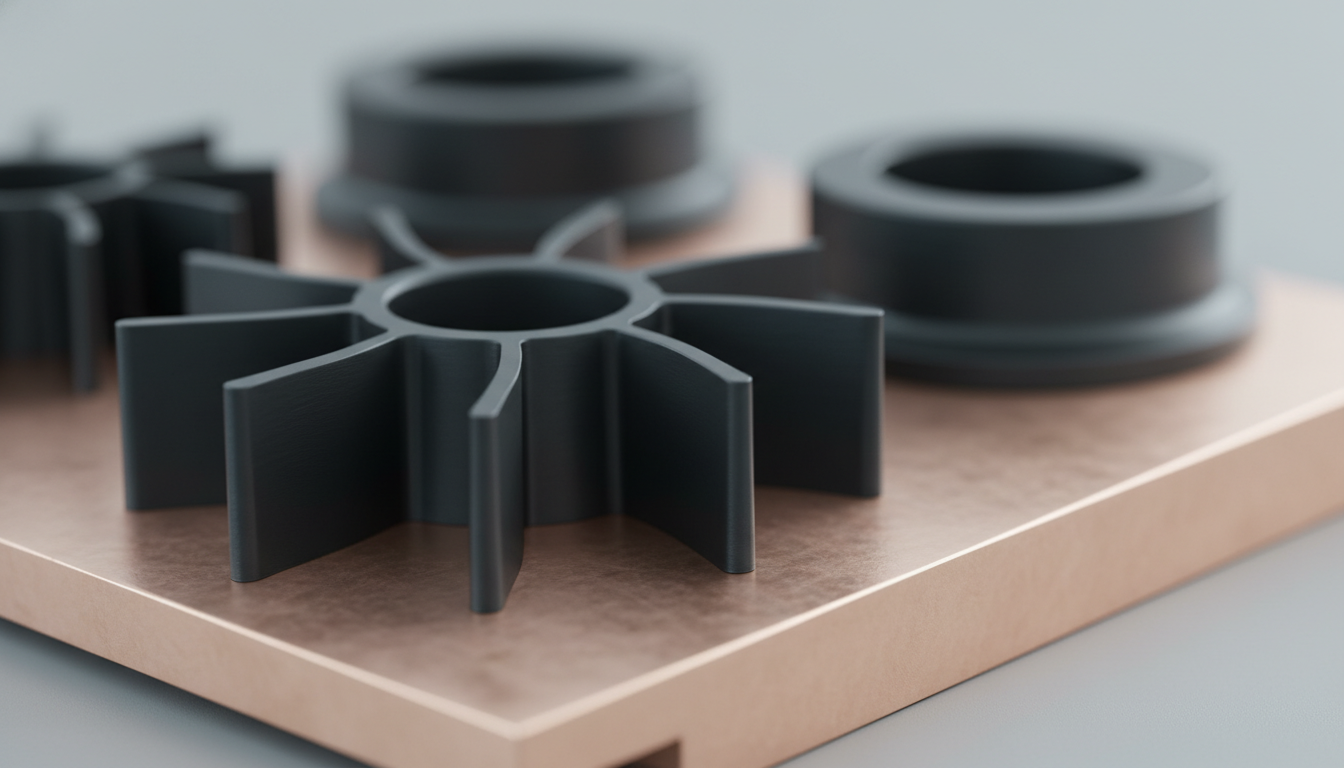
| Álabes Químicos e Impulsores de Fluidos | Excelente. Altamente optimizado para impulsores de bombas químicas de alta presión, conectores de respiradero de tanques de combustible, boquillas de pulverización química y acopladores de agua caliente de calderas. |
| Carcasas Conductoras Anti-ESD | Bueno. La matriz conductora inherente de fibra de carbono proporciona una disipación electrostática (ESD) estable y blindaje EMI para componentes de alta precisión. |
Guía de Mecanizado y Control de Fricción de PPS-Solvay Ryton CF30
El moldeo de un PPS reforzado con fibra de carbono de ultra alto rendimiento como Ryton CF30 requiere límites térmicos estrictos y moldes avanzados endurecidos por PM para prevenir el desgaste:
Acero para Herramientas Endurecido por Metalurgia de Polvos
Las fibras de carbono cortas 30% actúan como un agente abrasivo agresivo bajo altas presiones de inyección y viscosidad de fusión. La división de utillaje de Jucheng previene la erosión de compuertas y cavidades mediante el uso de aceros para herramientas de metalurgia de polvos CPM premium o aceros endurecidos H13/S136 (HRC 54–56) con recubrimientos cerámicos PVD.
Gestión de Contracción Anisotrópica y Alabeo
Ryton CF30 se contrae excepcionalmente poco a lo largo del flujo (típicamente 0.10%) pero más perpendicular al flujo (0.30%). Realizamos un análisis detallado de Moldflow durante el DFM para ubicar las compuertas, asegurando una orientación uniforme de las fibras para prevenir el alabeo estructural.
Control de Temperatura del Molde con Aceite Presurizado
Mantenemos las temperaturas del molde a 135°C–150°C (266°F a 302°F) utilizando calentadores de agua presurizada. Las altas temperaturas del molde maximizan el brillo superficial, reducen las líneas de soldadura y evitan que las fibras de carbono superficiales floten, asegurando un acabado suave y sin fibras.
Protocolo de secado con desecante (prevención de hidrólisis)
El PPS es altamente sensible a la humedad a altas temperaturas de fusión. El moldeo húmedo resulta en una rápida escisión hidrolítica de la cadena, causando severas marcas de flujo, burbujas de gas y una gran caída en la resistencia al impacto. Secamos la resina Ryton CF30 en desecador a 120°C–140°C (248°F–284°F) durante 3–4 horas, manteniendo la humedad por debajo del 0.02%.
Campos de Aplicación Clave para PPS-Solvay Ryton CF30
- Accesorios Estructurales Aeroespaciales y Defensa: Brazos estructurales de drones ultraligeros, soportes de montaje para aeronaves, soportes de carcasas de armas, guías deslizantes dinámicas y marcos de sensores ópticos.
- Maquinaria Industrial Dinámica de Precisión: Engranajes planetarios de servicio pesado, juegos de engranajes helicoidales, casquillos deslizantes autolubricantes, impulsores de bombas de alta presión y sellos de compresores.
- Dispositivos Médicos y Sistemas Quirúrgicos (ISO 13485): Marcos de orientación quirúrgica radiotransparentes, casetes de laboratorio no magnéticos, instrumentos ortopédicos específicos del paciente y articulaciones de robots quirúrgicos.
Propiedades
| Densidad | 1.45 g/cm³ |
| Módulo de tracción | 21,000 MPa |
| Resistencia a la Tracción en Rotura | 210 MPa |
| Elongación por Tracción en Rotura (DAM) | 1.5 % |
| Resistencia a la flexión | 300 MPa |
| Módulo de flexión | 20,000 MPa |
| Resistencia al impacto Charpy con entalla (23°C) | 8.5 kJ/m² |
| Resistencia al Impacto Izod con Entalla (23°C) | 9.0 kJ/m² |
| Temperatura de fusión | 280 °C |
| Temperatura de deflexión bajo carga (HDT @ 1.80 MPa) | 265 °C |
| Resistividad Superficial | 1.0E+02 - 1.0E+06 Ohm/sq |
| Contracción de moldeo lineal (Dirección de flujo) | 0.1 % |
| Contracción de moldeo lineal (Dirección transversal) | 0.3 % |
| Tamaño Máximo de Pieza | 800 x 600 mm |
| Tamaño Mínimo de Pieza | 1 x 1 mm |