
Soluciones de ventilación de aire para el micromoldeo debe diseñarse en torno a dónde termina el frente de flujo, no añadirse solo después de que aparezcan marcas de quemado o piezas incompletas. En una cavidad diminuta, el gas atrapado ocupa un espacio significativo, se resiste al llenado y puede calentarse rápidamente a medida que se comprime. El plan de ventilación correcto da al aire una salida controlada mientras mantiene el polímero fundido dentro de la cavidad.
Esto convierte la ventilación en un problema de equilibrio. Una trayectoria demasiado restrictiva deja gas en la cavidad; una trayectoria demasiado generosa aumenta el riesgo de rebabas. Los buenos resultados provienen de coordinar la geometría de la pieza, la ubicación de la entrada, la posición de la ventilación, el estado de la superficie, los ajustes del proceso y el mantenimiento.
La cuestión de la ventilación en una frase: ¿Adónde irá la bolsa final de aire cuando el polímero alcance la última característica funcional?
Contenido
- Seguir la trayectoria del aire hacia atrás
- Seleccionar el método de ventilación según la ubicación
- Equilibrar la liberación de gas y el riesgo de rebabas
- Separe los síntomas del proceso de los límites de la herramienta
- Valide la ventilación con evidencia
- Mantenga los respiraderos funcionando en producción
- Preguntas frecuentes
Siga la trayectoria del aire hacia atrás desde el último punto de llenado
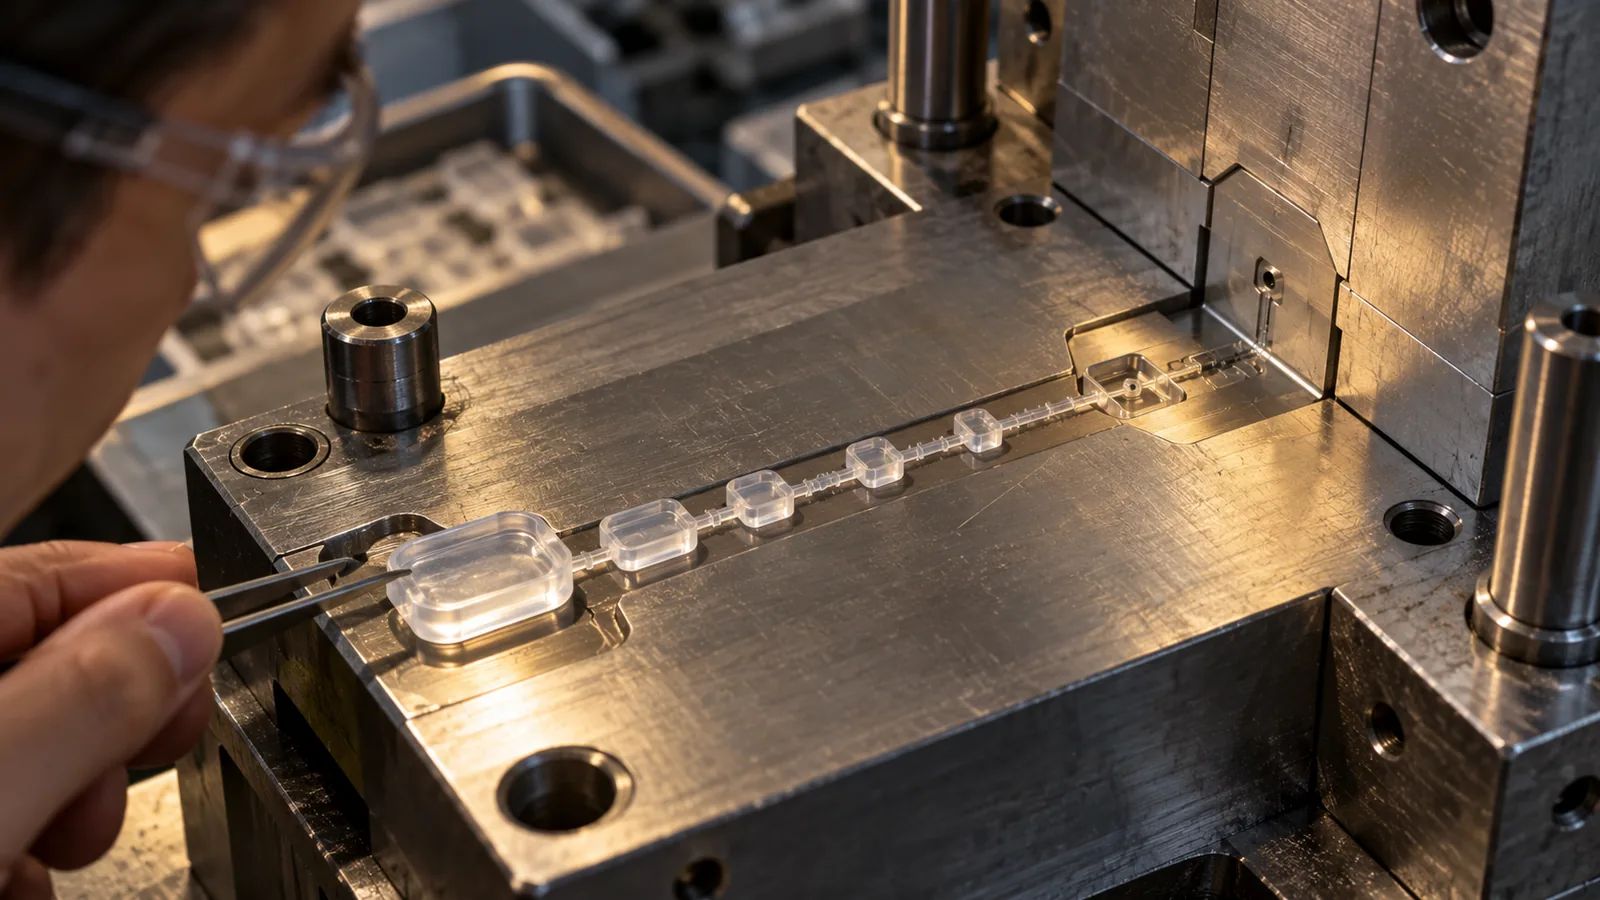
Comience con el frente de flujo esperado. La posición de la compuerta determina el orden en que se llenan las nervaduras, bolsas, canales y cierres. La ubicación del último llenado suele ser el primer lugar a investigar cuando una característica está incompleta, decolorada o inconsistente.
El aire puede escapar a través de un respiradero en la línea de partición, una holgura de expulsor, un inserto ventilado, un elemento poroso, un rebosadero o una cavidad evacuada activamente. La trayectoria útil depende de si la bolsa de gas alcanza el límite del molde. Una microbolsa ciega puede necesitar una solución local porque un respiradero distante en la línea de partición no puede eliminar el aire atrapado detrás de un frente de flujo en avance.
- Marque la compuerta y la dirección de flujo esperada en el plano de la pieza.
- Identifique las bolsas donde los frentes de flujo convergen o terminan.
- Verifique si cada bolsa se conecta a una trayectoria de escape confiable.
- Revise si la trayectoria permanece abierta después de la expansión térmica y la carga de cierre.
- Confirme que la limpieza y el mantenimiento puedan alcanzar la característica de ventilación.
Criterio de ingeniería: un respiradero es útil solo si el aire puede alcanzarlo antes de que el polímero selle la trayectoria.
Seleccione el método de ventilación según la ubicación y el modo de falla
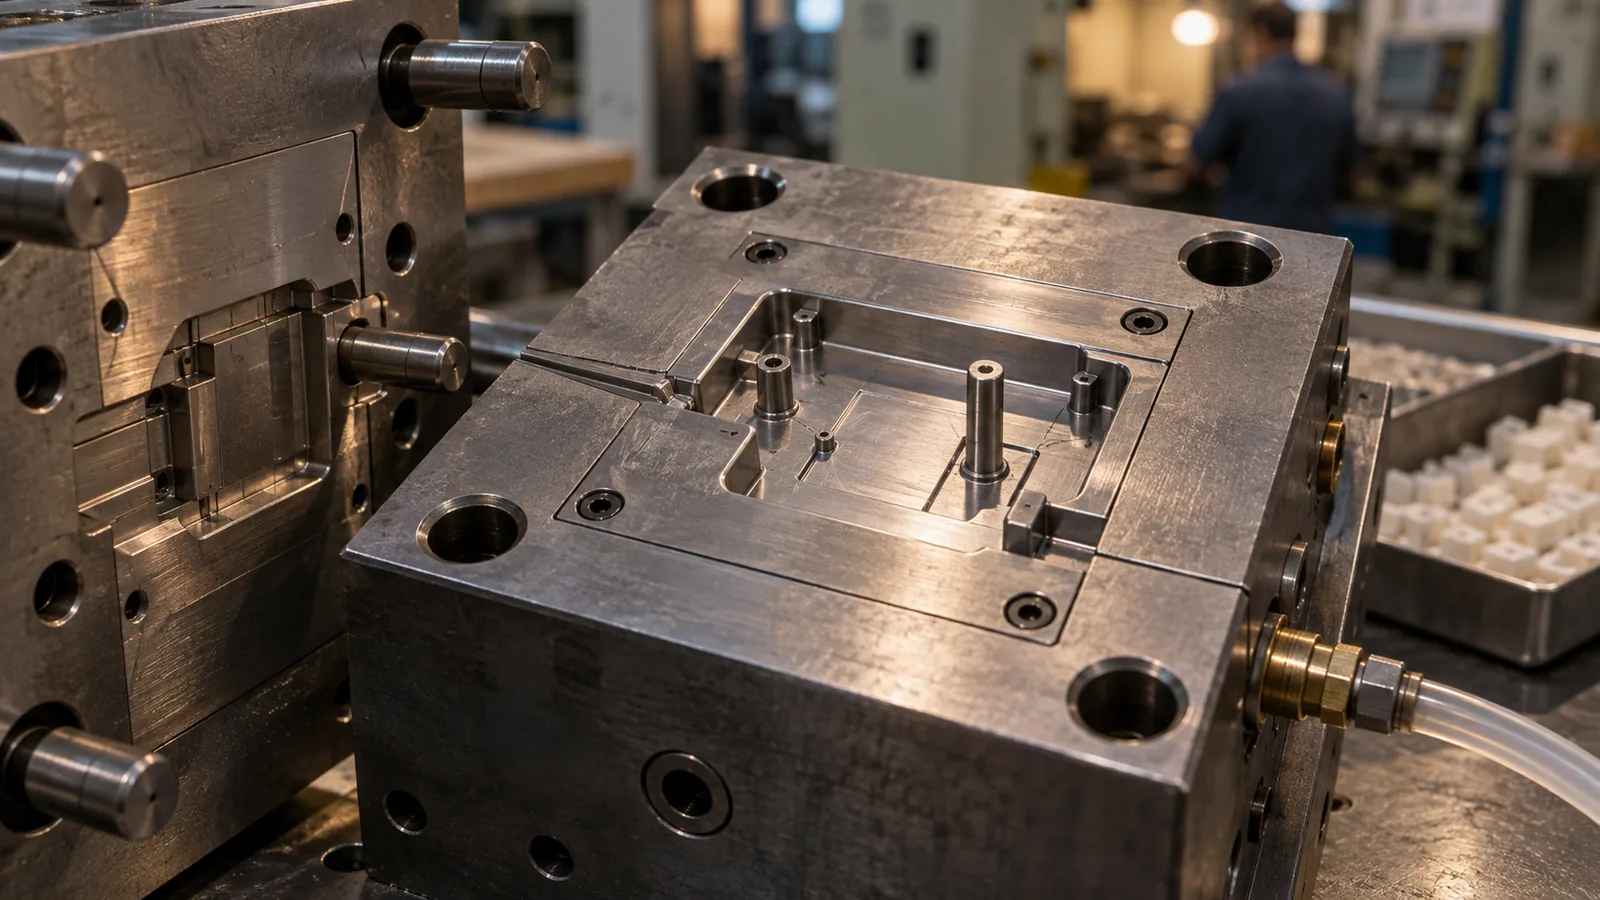
No todas las cavidades necesitan el mismo tipo de respiradero. La elección debe reflejar dónde se acumula el gas, con qué facilidad rebosa el polímero y si el respiradero puede recibir servicio.
| Enfoque de ventilación | Ubicación útil | Punto de vigilancia principal |
|---|---|---|
| Ventilación en la línea de partición | Borde de llenado final accesible | Rebaba y contaminación |
| Expulsor o pasador ventilado | Cavidad interna cerca de la ubicación de un expulsor | Desgaste, obstrucción y marcas de contacto |
| Inserto ventilado | Característica ciega local | Alineación y acceso para mantenimiento |
| Pozo de rebose | Convergencia del frente de flujo o límite cosmético | Pérdida y extracción de material |
| Asistencia por vacío | Volúmenes atrapados complejos o replicación sensible | Integridad del sellado e integración del ciclo |
El vacío no es un sustituto automático de una buena geometría. Si la cavidad tiene fugas, la ruta de evacuación está mal sincronizada o la compuerta sella antes de que se despeje la región atrapada, el sistema adicional puede añadir complejidad sin corregir el mecanismo.
Equilibrar la liberación de gas frente al riesgo de rebaba fina
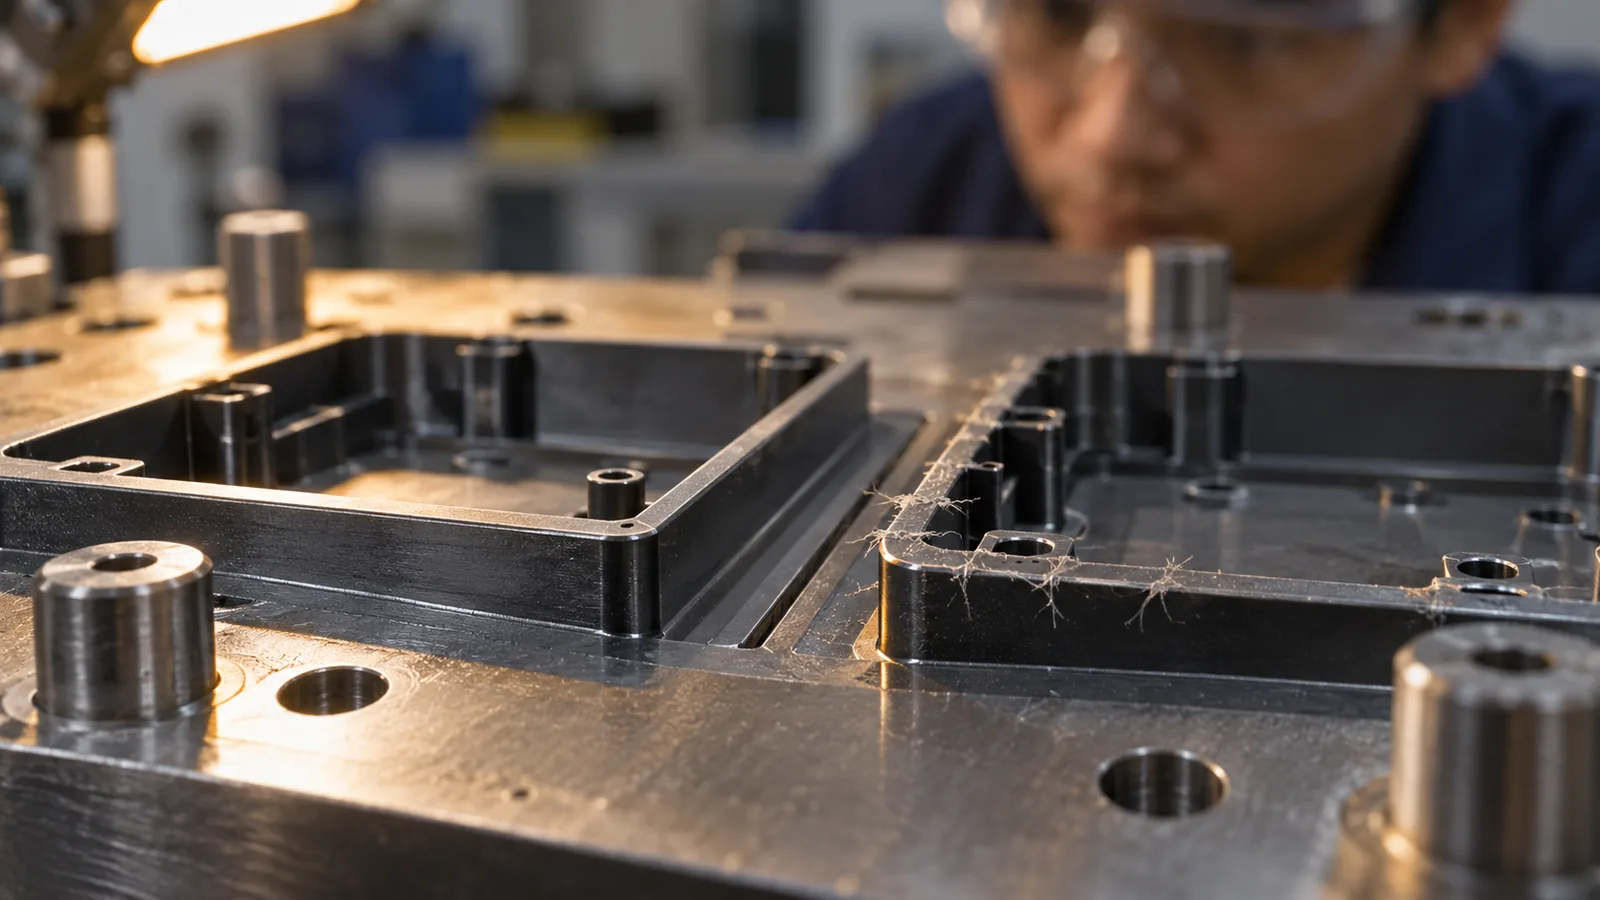
Las dimensiones de los respiraderos no pueden seleccionarse a partir de un número universal. La viscosidad del polímero, el contenido de carga, la presión local, la temperatura del molde, la superficie de sellado del respiradero, el estado del acero y la ubicación de la característica influyen en si el fundido entra en el respiradero. Una dimensión que funciona para una resina y un molde puede generar rebaba con otra.
El enfoque seguro es comenzar con el material, la geometría del molde y la presión de cavidad esperada, y luego validar mediante ensayos controlados. Los respiraderos deben ser lo suficientemente superficiales para retener el polímero y suficientemente abiertos para liberar gas. La transición desde la superficie de sellado del respiradero poco profunda hacia una ruta de escape mayor también debe evitar crear otra restricción.
Pulir la cavidad no mejora necesariamente la ventilación. Un cierre altamente pulido puede sellar con mayor eficacia, mientras que los residuos en la entrada del respiradero pueden reducir la abertura efectiva. El acabado del molde, el patrón de contacto y la geometría del respiradero deben revisarse como un sistema.
No utilice ajustes de proceso para ocultar una limitación del utillaje
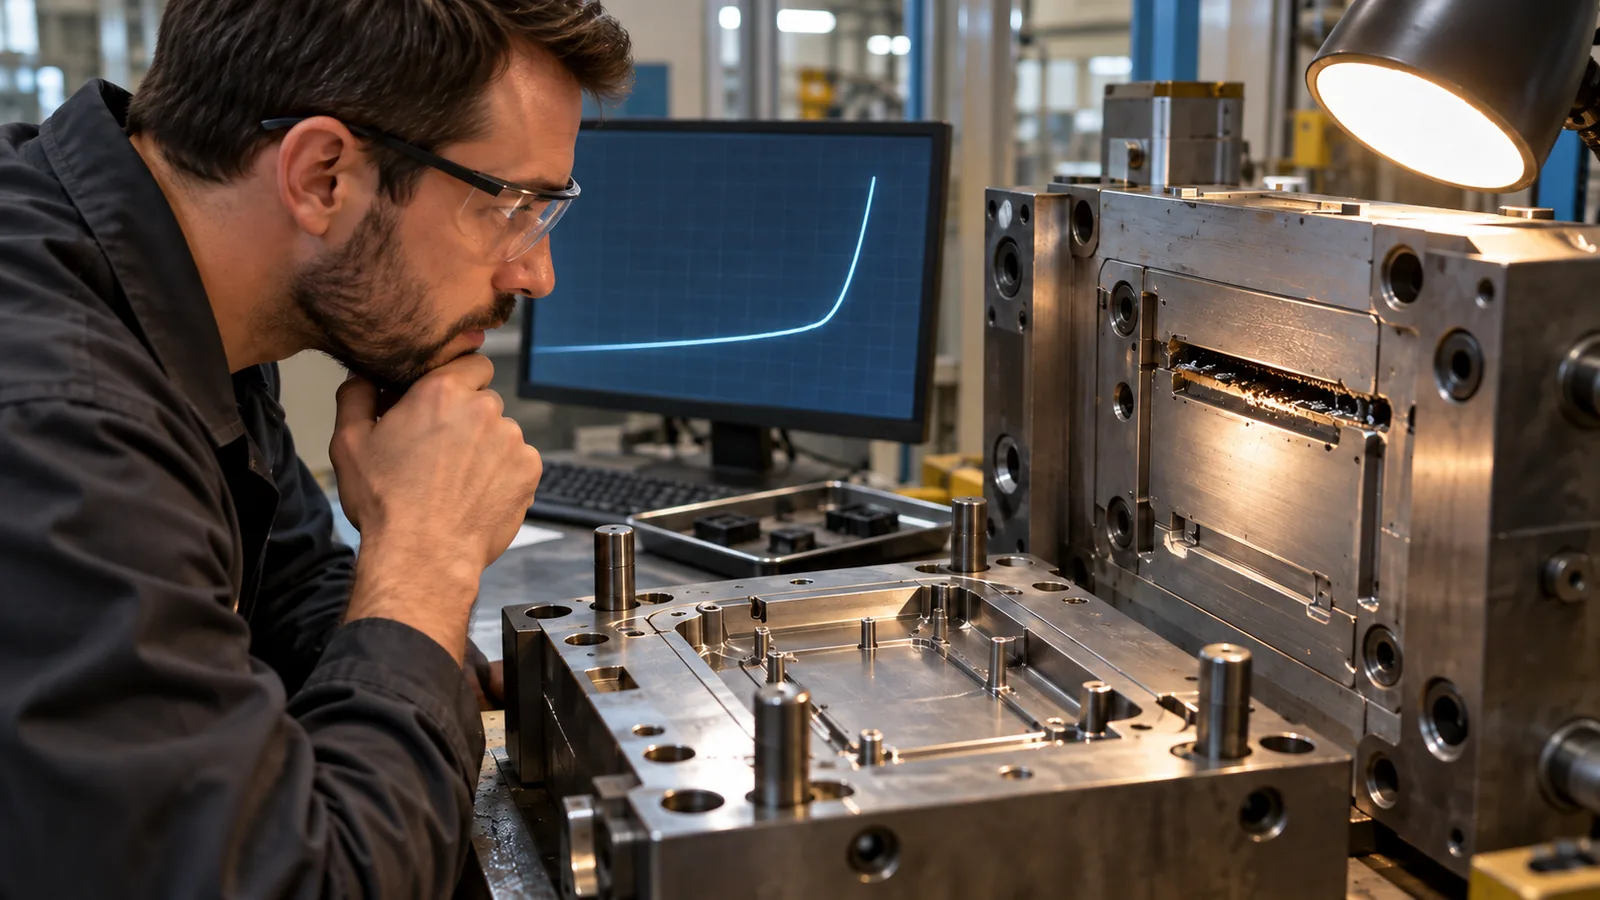
Una mayor temperatura del fundido, temperatura del molde o velocidad de inyección pueden retrasar la solidificación y mejorar la replicación. Sin embargo, estos cambios también pueden aumentar la sensibilidad a la rebaba, la tensión residual, el tiempo de ciclo o la degradación del material. Cuando cada pieza aceptable requiere un ajuste extremo, es posible que el molde carezca de un respiradero o una ruta de flujo robustos.
Una distinción rápida consiste en comparar la ubicación y la repetibilidad. Un defecto que siempre aparece en una bolsa ciega o en una cavidad concreta respalda firmemente una causa local del utillaje. Un defecto que se desplaza entre cavidades o cambia con la preparación del material puede tener una fuente de proceso más amplia.
El Microinyección de plástico el proceso requiere que el molde, el material, el perfil de llenado y el plan de metrología trabajen juntos. Por lo tanto, la ventilación debe evaluarse junto con la ubicación de la compuerta y la replicación de características, en lugar de como un elemento de mantenimiento aislado.
Validar la ventilación con algo más que una inspección visual
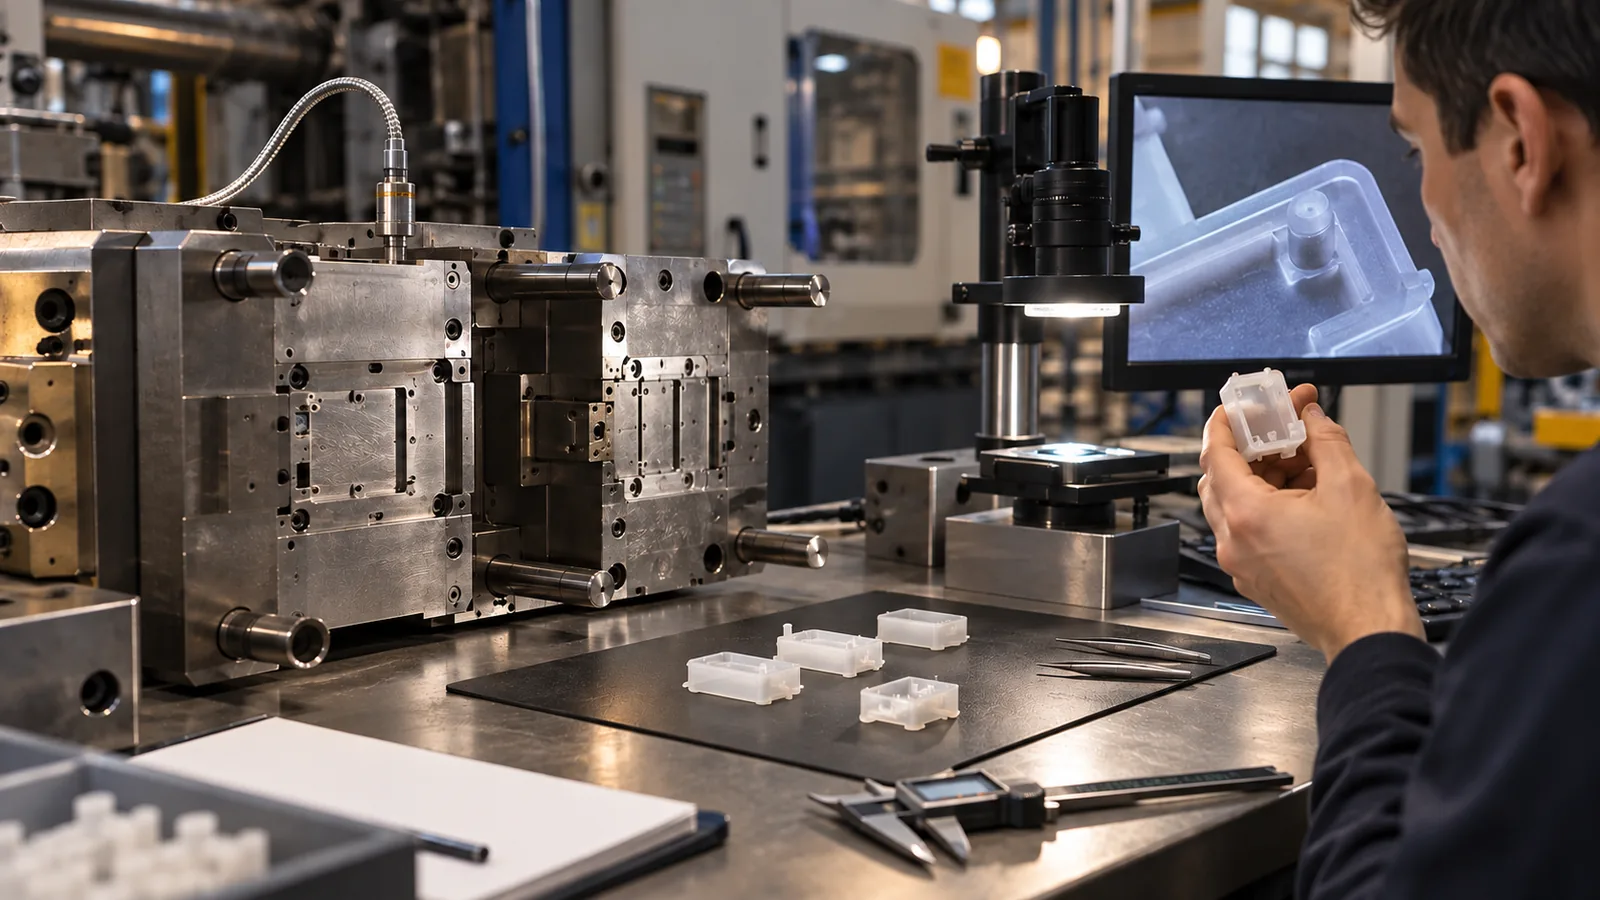
Las marcas de quemado son obvias, pero una ventilación deficiente puede existir sin quemaduras visibles. Una altura de característica incompleta, un peso de pieza inconsistente, picos de presión, cambios de brillo, líneas de soldadura débiles y variación entre cavidades también pueden revelar gas atrapado.
- Cree un mapa de defectos. Registre la ubicación, la cavidad, la secuencia de disparos y la orientación.
- Inspeccione la trayectoria de ventilación. Verifique la entrada, el asiento, el canal de escape y la salida final.
- Compare el comportamiento de la presión. Una respuesta aguda de llenado tardío puede respaldar la hipótesis de gas atrapado.
- Limpie antes de cortar. Confirme que los residuos, la protección contra el óxido o los depósitos no estén reduciendo la abertura.
- Realice un cambio controlado. Modifique una variable de ventilación y compare ciclos repetidos.
- Mida la microcaracterística. Verifique la replicación del perfil, no solo el llenado general.
El humo, el marcado por transferencia, los datos de presión, los estudios de inyección corta y la comparación de cavidades pueden aportar evidencia. El método correcto depende del molde y del material, pero la conclusión nunca debe basarse en una sola muestra atractiva.
Mantenga la trayectoria de ventilación abierta durante la producción
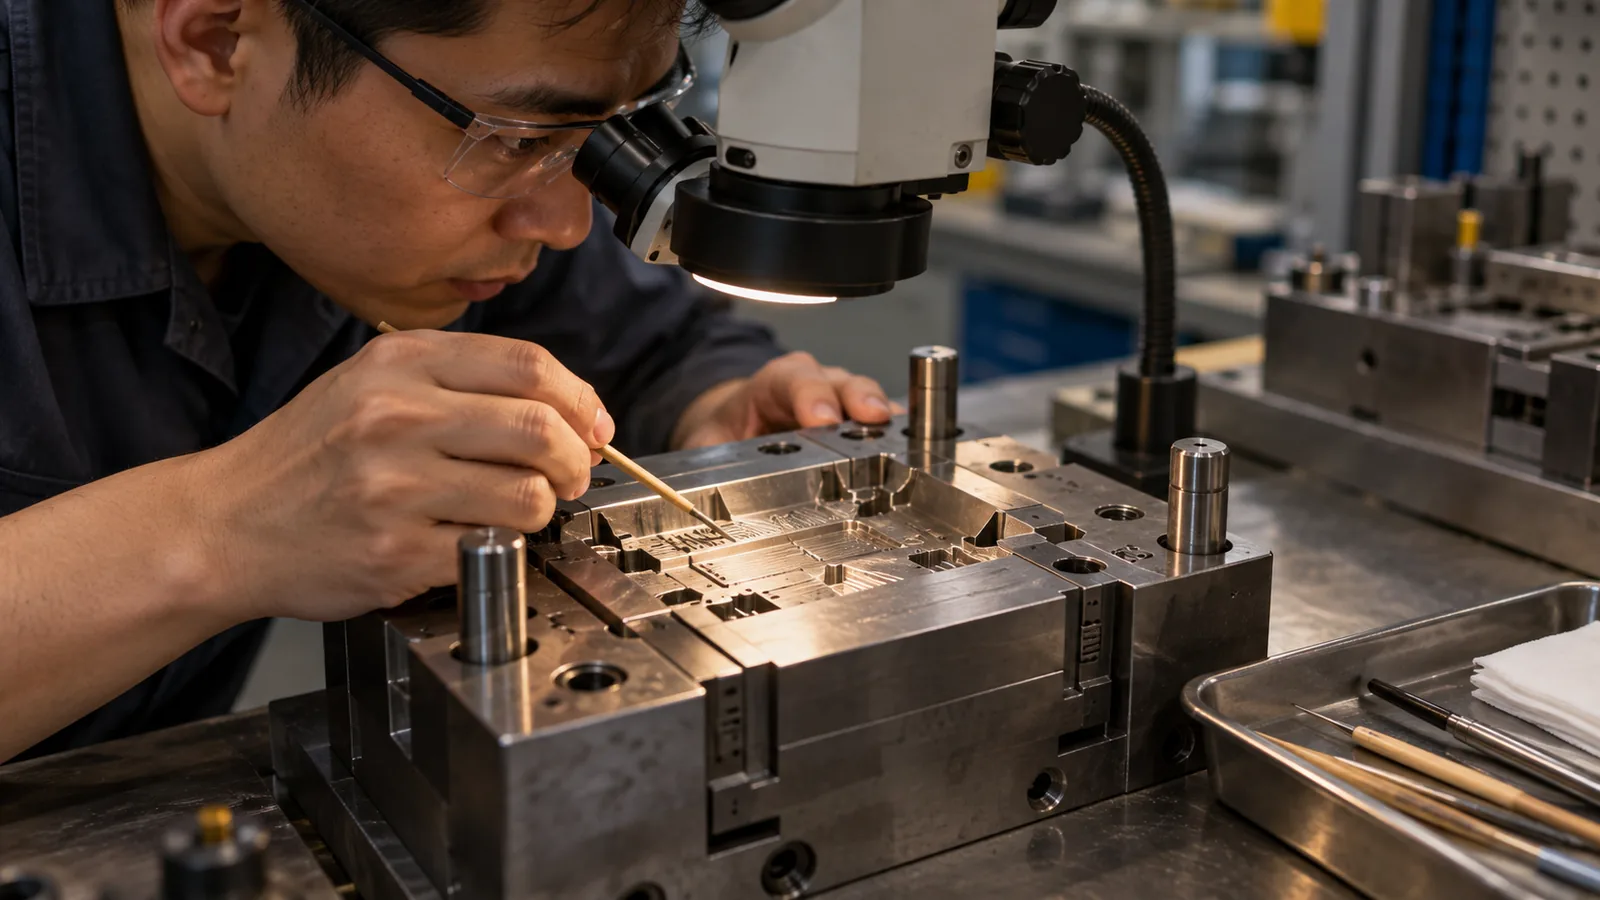
El rendimiento de la ventilación cambia a medida que se acumulan depósitos, se desgastan las superficies y varían las prácticas de mantenimiento. Un molde que funcionó sin problemas durante la calificación puede desarrollar síntomas de aire atrapado después de miles de ciclos sin ningún cambio en los ajustes aprobados.
Defina los intervalos de inspección y limpieza a partir del comportamiento real de acumulación. Registre qué ventilaciones son críticas, qué método de limpieza está permitido, cómo se verifica el estado de la ventilación y cuándo debe detenerse el molde. La limpieza abrasiva puede alterar una microventilación, mientras que una limpieza incompleta deja la restricción en su lugar.
Los registros de mantenimiento resultan más útiles cuando hacen referencia al mapa de defectos. Si una cavidad específica se desvía repetidamente antes de su intervalo de limpieza programado, el plan debe ajustarse en función de la evidencia y no por costumbre del calendario.
Preguntas frecuentes
¿Puede una mayor velocidad de inyección eliminar el aire atrapado?
Puede mejorar el llenado en algunas geometrías, pero también puede comprimir el gas más rápido y aumentar el calentamiento local. La velocidad debe probarse con la trayectoria de venteo real en lugar de usarse como una solución universal.
¿Por qué se quema una cavidad mientras las demás parecen normales?
La cavidad afectada puede tener un venteo obstruido, una ubicación de último llenado diferente, un desajuste local del inserto o un balance de flujo desigual. Compare su condición de herramienta y su comportamiento de presión con las cavidades restantes.
¿Es siempre necesario el venteo por vacío para el micromoldeo?
No. Los venteos convencionales pueden ser suficientes cuando el aire tiene una trayectoria de escape corta y confiable. El vacío resulta más útil cuando la geometría crea volúmenes atrapados o la replicación sigue siendo sensible a pesar de un diseño de venteo pasivo sólido.
¿Cómo puede la limpieza de los venteos causar rebabas?
El pulido o la abrasión agresivos pueden agrandar la entrada del venteo o dañar el asiento del venteo. Los métodos de limpieza deben eliminar los depósitos sin alterar la geometría crítica del acero.
¿Debe revisarse el venteo antes de la simulación de flujo del molde?
Deben complementarse entre sí. La simulación puede indicar las regiones probables de llenado final y de atrapamiento de aire, mientras que el diseño de la herramienta debe convertir esas ubicaciones en trayectorias de escape fabricables y mantenibles.