
La viscosidad en una cavidad delgada no es un número fijo del material. A medida que el fundido se mueve más rápido a través de una sección estrecha, la tasa de cizallamiento cambia la viscosidad aparente, la generación de calor, la demanda de presión y la orientación molecular. Por eso un proceso que llena lentamente en una pieza de prueba puede comportarse de manera diferente en una pieza larga y delgada. Comprender la relación ayuda a los ingenieros a elegir una entrada, una resina y un perfil de inyección sin tratar la velocidad como una cura universal.
Qué significa la tasa de cizallamiento en la cavidad
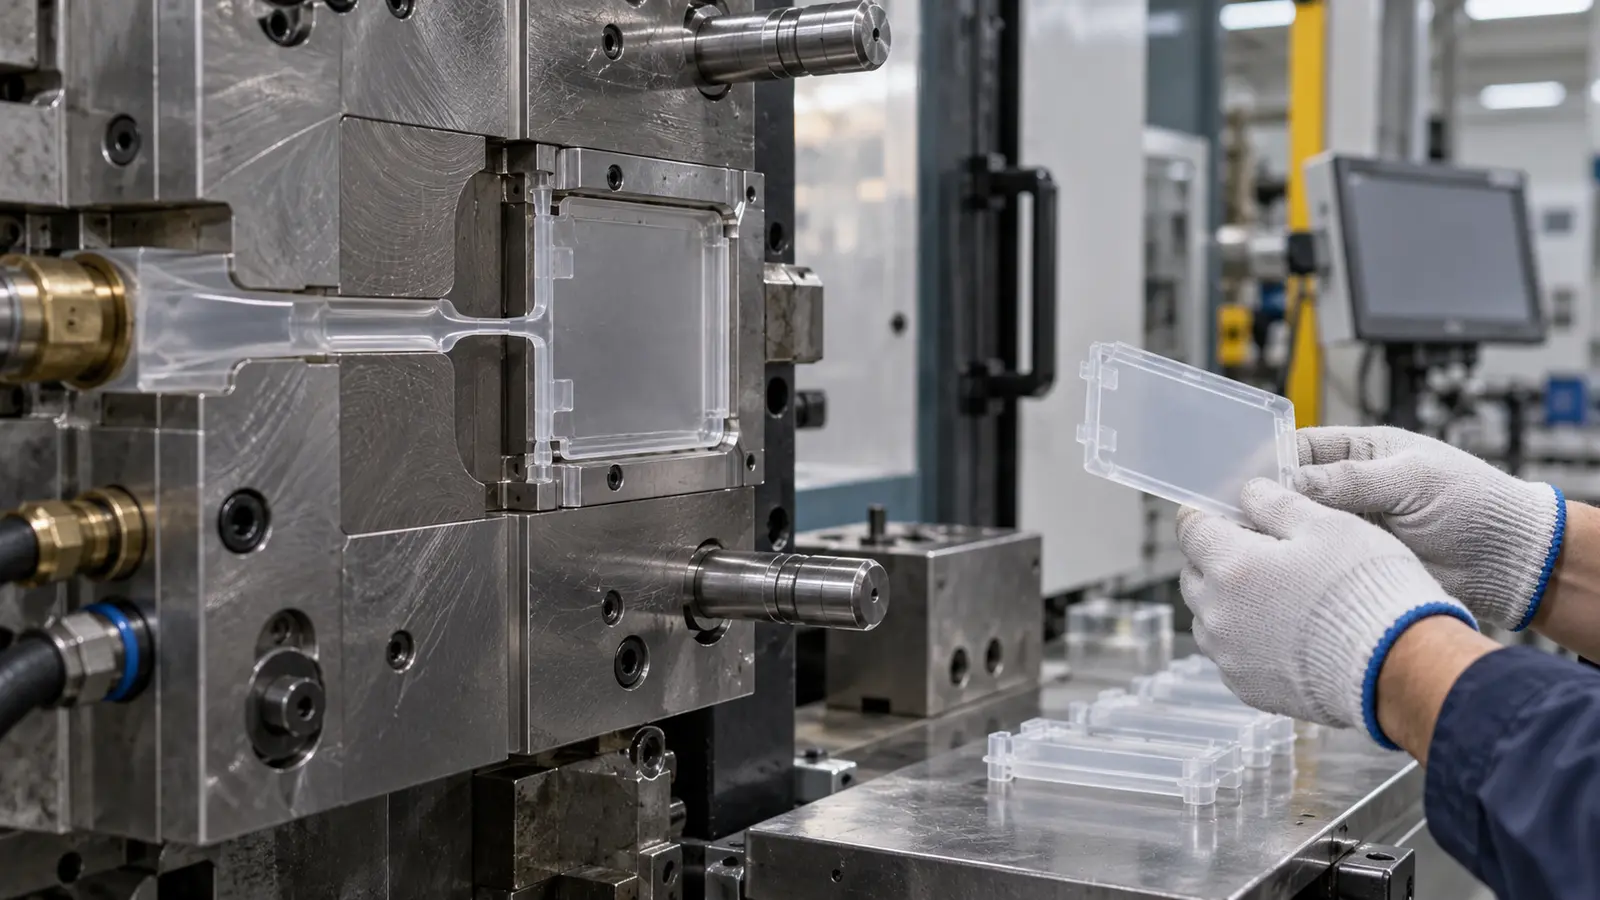
La tasa de cizallamiento describe la rapidez con que las capas adyacentes de fundido se mueven unas respecto de otras. Cerca de la pared del molde, el material se ralentiza a medida que se enfría. En el centro del canal de flujo, se mueve más rápido. Por lo tanto, una pared estrecha y una alta tasa de flujo pueden crear un fuerte gradiente de velocidad y una viscosidad aparente diferente del valor sugerido por una simple comparación de materiales.
El resultado depende de la química del polímero, la temperatura, el espesor de pared, la tasa de flujo, las dimensiones de la entrada y la distancia que debe recorrer el fundido. El mismo grado puede mostrar un comportamiento de presión y superficie diferente cuando cambia la geometría.
Por qué las paredes delgadas amplifican el efecto
Las secciones delgadas pierden calor rápidamente y dejan menos espacio para que el fundido fluya alrededor de una capa congelada en crecimiento. Aumentar la velocidad de inyección puede ayudar a que el frente de flujo alcance el extremo antes del cierre por congelación, pero también cambia el calentamiento por cizallamiento y la orientación. Puede aparecer una ventana de proceso estrecha cuando la cavidad es larga, la entrada es pequeña o la ventilación es débil.
| Cambio observado | Mecanismo posible | Dirección de revisión |
|---|---|---|
| La presión aumenta bruscamente cerca del final del llenado | Cierre por congelación o resistencia excesiva al flujo | Entrada, temperatura del molde, longitud de flujo y ventana de material |
| El brillo cambia a lo largo de la pared | Historial diferente de enfriamiento o cizallamiento | Temperatura superficial, perfil de velocidad y ventilación |
| La planitud cambia después de la eyección | Orientación o contracción desigual | Equilibrio de enfriamiento y dirección del flujo |
Qué señales de moldeo importan
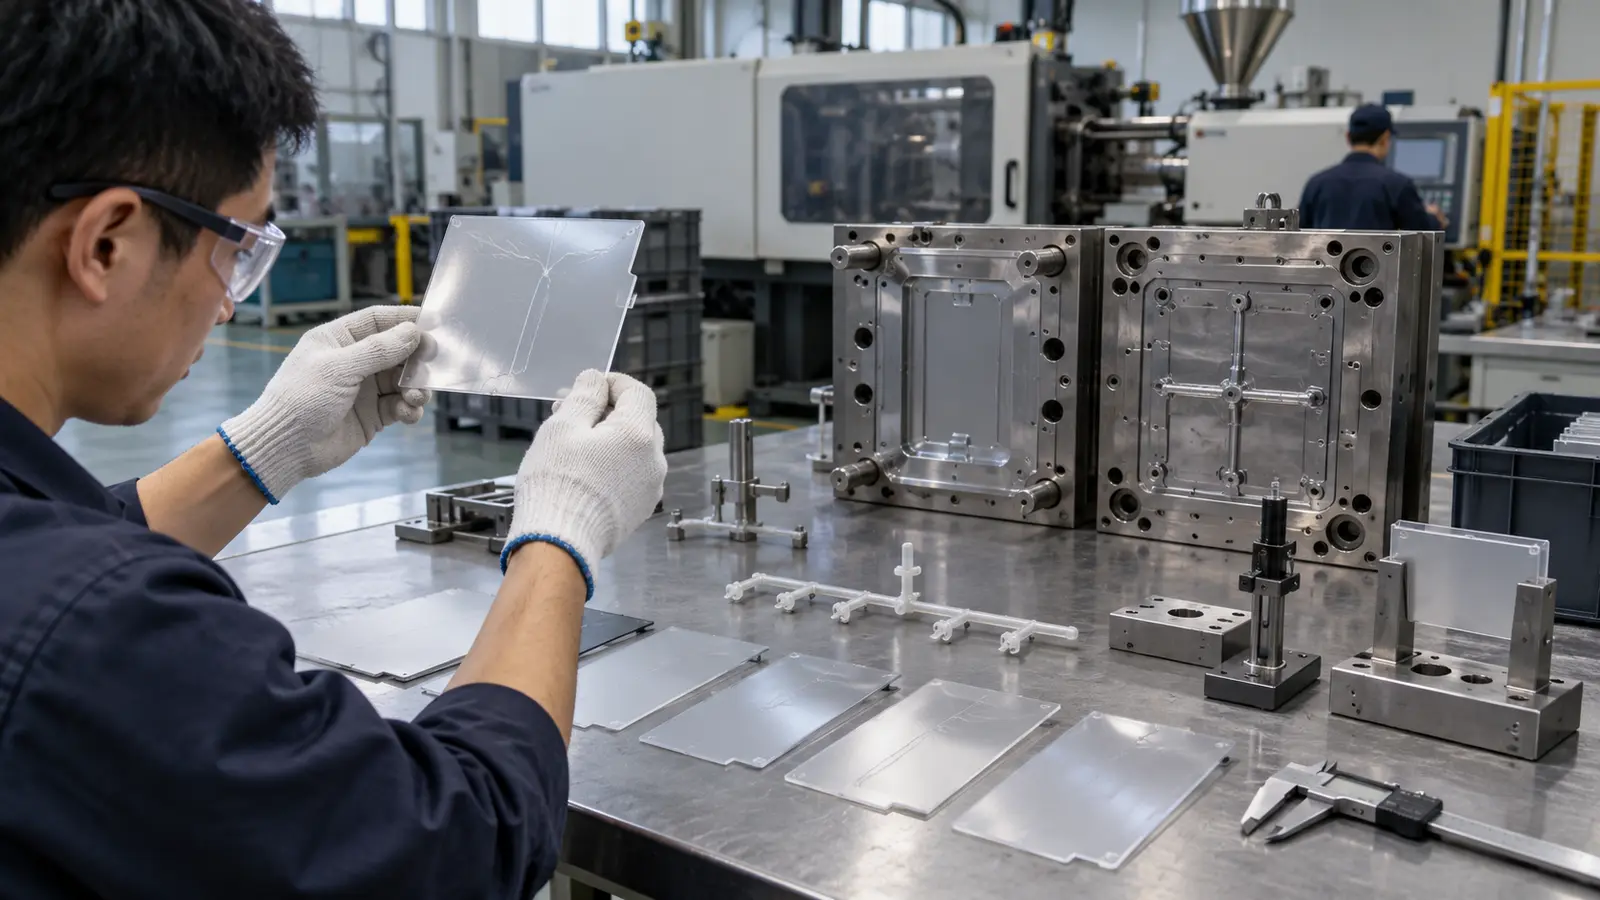
No diagnostique un problema relacionado con la cizalladura a partir de un solo defecto. Compare la presión de la máquina, el patrón de llenado, el estado de la entrada, la apariencia superficial, las líneas de soldadura, el rebabeo y los resultados dimensionales. Una pieza incompleta puede deberse a un congelamiento prematuro o a aire atrapado. Una veta brillante puede provenir de la cizalladura local y la temperatura, pero también puede indicar contaminación o una condición superficial inestable.
- Registre los cambios de presión y tiempo de llenado a lo largo de ciclos repetidos.
- Inspeccione el área de final de llenado y la región cercana a la entrada.
- Compare la planitud y las dimensiones críticas después de un período de enfriamiento constante.
- Separe el desequilibrio de cavidades de una respuesta del proceso a nivel de todo el material.
Cómo controlar el proceso
El control del proceso comienza con una configuración sólida del molde y del material. El diseño de la entrada, la ventilación, la temperatura del molde, el secado cuando corresponda y un perfil de inyección estable funcionan en conjunto. Cambiar únicamente la velocidad de inyección puede ocultar un diseño débil para una condición y volver a exponerlo cuando cambian el lote de resina o la temperatura ambiente.
- Utilice el rango de procesamiento del proveedor de material como un límite, no como una garantía.
- Configure el perfil de llenado para evitar el congelamiento prematuro mientras monitorea la presión y la respuesta superficial.
- Confirme que los respiraderos puedan evacuar el aire en las ubicaciones reales de último llenado.
- Utilice ajustes de enfriamiento y eyección que protejan la planitud y las características críticas de acoplamiento.
- Registre la relación entre velocidad, presión, temperatura y calidad de la pieza.
Una revisión de moldeabilidad para moldeo por inyección de pared delgada debe incluir estas interacciones. El objetivo es una ventana de proceso repetible, no un único disparo exitoso con un ajuste agresivo.
Cómo revisar una ventana estable
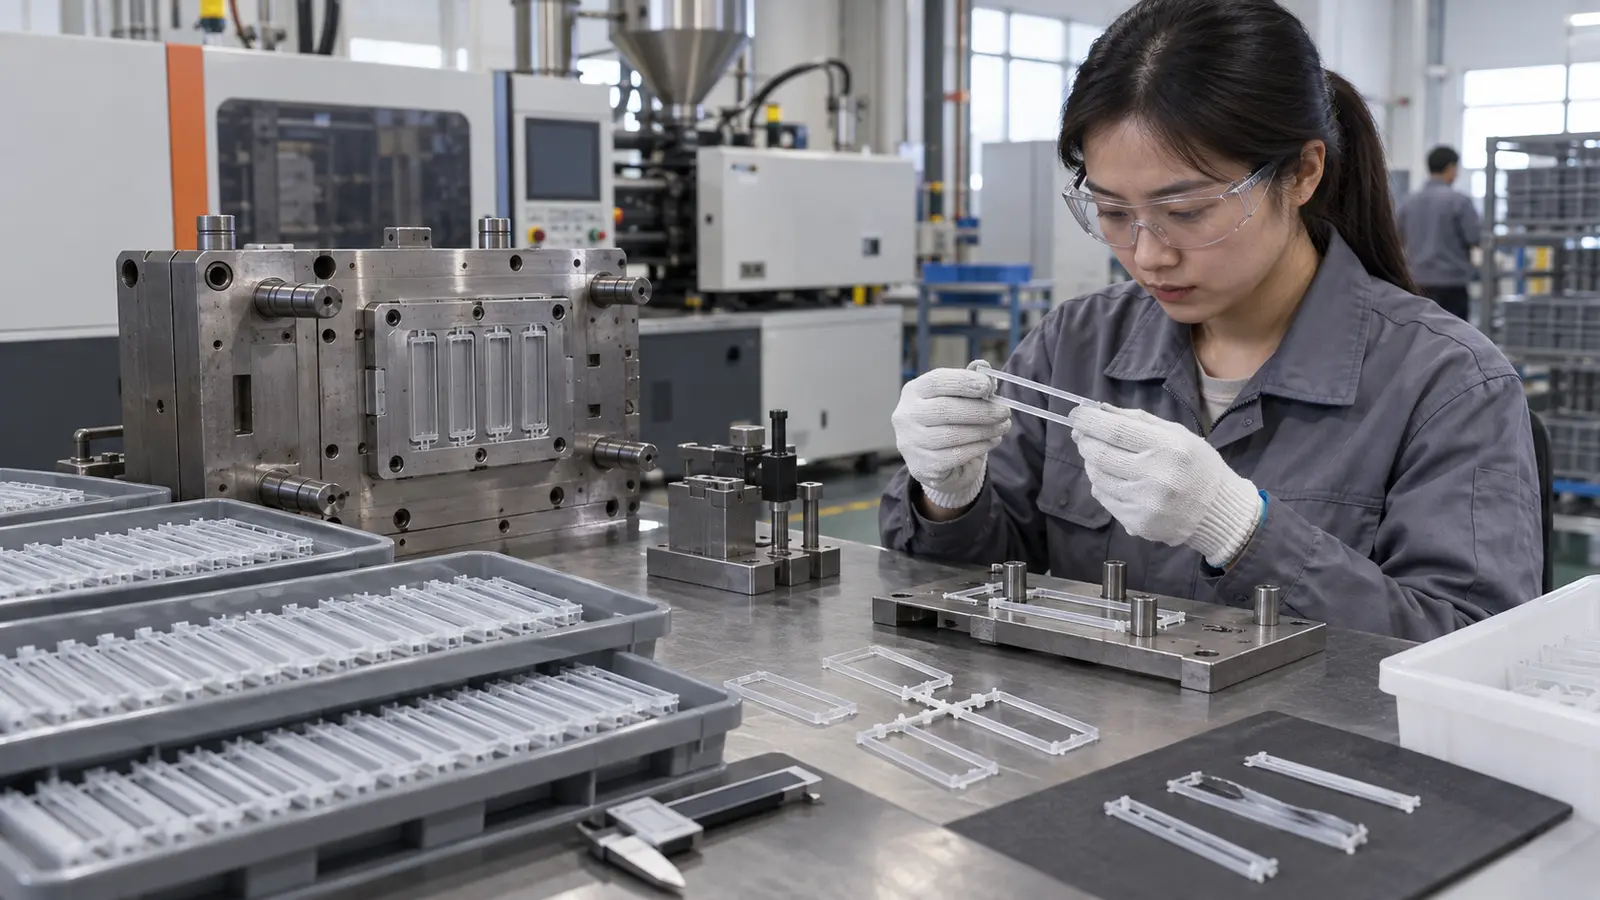
Se demuestra una ventana estable cuando cambios razonables en las entradas normales no empujan la pieza inmediatamente hacia una inyección corta, rebaba, variación severa de brillo o alabeo inaceptable. Revise la ventana a lo largo de ciclos repetidos y, cuando corresponda, en las distintas cavidades y lotes de material.
Utilice el resultado para decidir si la próxima mejora corresponde al molde, a la selección del material o a la hoja de proceso. Si la ventana es demasiado estrecha, los cambios de geometría o de compuerta pueden proporcionar una mejora más duradera que aumentar más la presión.
Utilice el patrón de defectos antes de cambiar la velocidad
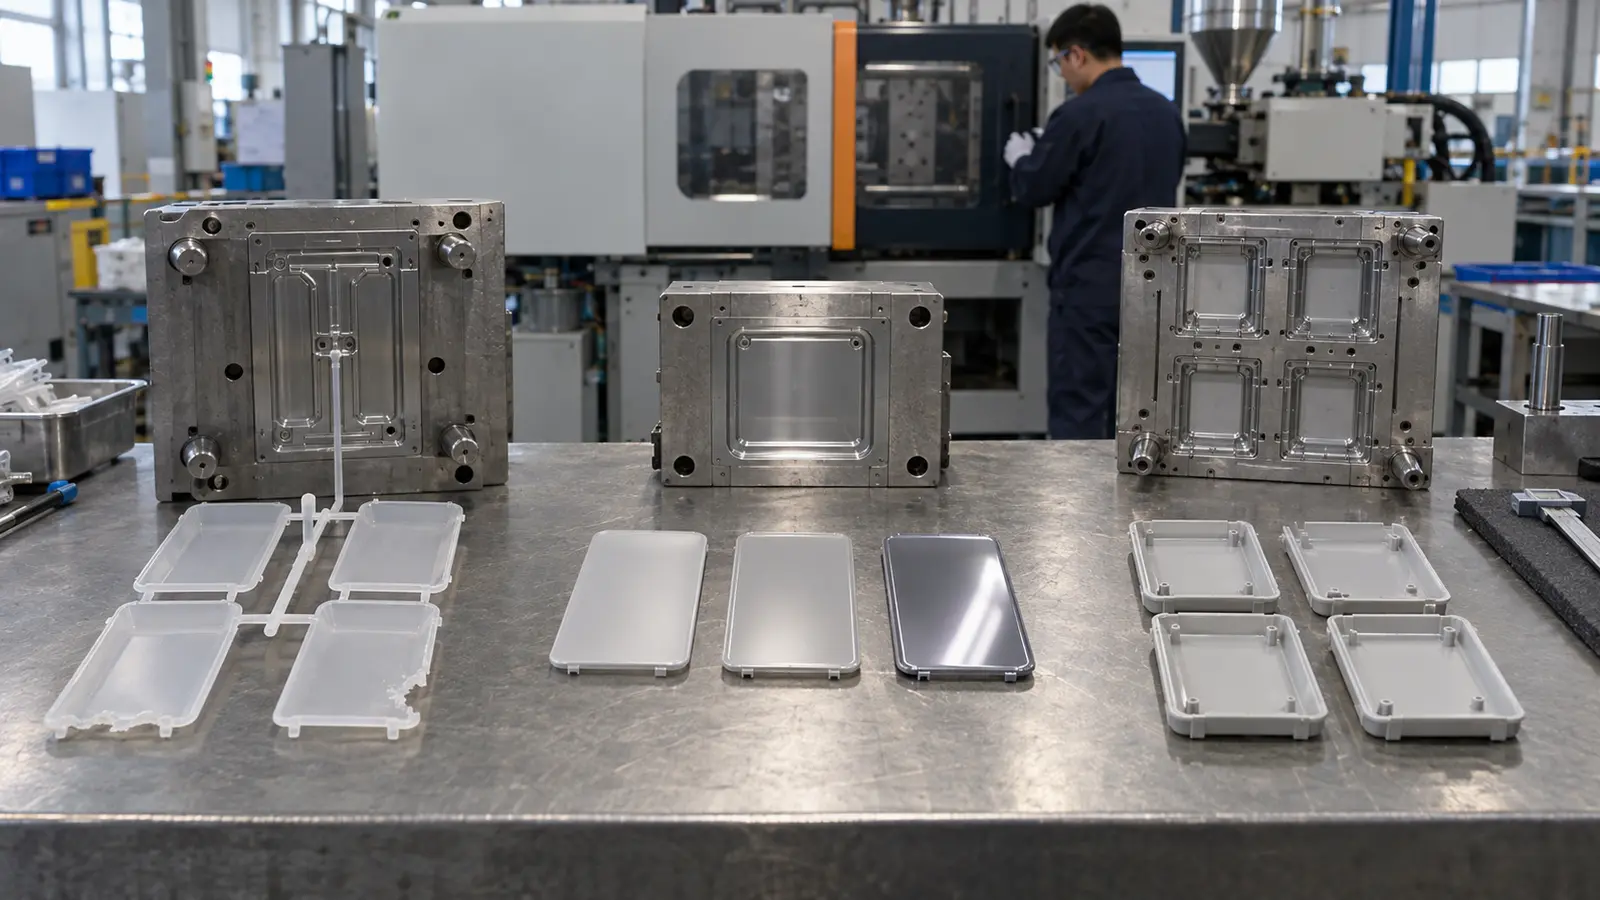
Los defectos relacionados con el cizallamiento deben diagnosticarse a partir de su patrón. Un defecto que sigue la dirección del flujo sugiere una revisión diferente de un defecto que aparece solo al final del llenado, cerca de una línea de soldadura o en una sola cavidad. La presión de la máquina y la velocidad de inyección son evidencia, no el diagnóstico.
| Patrón | Primera revisión | No asuma |
|---|---|---|
| Solo falla la región de último llenado | Venteo, congelación y longitud de flujo | Que toda la resina es inadecuada |
| El brillo cambia a lo largo del flujo | Temperatura superficial y perfil de velocidad | Que más presión lo mejorará |
| Una cavidad difiere | Balance, condición de venteo y enfriamiento local | Que la máquina es inestable en todas partes |
Una estructura análisis DFM de moldeo por inyección ayuda a separar un problema de geometría de un problema de proceso. Una vez que la pieza es estable, el proceso de control de calidad debe definir los puntos de inspección que demuestren que la mejora sigue siendo repetible.
Preguntas frecuentes: Tasa de cizallamiento en el moldeo de pared delgada
¿La inyección más rápida siempre reduce la viscosidad?
Muchos polímeros muestran un comportamiento de adelgazamiento por cizallamiento, pero el resultado práctico sigue dependiendo de la temperatura, la geometría, la pérdida de presión y la reología del material. Un llenado más rápido también puede aumentar el calentamiento, la orientación y el riesgo de defectos.
¿Puede un aumento de la presión de la máquina resolver el problema?
Puede retrasar una inyección corta, pero no elimina una entrada deficiente, el aire atrapado, un enfriamiento desigual ni una elección de material inadecuada. La causa raíz debe identificarse antes de aumentar la presión.
¿Por qué inspeccionar las piezas después del enfriamiento?
La orientación, la contracción y los gradientes térmicos pueden seguir afectando la planitud y el ajuste después de la expulsión. Una condición de inspección consistente hace que las comparaciones sean más significativas.