
El Moldeo de Caucho de Silicona Líquida (LSR) La ruta a menudo se describe como un proceso de inyección de dos componentes simple. En la práctica, las piezas consistentes dependen de cómo se controlan el material, el molde, la temperatura y el tiempo como un solo sistema. Un pequeño cambio antes de la cavidad puede convertirse en un gran cambio en la rebaba, el estado de curado o el comportamiento dimensional después del desmoldeo.
Esta guía sigue el proceso de moldeo por inyección de LSR en el orden en que un equipo de ingeniería normalmente tiene que tomar decisiones: confirmar el material, medir y mezclar los componentes, llenar una cavidad sellada, curar la pieza, y luego inspeccionarla y liberarla. El objetivo no es proporcionar una receta universal. Los grados de LSR, la geometría de la pieza, el acero del molde y los requisitos de validación influyen en la ventana final.
Comience con una ventana de proceso, no con un ajuste único
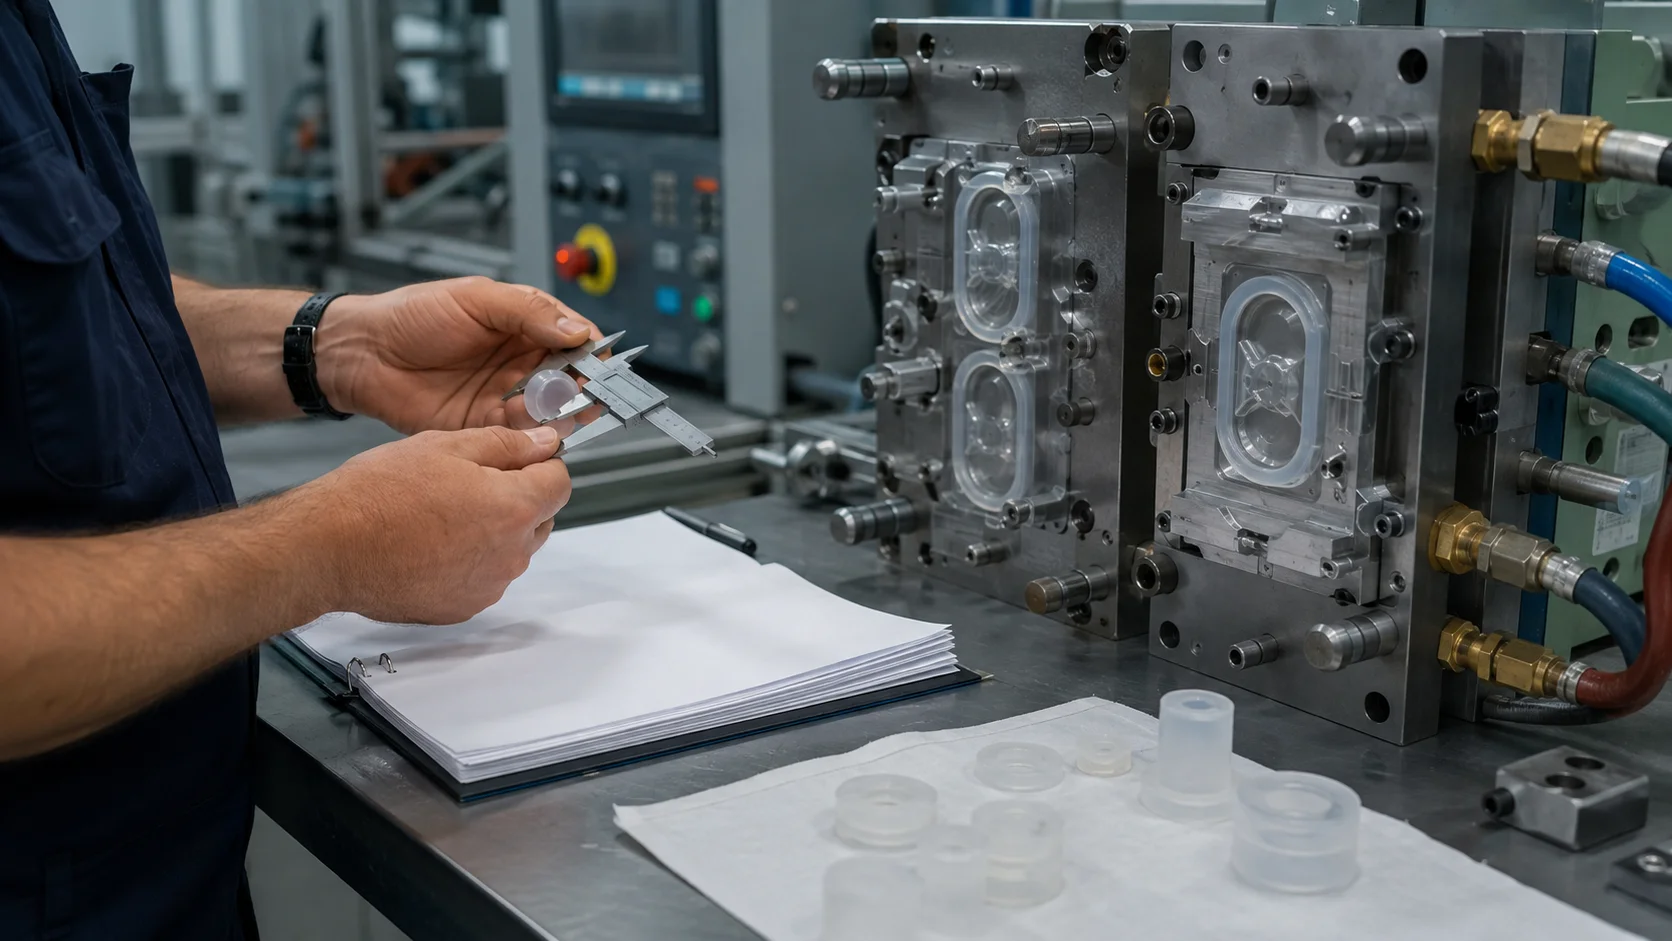
Antes de las pruebas de herramientas, defina qué salidas deben permanecer estables. Para un componente de sellado, el comportamiento de compresión y la rebaba pueden importar más que la apariencia. Para una membrana flexible delgada, la integridad del llenado y la resistencia al desgarro pueden liderar la discusión. Para un componente médico o de contacto con fluidos, la trazabilidad, la limpieza y la documentación del material deben incluirse desde el principio.
| Área de control | Qué definir temprano |
|---|---|
| Material | Grado, dureza, sistema de curado, color, vida útil y trazabilidad del lote |
| Herramientas | Línea de partición, venteo, canal frío, compuerta, retención de insertos y estrategia de expulsión |
| Proceso | Relación de dosificación, perfil de llenado, temperatura del molde, tiempo de curado y secuencia de desmoldeo |
| Aceptación | Dimensiones críticas, límites visuales, pruebas funcionales y frecuencia de muestreo |
1. Condicionar e identificar los dos componentes
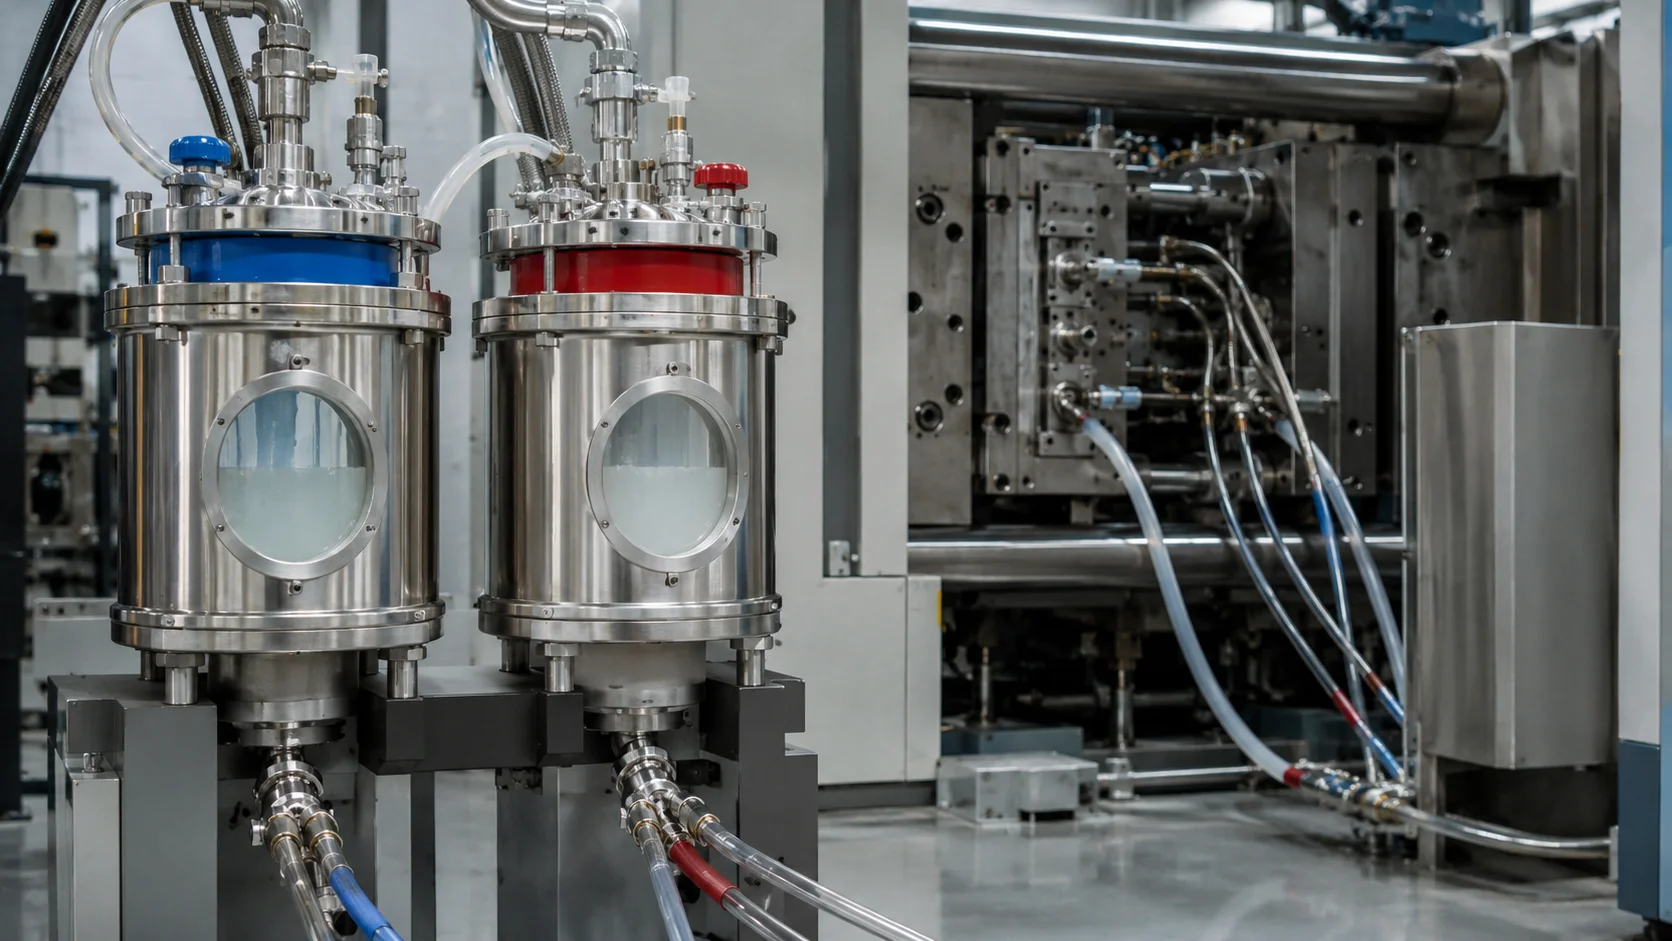
La mayoría de los sistemas de LSR de grado de inyección se suministran como componentes separados que se dosifican y mezclan inmediatamente antes de la inyección. Mantener los componentes aislados evita una reacción prematura. Por lo tanto, el primer control no es el molde; es el manejo del material. Los contenedores deben identificarse por grado, lote, sistema de color y fecha de vencimiento o período de uso recomendado. Un cambio de material debe tratarse como un cambio controlado, no como un relleno de rutina.
El equipo también debe confirmar si el grado seleccionado requiere un curado posterior, si está destinado a unirse a un sustrato y si su documentación coincide con el uso final. No sustituya un silicón de apariencia similar sin revisar la dureza, la química de curado, la carga de pigmento, el contenido volátil y la compatibilidad. Estas diferencias pueden alterar el flujo, la adhesión, la deformación por compresión y el comportamiento de desmoldeo.
2. Dosificar, mezclar y mantener estable la trayectoria del flujo
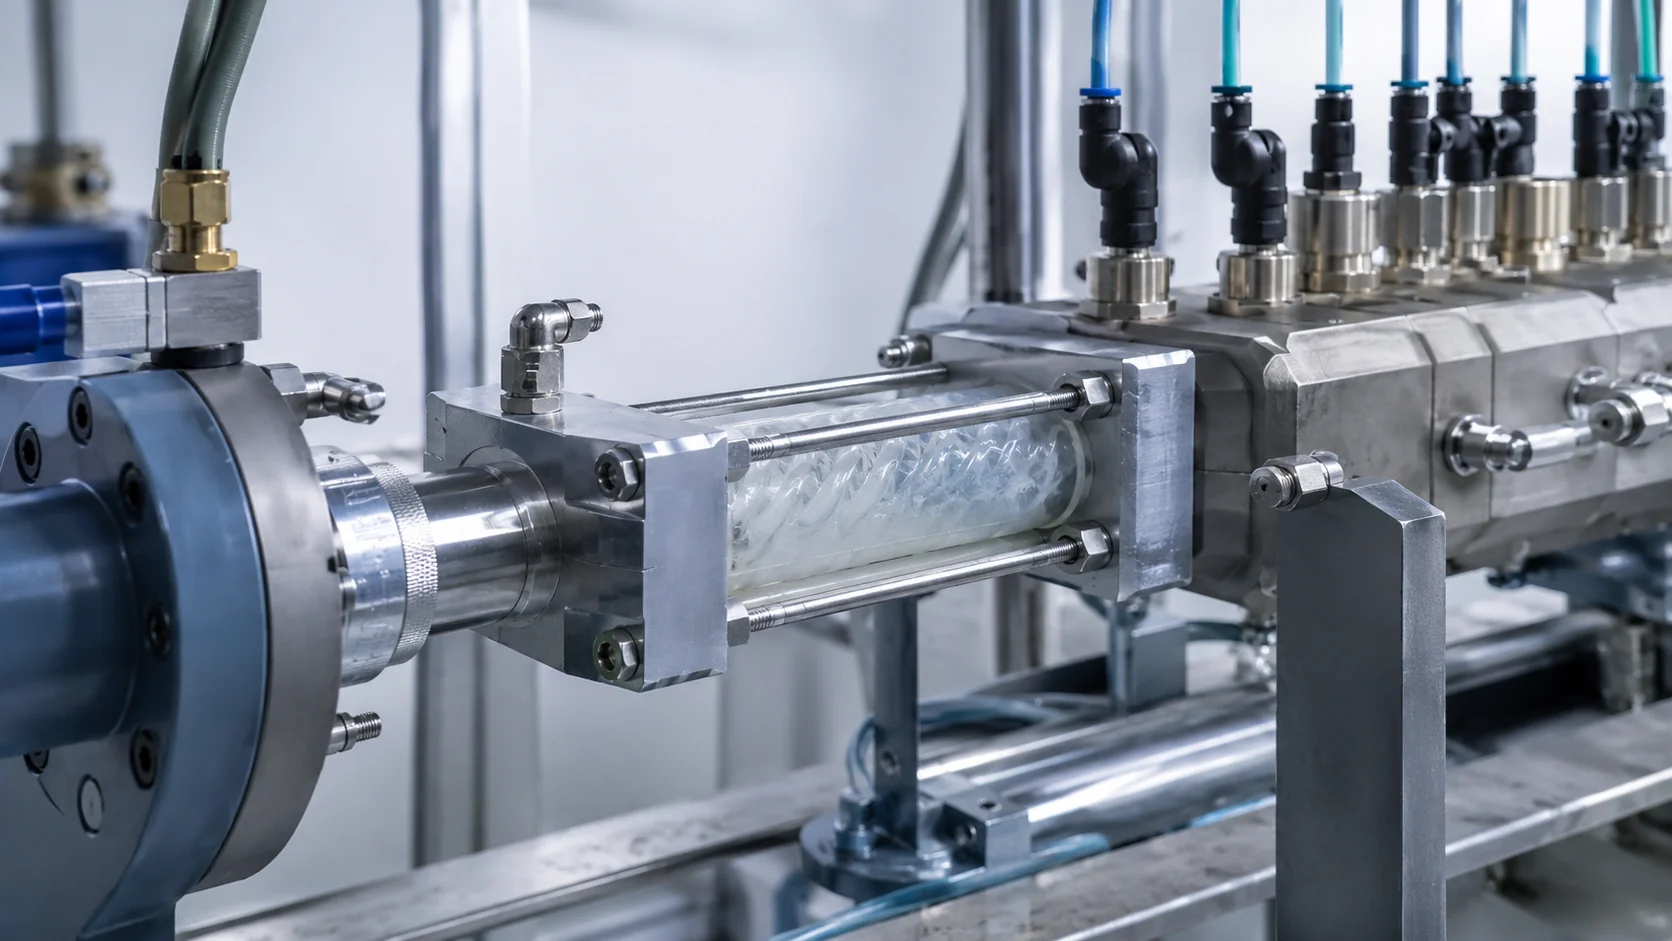
El sistema de suministro une los dos componentes en una proporción controlada, los mezcla y envía el material mezclado hacia el molde. Debido a que el material mezclado comienza su reacción de curado, la trayectoria entre el mezclador y la cavidad debe diseñarse para evitar calor no deseado y tiempo de residencia. Una disposición de canal frío puede reducir el desperdicio y mejorar la repetibilidad, pero solo cuando las compuertas, los sellos y las zonas de temperatura están equilibrados para la pieza.
- Verificar la proporción: confirmar que el sistema de dosificación está entregando el equilibrio de componentes previsto.
- Comprobar la calidad de purga: eliminar material sin mezclar o degradado antes de una prueba o cambio de material.
- Controlar el tiempo de residencia: evitar zonas muertas donde el material mezclado pueda curarse parcialmente.
- Registrar el lote y la configuración: conectar la identidad del material con los datos de prueba e inspección.
Si el proceso es inestable en esta etapa, ajustar solo la velocidad de inyección no resolverá la causa raíz. El síntoma puede aparecer como disparos cortos, variación de color, burbujas o un frente de curado inconsistente, mientras que el problema real es la dosificación, la contaminación o una trayectoria de flujo parcialmente bloqueada.
3. Llene la cavidad calentada sin atrapar aire
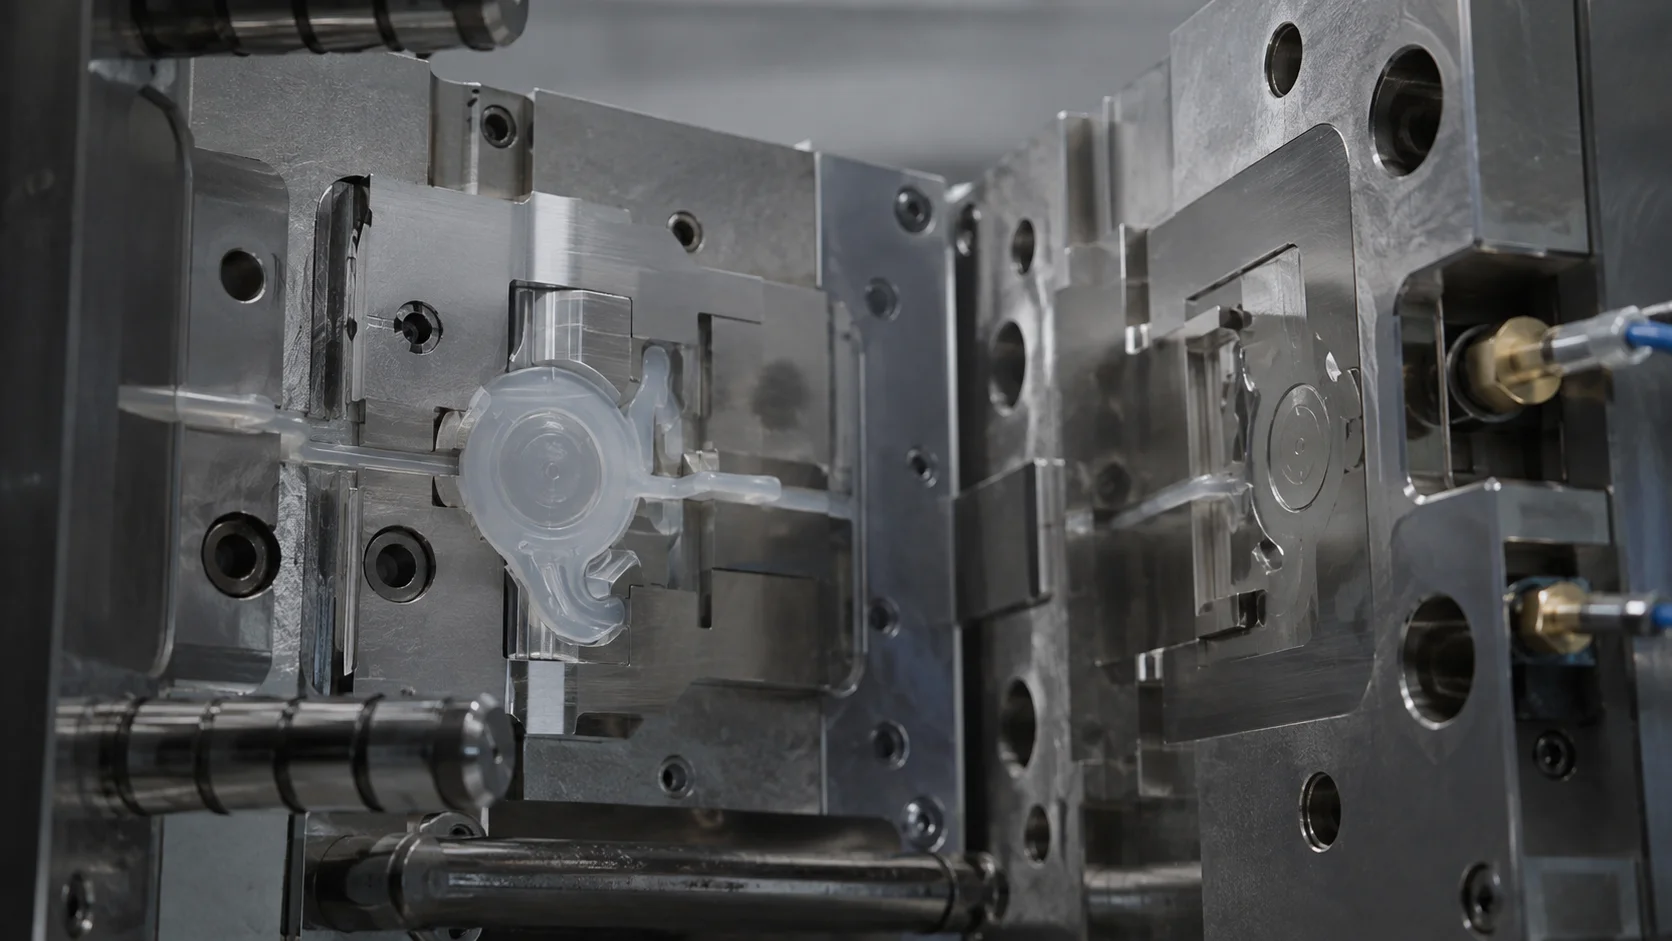
A diferencia de un proceso termoplástico convencional, la cavidad de LSR se calienta para promover el curado mientras que la trayectoria de suministro del material se mantiene relativamente fría. Por lo tanto, el molde debe llenarse de manera uniforme y ventilar el aire desplazado por el frente de flujo que avanza. La ubicación de la entrada, las transiciones de espesor de pared, la posición de la línea de soldadura y la ventilación son decisiones vinculadas. Una sección delgada colocada al final del flujo puede necesitar una ventilación dedicada incluso si la pieza parece fácil de llenar en CAD.
Utilice datos de prueba para separar un problema de llenado de un problema de ventilación. Una pieza incompleta que se desplaza cuando cambia el perfil de llenado puede estar relacionada con el flujo. Una marca de quemado, una burbuja atrapada o una línea de unión incompleta cerca del final del llenado pueden indicar un escape de aire insuficiente. La limpieza del molde también importa: los residuos en una línea de partición pueden crear una trayectoria de fuga para rebabas y cambiar el comportamiento de llenado aparente.
4. Cure la pieza de manera consistente en toda la cavidad
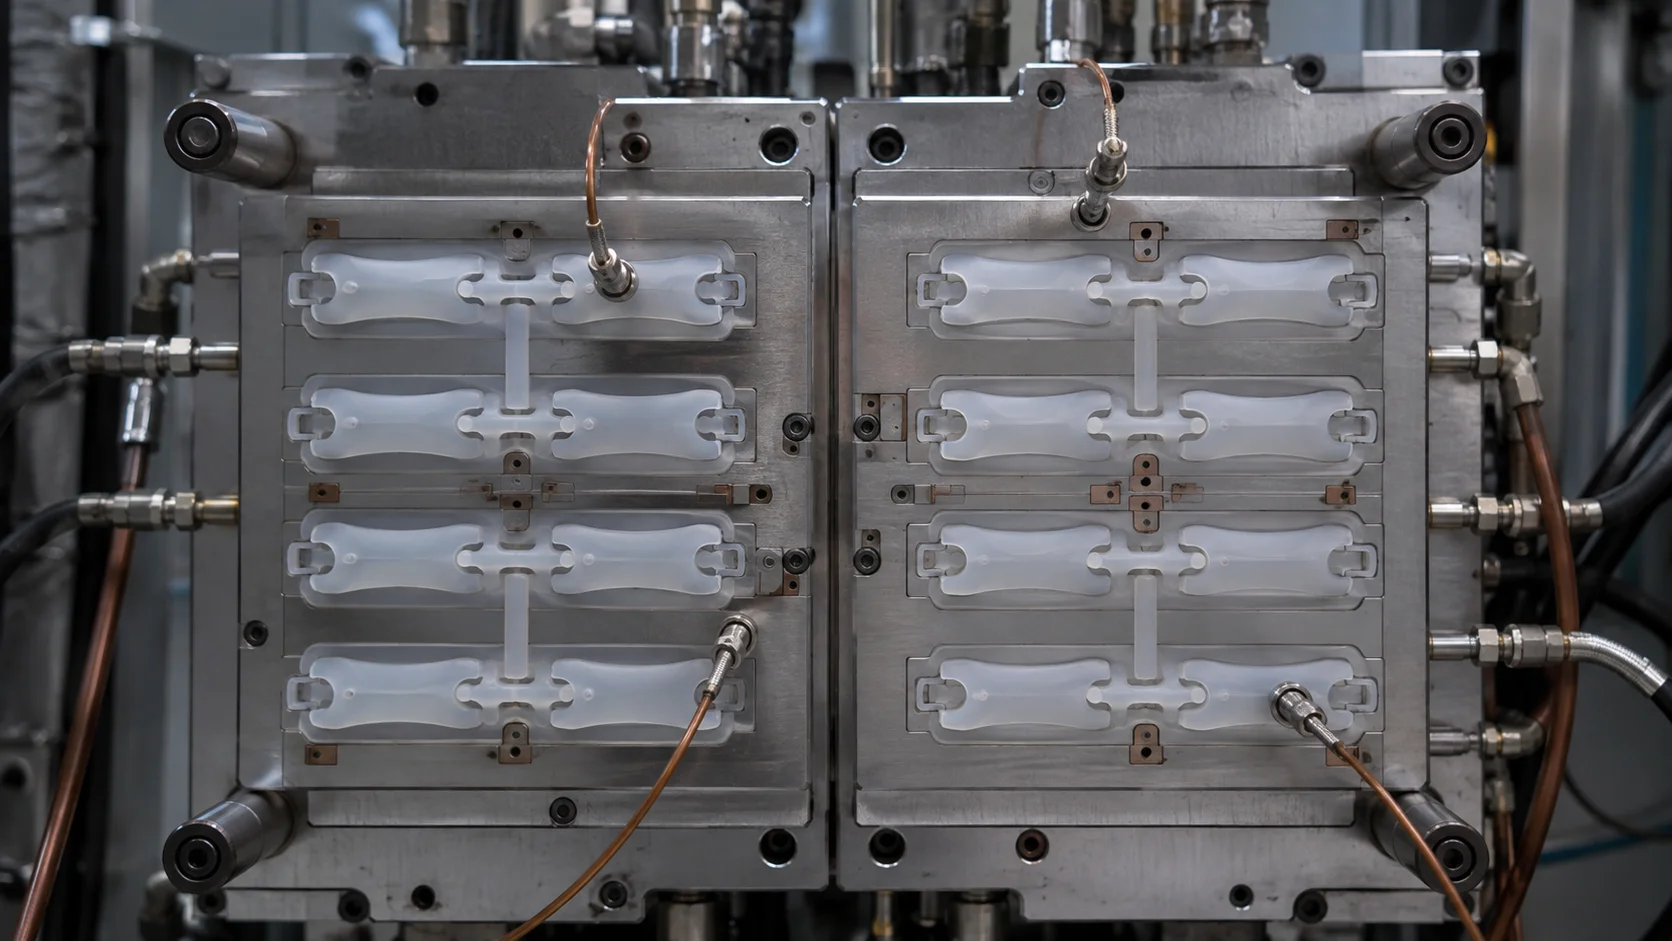
El curado se rige por la interacción de la cinética del material, la temperatura del molde, el espesor de la pieza y el tiempo. Una superficie puede parecer acabada mientras que una región más gruesa no está completamente curada. Por el contrario, la exposición excesiva al calor puede afectar el color, la adhesión o el comportamiento posterior al curado. Utilice ubicaciones térmicas representativas durante la calificación y defina la ventana de curado a partir del rendimiento de la pieza, no solo de la pantalla de la máquina.
Las herramientas de múltiples cavidades requieren especial atención al equilibrio. Si una cavidad se llena o cura de manera diferente, compare la condición de la entrada, la ventilación, el contacto térmico y la resistencia del canal de alimentación. Un plan de control de calidad debe conectar las variables medidas del proceso con un resultado funcional, como prueba de fugas, recuperación por compresión, resistencia al desprendimiento o límites visuales de rebabas. El enfoque de control de calidad de Jucheng puede utilizarse como referencia interna al definir los puntos de inspección, pero los criterios de aceptación específicos del proyecto aún requieren la aprobación del cliente.
5. Desmoldee, inspeccione y fije el aprendizaje para la siguiente corrida
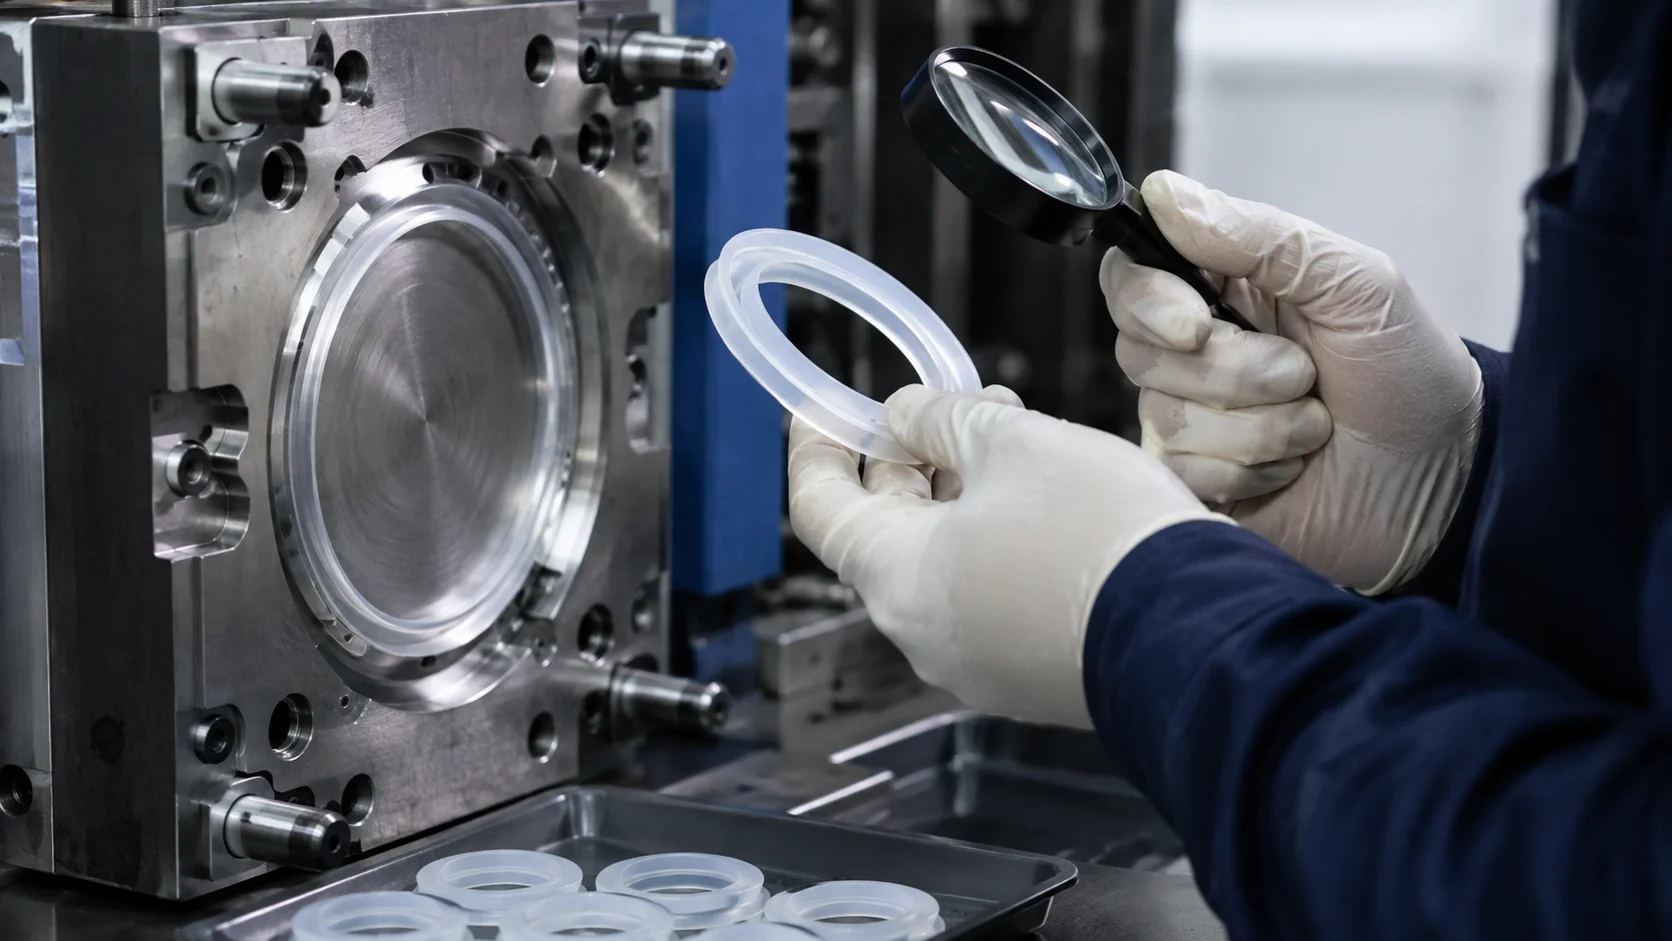
El desmoldeo es parte del proceso, no una ocurrencia tardía. Las piezas de LSR pueden ser flexibles, delgadas y estirarse fácilmente, por lo que una fuerza de expulsión excesiva o una línea de partición desfavorable pueden crear distorsión que se confunde con un defecto de moldeo. Revise la secuencia de liberación, los contrasalientes, el asiento de ventilación y cualquier manejo manual antes de cambiar el material o la configuración de curado.
- Inspeccione las rebabas y la condición de la línea de partición antes de recortar.
- Mida las dimensiones críticas después del tiempo de estabilización definido.
- Ejecute la prueba funcional que represente el caso de uso real.
- Documente la ventana aprobada, no solo el valor nominal.
Un proceso de LSR robusto es una cadena controlada: material verificado, dosificación estable, llenado equilibrado, curado repetible, liberación suave e inspección basada en evidencia. Cuando un proyecto entra en revisión de utillaje, comparta el CAD, el volumen anual esperado, las dimensiones críticas, los detalles del sustrato y las necesidades de validación. Esto permite que el concepto del molde y el plan de proceso se desarrollen juntos en lugar de corregir problemas evitables después de la primera prueba.