
Herramental de moldeo por inyección de dos disparos debe sostener el sustrato del primer disparo, presentarlo al segundo disparo y preservar el registro a través de ciclos repetidos. Por lo tanto, el costo del herramental está influenciado por más que la cantidad de cavidades. El método de indexación, la retención de la pieza, los cierres, el enfriamiento, la eyección, la compatibilidad de materiales y el acceso de validación afectan el riesgo final. Esta guía se centra en las decisiones que un comprador debe revisar antes de que se libere el acero del herramental.
Elija la arquitectura del herramental antes de detallar el molde
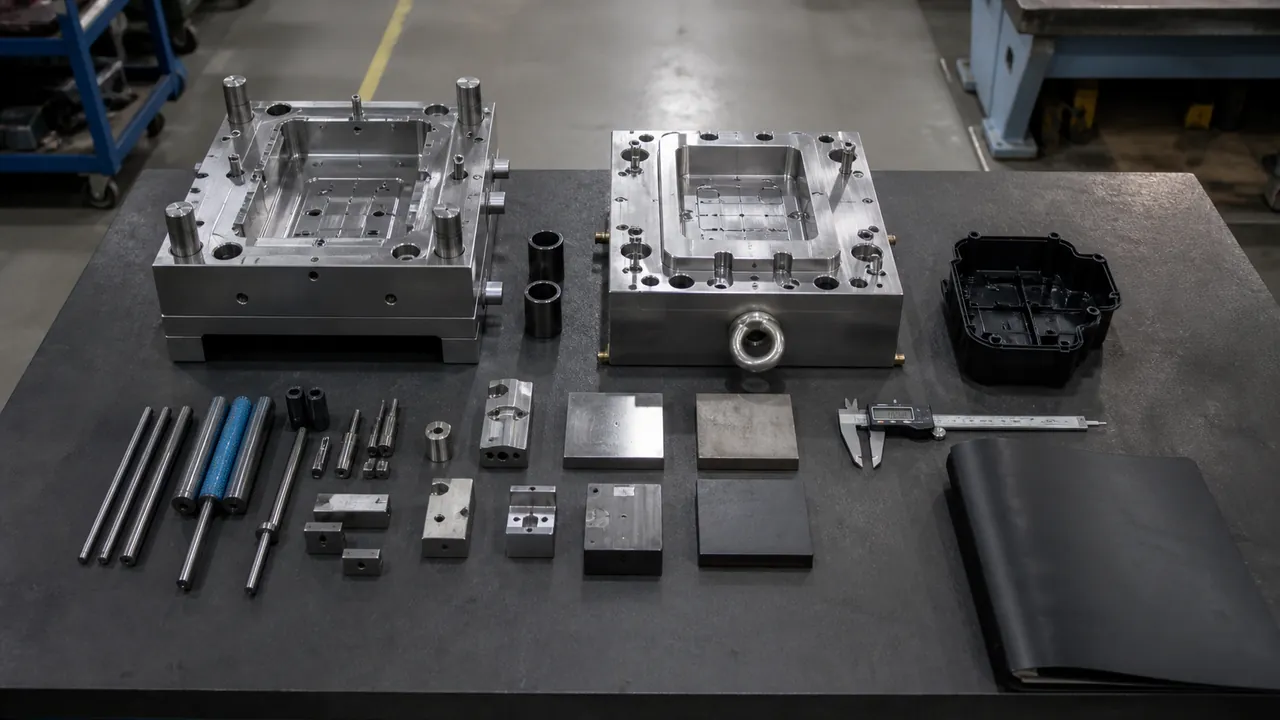
Un molde multimaterial puede usar un plato rotatorio, una mesa rotatoria, un movimiento de retroceso del núcleo o una disposición de transferencia. La elección correcta depende de si el segundo material cubre una superficie completa, una característica local, un área interna o una zona de sellado. La disposición del molde también determina si la pieza del primer disparo permanece soportada durante la indexación y si la segunda cavidad puede alcanzar las superficies requeridas sin crear rebabas ni distorsión.
Comience la revisión del diseño con la línea de partición, el ángulo de desmoldeo, la ubicación de la compuerta, la dirección de eyección y el límite del material. La descripción general del servicio de moldeo de dos disparos puede establecer el contexto del proceso, pero el plano de la pieza debe impulsar la arquitectura final del herramental.
Componentes principales del herramental que controlan la repetibilidad
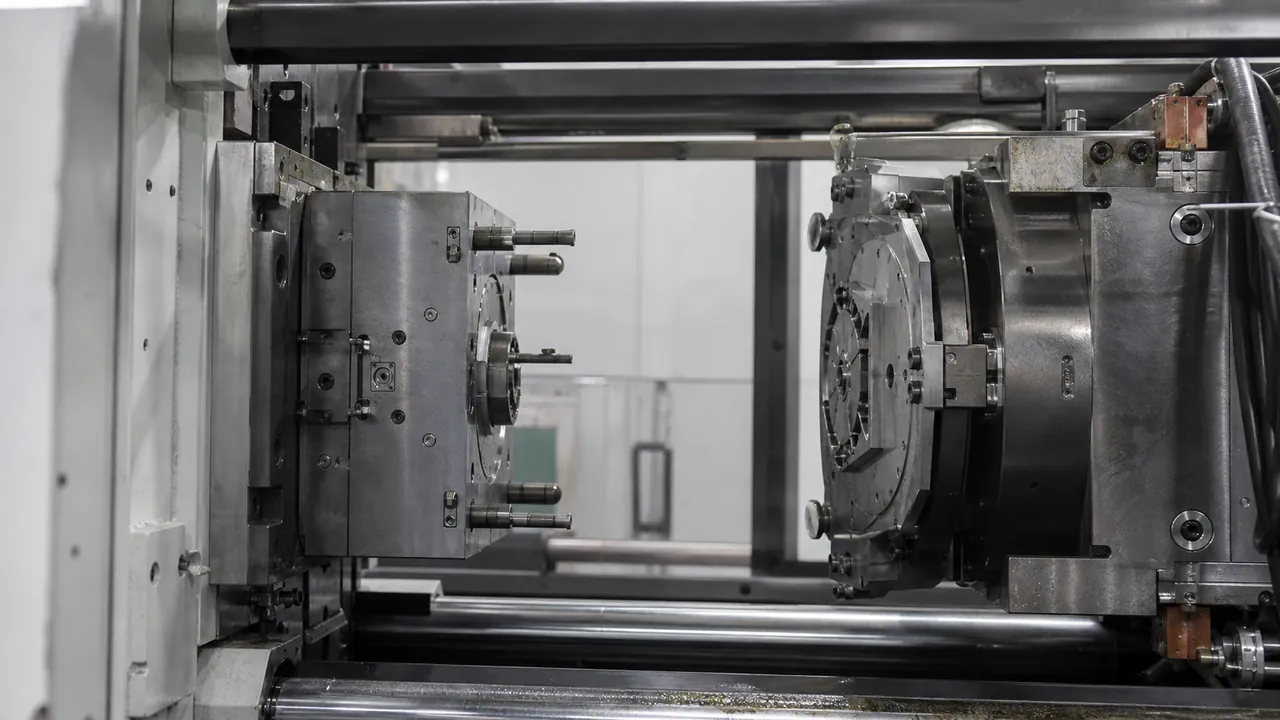
El límite visible del material es solo una parte del molde. Los ingenieros deben revisar los pasadores de localización, los bloqueos de pasador de inyección, los insertos de núcleo y cavidad, las superficies de cierre, los elevadores, las correderas, los canales de alimentación, las entradas, los canales de refrigeración, los respiraderos y las superficies de expulsión como un solo sistema. Cualquier movimiento entre la primera y la segunda posición puede cambiar la condición de sellado o la alineación de la segunda cavidad.
- Registro: los elementos de localización deben controlar la relación cavidad-núcleo después del indexado o la transferencia.
- Retención de la pieza: el sustrato no debe caerse, girar, deformarse ni marcarse mientras el molde cambia de posición.
- Control de cierre: las superficies de sellado y las áreas de alivio deben proteger la primera inyección contra el aplastamiento y reducir el riesgo de rebabas.
- Acceso para mantenimiento: los insertos y los componentes de desgaste deben ser reemplazables sin reconstruir la herramienta completa.
Indexado, retroceso del núcleo o transferencia: adapte el movimiento a la geometría
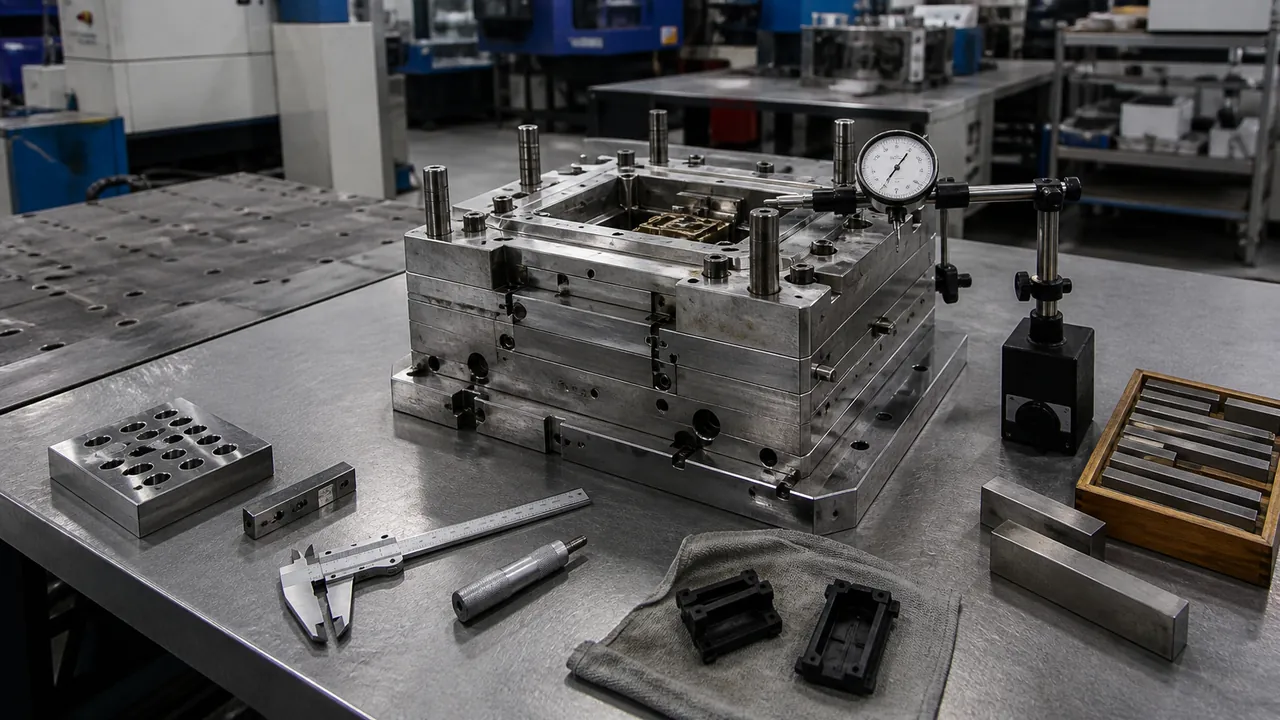
Un plato giratorio puede mover el sustrato de la primera inyección a una segunda posición de inyección sin manipulación manual. Una mesa giratoria sigue un principio similar, pero utiliza una máquina y una disposición de molde diferentes. La herramienta de retroceso del núcleo cambia el volumen de la cavidad dentro de la misma posición del molde, mientras que los sistemas de transferencia mueven el sustrato moldeado mediante una acción mecánica o robótica. Cada opción cambia el tiempo de ciclo, los requisitos de la máquina, los puntos de mantenimiento y la forma en que se referencia la pieza.
Pida al fabricante del molde que muestre la secuencia de movimiento, los puntos de soporte de la pieza, las verificaciones de holgura y el método de recuperación ante fallos. Una explicación paso a paso del proceso de dos inyecciones es útil para alinear el ciclo con el diseño del molde.
Refrigeración, ventilación y control del material
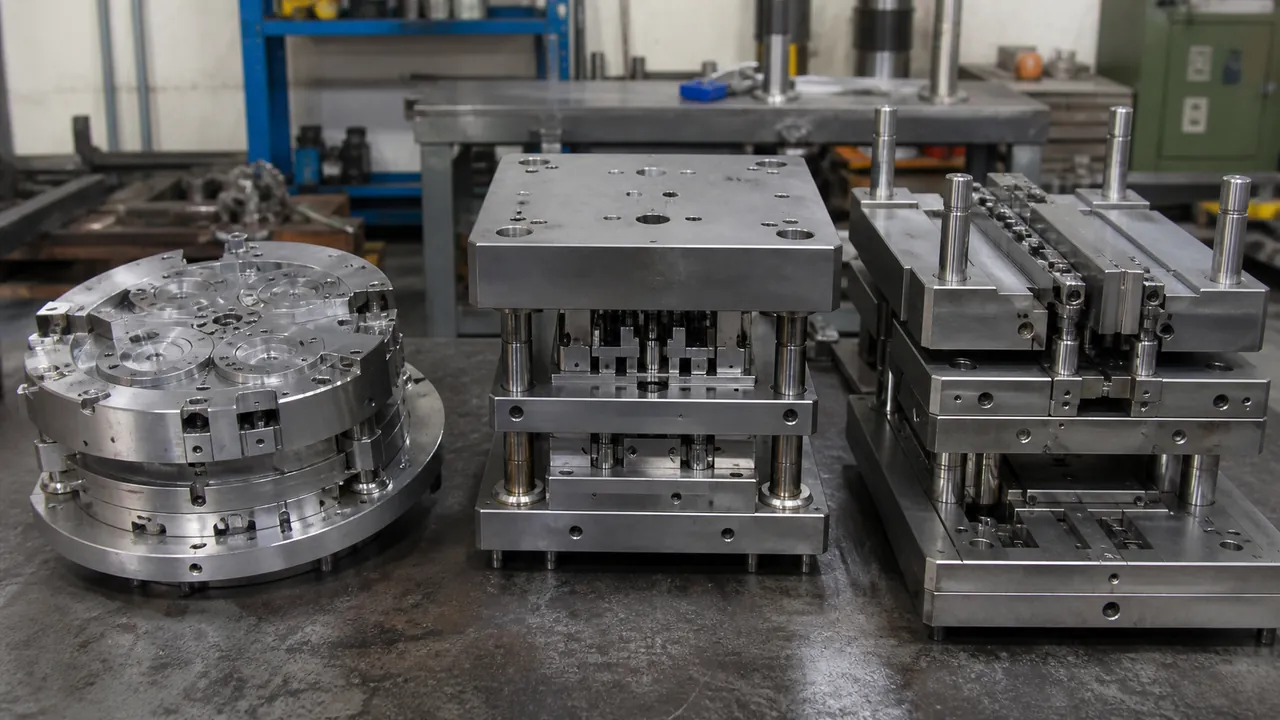
Los diferentes materiales pueden requerir distintas temperaturas de fusión y de molde, condiciones de secado y tiempos de enfriamiento. Los circuitos de enfriamiento deben revisarse para ambas inyecciones en lugar de optimizarse solo para el ciclo de la primera inyección. Un equilibrio térmico deficiente puede desplazar la interfaz, aumentar el alabeo o hacer que el desmoldeo sea inconsistente. La ventilación es igualmente importante porque la segunda inyección puede sellar los respiraderos que eran adecuados para la primera etapa.
Especifique el fabricante y el grado de la resina, la dureza, el color, los aditivos, la sensibilidad a la humedad y el entorno de servicio. La guía de compatibilidad de materiales ayuda a enmarcar la revisión, pero la validación con muestras sigue siendo necesaria para el par elegido.
Valide el molde antes de la aprobación de producción
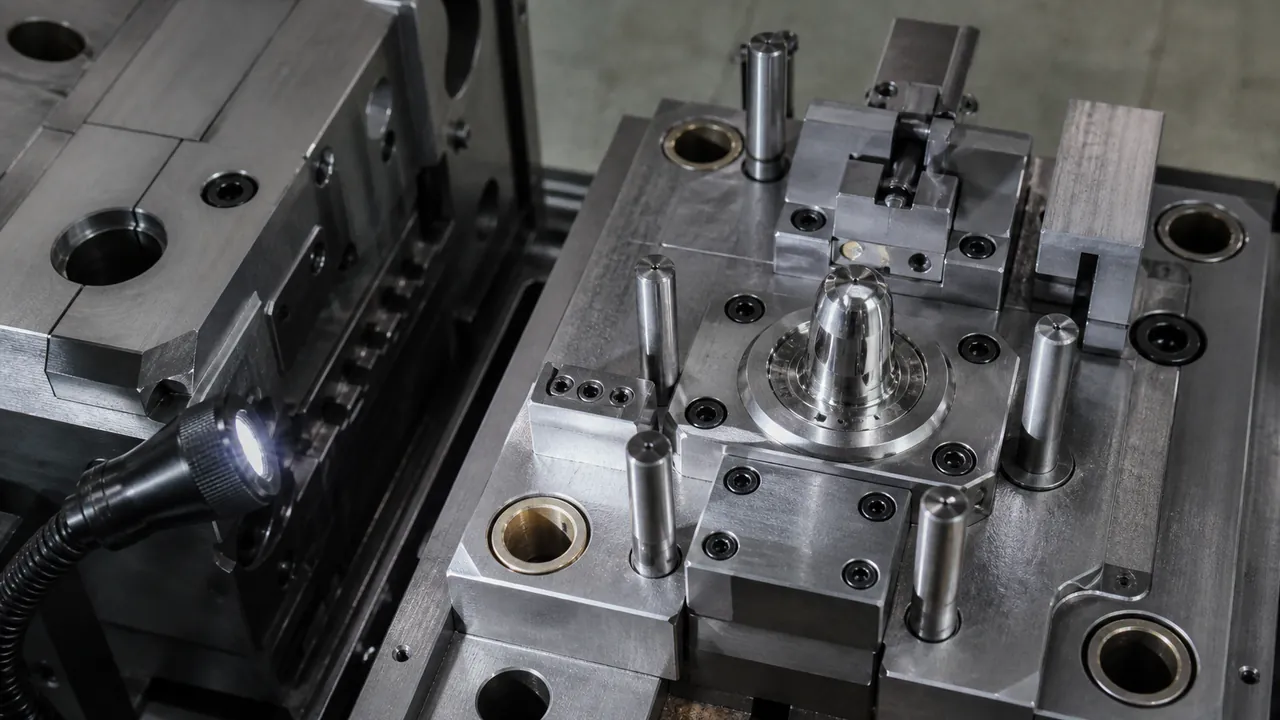
Las pruebas del molde deben confirmar más que la simple posibilidad de moldear una muestra. Registre las dimensiones de la primera inyección, el registro indexado, la cobertura de la segunda inyección, el desempeño de la interfaz, la rebaba, las inyecciones cortas, los hundimientos, el alabeo, el equilibrio del ciclo y las marcas de expulsión. Si la pieza tiene una función de sellado o agarre, defina el método de prueba antes del ensayo para que el resultado sea medible.
La documentación de mantenimiento debe identificar las superficies de desgaste, los puntos de limpieza, los requisitos de lubricación, los insertos de repuesto y las condiciones que requieren una recalificación. La flujo de trabajo de control de calidad de Jucheng proporciona contexto propio para las verificaciones de recepción, primera pieza, en proceso y finales.
Qué incluir en una solicitud de cotización de utillaje
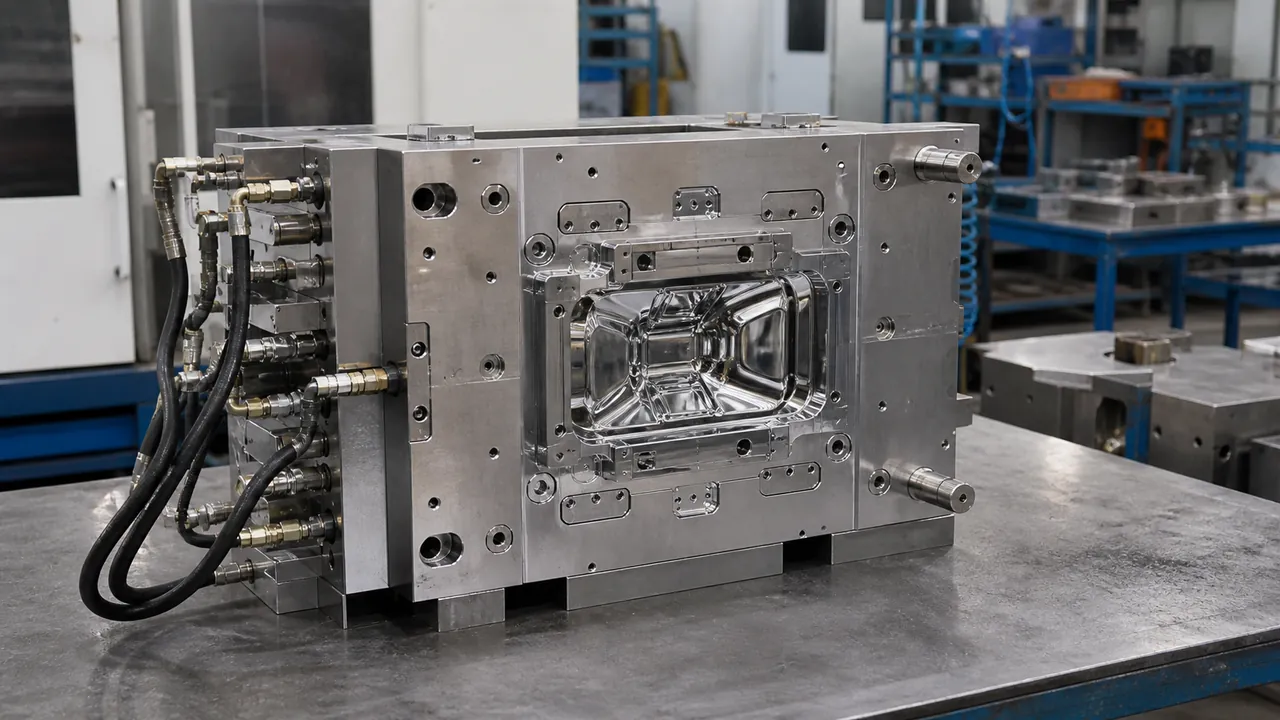
Proporcione CAD, planos, volumen anual, ciclo objetivo, grados de material, zonas de color, requisitos de interfaz, estándares cosméticos, restricciones de máquina, vida útil esperada del molde, cantidad de muestras, requisitos de inspección y plazos de lanzamiento. Solicite la arquitectura de molde asumida, el número de unidades de inyección, el alcance del ensayo, los registros de inspección y las exclusiones.
- Separe la capacidad confirmada de los elementos que requieren un ensayo de molde.
- Solicite un flujo de proceso que muestre la primera inyección, el movimiento, la segunda inyección, la expulsión y la inspección.
- Confirme quién es responsable de los cambios de molde, los registros de mantenimiento y el control de revisiones.
Conclusión: un buen utillaje de dos inyecciones es un sistema coordinado de movimiento, soporte, sellado, control térmico y validación. Un costo inicial más bajo no es útil si el molde no puede mantener el registro o soportar la interfaz de materiales requerida durante la vida de producción.