
La fabricación de polímeros multimaterial requiere una sincronización perfecta entre la hidráulica de la máquina, los dos barriles de inyección y los núcleos de molde giratorios. La combinación de termoplásticos de ingeniería estructural rígidos con sellos elastoméricos flexibles o colores estéticos contrastantes elimina las líneas de ensamblaje manual secundarias. La ejecución de esta integración de múltiples polímeros dentro de un solo ciclo de máquina reduce los gastos de mano de obra por pieza a la vez que elimina los errores de acumulación de tolerancias.
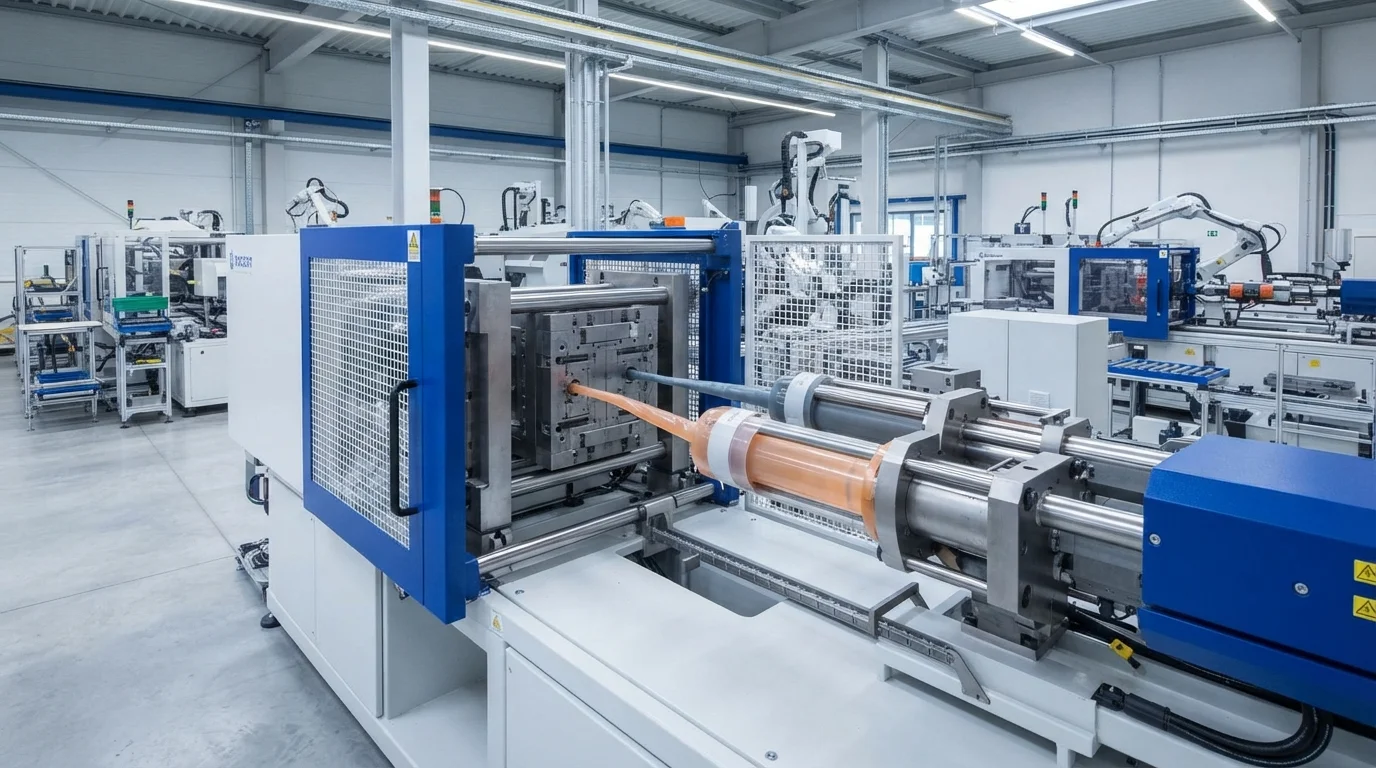
Lograr una alta resistencia de unión interfacial sin causar rebabas cosméticas ni desplazamiento del núcleo exige un control estricto de las temperaturas de fusión y las presiones de cavidad. Esta guía técnica de ingeniería examina la secuenciación de inyección multietapa, la química de unión interfacial y los parámetros de control científico del proceso.
El ciclo completo de 3 etapas: primer disparo, rotación del molde y segundo disparo
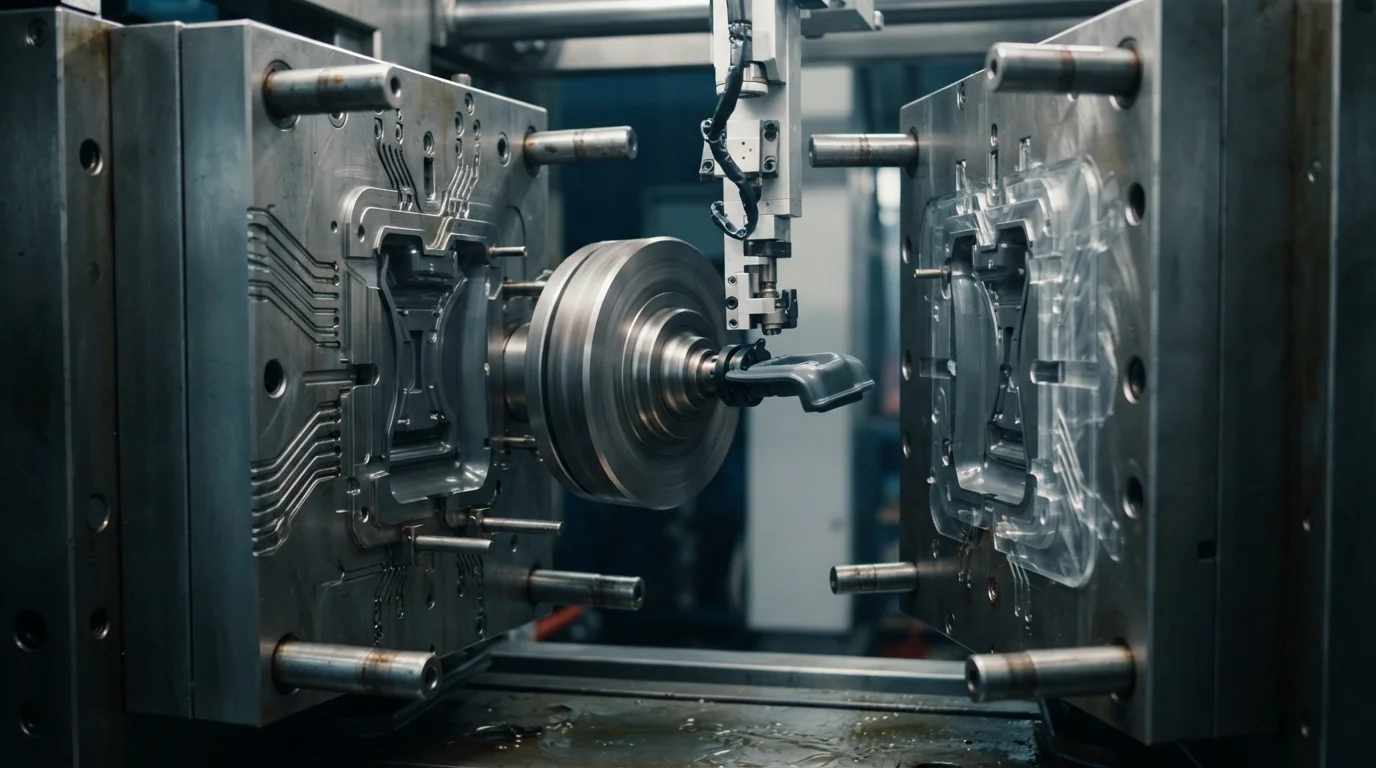
Dominar el proceso de moldeo por inyección de dos disparos requiere una sincronización precisa en tres etapas automatizadas dentro del molde. La inyección primaria fuerza la resina de ingeniería rígida a través de la primera boquilla para formar el sustrato estructural. Una vez que el disparo primario se solidifica lo suficiente como para retener la estabilidad geométrica, la unidad de cierre se abre y un sistema de precisión placa giratoria de precisión gira la placa del núcleo 180 grados.
La inyección secundaria dispara inmediatamente la segunda resina o elastómero sobre las zonas de contacto designadas del sustrato. Ambas capas de material se enfrían simultáneamente dentro del molde antes de que los expulsores hidráulicos o neumáticos empujen el conjunto de doble material terminado hacia fuera limpiamente.
Las etapas secuenciales del ciclo de moldeo 2K incluyen:
- Inyección del sustrato primario—La inyección de termoplástico rígido a través del barril primario establece el marco estructural y la línea base dimensional.
- Indexación rotativa del núcleo a 180 grados—Girar la placa del núcleo del molde 180 grados alinea el sustrato caliente con la cavidad de inyección secundaria.
- Inyección de sobremoldeo secundario—La inyección de elastómero blando o de una resina de color secundaria encapsula las regiones designadas del sustrato.
- Enfriamiento y eyección simultáneos—El enfriamiento concurrente de ambas etapas de material maximiza el rendimiento de la prensa antes de la eyección automatizada de la pieza.
Unión térmica vs. enclavamiento mecánico en la interfaz
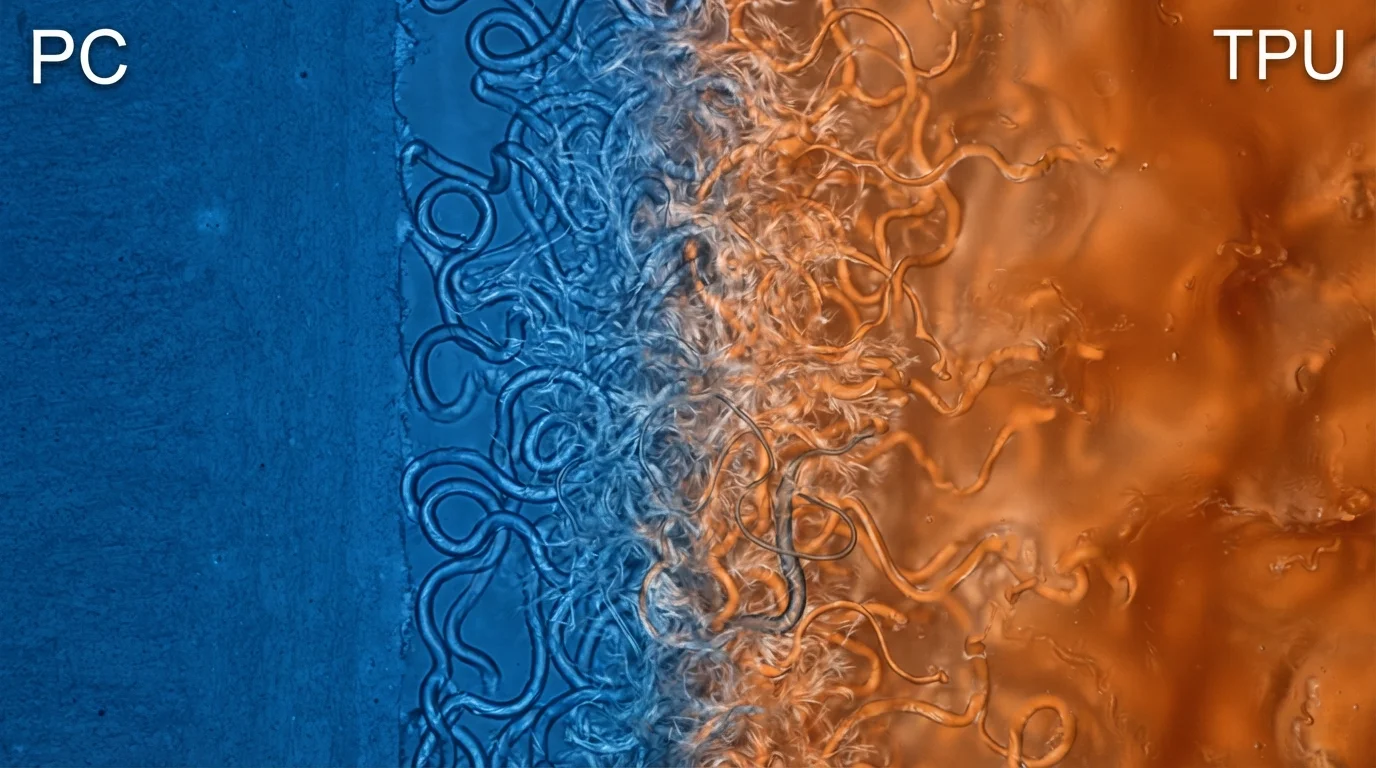
La gestión térmica durante el proceso de moldeo por inyección de dos disparos determina si los dos polímeros alcanzan una fusión química permanente. Inyectar el segundo material sobre un límite de sustrato caliente permite que ocurra difusión molecular interfacial antes de que la interfaz se solidifique. La resina fundida del segundo disparo derrite una capa microscópica de la superficie del sustrato, permitiendo que las cadenas poliméricas de ambos materiales se entrelacen.
Cuando la compatibilidad química entre las resinas seleccionadas es baja, los ingenieros de utillaje incorporan rebajes mecánicos, orificios pasantes o canales de cola de milano. El enclavamiento físico ancla los elastómeros flexibles sobre sustratos rígidos moldeados a partir de PA66 o policarbonato (PC), evitando el desprendimiento de los bordes bajo cizallamiento dinámico.
| Combinación de polímeros | Sustrato rígido | Resina secundaria | Mecanismo de unión interfacial | Ventaja principal de ingeniería |
|---|---|---|---|---|
| Elastómero rígido + blando | ABS / PC+ABS Aleación | TPE a base de SEBS | Fusión Molecular Química | Agarres ergonómicos de tacto suave y amortiguación de vibraciones |
| TPU rígido + de alto desgaste | Policarbonato (PC) | TPU a base de éster | Difusión de alta resistencia | Diales y botones automotrices resistentes a rayaduras |
| TPV estructural + de sellado | PA66-GF30 (relleno de vidrio) | Santoprene TPV | Entrelazado químico + mecánico | Sellado ambiental impermeable IP67 |
Controles de proceso científicos para ciclos 2K repetibles
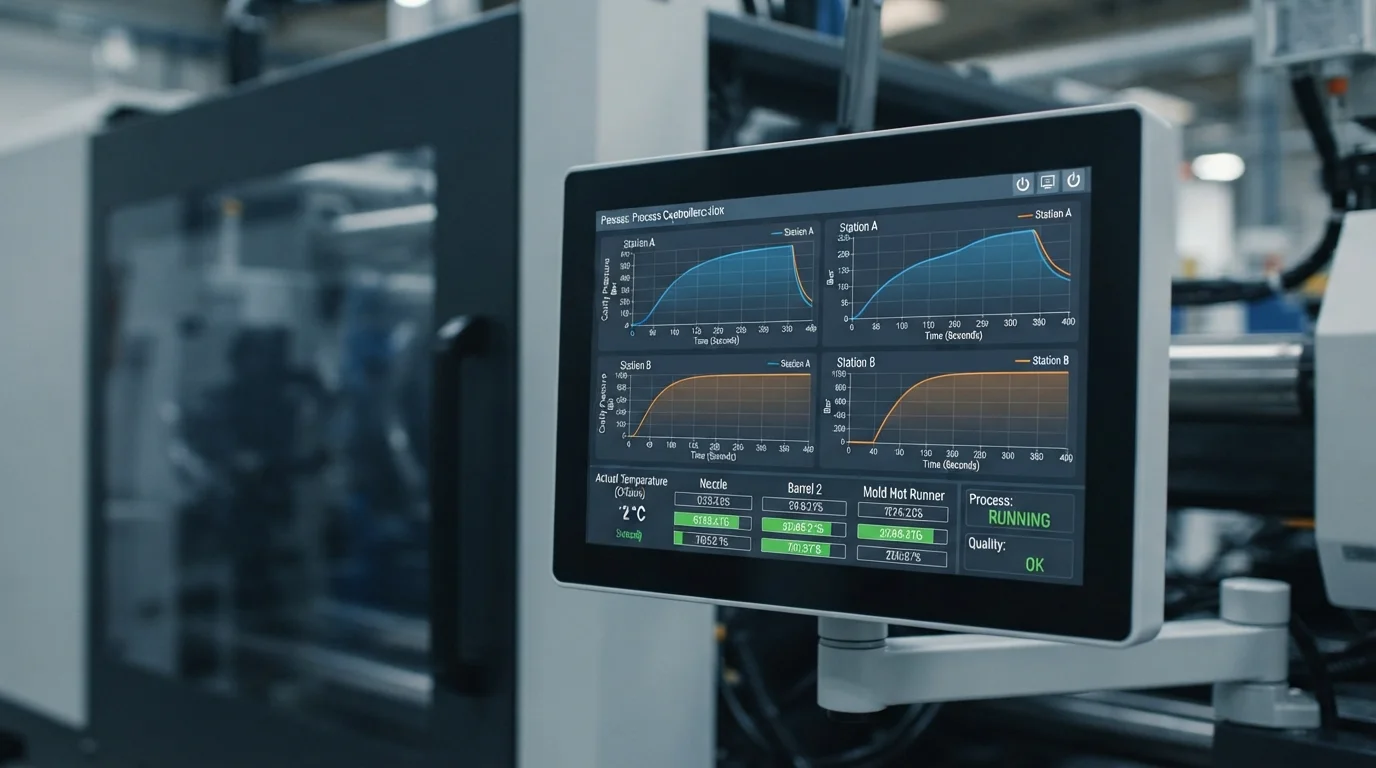
Mantener la consistencia dimensional en corridas de producción 2K de alto volumen requiere monitoreo de presión de cavidad en circuito cerrado. La incorporación de transductores de presión de cavidad detrás de zonas de acero de cierre proporciona retroalimentación en tiempo real sobre la compresión del fundido. El monitoreo en tiempo real con transductores detecta cambios en la viscosidad de la materia prima, evitando piezas incompletas o rebabas en la línea de partición antes de que se produzcan componentes defectuosos.
Equilibrar los canales de enfriamiento del molde entre la estación uno y la estación dos evita la contracción asimétrica del núcleo y el alabeo posterior al moldeo. Controlar las transiciones térmicas durante el proceso de moldeo por inyección de dos disparos es esencial para la repetibilidad de componentes con cero defectos.
Por qué elegir JUCHENG para la fabricación 2K llave en mano
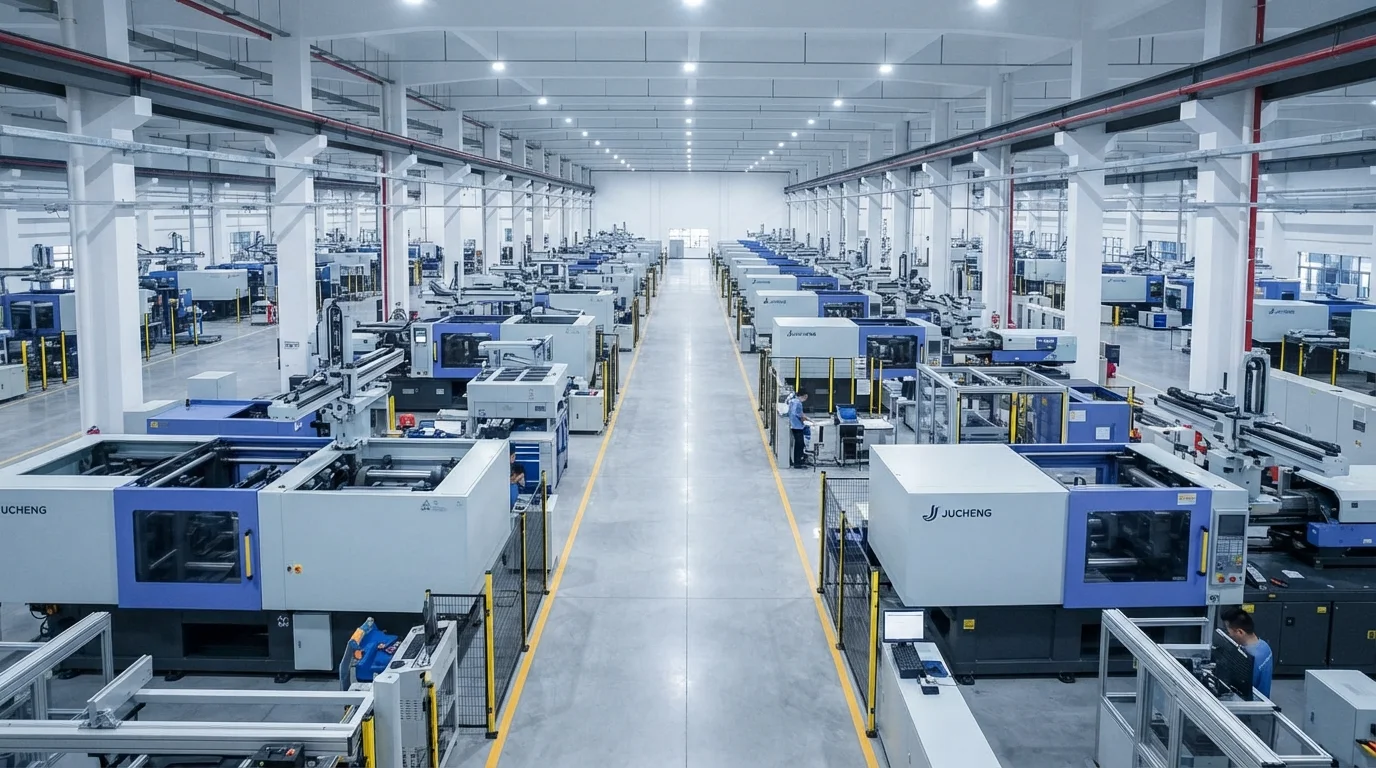
Asociarse con JUCHENG para proyectos de encapsulado multimaterial brinda acceso a una amplia planta de producción equipada con más de 35 prensas de inyección automatizadas que van desde 15T hasta 3000T de fuerza de cierre. Nuestra instalación opera prensas dedicadas de múltiples barriles equipadas con platinas rotativas hidráulicas y servoeléctricas de alta precisión. Los fabricantes de moldes mecanizan zonas de cierre de precisión a partir de acero endurecido acero inoxidable S136 o acero para herramientas H13, garantizando un sellado sin rebabas durante más de 1.000.000 de ciclos.
Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada corrida de producción de múltiples disparos, ofreciendo documentación completa PPAP Nivel 3 para programas automotrices. Operar un departamento de moldeo en sala limpia ISO Clase 8 protege los componentes médicos de la contaminación por partículas durante el moldeo y el empaque en caída. Controlar las transiciones térmicas durante el proceso de moldeo por inyección de dos disparos es esencial para un alto rendimiento moldeo por inyección de dos disparos.
Preguntas frecuentes (FAQ)
¿Cuáles son las tres etapas principales del proceso de moldeo por inyección de dos disparos?
Las tres etapas principales incluyen la inyección del sustrato primario, la indexación por rotación de 180 grados del núcleo del molde y la inyección del sobremoldeo secundario. Luego, ambos materiales se enfrían simultáneamente antes de que los pasadores eyectores automatizados empujen la pieza multimaterial terminada fuera de la prensa.
¿Cómo funciona la rotación del molde en el moldeo por inyección de dos disparos?
La rotación del molde es impulsada por una platina giratoria hidráulica o servoeléctrica montada en la platina móvil de la prensa. Después de que el primer disparo se enfría hasta mantener su forma, el molde se abre, gira la placa del núcleo 180 grados con una precisión de posicionamiento de ±0,01 mm y se cierra para el segundo disparo.
¿Por qué es crítica la temperatura superficial del sustrato durante la inyección del segundo disparo?
La temperatura superficial del sustrato determina si puede ocurrir la difusión de cadenas moleculares. Si la superficie del sustrato está demasiado fría, la resina del segundo disparo se solidifica prematuramente sin fundir la piel límite, lo que resulta en una adhesión interfacial débil y delaminación de la pieza.
¿Cómo mejoran los rebajes mecánicos la resistencia de la unión 2K?
Los rebajes mecánicos, como ranuras de cola de milano de 90 grados y orificios pasantes, atrapan físicamente la resina del segundo disparo dentro del marco rígido del sustrato. El anclaje mecánico evita que las capas elastoméricas se desprendan bajo esfuerzo cortante dinámico si la unión química se ve comprometida.
¿Qué causa el rebabeo de plástico en la segunda inyección en el moldeo por inyección de dos disparos?
El rebabeo de la segunda inyección ocurre cuando las zonas de cierre del molde no están ajustadas correctamente o cuando la presión de empaque de la segunda etapa de inyección es excesivamente alta. Mantener tolerancias del acero de cierre inferiores a 0,01 mm evita que la resina blanda de baja viscosidad se filtre sobre las superficies del sustrato.
¿Por qué el moldeo de dos disparos es más rentable que el sobremoldeo para grandes volúmenes de producción?
El moldeo de dos disparos completa ambas inyecciones de material dentro de un solo ciclo de máquina, eliminando por completo la manipulación manual secundaria y la mano de obra de transferencia. Los tiempos de ciclo más cortos, las tasas de desperdicio reducidas y la ausencia de utillajes de ensamblaje compensan rápidamente la mayor inversión inicial en utillaje en producciones de alto volumen.