
Spritzgießen von mikrofluidischen Kanälen sollte danach beurteilt werden, wie das fertige Bauteil Fluid bewegt, und nicht danach, ob der Formhohlraum einen klaren Kunststoffumriss erzeugt. Kanaltiefe, -breite, Eckenform, Rauheit, Dachflachheit, Partikelzustand und Verformung beim Bonden können alle den hydraulischen Widerstand verändern oder die Strömung stören. Eine korrekt geformte Hälfte kann nach dem Versiegeln dennoch zu einem schlechten Bauteil werden.
Das praktische Entwicklungsziel ist ein reproduzierbares Kanalprofil über Formen, Entformen, Bonden und Funktionstests hinweg. Die folgende Betrachtung hält diese Phasen miteinander verbunden.
Bauteilpfad
Die Kanalreplikation muss als Profil beurteilt werden
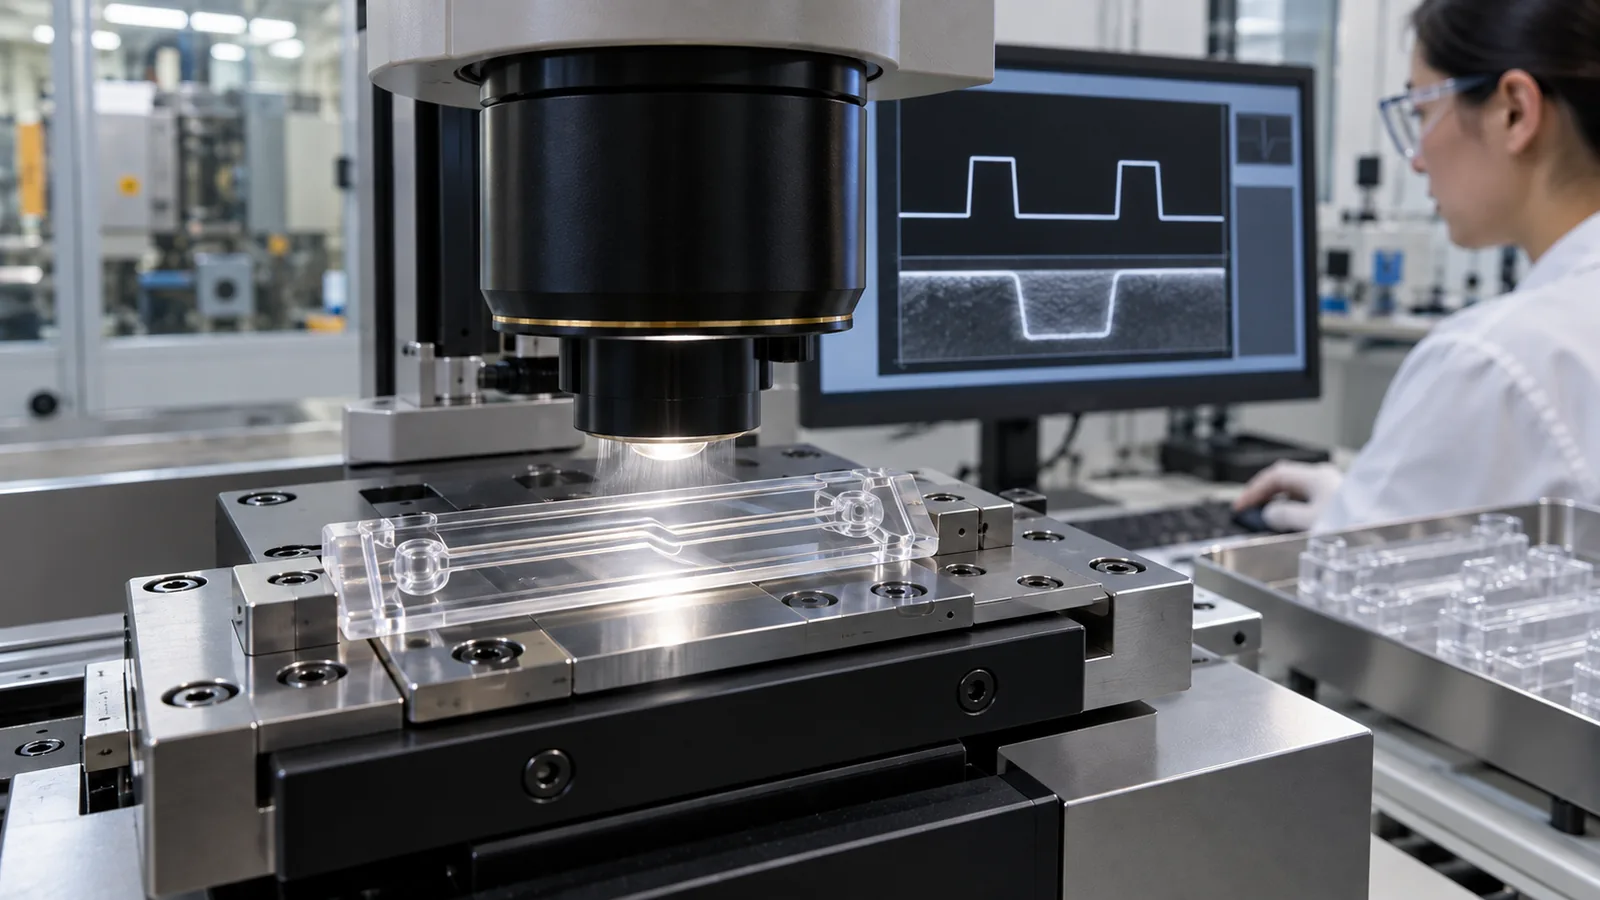
Ein Kanal, der nur durch Nennbreite und -tiefe beschrieben wird, ist unvollständig. Seitenwandwinkel, Bodenradius, Kantenverrundung, lokale Einfallstellen, Oberflächentextur und Dachverformung können die Strömung oder das Bonden verändern. Messen Sie den Querschnitt an definierten Stellen, anstatt ein einziges attraktives Mikroskopbild zu akzeptieren.
Die Replikation kann entlang des Kanals variieren. Ein Merkmal nahe dem Anguss kann eine andere thermische und Druckhistorie erfahren als eines nahe dem Endfüllbereich. Kreuzungen, Kurven, Reservoirs und Übergänge können ebenfalls Gas einschließen oder unterschiedlich abkühlen. Der Prüfplan sollte die Stellen beproben, die den Fließwiderstand und die Mischung am wahrscheinlichsten beeinflussen.
Funktionstoleranzen sollten das Bauteil widerspiegeln. Wenn der Fließwiderstand das Ergebnis ist, kann eine zulässige Breitenänderung von der begleitenden Tiefenänderung abhängen. Unabhängige Plus-/Minus-Grenzen können eine Kanal kombination zulassen, die die hydraulische Anforderung nicht erfüllt.
Änderungen des Angussabstands beeinflussen, was der Kanal erhält
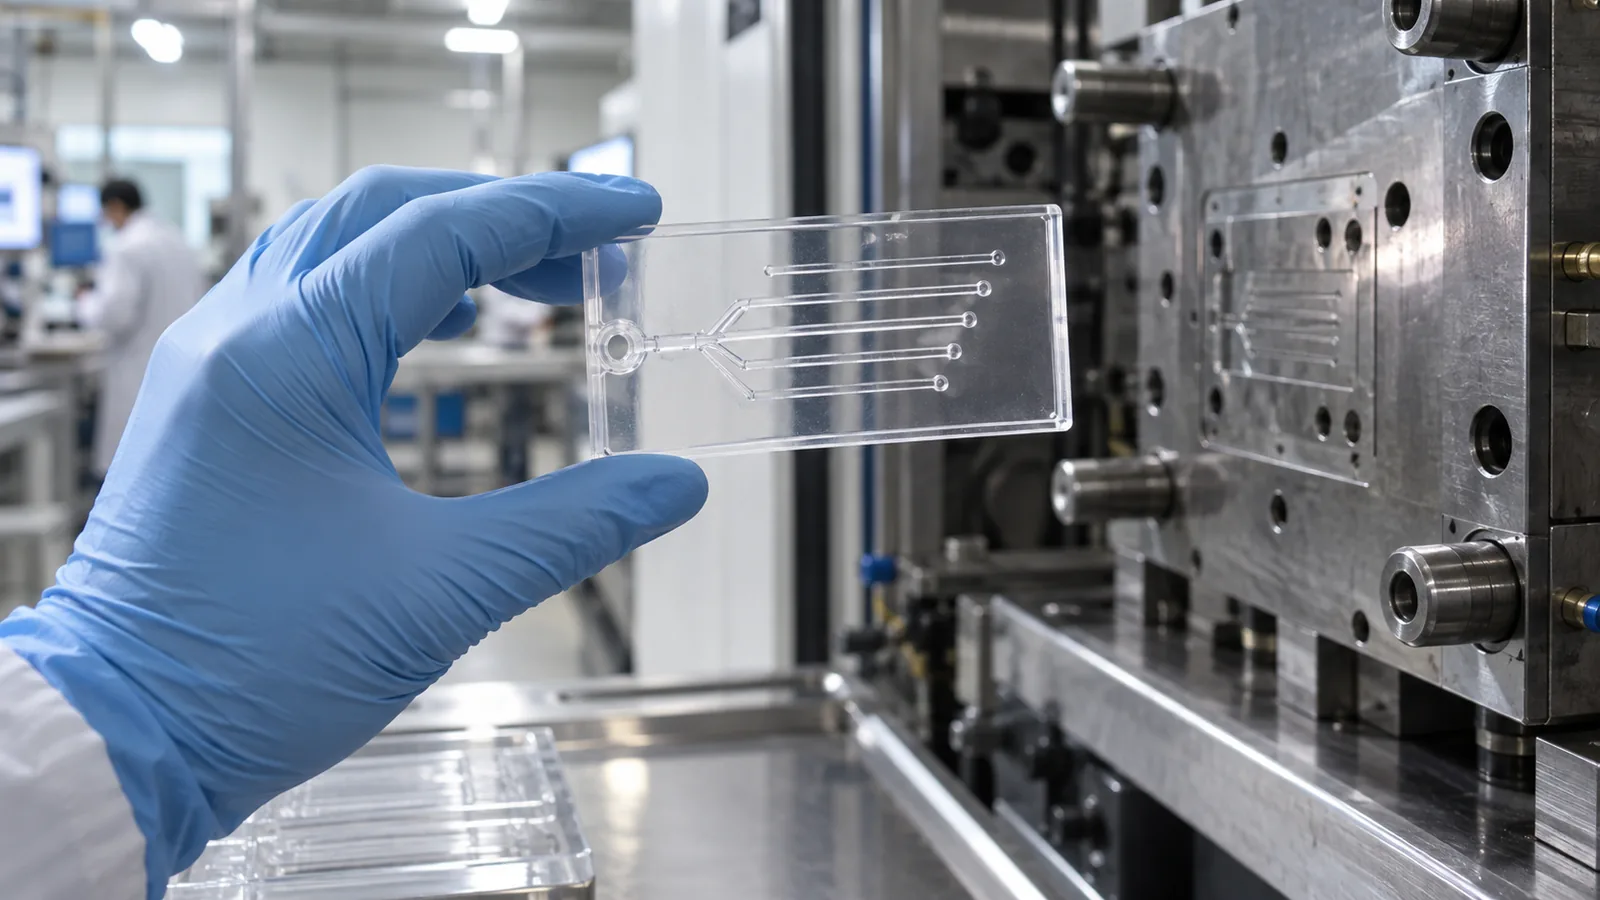
Während das Polymer vom Anguss wegfließt, verliert es Wärme und Druck, während sich seine Fließorientierung entwickelt. Feine Kanäle weit vom Anguss entfernt können weniger vollständig abgeformt werden, insbesondere wenn eine dünne Basiswand sie speist. Das Verschieben des Angusses kann eine Region verbessern, während an einer anderen ein Angussrest, eine Bindenaht oder Spannung entsteht.
Ein nützlicher Versuch vergleicht Merkmalsprofile nach Abstand und Orientierung vom Anguss. Kurzschussmuster zeigen die Füllreihenfolge; Kavitätendruckdaten können anzeigen, wann die Merkmalsregion erreicht wird; optische oder Profilmessungen bestätigen, was abgeformt wurde. Diese Belege sollten übereinstimmen, bevor der Prozess erweitert wird.
Verwenden Sie nicht das Gesamtgewicht des Teils als Kanalmessung. Eine Platte kann ein stabiles Gewicht erreichen, während lokale Kanalränder unvollständig bleiben.
Materialwahl umfasst Optik und Bonding
COC, COP, PC, PMMA und andere Polymere können je nach optischen Anforderungen, chemischem Kontakt, Temperatur, Sterilisation, Kosten und Bonding-Verfahren in eine Mikrofluidik-Auswahlliste aufgenommen werden. Die COC TOPAS 5013 Materialseite ist eine nützliche Sortenreferenz, aber die beste Wahl bleibt anwendungsspezifisch. Transparenz allein belegt weder geringe Autofluoreszenz noch Chemikalienbeständigkeit oder Kompatibilität mit einer Oberflächenbehandlung.
| Geräteanforderung | Materialfrage | Qualifikationsnachweis |
|---|---|---|
| Optische Detektion | Transmission, Trübung, Fluoreszenz, Spannung | Bei der Betriebswellenlänge nach dem Bonding testen |
| Chemischer Kontakt | Quellung, Rissbildung, Extraktion, Absorption | Exposition mit der realen Flüssigkeit und Zeit |
| Thermisches oder Lösungsmittelbonden | Erweichung und Kanalzusammenbruch | Profil eines geschnittenen versiegelten Bauteils |
| Sterilisation | Farbe, Sprödigkeit, Abmessungen, Oberflächenchemie | Funktionale Validierung nach dem Zyklus |
Entformen kann einen korrekt gefüllten Kanal verändern
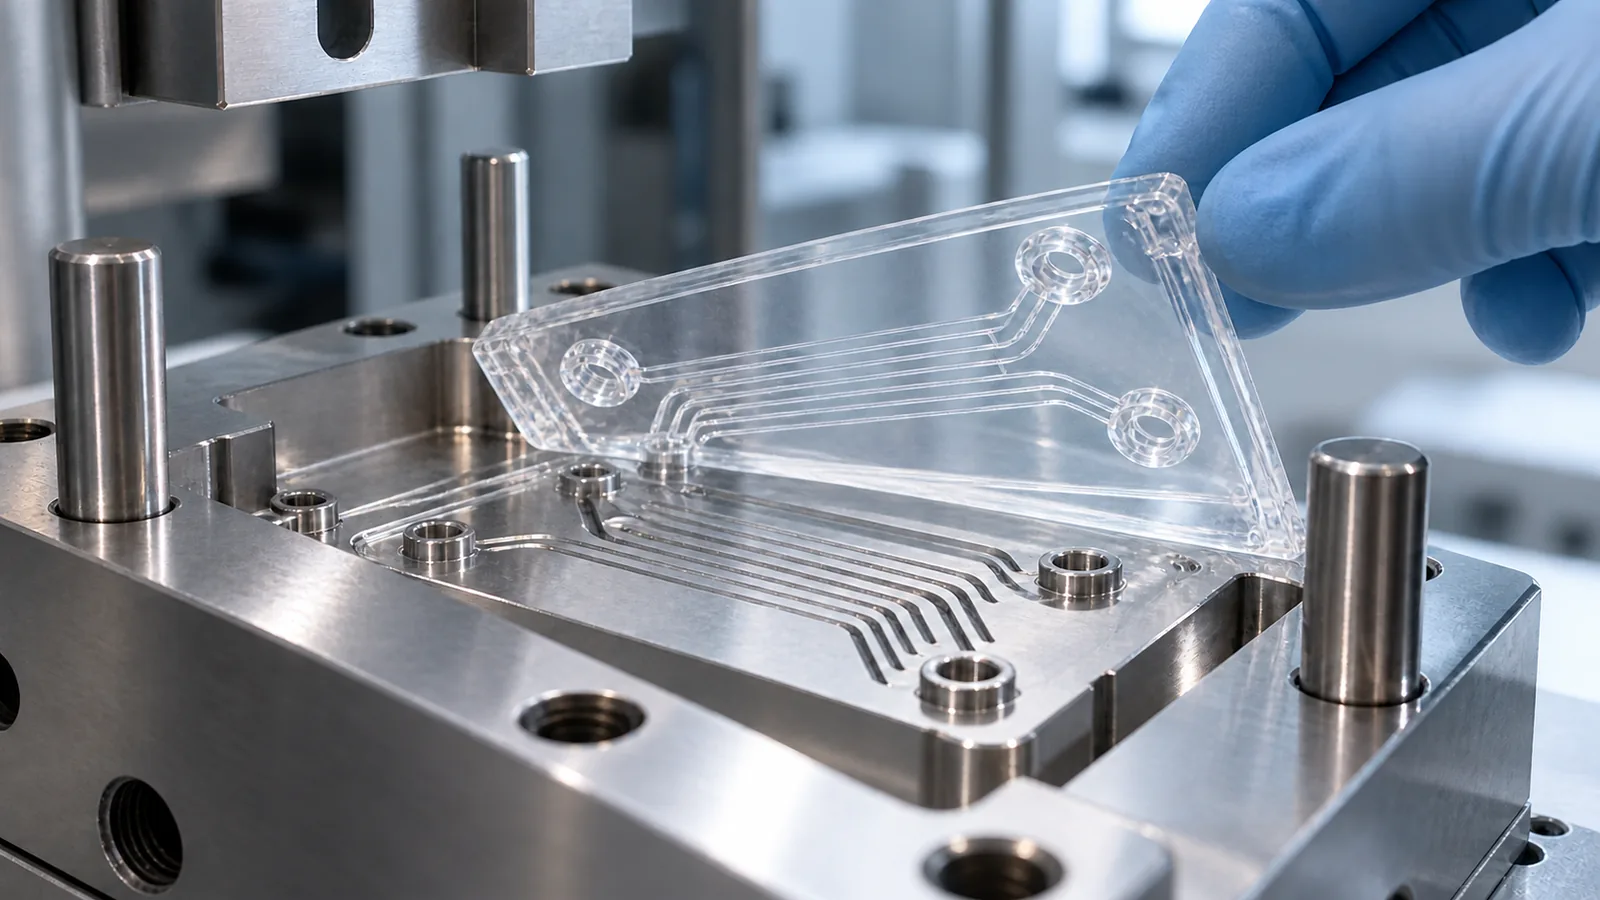
Rippen mit hohem Aspektverhältnis in der Form bilden enge Kanäle im Bauteil. Beim Entformen können Reibung, unzureichende Entformungsschräge, Rauheit, Vakuum oder vorzeitiges Auswerfen an den Kanalwänden und -kanten ziehen. Der Schaden kann als Verjüngung, Weißfärbung, Schleifspuren oder lokale Profiländerung sichtbar werden.
Die Werkzeugoberfläche sollte sowohl die Abformung als auch das Entformen unterstützen. Hochpolierte Oberflächen können für Optiken erforderlich sein, und eine optische und klare Formgebung Überprüfung kann Oberflächenbeschaffenheit, Angussplatzierung, Spannungskontrolle und Inspektion aufeinander abstimmen. Texturrichtung und Kontaktlänge beeinflussen weiterhin die Reibung. Das Auswerfen sollte gestützte, nichtfunktionale Bereiche belasten und das Bauteil flach halten, bis es sicher übergeben ist.
Vergleichen Sie die Erwartungen im Formhohlraum mit Messungen nach dem Auswerfen. Wenn sich das Profil nach dem Entformen oder der Konditionierung ändert, gehört die Korrektur in Kühlung, Entformungsschräge, Oberfläche, Auswerfen oder Handhabung – nicht automatisch in die Füllung.
Partikel kontrollieren, bevor sie zu Strömungshindernissen werden
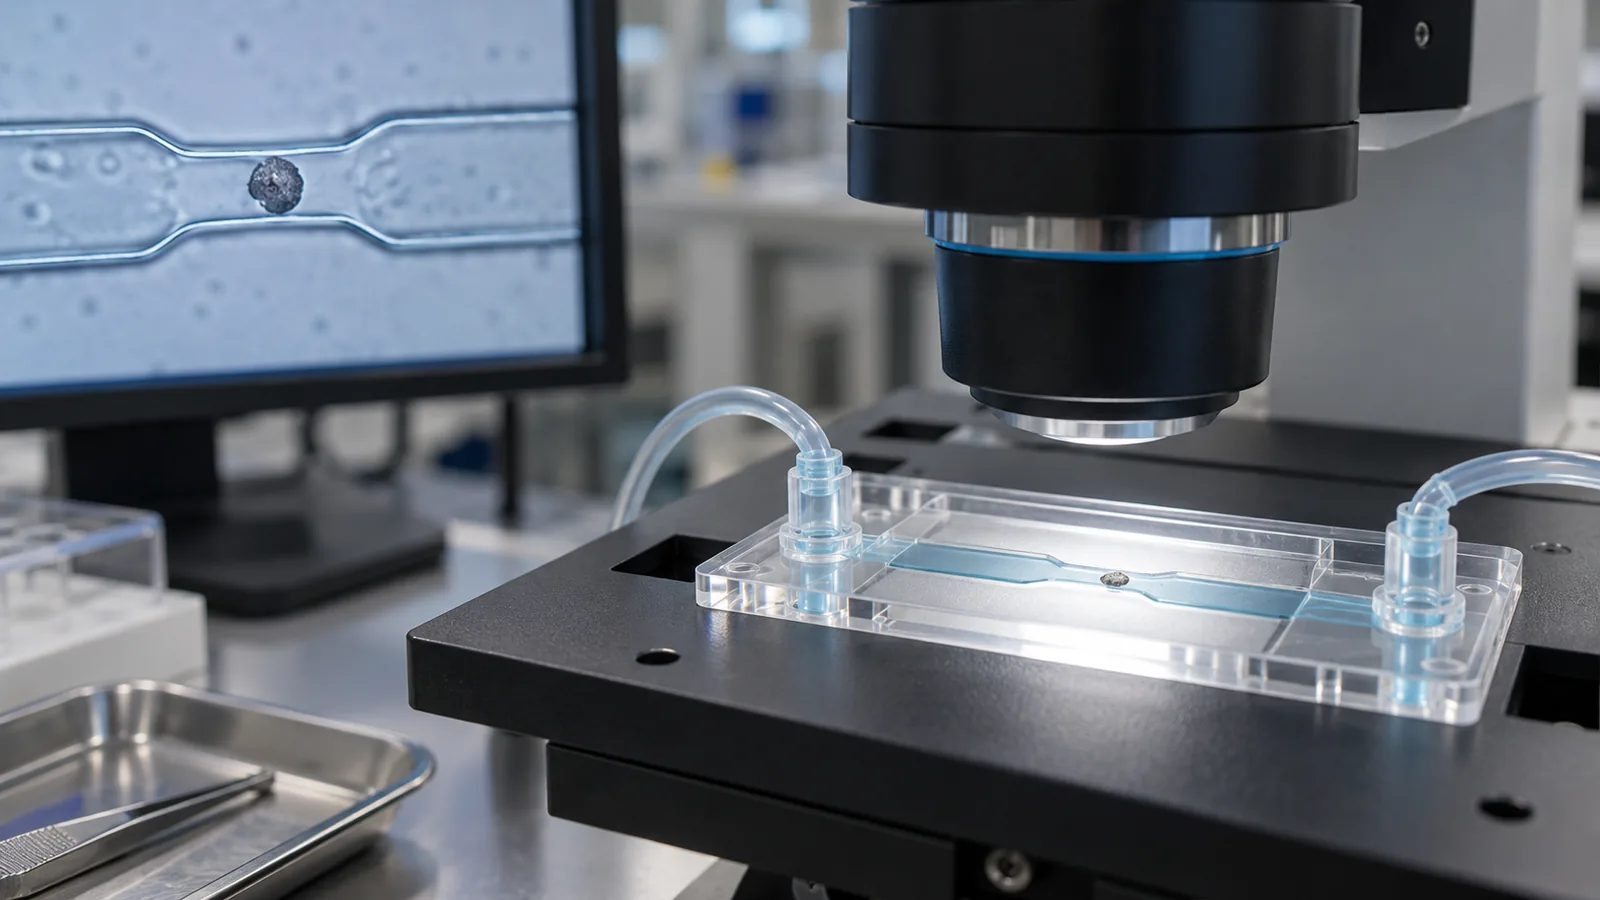
Partikel, Fasern, degradiertes Harz, Formablagerungen, Trennmittel und Handhabungsrückstände können Kanäle verstopfen oder das Bonden beeinträchtigen. Ein sauberes Aussehen bei normalem Betrachtungsabstand reicht nicht aus, wenn ein kleines Partikel einen bedeutenden Anteil des Strömungswegs einnimmt.
Definieren Sie das erforderliche Reinheitsniveau anhand des Geräterisikos und des nachgelagerten Prozesses. Materialhandling, Werkzeugreinigung, Luftqualität, Bedienerkontakt, Verpackung und Transport sollten diese Anforderung unterstützen. Vermeiden Sie die Zugabe von Formtrennmittel, es sei denn, seine Auswirkung auf Bonding und Fluidkontakt wurde validiert.
Rückverfolgbarkeit ist nützlich, wenn die Kontamination intermittierend auftritt. Erfassen Sie Kavität, Schussreihenfolge, Materialcharge, Reinigungsereignis und Verpackungscharge, damit ein Partikelbefund untersucht werden kann, anstatt als zufällig behandelt zu werden.
Das fertige fluidische Bauteil validieren
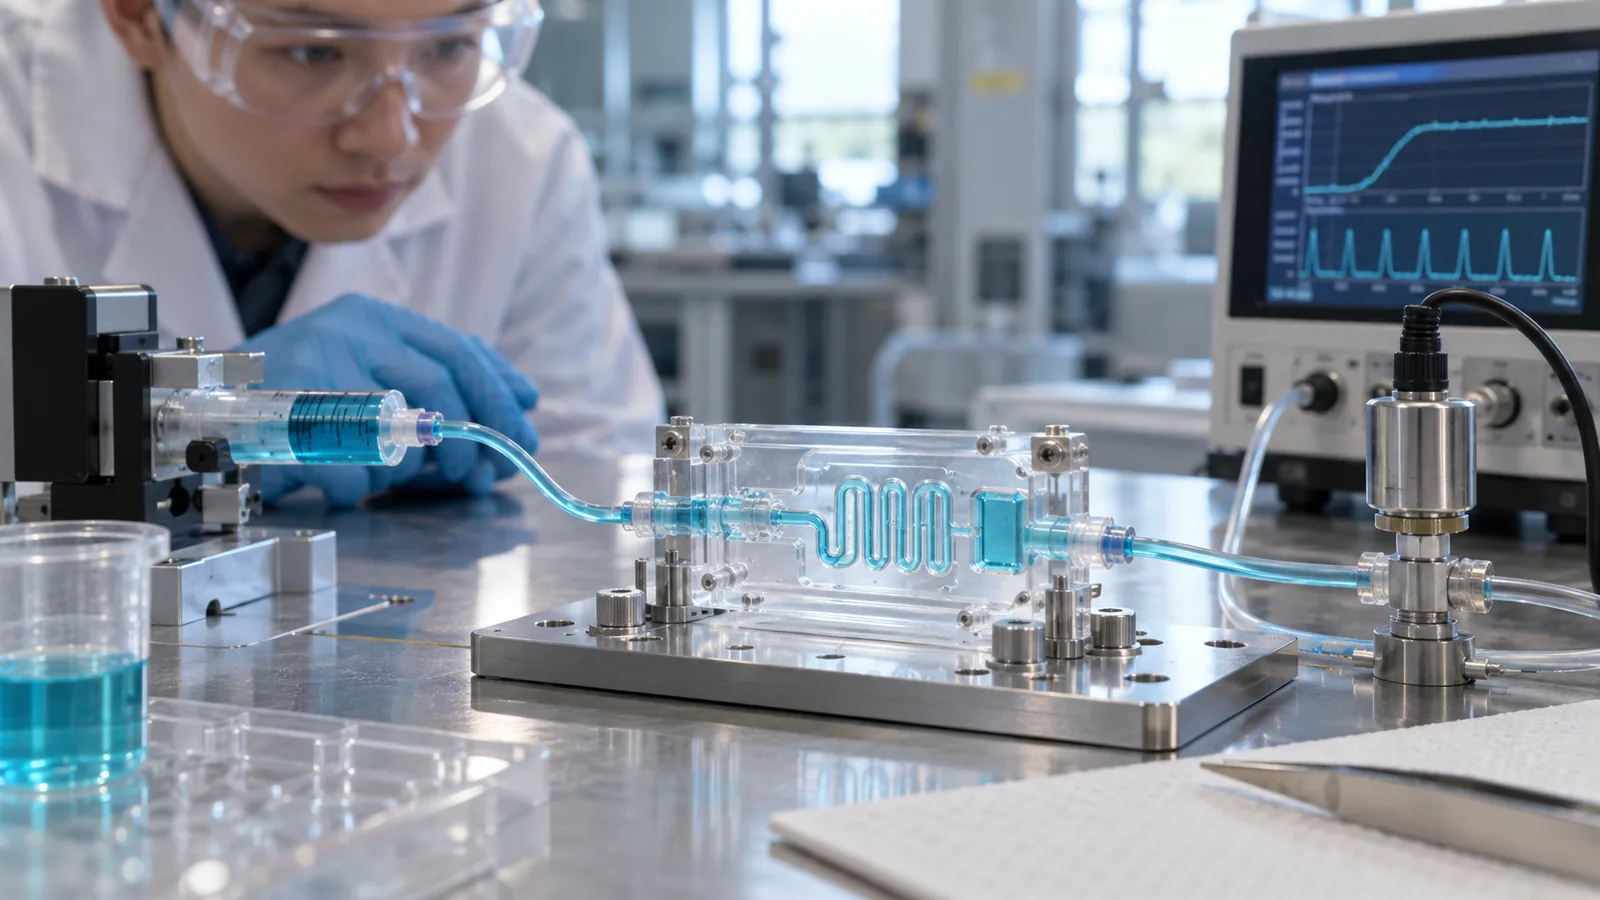
Dimensionsprüfung ist notwendig, aber nicht ausreichend. Versiegeln Sie das Teil mit dem vorgesehenen Prozess und testen Sie dann Leckage, Berst- oder Druckverhalten, sofern relevant, Durchflussrate oder hydraulischen Widerstand, Mischung, optische Detektion und chemische Verträglichkeit. Bonding kann Kanaldecken zusammendrücken, Rückstände hinzufügen oder Spannungen einbringen, die nach dem Formen nicht vorhanden waren.
- Kritische Kanalprofile vor dem Bonding messen.
- Bondtemperatur, Druck, Energie, Zeit und Ausrichtung erfassen.
- Repräsentative versiegelte Kanäle schneiden oder abbilden.
- Funktionale Fluidtests über Kavitäten und Chargen hinweg durchführen.
- Die erwartete Lagerungs- und Nutzungsumgebung beanspruchen.
- Funktionale Ergebnisse mit geformten und gebondeten Dimensionen korrelieren.
Für diagnostische und medizinische Anwendungen kann der breitere medizinische Spritzguss Plan auch Kontaminations-, Rückverfolgbarkeits-, Verpackungs- und Validierungskontrollen erfordern. Das Mikrospritzguss Glied in dieser Kette ist nur eine Stufe des fertigen Geräts.
Häufig gestellte Fragen
Warum können zwei Kanäle mit derselben Breite unterschiedlich durchströmt werden?
Depth, corner shape, roughness, taper, roof deformation, particles, and fluid properties can all change resistance. Width alone does not define the profile.
Does a higher mold temperature improve every channel?
It can delay surface freeze and improve replication, but it may also affect cycle time, release, stress, and dimensions. The safe process window must be validated.
When should channels be measured?
Measure after molding and again after the intended bonding and conditioning steps. The finished device state governs function.
Can optical clarity be judged visually?
Visual inspection is useful for gross defects, but detection applications should be tested at the relevant wavelength and geometry.
What should a microfluidic RFQ include?
Include channel CAD, functional tolerances, fluid and pressure, optical method, material restrictions, bonding route, cleanliness needs, test plan, and volume.