
إن قولبة المطاط السيليكوني السائل (LSR) غالبًا ما يُوصف المسار بأنه عملية حقن بسيطة بمكونين. في الممارسة العملية، تعتمد الأجزاء المتسقة على كيفية التحكم في المادة والقالب ودرجة الحرارة والتوقيت كنظام واحد. التغيير الصغير قبل التجويف يمكن أن يصبح تغييرًا كبيرًا في الوميض أو حالة المعالجة أو السلوك الأبعادي بعد إزالة القالب.
يتبع هذا الدليل عملية حقن LSR بالترتيب الذي يتعين على فريق الهندسة عادةً اتخاذ القرارات فيه: تأكيد المادة، وقياس ومزج المكونات، وملء تجويف محكم، ومعالجة الجزء، ثم فحصه وإطلاقه. الهدف ليس تقديم وصفة عالمية. درجات LSR وهندسة الأجزاء وفولاذ القالب ومتطلبات التحقق كلها تؤثر على النافذة النهائية.
ابدأ بنافذة عملية، وليس بإعداد واحد
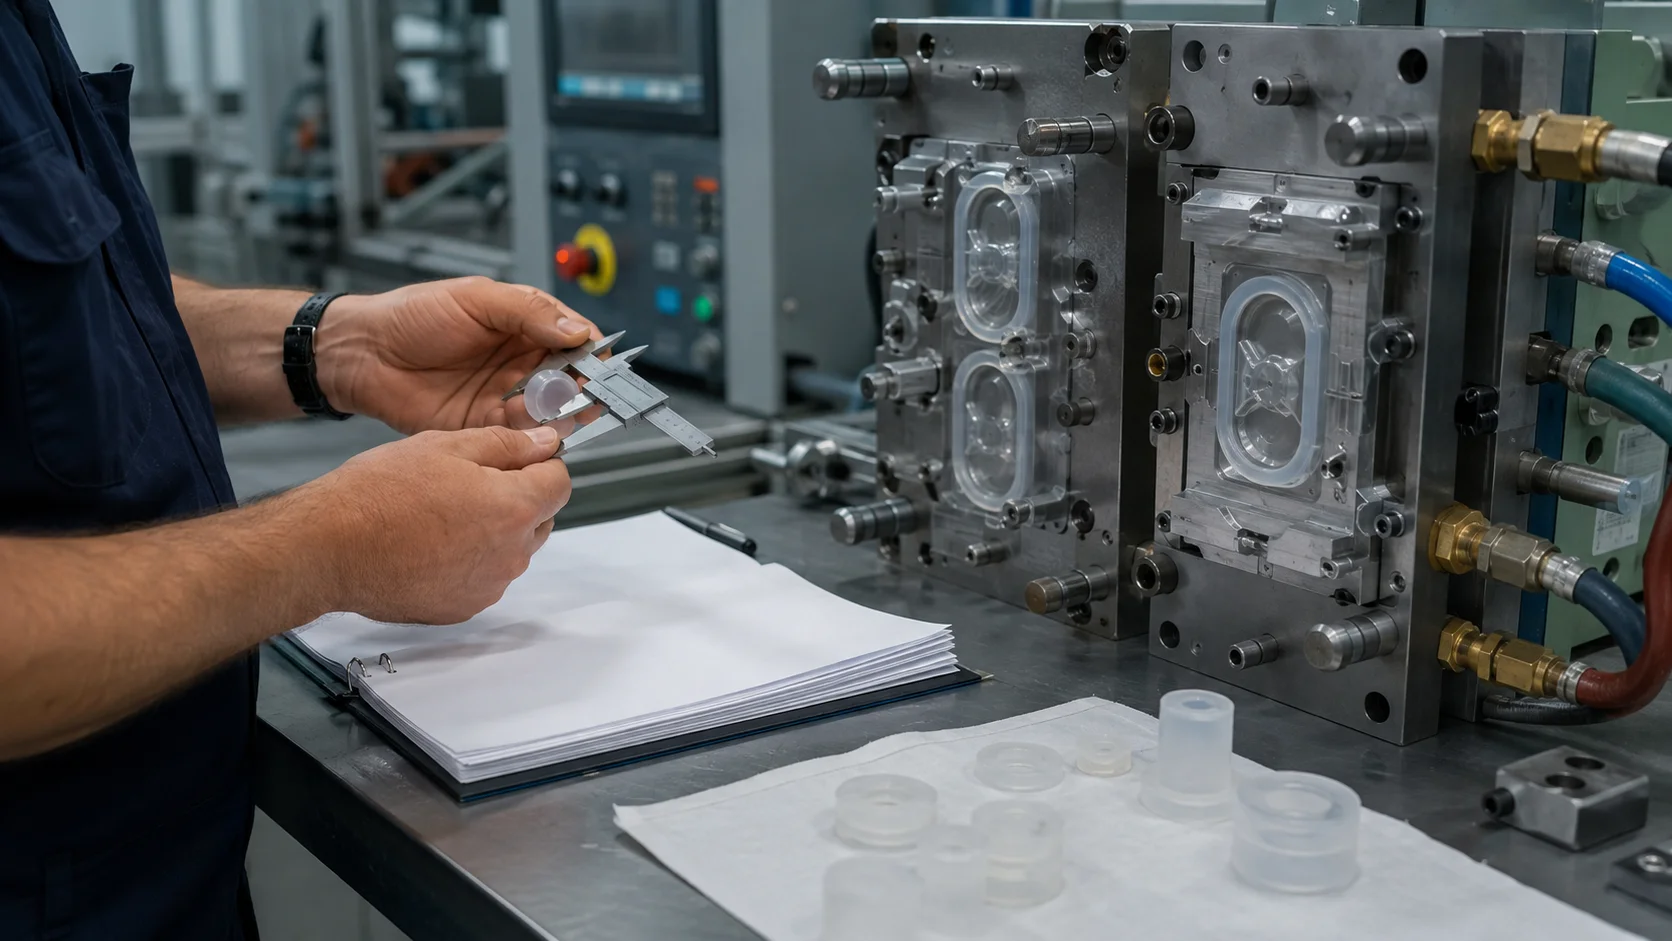
قبل تجارب الأدوات، حدد المخرجات التي يجب أن تظل مستقرة. بالنسبة لمكوّن الختم، قد يكون سلوك الانضغاط والوميض أكثر أهمية من المظهر. بالنسبة لغشاء رفيع مرن، قد يقود اكتمال الملء ومقاومة التمزق المناقشة. بالنسبة لمكوّن طبي أو ملامس للسوائل، يجب تضمين إمكانية التتبع والنظافة وتوثيق المواد من البداية.
| منطقة التحكم | ما يجب تحديده مبكرًا |
|---|---|
| المادة | الدرجة، الصلابة، نظام المعالجة، اللون، مدة الصلاحية، وإمكانية تتبع الدفعة |
| الأدوات | خط الفصل، التنفيس، العداء البارد، البوابة، تثبيت الإدخال، واستراتيجية الإخراج |
| العملية | نسبة القياس، ملف التعبئة، درجة حرارة القالب، وقت المعالجة، وتسلسل إزالة القالب |
| القبول | الأبعاد الحرجة، حدود الفحص البصري، الاختبارات الوظيفية، وتكرار أخذ العينات |
1. فحص وتحديد المكوّنين
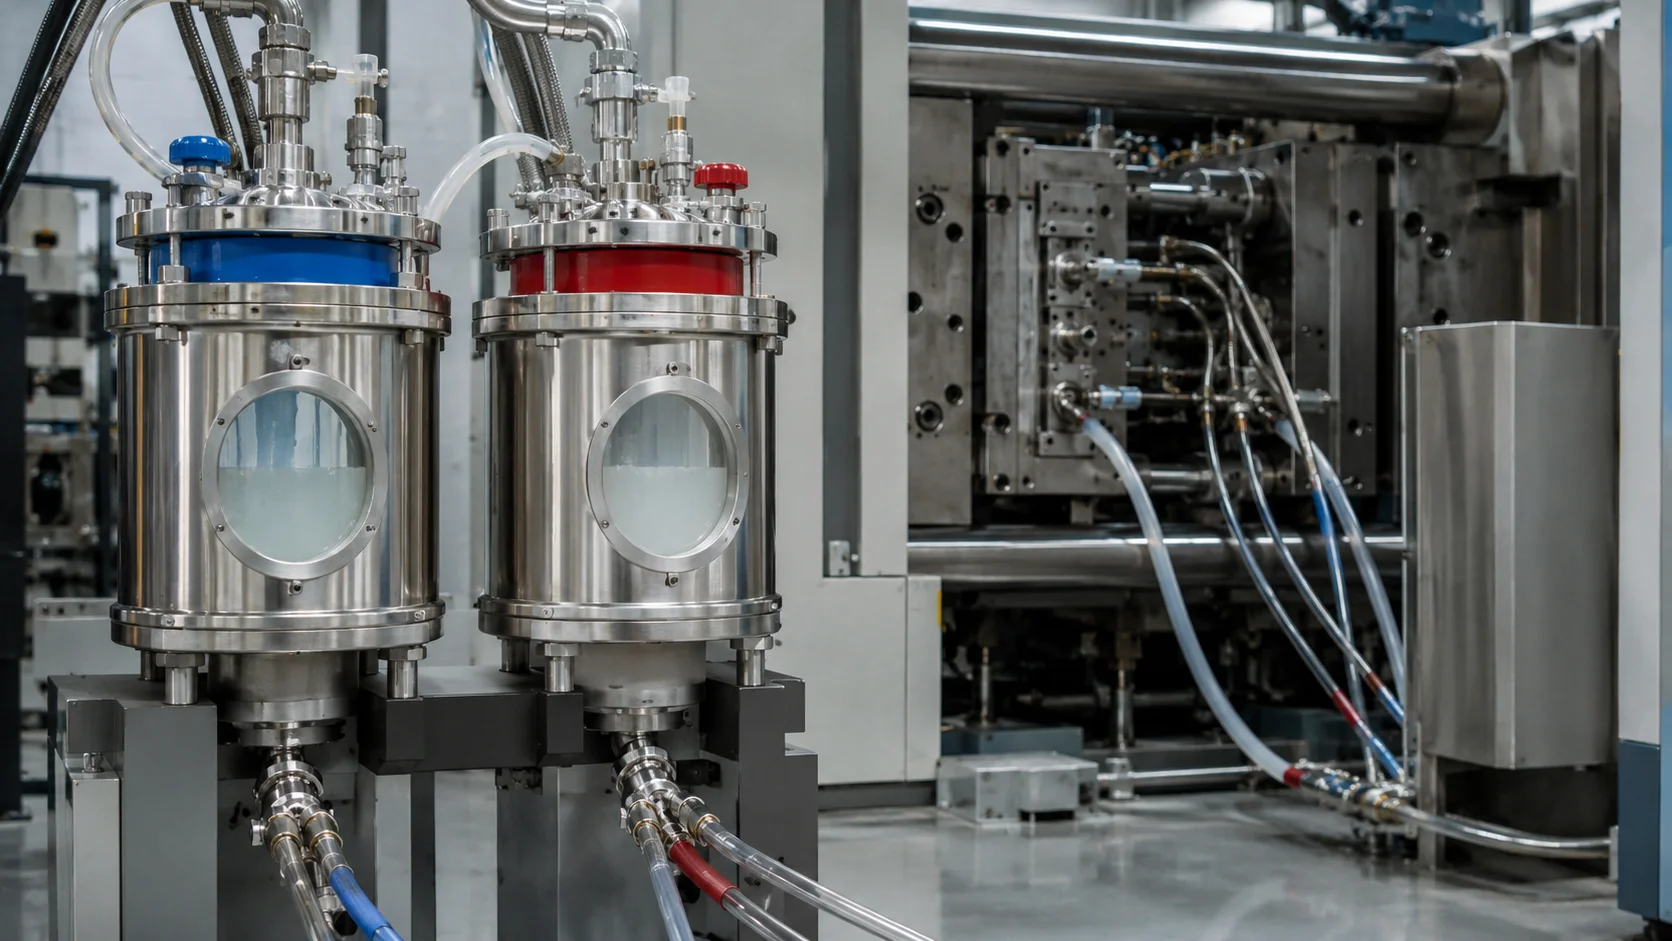
معظم أنظمة مطاط السيليكون السائل (LSR) المخصصة للحقن تُورَّد كمكوّنين منفصلين يتم قياسهما وخلطهما مباشرة قبل الحقن. عزل المكوّنين يمنع التفاعل المبكر. لذلك فإن أول عنصر تحكم ليس القالب؛ بل هو التعامل مع المواد. يجب تحديد الحاويات حسب الدرجة، والدفعة، ونظام الألوان، وتاريخ انتهاء الصلاحية أو فترة الاستخدام الموصى بها. يجب التعامل مع تغيير المادة كتغيير مُتحكم فيه، وليس كإعادة تعبئة روتينية.
يجب على الفريق أيضًا التأكد مما إذا كانت الدرجة المختارة تتطلب معالجة لاحقة، وما إذا كانت مخصصة للالتصاق بركيزة، وما إذا كانت وثائقها مطابقة للاستخدام النهائي. لا تستبدل سيليكونًا مشابهًا في المظهر دون مراجعة كيمياء الصلابة، وكيمياء المعالجة، وتحميل الصبغة، والمحتوى المتطاير، والتوافق. هذه الاختلافات يمكن أن تغير التدفق، والالتصاق، ومجموعة الانضغاط، وسلوك التحرير.
2. قياس، وخلط، والحفاظ على استقرار مسار التدفق
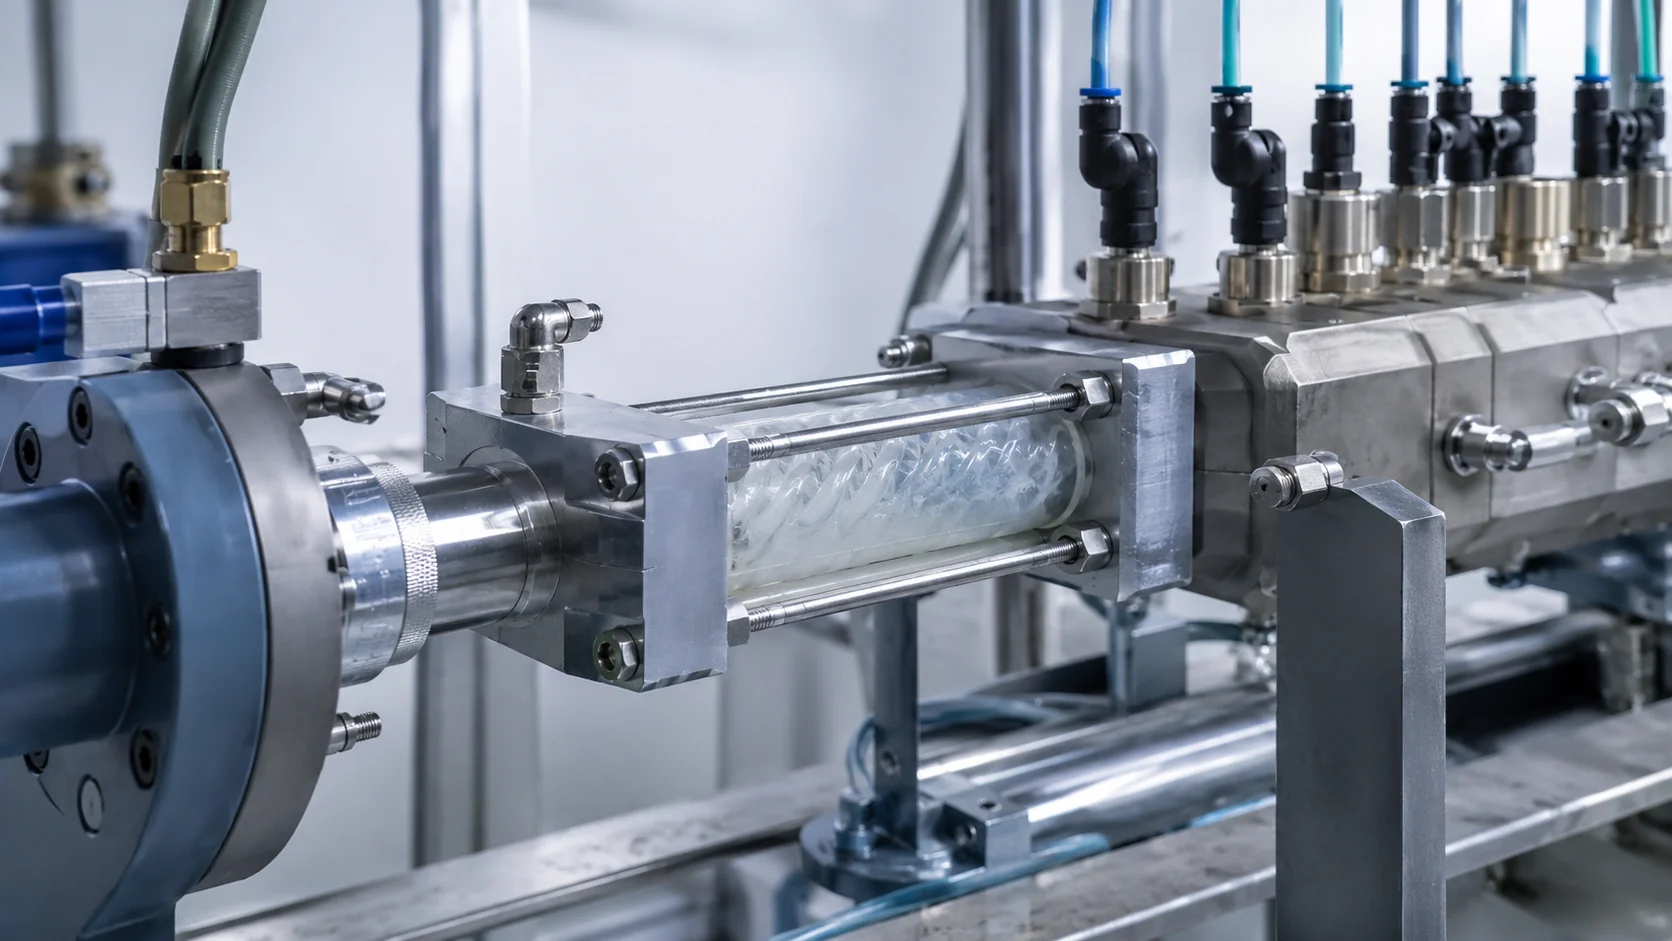
يجمع نظام التغذية المكوّنين معًا بنسبة مضبوطة، ويخلطهما، ويرسل المادة المخلوطة نحو القالب. نظرًا لأن المادة المخلوطة تبدأ تفاعل المعالجة، يجب تصميم المسار بين الخلاط والتجويف لتجنب الحرارة غير المرغوب فيها وزمن المكوث. يمكن أن يقلل تصميم مجرى التبريد من الهدر ويحسن قابلية التكرار، ولكن فقط عندما تكون البوابات، والأختام، ومناطق درجة الحرارة متوازنة للجزء.
- تحقق من النسبة: تأكد من أن نظام القياس يوفر توازن المكوّنات المطلوب.
- تحقق من جودة التنظيف: أزل المواد غير المخلوطة أو المتحللة قبل التجربة أو تغيير المادة.
- التحكم في زمن المكوث: تجنب المناطق الميتة حيث يمكن أن تتصلب المادة المخلوطة جزئيًا.
- سجل الدفعة والإعداد: اربط هوية المادة ببيانات التجربة والفحص.
إذا كانت العملية غير مستقرة في هذه المرحلة، فإن ضبط سرعة الحقن وحده لن يحل السبب الجذري. قد تظهر الأعراض على شكل حقن ناقص، أو تغير في اللون، أو فقاعات، أو جبهة معالجة غير متناسقة، بينما المشكلة الفعلية هي القياس، أو التلوث، أو مسار تدفق مسدود جزئيًا.
3. املأ التجويف المسخن دون حبس الهواء
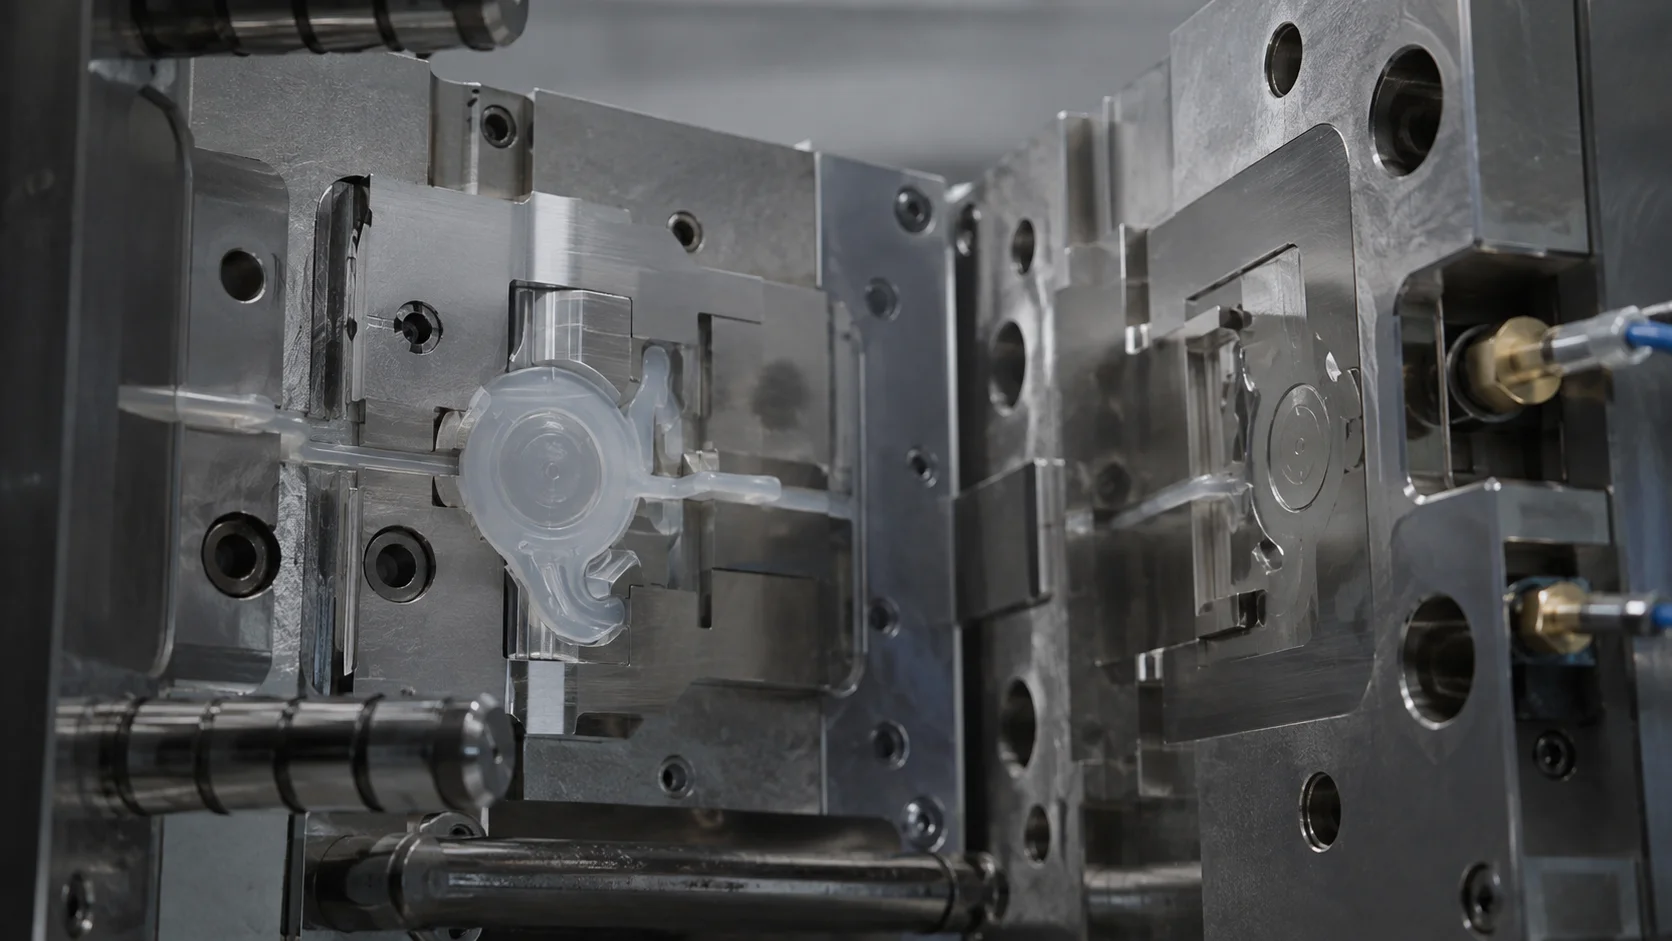
على عكس عملية اللدائن الحرارية التقليدية، يتم تسخين تجويف LSR لتعزيز المعالجة بينما يظل مسار توصيل المادة باردًا نسبيًا. لذلك يجب أن يمتلئ القالب بسلاسة ويتنفس الهواء المزاح بواسطة جبهة التدفق المتقدمة. موقع البوابة، وانتقالات سمك الجدار، وموضع خط اللحام، والتنفيس هي قرارات مترابطة. قد يحتاج المقطع الرقيق الموجود في نهاية التدفق إلى فتحة تنفيس مخصصة حتى لو بدا الجزء سهل الملء في CAD.
استخدم بيانات التجارب لفصل مشكلة الملء عن مشكلة التنفيس. قد يكون الحقن الناقص الذي يتحرك عندما يتغير ملف تعريف الملء مرتبطًا بالتدفق. قد تشير علامة الحرق، أو الفقاعة المحبوسة، أو خط اللحام غير المكتمل بالقرب من نهاية الملء إلى عدم كفاية هروب الهواء. نظافة القالب مهمة أيضًا: يمكن أن تخلق البقايا عند خط الفصل مسارًا للتسرب للوميض وتغير سلوك الملء الظاهري.
4. عالج الجزء بشكل ثابت عبر التجويف
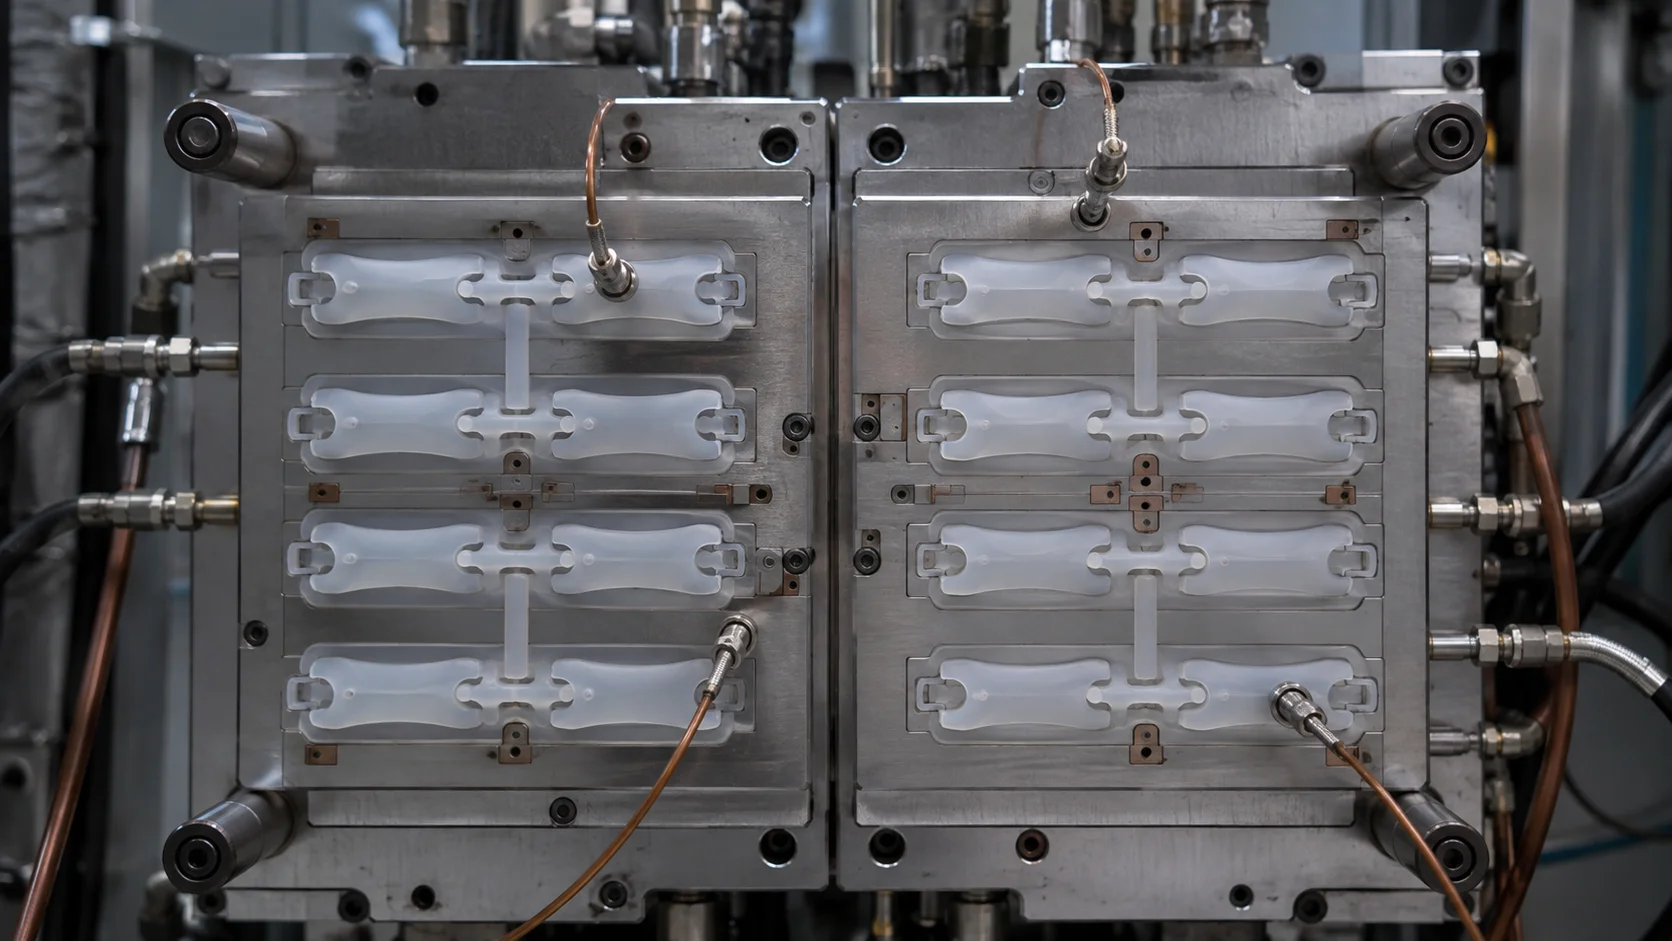
تخضع المعالجة لتفاعل حركية المادة، ودرجة حرارة القالب، وسمك الجزء، والوقت. يمكن أن يبدو السطح منتهيًا بينما لا تكون المنطقة الأكثر سمكًا معالجة بالكامل. على العكس من ذلك، يمكن أن يؤثر التعرض المفرط للحرارة على اللون أو الالتصاق أو سلوك ما بعد المعالجة. استخدم مواقع حرارية تمثيلية أثناء التأهيل وحدد نافذة المعالجة من أداء الجزء، وليس فقط من شاشة الماكينة.
تتطلب القوالب متعددة التجاويف اهتمامًا خاصًا بالتوازن. إذا كان أحد التجاويف يمتلئ أو يعالج بشكل مختلف، فقارن حالة البوابة، والتنفيس، والتماس الحراري، ومقاومة المجرى. يجب أن تربط خطة مراقبة الجودة متغيرات العملية المقاسة بنتيجة وظيفية، مثل اختبار التسرب، أو استرداد الانضغاط، أو قوة السحب، أو حدود الوميض البصري. يمكن استخدام نهج مراقبة الجودة في Jucheng كمرجع داخلي عند تحديد نقاط التفتيش، ولكن لا تزال معايير القبول الخاصة بالمشروع بحاجة إلى موافقة العميل.
5. افصل القطعة، وافحصها، واحفظ التعلم في التشغيل التالي
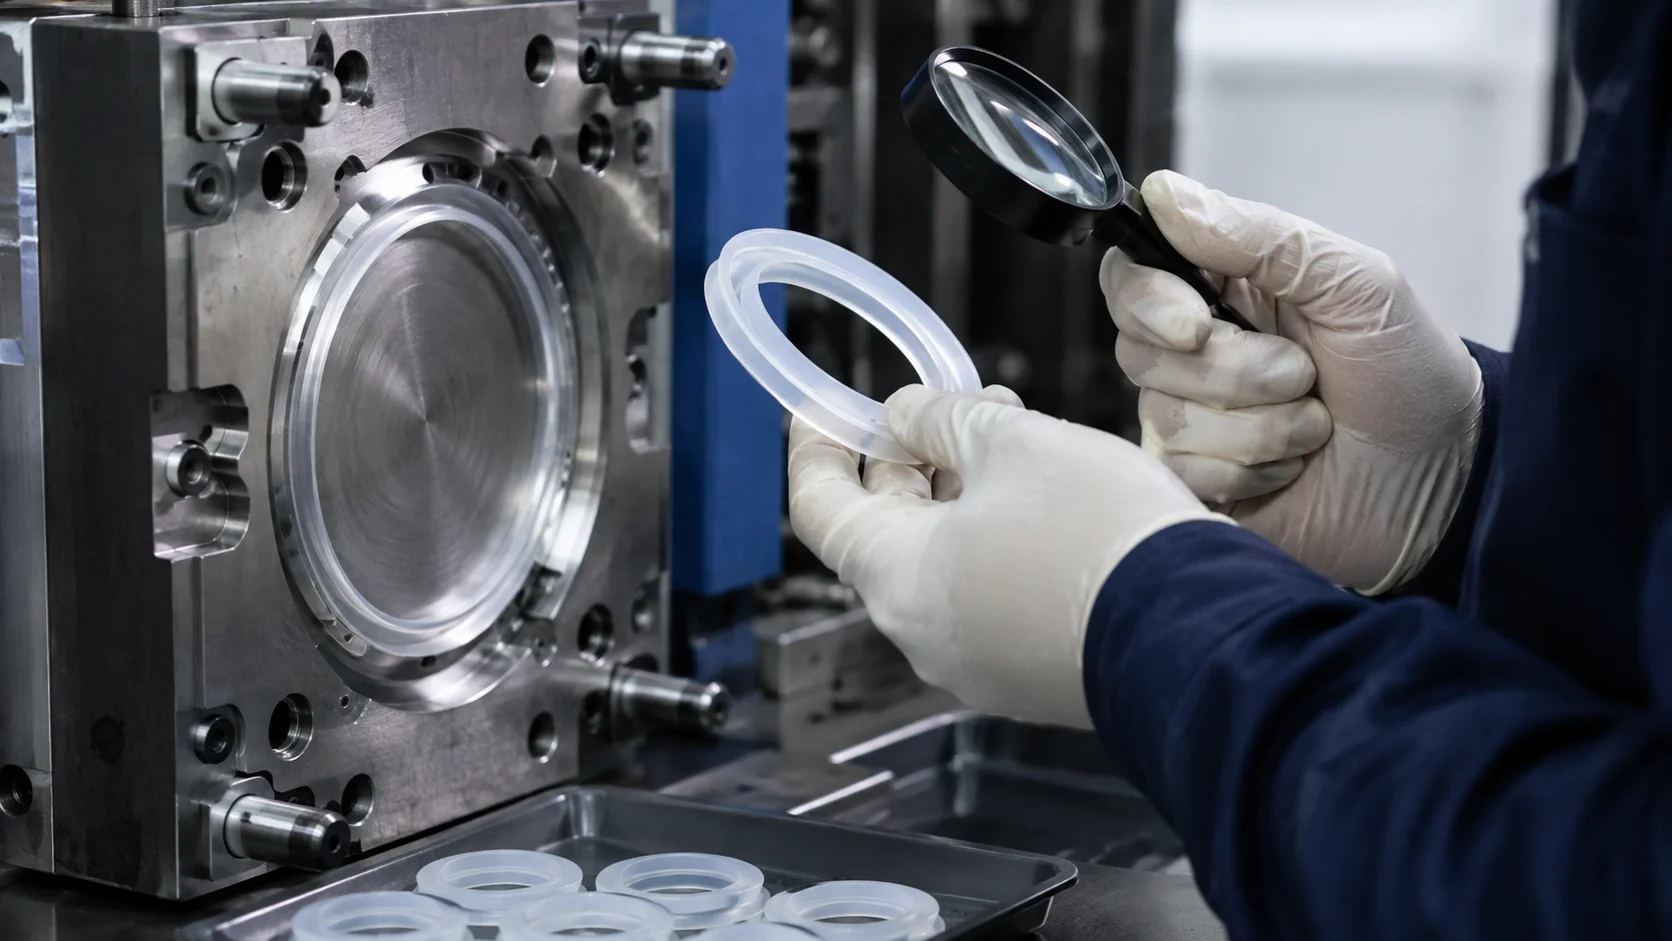
إزالة القطعة من القالب جزء من العملية، وليس فكرة لاحقة. يمكن أن تكون أجزاء LSR مرنة ورقيقة وسهلة التمدد، لذا فإن قوة القذف المفرطة أو خط الفصل غير المواتي يمكن أن يخلق تشوهًا يُخطئ في اعتباره عيبًا في القولبة. راجع تسلسل التحرير، والنتوءات السفلية، وسطح التنفيس، وأي معالجة يدوية قبل تغيير إعدادات المادة أو المعالجة.
- افحص الوميض وحالة خط الفصل قبل التشذيب.
- قم بقياس الأبعاد الحرجة بعد وقت التثبيت المحدد.
- قم بإجراء الاختبار الوظيفي الذي يمثل حالة الاستخدام الحقيقية.
- وثق النافذة المعتمدة، وليس فقط القيمة الاسمية.
عملية LSR القوية هي سلسلة خاضعة للتحكم: مادة موثقة، قياس مستقر، تعبئة متوازنة، معالجة قابلة للتكرار، تحرير لطيف، وفحص قائم على الأدلة. عندما يدخل مشروع في مراجعة الأدوات، شارك ملف CAD والحجم السنوي المتوقع والأبعاد الحرجة وتفاصيل الركيزة واحتياجات التحقق. وهذا يسمح بتطوير مفهوم القالب وخطة العملية معًا بدلاً من تصحيح المشكلات التي يمكن تجنبها بعد التجربة الأولى.