
Quy trình đúc hỗ trợ khí có thể tạo ra một tiết diện rỗng nhẹ mà không có vết lõm như mong đợi từ một thành dày đặc. Nhưng chỉ một mẻ bắn ngắn gọn gàng thì không đủ để chu kỳ ổn định. Việc điền nhựa, độ trễ khí, giữ áp, làm nguội và thông hơi phải để lại cho khí một lộ trình có thể dự đoán qua lõi vẫn còn nóng chảy. Nếu một giai đoạn thay đổi, chi tiết có thể được điền đầy nhưng lại có kênh khí ngắn, vết bề mặt hoặc thành mỏng bất thường.
Đây là hướng dẫn cửa sổ quy trình dành cho các kỹ sư đang xem xét một lần thử nghiệm, không phải danh sách lợi ích chung. Về phạm vi dịch vụ và các loại chi tiết, xem đúc phun hỗ trợ bằng khí. Ở đây câu hỏi hẹp hơn: nhóm nên đo những gì trước khi thay đổi cài đặt khí?
Trong bài viết này
- Mẻ bắn thiết lập lộ trình
- Độ trễ thay đổi lõi nóng chảy
- Việc giữ áp phải đến được tiết diện dày
- Đọc chi tiết trước khi thay đổi cài đặt
- Những gì cần bảo toàn cho sản xuất
- Các câu hỏi từ một buổi đánh giá quy trình
Mẻ bắn thiết lập lộ trình; nó không hoàn tất việc điền đầy
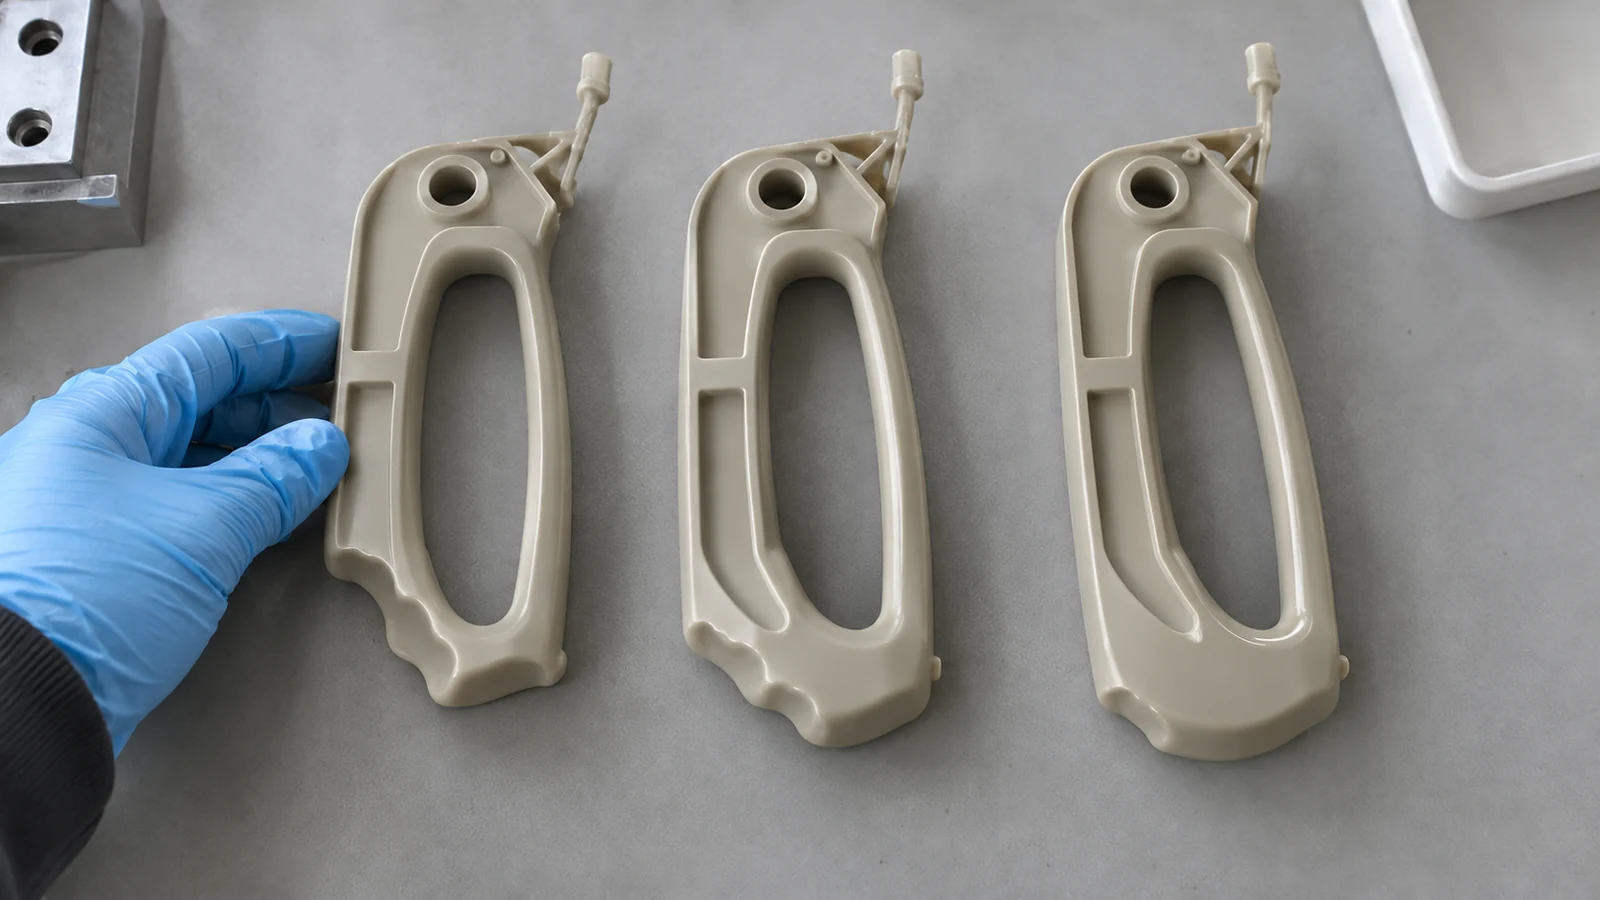
Trong một chu kỳ bắn ngắn, nhựa trước tiên chiếm một phần khoang khuôn. Sau đó nitơ thay thế lõi nóng của một tiết diện cố ý làm dày và có thể đẩy nhựa nóng chảy về phía cuối dòng chảy. Lớp da bên ngoài đã bắt đầu nguội đi khi tiếp xúc với khuôn. Sự khác biệt giữa lớp da nguội hơn và lõi di động chính là điều tạo ra một lộ trình rỗng được kiểm soát.
Một mẻ bắn quá nhỏ có thể để lại quá ít nhựa nóng chảy phía trước khí, làm tăng khả năng điền đầy không hoàn chỉnh hoặc khí xuyên thủng. Một mẻ bắn quá lớn có thể để lại không đủ chỗ cho sự xâm nhập hữu ích. Không có tỷ lệ phần trăm phổ quát nào có thể chuyển từ chi tiết này sang chi tiết khác: vị trí cổng, nhựa, hình học kênh và độ dày thành làm thay đổi phạm vi khả dụng. Ghi lại cài đặt mẻ bắn thực tế và trọng lượng chi tiết đúc trong các lần thử nghiệm, sau đó cắt tiết diện các chi tiết đại diện để xem khí đã đi đâu.
Đừng coi mọi đặc điểm tối hoặc trông rỗng là bằng chứng của một kênh hoàn chỉnh. Một tiết diện cắt có thể cho thấy một đoạn đặc phía sau một bề ngoài có vẻ chấp nhận được. Đoạn đó có thể tiếp tục nguội và co lại khác với vùng rỗng dự định.
Độ trễ khí thay đổi lõi nào vẫn còn di động
Khoảng thời gian giữa việc nạp nhựa và việc khí xâm nhập quyết định bao nhiêu phần lõi còn ở trạng thái linh động. Nếu khí xâm nhập trước khi một lớp vỏ hữu ích được hình thành, nó có thể lan vào một thành mỏng hoặc xuyên qua bề mặt. Nếu khí xâm nhập sau khi tuyến dày đã đông cứng quá mức, khả năng xuyên thấu có thể dừng sớm và để lại một khối dễ bị lõm co ở gần cuối kênh.
Không thể đánh giá độ trễ một cách riêng lẻ. Nhiệt độ nhựa nóng chảy, nhiệt độ khuôn, kích thước lượng bắn và độ dày thành cục bộ đều ảnh hưởng đến quá trình làm nguội. Hãy thay đổi từng biến một trong một lần thử có kiểm soát và so sánh các mặt cắt tại cùng các vị trí. Một cải thiện bề mặt có thể nhìn thấy là bằng chứng hữu ích, nhưng nó không cho thấy liệu phần rỗng có liên tục hay không hoặc liệu thành còn lại có đủ cho tải trọng của chi tiết hay không.
Nếu một quy trình chỉ hoạt động ở một tổ hợp cài đặt hẹp, hãy kiểm tra cả hình học lẫn công thức. Khí có xu hướng đi theo tuyến nóng hơn, dày hơn có lực cản thấp hơn. Một tuyến kém không phải lúc nào cũng có thể sửa được bằng cách tăng áp suất.
Giai Đoạn Giữ Phải Đạt Tới Phần Dày Đang Co Ngót
Áp suất khí có thể nâng đỡ bề mặt từ bên trong trong khi nhựa nguội đi, nhưng nó chỉ giúp ích ở nơi có một đường dẫn khí được kết nối thực sự chạm tới. Một gân dày bị để đặc phía sau một kênh đã dừng vẫn có thể xuất hiện lõm co hoặc co ngót khác biệt. Do đó, biên dạng áp suất và thời gian giữ cần được đánh giá cùng với độ xuyên thấu của khí và quá trình làm nguội, thay vì được dùng như những chỉ báo chất lượng độc lập.
Tăng áp suất không phải là phản ứng mặc định an toàn cho mọi khuyết tật. Nó có thể đẩy mặt trước của khí vào một vùng không mong muốn hoặc làm mỏng thành gần một góc. Trước tiên hãy xác định xem vấn đề là xuyên thấu ngắn, mặt trước không ổn định, việc nén ép không đủ cho một bề mặt cụ thể, hay làm nguội không đều. Nếu vấn đề bắt nguồn từ đường dòng chảy đã được hoạch định, một phân tích dòng chảy khuôn có thể giúp kiểm tra mối quan hệ giữa kiểu điền đầy, tuyến khí và hình học trước khi một thay đổi dụng cụ khác được phê duyệt.
Đọc Chi Tiết Trước Khi Thay Đổi Cài Đặt
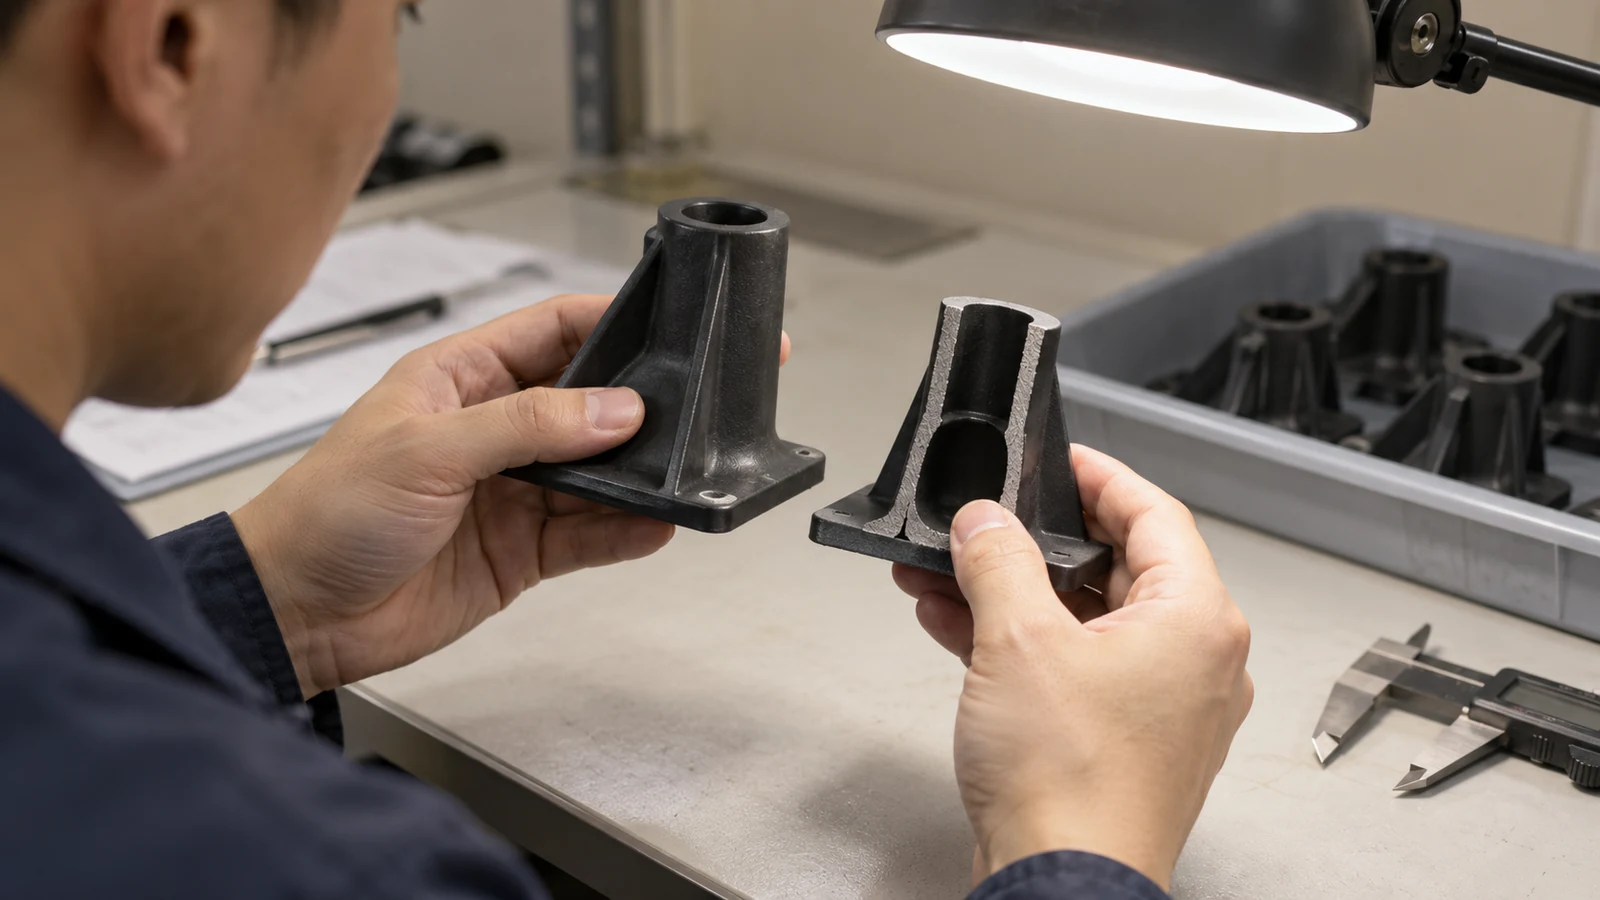
Một lần thử quy trình sẽ dễ diễn giải hơn khi mỗi triệu chứng được ghép với bằng chứng vật lý. Hãy so sánh các chi tiết được làm dưới các cài đặt đã xác định, và giữ cho mặt phẳng cắt, các vị trí đo và tiêu chí ngoại quan nhất quán. Bảng dưới đây mô tả một điểm khởi đầu chẩn đoán, không phải một nguyên nhân được bảo đảm.
| Quan sát | Kiểm tra trước tiên | Bằng chứng cần lưu giữ |
|---|---|---|
| Lõm co vẫn còn gần một đầu dày | Liệu đường rỗng có chạm tới phần đó hay không | Mặt cắt và ảnh chụp bề mặt |
| Khí xuyên qua thành | Phần nhựa nóng chảy còn lại phía trước khí, thời điểm và hình học thành cục bộ | Vị trí xuyên thủng và bản ghi lần bắn |
| Chiều dài rỗng thay đổi theo chu kỳ | Độ ổn định của lần bắn, điểm vào khí và độ ổn định nhiệt | Trọng lượng chi tiết và các mặt cắt lặp lại |
Các thay đổi quy trình nên được đánh giá dựa trên các bề mặt và kích thước quan trọng của bản vẽ, không chỉ dựa trên trọng lượng chi tiết. Một chi tiết nhẹ hơn không tự động là chi tiết tốt hơn nếu tính liên tục của thành, độ cứng vững hoặc chất lượng bề mặt trở nên kém dự đoán hơn.
Những gì cần giữ lại khi thử nghiệm trở thành sản xuất
Phê duyệt nên xác định cả cửa sổ phía máy và bằng chứng phía chi tiết. Giữ lại nhận dạng nhựa, thiết lập lần bắn, thời điểm vào khí, biên dạng áp suất, trình tự giữ và xả khí, điều kiện nhiệt độ khuôn, và một phương pháp đã thống nhất để kiểm tra mặt cắt rỗng. Ghi lại những kích thước và bề mặt nhìn thấy nào quan trọng đối với người mua. Đây là những mục cần xem xét cho một dự án cụ thể, không phải là tuyên bố rằng tồn tại một cửa sổ vạn năng.
- Đánh dấu các mặt phẳng mặt cắt. Chọn các vị trí thể hiện điểm bắt đầu, chỗ uốn và điểm kết thúc của đường dẫn khí dự kiến.
- Thống nhất các điều kiện đạt. Nêu rõ ngoại quan yêu cầu, tính liên tục của thành và kích thước bản vẽ trước khi đánh giá mẫu.
- Giữ hồ sơ thay đổi. Nếu một thông số thay đổi, hãy so sánh chi tiết mới với cùng mặt cắt và kế hoạch kiểm tra.
Đối với một thiết kế vẫn còn trước giai đoạn chế tạo khuôn, tốt hơn là nên xem xét tuyến đường khí dự kiến song song với bản vẽ chi tiết thay vì dựa vào một lần chạy thử quy trình để phát hiện ra kênh bị thiếu.
Các câu hỏi từ Đánh giá Quy trình
Áp suất khí cao hơn có thể khắc phục kênh rỗng ngắn không?
Không đáng tin cậy. Trước tiên hãy xác định xem tuyến đường nóng chảy đã bị đông cứng chưa, lối vào khí có bị đặt sai vị trí không, hay hình học kênh có mơ hồ không. Áp suất cao hơn có thể tạo ra một khuyết tật thành mỏng mới mà không kéo dài được đường dẫn mong muốn.
Bề ngoài trông đẹp có đủ để phê duyệt chu trình không?
Không. Ngoại quan nên được kết hợp với kiểm tra mặt cắt và các kích thước hoặc yêu cầu cơ học trên bản vẽ. Đường rỗng không nhìn thấy được là một phần của kết quả chức năng.
Những tệp nào giúp đánh giá một lần chạy thử khó?
Hãy cung cấp mô hình 3D, bản vẽ, cấp nhựa, các bề mặt ngoại quan được đánh dấu, hướng tải trọng dự kiến và ảnh chụp hoặc mặt cắt của khuyết tật. Những chi tiết đó giúp đánh giá quy trình cụ thể hơn nhiều so với một danh sách các cài đặt máy.