
Vi phun phủ vi mô thêm một vật liệu thứ hai bao quanh một chi tiết nhỏ bằng nhựa, kim loại, điện tử hoặc elastomer. Giá trị của nó đến từ việc kết hợp các chức năng như làm kín, cách điện, tạo độ bám, giảm ứng suất hoặc giữ cố định chi tiết trong một gói nhỏ gọn. Rủi ro của nó nằm ở bề mặt tiếp giáp: chi tiết thứ nhất có thể dịch chuyển, biến dạng, nhiễm bẩn, tạo ba via hoặc liên kết không thể đoán trước trong lần phun thứ hai.
Một thiết kế hợp lý coi bề mặt tiếp giáp như một đặc tính chức năng. Khả năng giữ cố định, tính tương thích vật liệu, ngắt dòng, khả năng chịu nhiệt và áp suất, đẩy phôi và kiểm tra phải được phát triển cùng nhau.
Đánh giá bề mặt tiếp giáp
Bề mặt tiếp giáp chính là sản phẩm
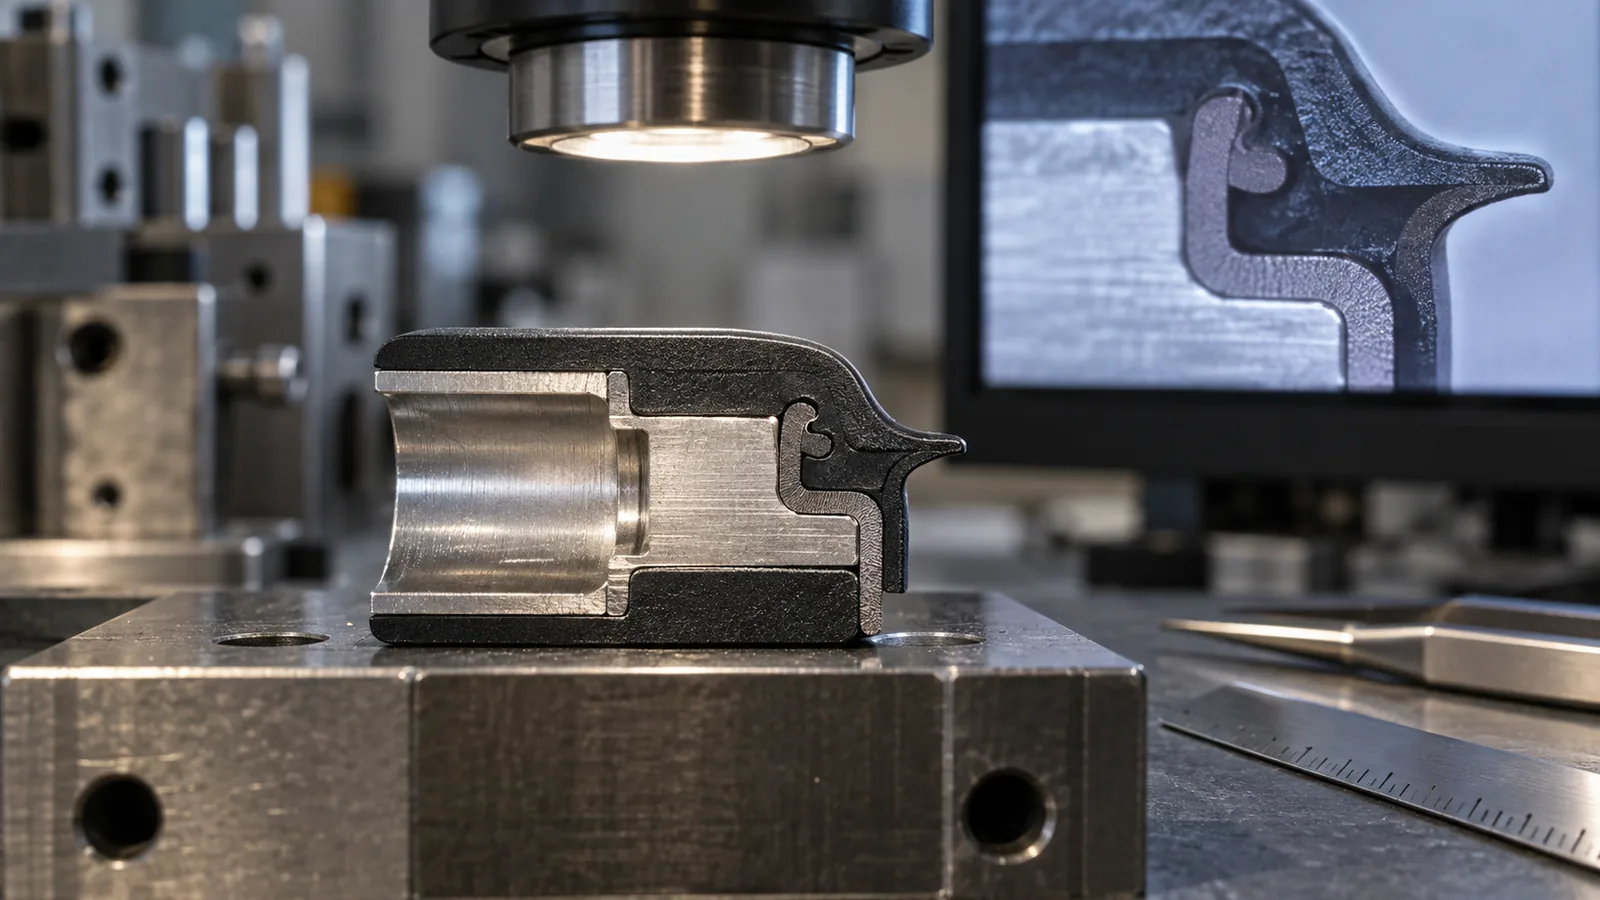
Nêu rõ bề mặt tiếp giáp phải làm gì: chịu tải kéo, chống bong tróc, làm kín áp suất, ngăn ẩm, cung cấp cách điện, chống xoay, truyền mô-men xoắn hoặc chịu được uốn lặp lại. Mỗi chức năng tạo ra một kiểu hỏng hóc và phép thử khác nhau.
Sau đó đánh dấu hình học bề mặt tiếp giáp trên bản vẽ. Diện tích liên kết, khóa cơ khí, khoảng cách mép, ngắt dòng, ba via cho phép và bất kỳ bề mặt không tiếp xúc nào đều phải được nêu rõ ràng. Một câu nói chung chung như “độ bám dính tốt” không thể hướng dẫn thiết kế khuôn hay tiêu chí nghiệm thu.
Hướng chịu tải rất quan trọng. Một mối liên kết chống cắt có thể vẫn dễ bị bong tróc tại mép mỏng. Các khóa cơ khí có thể cải thiện khả năng giữ cố định nhưng cũng có thể giữ khí, tạo đường hàn nối hoặc làm yếu chi tiết thứ nhất. Việc đánh giá phải tái hiện đúng hướng và tốc độ chịu tải thực tế.
Quyết định yếu tố giữ cố định chi tiết thứ nhất
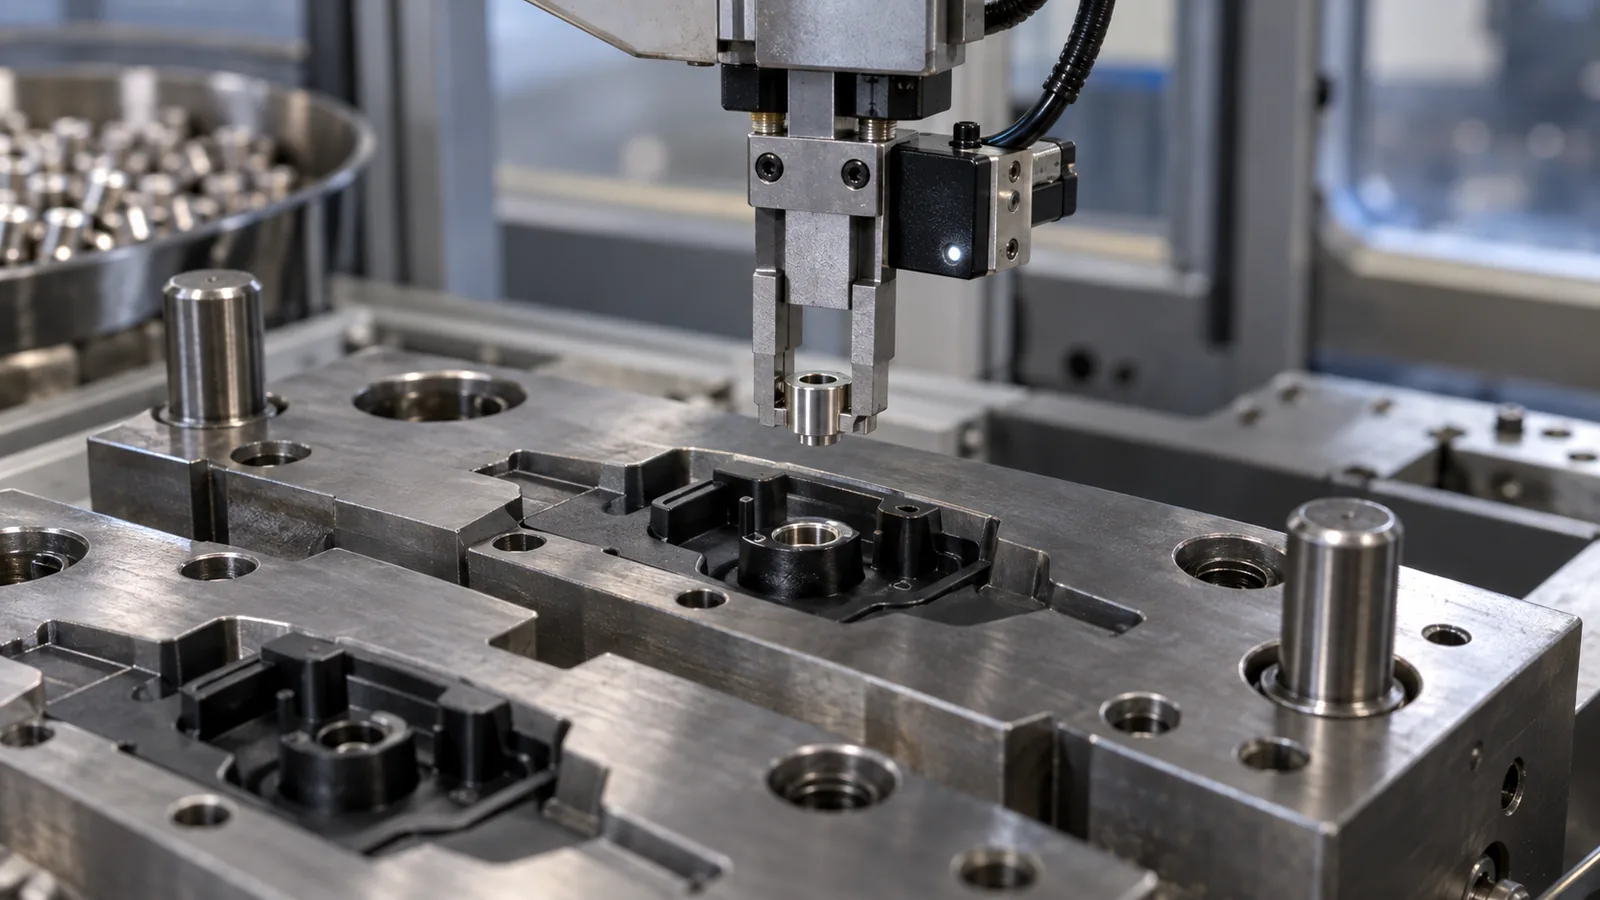
Chi tiết đầu tiên phải được giữ cố định trong khi khuôn đóng lại và nhựa nóng chảy đi vào. Có thể sử dụng chốt định vị, hốc định vị, chân không, các đặc điểm cơ khí, đế từ cho kim loại phù hợp, hoặc dụng cụ cuối tay robot tự động. Các bề mặt được chọn sẽ trở thành một phần của chuỗi kích thước và có thể để lại vết tiếp xúc.
Các miếng chèn nhỏ rất nhạy cảm với tĩnh điện, hướng và nhiễm bẩn. Việc cấp phôi và đặt vị trí nên bao gồm phát hiện hiện diện và, khi cần, xác minh hướng. Cảm biến chỉ phát hiện “một vật thể” có thể không phân biệt được miếng chèn bị lật ngược hoặc chưa vào hết vị trí.
Xem xét dung sai giữa miếng chèn và hốc định vị. Khe hở quá lớn cho phép dịch chuyển hoặc tạo ba via. Độ dôi quá mức có thể làm hỏng miếng chèn hoặc ngăn cản việc vào hết vị trí. Quá trình ép phun chèn cung cấp các nguyên tắc định vị và giữ cố định liên quan khi chi tiết đầu tiên là kim loại hoặc một bộ phận đã chế tạo sẵn khác.
Tương thích vật liệu không chỉ là độ bám dính
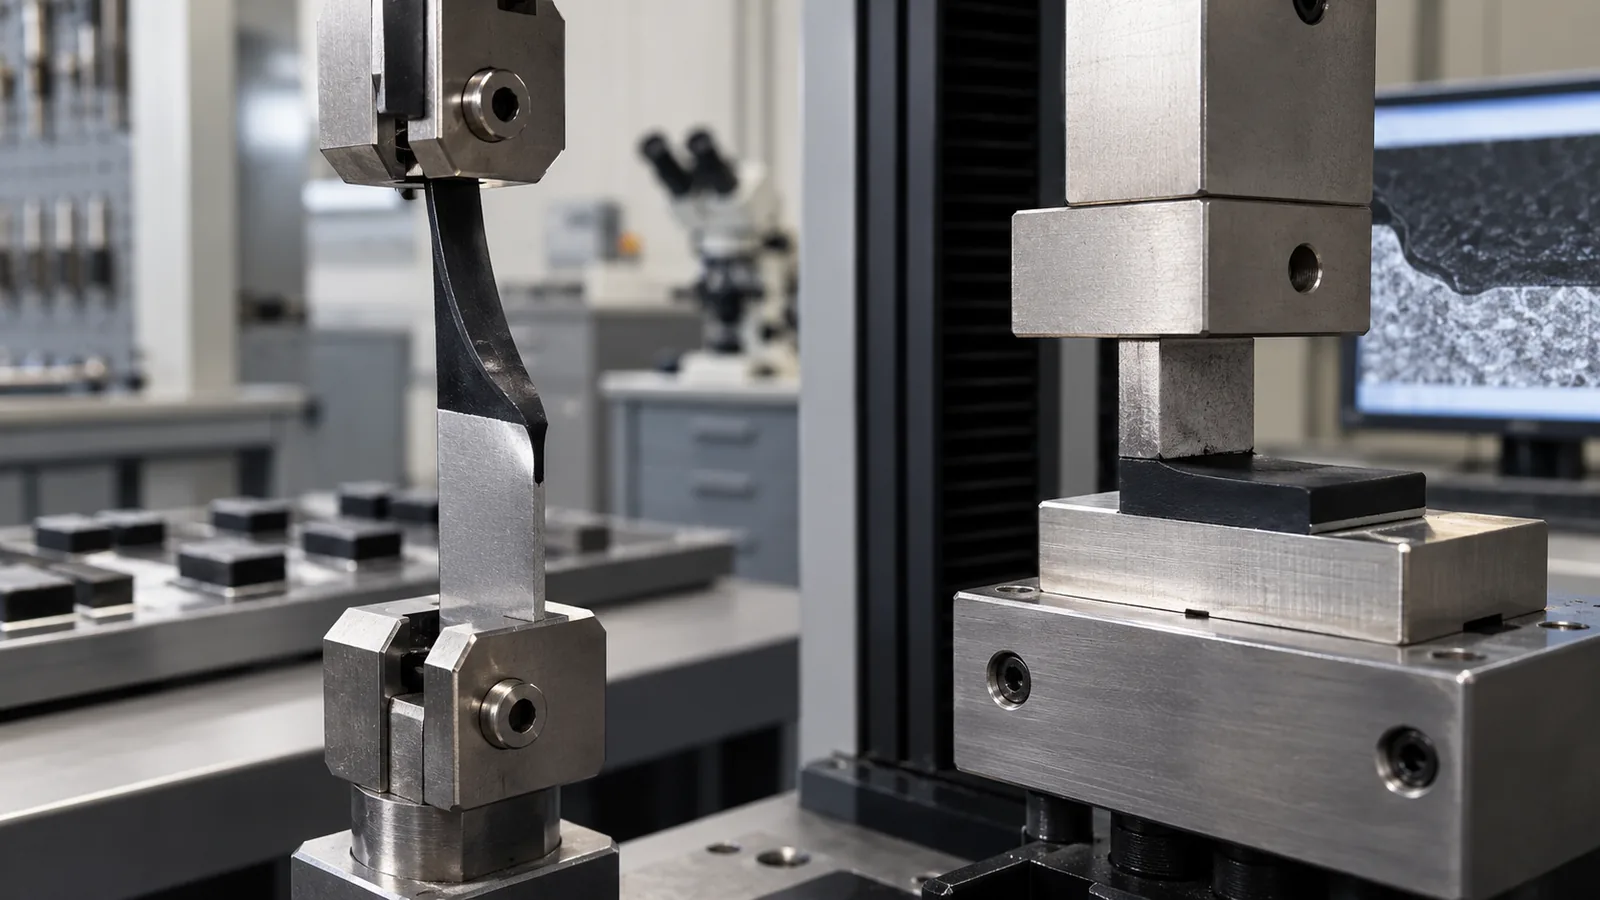
Tương thích hóa học rất quan trọng, nhưng tình trạng bề mặt, nhiệt độ nhựa nóng chảy, nhiệt độ miếng chèn, áp lực tiếp xúc, thời gian, chất tạo màu, phụ gia, độ ẩm và lão hóa có thể làm thay đổi hiệu suất liên kết. Bảng tương thích được công bố là công cụ sàng lọc, không phải phê duyệt sản xuất.
| Chiến lược giao diện | Độ bền | Rủi ro cần xác nhận |
|---|---|---|
| Liên kết hóa học | Hình học sạch và tiềm năng làm kín liên tục | Độ nhạy với cấp vật liệu, bề mặt, nhiệt độ và lão hóa |
| Khóa cơ khí | Ít phụ thuộc hơn vào ái lực polymer | Bẫy khí, thành mỏng và tập trung ứng suất |
| Xử lý bề mặt hoặc lớp sơn lót | Có thể cải thiện các giao diện khó | Độ phủ, độ sạch, thời hạn sử dụng và kiểm soát quy trình |
Sử dụng đúng loại nhựa thực tế, chất tạo màu và tình trạng chi tiết chèn trong thử nghiệm. Đối với lớp cảm ứng mềm hoặc lớp làm kín, trang elastomer nhiệt dẻo có thể hỗ trợ sàng lọc sớm, sau đó là các thử nghiệm theo từng loại cụ thể.
Kiểm soát ba via xung quanh ranh giới thu nhỏ
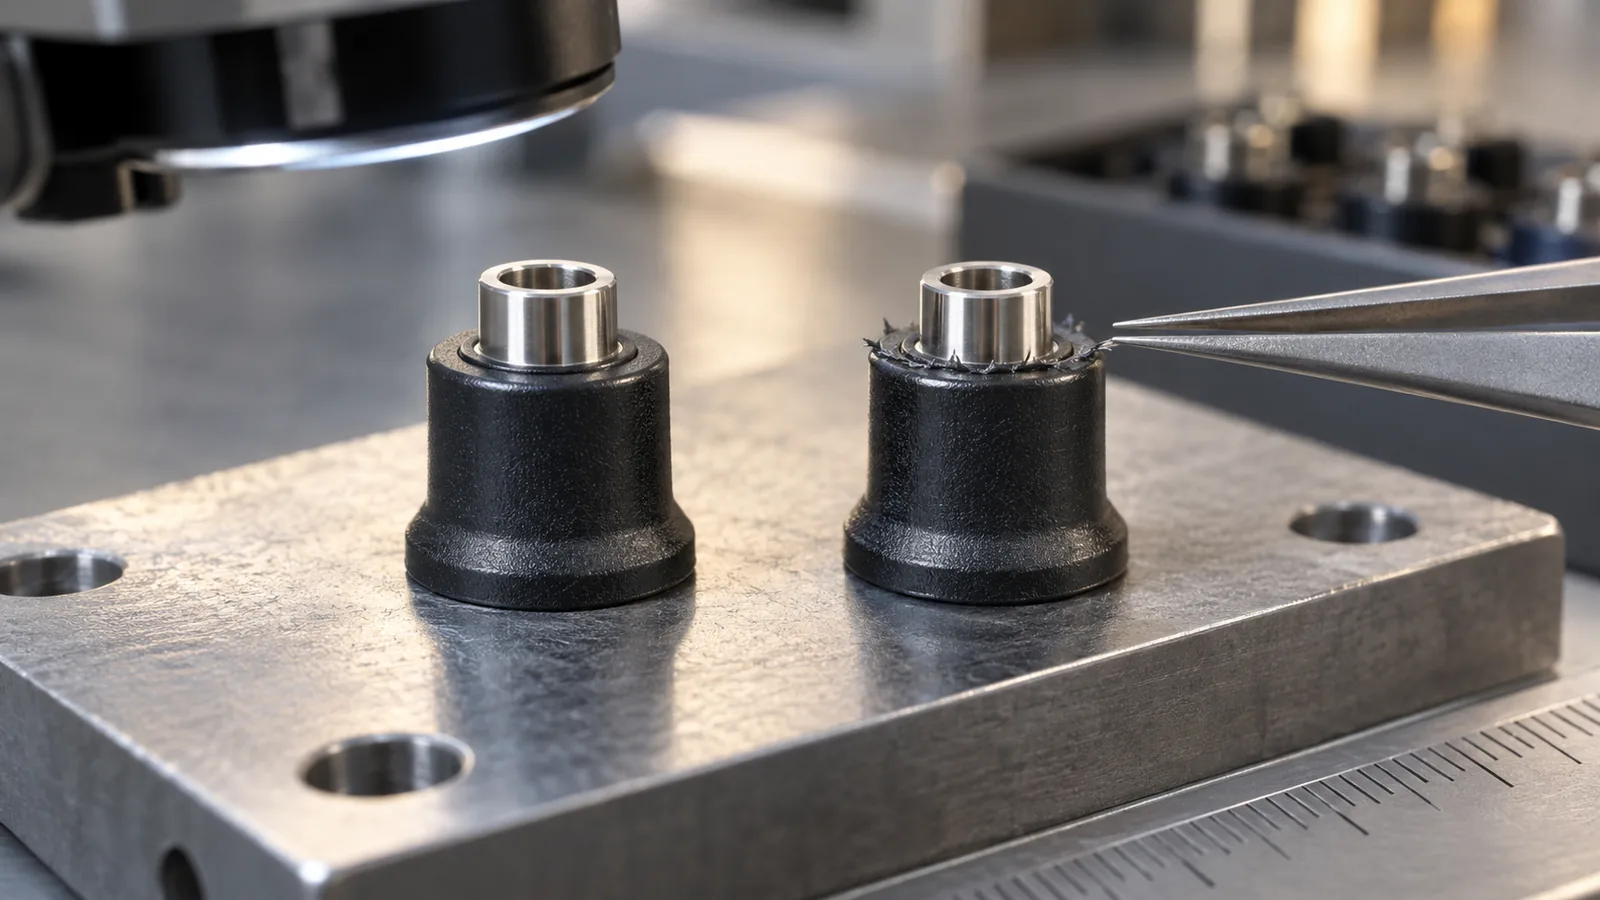
Cơ cấu chặn kín phải ép kín vào chi tiết thứ nhất mà không làm nát hoặc để lại vết. Dung sai chi tiết chèn, sự thay đổi khi đặt vào, căn chỉnh khuôn, giãn nở nhiệt, mảnh vụn trên bề mặt và áp suất lòng khuôn đều ảnh hưởng đến ranh giới. Một sai lệch nhỏ có thể tạo ba via gây cản trở việc làm kín hoặc lắp ráp.
Xác định nơi thép ép kín vào thép và nơi thép ép kín vào chi tiết chèn. Các chi tiết chèn mềm dẻo hoặc có kích thước thay đổi có thể cần một chiến lược tuân thủ, nhưng tính tuân thủ cũng có thể cho phép dịch chuyển. Cần kiểm tra tiếp xúc của dụng cụ trên toàn bộ dung sai chi tiết chèn và sau khi mài mòn dự kiến.
Việc thoát khí đặc biệt quan trọng gần một giao diện kín. Không khí bị giữ lại có thể ngăn vật liệu thứ hai tiếp cận một cạnh hoặc có thể bị nén thành vết cháy. Đường thoát khí phải duy trì mở cho đến khi mặt trước dòng chảy đến mà không trở thành đường tạo ba via.
Bảo vệ chi tiết chèn trong lần bắn thứ hai
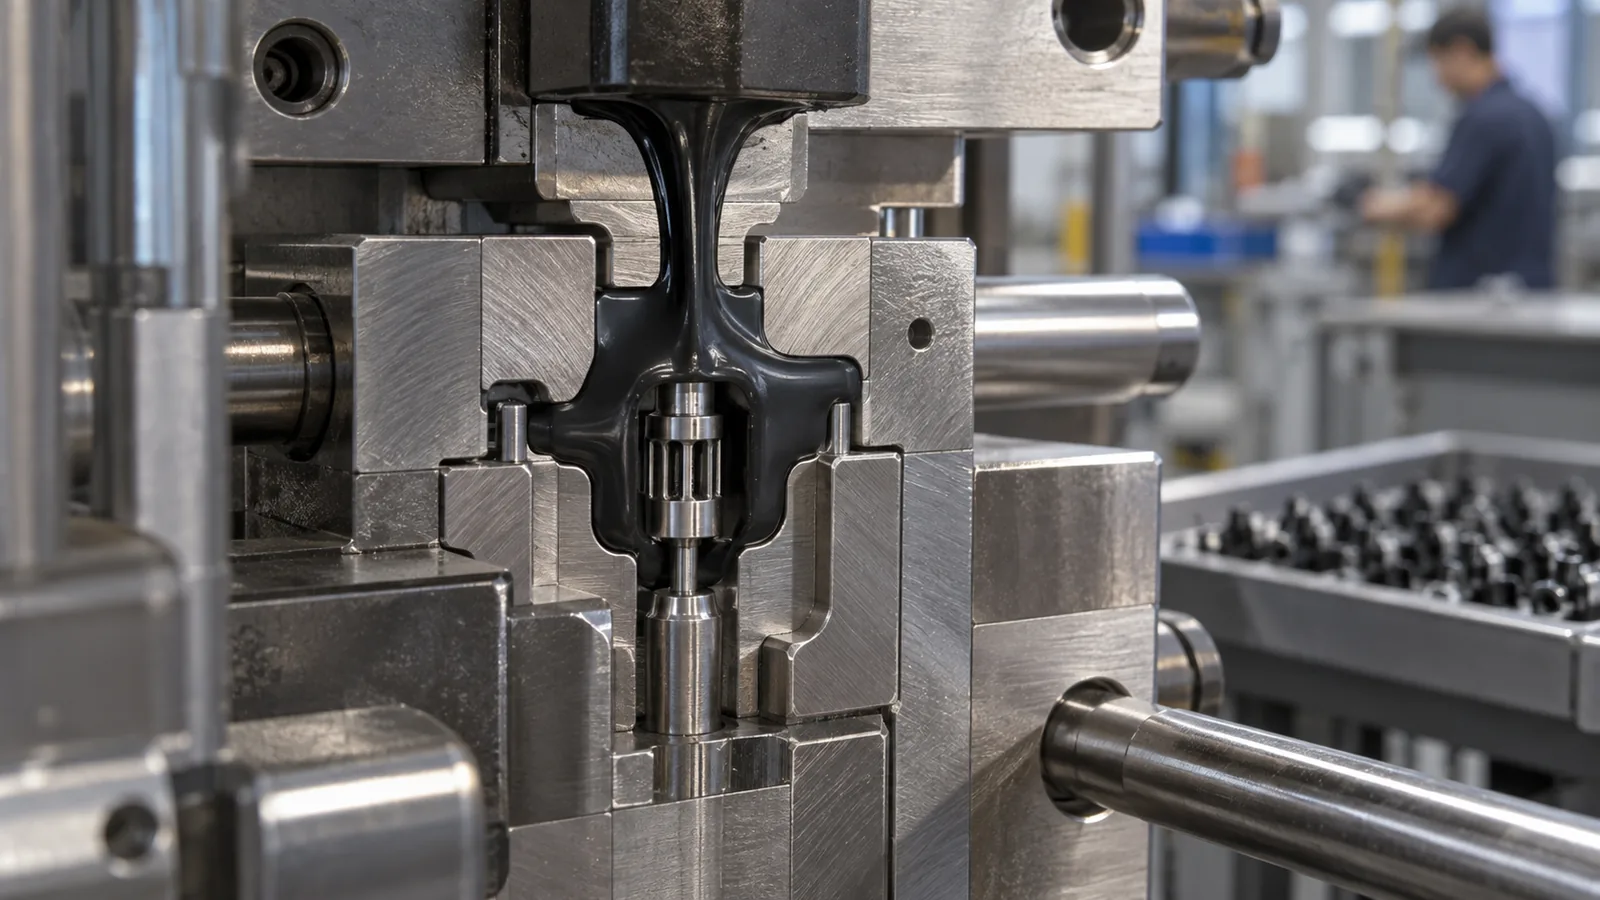
Lần bắn thứ hai tác động nhiệt, áp suất và lực cắt. Các tấm nền nhựa mỏng có thể mềm ra hoặc biến dạng. Dây dẫn, tiếp điểm, màng và các đặc điểm siêu nhỏ có thể dịch chuyển. Linh kiện điện tử nhạy cảm có thể gặp giới hạn về nhiệt độ, áp suất hoặc độ ẩm.
Vị trí cổng rót nên hướng lực vào các vùng được hỗ trợ và tránh phun tia ngang qua một phần tử mỏng manh. Có thể chia giai đoạn biên dạng điền đầy, nhưng một quy trình cực đoan dùng để bảo vệ một đặc điểm có thể khiến đặc điểm khác không hoàn thiện. Hình học hỗ trợ, thoát khí, nhiệt độ vật liệu và trình tự phun nên tạo ra một cửa sổ làm việc khả thi.
- Đo chi tiết thứ nhất và vị trí đặt vào.
- Verify presence and orientation before mold close.
- Record gate-facing deformation and interface fill.
- Inspect hidden areas with sectioning or suitable imaging.
- Test electrical, sealing, or mechanical function after molding.
- Repeat after environmental conditioning and aging.
Inspect Bonding Without Hiding Dimensional Error
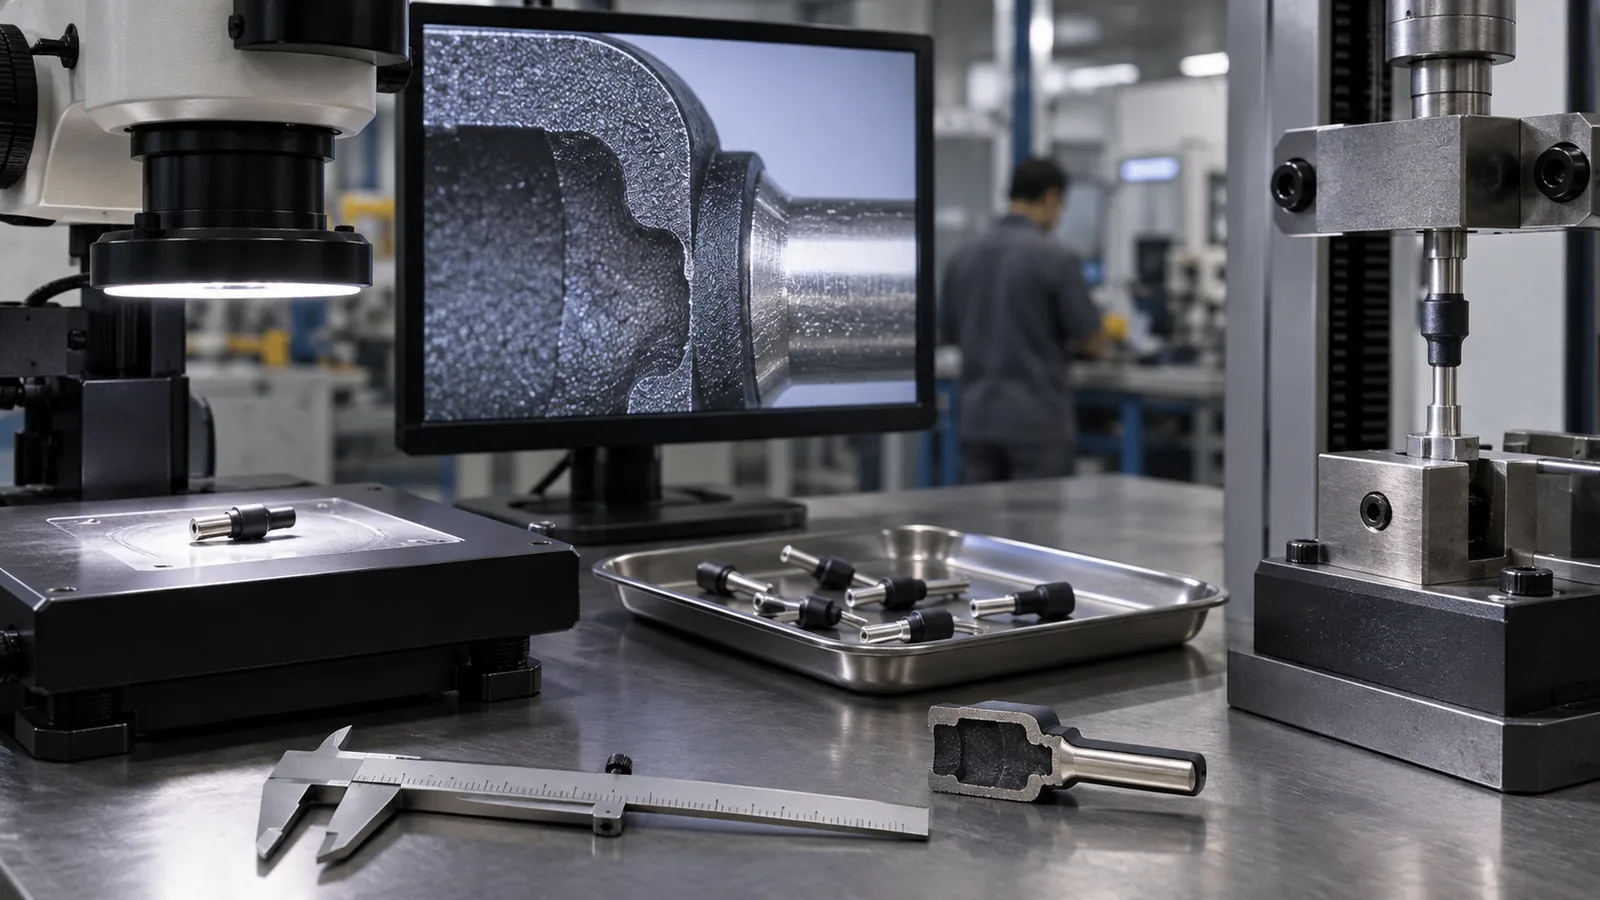
A pull test can demonstrate retention while missing a shifted insert, thin seal, or local flash. Visual inspection can find boundary defects but cannot quantify adhesion. Use complementary methods tied to the failure modes.
Dimensional inspection should reference the finished assembly datum. Cross-sections can reveal overmold thickness, voids, wetting, and insert location. Leak, peel, torque, electrical, or flex tests should reproduce the use direction and environment.
The main overmolding process page covers broader multi-material capability. For a micro-scale project, the Ép Phun Vi Mô controls for small-shot delivery, precise tool location, gentle handling, and feature-level metrology remain equally important.
Keep test results traceable to insert lot, cavity, material lot, placement system, and cycle sequence. That record is often the fastest way to distinguish a bonding drift from a dimensional seating problem.
Các câu hỏi thường gặp
Does compatible material chemistry guarantee a bond?
No. Surface condition, temperature, pressure history, additives, moisture, geometry, and aging can change performance. Test the actual production pair.
When is a mechanical interlock useful?
It is useful when chemical adhesion is weak or extra retention is needed, provided the interlock can fill, vent, and release without weakening the components.
Why does flash appear only around some inserts?
Insert dimensional variation, incomplete seating, contamination, local shutoff wear, or placement error can change the boundary from cycle to cycle.
Should bond strength be tested immediately?
Immediate testing is useful, but qualification should also include the conditioning, aging, chemical, temperature, or flex exposure expected in service.
What belongs in a micro-overmolding RFQ?
Include both component drawings, exact materials, interface function, load direction, insert tolerances, allowed witness zones, environmental tests, automation needs, and annual volume.