
Lưỡng chiết do ứng suất là bằng chứng cho thấy một polymer trong suốt không còn hành xử quang học giống nhau theo mọi hướng. Nó có thể xuất phát từ định hướng dòng chảy, đóng gói không đều, làm nguội không đồng nhất, lực đẩy phôi hoặc tải trọng lắp ráp. Hoa văn màu giữa các kính phân cực chéo rất hữu ích, nhưng bản thân nó không xác định được nguyên nhân. Việc chẩn đoán phụ thuộc vào thời điểm hoa văn xuất hiện, vị trí nó thẳng hàng với dòng chảy và cách nó thay đổi sau khi đúc.
Đọc hoa văn theo thời gian: so sánh chi tiết ngay sau khi đúc, sau khi ổn định, sau các thử nghiệm ủ và sau khi lắp ráp. Những thay đổi giữa các trạng thái đó phân biệt định hướng dòng chảy bị đóng băng với tải nhiệt và tải cơ.
Trong bài viết này:
- Hiểu ý nghĩa của các màu sắc
- Ánh xạ hoa văn với lịch sử quá trình
- Tách ứng suất đúc khỏi ứng suất lắp ráp
- Giảm đúng nguồn gây ra
- Viết một phương pháp nghiệm thu khả dụng
- Câu hỏi thường gặp
Màu phân cực thực sự cho thấy điều gì
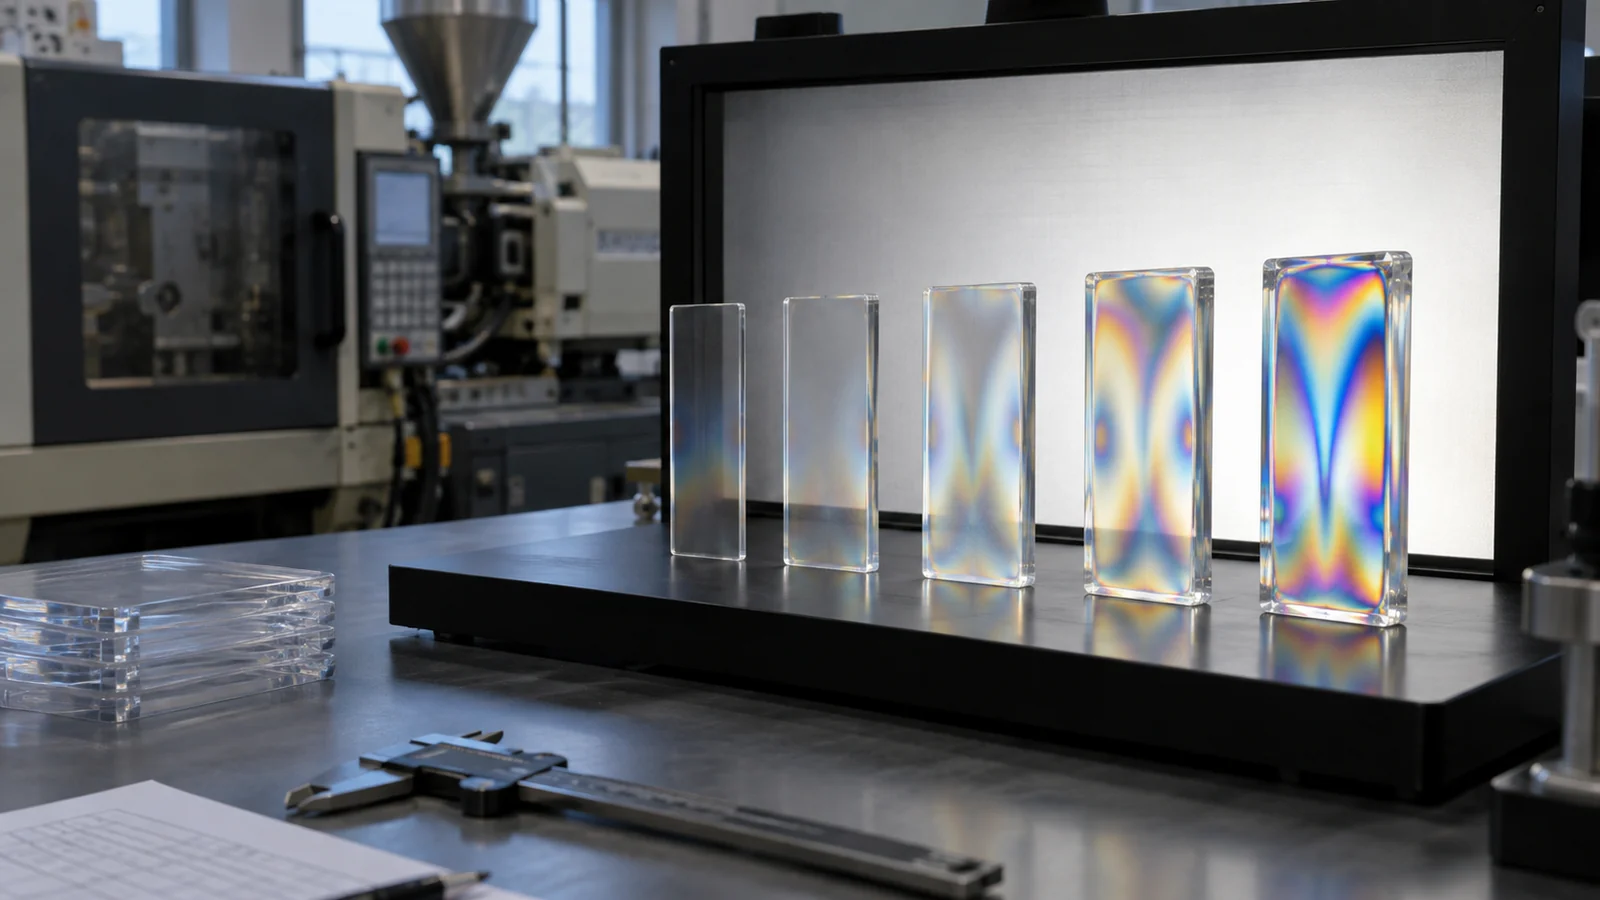
Trong một vật liệu đẳng hướng không chịu ứng suất, ánh sáng về cơ bản thấy cùng một hành vi khúc xạ theo các hướng khác nhau. Định hướng và ứng suất tạo ra sự khác biệt theo hướng. Giữa các kính phân cực chéo, những khác biệt đó xuất hiện dưới dạng độ sáng và màu sắc liên quan đến độ trễ quang học, độ dày chi tiết và bước sóng.
Đó là lý do vì sao một màu sáng không thể được chuyển đổi thành một giá trị ứng suất phổ quát nếu không có phương pháp xác định và mối quan hệ vật liệu cụ thể. Một vùng dày hơn có thể hiển thị hoa văn mạnh hơn so với vùng mỏng dưới trạng thái ứng suất tương tự. Hãy dùng phương pháp phân cực quang để so sánh các hình dạng giống nhau trong cùng điều kiện.
Ánh xạ hoa văn trở lại dòng chảy và làm nguội
Một hoa văn tập trung gần cổng có thể cho thấy lực cắt cao hoặc đóng gói mạnh. Các dải chạy theo hướng dòng chảy có thể phản ánh định hướng bị đóng băng. Một đường nơi các mặt trước dòng chảy gặp nhau chỉ ra lịch sử đường hàn. Hoa văn ở mép có thể đến từ việc làm nguội lớp da nhanh, đóng gói quá mức hoặc bị ràng buộc với lòng khuôn.
Hãy so sánh các mẫu bắn thiếu với chi tiết cuối cùng để hoa văn có lịch sử điền đầy. Tách riêng các lòng khuôn và ghi lại nhiệt độ nóng chảy, nhiệt độ khuôn, biên dạng điền đầy, vị trí chuyển tiếp, áp suất giữ và thời gian làm nguội. Nếu không có những ghi chép đó, một hình ảnh phân cực chỉ là bức ảnh của một triệu chứng chứ không phải là một biện pháp kiểm soát kỹ thuật.
Ứng suất đúc và ứng suất lắp ráp có thể trông giống nhau
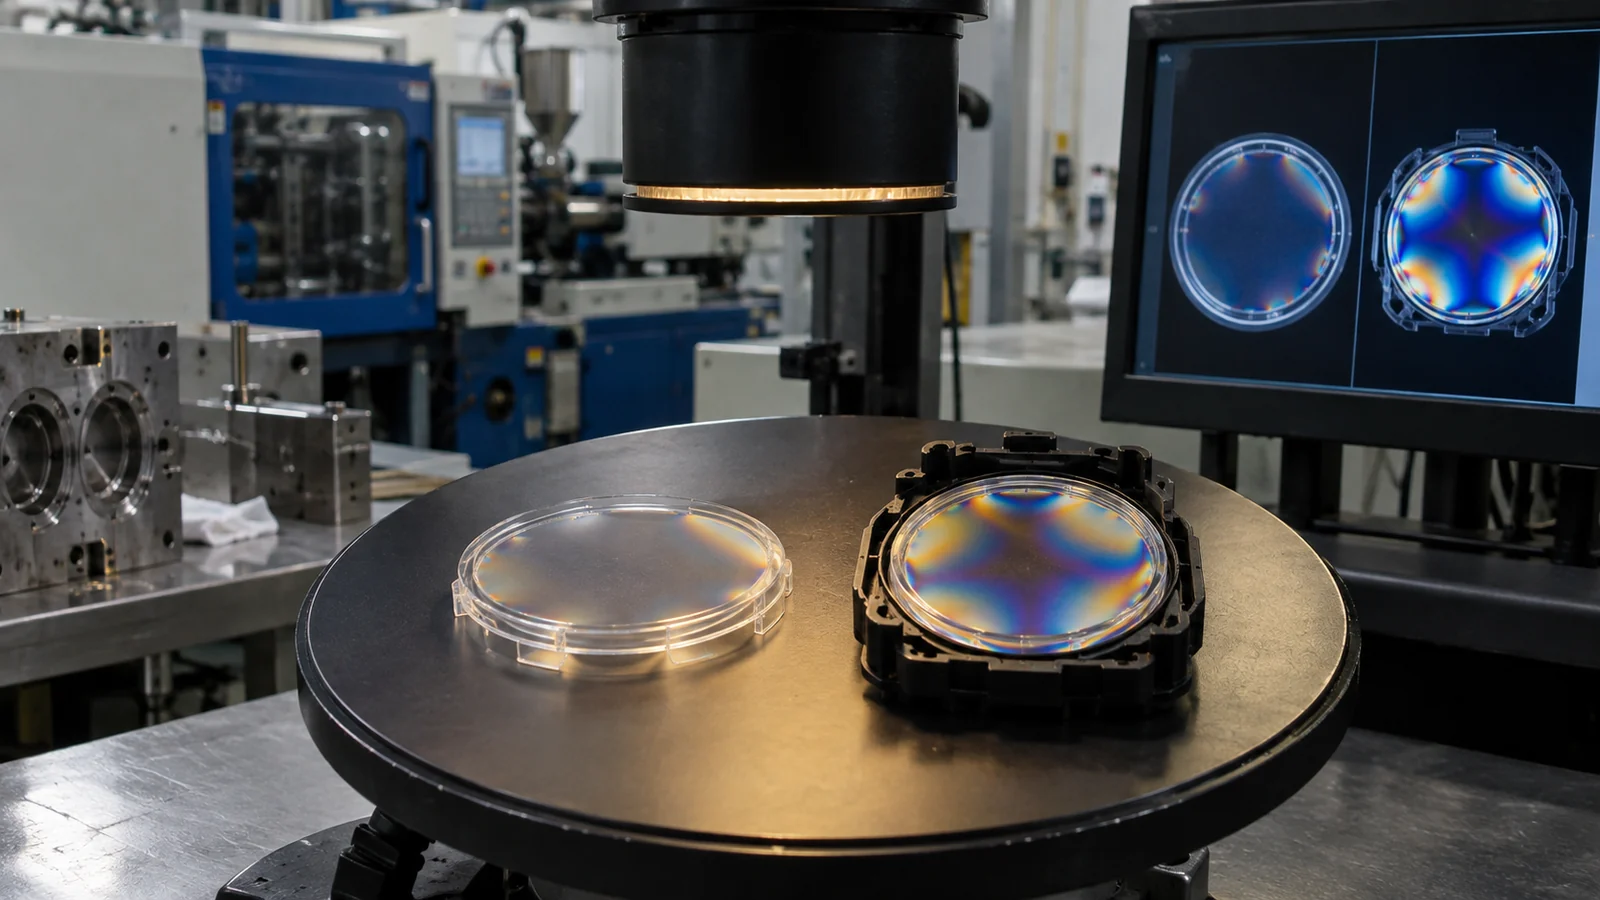
Kiểm tra chi tiết rời trước, sau đó lặp lại sau khi kẹp, vít, keo đóng rắn hoặc ép lắp. Nếu một hình dạng mới xuất hiện gần điểm giữ, cụm lắp đang tác động lực lên chi tiết quang học. Một hình dạng đúc sẵn vẫn giữ nguyên vị trí qua các cụm lắp khác nhau chỉ ra nguyên nhân từ cổng phun, quá trình nén, làm nguội hoặc đẩy ra.
Thời gian rất quan trọng. Một chi tiết còn ấm có thể giãn hoặc biến dạng sau khi đẩy ra. Các polymer hút ẩm cũng có thể thay đổi kích thước và trạng thái ứng suất trong quá trình ổn định. Thiết lập một khoảng thời gian và môi trường cố định trước khi so sánh các mẫu.
Giảm Nguồn Gốc Thay Vì Che Giấu Màu Sắc
Nếu lực cắt tại cổng phun chiếm ưu thế, hãy so sánh một lối vào ít cản trở hơn hoặc một biên dạng điền đầy tránh gia tốc không cần thiết. Nếu nén quá mức chiếm ưu thế, xác nhận cổng phun đông đặc và giảm áp suất sau khi điền đầy theo thể tích. Nếu làm nguội không đối xứng, điều chỉnh lưu lượng nước, tiếp xúc chèn hoặc nhiệt độ thép. Nếu đẩy ra làm cong chi tiết, cải thiện độ thoát khuôn và phân bố lực giải phóng.
Ủ nhiệt có thể giảm một số ứng suất dư, nhưng nó tốn thời gian và có thể thay đổi kích thước. Nó không nên trở thành biện pháp thay thế thường quy cho một khuôn hoặc quy trình không ổn định. Trong Ép phun quang học & trong suốt, phạm vi, kiểm soát ưu tiên là một quy trình ổn định giữ độ trễ dưới giới hạn chức năng của sản phẩm trước khi xử lý thứ cấp.
Một Đặc Tính Ứng Suất Cần Một Cấu Hình Kiểm Tra
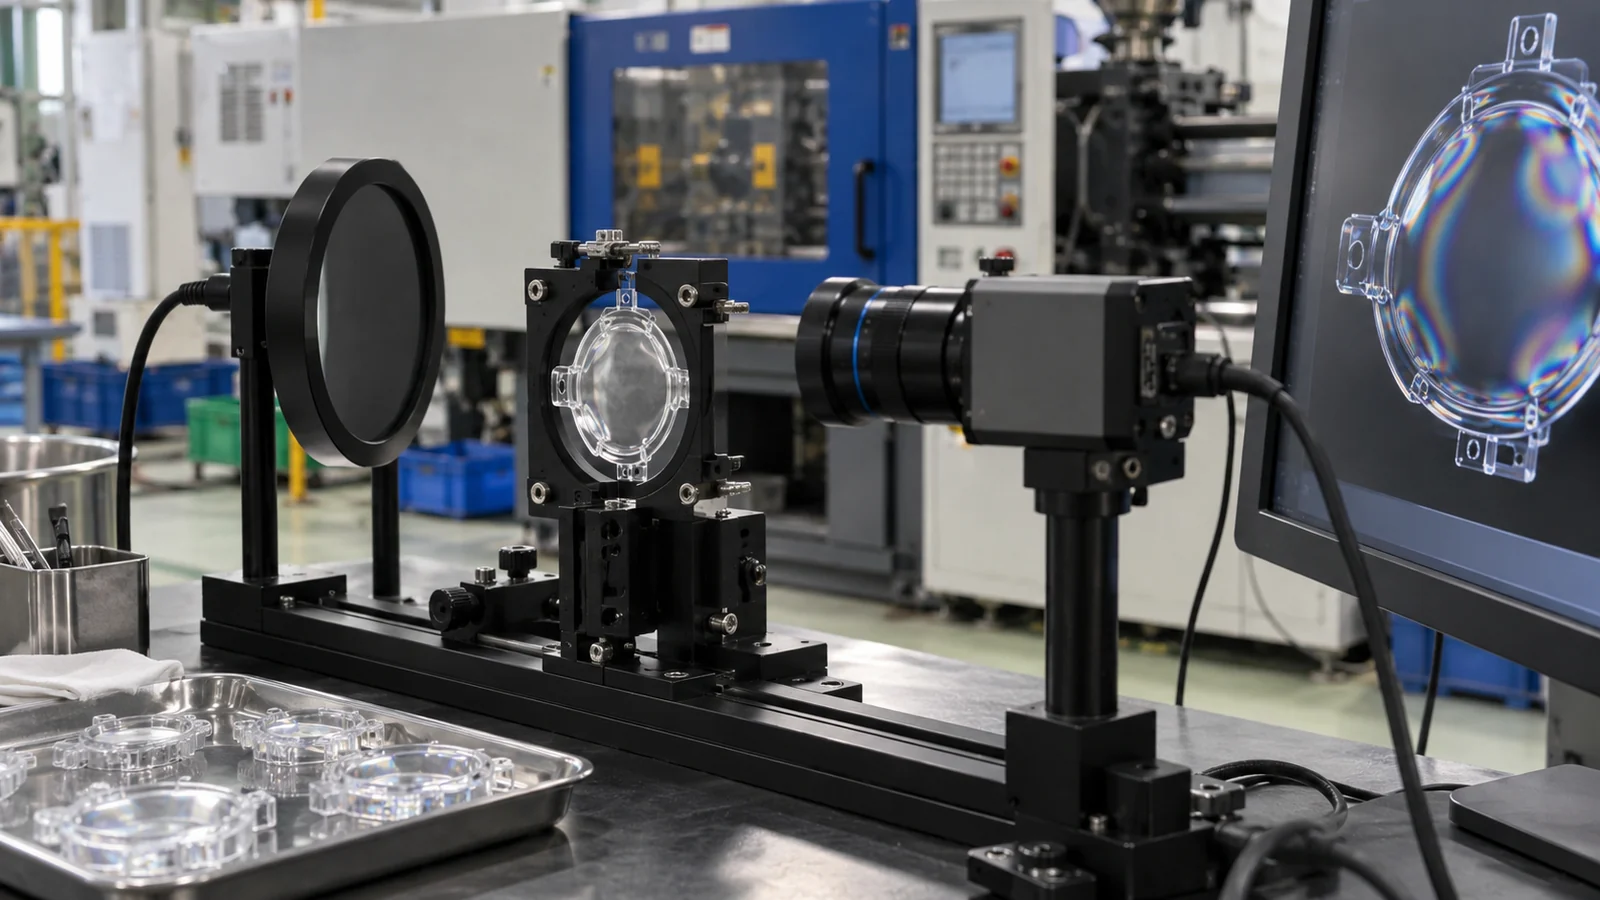
Nêu rõ cách bố trí kính phân cực, bước sóng hoặc nguồn sáng, hướng chi tiết, hướng quan sát, nền, cài đặt camera, điều kiện ổn định và vùng kiểm tra. Xác định liệu việc chấp nhận sử dụng ảnh tham chiếu, bậc vân giao thoa, giá trị độ trễ hay hiệu suất quang học cấp sản phẩm.
Gắn tiêu chí với chức năng. Một nắp trong suốt trang trí có thể chấp nhận các hình dạng sẽ gây nhiễu màn hình phân cực, cảm biến hoặc hệ thống hình ảnh. Cùng một ngoại quan đúc không tạo ra cùng một rủi ro sản phẩm.
Tương quan màn hình với hiệu suất sản phẩm
Trong quá trình đủ điều kiện, kiểm tra các chi tiết trải rộng từ phản hồi ánh sáng phân cực thấp, trung bình và cao trong cụm quang học thực tế. Sự tương quan đó cho thấy liệu giới hạn sàng lọc bảo vệ sản phẩm hay chỉ tạo ra những hình ảnh hấp dẫn. Giữ lại các mẫu biên trong điều kiện bảo quản có kiểm soát và lặp lại tương quan sau khi thay đổi vật liệu hoặc dụng cụ.
Khi yêu cầu đánh giá đúc, cung cấp cấp nhựa, bản đồ độ dày, vị trí cổng phun, cấu hình kính phân cực, mô-men xoắn hoặc độ giao thoa lắp ráp và triệu chứng quang học. Một bức ảnh nhiều màu sắc duy nhất không có bối cảnh này hiếm khi phân biệt được định hướng dòng chảy với ứng suất cơ học sau đó.
Sử dụng thay đổi quy trình như các thí nghiệm có kiểm soát
Khi thử nghiệm một sửa chữa, thay đổi từng cơ chế một và so sánh cùng một khoang. Điền chậm hơn, khuôn ấm hơn và nén thấp hơn áp dụng cùng nhau có thể cải thiện hình ảnh nhưng không tiết lộ yếu tố kiểm soát nào quan trọng. Xác nhận từng yếu tố riêng lẻ tạo ra một cài đặt có thể giám sát và khôi phục sau này.
Kiểm tra các đánh đổi sau khi hình dạng ứng suất được cải thiện. Nén thấp hơn có thể làm tăng vết lõm hoặc biến thiên kích thước; làm nguội lâu hơn có thể cải thiện việc tháo khuôn nhưng tăng chi phí; nhiệt độ cao hơn có thể cải thiện sao chép trong khi tăng rủi ro lưu trú. Quy trình được chấp nhận phải đáp ứng đồng thời các yêu cầu quang học, kích thước và sản xuất.
Các câu hỏi thường gặp
Does birefringence mean the part will crack?
Not necessarily. It shows optical anisotropy associated with orientation or stress. Crack risk also depends on material, stress magnitude, notches, chemicals, temperature and time.
Can lower injection speed remove it?
Sometimes, but a slower fill can create a colder flow front and other defects. Evaluate speed together with melt and mold temperature, gate design and pressure transfer.
Why does the pattern change after assembly?
Clips, screws, interference, adhesive shrinkage or housing warp can impose new stress. Inspect both loose and assembled conditions.