
Các kích thước chặt chẽ vẫn có thể thất bại về mặt quang học vì dung sai đúc phun quang học phải kiểm soát các mối quan hệ, không phải các con số riêng lẻ. Một thấu kính có thể đạt các giới hạn về đường kính, độ dày và độ phẳng trong khi trục quang học của nó bị lệch tâm so với datum gá lắp. Một cửa sổ trong suốt có thể vượt qua kiểm tra biên dạng và vẫn làm biến dạng hình ảnh do sai số hình dạng cục bộ hoặc ứng suất đúc.
Điểm khởi đầu tốt hơn: xác định đầu ra quang học và tham chiếu cơ khí của nó, xác định biến thiên nào làm thay đổi đầu ra đó, sau đó gán dung sai và phương pháp kiểm tra cho những yếu tố đóng góp đó.
Trong bài viết này:
- Bắt đầu với sai số chức năng
- Xây dựng sơ đồ datum hữu ích
- Tạo ngân sách dung sai
- Khớp phép đo với đặc trưng
- Sử dụng năng lực mà không che giấu các khoang
- Câu hỏi thường gặp
Chuyển đổi thất bại quang học thành các yếu tố đóng góp có thể đo lường
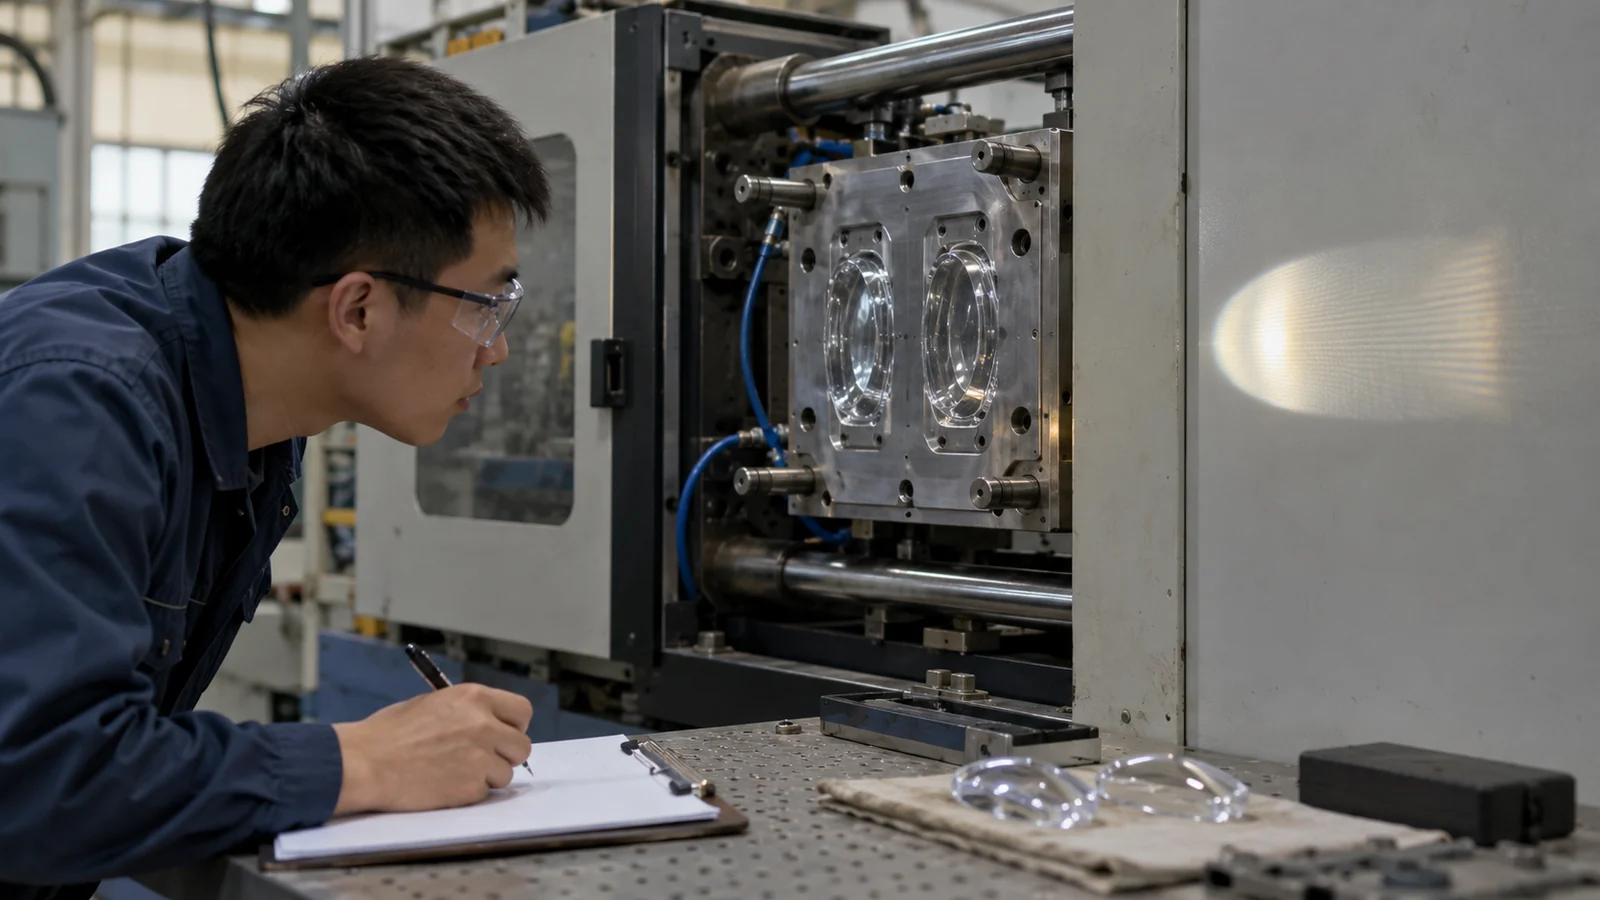
Đối với một quang học tạo ảnh, kết quả không thể chấp nhận có thể là mờ, biến dạng hoặc dịch tiêu cự. Đối với một ống dẫn sáng, đó có thể là độ không đồng đều độ sáng hoặc nhiễu xuyên âm. Đối với một cửa sổ bảo vệ, đó có thể là sai số mặt sóng truyền qua hoặc biến dạng nhìn thấy được. Mỗi kết quả phản ứng với một tổ hợp khác nhau của hình học, vật liệu và ứng suất.
Sử dụng phân tích độ nhạy khi có thể: thay đổi một yếu tố đóng góp trong mô hình quang học và quan sát đầu ra. Điều này cho thấy liệu độ dày tâm, độ cong, độ lệch tâm, độ nghiêng hay hình dạng bề mặt xứng đáng được kiểm soát chặt chẽ nhất. Nó cũng ngăn chặn việc chi tiền cho các kích thước có ít đòn bẩy chức năng.
Sơ đồ datum phải tồn tại qua quá trình lắp ráp
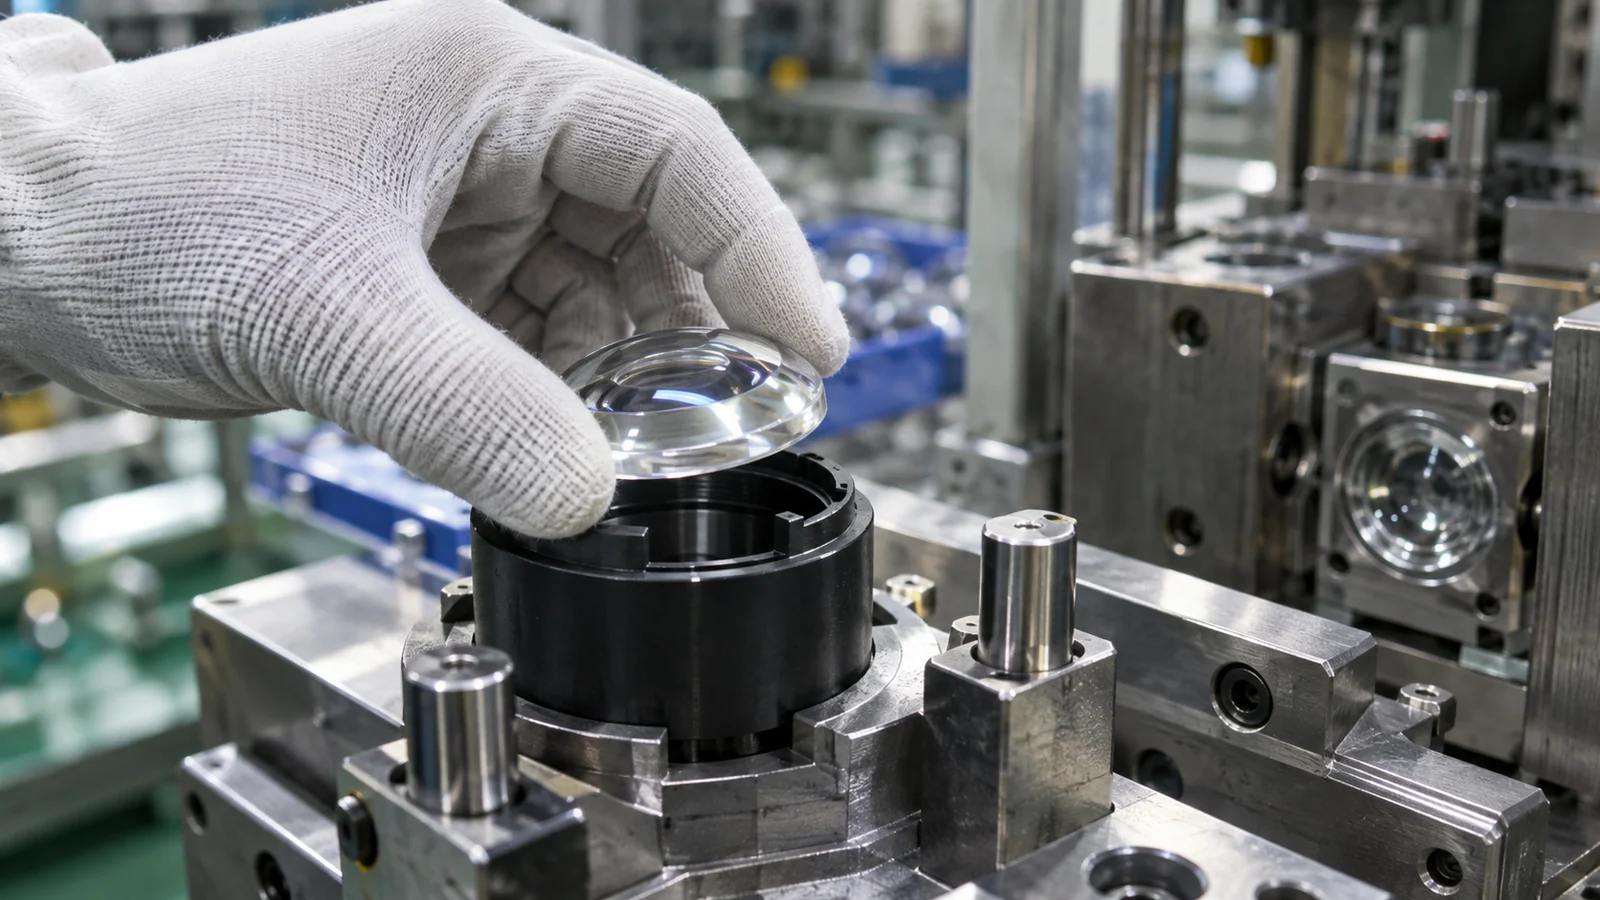
Chọn các datum thể hiện cách chi tiết được định vị trong sản phẩm. Nếu kiểm tra căn giữa một thấu kính trên bề mặt quang học của nó nhưng lắp ráp định vị nó bằng ba đệm nhựa, hai điều kiện có thể không khớp nhau. Liên hệ trục quang học hoặc khẩu độ trong suốt với các đặc trưng gá lắp thực tế.
Tránh ràng buộc quá mức các chi tiết linh hoạt trong quá trình đo. Một đồ gá ép phẳng một cửa sổ bị cong vênh có thể báo cáo một biên dạng chấp nhận được mà không tồn tại ở trạng thái tự do. Ngược lại, một cụm lắp ráp có thể cố ý ràng buộc chi tiết; trong trường hợp đó, xác định điều kiện được kiểm soát và tái tạo nó một cách nhất quán.
Phân bổ sai số trên khuôn, quy trình và lắp ráp
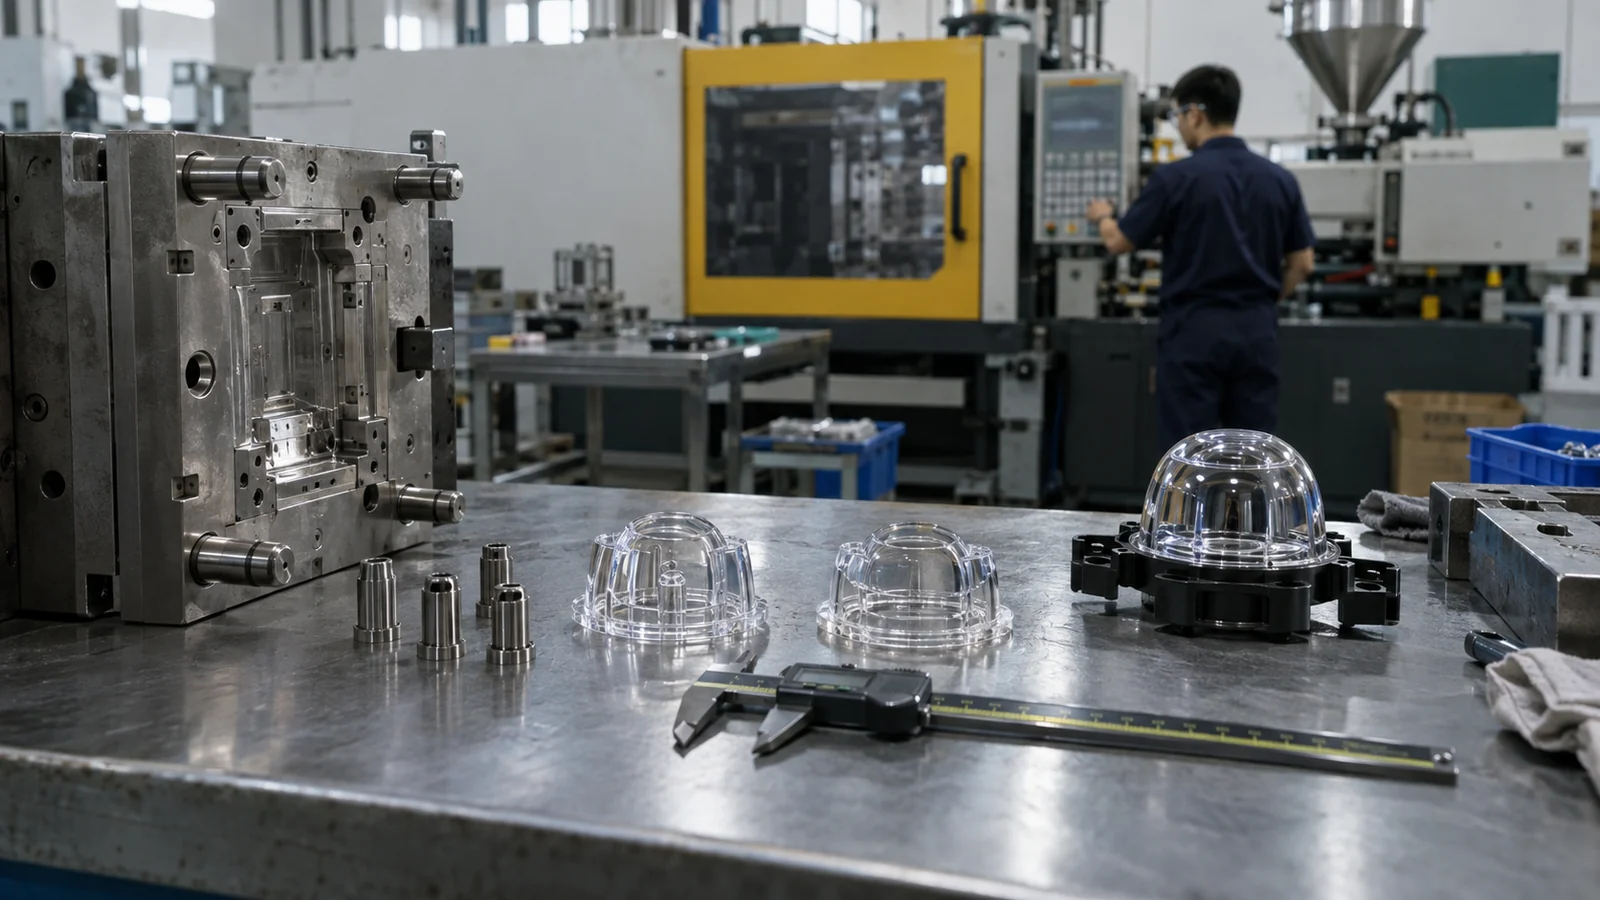
Căn chỉnh quang học cuối cùng bao gồm hình học khoang, vị trí miếng chèn, độ co ngót khi ép, thay đổi khi đẩy ra, điều hòa, biến thiên vỏ và tải lắp ráp. Việc gán toàn bộ sai số cho phép cho chi tiết ép sẽ bỏ qua phần còn lại của chuỗi dung sai. Việc gán một phần nhỏ không thực tế cho quá trình ép có thể tạo ra tranh chấp kiểm tra mà không cải thiện sản phẩm.
| Yếu tố đóng góp | Câu hỏi điển hình | Lộ trình kiểm soát |
|---|---|---|
| Miếng chèn quang học | Hình dạng hay vị trí có thay đổi không? | Đo lường miếng chèn và truy xuất nguồn gốc khoang |
| Quá trình ép | Độ co ngót có còn ổn định không? | Nghiên cứu cửa sổ và năng lực chi tiết |
| Lắp ráp | Việc giữ có làm nghiêng hoặc gây ứng suất lên linh kiện quang học không? | Đồ gá lắp ráp và kiểm tra chức năng |
Một thiết bị không thể chứng minh mọi yêu cầu
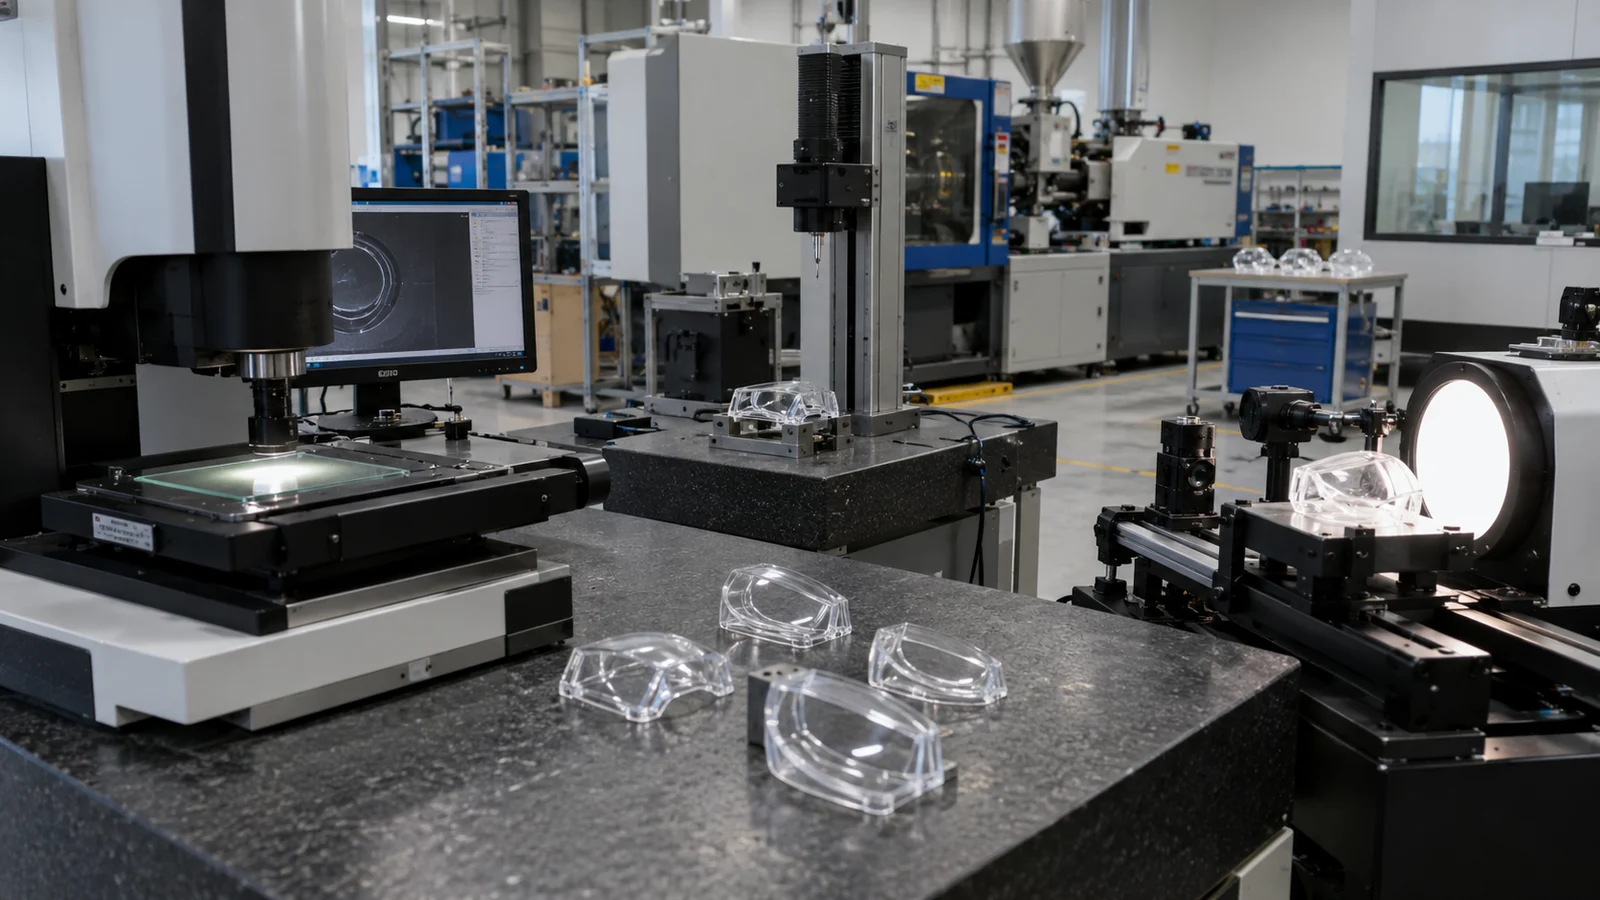
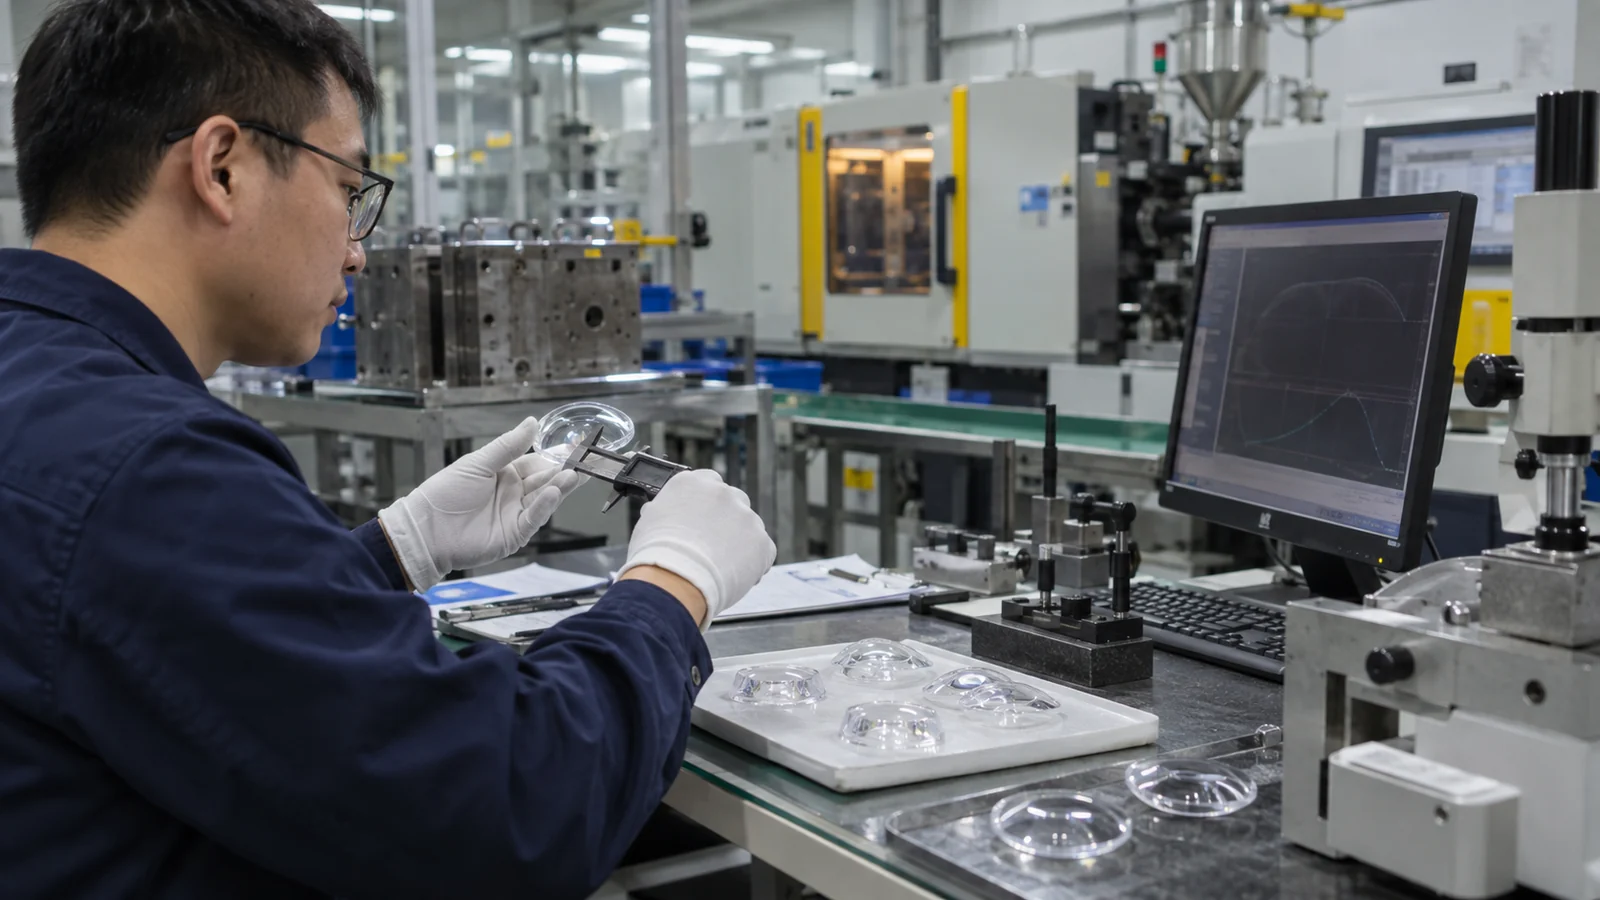
Đồ gá tiếp xúc có thể phù hợp cho đường kính ngoài nhưng có thể làm hỏng hoặc biến dạng bề mặt quang học. Hệ thống thị giác có thể đo các cạnh và chuẩn nhưng có thể không nắm bắt được hình dạng bề mặt ba chiều. Giao thoa kế, phép đo biên dạng hoặc các phương pháp đo lường quang học khác có thể được yêu cầu cho các bề mặt quan trọng, trong khi bàn kiểm tra chức năng xác minh chùm tia hoặc hình ảnh cuối cùng.
Xác định đồ gá, hướng, nhiệt độ, thời gian điều hòa, cài đặt bộ lọc và giảm dữ liệu. Nếu không có phương pháp chung, hai phòng thí nghiệm có thể báo cáo các giá trị khác nhau cho cùng một chi tiết. Phân tích hệ thống đo lường nên được thực hiện trước khi tranh luận về những khác biệt nhỏ trong quá trình.
Dữ liệu năng lực phải giữ riêng theo từng khoang
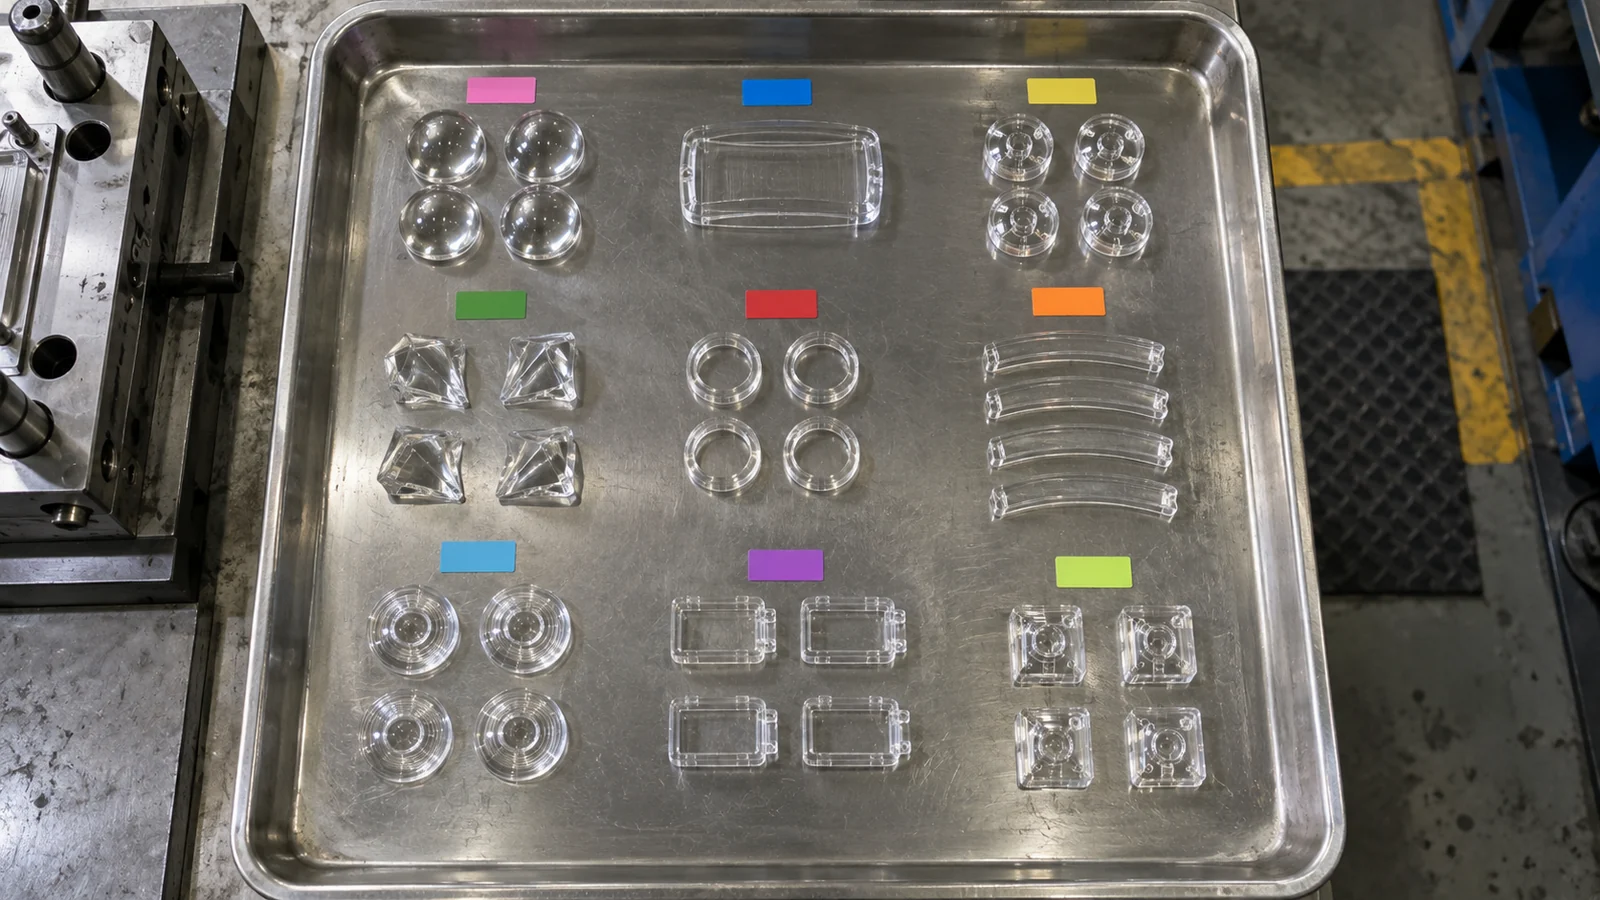
A combined capability number can hide one poor cavity behind several good ones. Track cavities separately during tool qualification and after maintenance. Also review trends over time; a centered short trial does not prove long-run stability.
In Ép phun quang học & trong suốt, dimensional capability should be connected to optical output. If a dimension remains capable while functional performance drifts, the control plan is missing a contributor such as stress, surface condition or assembly load.
Do not confuse resolution with measurement confidence
An instrument displaying additional decimal places is not automatically capable of accepting a tight tolerance. Fixture repeatability, edge detection, temperature, operator setup and data filtering all contribute uncertainty. Run repeatability and reproducibility work on representative transparent parts, because clear edges can behave differently from calibration artifacts.
Freeze the acceptance method with the drawing
State whether surface form is evaluated over the full aperture or after removing tilt and power, whether the part is free or constrained, and how outliers are treated. If buyer and supplier use different filters or fixtures, both can follow the drawing and still disagree. A shared method and correlated samples should be approved before production tooling is released.
Review tolerance changes as system changes
Tightening one molded dimension can shift cost into tool correction, cycle time, inspection and yield without improving the assembly. Before revising a limit, rerun the optical sensitivity and stack analysis. Sometimes a locating feature, compliant mount or calibration step controls output more effectively than a tighter lens dimension.
For procurement, request the proposed measurement method and capability by cavity rather than a generic promise of “high precision.” Ask which dimensions are controlled in the mold, which require process compensation, and which optical characteristics are verified functionally. This creates comparable quotations and exposes assumptions early.
Các câu hỏi thường gặp
Can standard molded-part tolerances be used for lenses?
They can guide nonoptical features, but optical surfaces and axis relationships need function-specific limits and measurement methods.
Should the CAD nominal equal the tool surface?
Not necessarily. Predictable molding shrinkage and form change may require compensated steel after stable trial data is available.
How should suppliers quote a tight optical tolerance?
They need the drawing, optical function, material grade, measurement definition, sample plan, assembly condition and acceptance data—not the tolerance value alone.