
Lực đẩy khi ép phun vi mô không phải là một chi tiết cơ khí cuối cùng; đó là thời điểm khi một đặc điểm được kiểm soát về kích thước trở thành một chi tiết nhựa không được hỗ trợ. Một linh kiện có thể được điền đầy đúng cách nhưng vẫn có thể bị cong, nứt, dính, văng, hoặc có vết hằn vĩnh viễn trong quá trình tháo khuôn. Đối với các chi tiết nhỏ, phương án đẩy phải được duy trì xuyên suốt quá trình thu gom và đóng gói.
Chiến lược tháo khuôn tốt nhất giảm thiểu lực, phân bố hỗ trợ, kiểm soát vị trí chi tiết sau khi mở khuôn, và bảo vệ các bề mặt quyết định chức năng. Bài viết này theo dõi chi tiết từ lúc giữ trong lòng khuôn đến khi thu gom cuối cùng để dễ dàng xác định điểm hỏng hóc.
Hành trình của chi tiết
Dự đoán vị trí chi tiết sẽ nằm lại khi khuôn mở
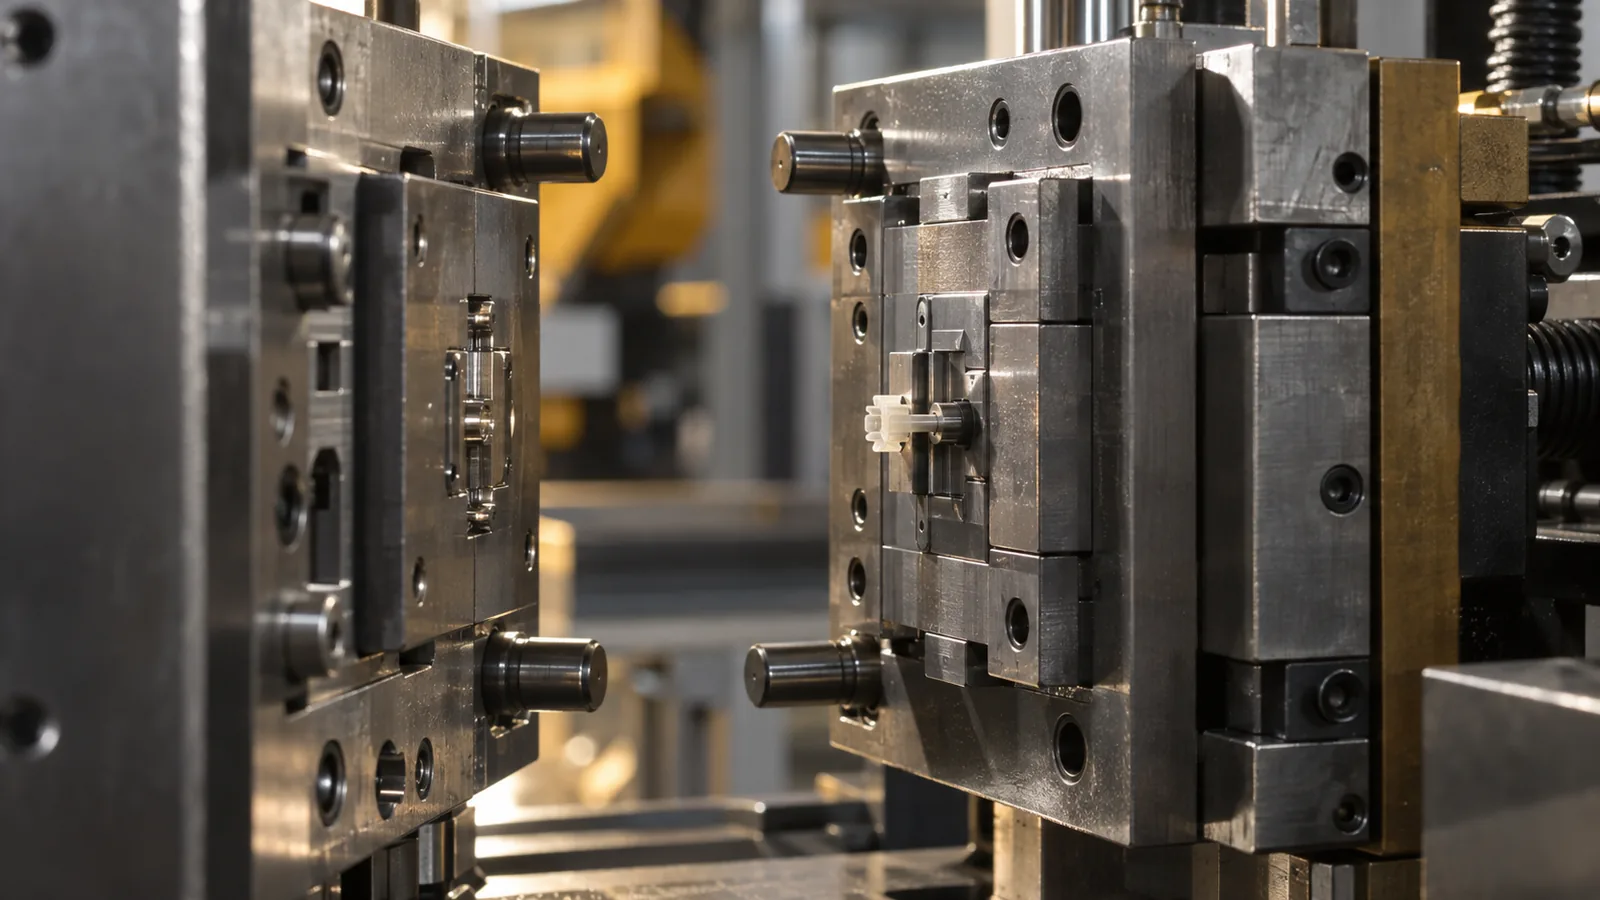
Việc đẩy đáng tin cậy bắt đầu trước khi bất kỳ chốt nào di chuyển. Khuôn phải kiểm soát bên nào giữ chi tiết, lực giữ mạnh đến đâu, và liệu chi tiết có giữ đúng hướng hay không. Độ co ngót lõi, độ hoàn thiện bề mặt, độ dốc, vân bề mặt, các phần lõm, giữ cổng phun, và cân bằng làm nguội đều ảnh hưởng đến kết quả.
Một chi tiết thay đổi giữa hai nửa khuôn không thể được thu gom một cách nhất quán. Nó cũng có thể va chạm với khuôn hoặc robot vì vị trí tháo khuôn của nó thay đổi theo từng lần ép. Trong quá trình xem xét thiết kế, hãy xác định bề mặt giữ dự kiến và so sánh với mọi đặc điểm cạnh tranh có thể bám vào polymer.
Các chi tiết rất nhỏ mang đến một phức tạp khác: rãnh dẫn hoặc cổng phun có thể chi phối hành vi tháo khuôn. Nếu cổng phun bị vỡ không thể đoán trước hoặc chi tiết vẫn dính vào rãnh dẫn, phương pháp thu gom phải tính đến việc tách rời mà không làm hỏng đặc điểm chức năng.
Giảm lực tháo khuôn trước khi thêm nhiều chốt đẩy hơn
Việc thêm chốt đẩy có thể phân bố tải trọng, nhưng nó không khắc phục được mọi nguyên nhân gây kẹt. Lực giữ lại quá lớn có thể đến từ độ dốc thoát khuôn không đủ, độ nhám theo hướng tháo khuôn, kết cấu bề mặt sâu, hình thành chân không, co rút lõi, gờ cắt âm, nhiệt độ tháo khuôn cao, hoặc hình học bị biến dạng.
Trước tiên hãy kiểm tra các bề mặt tiếp xúc. Một cải thiện nhỏ về độ dốc thoát khuôn hoặc hướng đánh bóng có thể giảm lực hiệu quả hơn so với một hệ thống đẩy mạnh hơn. Những quyết định này thuộc về phần chế tạo khuôn theo yêu cầu đánh giá vì độ dốc thoát khuôn, hướng đánh bóng, làm nguội và khả năng tiếp cận chốt đẩy cùng cạnh tranh cho một không gian khuôn. Làm nguội cũng quan trọng: một chi tiết được tháo khuôn khi còn quá nóng có thể biến dạng dưới một lực mà chi tiết nguội hơn có thể chịu được, trong khi làm nguội quá mức có thể làm tăng co rút quanh lõi.
Quy tắc quyết định: nếu lực đẩy tiếp tục tăng trong quá trình thử nghiệm, hãy ngừng tăng lực và xác định bề mặt hoặc điều kiện áp suất nào đang giữ chi tiết lại.
Khớp phương pháp đẩy với bề mặt có thể chịu tải
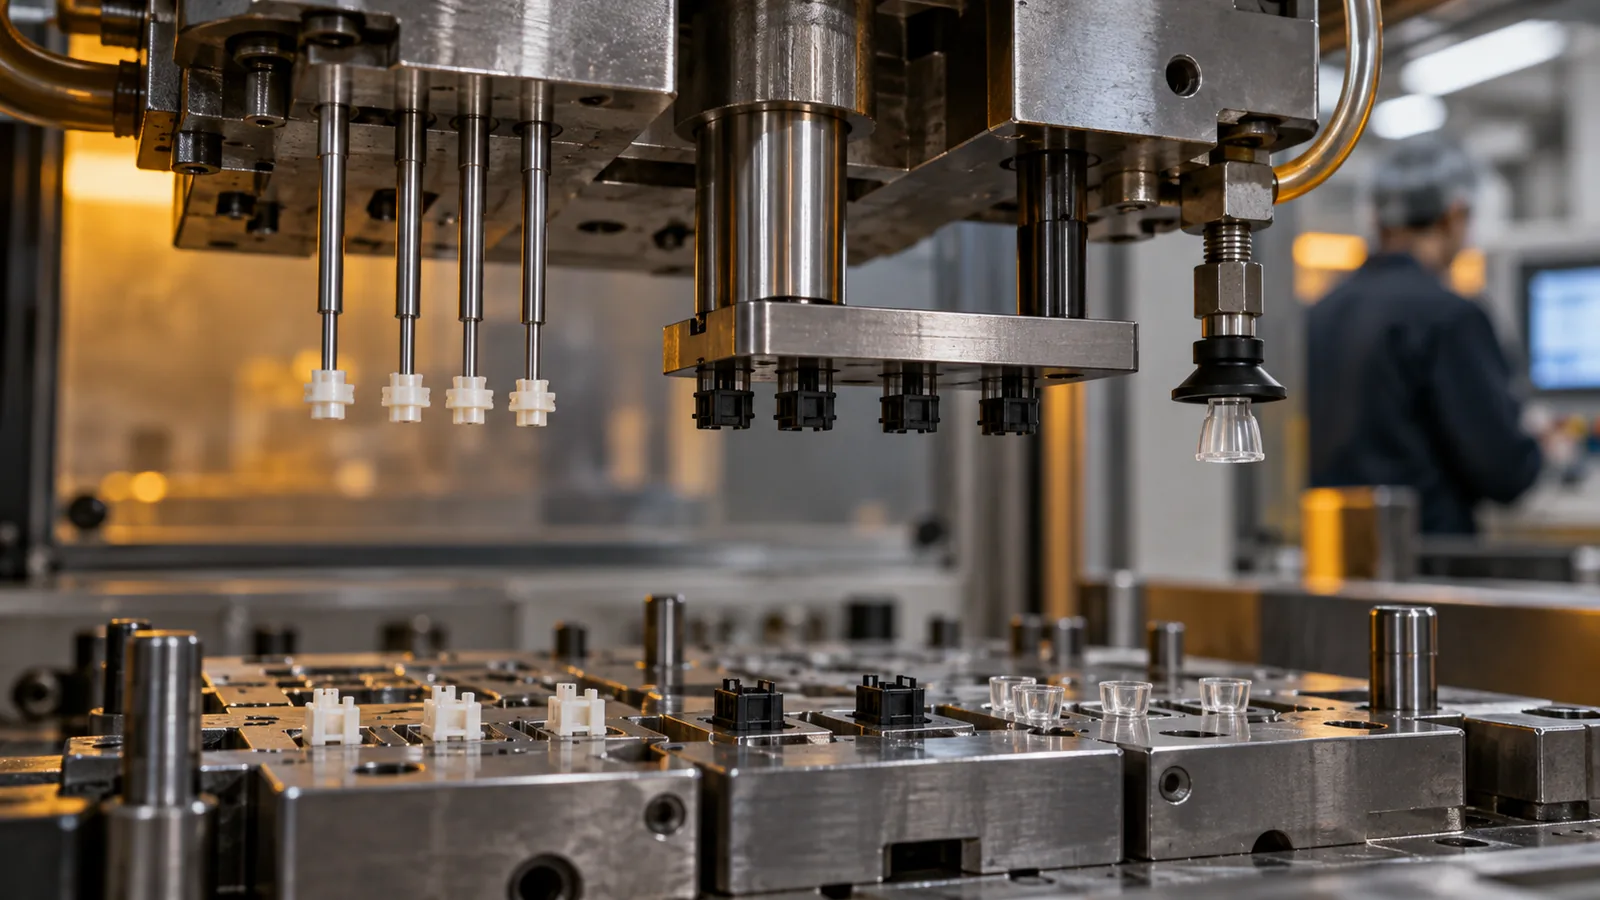
Diện tích tiếp xúc chấp nhận được—không phải không gian khuôn sẵn có—nên định hướng phương pháp đẩy. Các bề mặt làm kín chức năng, bề mặt quang học, gân mỏng và răng bánh răng thu nhỏ là những vị trí không phù hợp cho lực tập trung.
| Phương pháp | Điều kiện hữu ích | Rủi ro chính |
|---|---|---|
| Chốt đẩy nhỏ | Các đệm không chức năng được xác định rõ với hỗ trợ đầy đủ | Lõm, uốn cong hoặc gãy chốt |
| Đẩy bằng ống lót | Các đặc điểm tròn cần hỗ trợ phân bố | Độ đồng tâm và vết tiếp xúc |
| Tấm gạt bỏ | Hỗ trợ theo chu vi hoặc diện rộng | Hình học tách khuôn và căn chỉnh tấm |
| Hỗ trợ bằng khí | Nhả chân không hoặc bề mặt rộng mỏng manh | Hướng chi tiết không kiểm soát |
| Lấy bằng chân không hoặc robot | Chuyển có kiểm soát vào khay hoặc ổ định vị | Độ nhất quán khi lấy và tiếp xúc bề mặt |
Các chiến lược kết hợp là phổ biến. Nhả cơ học có thể tách chi tiết khỏi lòng khuôn, trong khi lấy bằng chân không kiểm soát hướng ngay sau đó. Trình tự và thời điểm quan trọng không kém gì từng thiết bị riêng lẻ.
Tĩnh điện có thể biến việc nhả thành lỗi thu gom
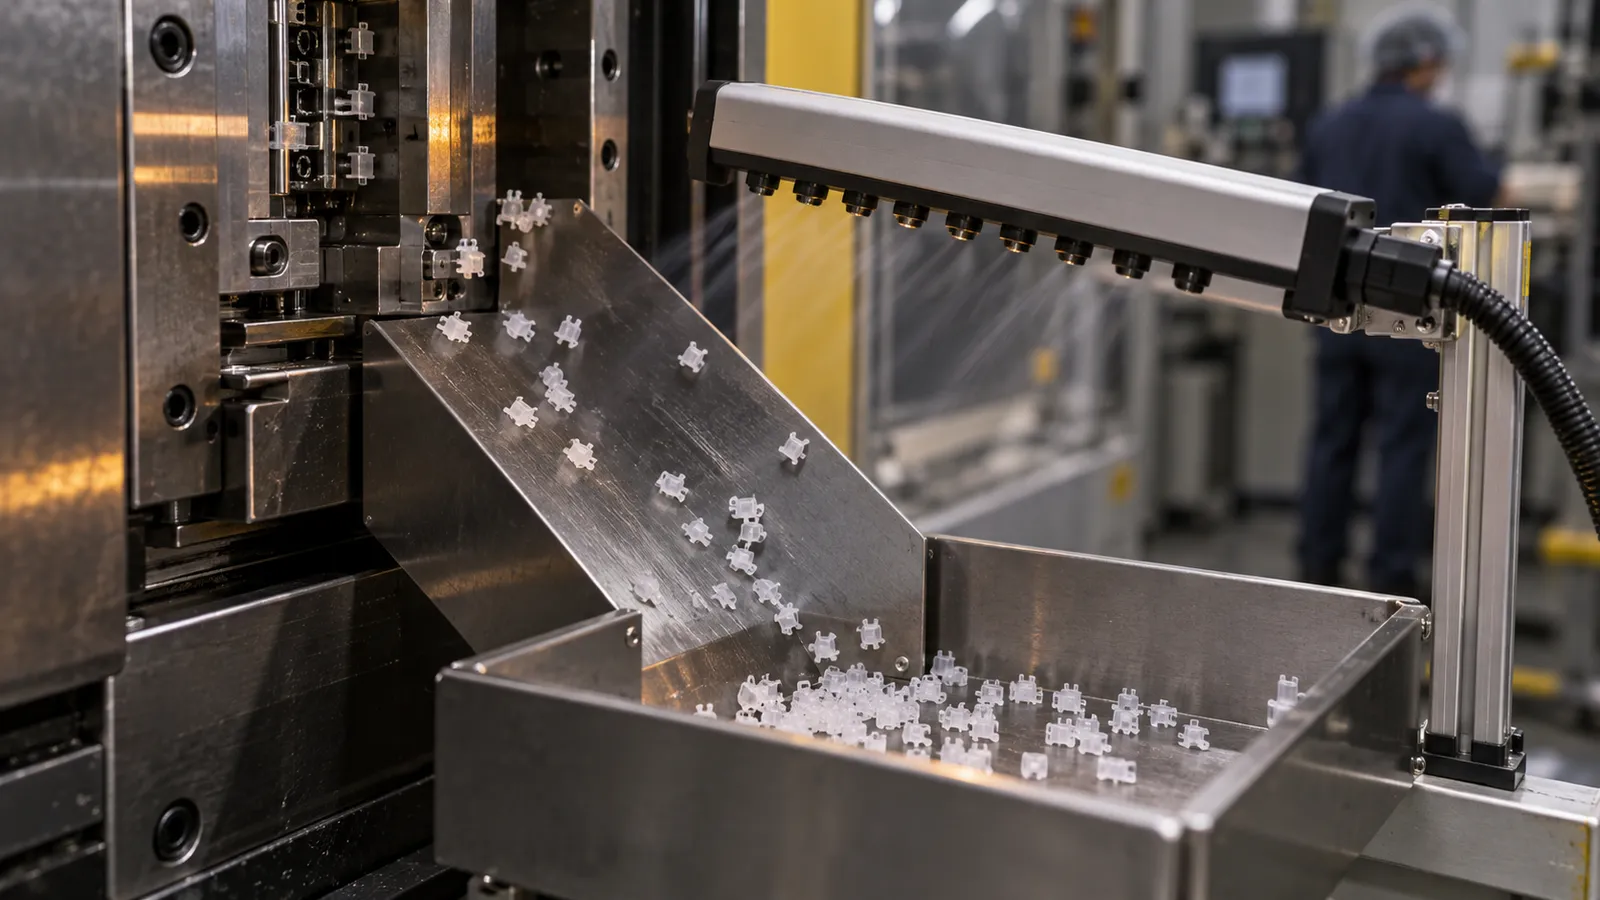
Một chi tiết siêu nhỏ có thể rời khỏi lòng khuôn mà vẫn không đến được khay thu gom. Lực hút tĩnh điện có thể giữ nó trên lõi, kéo nó về phía bề mặt gần đó, hoặc khiến nhiều chi tiết dính vào nhau. Luồng khí có vẻ vô hại với các chi tiết lớn hơn có thể làm tán xạ các chi tiết nhẹ.
Việc thu gom nên được thiết kế như một đường dẫn kín. Vị trí nhả, cách tiếp cận lấy, vị trí cảm biến, tốc độ chuyển, hình học khay, nối đất, ion hóa và vật liệu đóng gói đều ảnh hưởng đến việc mọi chi tiết có được kiểm đếm hay không. Nếu chi tiết phải giữ nguyên hướng để kiểm tra hoặc lắp ráp, thu gom bằng thả ngẫu nhiên hiếm khi đủ.
Đối với các ứng dụng nhạy cảm, bao bì cũng nên ngăn ngừa mài mòn và truyền hạt. Khay đếm theo lòng khuôn hoặc ổ định vị xác định có thể hỗ trợ truy xuất nguồn gốc tốt hơn so với thùng chung, đặc biệt khi các chi tiết khó phân biệt bằng mắt. Điều này đặc biệt liên quan khi ép phun trong phòng sạch được chọn để kiểm soát phơi nhiễm hạt qua quá trình thu gom và đóng gói.
Use the Damage Pattern to Identify Its Timing
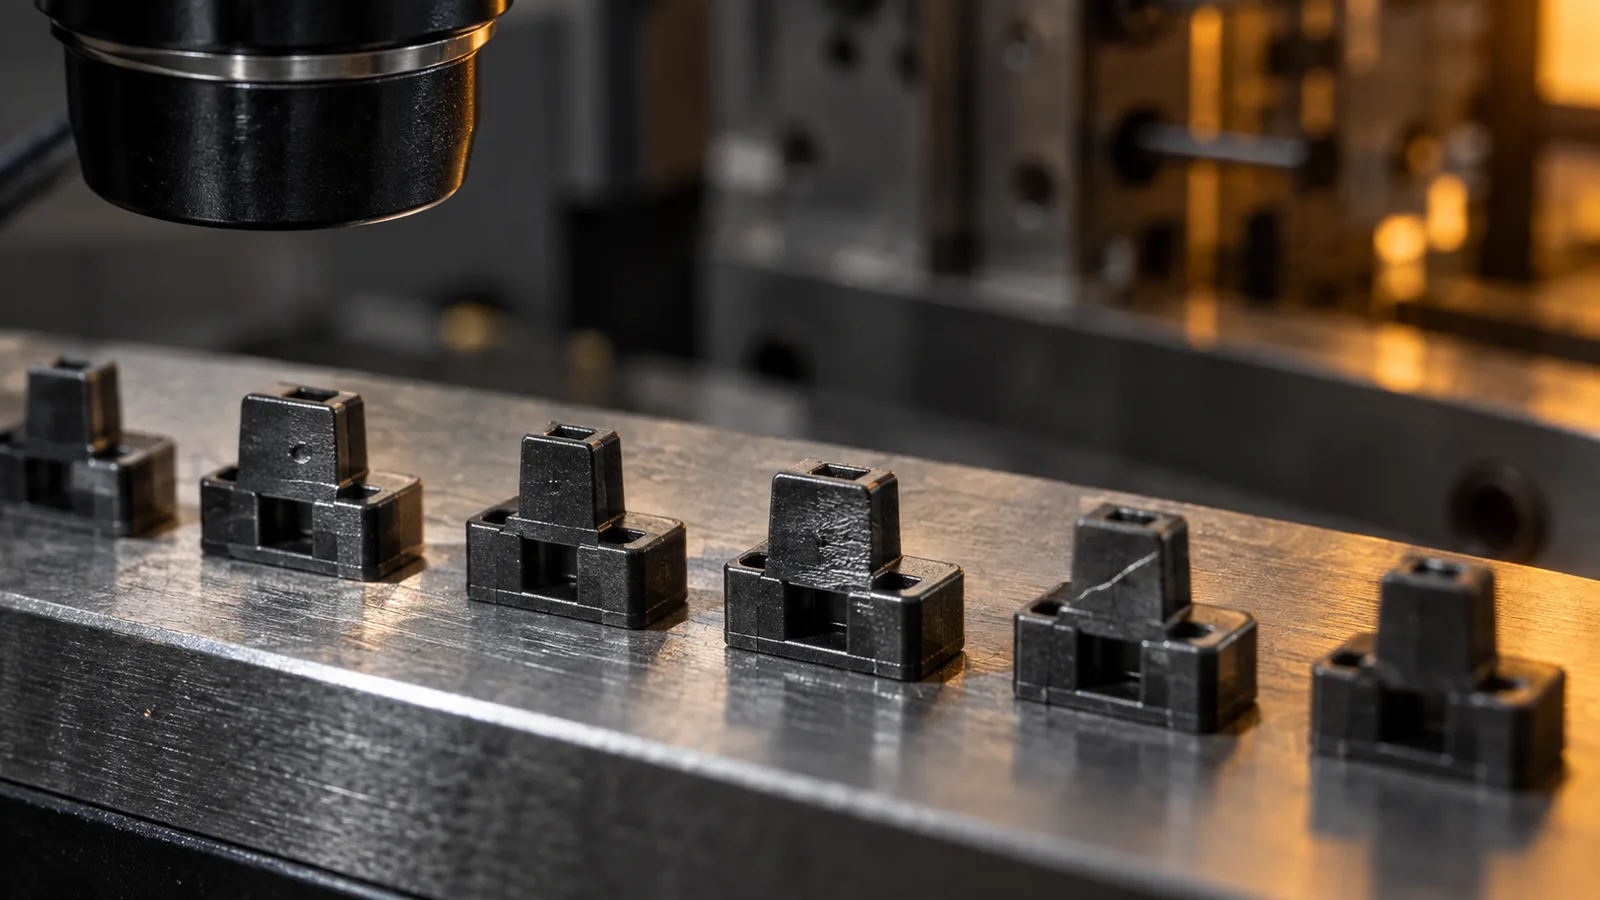
Release damage should be separated from molding distortion. The same bent feature can result from uneven cooling, core retention, ejector force, robot contact, or packaging compression. Evidence from timing helps narrow the cause.
- Damage at one ejector location: inspect contact area, timing, pin alignment, and local temperature.
- Part remains on the core: review draft, finish, shrinkage, venting behind the part, and release temperature.
- Random missing parts: investigate static, air movement, pickup detection, and collection enclosure.
- Scratches after release: compare robot grippers, chutes, trays, and part-to-part contact.
- Shape changes after several minutes: consider residual stress, cooling balance, and unsupported storage.
A high-speed video or staged manual cycle can reveal when the part changes orientation or contacts another surface. Molded dimensions should be checked before and after handling when the damage point is uncertain.
Validate the Complete Release Sequence
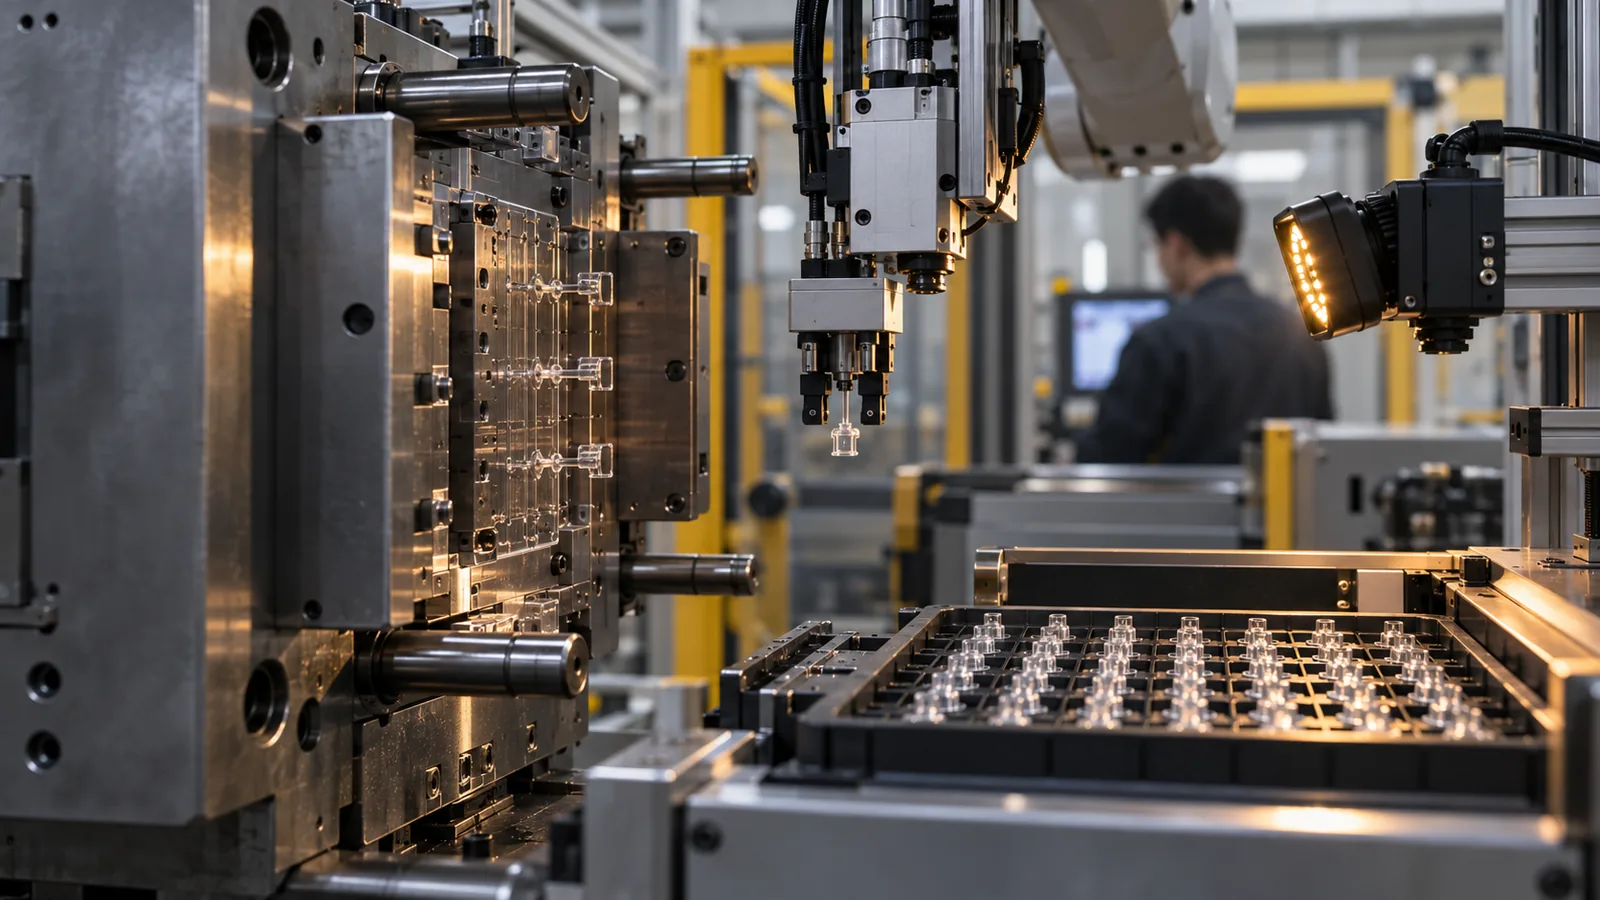
Validation should cover more than a successful mold opening. The goal is repeated release, controlled transfer, accurate counting, and undamaged packaging under normal variation.
- Confirm the intended mold half retains the part every cycle.
- Record release force or a repeatable proxy where practical.
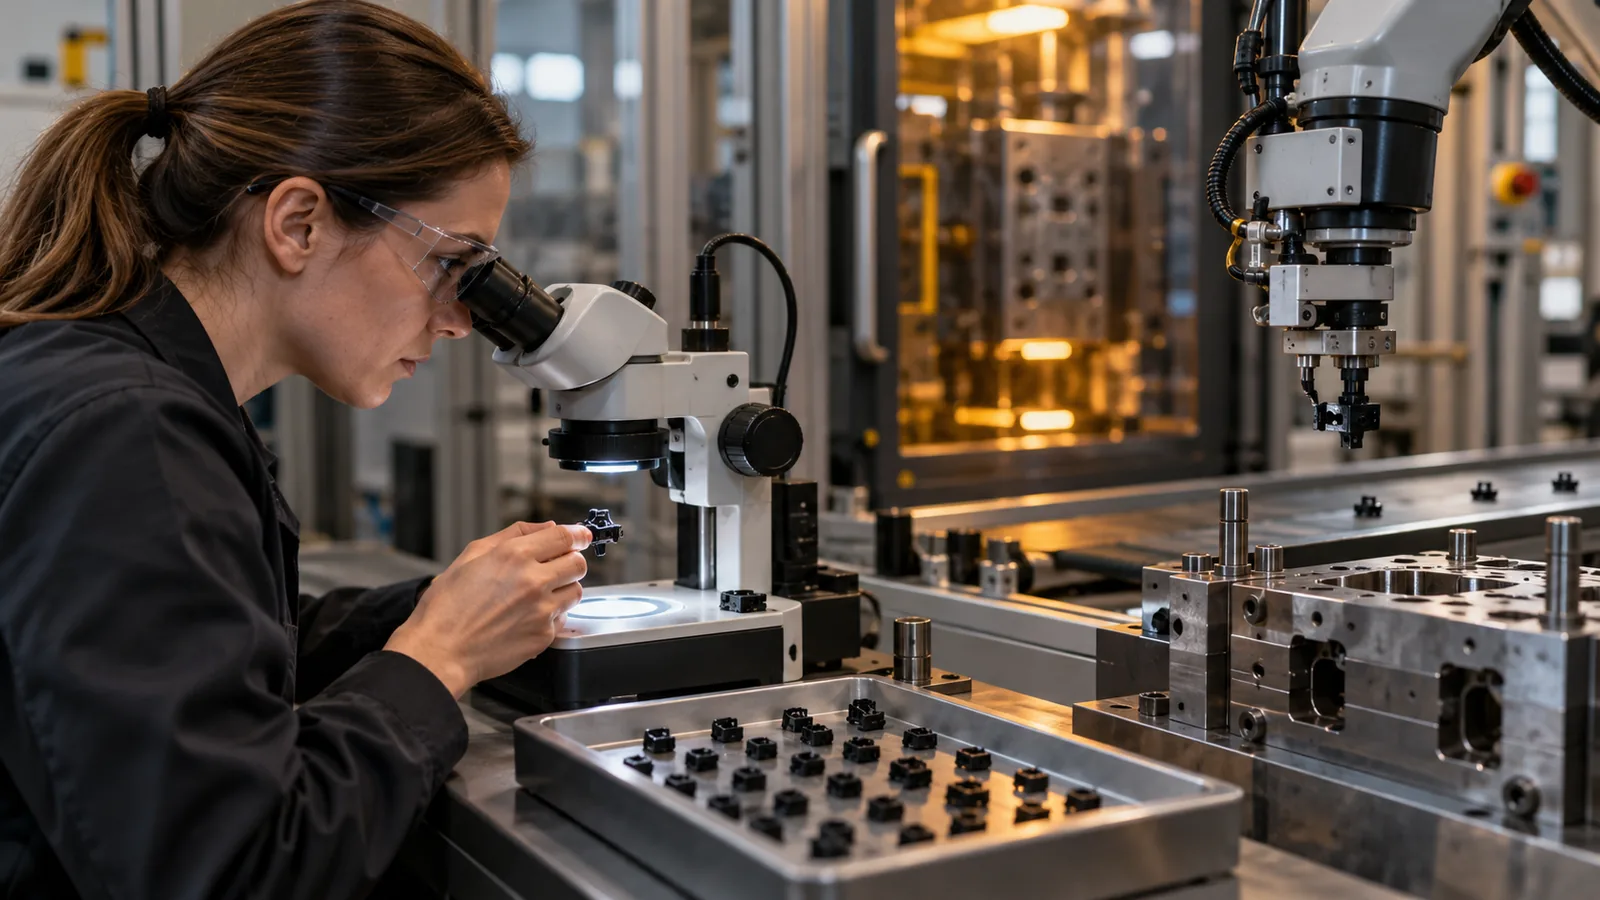
- Inspect ejector marks and functional features under appropriate magnification.
- Challenge normal variation in cooling and mold temperature.
- Verify pickup, presence detection, and rejection logic.
- Run enough cycles to observe static and deposit buildup.
- Measure parts after the actual packaging and conditioning interval.
Trang Ép Phun Vi Mô workflow should connect tool release with automated handling and dimensional verification. The site’s kiểm soát chất lượng process can then keep cavity, release damage, measurement, and packaging evidence traceable. Treating ejection as part of that system reduces the risk of approving a cavity that cannot support production.
Các câu hỏi thường gặp
Why do micro parts stick even when draft is present?
Draft may be offset by core shrinkage, roughness, texture, vacuum, local undercuts, or a warm release condition. The full contact surface and cooling state should be examined.
Are ejector marks acceptable on micro parts?
Only when their location and depth do not interfere with function, assembly, sealing, appearance, or measurement. The acceptable witness area should be identified on the drawing.
Can compressed air replace ejector pins?
Air can assist release in suitable geometries, but it may not provide enough controlled force or direction by itself. It must also be evaluated for cleanliness and part scattering.
Why should parts be measured after packaging?
Handling and storage can bend delicate features or allow residual stress to relax. Measuring only immediately after molding may miss the condition received by the customer.
What information helps design an ejection system?
Provide functional surfaces, cosmetic limits, allowable witness zones, material, expected temperature, part orientation needs, inspection method, and packaging requirements.