
成型金属-塑料混合硬件需要精确的工艺控制和严格的模具公差以保持高良率。不受控制的热梯度、不恰当的浇口位置以及不符合规格的金属嵌件会引入严重的质量缺陷,从而增加废品成本。在早期试产阶段识别根本原因可防止现场失效并保护下游自动化装配设备。.
常见的工艺异常包括塑料飞边溢流到带电触点上,以及围绕嵌入式金属螺柱的环境应力开裂。模具工程师和工艺技术人员必须协作诊断机械模具磨损、熔体流变变化和嵌件对准漂移。本技术故障排除指南回顾了主要封装缺陷的根本原因和纠正性工程措施。.
Mục lục
解决模具封料面处的塑料飞边(溢料)问题
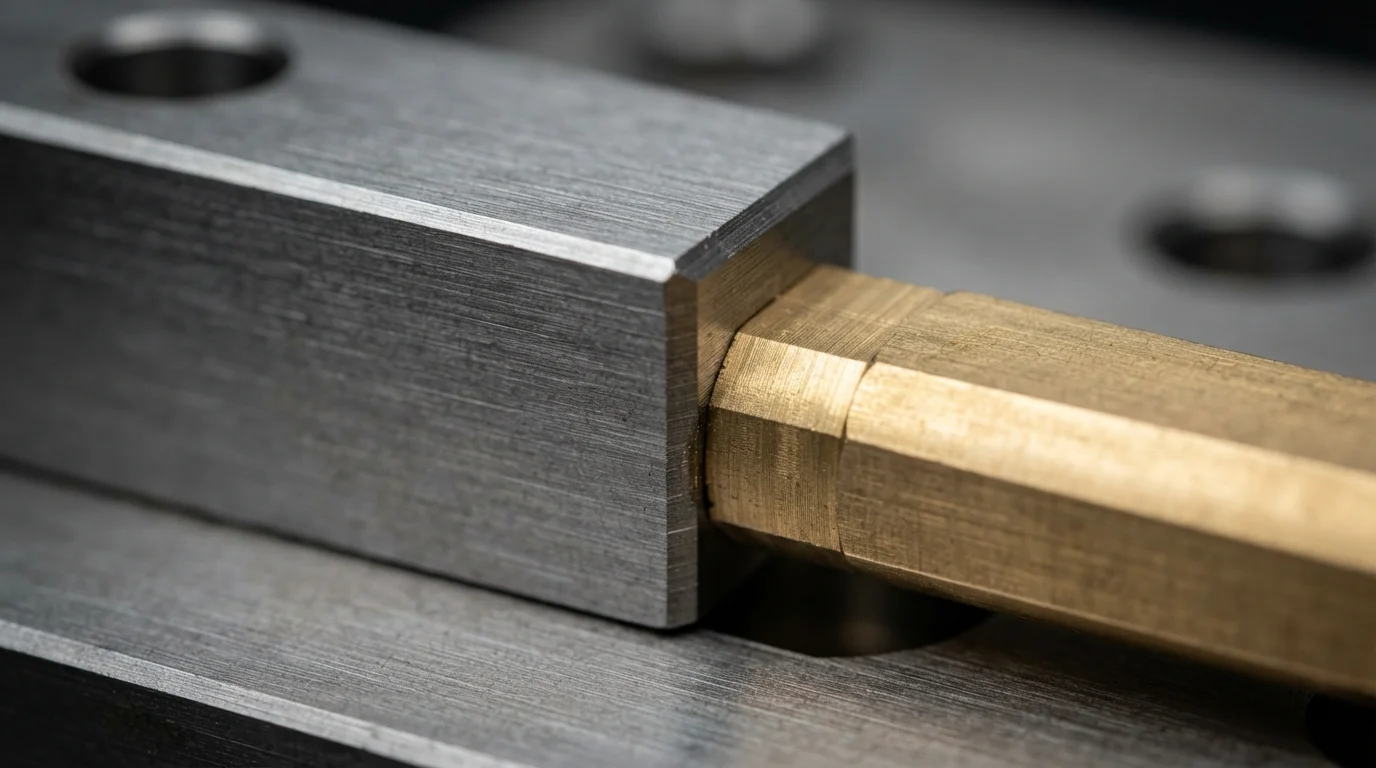
消除频繁的 嵌件成型缺陷 需要严格控制模具封料钢配合和嵌件金属公差。当低粘度树脂从型腔密封面渗漏到带电端子触点或内部螺纹上时,就会发生塑料飞边。预冲压 黄铜 或铜嵌件的尺寸变化是封料密封泄漏的主要原因。.
尺寸过大的金属嵌件在模具合模时压碎模具钢封料面,永久性地破坏封料面的平面度。尺寸过小的嵌件留下微小间隙,使得熔融聚合物在高压保压压力下渗漏到接触垫上。模具工程师集成弹簧加载的浮动芯封料结构,可动态补偿金属嵌件厚度变化,形成无飞边密封。.
| 主要成型缺陷 | 根本原因机理 | Hiệu chỉnh kỹ thuật khuôn | Điều chỉnh thông số quy trình |
|---|---|---|---|
| Ba via nhựa trên các tiếp điểm đầu nối | Biến thiên độ dày lõi hoặc bề mặt đóng kín bị ép vỡ | Kết hợp lõi đóng kín nổi có lò xo | Giảm áp lực giữ giai đoạn hai và lực kẹp |
| Nứt đầu chốt quanh các miếng chèn kim loại | Sự không khớp hệ số giãn nở nhiệt và sốc nhiệt cao | Tăng độ dày thành đầu chốt và làm tròn bán kính trong | Làm nóng trước miếng chèn kim loại đến 100°C trước khi nạp |
| Dịch chuyển miếng chèn / nghiêng chốt | Áp suất điền đầy tan chảy thủy động không cân bằng | Thêm chốt định vị lõi và khóa lõi từ tính | Thực hiện hồ sơ điền đầy vận tốc nhiều giai đoạn |
Loại bỏ nứt nhựa do sốc nhiệt và ứng suất dư
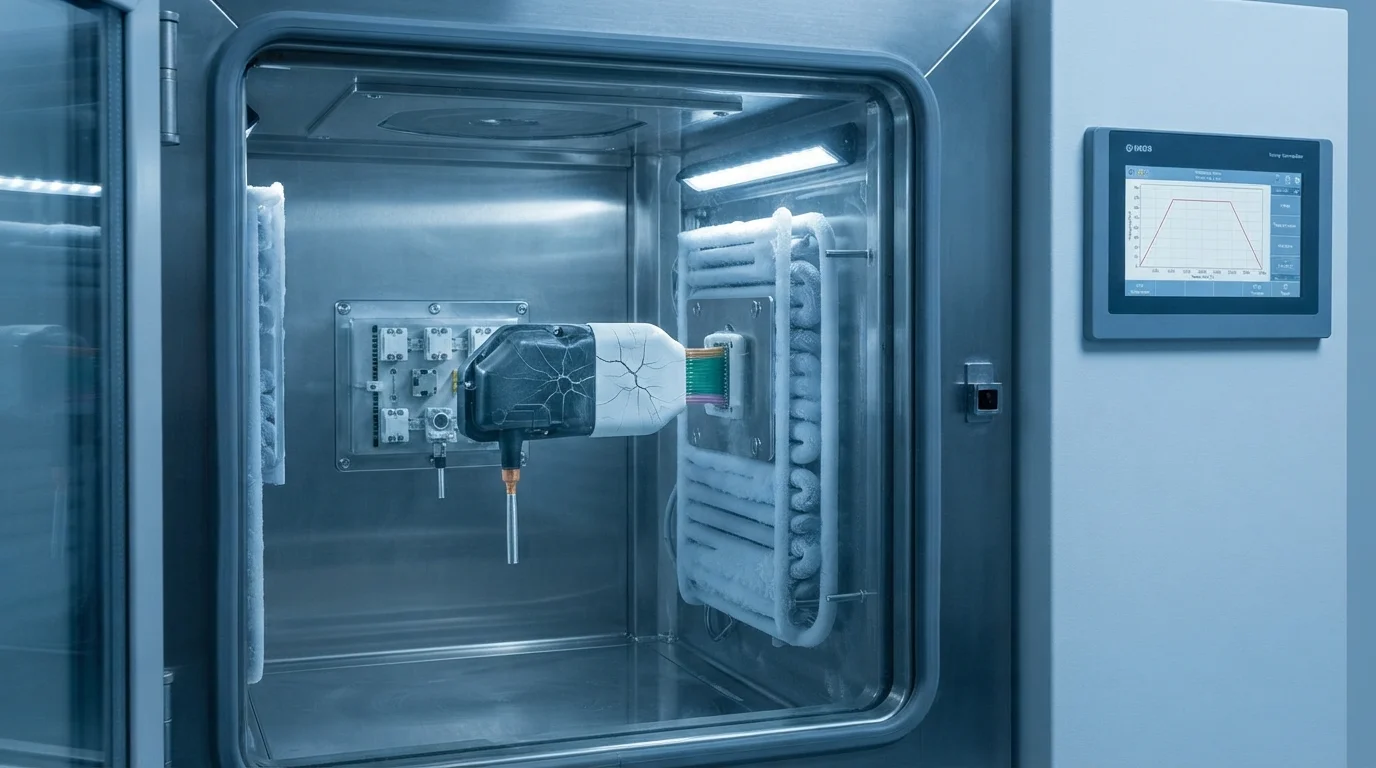
聚合物在金属紧固件周围的应力开裂源于高模内残余应力和热膨胀系数(CTE)不匹配。金属的收缩速度明显慢于冷却中的热塑性塑料,如 PA66, PBT, 或 PC/ABS, ,从而在周围的凸台壁内产生强烈的环向应力。.
窄浇口处产生的高剪切速率导致局部聚合物降解,增加了沿金属拐角的缺口敏感性。使部件经受环境 热冲击 或化学电解质蒸气会引发快速应力开裂。在装载前将金属嵌件预热至100°C可降低初次 嵌件成型, 期间的热梯度,而模后退火可松弛残余分子张力。.
防止嵌件移动和熔接线薄弱
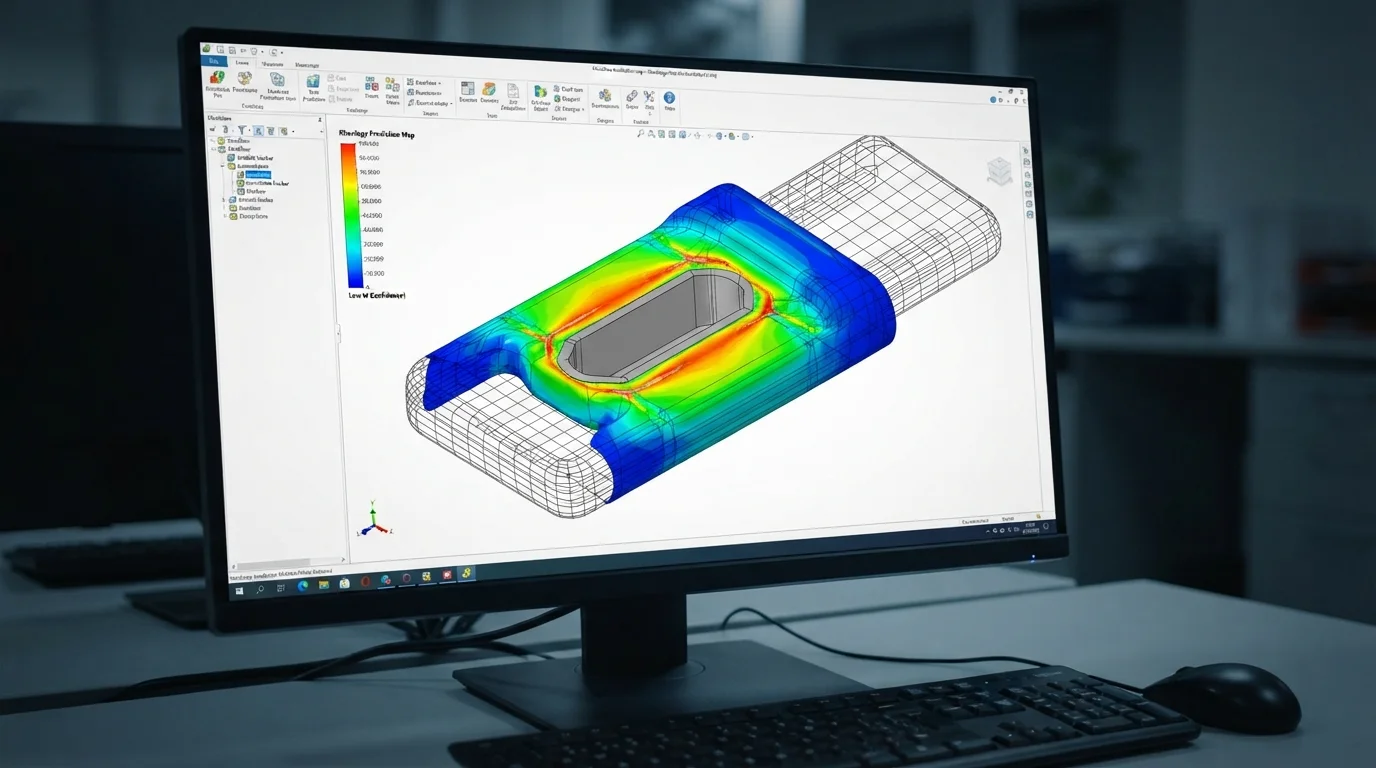
在填充过程中防止嵌件位移取决于模具工具中内置的坚固机械保持结构。高速熔体前沿会产生巨大的水动力,能够倾斜未锚定的电子引脚或移动螺纹螺柱。集成淬硬 定位销, 、磁芯或气动夹紧滑块可在高压保压期间牢固固定嵌件。.
Đường hàn yếu hình thành khi các dòng nhựa polymer nóng chảy riêng biệt chảy quanh một chi tiết chèn kim loại và tái kết hợp ở phía sau. Nhiệt độ nhựa nóng chảy giảm tại mặt trước dòng chảy ngăn cản sự khuếch tán lẫn nhau hoàn toàn ở cấp độ phân tử, tạo ra điểm yếu về cấu trúc. Sử dụng phần mềm mô phỏng Moldflow cho phép các kỹ sư tối ưu hóa vị trí cổng phun, di chuyển đường hàn đến các vùng không chịu lực kết cấu và tăng độ bền đường hàn.
Trình tự phòng ngừa khuyết tật chính bao gồm:
- Gia nhiệt trước chi tiết chèn kim loại—Làm ấm các chi tiết xiết kim loại đến 100°C giúp giảm sốc nhiệt trong quá trình tiếp xúc với polymer.
- Ăn khớp chốt định vị lõi—Cố định chi tiết chèn trên các chốt định vị đã mài giữ cho các bộ phận thẳng hàng trong quá trình điền đầy tốc độ cao.
- Lập biểu đồ áp suất đa giai đoạn—Giảm tốc độ dòng nhựa nóng chảy gần các chi tiết chèn giúp giảm lực dịch chuyển thủy động.
- Ủ nhiệt sau khi đúc—Nung các bộ phận đã đúc trong lò công nghiệp giúp giảm ứng suất vòng bên trong xung quanh các chi tiết chèn.
Các câu hỏi thường gặp (FAQ)
Nguyên nhân gây ra ba via nhựa trên các chi tiết chèn ren bằng đồng thau trong quá trình đúc chèn?
Ba via nhựa xảy ra khi có sự biến đổi kích thước ở các chi tiết chèn kim loại để lại các khe hở siêu nhỏ giữa vai chi tiết chèn và thép chặn khuôn. Áp suất nén cao đẩy nhựa nóng chảy vào các khe hở này, phủ lên các ren. Các chốt lõi nổi có lò xo và mài bề mặt chặn chính xác ngăn ngừa sự hình thành ba via.
Làm thế nào để ngăn ngừa nứt trụ nhựa xung quanh các chi tiết chèn kim loại?
Để ngăn ngừa nứt nhựa cần làm nóng trước các miếng chèn kim loại đến 100°C trước khi ép để giảm thiểu sốc nhiệt trong quá trình làm nguội. Thiết kế độ dày thành trụ đến 2,0 đến 2,5 lần đường kính ngoài của miếng chèn cung cấp đủ khối lượng nhựa để hấp thụ ứng suất vòng cục bộ.
Mô phỏng Moldflow giúp ngăn ngừa các khuyết tật dịch chuyển miếng chèn như thế nào?
Mô phỏng Moldflow mô hình hóa các vectơ vận tốc dòng chảy nhớt thủy động lực học và phân bố áp suất bên trong khoang. Phân tích mặt trước dòng chảy cho phép các kỹ sư khuôn định vị cổng phun đối xứng xung quanh miếng chèn kim loại, cân bằng lực điền đầy và ngăn ngừa nghiêng miếng chèn trong quá trình phun.