
Fusing metallic fasteners, electronic pins, or high-voltage busbars directly within plastic structural housings requires rigorous thermal management and exact cycle timing. Flawless metal-plastic encapsulation depends on executing repeatable processing sequences that prevent core pin bending, plastic flash, or internal stress cracking.
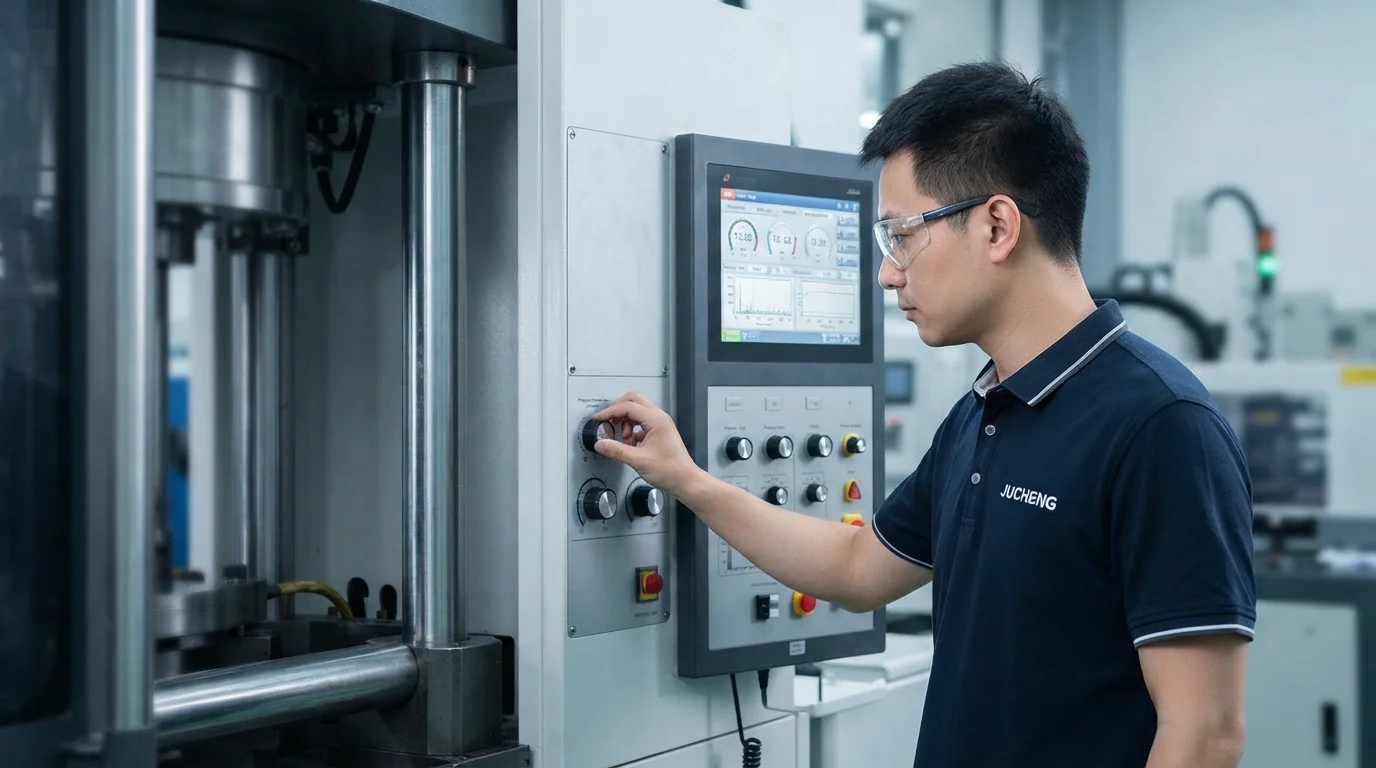
Understanding the sequential in-mold stages—from raw metal preheating to automated robotic part extraction—enables processing technicians to establish wide, stable operating windows. Stabilizing cavity pressure profiles and controlling melt rheology guarantees consistent part weight and mechanical joint strength. This technical guide analyzes in-mold stage sequences, process monitoring parameters, and press selection criteria.
Mục lục
The 5 In-Mold Stages: Heating, Placement, Injection, Packing & Ejection
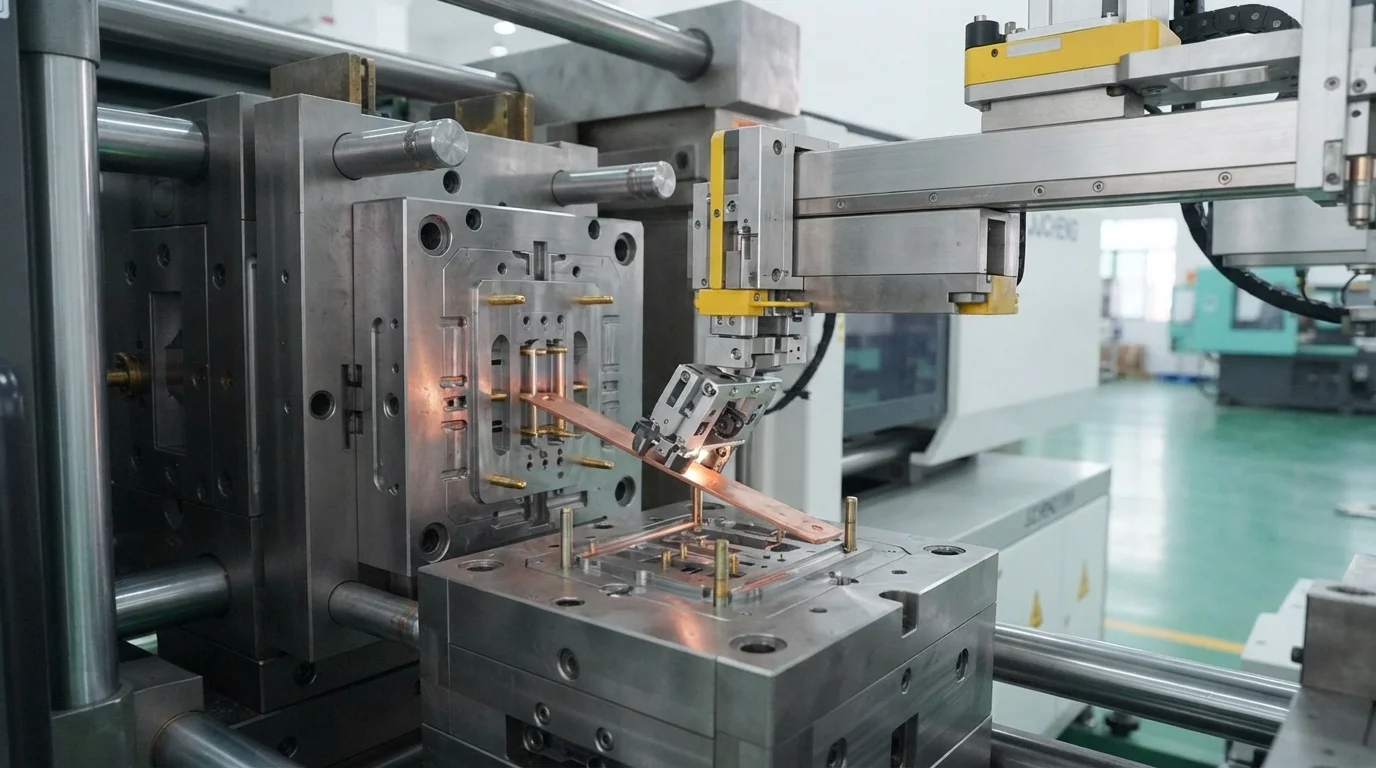
Executing a stable insert molding process requires precise synchronization across five sequential manufacturing phases. Stage one preheats metal inserts to 100°C to minimize localized thermal shock when molten resin contacts cold steel. Stage two loads preheated 黄铜 hoặc đồng inserts onto core 定位销 using manual placement or automated bằng robot.
Stage three injects molten resin under high velocity, filling 95% me of the cavity volume before switching over to hold pressure. Stage four applies controlled packing pressure, forcing liquid plastic into knurled metal profiles to solidify without sink marks. Stage five opens the mold plates, allowing ejector pins to push the encapsulated assembly out cleanly.
Sequential in-mold processing stages include:
- Gia nhiệt trước chi tiết chèn kim loại—Warming metallic contacts lowers thermal gradients, preventing micro-cracks in surrounding polymer walls.
- Định vị chèn chốt lõi—Cố định các miếng chèn kim loại trên các chốt định vị đã tôi cứng đảm bảo định hướng không gian chính xác.
- Làm đầy được điều khiển bằng vận tốc—Phun nhựa nóng chảy dưới điều khiển vận tốc vòng kín lấp đầy các khoang phức tạp mà không làm xê dịch các miếng chèn không được neo giữ.
- Nén áp suất và làm nguội—Áp dụng áp suất nén bên trong cấp bù sự co thể tích cho đến khi các cổng đông đặc hoàn toàn.
- Đẩy sản phẩm bằng robot—Lấy các cụm thành phẩm ra một cách nhẹ nhàng ngăn ngừa uốn cong các chốt tiếp xúc mỏng manh trong quá trình tháo khuôn.
Điều khiển ép phun khoa học (CPK > 1,67) cho dung sai có thể lặp lại
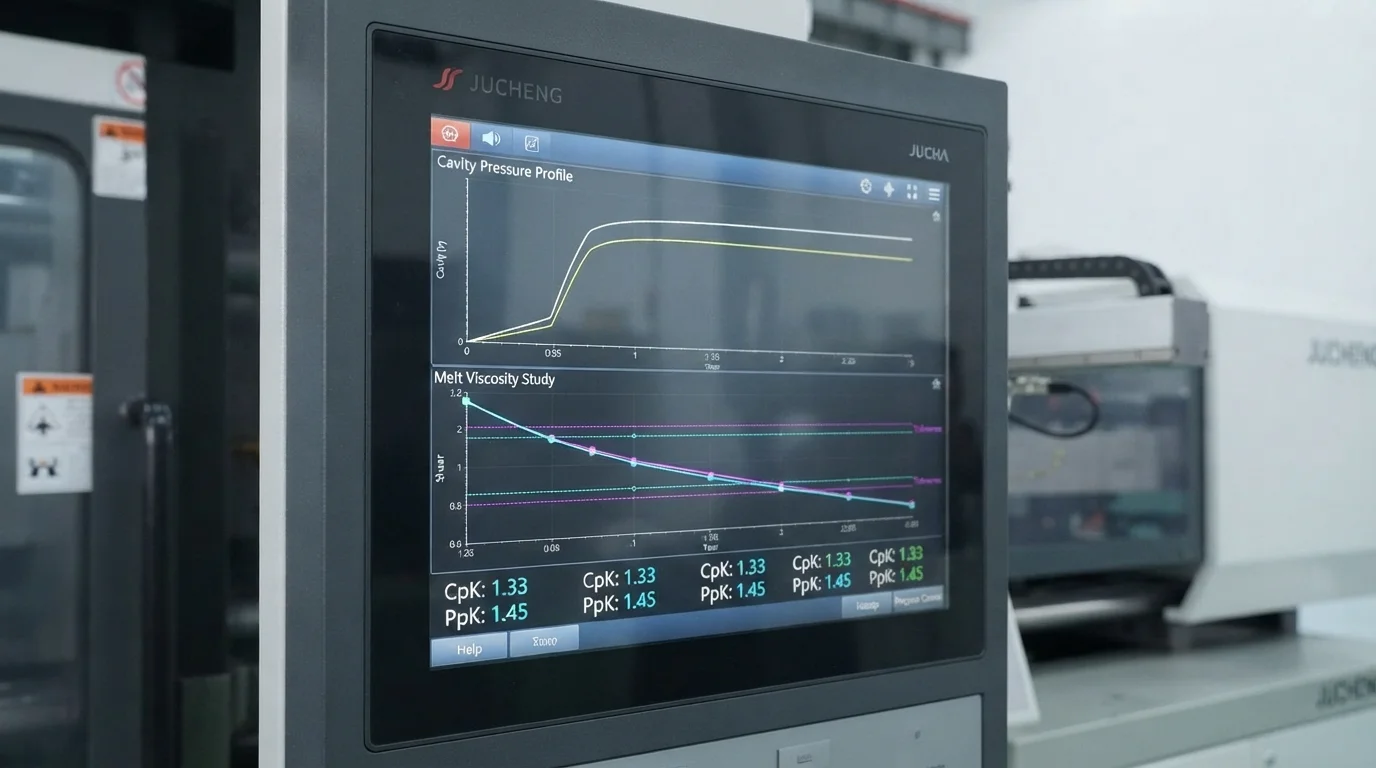
Thiết lập sự ổn định sản xuất khối lượng lớn dựa trên các phương pháp điều khiển quy trình khoa học. Giám sát các đầu dò áp suất khoang được gắn phía sau các bệ thép chặn cung cấp phản hồi thời gian thực về sự nén nhựa nóng chảy. Đầu dò khoang phát hiện các thay đổi độ nhớt tinh tế do biến động lô nguyên liệu thô gây ra, ngăn ngừa thiếu nhựa hoặc ba via trước khi các chi tiết lỗi rơi ra.
Thực hiện các nghiên cứu lưu biến nhựa nóng chảy xác định tốc độ điền đầy tối ưu nơi độ nhớt polymer vẫn ổn định dưới tốc độ cắt cao. Duy trì chỉ số năng lực quy trình với CpK > 1,67 đảm bảo rằng các kích thước chặn quan trọng vẫn nằm trong ±0,01 mm qua 100.000 chu kỳ. Kiểm soát các biến số trong suốt quá trình ép chèn là cần thiết để đạt 嵌件成型 sản xuất không lỗi.
Chọn máy ép: Máy phun dọc so với ngang (15T đến 3000T)
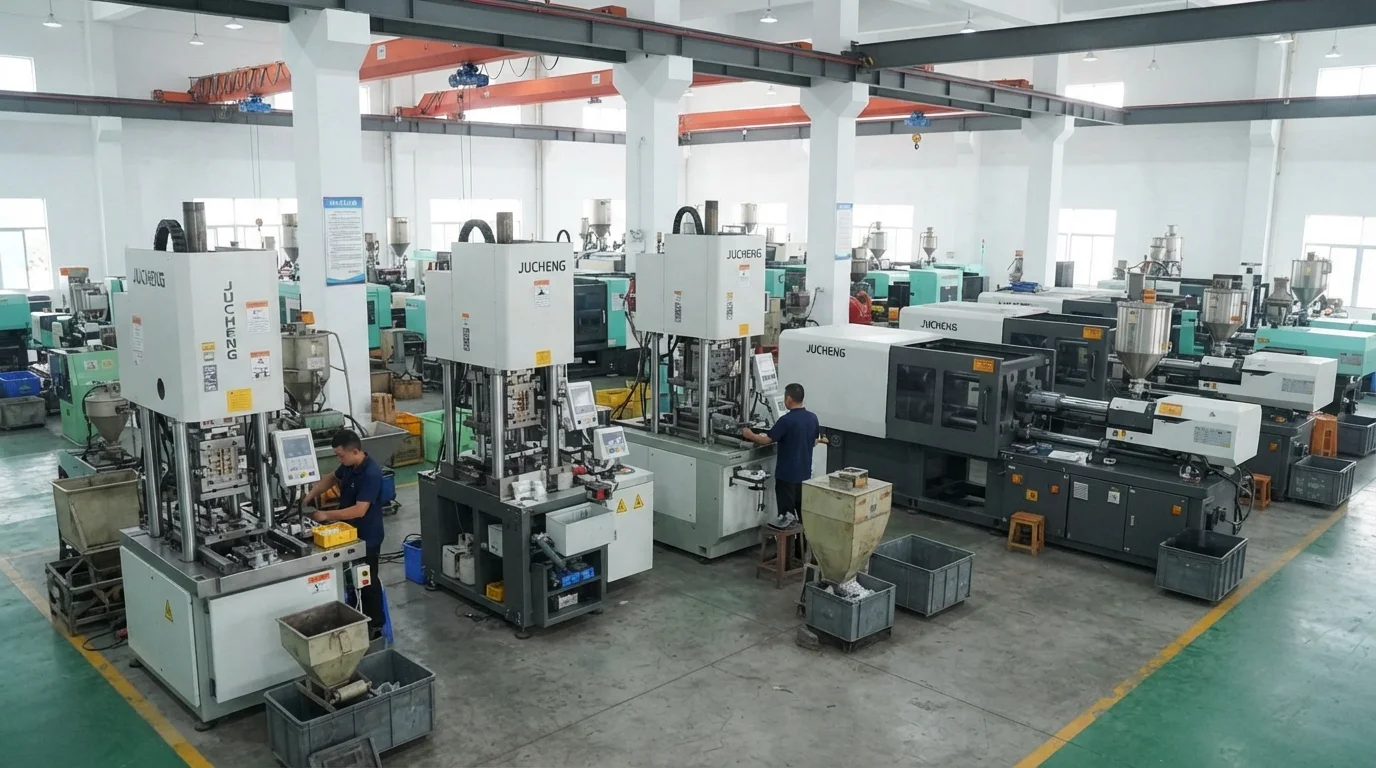
Việc chọn cấu hình máy phù hợp phụ thuộc vào hình học miếng chèn, tính công thái học khi nạp và sản lượng sản xuất hàng năm. Máy phun dọc với bàn trượt quay là lý tưởng cho việc đặt miếng chèn thủ công. Trọng lực giữ các miếng chèn kim loại rời một cách an toàn trong nửa khuôn dưới, loại bỏ nguy cơ rơi miếng chèn trong quá trình đóng khuôn.
Tiêu chuẩn máy ép phun ngang được trang bị robot khớp nối 6 trục, vượt trội trong các đợt sản xuất tự động khối lượng lớn. Dụng cụ gắn cuối tay robot (EOAT) nạp chốt kim loại vào lõi khuôn ngang trong vài giây, tối đa hóa năng suất máy. Dung lượng lực kẹp từ 15T đến 3000T đáp ứng cả đầu nối vi điện tử và nắp pin xe điện kết cấu lớn.
| Kiến trúc máy ép phun | Cấu hình kẹp & nạp liệu | Phương pháp đặt chi tiết chèn | Lợi ích sản xuất chính |
|---|---|---|---|
| Máy ép đứng (Bàn quay con thoi) | Kẹp đứng / Phun đứng | Đặt thủ công / Hỗ trợ trọng lực | Ngăn ngừa dịch chuyển chi tiết chèn trong bố cục nhiều chốt phức tạp |
| Máy ép ngang (EOAT robot) | Kẹp ngang / Phun ngang | EOAT robot khớp nối 6 trục | Sản xuất tự động khối lượng lớn vượt 100.000 chi tiết |
| 3000T Heavy-Donnage Press | Horizontal Clamp + SVG Hot Runner | Robotic heavy busbar loader | Encapsulates large busbars (up to 2.5m) without weld lines |
Các câu hỏi thường gặp (FAQ)
Why is preheating metal inserts necessary during the insert molding process?
Preheating metal inserts to 100°C reduces the temperature differential between cold metal and molten polymer. Minimizing thermal shock prevents the plastic skin from quenching prematurely, allowing polymer chains to cool uniformly without trapping high residual stresses that cause cracking.
When should vertical injection presses be selected over horizontal presses?
Vertical injection presses featuring rotary shuttle tables are preferred for loose or complex inserts requiring manual placement. Gravity holds inserts naturally in the bottom mold plate, preventing insert displacement during mold clamp-up.
How do cavity pressure transducers prevent short shots during insert encapsulation?
Cavity pressure transducers measure internal melt pressure in real-time during filling and packing. If resin viscosity shifts or an insert blocks melt flow, the sensor detects a pressure drop and triggers machine alarms before short-shot parts leave the press.