
OEM Plastik Enjeksiyon Kalıplamayı Anlamak: Stratejik Tedarik için Bir Başlangıç Rehberi
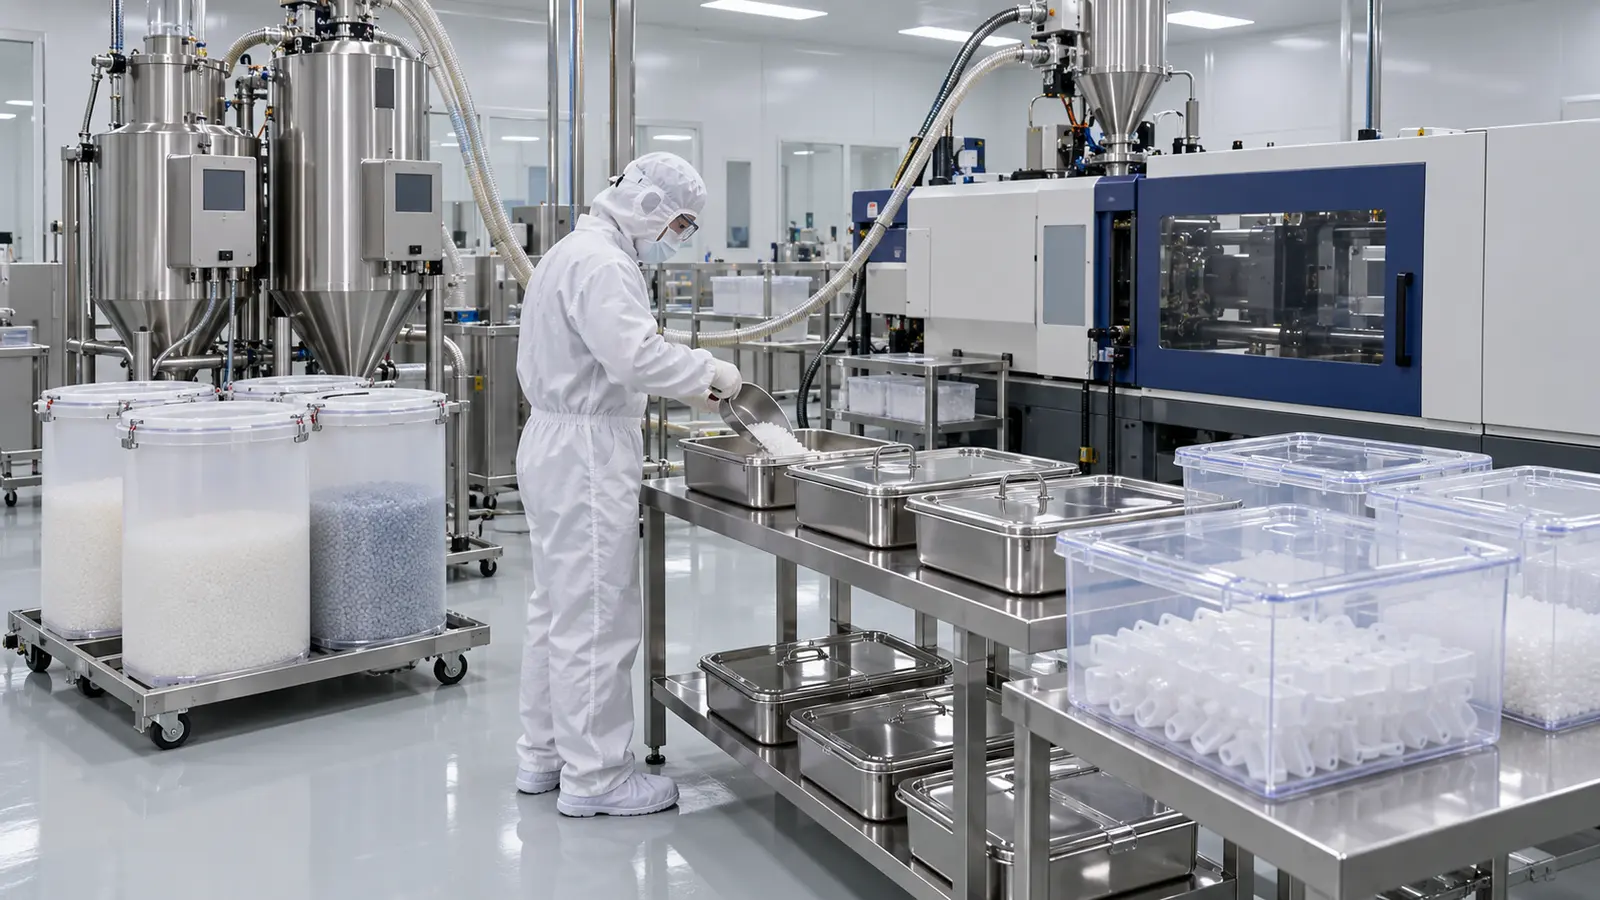
Orijinal Ekipman Üreticisi (OEM) plastik enjeksiyon kalıplama, modern seri üretimin bel kemiğidir; termoplastik ve termoset polimerleri tıbbi cihazlardan otomotiv iç aksamlarına kadar her alanda kullanılan hassas, dayanıklı bileşenlere dönüştürür. Standart fason üretimin aksine, OEM kalıplama, alıcının marka adı altında satılan nihai bir ürüne entegre edilen parçaların üretilmesini içerir. Bu süreç, boyutsal toleranslara, malzeme spesifikasyonlarına ve yüzey bitiş gereksinimlerine titizlikle uyulmasını gerektirir; çünkü son kullanıcı deneyiminden OEM sorumludur. Sürecin özü, erimiş polimerin çelik veya alüminyum bir kalıp boşluğuna yüksek basınçla enjekte edilmesini, burada soğuyup istenen şekle katılaşmasını içerir. Teknoloji olgun olsa da ekonomi hiç de durağan değildir. Kalıp yeniden işlemesinden lojistik verimsizliklerine kadar uzanan gizli maliyetler, proaktif olarak yönetilmezse kâr marjlarını ila oranında eritebilir. Bu makale, satın alma yöneticilerinin, ürün mühendislerinin ve işletme sahiplerinin parça kalitesinden ödün vermeden yatırım getirisini en üst düzeye çıkarmak için uygulayabileceği beş uygulanabilir, maliyet tasarrufu sağlayan stratejiyi incelemektedir.
İpucu 1: Üretilebilirlik için Tasarım (DFM) – Çelik Kesilmeden Önce İsrafı Ortadan Kaldırın
OEM plastik enjeksiyon kalıplamada en önemli maliyet kaldıracı, tek bir reçine peletinin bile eritilmesinden önce ortaya çıkar. Kötü tasarlanmış bir parça tasarımı, tüm üretim yaşam döngüsünü olumsuz etkileyerek pahalı kalıp değişikliklerine, daha uzun çevrim sürelerine ve daha yüksek ret oranlarına yol açar. Kalıpçınızı titiz bir Üretilebilirlik için Tasarım (DFM) incelemesi konsept aşamasında yer almak bir nezaket değil—finansal bir zorunluluktur. Deneyimli bir OEM ortağı, kaynak hattı, çökme izi ve hava tuzağı gibi olası kusurları belirlemek için CAD dosyalarınızı kalıp akış simülasyonuna göre analiz eder.
Maliyeti Doğrudan Azaltan Temel DFM İlkeleri
- Tekdüze Cidar Kalınlığı: Cidar kalınlığındaki ani geçişlerden kaçının. Kalın bölgeler daha yavaş soğur, bu da çarpılmaya ve artan çevrim süresine yol açar. Tutarlı bir cidar kalınlığı (çoğu mühendislik plastiği için tipik olarak 1,5 mm ila 3,0 mm) koruyarak, toplam çevrimin -70'ini oluşturan soğuma süresini kısaltır ve malzeme kullanımını en aza indirirsiniz.
- Çekme Açısı Optimizasyonu: Her dikey yüzey, parçanın temiz bir şekilde çıkarılabilmesi için bir çekme açısı (tipik olarak 0,5° ila 2°) gerektirir. Yetersiz çekme açısı parçanın yapışmasına neden olur ve operatörü daha yüksek çıkarma kuvveti kullanmaya zorlar; bu da yüzey kalitesine zarar verebilir ve presi yavaşlatabilir. Doğru çekme açısının baştan belirtilmesi, kalıp çekirdeğinin maliyetli parlatılmasını ve yeniden işlenmesini önler.
- Yarıçap ve Fileto Tasarımı: Keskin iç köşeler gerilme yığılmaları oluşturur ve polimer akışını engeller. Nominal cidar kalınlığının en az 0,25 katı kadar bir yarıçap eklemek reçine akışını iyileştirir, çatlama riskini azaltır ve köşedeki aşınmayı azaltarak kalıp ömrünü uzatır.
- Alt Kesiklerden Kaçınma: Alt kesikler, kalıpta karmaşık yan hareket kamları veya kaldırıcılar gerektirir. Her hareketli mekanizma kalıp maliyetine 1.000 ila 15.000 dolar ekler ve bakım duruş süresini artırır. Mümkün olduğunda parçayı düz bir çekme yönüne sahip olacak şekilde yeniden tasarlayın veya düşük hacimli bir özellik için ikincil bir işleme operasyonunu kabul edin.
İşbirlikçi bir DFM oturumuna 40 saat yatırım yaparak, nihai kalıp maliyetini tipik olarak -20 ve parça başı fiyatı %5-8 azaltabilirsiniz; bunun nedeni basitçe kalıbın ilk günden itibaren daha hızlı ve daha güvenilir çalışmasıdır. Kısa vadede "zaman kazanmak" için bu adımı asla atlamayın.
İpucu #2: Stratejik Malzeme Seçimi – Egzotik Reçineler İçin Fazla Ödemeyin
OEM plastik enjeksiyon kalıplamada malzeme maliyeti, toplam birim fiyatın ila 'sini oluşturur. Mühendisler, daha ekonomik veya işleme daha uygun bir alternatifin olup olmadığını sorgulamadan, alışkanlık gereği sıklıkla daha önce kullanılmış bir reçineye (ör. ABS veya polikarbonat) başvurur. Maliyet azaltmanın anahtarı, fonksiyonel ikame—reçinenin mekanik, termal ve kimyasal özelliklerini veri sayfasının maksimum değerlerine değil, gerçek hizmet ortamına uygun hale getirmektir.
Maliyet Tasarrufu Sağlayan Malzeme Stratejileri
İlk olarak, şunu değerlendirin: öğütülmüş malzeme içeriği. Uygulamanız kritik değilse (ör. iç klipsler, ara parçalar, görünmeyen muhafazalar), önemli ölçüde özellik kaybı olmadan -25'e kadar endüstriyel sonrası öğütülmüş malzeme (çapaklar, yolluklar ve reddedilen parçalar) kullanabilirsiniz. Estetik olmayan bileşenler için öğütülmüş malzeme kullanması konusunda kalıpçınızla görüşün, böylece bakir malzeme tüketimini azaltın. İkinci olarak, standart reçinelerin yüksek akışkanlı sınıflarını değerlendirin. Yüksek akışkanlı bir polipropilen veya naylon, ince cidarlı bir boşluğu daha kolay dolduracak ve enjeksiyon basıncını ve kenetleme tonajını azaltmanıza olanak tanıyacaktır. Bu, daha düşük enerji tüketimi ve saatlik ücreti daha düşük olan daha küçük bir makinede çalışabilme anlamına gelir. Üçüncü olarak, mineral dolgulu veya cam elyaf takviyeli varyantlara bakın. cam elyaf takviyeli bir naylon, daha yüksek sertliği sayesinde cidar kalınlığını azaltmanıza olanak tanıyabilir; bu da parça başına daha az reçine kullanılması ve daha hızlı bir çevrim süresi ile sonuçlanır. Ancak dikkatli olun—cam elyaf takviyeli reçineler aşındırıcıdır ve kalıp ömrünü kısaltır. Sadece peletin 1$/lb fiyatını değil, her zaman toplam sahip olma maliyetini (reçine fiyatı + kalıp aşınması + çevrim süresi) hesaplayın.
Son olarak, reçine seçiminizi ürün hattınız genelinde standartlaştırın. Beş farklı cihaz üretiyorsanız, bunları iki veya üç temel polimerde birleştirmeye çalışın. Tek bir reçine sınıfının toplu olarak satın alınması, distribütörlerle önemli bir pazarlık gücü sağlar ve genellikle daha küçük miktarlarda birden fazla özel sınıf satın almaya kıyasla %5-10 fiyat indirimi elde edilir.
İpucu 1: Çevrim Süresini Azaltmak için Kalıp Tasarımını Optimize Edin – Gizli Fabrika
OEM plastik enjeksiyon kalıplamada kalıp sadece bir araç değil, aynı zamanda bir ısı eşanjörüdür. Polimerden ısıyı ne kadar hızlı uzaklaştırabileceğiniz çevrim sürenizi belirler ve çevrim süresi dönüşüm maliyetinin en büyük tek etkenidir. Tipik bir kalıplama makinesi saatte 60 ila 150 $ arasında maliyetlidir. 30 saniyelik bir çevrimden 5 saniye kısaltabilirseniz, çıktıyı artırırsınız ve malzeme veya işçilikte herhangi bir değişiklik olmadan parça başı maliyetinizi etkin bir şekilde düşürürsünüz. Bunu başarmanın en etkili yolu uyumlu soğutma kanalları.
Gelişmiş Soğutma ve Sıcak Yolluk Sistemleri
Geleneksel düz delinmiş soğutma hatları, bir kalıp boşluğunun karmaşık hatlarını takip edemez. Bu, operatörü çarpılmayı önlemek için soğutma aşamasını uzatmaya zorlayan sıcak noktalarla sonuçlanır. Uyumlu soğutma, katkı üretimi (3D baskılı metal uçlar) ile oluşturulan bu yapı, soğutma kanallarının parça geometrisi boyunca hassas bir şekilde kıvrılmasına olanak tanır. Bu, karmaşık parçalarda çevrim süresini -35 oranında azaltabilir. 3D baskılı bir ucun başlangıç maliyeti daha yüksek olsa da, yüksek hacimli üretim partilerinde geri ödeme süresi genellikle altı ayın altındadır.
Bir diğer önemli karar ise sıcak yolluk ile soğuk yolluk. arasındaki seçimdir. Soğuk yolluk sistemi, öğütülmesi gereken katı bir döküm ve yolluk oluşturur; bu da işçilik ve enerji maliyeti ekler. Sıcak yolluk ise plastiği manifold içinde eriyik halde tutarak yolluk atığını ortadan kaldırır ve yolluğun soğumasını beklemeniz gerekmediği için çevrim süresini kısaltır. Sıcak yolluk sistemleri kalıp fiyatına 10.000 ila 30.000 dolar eklese de, pahalı mühendislik reçineleri kullanan yüksek gözlü kalıplar (8, 16 veya 32 göz) için vazgeçilmezdir. Daha düşük hacimler için, çıkarma sırasında otomatik olarak yolluk ayıran bir denizaltı veya tünel yolluk ile soğuk yolluk daha maliyet etkindir; çünkü sıcak yolluk nozüllerinin bakım karmaşıklığından kaçınır. Her zaman kalıpçınızdan her iki seçenek için çevrim süresi tahmini isteyin ve karar vermeden önce başabaş hacmini hesaplayın.
İpucu 4: Akıllı Otomasyon ve İkincil İşlemler Entegrasyonu
İşçilik, küresel üretimde artan bir maliyettir. Ancak gizli maliyet genellikle ikincil işlemlerde—parça çıkarıldıktan sonra yapılan manuel görevlerde—yatar: çapak temizleme, metal bileşen yerleştirme, logo baskısı veya ultrasonik kaynak. Bu işlemler sıklıkla ayrı tedarikçilere dışarıdan verilir; bu da lojistik maliyetleri, teslim süresi ve kalite riskleri ekler. Maliyetleri düşürmek için işi kalıplama hücresine doğru yukarı akışa taşımanız gerekir.
Kalıp İçi Montaj ve Otomatik Taşıma
Metal bileşenler için insert kalıplama düşünün. Bir plastik muhafaza kalıplayıp ardından ayrı bir adımda pirinç dişli uç preslemek yerine, ucu enjeksiyondan önce robotik olarak kalıp boşluğuna yerleştirebilirsiniz. Plastik soğuma sırasında ucun etrafında büzülerek kalıcı, sızdırmaz bir bağ oluşturur. Bu, ikincil bir presleme işlemine olan ihtiyacı ortadan kaldırır ve parça sayısını ve stoku azaltır. Benzer şekilde, çok atışlı kalıplama (iki atışlı veya üstten kalıplama) tek bir makinede iki namlu kullanarak sert bir alt tabakayı ve yumuşak dokunuşlu bir TPE tutamağı tek bir sürekli çevrimde kalıplar. Kalıp maliyeti daha yüksek olsa da, çevrim süresi tek atışlı kalıpla yaklaşık olarak aynıdır; bu da size tek bir kalıplama çevrimi fiyatına etkin biçimde monte edilmiş bitmiş bir bileşen sunar. Bu, yapıştırıcı, astar ve manuel montaj işçiliği maliyetini ortadan kaldırır.
Ayrıca, sıradan işleri otomatikleştirin. Görüntü işleme sistemine sahip bir altı eksenli robot parçayı çıkarabilir, yolluğu kesebilir ve paketleme için bir konveyöre yerleştirebilir. Bu, operatör müdahalesini azaltarak kirlenmeyi ve çizilmeleri en aza indirir. Otomasyon için başlangıç sermaye harcaması önemli olsa da, doğrudan iş gücündeki azalma (genellikle üç vardiya boyunca pres başına 2-3 operatör) 18 ay veya daha kısa sürede yatırım getirisi sağlar. Teklif isterken, kalıpçınızdan "tam otomatik hücre fiyatı" ile "manuel operasyon fiyatı"nı karşılaştırmalı olarak sunmasını isteyin. Yüksek hacimlerde birim başına fark genellikle ihmal edilebilir düzeydedir, ancak otomatik hücre çok daha iyi tutarlılık sunar.
İpucu #5: Uzun Vadeli Ortaklık ve Hacim Tahmini – Birim Fiyatın Ötesinde
En ucuz teklif, ürünün yaşam döngüsü boyunca nadiren en maliyet etkin olanıdır. OEM plastik enjeksiyon kalıplama bir ilişki işidir. Kalıpçıyı sık sık değiştirmek, transfer maliyetlerine, doğrulama çalışmalarına ve potansiyel verim kaybına yol açar. Her satın alma siparişinde tedarikçileri birbirine karşı oynamak yerine, tek ve nitelikli bir kalıpçıyla stratejik tedarik anlaşması kurun. Bu, kalıpçının malzeme, iş gücü ve genel giderlerin ayrıntılı dökümlerini paylaştığı açık defter maliyetlendirmesine olanak tanır. Garantili yıllık hacim karşılığında, öğrenme eğrisi iyileştirmeleri ve operasyonel verimliliklere dayalı olarak tanımlanmış bir yıllık indirimle (tipik olarak %3-5%) sabit bir fiyat kilitleyebilirsiniz.
Maliyet Azaltımı için Veriden Yararlanma
Kalıpçınıza yalnızca tek bir satın alma siparişi değil, bir 12 aylık kayan tahmin, sağlayın. Bu, reçineyi daha düşük spot fiyatlarla toplu olarak satın almalarını, duruşları önlemek için presleri verimli şekilde planlamalarını ve kritik bileşenlerin güvenlik stoğunu tutmalarını sağlar. Bir kalıpçı önümüzdeki çeyrekte 500.000 birimlik işi olduğunu bildiğinde, distribütöründen polikarbonatta % indirim pazarlayabilir. Ayrıca benzer renkli parçaları, malzeme israfına yol açan ve renk değişimi başına 30-45 dakika süren temizleme süresini en aza indirmek için birlikte gruplayabilir. Siparişleri renk ve malzemeye göre gruplayarak makine duruşunu ve malzeme israfını azaltırsınız. Ek olarak, kalıbın mülkiyeti ve bakım programı üzerinde anlaşın. Kalıba sahipseniz, performans düşerse onu farklı bir kalıpçıya götürebilirsiniz, ancak bakım için de bütçe ayırmanız gerekir (tipik olarak yıllık kalıp maliyetinin %2-4%"si). Daha iyi bir yaklaşım, anlaşmaya bir "kalıp bakımı ve garantisi" maddesi eklemektir; burada kalıpçı, aleti en iyi durumda tutmaktan sorumludur ve % veya daha yüksek bir hedef Genel Ekipman Etkinliği (OEE) elde etme bonusuyla teşvik edilir.
Son olarak, gelecekteki varyantlar için tasarım. Değiştirilebilir insertlere sahip modüler bir kalıp planlayarak, aynı temel kalıp tabanını kullanarak bir parça ailesi (farklı uzunluklar, çıkıntılar veya kesikler) üretebilirsiniz. Bu, yeni takımlar için sermaye giderini büyük ölçüde azaltır ve yeni ürün tanıtımları için tedarik süresini kısaltır. Kalıpçınızla işbirlikçi ve şeffaf bir ilişki, onları bir tedarikçiden maliyet düşürme ortağına dönüştürür.
Sonuç: Akıllı Üretimin Kümülatif Etkisi
OEM plastik enjeksiyon kalıplamada maliyet düşürme tek bir kahramanca eylem değil, disiplinli kararların kümülatif bir dizisidir. Öncelik vererek Üretilebilirlik için Tasarım, israfı kaynağında ortadan kaldırırsınız. Seçerek doğru malzeme—en güçlü veya en ucuz değil, en uygun olan—performansı ve fiyatı optimize edersiniz. Yatırım yaparak gelişmiş soğutma ve otomasyon, çevrim sürelerini sıkıştırır ve iş gücü yoğunluğunu azaltırsınız. Ve teşvik ederek şeffaf, uzun vadeli bir ortaklık, işlemsel bir teklifte görünmeyen fiyat istikrarı ve süreç iyileştirmelerinin kilidini açarsınız. Günümüzün rekabetçi ortamında gelişen üreticiler, kalıplama makinesini bir emtia aracı olarak değil, değer sunabilen bir hassas alet olarak görenlerdir. Bu beş ipucunu titizlikle uygulayın; yalnızca parça başı maliyetinizi düşürmekle kalmayacak, aynı zamanda ürününüzün kalitesini, tutarlılığını ve pazara sunma süresini de iyileştireceksiniz. Nihai hedef en ucuz kalıp veya en hızlı çevrim değil; ürünün tüm ticari ömrü boyunca en düşük toplam sahip olma maliyetidir.