
Yüksek voltajlı batarya modülü mimarileri olağanüstü güvenlik, sağlam elektriksel izolasyon ve kusursuz yangın sınırlama gerektirir.
Bu kompozit düzeneklerin tasarımı, tek tek lityum iyon hücrelerin son derece yapılandırılmış, ince cidarlı plastik taşıyıcılar içine yerleştirilmesini içerir.
Bu yapısal hücre taşıyıcıları, batarya hücrelerini günlük sürüş sırasında mekanik titreşime ve yol şoklarına karşı korur.
Özel ambalaj tasarımlarını düşük hacimli hızlı deneme kontrollerinden sürekli yüksek hacimli üretime geçirmek, nihai ölçeklendirme zorluğudur.
Sertifikalı, tamamen izlenebilir mühendislik malzemelerinin seçilmesi, batarya paketi bileşenlerinizin yapısal performanstan ödün vermeden uluslararası güvenlik düzenlemelerine uygun olmasını sağlar.
Bu teknik kılavuz, yüksek verimli, çatlaksız bileşenler üretmek için gerekli dikey alevlenebilirlik test standartlarını, hammadde izlenebilirlik protokollerini ve ileri kalıplama yöntemlerini inceler.
İçindekiler
- 1. Aktarma Organları için UL94 V-0 Alevlenebilirlik Testlerini Anlamak
- 2. UL Sarı Kart İzlenebilirliğine Sahip Sertifikalı Reçinelerin Tedariki
- 3. Çentik Hassasiyeti ve Gerilme Çatlamasını Önlemek için Kalıp Optimizasyonu
- 4. Izgara Benzeri Matrislerde Çarpılma ve Sıkı Toleransların Kontrolü
- 5. Termal Gerilme Gevşemesi için Kalıp Sonrası Tavlama Süreçleri
Aktarma Organları için UL94 V-0 Alevlenebilirlik Testlerini Anlamak
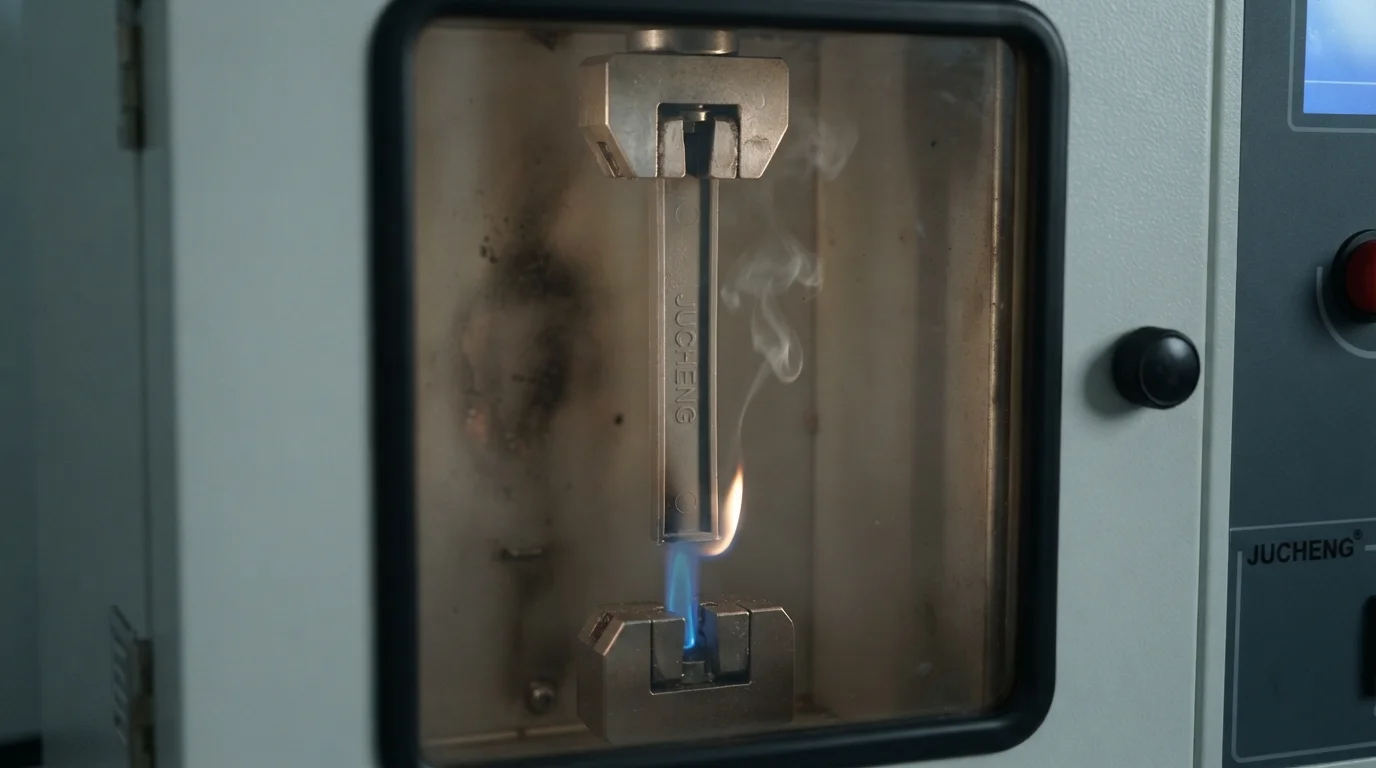
Yüksek kaliteli UL94 V-0 alev geciktirici plastik hücre taşıyıcı enjeksiyon kalıplama dikey alevlenebilirlik parametrelerine kesinlikle uyulmasını gerektirir.
Standart dikey yanma testi sırasında teknisyenler, standartlaştırılmış bir plastik numuneyi kalibre edilmiş bir metan brülörünün üzerine dikey olarak asarak alev sonrası ve kor sonrası sürelerini ölçer.
V-0 derecesini karşılamak için polimer, alev uzaklaştırıldıktan sonraki 10 saniye içinde kendiliğinden sönmelidir ve test düzeneğinin altına yerleştirilen cerrahi pamuğu kesinlikle hiçbir alevli damlama tutuşturmamalıdır.
E-mobilite güvenlik düzenlemeleri V-0 uyumluluğunu zorunlu kılar çünkü sıkı paketlenmiş bir batarya modülü içinde dikey yangın yayılımı felaket düzeyinde termal kaçışa yol açar.
V-1 veya V-2 gibi daha düşük alevlenebilirlik dereceleri daha uzun alev sonrası sürelere izin verir veya alevli damlaların pamuğu tutuşturmasına müsaade eder; bu durum yüksek voltajlı hücreler için kabul edilemez.
UL Sarı Kart İzlenebilirliği ile Sertifikalı Reçinelerin Tedarik Edilmesi
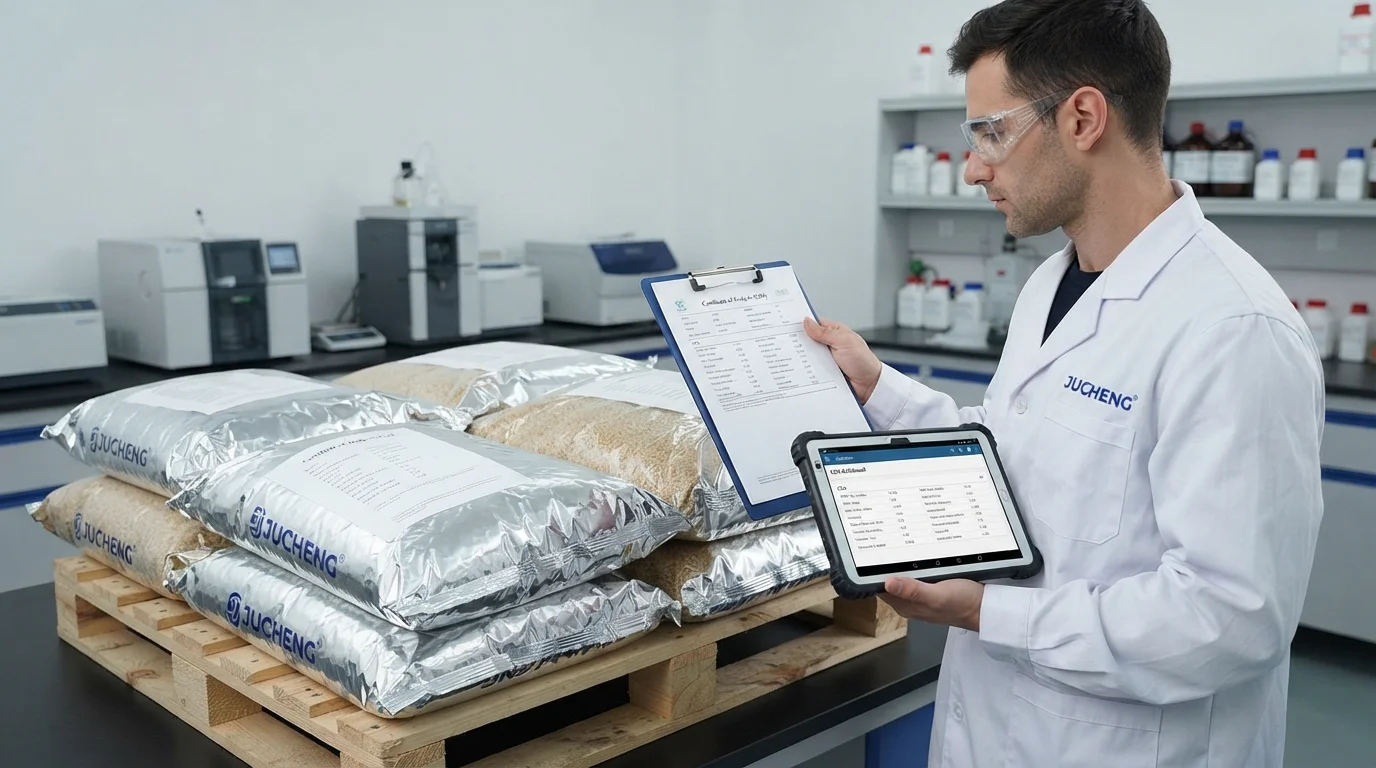
Gelen hammadde kalitesi, kalıplanmış taşıyıcıların yangın güvenliği performansını belirler.
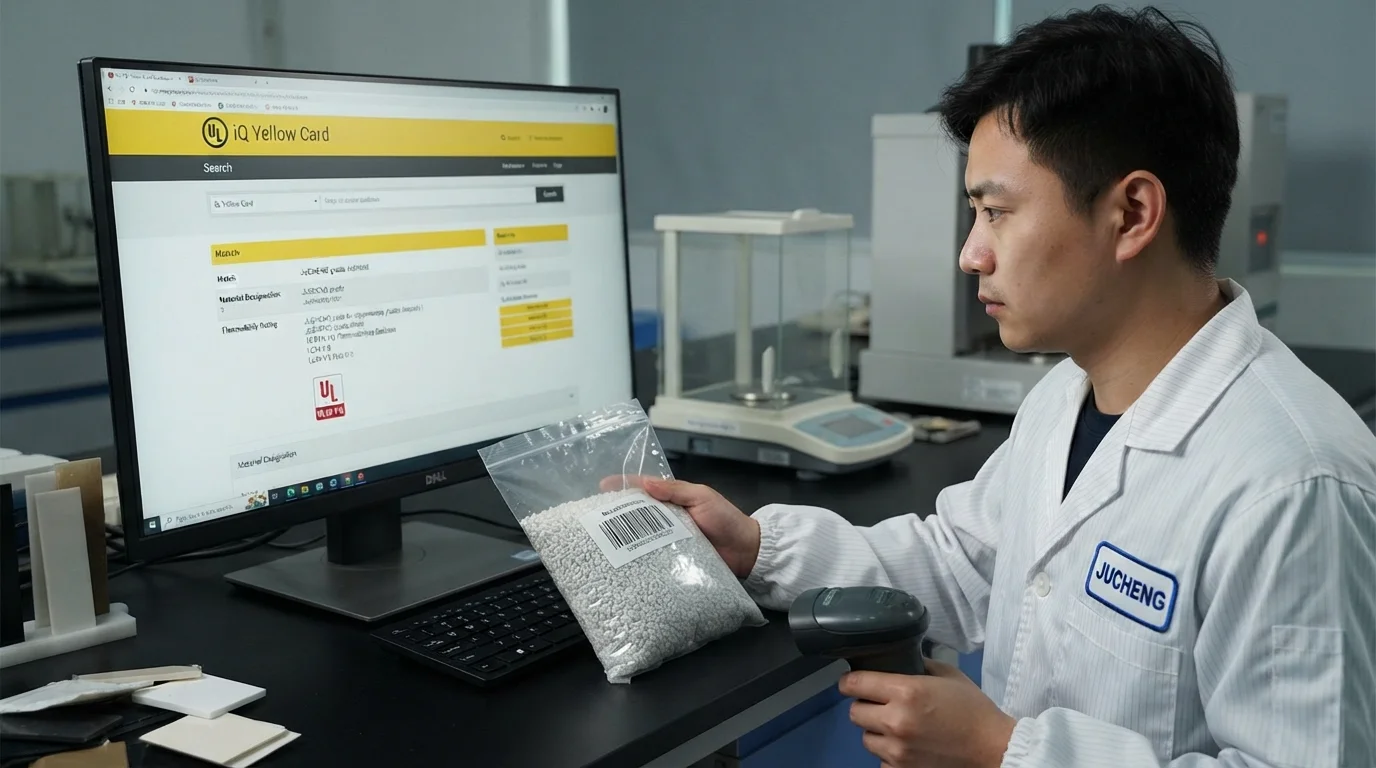
JUCHENG Enjeksiyon Kalıplama, her reçine partisinin özgül ağırlığını, alevlenebilirlik derecesini ve ısı sapma sıcaklığını doğrulamak için UL Sarı Kart veri tabanını kullanır.
Yalnızca sertifikalı malzeme tedarikçilerinden tedarik yapmak, eser miktardaki kirleticilerin kalıplama hunisine girmesini önler.
Kirlenme, %0,05% gibi çok küçük seviyelerde bile, işleme sırasında polimer yapısını bozarak alevlenebilirlik performansını tehlikeye atabilir.
Hammadde sarı kart doğrulamasının oluşturulması, her üretim partisinin tam malzeme spesifikasyonlarına uygun olmasını sağlar.
Bu titiz doküman kontrolü, sertifikasız malzemelerin kullanımını önleyerek otomotiv birinci kademe markalarını düzenleyici uyumsuzluktan korur.
Çentik Hassasiyeti ve Gerilme Çatlamasını Önlemek için Takım Optimizasyonu
Yüksek derecede karmaşık hücre taşıyıcılarının işlenmesi ciddi üretim zorlukları ortaya çıkarır çünkü alev geciktirici katkı maddeleri temel polimer matrisi içinde fiziksel safsızlıklar olarak işlev görür.
Tipik olarak polikarbonat karışımları (PC/ABS), polibütilen tereftalat (PBT) veya poliamid (PA66) esaslı alev geciktirici (FR) formülasyonları, karbon omurgası boyunca dağılan organik fosfor bileşikleri içerir.
Enjeksiyon kalıplama sırasındaki yüksek kayma hızları, bu katkı moleküllerini polimer süspansiyonundan dışarı göç etmeye zorlar.
Bu göç, enjeksiyon girişleri veya keskin geometrik geçişlerin yakınında yerelleşmiş yüksek konsantrasyon bölgeleri oluşturur.
Sonuç olarak, malzeme yerelleşmiş çentik hassasiyeti ve yüksek kalıp içi artık gerilmelerden muzdarip olur.
Bu yüksek gerilim bölgelerini mekanik yol titreşimine veya batarya elektrolit buharlarına maruz bırakmak, hızlı çevresel gerilim çatlamasını (ESC) tetikler.
Gerilim konsantrasyonunu nötralize etmek için kalıp tasarımcıları daha büyük giriş kesitleri kullanır ve kısıtlayıcı pim girişleri yerine yelpaze veya dil girişleri tercih eder.
Yelpaze girişler, eriyik basıncını dolum yolu boyunca eşit şekilde dağıtarak organik FR ajanlarının sürtünmeli kayma bozunmasını önler.
Ayrıca, tüm iç köşelerde geniş yarıçaplar kullanmak—ideal olarak nominal et kalınlığının % ila %'si—fiziksel gerilim yükseltici noktaların çevredeki plastiği kesmesini önler.
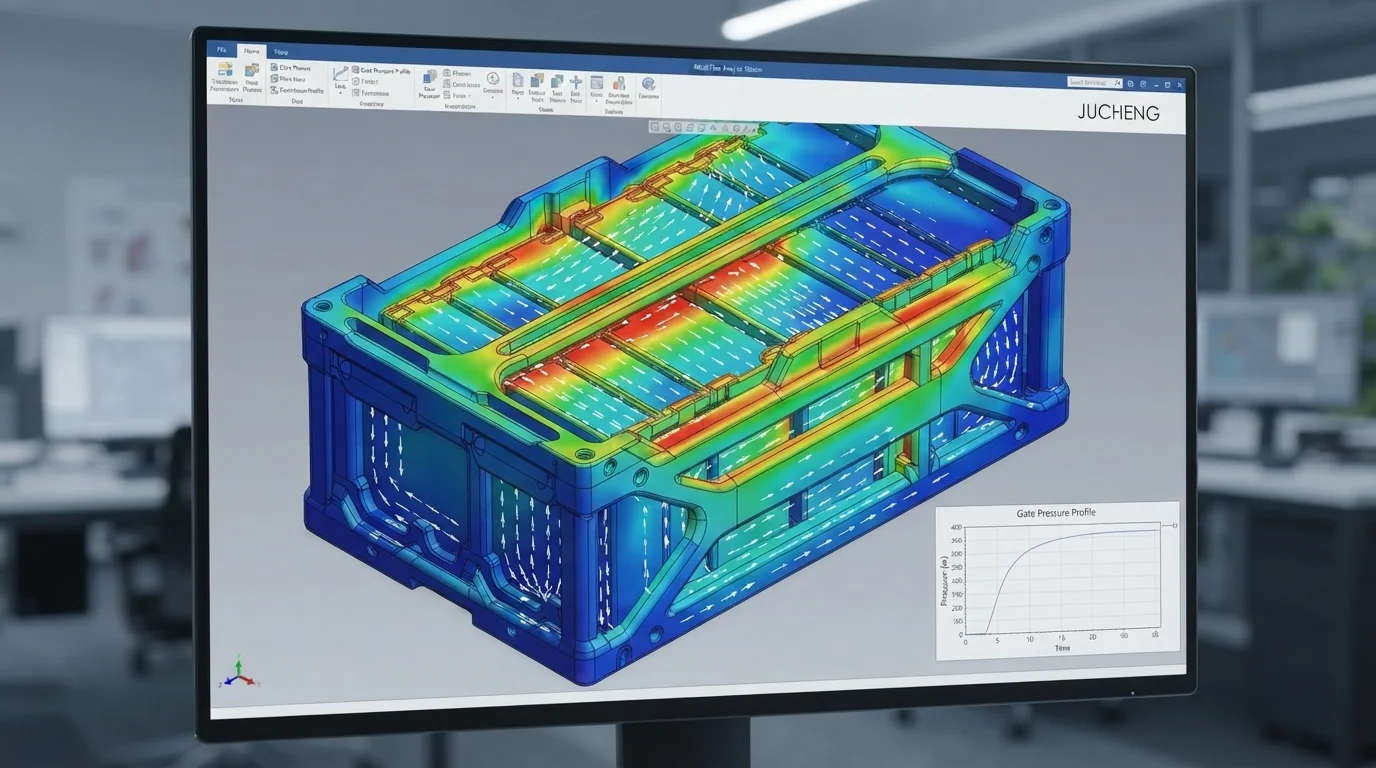
Takım grubumuz, metali kesmeden önce kayma gerilimi sıcak noktalarını tahmin etmek için gelişmiş sonlu elemanlar kalıp akış analizi kullanır.
Kavite dolumu sırasında enjeksiyon hızı profillerini dinamik olarak ayarlamak, kayma hızlarının güvenli sınırlar içinde kalmasını sağlar.
Bu işleme koruma önlemleri, polimerin orijinal moleküler ağırlığını koruyarak taşıyıcının standart otomotiv dayanıklılık testlerini geçmesini sağlar.
Izgara Benzeri Matrislerde Çarpılmanın Kontrolü ve Sıkı Toleranslar
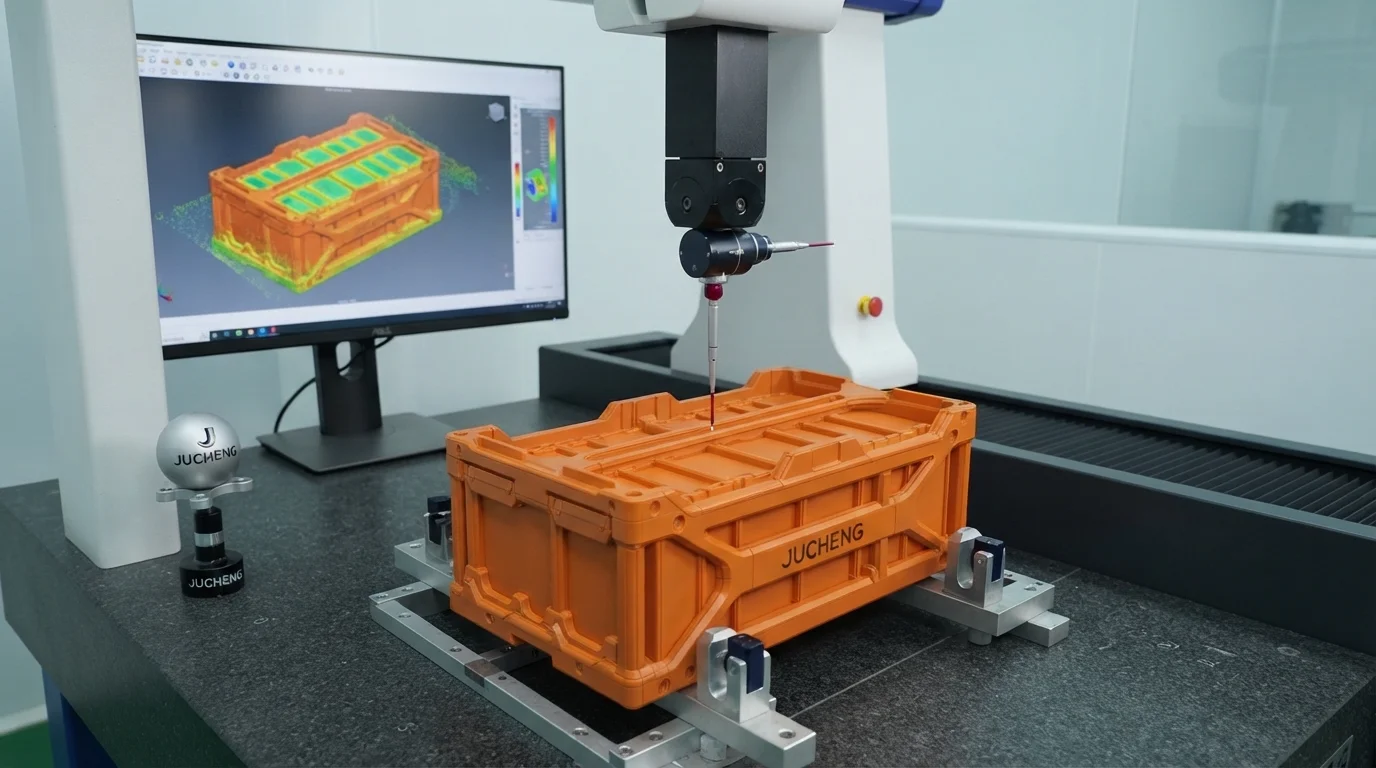
Çarpılmanın azaltılması UL94 V-0 alev geciktirici plastik hücre taşıyıcı enjeksiyon kalıplama karmaşık parça geometrisi nedeniyle son derece zorlayıcıdır.
Hücre taşıyıcıları, ince duvarlara (genellikle 1,2 mm ila 1,5 mm) ve yüzlerce hücre cebine sahip ızgara benzeri yapılardır; burada farklı soğuma hızları anizotropik büzülmeyi tetikler.
Amorf reçineler tekdüze büzülür, ancak cam elyaf veya alev geciktirici paketlerin eklenmesi, polimer akış cepheleri boyunca ve bunlara dik yönde büzülme farklılıkları yaratır.
0,1 mm'lik küçük bir burulma bile, paket montajı sırasında otomatik robotik kolların batarya hücrelerini yerleştirmesini engelleyerek reddedilen partilere yol açar.
Sıkı bir cep eş merkezliliği ve genel taşıyıcı düzlüğü elde etmek için takım tasarımcıları, her hücre cebi çekirdek pimine hassas su soğutma devreleri entegre eder.
Bu dinamik soğutma dengesi, matris genelinde tekdüze soğuma hızları sağlayarak anizotropik büzülme gerilmelerinin ızgarayı çarpıtmasını önler.
Ayrıca, yolluk düşme noktalarına yakın boşlukların aşırı doldurulmasını önlemek için 35'ten fazla enjeksiyon makinemizde sıkma basıncı profillerini optimize ediyoruz.
Doğru dolgu kontrolü, ince cidarlı kaburgalar boyunca tutarlı yoğunluk sağlayarak boyutsal burulmayı ortadan kaldırır.
Termal Gerilme Gevşetmesi için Kalıp Sonrası Tavlama Süreçleri
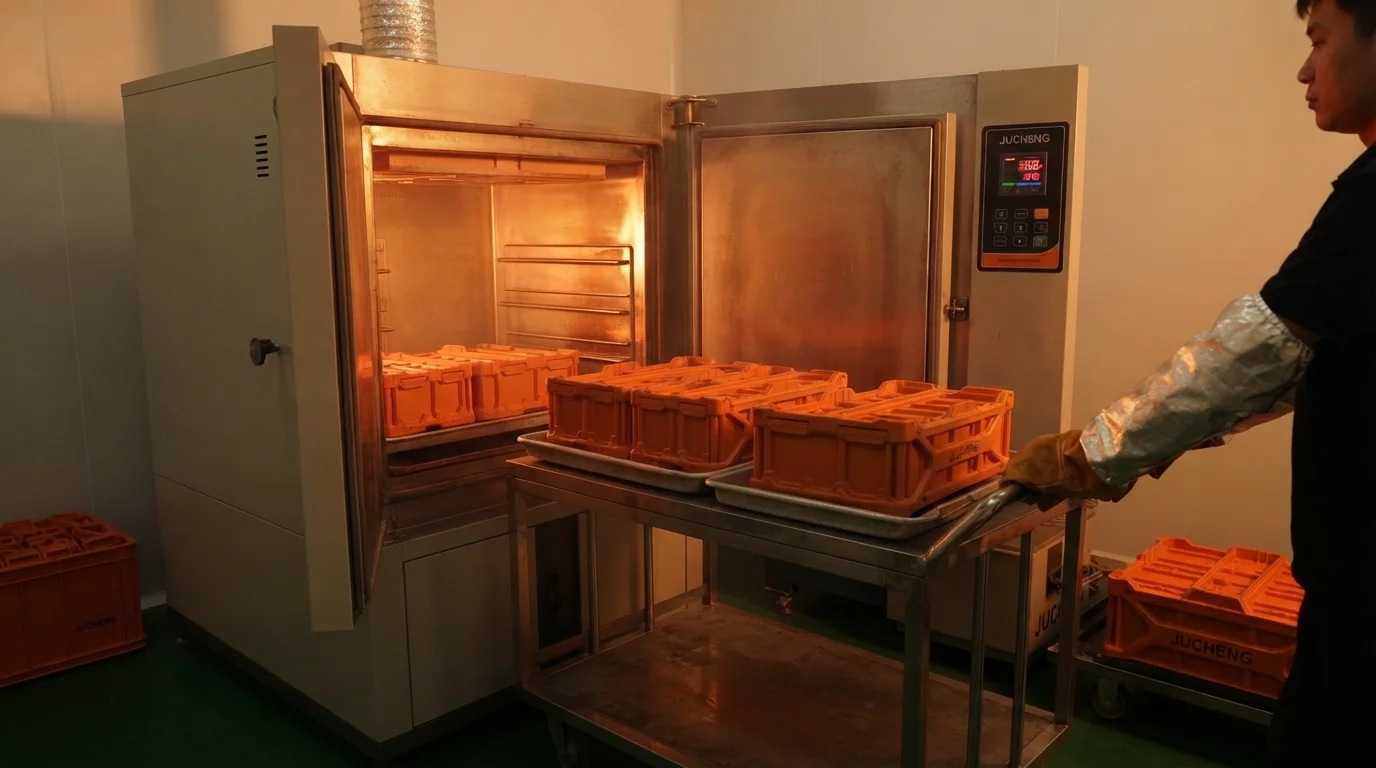
Bitmiş taşıyıcıların özel endüstriyel fırınlarda pişirilmesi, soğuma sırasında oluşan kalıntı gerilmeleri giderir.
110°C ila 120°C sıcaklıklarda yaklaşık 2 saat boyunca tavlama, yüksek gerilimli polimer moleküllerini gevşetir.
Bu termal son işlem, yüksek sıcaklık ortamlarında uzun hizmet saatlerinden sonra çevresel gerilme çatlamasının oluşmasını önler.
Başarılı uygulama UL94 V-0 alev geciktirici plastik hücre taşıyıcı enjeksiyon kalıplama içinde gerekli iç yapısal tabanı sağlar EV'ler için özel plastik akü muhafazaları.
JUCHENG, hassas takım teçhizatını IATF 16949 sertifikalı kalite sistemleriyle birleştirerek güvenilir üretim çözümleri sunar.
Sıkça Sorulan Sorular (SSS)
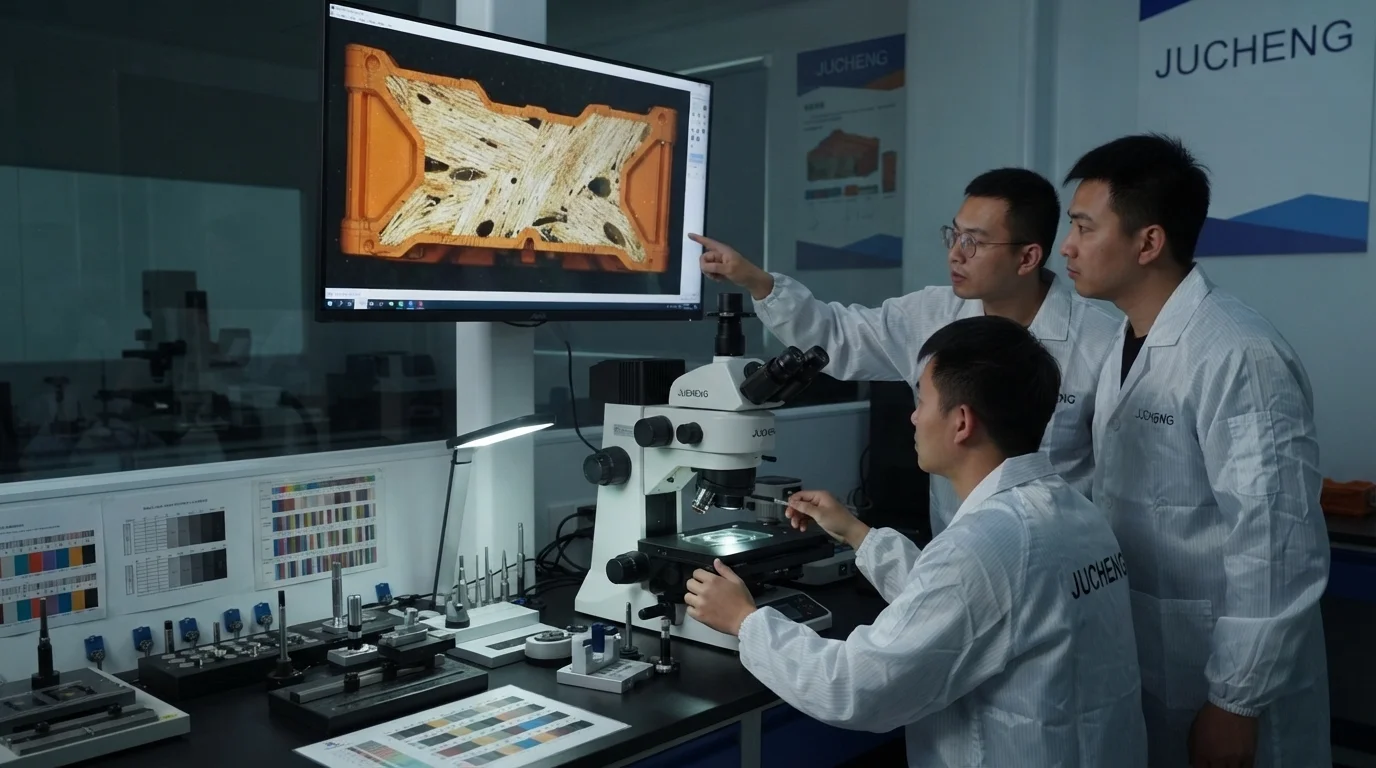
Alev geciktirici polimerler neden standart sınıflara göre daha yüksek gerilme çatlaması gösterir?
Alev geciktirici katkı maddeleri, yüksek kayma hızları altında göç ederek kaynak hatlarında veya keskin köşelerde yüksek konsantrasyonlu bölgeler oluşturan fiziksel safsızlıklar olarak işlev görür. Bu göç, çentik hassasiyeti yaratır ve titreşim altında kolayca çatlayan moleküler gerilmeleri hapseder.
Kalıplanmış bir taşıyıcı partisinin alev geciktirici sınıfını nasıl doğrularsınız?
Kalite doğrulaması, gelen hammadde muayenesini ve kalıp sonrası dikey yanma testini içerir. Kalite kontrol ekibimiz Analiz Sertifikasını kontrol eder ve parti numarasını resmi UL Yellow Card veritabanıyla çapraz referanslar.
Öğütülmüş malzemenin UL94 V-0 uyumluluğu üzerindeki etkisi nedir?
Öğütülmüş malzeme kullanımı alev geciktiriciliği önemli ölçüde zayıflatabilir. Yeniden işleme, polimeri ve FR katkı maddelerini birden fazla termal döngüye maruz bırakarak termal bozunmayı tetikler ve yanıcılık sınıfını V-0'dan V-2'ye düşürür.