
Berrak bir lens bile muayeneden geçemeyebilir çünkü berraklık, optik lens kalite kontrolünün yalnızca bir katmanıdır. Yüzey kusurları, boyutsal hata, iletilen dalga cephesi, odak davranışı, çift kırılma ve montaj hizalaması farklı sorulara yanıt verir. Pratik bir kontrol planı, her aşamada en ucuz güvenilir testi kullanırken ürün gereksinimine bağlı işlevsel bir optik kontrolü de korur.
Serbest bırakma için üç kapı: Yüzey temiz ve hasarsız mı? Geometri doğru datuma bağlı mı? Lens, amaçlanan montaj ve ortam altında optik işlevini yerine getiriyor mu?
Bu makalede:
- Görsel muayeneyi standartlaştırın
- Geometriyi ve datumları ölçün
- Artık gerilimi tarayın
- Optik işlevi test edin
- Katmanlı bir numuneleme planı oluşturun
- Sıkça sorulan sorular
Görsel Muayene Kontrollü Bir Sahne Gerektirir
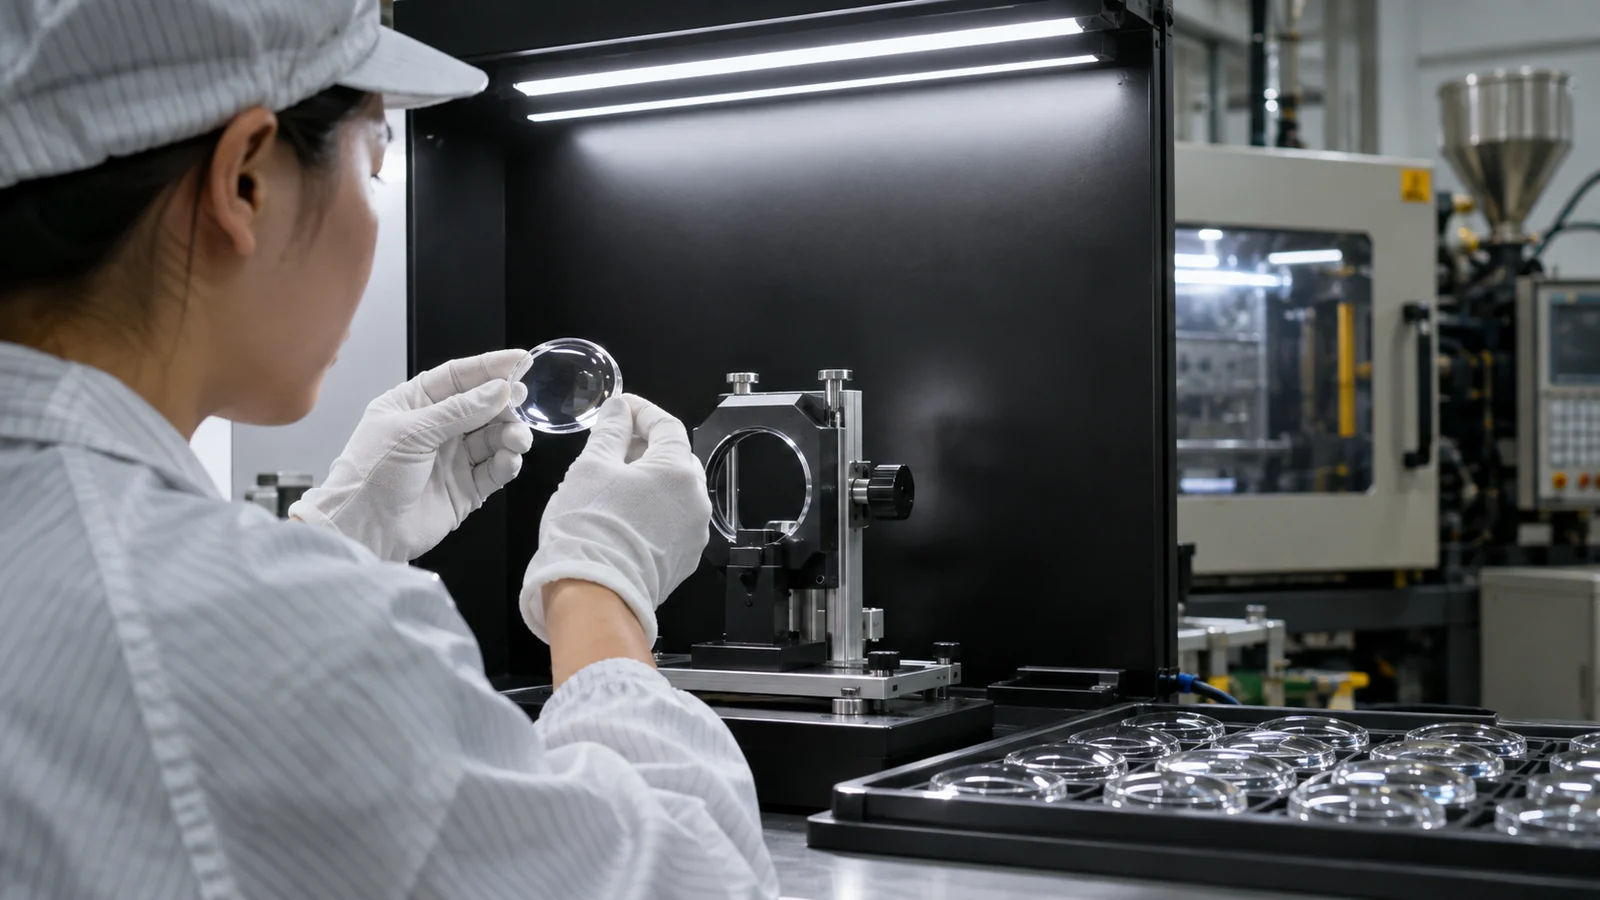
Çizik, bulanıklık, siyah benekler, splay ve akış izleri ışık açısı ve arka planla değişir. Işık kaynağını, yoğunluğu, mesafeyi, görüş açısını, arka planı, büyütmeyi ve muayene süresini tanımlayın. Aksi takdirde, her ikisi de dikkatli olsa bile denetçiler fikir ayrılığına düşebilir.
Parçayı bölgelere ayırın. Açık diyafram içindeki bir kusur, tutma flanşı altındaki aynı kusurdan daha katı bir sınıra sahip olabilir. “Küçük” veya “belirgin” gibi tanımlayıcı terimler yerine boyutsal kriterlere sahip referans numuneler veya görüntüler kullanın.”
Geometri İşlevsel Datumdan Ölçülmelidir
Merkez kalınlığı, çap, yüzey formu, merkezleme hatası ve montaj özelliklerini her bir karakteristiğe uygun yöntemlerle ölçün. Optik eksen, montajda kullanılan datuma göre ilişkilendirilmelidir. Uygun bir kenardan ölçülen bir lens geçebilir, ancak kullanışlı ekseni kaymış olabilir.
Bağlama kuvveti dikkat gerektirir. İnce optikler kelepçeler veya problar altında deforme olabilir ve zorla düzleştirilmiş bir ölçüm, serbest durumdaki çarpıklığı gizleyebilir. Tutma koşulunu belgeleyin ve ölçüm tekrarlanabilirliğinin toleransa göre küçük olduğunu doğrulayın.
Polarize Işık, Normal Işığın Gizlediğini Ortaya Çıkarır
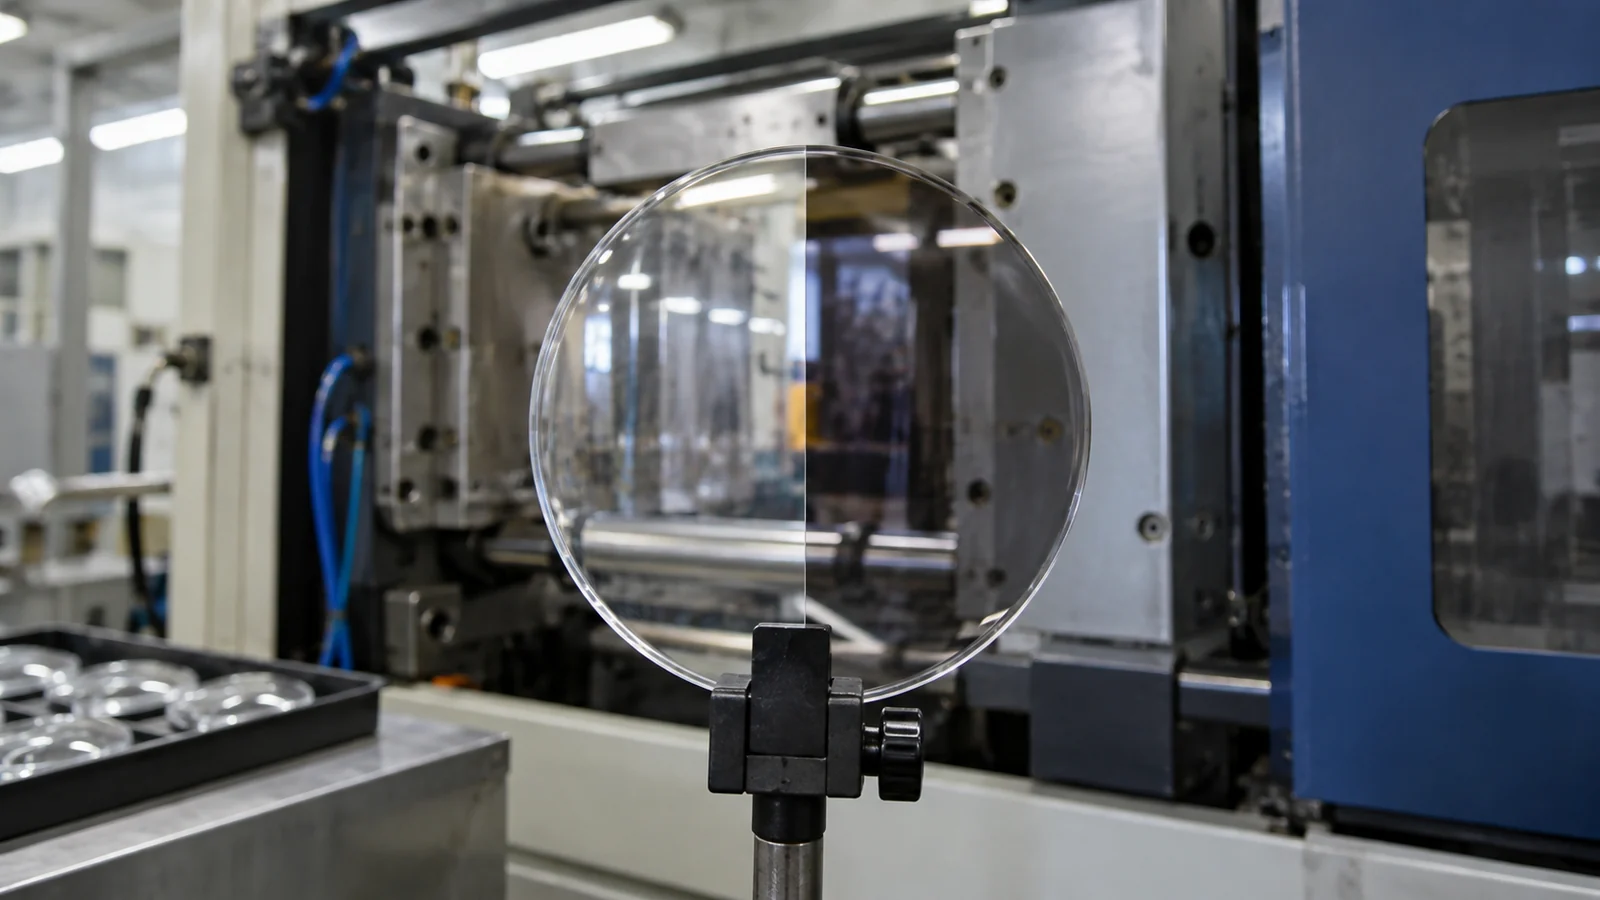
Kalıntı gerilme, şeffaf polimerlerin kırılma davranışını değiştirir. Çapraz polarizörler, gerilmeyle ilişkili gecikmeyi desenler veya renkler olarak görünür hale getirerek yollukların, kavitelerin ve proses koşullarının karşılaştırılmasına yardımcı olur. Görüntü tarama için değerlidir, ancak bir renk deseni otomatik olarak nicel bir gerilme değeri değildir.
Onaylanmış bir yöntem oluşturun: parça yönelimi, polarizör hizalaması, ışık kaynağı, kamera ayarları ve kabul bölgeleri. Tutarlı koşullandırma süresinde kaviteye özgü numuneleri karşılaştırın. Polarizasyon ürünü etkiliyorsa, yalnızca görsel bir desene güvenmek yerine nicel veya işlevsel bir kriter ekleyin.
Nihai Test, Ürünün Optik İşlevine Benzameli
Bir odaklama merceği odak konumu veya nokta dağılımı açısından kontrol edilebilir. Bir ışık dağıtım optiği açısal yoğunluk verisi gerektirebilir. Bir pencere distorsiyon veya geçirgenlik testi gerektirebilir. Toplanması kolay olanları değil, saha performansını öngören metrikleri seçin.
Mümkün olduğunda, merceği gerçek kaynak, sensör veya mekanik kısıtlama ile temsili bir fikstürde test edin. Bu özellikle Optik ve Şeffaf Enjeksiyon Kalıplama, için önemlidir; çünkü tutma kuvveti ve hizalama, gevşek muayeneden geçmiş bir parçayı değiştirebilir.
| Muayene katmanı | Neyi tespit eder | Tek başına neyi kanıtlayamaz |
|---|---|---|
| Kontrollü görsel kontrol | Yüzey ve kirlenme kusurları | Odak veya dalga cephesi performansı |
| Boyutsal metroloji | Form, konum ve referans ilişkileri | Malzeme gerilimi ve iletimi |
| Fonksiyonel optik test | Işın, görüntü veya odak çıktısı | Destekleyici veri olmadan kök neden |
Hızlı Ekranları Sık, Derin Testleri Stratejik Kullanın
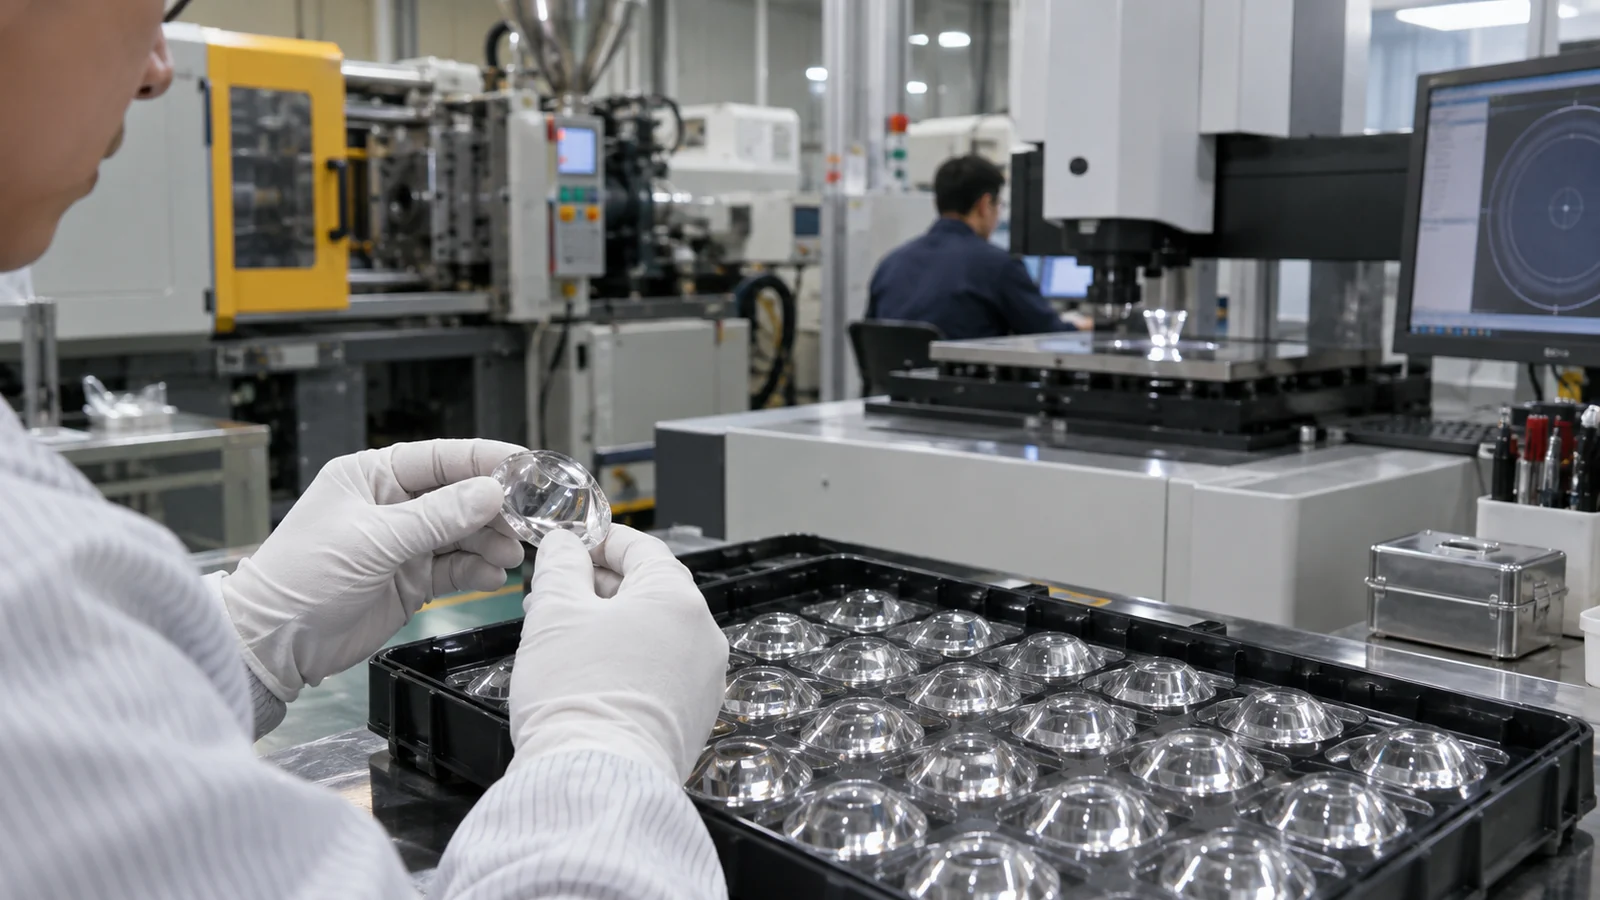
Her test her parçaya ait değildir. Görsel kontroller ve seçilmiş boyutlar sık sık yapılabilir; tam yüzey metrolojisi veya optik tezgah testleri lot, göz, takım olayı veya risk bazında planlanabilir. Kalifikasyon sırasında, hızlı göstergeler ile optik çıktı arasındaki bağlantıyı kurmak için yeterli göz-ayrımlı veri toplayın.
Insert bakımı, reçine veya renk değişimi, proses penceresi sapması, ekipman transferi veya yeni bir montaj koşulundan sonra doğrulamayı artırın. Bir arızanın yalnızca ayıklanmak yerine araştırılabilmesi için malzeme lotuna, göze, kalıplama koşullarına ve muayene düzeneğine izlenebilirliği koruyun.
Referans parçaları kullanın, ancak şartname haline gelmelerine izin vermeyin
Sınır numuneleri, denetçilerin onaylanmış aydınlatma altında çizikleri, benekleri ve akış izlerini tanımasına yardımcı olur. Korunmalı, tarihlenmeli ve hasar veya sararma açısından kontrol edilmelidir. Çizim ve kabul yöntemi kontrol edici kayıt olarak kalır; bozulmuş bir referans parça kalite sınırını sessizce kaydırmamalıdır.
Bir lens arızalanmadan önce tepkiyi planlayın
Kontrol planı, üretimin ne zaman durdurulacağını, malzemenin ne kadar kapsam altına alınacağını, hangi saklanan numunelerin inceleneceğini ve hangi proses ve bakım kayıtlarının gözden geçirileceğini belirtmelidir. Temiz görünümlü fonksiyonel bir arıza, ambalajlama sırasında oluşan bir çizikten farklı bir araştırma gerektirir. Tanımlanmış tepki yolları kapsamayı kısaltır ve iyi ürünü gereksiz ayıklamadan korur.
Denetçileri, cihazları ve müşteri fikstürünü ilişkilendirin
Üretime geçmeden önce, kalıplama muayenesi ile müşterinin optik testi arasında kabul edilmiş, reddedilmiş ve sınır parçalardan oluşan küçük bir set paylaşın. Takım ekibi hâlâ yanıt verebiliyorken uyuşmazlığı araştırın. Korelasyon özellikle yazılım filtreleri, fikstür kuvveti veya görüntü işlemenin bildirilen değeri değiştirebildiği durumlarda önemlidir.
Periyodik denetim testi aynı saklanan konfigürasyonu veya belgelenmiş bir eşdeğerini kullanmalıdır. Işık kaynağı, kamera, fikstür veya analiz sürümü değişirse bir köprü çalışması yürütün. Aksi takdirde, görünürdeki bir proses iyileşmesi veya kötüleşmesi yalnızca bir ölçüm sistemi değişikliği olabilir.
Sıkça Sorulan Sorular
Bir lens görsel olarak geçip fonksiyonel olarak kalabilir mi?
Evet. Form hatası, desantrasyon veya kalıntı gerilme, belirgin bir kozmetik kusur oluşturmadan optik çıktıyı değiştirebilir.
100% optik testi gerekli mi?
Riske, test hızına ve süreç kanıtlarına bağlıdır. Doğrulanmış bir süreç, sık yapılan vekil kontrolleri planlanmış fonksiyonel testlerle birleştirebilir.
Bir kalite raporu hangi verileri içermelidir?
Parça revizyonu, reçine sınıfı ve lotu, kalıp gözü, süreç lotu, koşullandırma, cihaz, fikstür, yöntem, ölçülen sonuç ve kabul durumu.