
Gaz destekli kalıplama prosesi, katı kalın bir duvardan beklenen çökme izleri olmadan hafif, içi boş bir kesit üretebilir. Ancak tek başına düzgün bir kısa dolum, çevrimi kararlı hale getirmez. Reçine dolumu, gaz gecikmesi, basınç tutma, soğutma ve havalandırma, gaza hâlâ eriyik haldeki çekirdek boyunca öngörülebilir bir yol bırakmalıdır. Bir aşama kayarsa, parça dolabilir ancak kısa bir gaz kanalı, yüzey izi veya beklenmedik şekilde ince bir duvarla sonuçlanabilir.
Bu, bir denemeyi inceleyen mühendisler için bir proses penceresi kılavuzudur; genel bir avantajlar listesi değildir. Hizmet kapsamı ve parça türleri için bkz. gaz destekli enjeksiyon kalıplama. Burada soru daha dardır: Bir ekip gaz ayarlarını değiştirmeden önce neyi ölçmelidir?
Bu makalede
- Dolum rotayı hazırlar
- Gecikme eriyik çekirdeği değiştirir
- Tutma kalın kesite ulaşmalıdır
- Bir ayarı değiştirmeden önce parçayı okuyun
- Üretim için neler korunmalı
- Proses incelemesinden sorular
Dolum Rotayı Hazırlar; Dolumu Bitirmez
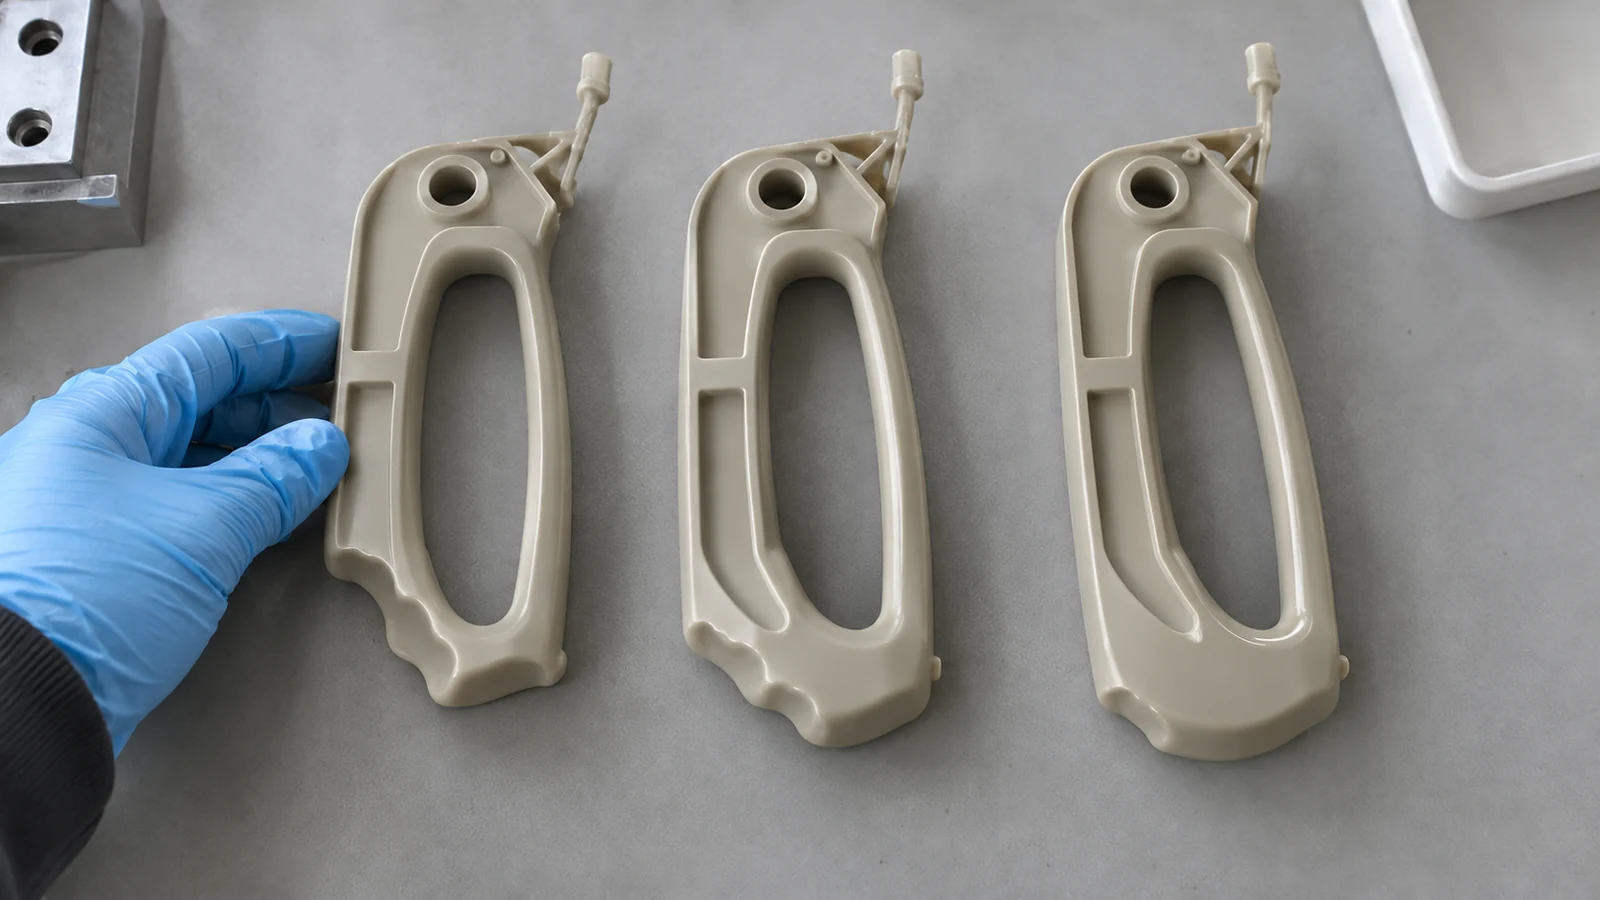
Kısa dolum çevriminde reçine önce kavitenin bir kısmını doldurur. Ardından azot, kasıtlı olarak kalın bir kesitin sıcak çekirdeğini yerinden eder ve eriyik reçineyi akış sonuna doğru itebilir. Dış kabuk, kalıba karşı soğumaya başlamıştır. Daha soğuk bir kabuk ile hareketli bir çekirdek arasındaki bu fark, kontrollü bir içi boş yol oluşturmayı mümkün kılar.
Çok küçük bir dolum, gazın önünde çok az eriyik bırakabilir ve eksik dolum veya gaz nüfuzu olasılığını artırabilir. Çok büyük bir dolum ise faydalı nüfuz için yetersiz yer bırakabilir. Bir parçadan diğerine aktarılabilecek evrensel bir yüzde yoktur: giriş konumu, reçine, kanal geometrisi ve duvar kalınlığı kullanılabilir aralığı değiştirir. Denemeler sırasında gerçek dolum ayarını ve kalıplanmış parça ağırlığını kaydedin, ardından gazın nereye gittiğini görmek için temsili parçaları kesitleyin.
Her koyu veya içi boş görünen özelliği tam bir kanalın kanıtı olarak değerlendirmeyin. Kesilmiş bir kesit, aksi halde kabul edilebilir bir dış görünümün arkasında katı bir bölüm ortaya çıkarabilir. Bu bölüm, amaçlanan içi boş alandan farklı şekilde soğumaya ve büzülmeye devam edebilir.
Gaz Gecikmesi Hangi Çekirdeğin Hâlâ Hareketli Olduğunu Değiştirir
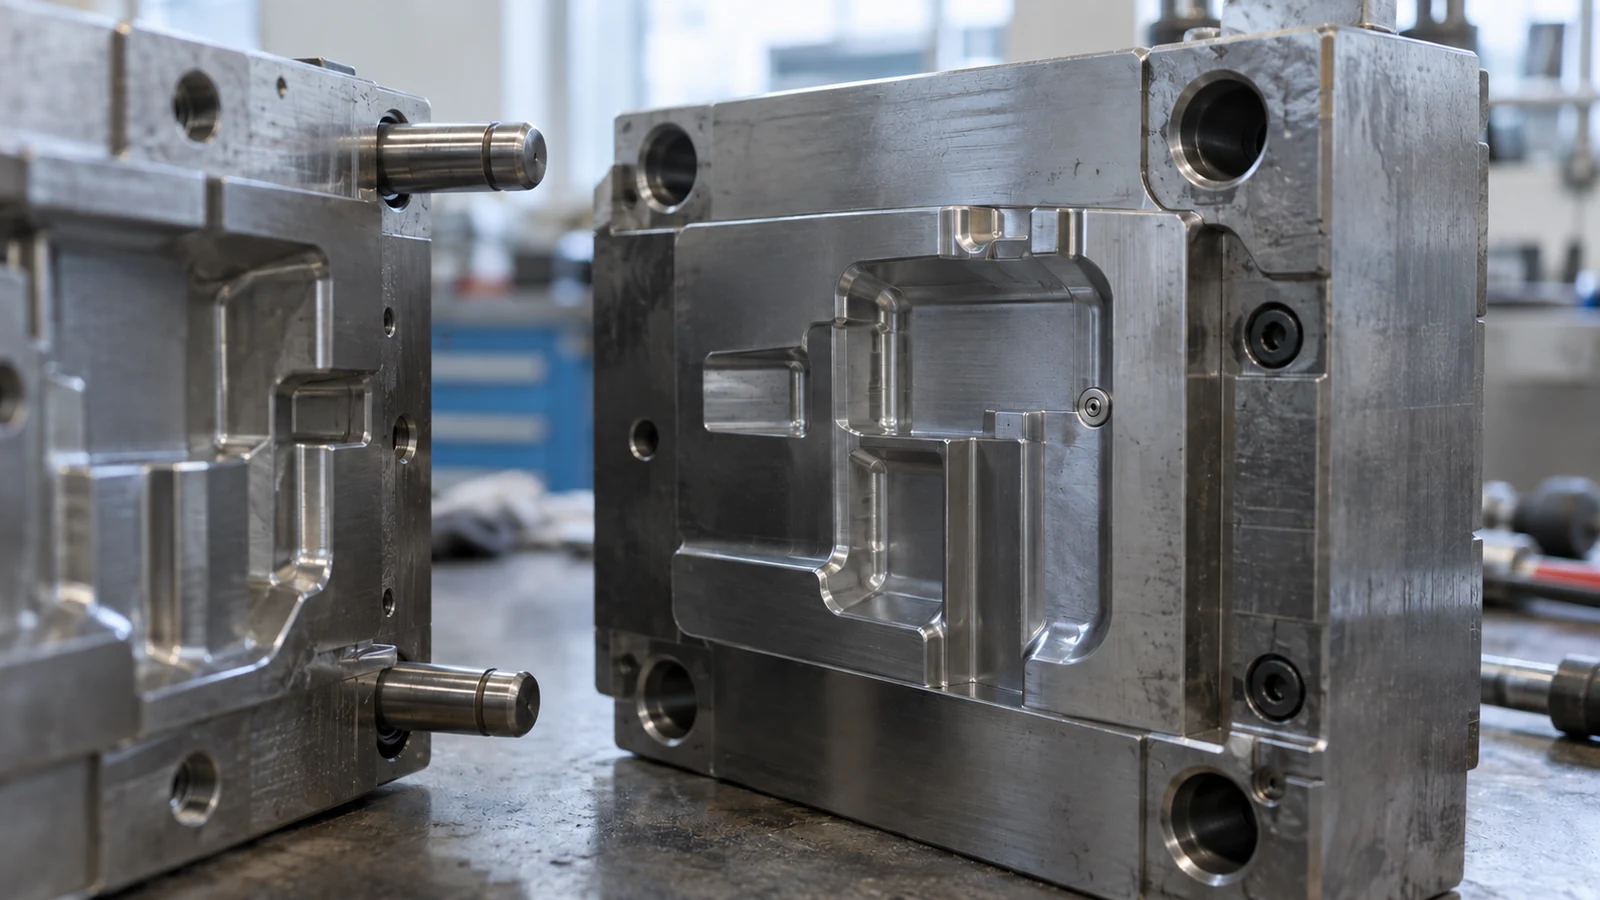
Reçine dolumu ile gaz girişi arasındaki süre, çekirdeğin ne kadarının hareketli kaldığını belirler. Gaz, kullanışlı bir kabuk oluşmadan önce girerse ince bir duvara yayılabilir veya yüzeyi kırabilir. Kalın güzergâh çok fazla donduktan sonra girerse, nüfuz erken durabilir ve kanalın sonuna yakın çökme eğilimli bir kütle bırakabilir.
Gecikme tek başına değerlendirilemez. Eriyik sıcaklığı, kalıp sıcaklığı, enjeksiyon hacmi ve yerel et kalınlığı soğumayı etkiler. Kontrollü bir denemede her seferinde bir değişkeni değiştirin ve aynı konumlardaki kesitleri karşılaştırın. Görünür bir yüzey iyileşmesi faydalı bir kanıttır, ancak içi boş kesitin sürekli olup olmadığını veya kalan duvarın parçanın yükü için yeterli olup olmadığını göstermez.
Bir proses yalnızca tek bir dar ayar kombinasyonunda çalışıyorsa, reçetenin yanı sıra geometriyi de inceleyin. Gaz, daha sıcak ve daha kalın olan düşük dirençli güzergâhı izleme eğilimindedir. Kötü bir güzergâh, basıncı artırarak her zaman düzeltilemez.
Tutma, Büzülen Kalın Kesite Ulaşmalıdır
Gaz basıncı, reçine soğurken yüzeyi içeriden destekleyebilir, ancak yalnızca bağlantılı bir gaz yolu gerçekten ulaştığı yerde yardımcı olur. Durdurulmuş bir kanalın ötesinde katı bırakılan kalın bir kaburga hâlâ çökme veya farklı büzülme gösterebilir. Bu nedenle basınç profili ve tutma süresi, tek başına kalite göstergeleri olarak kullanılmak yerine gaz nüfuzu ve soğumayla birlikte değerlendirilmelidir.
Basıncı artırmak her kusura verilecek güvenli bir varsayılan yanıt değildir. Gaz cephesini istenmeyen bir bölgeye taşıyabilir veya bir köşeye yakın duvarı inceltebilir. Önce sorunun kısa nüfuz, kararsız bir cephe, belirli bir yüzeyin yetersiz beslenmesi veya düzensiz soğuma olup olmadığını belirleyin. Sorun planlanan akış yolundan kaynaklanıyorsa, bir kalıp akış analizi başka bir takım değişikliği onaylanmadan önce dolgu deseni, gaz güzergâhı ve geometri arasındaki ilişkiyi test etmeye yardımcı olabilir.
Ayarları Değiştirmeden Önce Parçayı Okuyun
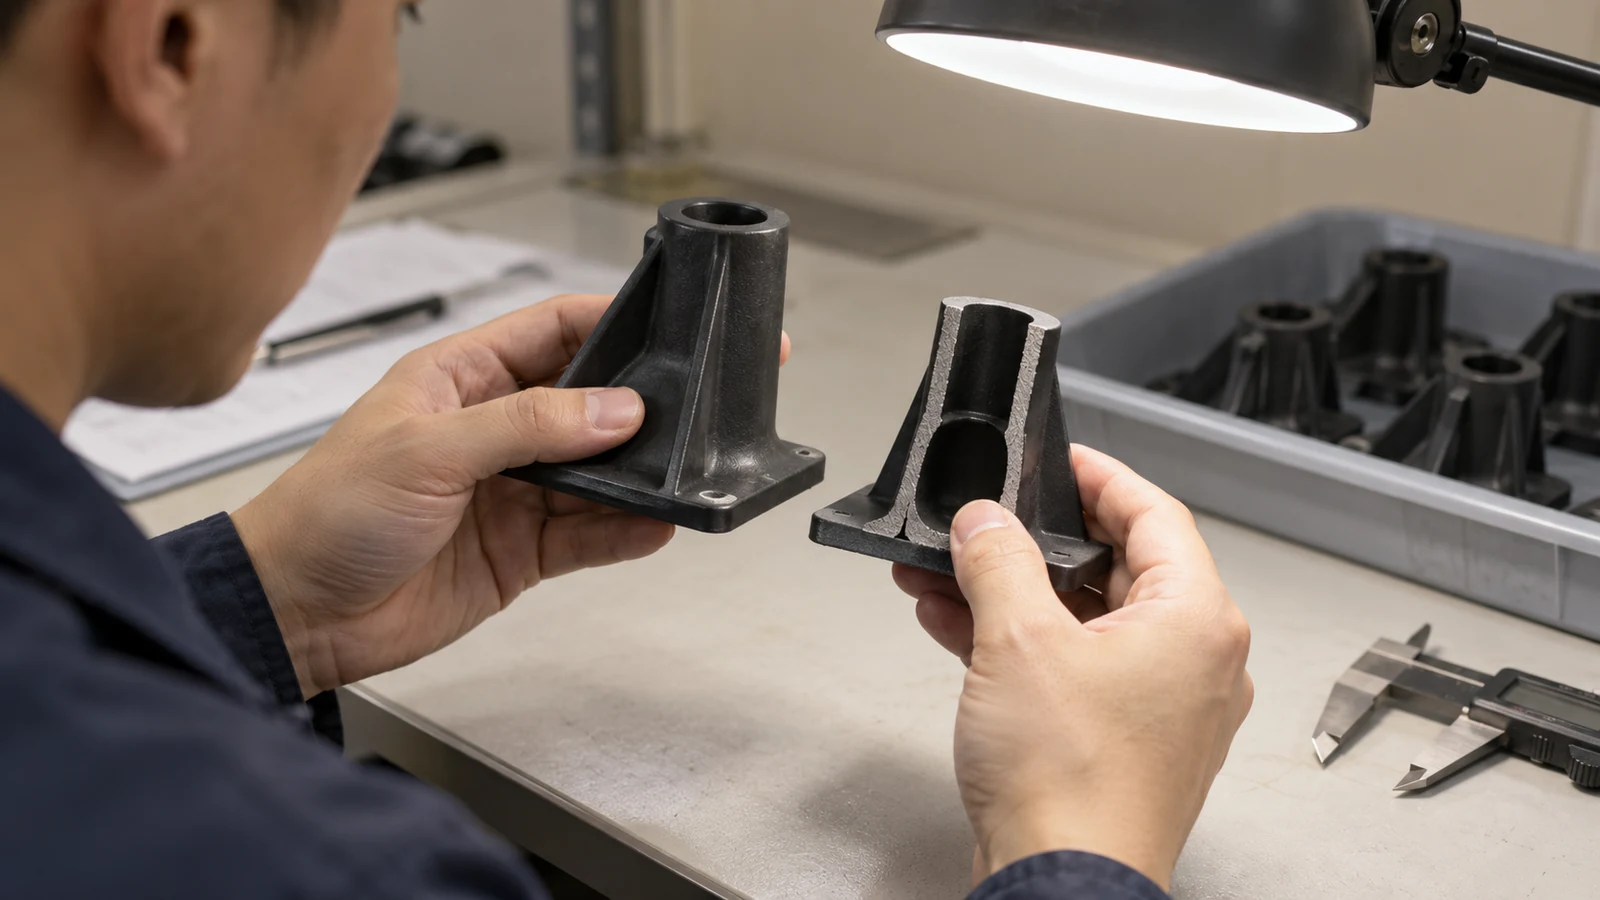
Her belirti fiziksel kanıtla eşleştirildiğinde bir proses denemesini yorumlamak daha kolaydır. Belirlenen ayarlar altında üretilen parçaları karşılaştırın ve kesme düzlemini, ölçüm konumlarını ve görünüm kriterlerini tutarlı tutun. Aşağıdaki tablo, garanti edilmiş bir neden değil, tanısal bir başlangıç noktası açıklar.
| Gözlem | Önce kontrol edin | Saklanacak kanıt |
|---|---|---|
| Kalın bir uç yakınında çökme kalıyor | İçi boş yolun o kesite ulaşıp ulaşmadığı | Kesit ve yüzey fotoğrafı |
| Gaz bir duvardan geçer | Gazın önünde kalan eriyik, zamanlama ve yerel duvar geometrisi | Geçiş konumu ve atış kaydı |
| İçi boş uzunluk döngüden döngüye değişir | Atış tutarlılığı, gaz girişi ve termal kararlılık | Parça ağırlıkları ve tekrarlanan kesit kesimleri |
Proses değişiklikleri yalnızca parça ağırlığına göre değil, çizimin kritik yüzeyleri ve ölçülerine göre değerlendirilmelidir. Duvar sürekliliği, sertlik veya yüzey kalitesi daha az öngörülebilir hale gelirse, daha hafif bir parça otomatik olarak daha iyi bir parça değildir.
Deneme Üretime Dönüştüğünde Neler Korunmalı
Onay, hem makine tarafındaki çalışma aralığını hem de parça tarafındaki kanıtları tanımlamalıdır. Reçine tanımlamasını, atış ayarını, gaz giriş zamanlamasını, basınç profilini, tutma ve havalandırma sırasını, kalıp sıcaklığı koşullarını ve içi boş kesiti kontrol etmek için üzerinde anlaşılmış bir yöntemi koruyun. Alıcı için hangi ölçülerin ve görünür yüzeylerin önemli olduğunu kaydedin. Bunlar belirli bir proje için gözden geçirilecek maddelerdir; tek bir evrensel aralığın var olduğu iddiası değildir.
- Kesit düzlemlerini işaretleyin. Amaçlanan gaz yolunun başlangıcını, kıvrımını ve sonunu ortaya koyan konumları seçin.
- Geçme koşulları üzerinde anlaşın. Numuneleri değerlendirmeden önce gerekli görünümü, duvar sürekliliğini ve çizim ölçülerini belirtin.
- Değişiklik kaydı tutun. Bir parametre değişirse, yeni parçayı aynı kesit ve muayene planına göre karşılaştırın.
Takım imalatından önceki bir tasarım için, eksik bir kanalı keşfetmek adına bir proses denemesine güvenmek yerine, amaçlanan gaz yolunun parça çizimiyle birlikte gözden geçirilmesi daha iyidir.
Proses İncelemesinden Sorular
Daha fazla gaz basıncı kısa bir içi boş kanalı giderebilir mi?
Güvenilir şekilde değil. Önce eriyik yolunun donup donmadığını, gaz girişinin yanlış konumlandırılıp konumlandırılmadığını veya kanal geometrisinin belirsiz olup olmadığını tespit edin. Daha fazla basınç, istenen yolu uzatmadan yeni bir ince cidar kusuru yaratabilir.
İyi görünen bir dış yüzey çevrimi onaylamak için yeterli mi?
Hayır. Görünüm, kesit kontrolleri ve çizimdeki boyutlar veya mekanik gereksinimlerle birlikte değerlendirilmelidir. Görünmeyen içi boş yol, işlevsel sonucun bir parçasıdır.
Zor bir denemeyi değerlendirmeye hangi dosyalar yardımcı olur?
3D modeli, çizimi, reçine sınıfını, işaretlenmiş görünüm yüzeylerini, beklenen yük yönünü ve kusurun fotoğraflarını veya kesitlerini sağlayın. Bu ayrıntılar, bir proses incelemesini makine ayarları listesinden çok daha spesifik hale getirir.