
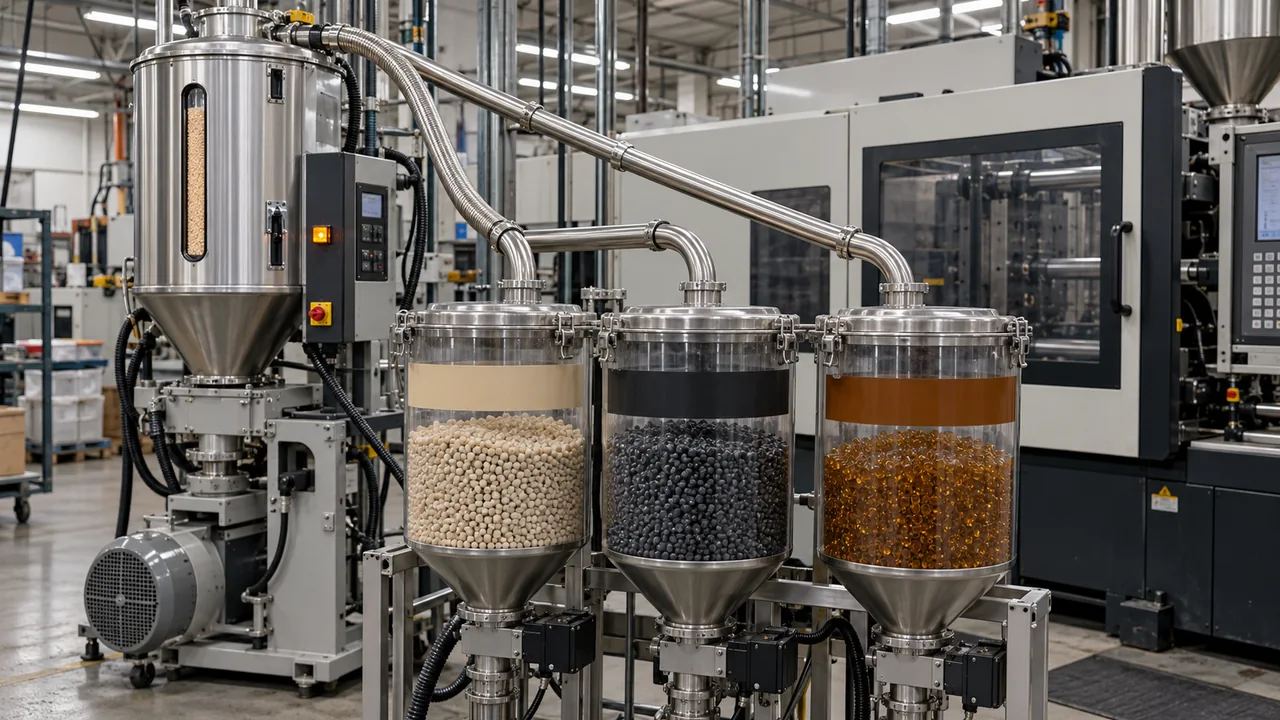
Bir kurutucu doğru sıcaklığı gösterebilirken presse ulaşan peletler yetersiz hazırlanmış olabilir. Ayarlanan değere güvenmeden önce havayı, bekleme süresini ve transfer yolunu takip edin. Yüksek sıcaklık polimer kurutma, zamanlayıcı dolduğunda tamamlanmış olmaz. Reçine nemi başlangıç durumuna, kurutucu çiy noktasına, hava akışına, yatak derinliğine, sıcaklığa, süreye ve kurutucu ile besleme ağzı arasında olanlara bağlıdır. Bir malzeme hazneyi kuru terk edip transfer sırasında veya bir üretim kesintisinde yine de nem emebilir.
Bu makalede:
- Kurutmanın neyi kontrol ettiğini anlayın
- Kurutucunun tam durumunu okuyun
- Malzemeyi kuruttuktan sonra koruyun
- Nemi bozunmadan ayırın
- Bir yeniden başlatma prosedürü oluşturun
Yüksek eriyik sıcaklığında nem neden pahalı hale gelir
Nem; sıçrama, kabarcık, yüzey çizgileri ve tutarsız özelliklere yol açabilir. Hassas polimerler için, ıslak reçinenin işlenmesi moleküler ağırlığı da azaltabilir. Yüksek eriyik sıcaklığı sonuçları ağırlaştırır çünkü malzeme, nem veya kirlilik mevcutken ciddi bir termal geçmiş yaşar. Bazı polimerler erime sırasında hidrolize olur ve yüzey kabul edilebilir görünse bile moleküler ağırlığı düşürür. Sonuç daha sonra kırılgan montaj arızası veya azalmış yorulma ömrü olarak ortaya çıkabilir. Yalnızca görünümü değil, nem limitlerini ve mekanik doğrulamayı kullanın. Farklı reçine aileleri neme farklı tepki verir.
Yalnızca görünüm yeterli değildir. Bir parça kabul edilebilir görünebilir ve yine de azalmış mekanik performansa sahip olabilir. Hidrolize duyarlı polimerler ıslak erime sırasında moleküler ağırlık kaybedebilirken, diğer malzemelerdeki nem öncelikle işleme veya görünüm sorunları yaratabilir. Bu nedenle PEEK ve PPS'ye her yüksek sıcaklık naylonuyla aynı hidroliz açıklaması atfedilmemelidir. Seçilen kalitenin hazırlık gereksinimini izleyin ve ilgili arıza mekanizmasını doğrulayın. Kabul edilebilir görünen bir parça yararlı bir kanıttır, ancak tek başına korunan mukavemeti ortaya koyamaz veya hazırlık sürecinin kontrol edildiğini kanıtlayamaz. Kurutma; süreye, düşük çiy noktalı havaya, yataktan geçen hava akışına ve pelet maruziyetine bağlıdır. Bir ısıtıcı ayarlanan değere ulaşabilirken tıkalı filtreler veya kanal oluşumu haznenin bir kısmında ıslak malzeme bırakabilir. Çiy noktasını kaydedin ve hava akışını üretim değişkenleri olarak inceleyin. Peletlere ulaşan havanın durumunu ölçün ve yataktan yeterli akışın geçtiğini doğrulayın.
Bir kurutma reçetesinde ikiden fazla ayar vardır
| Değişken | Neyi değiştirir | Nasıl başarısız olur |
|---|---|---|
| Hava sıcaklığı | Nem difüzyon hızı | Çok düşük olursa yavaş kurur; çok yüksek olursa malzemeye veya katkı maddelerine zarar verebilir |
| Çiy noktası | Havanın kurutma kapasitesi | Kötü çiy noktası kurutmayı durdurur |
| Hava akışı | Isı ve kuru hava dağılımı | Kanallanma bölgeleri ıslak bırakır |
| Kalma süresi | Difüzyon için mevcut süre | Yüksek verim, gerçek maruz kalma süresini kısaltabilir |
Transfer yolu kurutucunun etkisini bozabilir
Yükleyicileri, hortumları, dengeleme bunkerlerini ve huni kapaklarını denetleyin. Malzeme yoluna giren ortam havası nemi yeniden getirebilir. Uzun üretim duruşları özellikle risklidir çünkü reçine doğrulanmış kuru hava koşulunun dışında kalabilir. Derin bir huni, tıkalı bir filtre veya kısa malzeme kalma süresi, ısıtıcı doğru değer gösterse bile bazı bölümlerin yetersiz hazırlanmasına yol açabilir. Huni kapasitesini ayarlarken gerçek verimi hesaba katın: kurutma süresi, bir torbanın sıcak bir kaba döküldüğü andan değil, gerekli koşullar altında maruz kalmanın başlangıcından itibaren başlar. Ekipman arızalarını telafi etmek için sıcaklığı veya süreyi uzatmadan önce tedarikçinin sınırlarını kontrol edin. Kurutulmuş peletler açık kaplarda, uzun hortumlarda veya sızdırmaz olmayan makine hunisinde nemi yeniden alabilir. Gecikmeler ve kısmi torbalar vardiyalar arasında farklılık yaratır. Her grade için maksimum maruz kalma süresini ve kapalı transfer kurallarını tanımlayın. Malzemeyi açılmış ambalajdan kurutucu, transfer hattı ve makine hunisi boyunca takip edin.
Kurutma sonrası maksimum maruz kalma süresini ve bu sınır aşıldığında gerekli eylemi tanımlayın. Şüpheli malzemeyi kontrollü bir yeniden kurutma veya bertaraf kuralı olmadan üretime geri vermeyin. Uzun bir üretim duraklaması, açık kapak veya sızdırmaz olmayan kap, orijinal kurutma kaydından bağımsız olarak maruz kalmayı değiştirebilir. Grade bunu gerektiriyorsa uygun bir kapalı veya kuru hava taşıma yolu sağlayın. Kırma ve orijinal reçineyi tanımlanmış ve onaylı talimatlara göre hazırlanmış halde tutun. Tekrarlayan bir hatayı teşhis ederken kullanım noktasına yakın numune alın, çünkü kurutucu çıkışındaki bir ölçüm sonraki elleçleme değişikliklerini kaçırabilir.
PEEK, PEI and PPS do not share one rule
Polymer families and individual grades differ in moisture sensitivity, additives and supplier recommendations. PEI commonly demands careful moisture control for surface quality and properties. PEEK and PPS also require grade-appropriate preparation even when their equilibrium moisture behavior differs. PEI, PEEK, PPS and high-temperature nylons do not share one drying schedule or moisture limit. Regrind, pellet size and packaging history can further change required time. Use the supplier grade sheet and verify with a calibrated moisture method. Compare recommendations for the exact grade, not just the polymer name.
Use the selected PEEK, PEI/Ultem veya PPS grade guide. A generic drying chart is only a screening reference. Supplier documents may distinguish pellet preparation, allowable residual moisture and storage handling. Record the publication version, units and measuring method, especially where a percentage limit could be confused with ppm or another basis. Higher processing temperature does not mean every material needs a hotter dryer. Some drying equipment can overheat or contaminate resin, so capability and cleanliness are part of preparation as well as moisture removal.
Moisture is not the only cause of splay
Volatiles, contamination, excessive shear, degraded material and trapped gas can create similar evidence. Confirm dryer dew point and moisture condition before extending drying time. If moisture is within specification, inspect residence time, temperature profile, screw recovery and venting. Splay, gas and brittleness can also result from excessive residence, contamination or dead spots. Increasing drying time will not remove thermally damaged material. Compare moisture readings with purge appearance, barrel history and restart timing. When splay or brittleness appears, compare measured pellet moisture with residence history, purge observations and the distribution of the failure. A defect that follows one cavity may need a local vent or thermal investigation even when the surface resembles wet-material behavior. Increasing drying time cannot remove degraded polymer already trapped in a hot runner. Make the diagnostic trial answer one question at a time, and retain before-and-after samples so the apparent improvement can be linked to a measured cause.
A practical material-control plan
- Record supplier grade, lot and packaging condition.
- Verify dryer temperature, dew point and air flow.
- Define minimum residence and maximum hold time.
- Keep transfer and feed paths closed.
- Measure moisture at startup and after abnormal stops where appropriate.
- Connect the record to the molded lot for traceability.
This preparation is part of a stable Yüksek Sıcaklık Polimer Kalıplama process, not a separate housekeeping task. A strong control plan links resin lot, dryer, start time, dew point, moisture result and machine batch. That record makes intermittent defects diagnosable instead of anecdotal. Audit the log against physical material flow during production. The control plan should state who checks preparation, where moisture is sampled, what instrument is used and what happens when the result is outside the approved limit. Store the lot and dryer record with the molding batch so repeat failures can be traced. Review transfer exposure after stops and material changes, not just at shift start. A useful log captures conditions at the point of use; repeatedly recording a setpoint without confirming airflow or material state creates paperwork without controlling the risk.
Sıkça sorulan sorular
Reçine aşırı kurutulabilir mi?
Bazı kaliteler veya katkı maddeleri aşırı sıcaklık veya süreden etkilenebilir. Tedarikçinin talimatlarına tam olarak uyun ve maksimum bekleme koşullarını tanımlayın. Aşırı sıcaklık veya uzun süreli kurutma bazı kaliteleri veya katkı maddelerini bozabilir. Tedarikçi limitlerine uyun ve kurutucu arızalarını telafi etmek için döngüyü süresiz uzatmak yerine hava akışını ve nemi teşhis edin.
Kurutucu sıcaklığı malzemenin kuru olduğunu doğrulamak için yeterli mi?
Hayır. Çiy noktası, hava akışı, kalma süresi, verim ve kapalı transfer yolu nihai nemi etkiler. Limitin yanı sıra ölçüm noktasını ve yöntemini de kaydedin. Kurutucu ekranı ekipman koşullarını tanımlar; geçerli bir malzeme numunesi üretime giren peletleri tanımlar.
Uzun bir duruştan sonra malzeme yeniden kurutulmalı mı?
Maruz kalma süresine ve kalite gereksinimlerine dayalı yazılı bir kural kullanın. Malzeme doğrulanmış kuru ortamdan çıktıysa, kalıplamadan önce doğrulayın veya yeniden koşullandırın. Sıcaklıkta niteliksiz artışlardan veya tekrarlanan açık elleçlemeden kaçının. Düzeltmenin başka bir malzeme geçmişi sorunu yaratmaması için nemi, verimi ve tedarikçi yönlendirmelerini kontrol edin.