
Bir duraklamadan sonra veya tek bir gözde retler ortaya çıktığında, makineyi ayarlamadan önce bu düzeni koruyun. Bu, bir malzeme geçmişi sorununu yerel bir takım kısıtlamasından ayırt edebilir. Yüksek sıcaklık enjeksiyon kalıplama hataları kanıttır, izole kozmetik sorunlar değildir. Splay, siyah lekeler, eksik dolgu, çapak, çarpılma ve kırılgan parçalar, her biri reçine hazırlığı, eriyik geçmişi, kalıp sıcaklığı, havalandırma, giriş tasarımı ve geometri arasındaki farklı bir etkileşime işaret eder. Bu kanıtı okumadan tek bir ayarı değiştirmek, hatayı çoğu zaman başka bir yere taşır.
Tanısal yol:
- Kanıtı koruyun
- Hata düzenini sınıflandırın
- Isıyı nemden ayırın
- Akışı ve havalandırmayı kontrol edin
- Düzeltmeyi verilerle doğrulayın
İlk iyi ipucunu yok etmeyin
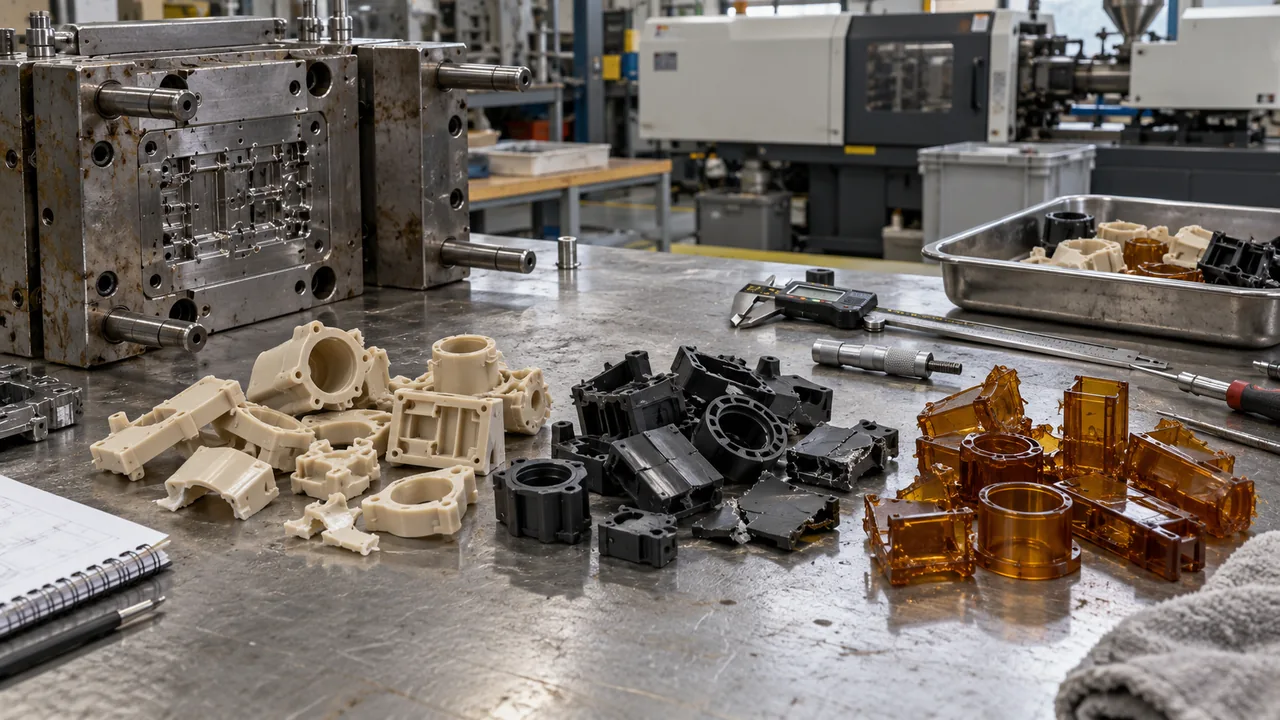
Göz numarasını, atış sırasını, malzeme lotunu, kurutucu durumunu ve başlangıçtan bu yana geçen süreyi işaretleyin. Hatayı tutarlı aydınlatma altında fotoğraflayın ve prosesi değiştirmeden önce numuneleri saklayın. Rastgele bir dizi ayarlama, kanıt artık tek bir kontrollü durumla bağlantılı olmadığı için kök neden analizini imkânsız hale getirir. İlk oluşumu, makine kesintisini, temizleme olayını, kurutucu alarmını ve göz numarasını kaydedin. Sıra, birikmiş bozunmayı kalıcı bir takım kısıtlamasından ayırt etmekte sıklıkla işe yarar. Yalnızca en kötü parçayı değil, ardışık numuneleri saklayın. Arıza öncesi, sırası ve sonrasından bir parça dizisi saklayın ve incelenen yüzeyi kirletmeden bunları işaretleyin. İlk hatalı atışın, önceki duruşun ve son kabul edilebilir durumun kaydı, yaşlanmış malzemeyi kalıcı bir göz sorunundan ayırt edebilir. Aynı özelliği aynı büyütmede fotoğraflayın. Gözlenen belirtiyi önerilen açıklamadan günlükte ayırın, böylece bir hipotez doğrulamadan önce varsayılan neden haline gelmez. Birkaç mekanizma benzer görsel kanıtlar oluşturabilir, bu nedenle olası neden sütunu bir tanı değildir. Her ilk doğrulama, ölçülen verilerle bir dalı elemelidir. Bir sonraki ayarlamaya geçmeden önce sonucu kaydedin. Tabloyu, yalnızca görünüşe göre bir neden atamak yerine bir araştırma sırası belirlemek için kullanın.
Hatanın nerede göründüğü önemlidir
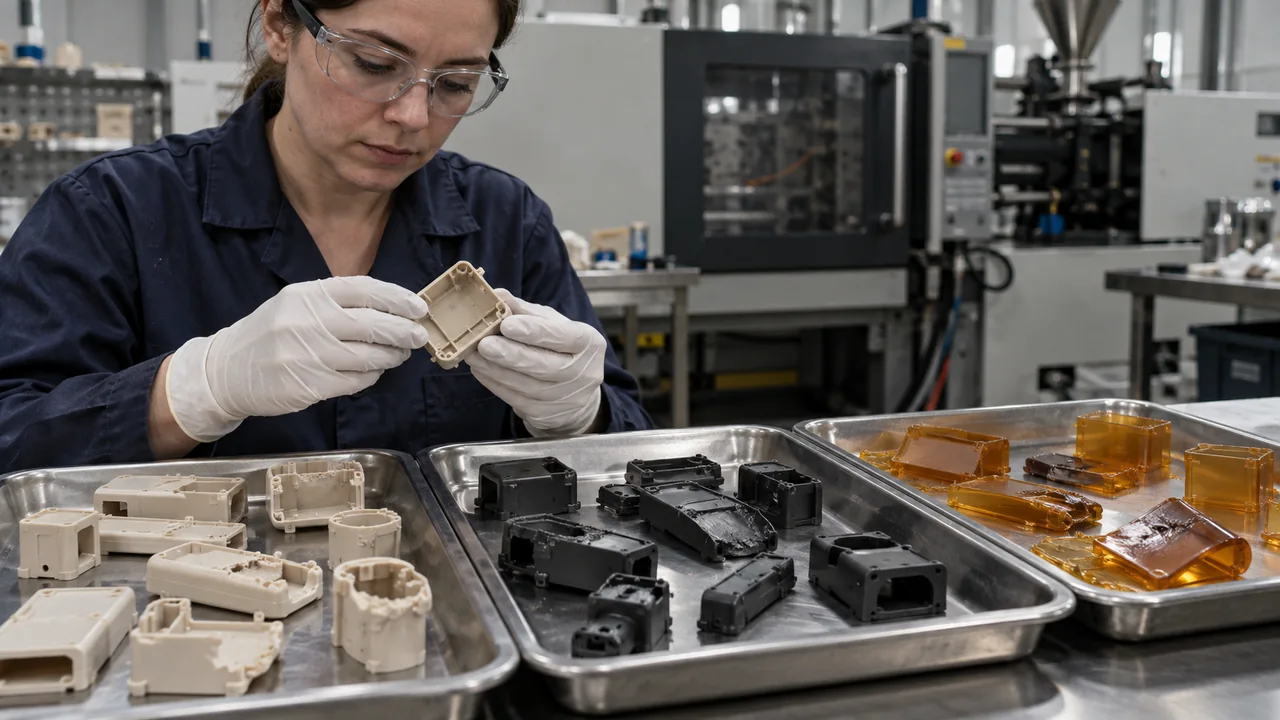
- Her göz: malzeme hazırlığından, eriyik durumundan veya ortak bir makine değişkeninden şüphelenin. Aynı akış konumunda tekrarlanan bir iz geometriye, havalandırmaya veya yerel sıcaklığa işaret ederken, rastgele izler kirlenmeye veya kararsız malzeme geçmişine işaret eder. Bu ayrım gereksiz genel ayar değişikliklerini önler.
- Tek göz: yerel havalandırmayı, sıcaklığı, giriş kısıtlamasını ve göz hasarını inceleyin. Kusurları dolum deseni ve göz haritası üzerine yerleştirin. Konum, sıklık ve zamanlamayı birlikte karşılaştırın.
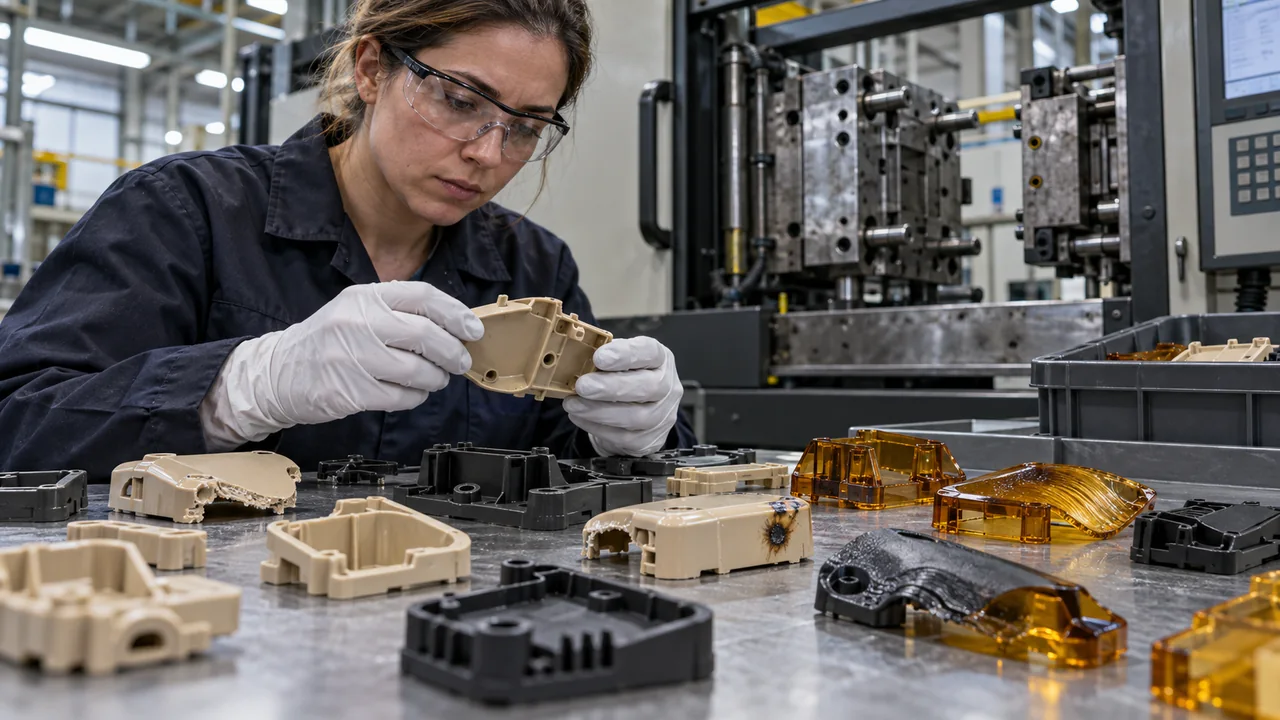
- Dolum sonu: hapsolmuş gazı, donma ve basınç kaybını gözden geçirin. Tek bir gözde tekrarlayan dolum sonu yanığı, hapsolmuş gaza veya yerel bir kısıtlamaya işaret edebilir; gözler arasında rastgele görülen bir kalıntı ise farklı bir malzeme yolu incelemesi gerektirir. Tek başına hiçbir desen nedeni kanıtlamaz.
- Girişe yakın: kayma, jetlenme, giriş boyutu ve yerel termal geçmişi araştırın. Kısa dolum dizileri, göz sıcaklığı ölçümleri ve malzeme kayıtları hipotezi test edebilir. Kusurun kararlı özelliklerini koruyarak tek bir değişkeni değiştirin, çünkü mekânsal deseni kaybetmek mevcut en güçlü ipuçlarından birini ortadan kaldırır.
- Isı maruziyetinden sonra: düzensiz kristallik, kalıntı gerilme ve kalıp sonrası hareketi göz önünde bulundurun.
Kusur kanıtı ve ilk kontroller
| Kanıt | Olası mekanizmalar | İlk doğrulama |
|---|---|---|
| Splay veya kabarcıklar | Nem, uçucular veya bozunma | Çiy noktası, nem ve kalma geçmişi |
| Siyah lekeler | Termal bozunma veya kontaminasyon | Temizleme, ölü noktalar ve kesinti geçmişi |
| Kısa dolum veya zayıf kaynak hattı | Donma, basınç kaybı veya hapsolmuş gaz | Dolum deseni, havalandırma ve gerçek kalıp yüzeyi |
| Şartlandırma sonrası çarpılma | Termal dengesizlik, yönlenme veya kristallik | Kavite sıcaklık haritası ve elyaf yönü |
Nem ve ısı birbirini taklit edebilir
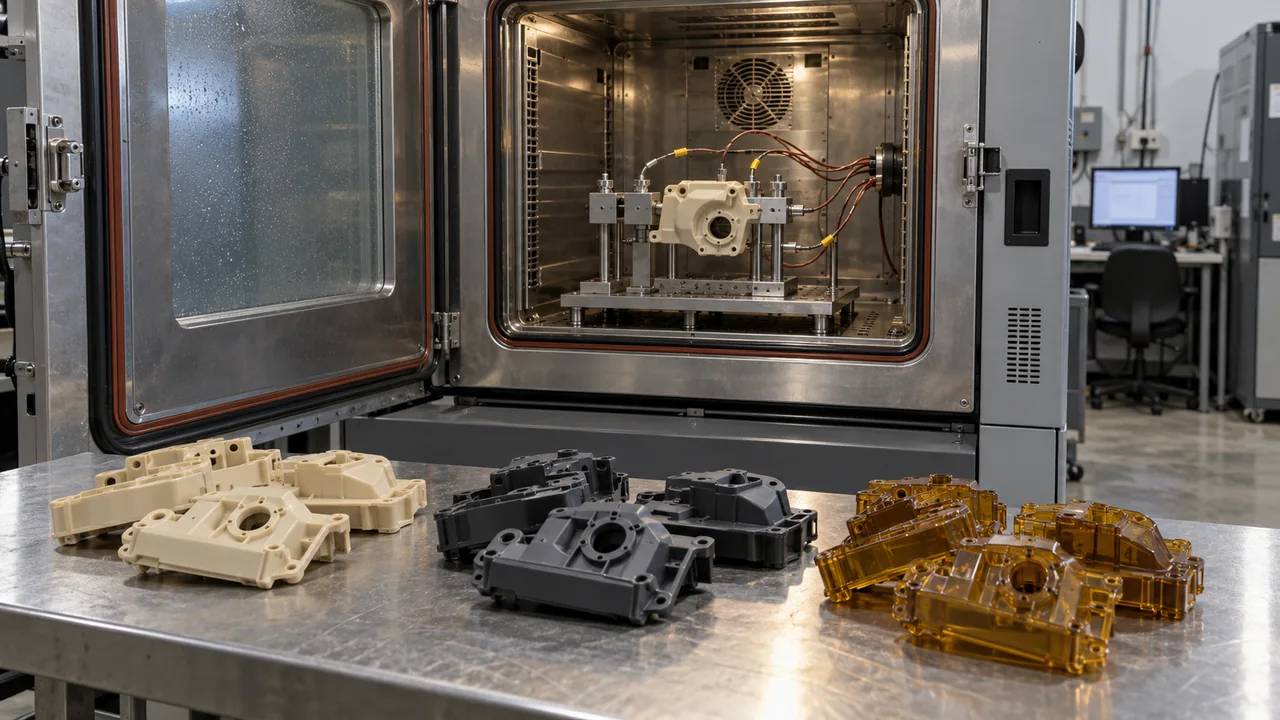
Islak reçine sıçrama, gaz ve özellik kaybı yaratabilir; aşırı termal geçmiş benzer yüzey kanıtlarına ek olarak renk değişimi veya kontaminasyon da oluşturabilir. Sıcaklıkları yükseltmeden önce kurutucu çiy noktasını, gerçek pelet nemini, huni bekleme süresini ve malzeme maruziyetini doğrulayın. Sıçrama, kabarcıklar ve gevreklik örtüşen kökenlere sahip olabilir ve iki sorun aynı anda mevcut olabilir. Dolumu ayarlamadan önce nemi ve termal geçmişi doğrulayın; daha fazla basınç talep etmeden önce havalandırmayı inceleyin. Her deneme için, hipotez doğruysa beklenen sonucu belirtin. Bu sonuç ortaya çıkmazsa, kimsenin açıklayamadığı telafi edici ayarları biriktirmek yerine kanıtlara geri dönün. Kabul edilebilir kurutucu sıcaklığı, çiy noktası, hava akışı, bekleme süresi veya huni contaları hatalıysa düşük pelet nemini kanıtlamaz. Malzeme ayrıca transfer sırasında veya makinede uzun süre maruz kalma sırasında nemi yeniden emebilir. Besleme boğazından pelet numuneleri alın ve uygun bir yöntemle ölçün. Tatmin edici bir kurutucu ayar noktası, besleme boğazındaki nemi tesis etmez ve daha düşük bir namlu ayarı daha kısa bir bekleme süresini tesis etmez.
Aynı şekilde, bozunmayı durdurmak için eriyik ısısını düşürmek, gerçek neden aşırı bekleme süresiyse dolumu kötüleştirebilir. Sıcaklığı tek kontrol olarak kullanmadan önce namlu boyutunu ve atış kullanımını eşleştirin. Her birini bağımsız olarak kontrol edin. Hidrolize duyarlı polimerler için, yüzey kabul edilebilir olsa bile ıslak işleme özellikleri azaltabilir; düşük nem emme ailesi için, aynı bozunma mekanizmasını icat etmeden kurutma önerileri yine de izlenmelidir. Termal pencereyi değiştirmeden önce kusuru tam reçine ve kesinti geçmişiyle ilişkilendirin.
Süreç takımı düzeltemediğinde
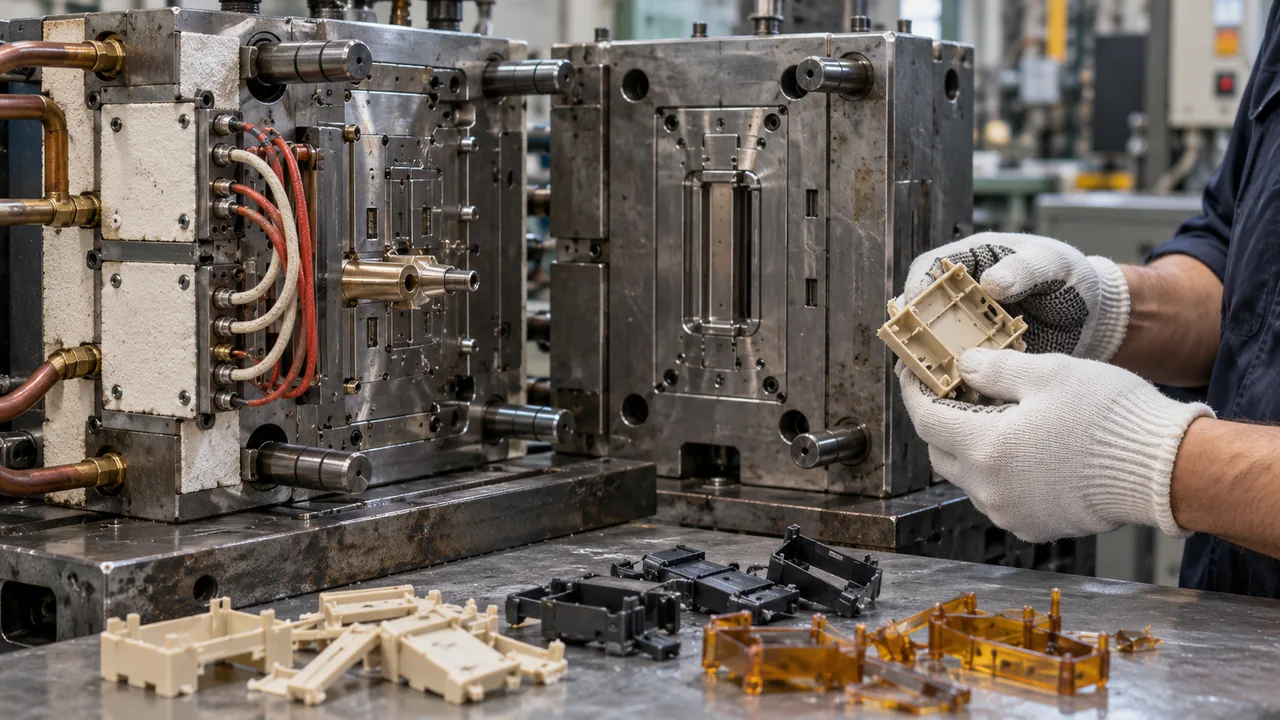
Yetersiz havalandırma delikleri, küçük boyutlu bir giriş, dengesiz ısıtma ve ani cidar değişiklikleri her zaman basınç veya hız ile düzeltilemez. Daha sert zorlamak, orijinal kısıtlama devam ederken çapak, gerilme ve bozunma yaratabilir. Ekstra hız veya paket basıncı malzemeyi bir kısıtlamadan geçmeye zorlayabilir ancak çapak, kayma ısınması ve kalıntı gerilme yaratabilir. Geçici bir kozmetik iyileşme mekanik güvenilirliği azaltabilir. Konum tekrarlandığında girişleri, havalandırma deliklerini ve yerel çelik boyutlarını inceleyin. Tıkanmış bir havalandırma deliği, aşınmış bir kapatma veya küçük boyutlu bir giriş, birçok parametre değişikliğine rağmen varlığını sürdüren sabit bir kusur konumu üretebilir.
Kullanım kalıp akış analizi ve kusur tekrar tekrar aynı konumu işgal ettiğinde kavite basıncı kanıtı. Yeterli bir Yüksek Sıcaklık Polimer Kalıplama süreç yalnızca parametre telafisi değil, takım düzeltmelerini de içermelidir. Basınç telafisi daha sonra başka bir yerde çapak, kayma veya gerilme yaratabilir. Presin yetersiz olduğu sonucuna varmadan önce yerel özelliği inceleyin ve orijinal durumuyla karşılaştırın. Bir takım düzeltmesi haklı görüldüğünde, değişiklik öncesi kanıtları ve boyutsal kayıtları saklayın. Bu, onarımın semptomu yalnızca başka yere taşımak yerine kısıtlamayı gerçekten giderip gidermediğini belirlemeyi mümkün kılar.
Yalnızca kaybolmayı değil, nedeni doğrulayın
- Tek bir kontrollü faktörü değiştirin veya tasarlanmış bir deney kullanın. Gerçek bir düzeltme normal parti varyasyonuna, tüm gözlere, planlı bir duruş ve yeniden başlatmaya ve termal denge için yeterli çevrime dayanmalıdır. Kusur yalnızca bir sınır koşulunda geri dönerse, süreç henüz sağlam değildir.
- Termal dengeye ulaşmak için yeterli çevrim çalıştırın. Kontrol planını doğrulanmış nedensel değişkenle güncelleyin. Tekrarlanabilir bir termal duruma ulaşacak kadar uzun bir doğrulama çalışması seçin ve etkilenen tüm gözleri dahil edin.
- Tüm gözleri inceleyin ve süreç durumunu kaydedin. Görsel kusurun yanı sıra boyutları ve işlevi de kontrol edin. Ardından arızayı başlangıçta tetikleyen ilgili yeniden başlatma veya malzeme taşıma olayını tekrarlayın.
- Yalnızca görünümü değil, işlevi ve boyutları ölçün. Düzeltme yalnızca olağandışı derecede dikkatli deneme koşullarında işe yarıyorsa, rutin üretime hazır değildir. Nedensel değişkeni, izleme yöntemini ve tepki planını belgeleyin; böylece başka bir vardiya aynı sonucu sürdürebilsin.
- Planlı bir duruş ve yeniden başlatmadan sonra tekrarlayın.
Sıkça sorulan sorular
Kusurlar neden yalnızca başlangıçtan sonra ortaya çıkar?
Kalıp, sıcak yolluk ve namlu henüz termal dengede olmayabilir veya kesinti sırasında malzeme birikmiş olabilir. Numuneleri atış sırasına göre saklayın ve duraklama süresini kaydedin. İlk hatalı parça ile önceki olay arasındaki ilişki, tek bir fotoğraftan daha faydalıdır.
Daha yüksek kalıp sıcaklığı çarpılmayı azaltabilir mi?
Bazı polimerler için daha düzgün kristalleşmeyi iyileştirebilir, ancak dengesizlik, elyaf yönelimi ve paketleme hâlâ çarpılmaya neden olabilir. Tam göz haritasını ölçün. Paketlemeyi ve ölçüm zamanlamasını da doğrulayın. Kalıplamadan hemen sonra görünür distorsiyonu azaltan bir değişiklik, servis ortamı etki ettikten sonra boyutları stabilize etmeyebilir.
Siyah lekeler namlu sıcaklığı düşürülerek çözülmeli mi?
Otomatik olarak değil. Doğrulanmış eriyik penceresini değiştirmeden önce kalma süresini, ölü noktaları, kirlenmeyi ve temizleme geçmişini kontrol edin. Sıcak yolluk ve nozul geçmişini onaylanmış bir temizleme prosedürüyle inceleyin. Ardından düzeltmenin, lekeleri daha önce tetikleyen aynı kesintiden sonra da etkili kaldığını doğrulayın.