
Seçim LSR Enjeksiyon Kalıplama ile Sıkıştırmalı Kalıplama arasında, bir sürecin her zaman daha iyi olduğuna dair genel bir iddiaya değil, parçaya ve üretim planına göre yapılmalıdır. Her ikisi de silikon bileşenler üretebilir, ancak malzeme hazırlığı, kavite dolumu, kürleme, kesme, işçilik ve tekrarlanabilirliği farklı şekilde organize ederler. Daha iyi seçim, beklenen hacimde parçanın kritik risklerini kontrol eden seçimdir.
Değerlendirirken Sıvı Silikon Kauçuk (LSR) Kalıplama, tam sistemi karşılaştırın: tasarım, kalıplama, süreç penceresi, muayene ve yaşam döngüsü maliyeti. Parça kapsamlı manuel işlem gerektiriyorsa veya süreç fonksiyonel gereksinimi karşılayamıyorsa, daha düşük bir kalıplama yatırımı avantajını kaybedebilir.
Süreç farkı tek paragrafta
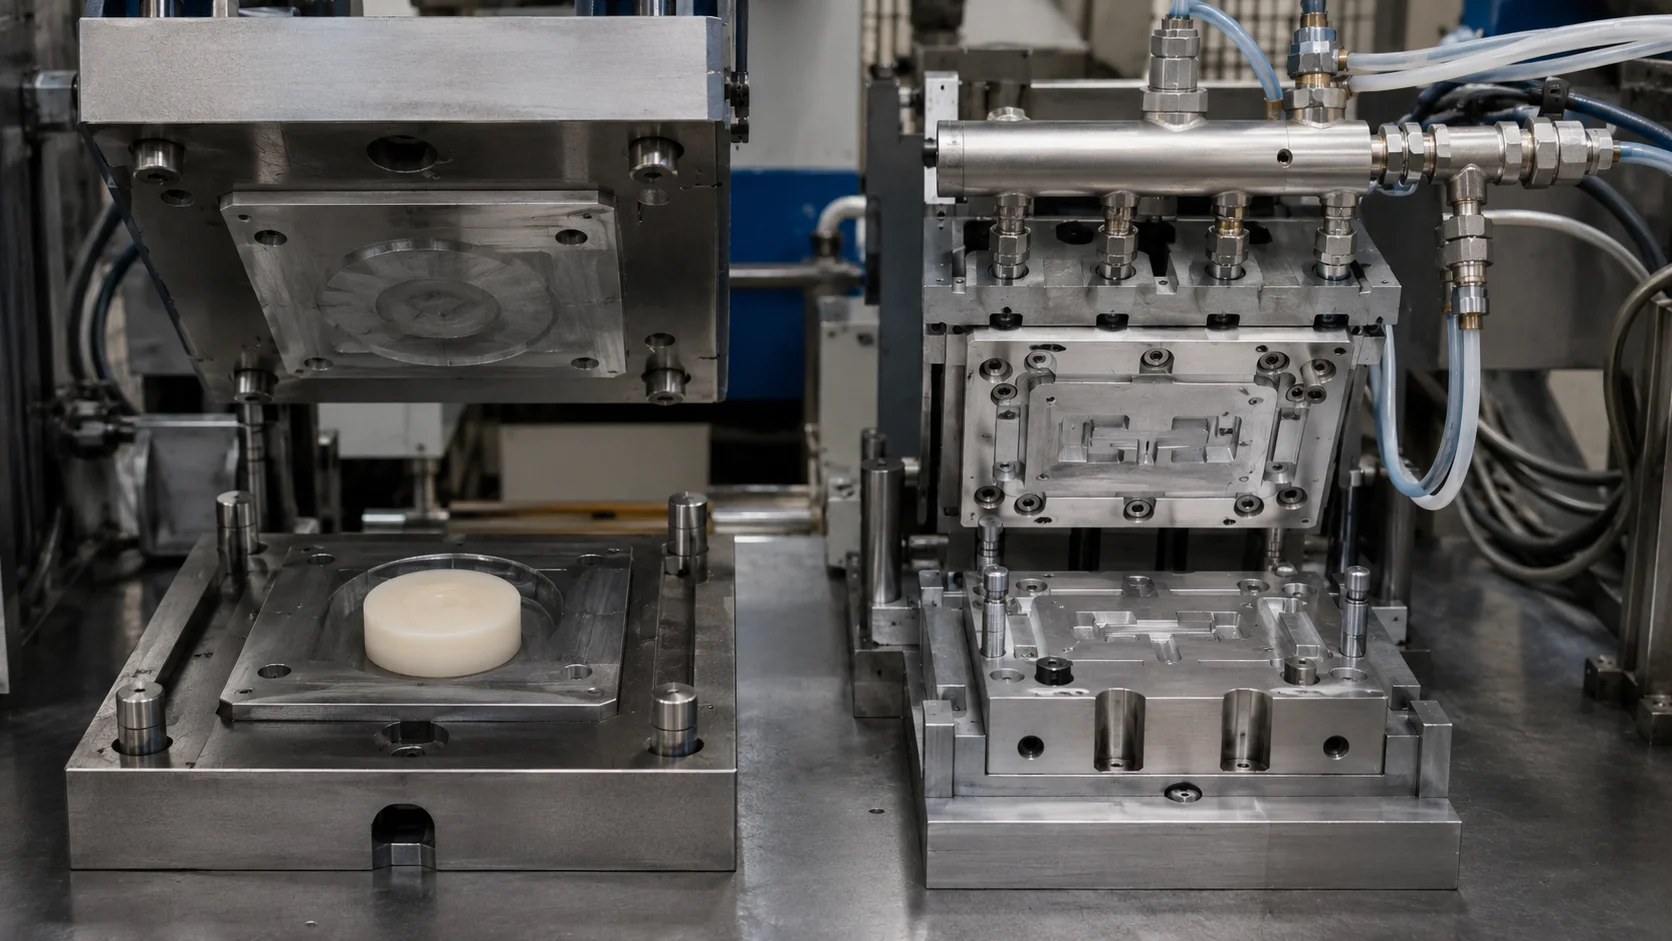
LSR enjeksiyon kalıplama, iki sıvı bileşeni ölçer ve karıştırır, karışımı kontrollü bir akış yoluyla iletir, ısıtılmış bir kaviteyi doldurur ve parçayı kalıp içinde kürler. Sıkıştırmalı kalıplama, ölçülmüş bir dolguyu açık veya kısmen açık ısıtılmış bir kaviteye yerleştirir ve şekillendirme ile kürleme için kalıp kapama basıncını kullanır. Gerçek çevrim, işçilik, atık ve kalite; spesifik malzemeye, kalıba, geometriye ve çalıştırma yöntemine bağlıdır.
| Karar boyutu | LSR enjeksiyonu şu durumlarda yardımcı olma eğilimindedir… | Sıkıştırmalı kalıplama şu durumlarda yardımcı olma eğilimindedir… |
|---|---|---|
| Geometri | Parçanın ince kesitleri, karmaşık akış yolları veya entegre özellikleri vardır. | Şekil daha basittir ve dolgu yerleştirmesi yönetilebilirdir. |
| Hacim | Talep, tekrarlanabilir ölçüm ve otomasyon kullanımına yetecek kadar istikrarlıdır. | Talep daha düşüktür veya ürün karması sık sık değişir. |
| Malzeme kullanımı | Kontrollü bir yolluk ve otomatik dozajlama, elleçlemeyi azaltabilir. | Tasarım, az yolluk karmaşıklığıyla doğrudan şarjı tercih eder. |
| Tutarlılık | Göz boşluğu dengesi ve otomatik girdiler değerlidir. | Becerikli, kontrollü bir manuel süreç kabul edilebilir. |
Geometri genellikle ilk filtredir

Cidar kalınlığına, ince zarlara, kaburgalara, alt kesimlere, ek parçalara, uzun akış yollarına ve kritik yüzeylerin konumuna bakın. Enjeksiyon, geometri tanımlı bir girişten ve dengeli göz boşluğu dolumundan fayda sağladığında cazip olabilir. Sıkıştırma, malzeme şarjı güvenilir şekilde yerleştirilebildiğinde ve göz boşluğu uzun, hassas bir akış cephesine bağlı olmadığında pratik olabilir.
Hiçbir süreç tasarım çalışmasını ortadan kaldırmaz. LSR enjeksiyonu havalandırma, kapatma yüzeyleri ve kontrollü bir yolluk gerektirir. Sıkıştırma, şarj tanımı, çapak yönetimi, ayırma hattı kontrolü ve tekrarlanabilir bir yükleme yöntemi gerektirir. Hangi sürecin tasarım ekibine daha geniş ve daha kararlı bir çalışma aralığı sunduğunu karşılaştırın.
Hacim ekonomiyi değiştirir

Enjeksiyon kalıplama genellikle daha özelleşmiş besleme ve kalıp kararlarını içerir; bu nedenle yatırım, üretim hacmi, parti büyüklüğü ve ürün ömrüne göre değerlendirilmelidir. Kararlı hacimde, tekrarlanabilir dozajlama, çok gözlü kalıplar, otomatik kalıptan çıkarma ve azaltılmış manuel şarj elleçlemesi yatırımı gerekçelendirebilir. Düşük veya değişen hacimde, kalıp ve yükleme süreci daha basit olduğunda sıkıştırma daha esnek olabilir.
Aynı yıllık talep, işgücü varsayımları, malzeme verimi, kalıp ömrü, muayene kapsamı ve değişiklik riskiyle basit bir senaryo modeli oluşturun. Yalnızca teklif edilen kalıp maliyetini veya yalnızca nominal parça fiyatını karşılaştırmayın. Talep tahminin altında kaldığında veya ürün ikinci bir renk, ek parça ya da geometri revizyonu gerektirdiğinde sürecin nasıl davrandığını sorun.
Malzeme kullanımı ve çapak temizleme ayrı bir kalem hak eder

Bir enjeksiyon konsepti, malzeme beslemesini kontrol etmek ve atığı azaltmak için soğuk yolluk kullanabilir, ancak yolluk, giriş ve ayırma stratejisi yine de gözden geçirilmelidir. Sıkıştırma doğrudan şarj kullanabilir, ancak kalıba ve parçaya bağlı olarak çapak ve çapak temizleme işgücünü veya hurdayı artırabilir. Doğru karşılaştırma, gerçek atış ağırlığı, şarj ağırlığı, beklenen verim ve fazla malzemeyi uzaklaştırma yöntemini kullanır.
- Kabul edilen parça başına kullanılan malzemeyi tahmin edin.
- Geri dönüştürülebilir veya yeniden kullanılabilir malzemeyi gerçek hurdadan ayırın.
- Kesme, çapak alma, ayıklama ve görsel muayene işçiliğini dahil edin.
- Yüzey işleme yönteminin sızdırmazlık veya kozmetik yüzeye zarar verip veremeyeceğini kontrol edin.
Tutarlılık ve doğrulama kazananı belirleyebilir

Kritik parçalar için kilit soru yalnızca her iki prosesin de numune üretip üretemeyeceği değildir. Soru, prosesin gerekli ölçüleri, kürleşme durumunu, yüzey koşulunu ve fonksiyonel testi tekrar tekrar koruyup koruyamayacağıdır. Enjeksiyon kontrollü dozajlama ve tekrarlanabilir bir dolum sırası sağlarken, sıkıştırma daha çok şarj yerleşimine ve operatör veya otomasyon tutarlılığına bağlı olabilir. İyi tasarlanmış bir sıkıştırma prosesi yine de mükemmel olabilir; kanıt gerçek parçadan gelmelidir.
Riske uygun bir kabiliyet veya tekrarlanabilirlik çalışması kullanın. Malzeme lotu, şarj kütlesi, kalıp sıcaklığı, yükleme konumu, havalandırma durumu ve çıkarma yöntemi gibi varyasyon kaynaklarını belirleyin. Jucheng'in kalite kontrol bilgilerini muayene kapılarının çerçevesini oluşturmaya yardımcı olabilir, ancak gerçek kabul kurallarını müşterinin çizimi ve doğrulama planı tanımlar.
Pratik bir seçim kuralı

LSR enjeksiyon kalıplamayı seçin parça kontrollü sıvı dozajlamadan, karmaşık veya ince geometriden, yüksek tekrarlanabilirlikten, çok gözlü çıktıdan veya otomatik elleçlemeden fayda sağladığında. Sıkıştırma kalıplamayı seçin geometri nispeten basit olduğunda, hacim düşük veya değişken olduğunda, doğrudan şarj pratik olduğunda ve proje yüksek düzeyde otomatik çıktıdan çok daha basit bir kalıplama yaklaşımına değer verdiğinde.
Cevap net olmadığında, her iki güzergâh için aynı CAD, malzeme amacı, hacim tahmini ve kabul kriterlerini kullanarak bir proses için tasarım incelemesi yapın. Karar yalnızca hangi prosesin ilk parçayı üretebileceğini değil, ürün, malzeme ve talep artık yeni olmadığında hangisinin kabul edilebilir parçalar üretmeye devam edebileceğini göstermelidir.