
O custo de um projeto LSR raramente é explicado apenas pelo preço do material. A arquitetura do molde, o número de cavidades, a geometria da peça, o volume esperado, os requisitos de inspeção, a pós-cura, a embalagem e o nível de automação podem alterar o resultado comercial. Portanto, um orçamento útil começa com um modelo de custos que acompanha a peça desde a revisão de projeto até a produção liberada.
Quando os compradores avaliam Custo de Moldagem por Injeção LSR, eles devem perguntar quais premissas estão por trás da cotação. Para um projeto que utiliza Moldagem de Borracha de Silicone Líquido (LSR), a comparação correta não é simplesmente o menor número. É a proposta que torna visíveis o volume, a vida útil do molde, as evidências de qualidade e o risco de alteração.
Divida a cotação em cinco camadas de custo
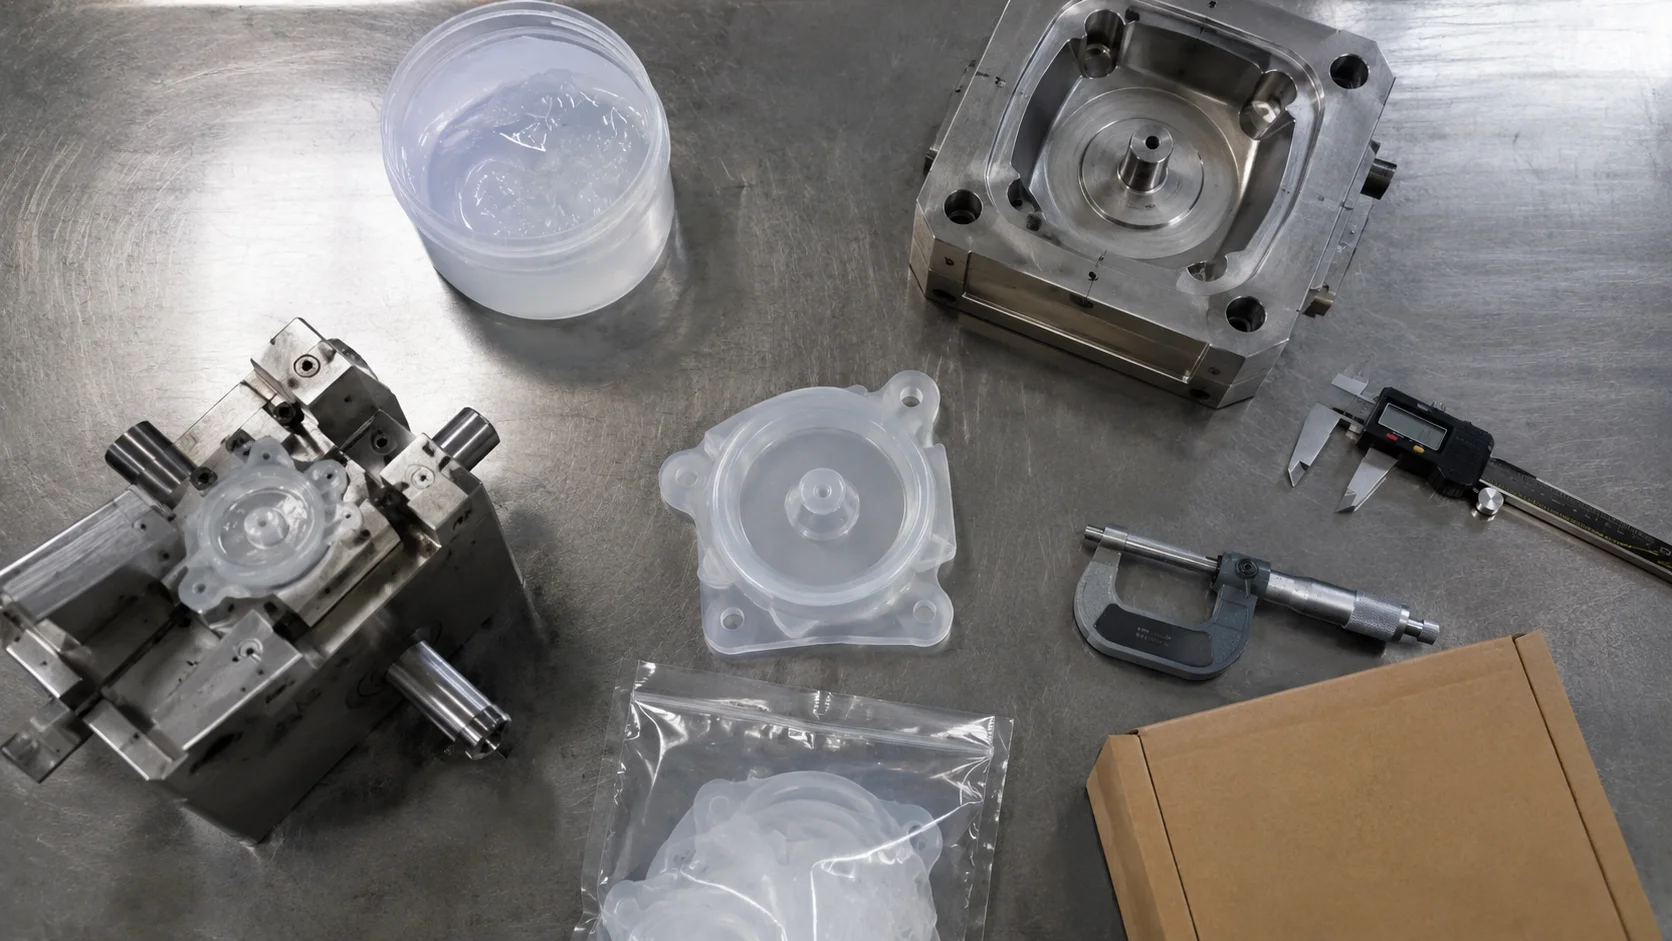
Um orçamento claro pode ser lido em camadas. Os itens exatos variam por projeto, mas a lógica abaixo ajuda o comprador a comparar coisas equivalentes.
| Camada | Perguntas típicas |
|---|---|
| Peça e material | Qual grau, dureza, cor, peso do disparo e premissa de refugo estão incluídos? |
| Ferramentas | Quantas cavidades, qual canal de alimentação, qual ventilação e qual acesso de manutenção? |
| Processo | Quais premissas de ciclo, manuseio, rebarbação e automação são usadas? |
| Qualidade | Quais dimensões, testes funcionais, documentos e níveis de amostragem são necessários? |
| Risco do programa | O que acontece se o design, o volume, o material ou o plano de validação mudarem? |
O ferramental costuma ser a maior decisão inicial
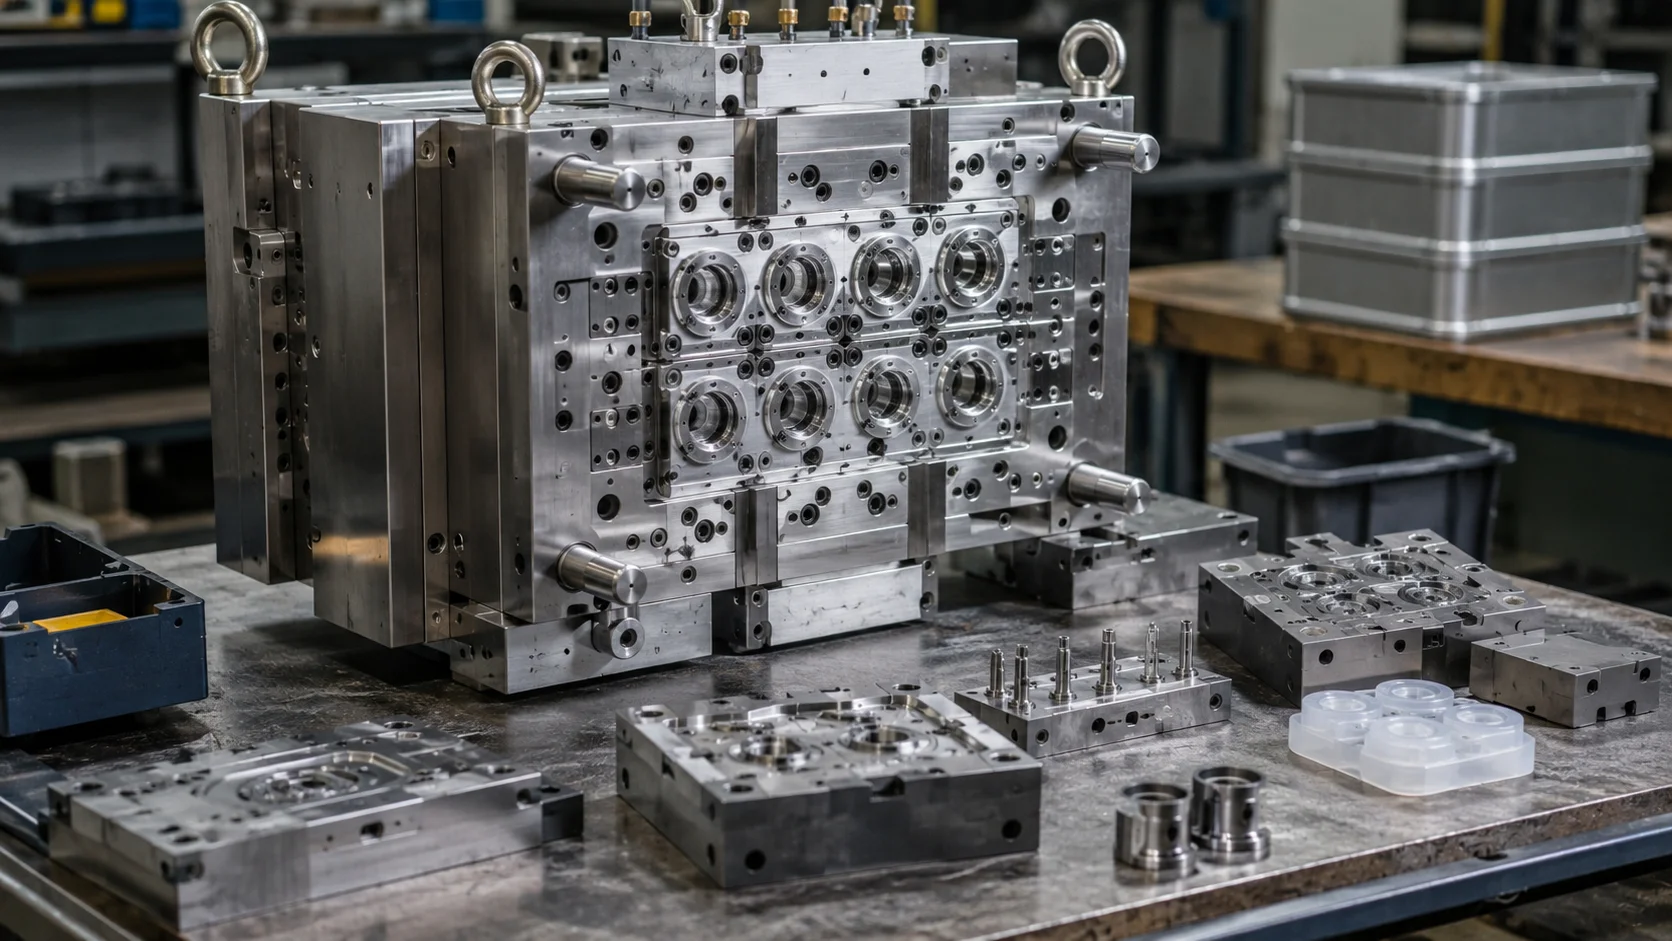
O ferramental para LSR deve controlar um material de baixa viscosidade e liberar uma peça flexível sem rebarbas indesejadas ou distorção. Um componente de aparência simples ainda pode exigir trabalho cuidadoso de linha de partição, micro-respiros, fechamentos precisos, insertos, acabamentos superficiais especiais ou um conceito de canal frio. Essas escolhas de design afetam o investimento inicial em ferramental e o tempo necessário para a qualificação.
O número de cavidades é outro trade-off. Mais cavidades podem reduzir a contribuição do ciclo por peça em volumes maiores, mas também aumentam a complexidade de balanceamento, inspeção, manutenção e solução de problemas. Para demanda incerta, um molde com menos cavidades pode reduzir o risco de lançamento. Para um programa estável de alto volume, o custo adicional de ferramental pode ser justificado pela produtividade e redução de mão de obra.
A geometria altera tanto o custo de material quanto o de processo
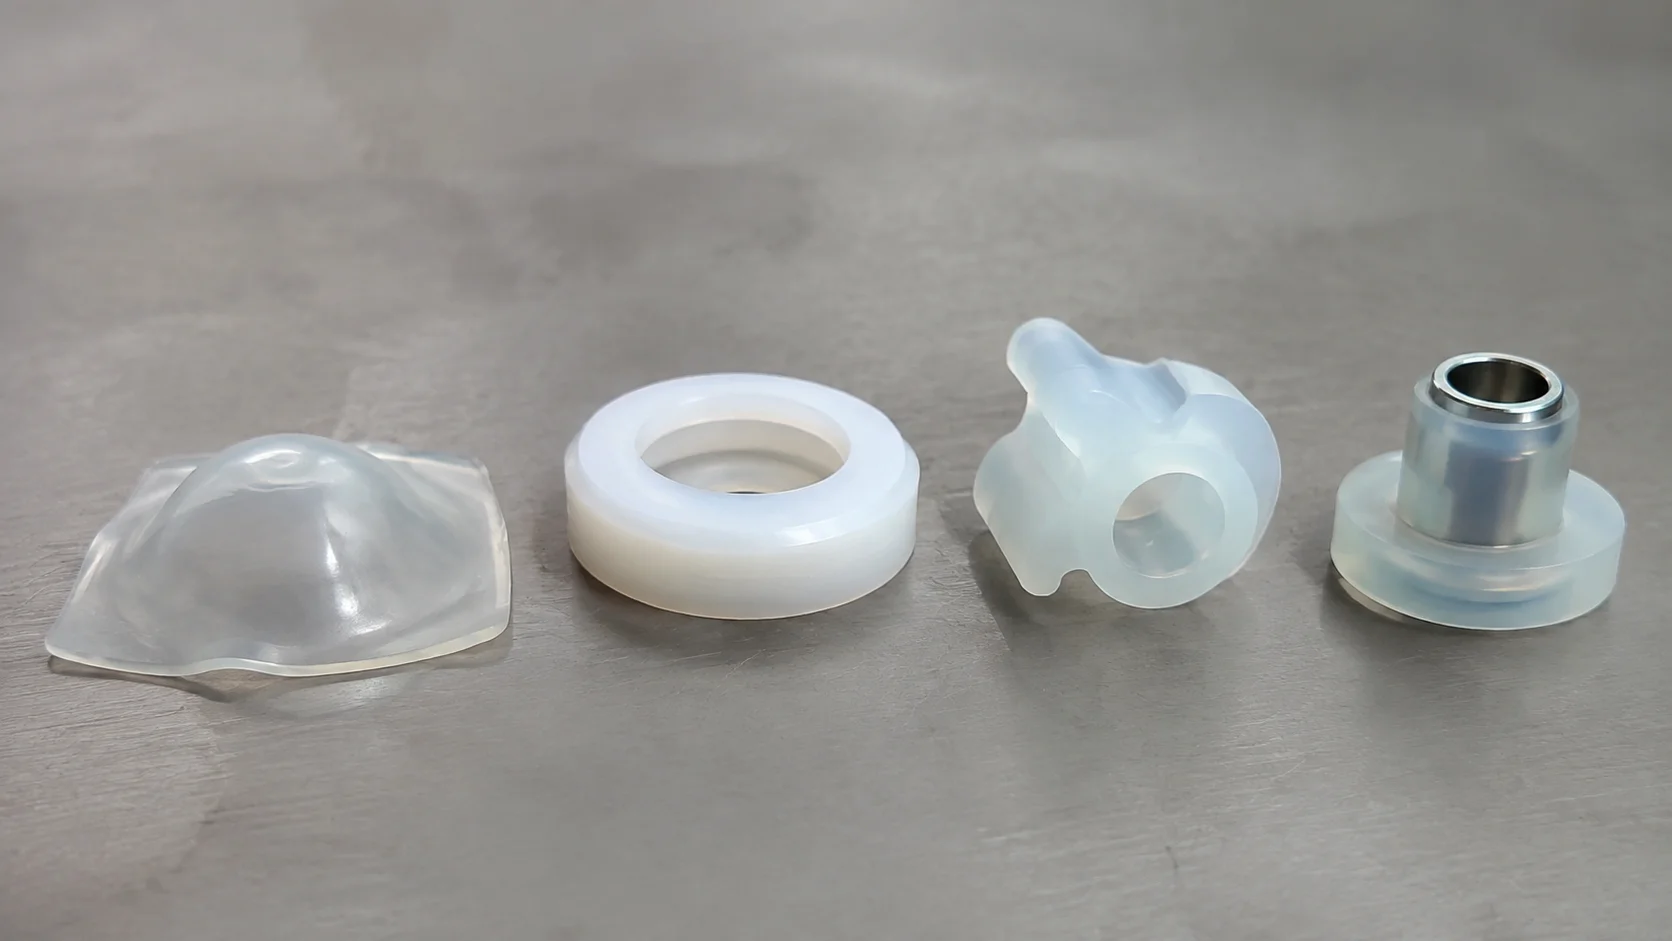
A massa da peça, a espessura de parede, a sensibilidade a rebarbas, os rebaixos, as membranas finas e o número de recursos funcionais afetam o orçamento. Um shot maior pode aumentar o consumo de material, enquanto um caminho de desmoldagem difícil pode aumentar o tempo de manuseio ou inspeção. Um caminho de fluxo longo pode exigir respiro mais cuidadoso ou um layout de gate alterado. O impacto no custo nem sempre é proporcional ao tamanho da peça.
- Compartilhe um modelo 3D totalmente definido e o desenho 2D mais recente.
- Marque as superfícies de vedação, flexão, aparência e interface.
- Identifique as dimensões críticas e a condição de medição.
- Informe quaisquer insertos, substratos, adesivos ou tratamentos superficiais.
- Descreva o ambiente operacional esperado e a vida útil.
Essas informações permitem que a análise de ferramental identifique os direcionadores de custo antes que um orçamento seja considerado final. Também evita que uma estimativa inicial baixa seja substituída por repetidas alterações de engenharia após o congelamento do design.
O volume afeta o ponto de equilíbrio
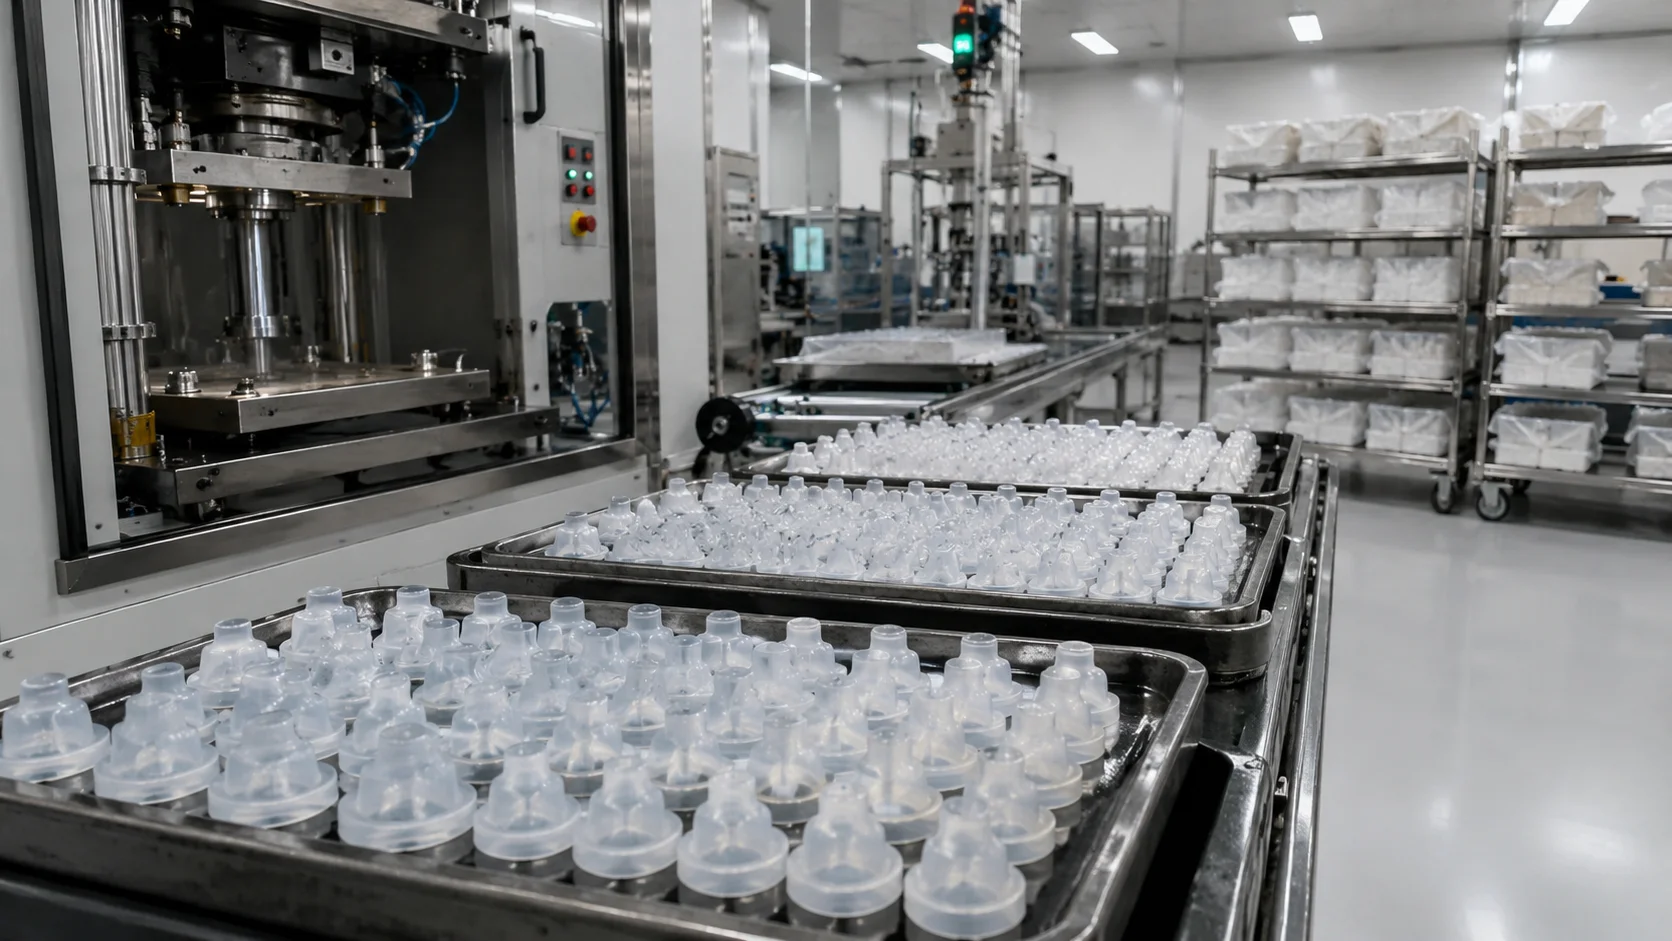
A demanda anual, o tamanho do lote, a estabilidade da previsão e o ciclo de vida do produto determinam se a automação e cavidades adicionais são sensatas. Uma peça com pequeno volume anual pode favorecer o manuseio flexível e uma ferramenta de menor complexidade. Uma peça com demanda grande e repetível pode justificar desmoldagem automatizada, inspeção por visão, balanceamento multicavidade ou um arranjo de canais mais sofisticado.
Peça as premissas por trás do preço unitário cotado: tempo de ciclo, número de cavidades, rendimento esperado, conteúdo de mão de obra, utilização de material e o volume usado para amortizar o ferramental. Compare a mesma quantidade anual e o mesmo escopo de qualidade entre as propostas. Caso contrário, uma cotação com uma corrida presumida mais longa ou um nível de inspeção inferior pode parecer artificialmente mais barata.
Qualidade e documentação são custos reais do programa
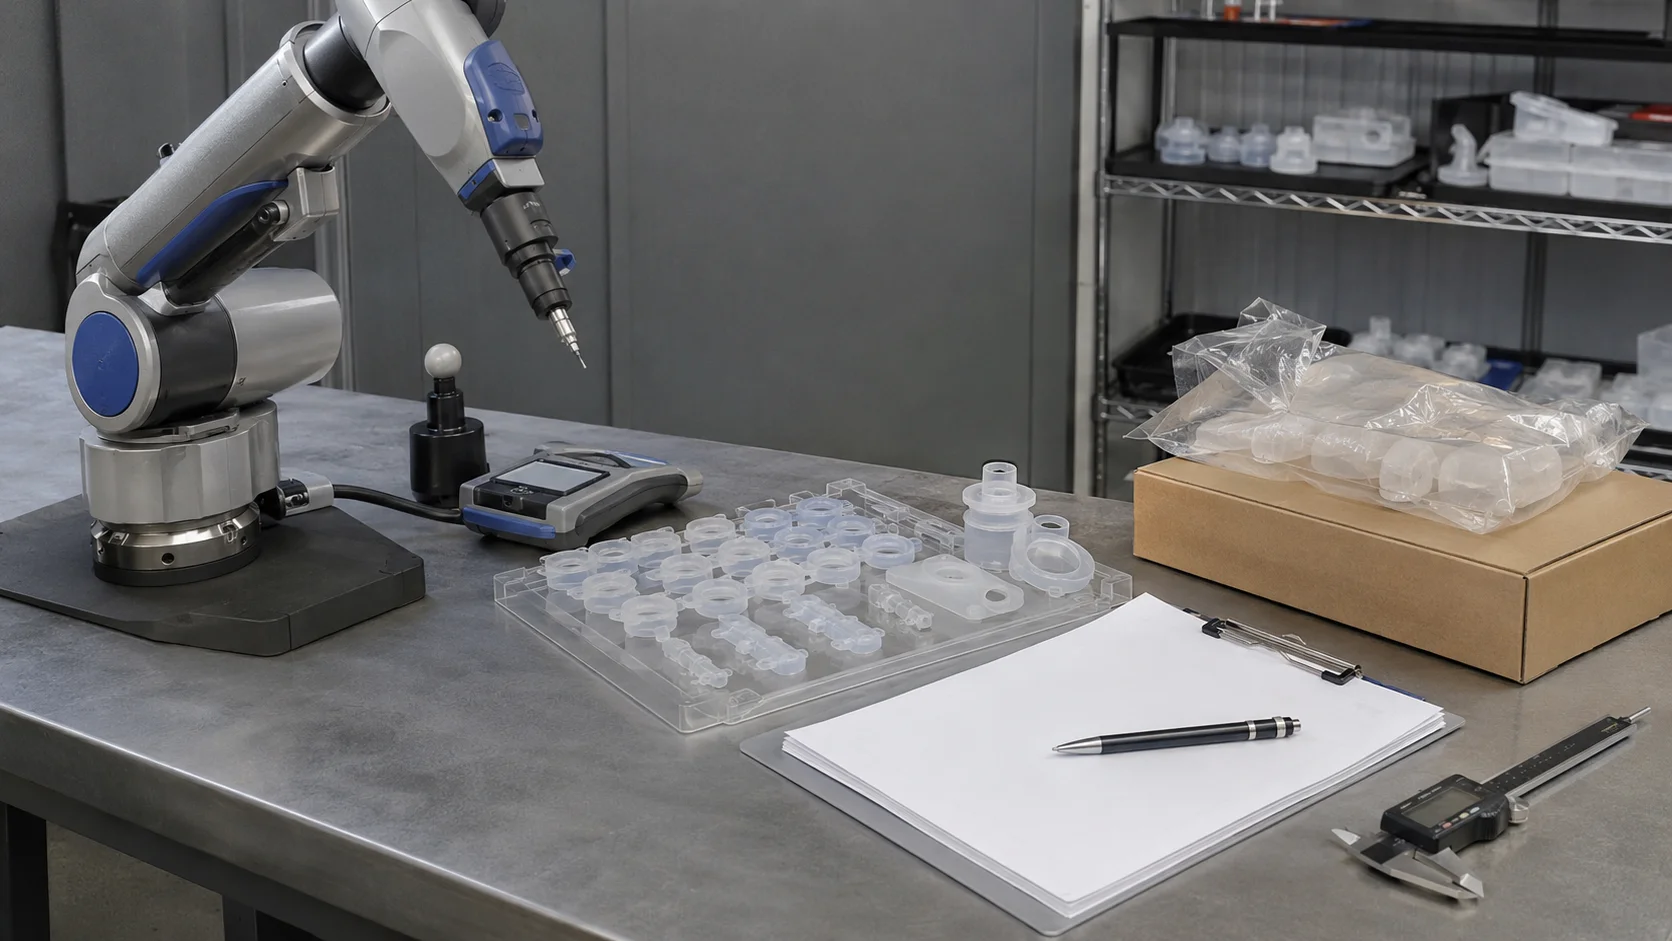
Uma vedação industrial comum e um componente regulamentado em contato com fluidos não carregam a mesma carga de qualidade. Os requisitos podem incluir certificados de material, rastreabilidade de lote, inspeção de primeira peça, estudos de capacidade, testes funcionais, embalagem controlada ou controles ambientais especiais. Estes não são adornos opcionais; afetam o planejamento, o pessoal, os equipamentos e o prazo de liberação.
Use o plano de aceitação do projeto para definir o escopo de custo. A Jucheng informações de controle de qualidade pode ajudar a organizar a conversa sobre os portões de inspeção, enquanto a cotação final deve listar os testes e registros específicos do cliente incluídos.
Faça perguntas que exponham premissas ocultas
- A manutenção do ferramental, insertos de reposição e limpeza preventiva estão incluídos?
- O preço do material é baseado em uma classe nomeada e no peso de injeção confirmado?
- Qual rendimento e taxa de refugo são presumidos durante a produção normal?
- Acabamento, pós-cura, lavagem, triagem e embalagem estão incluídos?
- O que acontece com o preço e o prazo de entrega se o design mudar após o T1?
- Quais documentos e testes funcionais estão incluídos no escopo cotado?
A melhor discussão de custo é específica o suficiente para revelar tradeoffs sem fingir que uma fórmula universal se aplica a todas as peças. Envie o CAD, o desenho, a previsão, a intenção de material, os requisitos críticos e o escopo de validação. Um modelo transparente pode então mostrar quais decisões reduzem o custo unitário, quais reduzem o risco de lançamento e quais apenas transferem custo do ferramental para a mão de obra ou a qualidade.