
A remoção de gate separa a peça moldada do seu canal de alimentação ou remove o resíduo de gate deixado no ponto de entrada. O objetivo não é simplesmente fazer o gate desaparecer: a borda acabada deve preservar o ajuste, a aparência e a função sem trincar a peça ou deixar uma projeção afiada. Métodos de remoção de gate em peças moldadas por injeção devem ser selecionados a partir da geometria do gate, do comportamento da resina, do volume de produção e dos limites de vestígio do desenho.
Especifique o vestígio do gate antes de selecionar uma ferramenta
O vestígio do gate é a marca ou projeção remanescente no ponto onde o gate foi separado. Defina sua altura ou perfil permitido, localização, limite de borda afiada e status cosmético no desenho da peça. Uma borda oculta não funcional e uma superfície de vedação visível exigem controles diferentes.
Em seguida, identifique como a peça é alimentada: borda, aba, leque, pino, canal quente ou outro arranjo. O tamanho, a orientação e a espessura de parede local do gate influenciam o comportamento da separação. A tenacidade da resina, a carga, a temperatura e o condicionamento também podem afetar se o gate corta limpo ou rasga a peça.
Compare as abordagens de separação por controle e volume
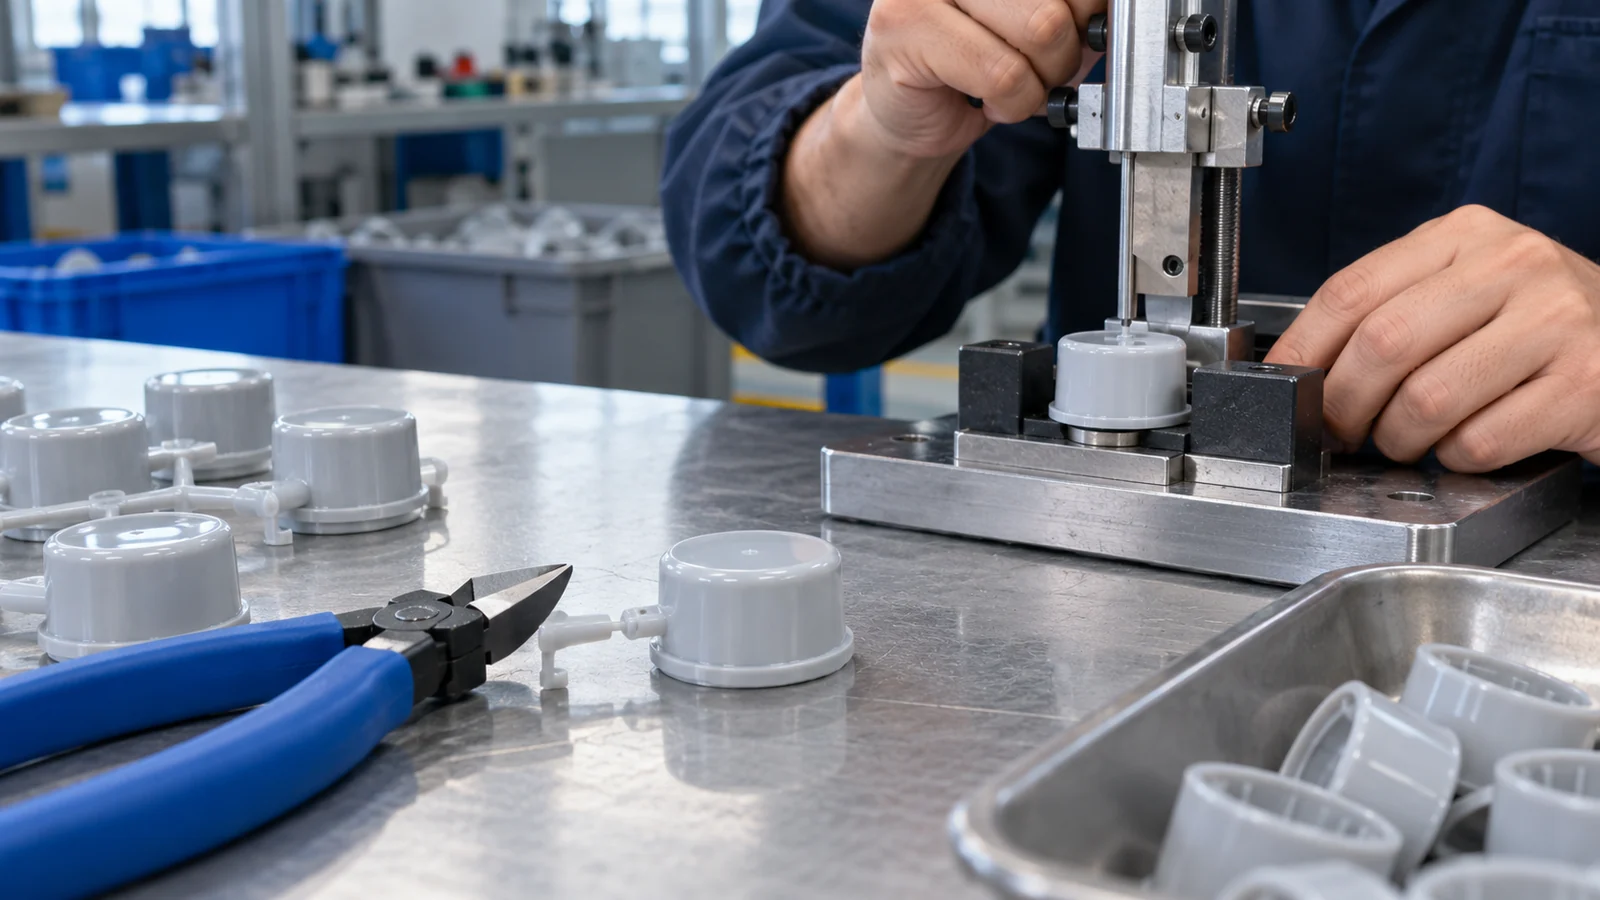
O corte manual pode ser flexível quando os volumes são baixos ou os gates são de fácil acesso, mas o resultado depende da técnica do operador, da condição da lâmina e do suporte da peça. Uma ferramenta manual guiada ou um dispositivo de fixação pode tornar o local do corte mais repetível. Cortadores automatizados podem suportar maior produtividade quando a peça pode ser posicionada de forma consistente e a ferramenta consegue acessar o gate sem carregar recursos frágeis.
Algumas peças podem se separar por meio de um gate de ruptura projetado ou de um recurso de degateamento, mas isso deve ser projetado e validado; um estalo não controlado pode propagar uma trinca para o produto. Sistemas de canal quente podem eliminar um canal de alimentação convencional em alguns projetos, mas ainda deixam um vestígio de gate que requer consideração. O processo de remoção de gate do local deve corresponder ao desenho real e ao requisito de inspeção.
| Abordagem | Encaixe potencial | Risco a controlar |
|---|---|---|
| Corte manual | Acesso facilitado, volume menor, variantes flexíveis | Variação, deslizes, peça sem suporte |
| Aparo com dispositivo guia | Requisito de localização e borda repetíveis | Desgaste do dispositivo ou assentamento incorreto |
| Corte automatizado | Localização estável da peça e volume recorrente | Acesso da ferramenta, consistência do ciclo, danos à peça |
| Ruptura projetada | Gate projetado para separação controlada | Trincas ou plano de ruptura inconsistente |
Projete o gate para remoção, não apenas para preenchimento
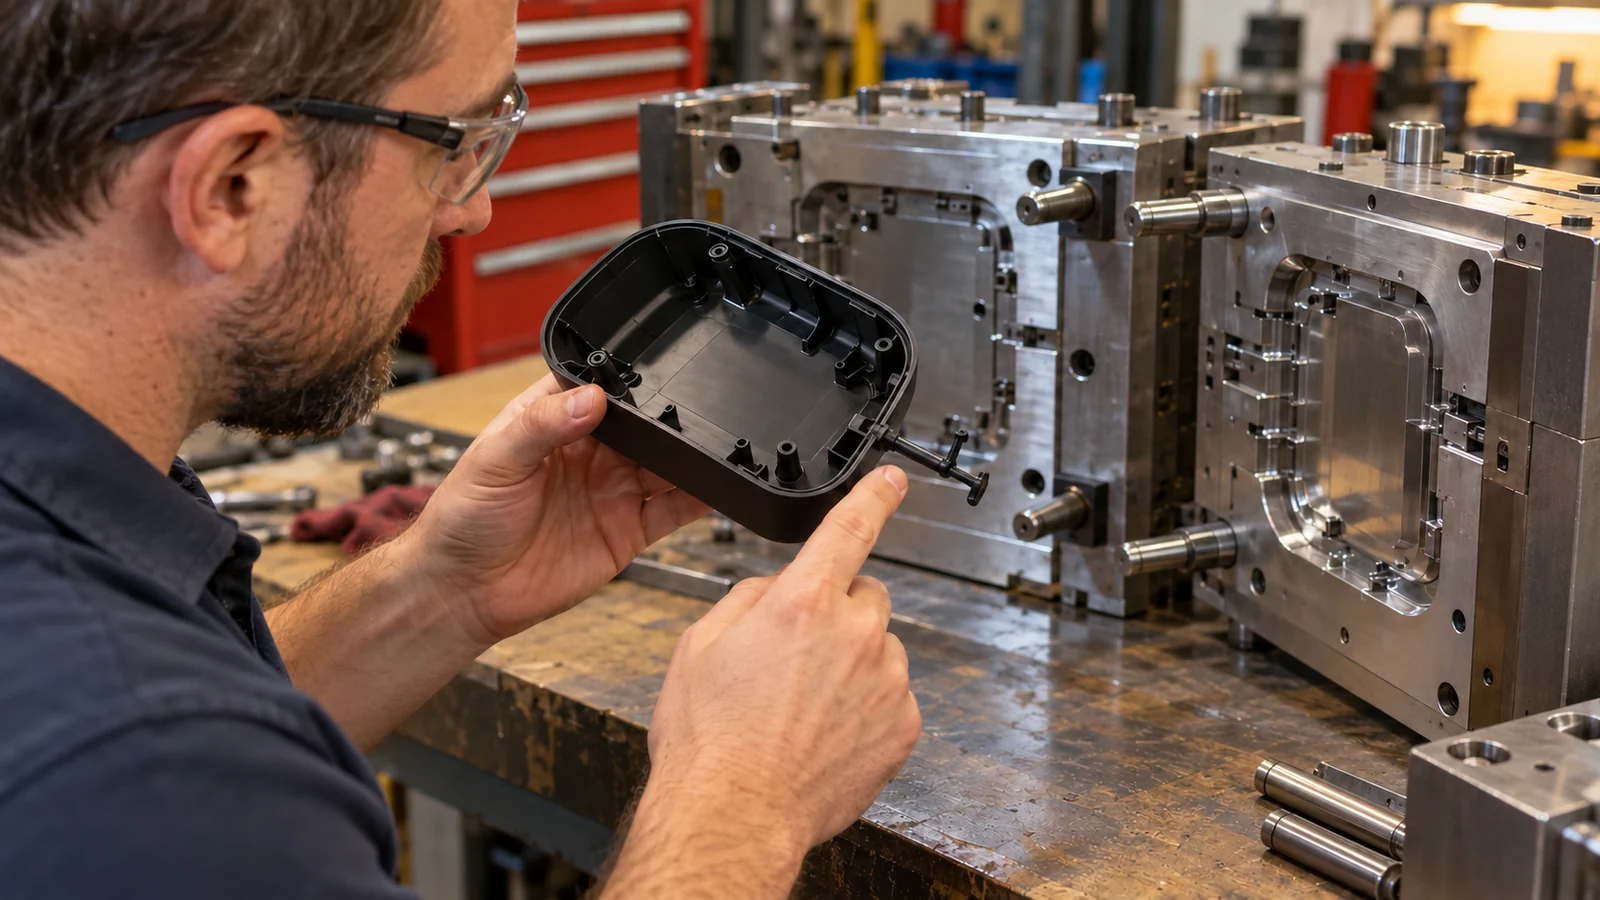
O projeto do gate afeta tanto o preenchimento da cavidade quanto o acabamento posterior. Posicione o gate onde o vestígio possa ser aceito, o cortador possa alcançar e a peça possa ser apoiada durante a separação. Evite colocar um gate em uma parede fina sem suporte ou próximo a um snap, vedação ou borda estética, a menos que o método de remoção tenha sido comprovado nesse local.
Forneça acesso suficiente para a ferramenta selecionada e um datum de peça claro para qualquer dispositivo de aparo. Se a localização do gate ficar oculta após a montagem, verifique ainda que o resíduo não possa interferir no acoplamento, na fiação, no fluxo de fluido ou no manuseio. Considere se a peça pode ser segurada sem esmagar ou riscar sua superfície moldada.
Verifique o corte sem danificar a peça
Inspecione a área do gate quanto a projeção residual, escavação, branqueamento, trincas, bordas afiadas e distorção local. Se o gate estiver próximo a uma interface crítica, inclua uma verificação de ajuste ou funcional além da revisão visual. Acorde sobre iluminação, distância de visualização e frequência de amostragem onde a aceitação de aparência for subjetiva.
- Defina a borda acabada: especifique o vestígio permitido e os danos proibidos.
- Teste peças representativas: inclua a variação normal em resina, moldagem e condição do gate.
- Confirme suporte e acesso: verifique o assentamento do dispositivo e a aproximação da ferramenta.
- Inspecione os modos de falha: procure trincas, branqueamento, rebarbas e interferência de ajuste.
- Monitore o desgaste da ferramenta: verifique se um cortador ou dispositivo permanece dentro do plano de aceitação.
Se o gate rasgar repetidamente ou deixar material em excesso, investigue as dimensões do gate, o comportamento do material, o suporte da peça e a condição de corte em conjunto, em vez de aumentar a força cegamente.
Perguntas frequentes
A remoção do gate é o mesmo que rebarbação?
Não. A remoção do gate separa a peça moldada do seu ponto de alimentação projetado ou apara o seu resíduo. A rebarbação remove o excesso de material não intencional nas linhas de partição, respiros ou outras fronteiras do molde.
O vestígio do gate pode ser invisível?
Nem sempre. Um resultado nivelado ou minimamente visível depende do design do gate, da resina, da geometria da peça e do método de remoção. O desenho deve definir um requisito de aparência alcançável.
A remoção do gate deve ser incluída na revisão do design da peça?
Sim. A posição do gate, o acesso do cortador, o suporte da peça e os limites de aceitação afetam o design do molde e da montagem. Resolva-os antes da finalização do ferramental de produção.
Uma boa remoção do gate é projetada na peça: defina o vestígio, apoie o corte e inspecione a borda em função daquilo que ela deve preservar.