
Ejeção em micromoldagem por injeção não é um detalhe mecânico final; é o momento em que uma característica dimensionalmente controlada se torna uma peça plástica sem suporte. Um componente pode preencher corretamente e ainda assim entortar, rachar, grudar, espalhar-se ou adquirir uma marca permanente durante a liberação. Para peças pequenas, o conceito de ejeção deve continuar através da coleta e embalagem.
A melhor estratégia de liberação minimiza a força, distribui o suporte, controla onde a peça permanece após a abertura e protege as superfícies que governam a função. Este artigo acompanha a peça desde a retenção na cavidade até a coleta final, para que o ponto de falha seja mais fácil de isolar.
Jornada da peça
Preveja Onde a Peça Permanecerá Quando o Molde Abrir
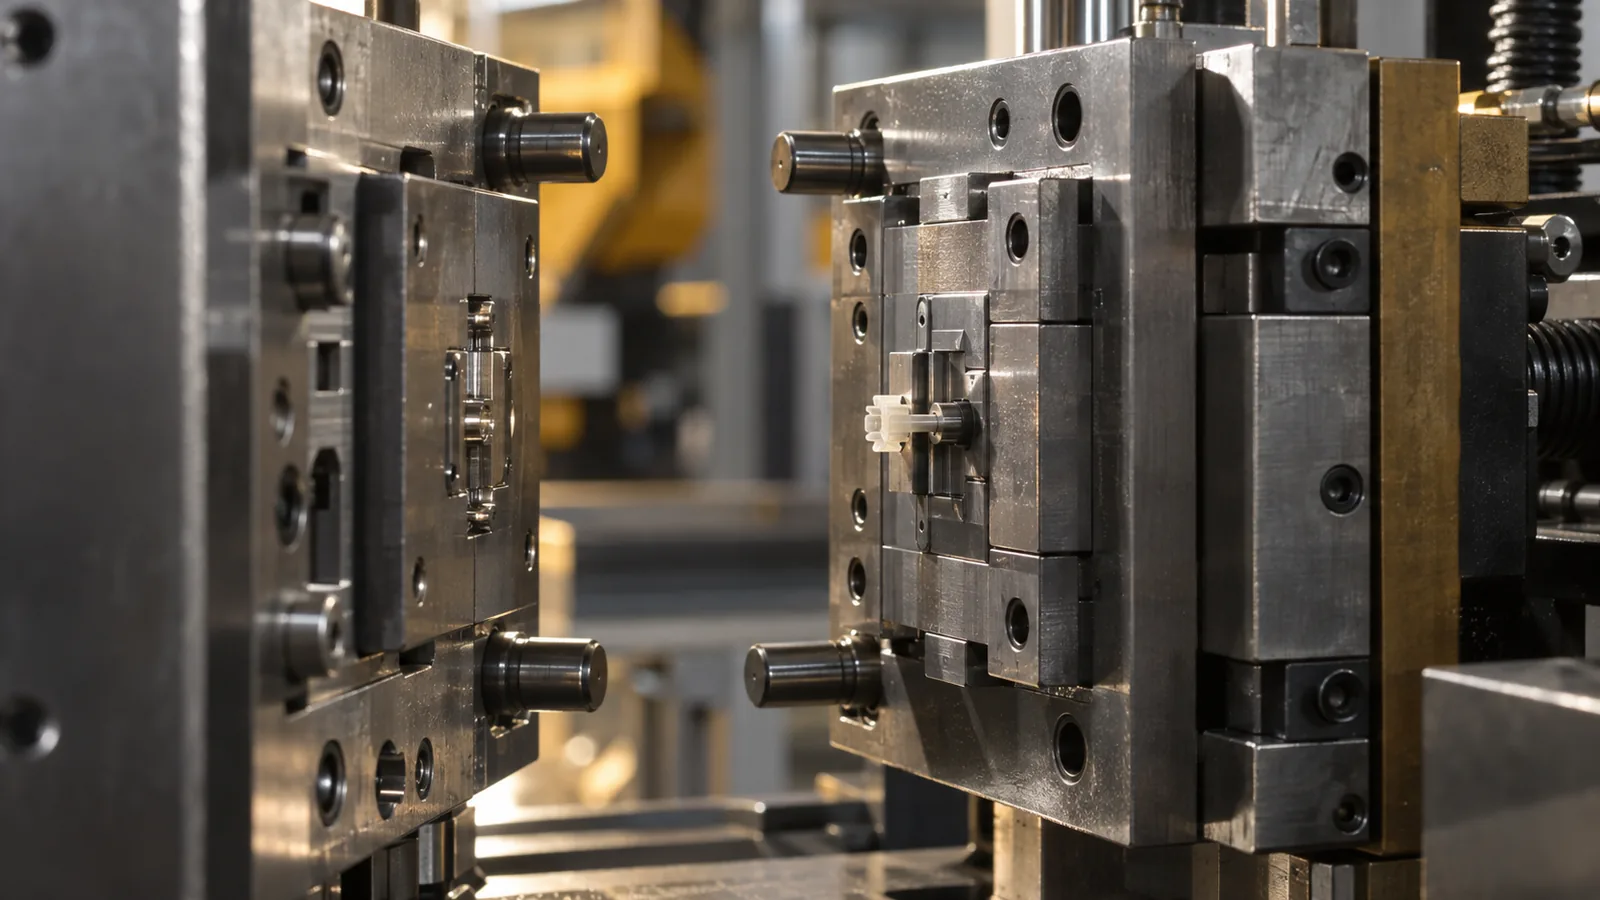
A ejeção confiável começa antes de qualquer pino se mover. O molde deve controlar qual lado retém a peça, com que força a segura e se a peça permanece orientada. A retração do núcleo, o acabamento superficial, o ângulo de saída, a textura, os rebaixos, a retenção do ponto de injeção e o equilíbrio de resfriamento influenciam o resultado.
Uma peça que alterna entre as metades do molde não pode ser coletada de forma consistente. Ela também pode colidir com o molde ou o robô porque sua posição de liberação muda de disparo para disparo. Durante a revisão de projeto, identifique a superfície de retenção pretendida e compare-a com cada característica concorrente que possa agarrar o polímero.
Peças muito pequenas introduzem outra complicação: o canal de alimentação ou o ponto de injeção pode dominar o comportamento de liberação. Se o ponto de injeção quebrar de forma imprevisível ou a peça permanecer presa a um canal de alimentação, o método de coleta deve considerar a separação sem danificar a característica funcional.
Reduza a Força de Liberação Antes de Adicionar Mais Ejetores
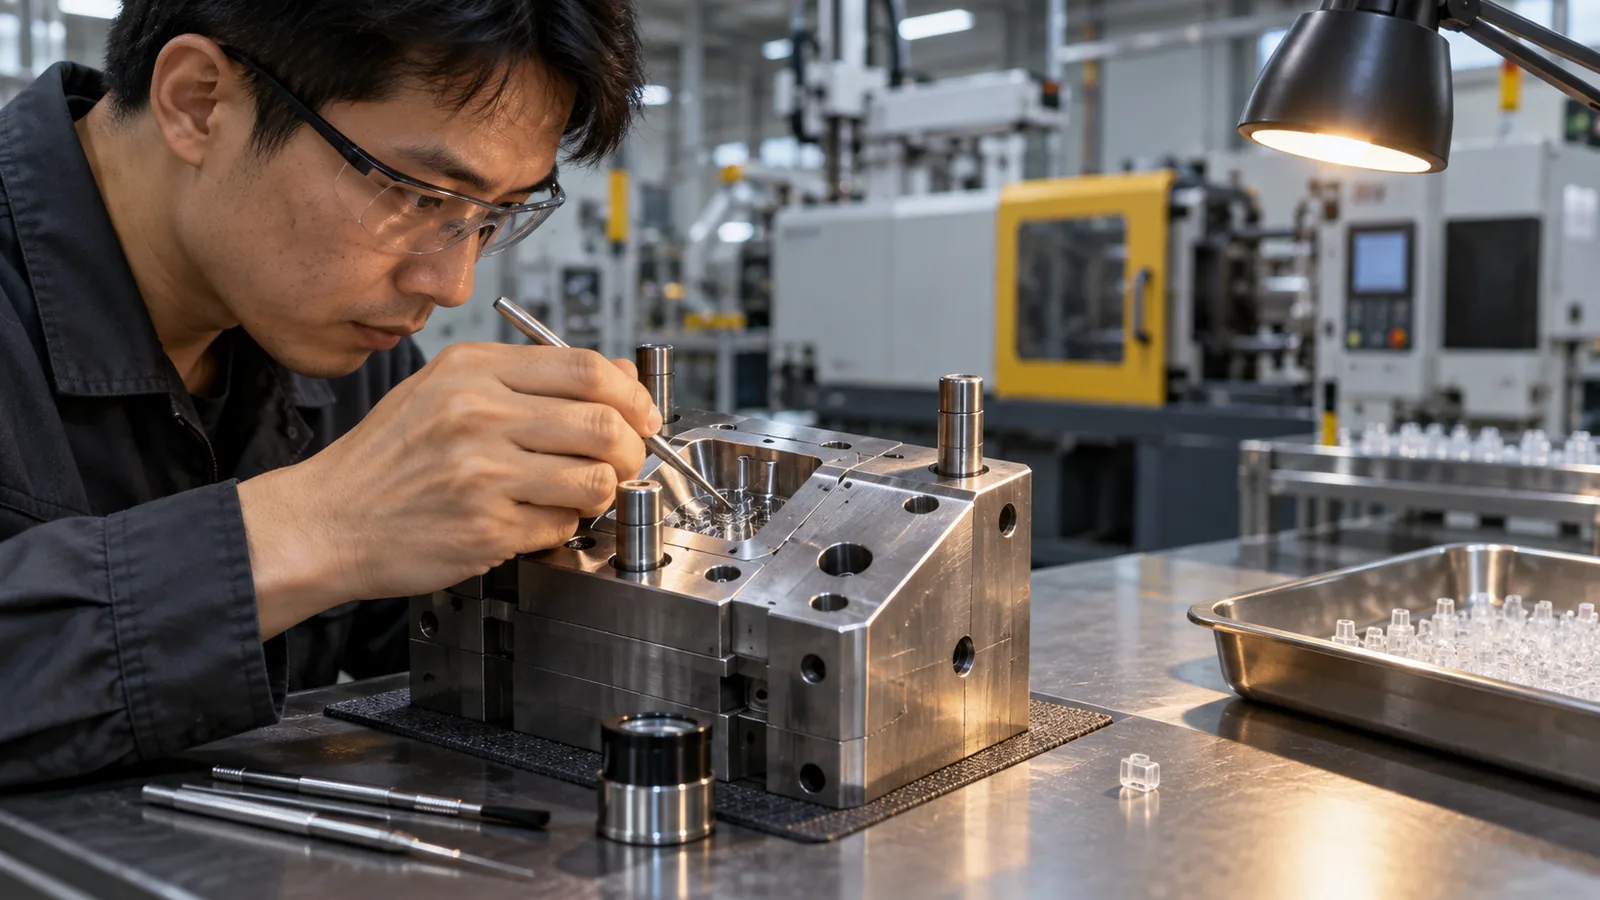
Adicionar pinos pode distribuir a carga, mas não corrige todas as causas de aderência. A retenção excessiva pode vir de ângulo de saída insuficiente, rugosidade na direção de liberação, textura profunda, formação de vácuo, contração do macho, rebaixo, alta temperatura de desmoldagem ou geometria distorcida.
Revise primeiro as superfícies de contato. Uma pequena melhoria no ângulo de saída ou na direção de polimento pode reduzir a força com mais eficácia do que um sistema de ejeção mais forte. Essas decisões pertencem à fabricação de moldes personalizados revisão, porque ângulo de saída, direção de polimento, resfriamento e acesso dos ejetores competem pelo mesmo espaço da ferramenta. O resfriamento também importa: uma peça liberada muito quente pode deformar sob uma força que uma peça mais fria suportaria, enquanto o resfriamento excessivo pode aumentar a contração ao redor de um macho.
Regra de decisão: se a força de ejeção continuar aumentando durante um teste, pare de aumentar a força e determine qual superfície ou condição de pressão está retendo a peça.
Combine o Método de Ejeção com a Superfície que Pode Suportar Carga
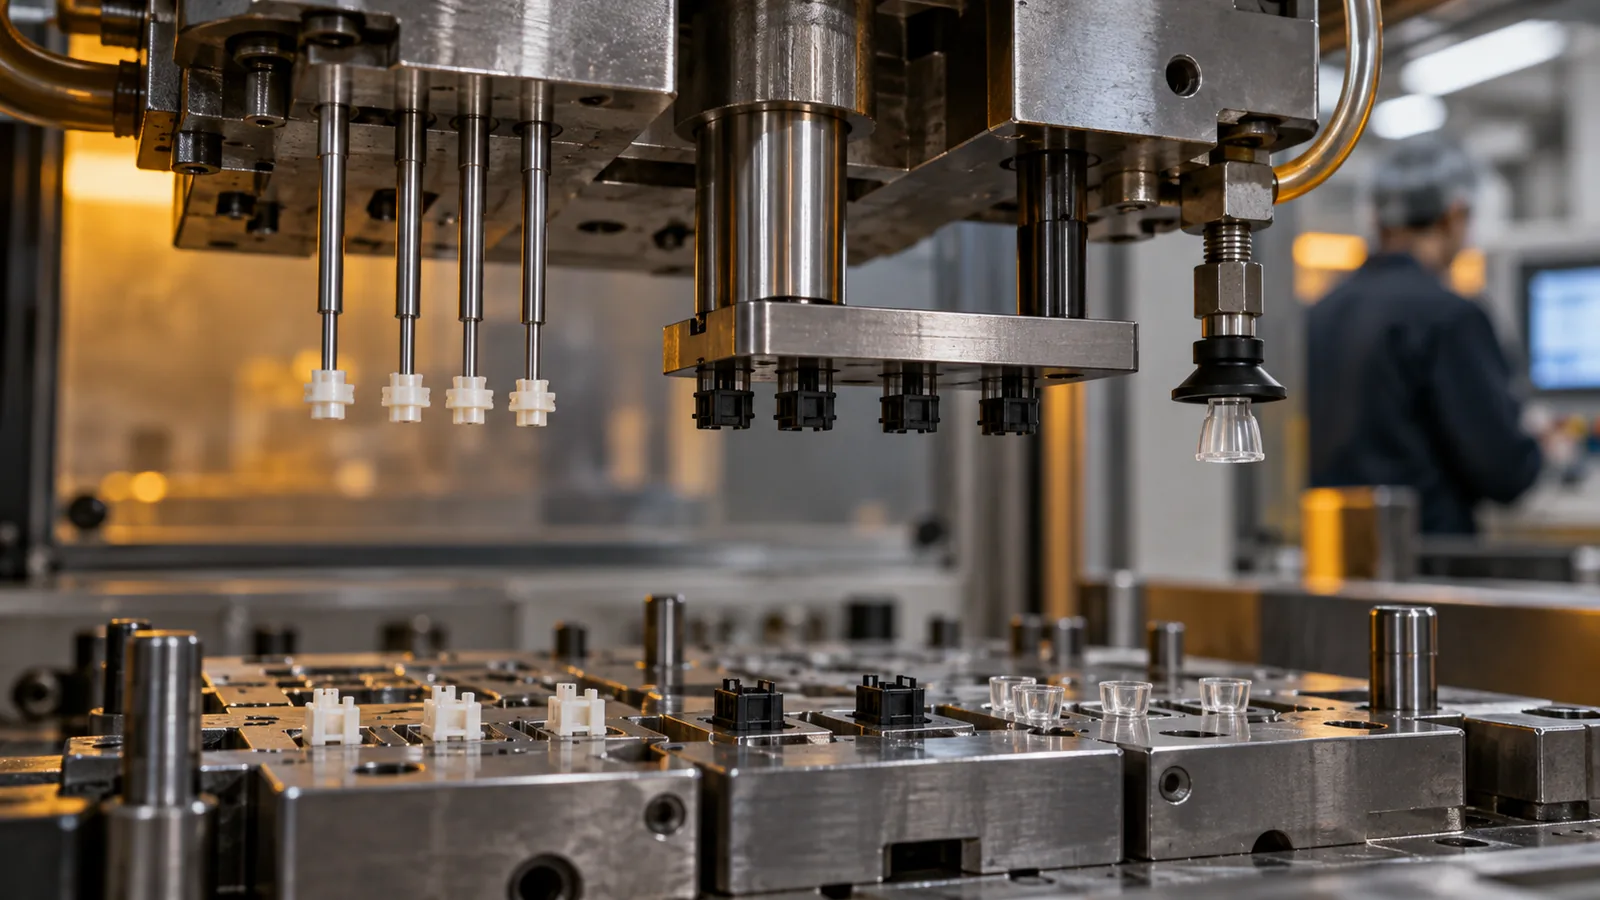
A área de contato aceitável — e não o espaço disponível no molde — deve orientar o método de ejeção. Faces de vedação funcionais, superfícies ópticas, nervuras finas e dentes de engrenagem em miniatura são locais inadequados para força concentrada.
| Método | Condição útil | Risco principal |
|---|---|---|
| Pinos ejetores pequenos | Almofadas não funcionais definidas com suporte adequado | Indentação, dobra ou quebra de pino |
| Ejeção por luva | Recursos redondos que necessitam de suporte distribuído | Concentricidade e linha de referência |
| Placa extratora | Suporte perimetral ou de área ampla | Geometria de separação e alinhamento das placas |
| Assistência por ar | Liberação a vácuo ou superfícies amplas e delicadas | Direção descontrolada da peça |
| Coleta a vácuo ou por robô | Transferência controlada para uma bandeja ou ninho | Consistência de coleta e contato superficial |
Estratégias híbridas são comuns. A liberação mecânica pode separar a peça da cavidade, enquanto a coleta a vácuo controla a orientação imediatamente depois. A sequência e o tempo importam tanto quanto o hardware individual.
A eletricidade estática pode transformar a liberação em uma falha de coleta
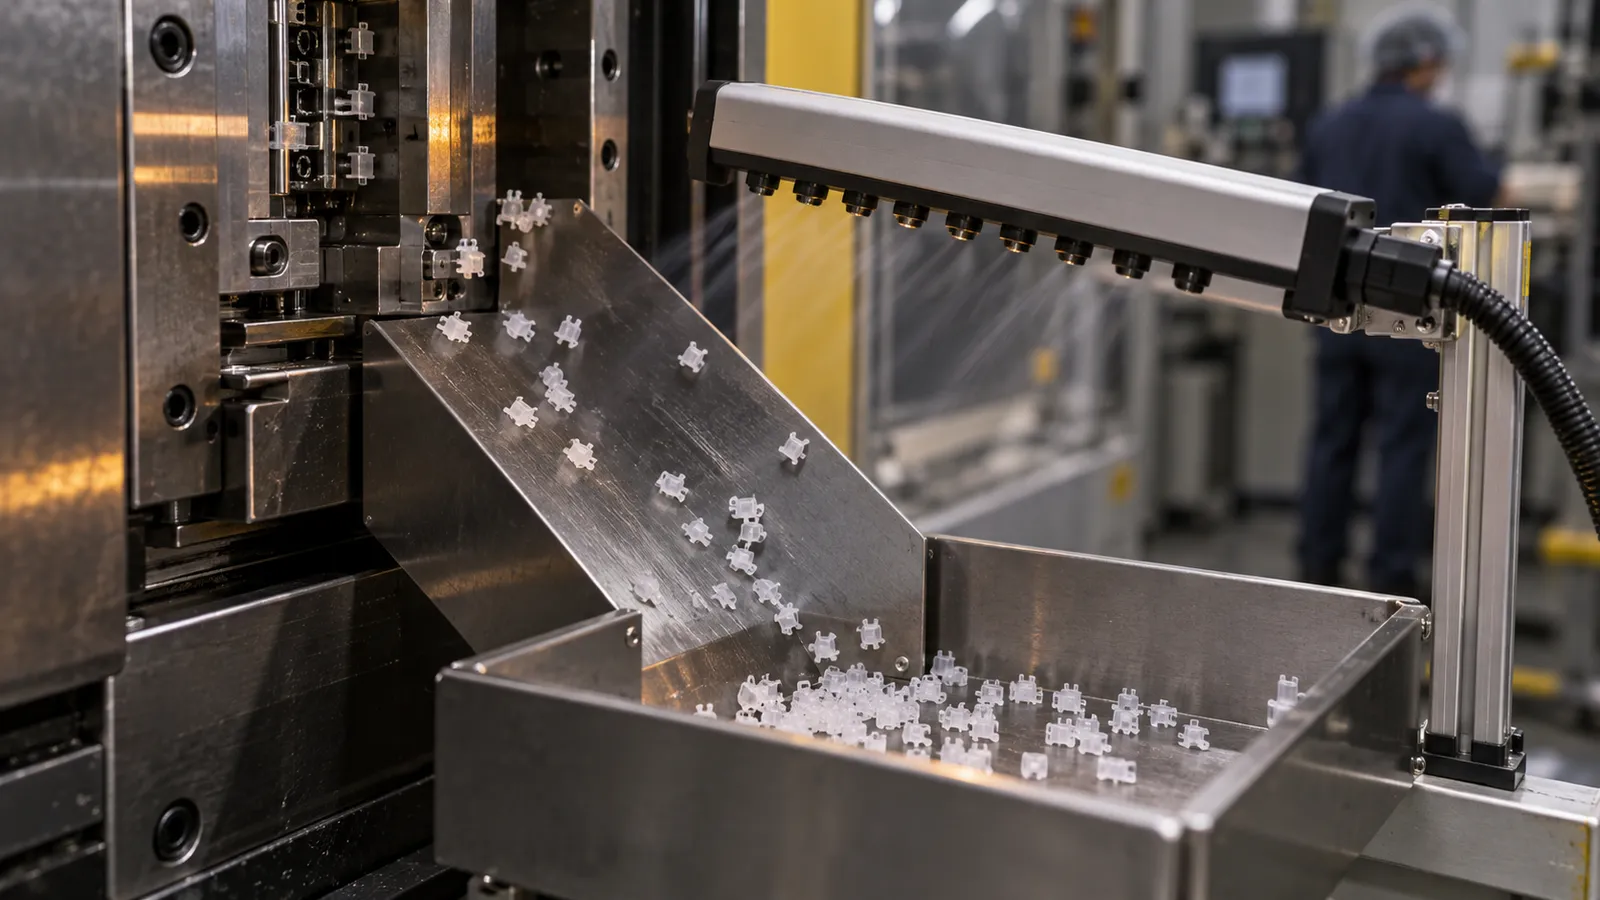
Uma micropeça pode sair da cavidade e ainda assim não chegar à bandeja de coleta. A atração estática pode retê-la no macho, puxá-la para uma superfície próxima ou fazer com que várias peças se unam. O movimento do ar que parece inofensivo para componentes maiores pode espalhar peças leves.
A coleta deve ser projetada como um caminho fechado. A posição de liberação, a abordagem de retirada, a localização do sensor, a velocidade de transferência, a geometria da bandeja, o aterramento, a ionização e o material de embalagem influenciam se todas as peças serão contabilizadas. Se a peça precisar manter a orientação para inspeção ou montagem, a coleta por queda aleatória raramente é suficiente.
Para aplicações sensíveis, a embalagem também deve evitar abrasão e transferência de partículas. Uma bandeja com contagem por cavidade ou um ninho definido pode oferecer melhor rastreabilidade do que um recipiente comum, especialmente quando as peças são difíceis de separar visualmente. Isso é especialmente relevante quando uma moldagem por injeção em sala limpa rota é selecionada para controlar a exposição a partículas durante a coleta e a embalagem.
Use o Padrão de Danos para Identificar seu Momento
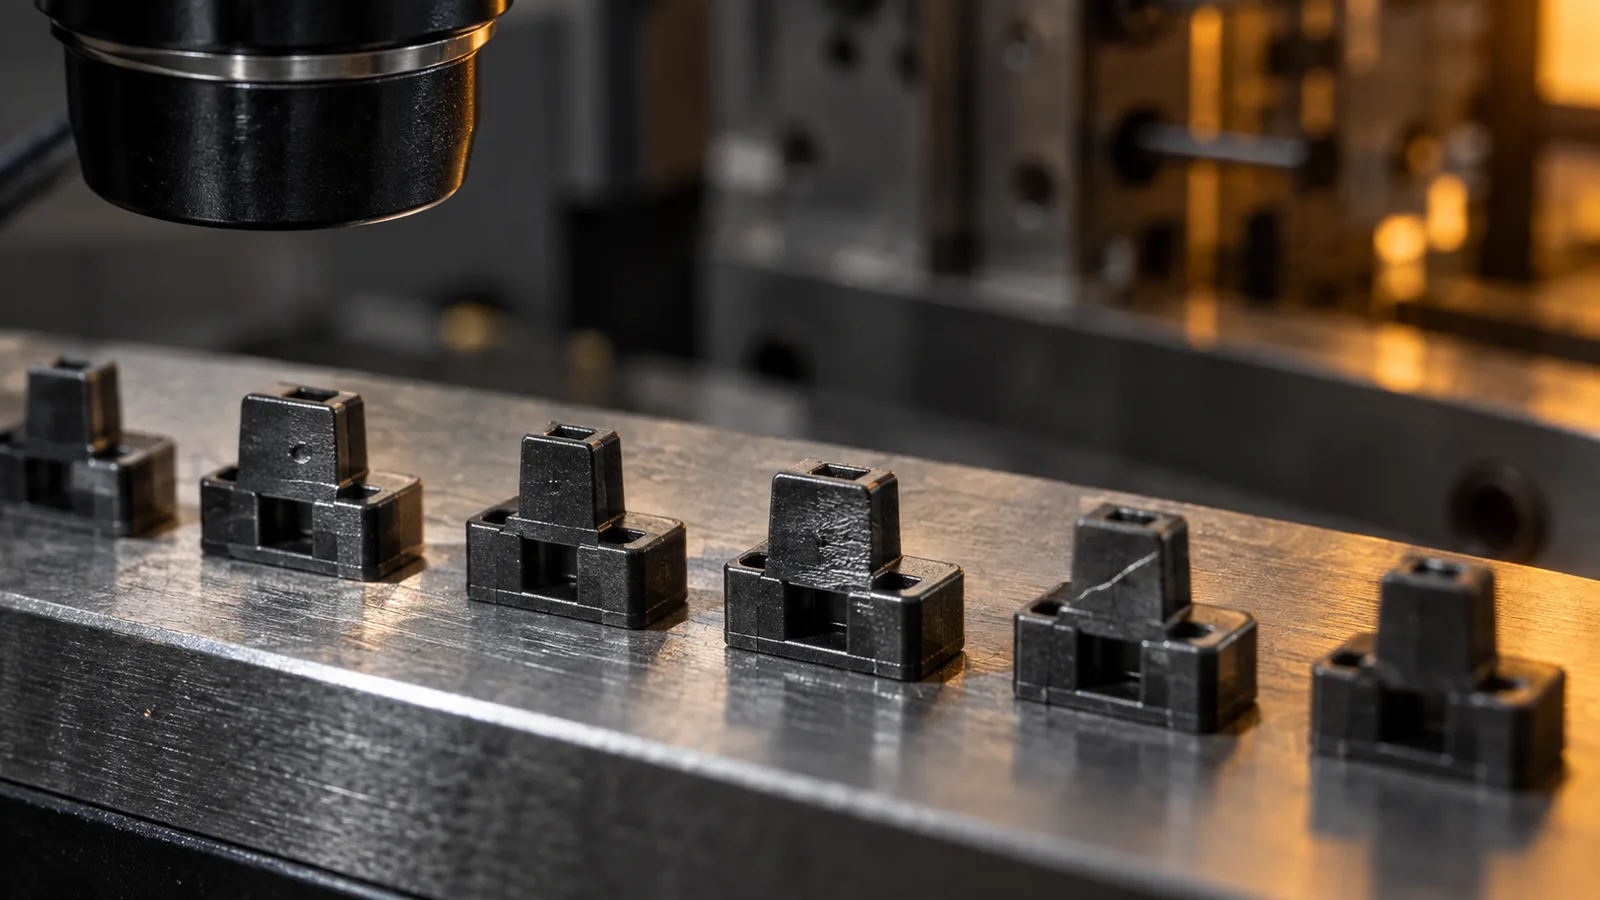
Os danos de liberação devem ser separados da distorção de moldagem. A mesma característica empenada pode resultar de resfriamento irregular, retenção no macho, força do ejetor, contato com o robô ou compressão na embalagem. Evidências do momento ajudam a restringir a causa.
- Dano em um local de ejetor: inspecione a área de contato, o momento, o alinhamento dos pinos e a temperatura local.
- A peça permanece no macho: revise o ângulo de saída, o acabamento, a retração, a ventilação atrás da peça e a temperatura de liberação.
- Peças faltando aleatoriamente: investigue estática, movimento do ar, detecção de retirada e invólucro de coleta.
- Riscos após a liberação: compare garras do robô, calhas, bandejas e contato entre peças.
- Alterações de forma após vários minutos: considere tensões residuais, equilíbrio de arrefecimento e armazenamento sem suporte.
Um vídeo em alta velocidade ou um ciclo manual encenado pode revelar quando a peça muda de orientação ou entra em contacto com outra superfície. As dimensões moldadas devem ser verificadas antes e depois do manuseamento quando o ponto de dano é incerto.
Validar a Sequência Completa de Libertação
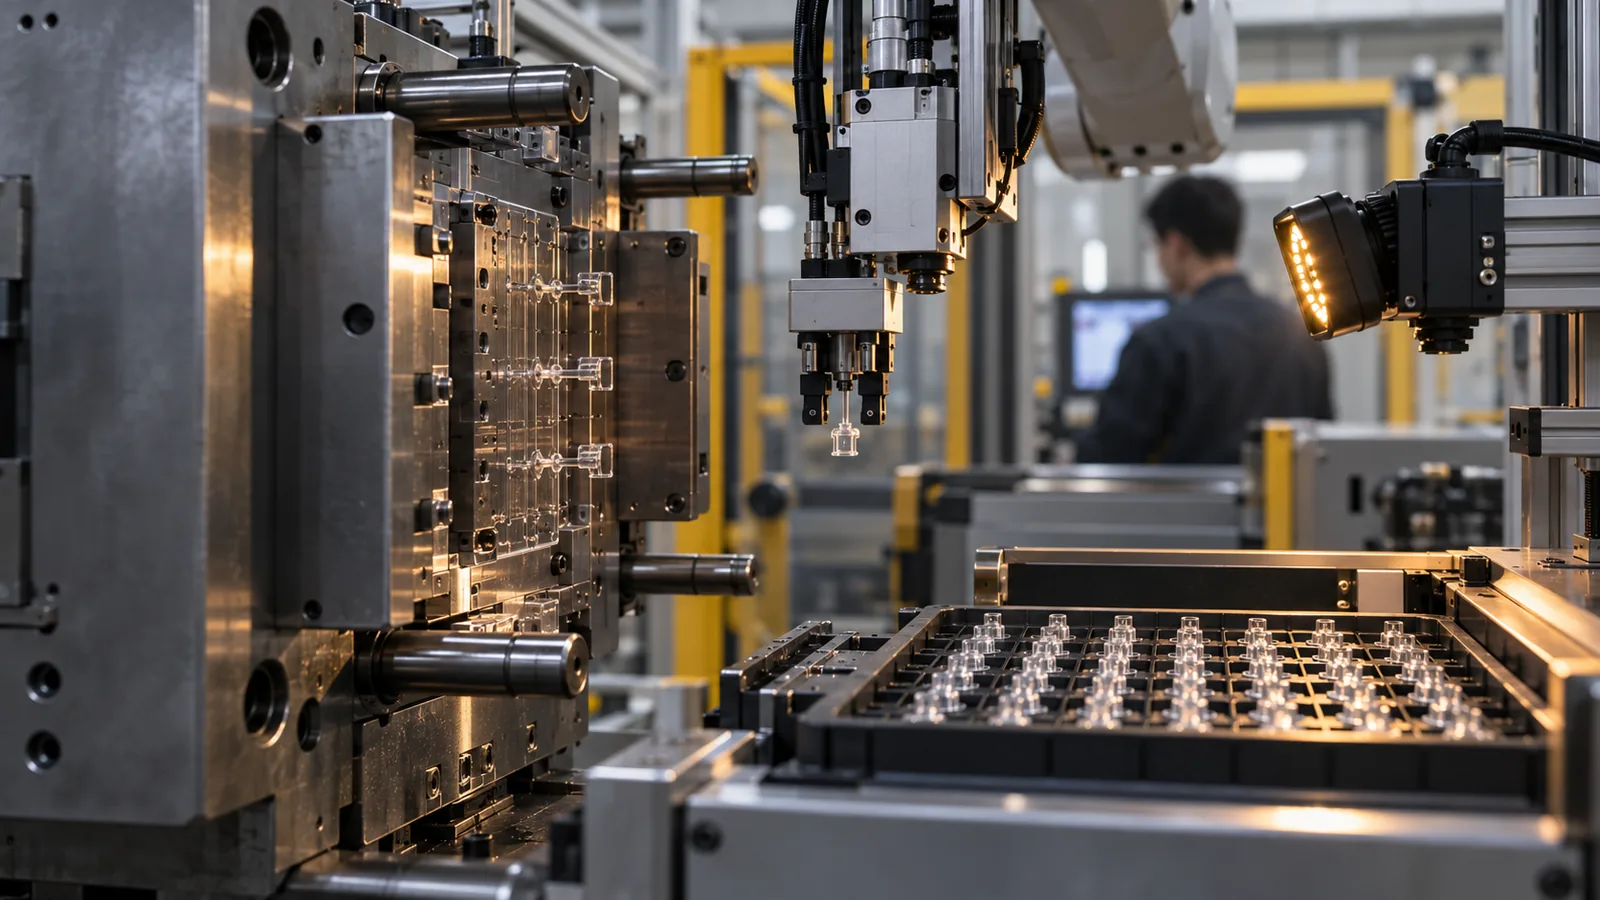
A validação deve abranger mais do que uma abertura de molde bem-sucedida. O objetivo é a libertação repetida, a transferência controlada, a contagem precisa e a embalagem sem danos sob variação normal.
- Confirme que a metade do molde pretendida retém a peça em cada ciclo.
- Registe a força de libertação ou um indicador repetível sempre que possível.
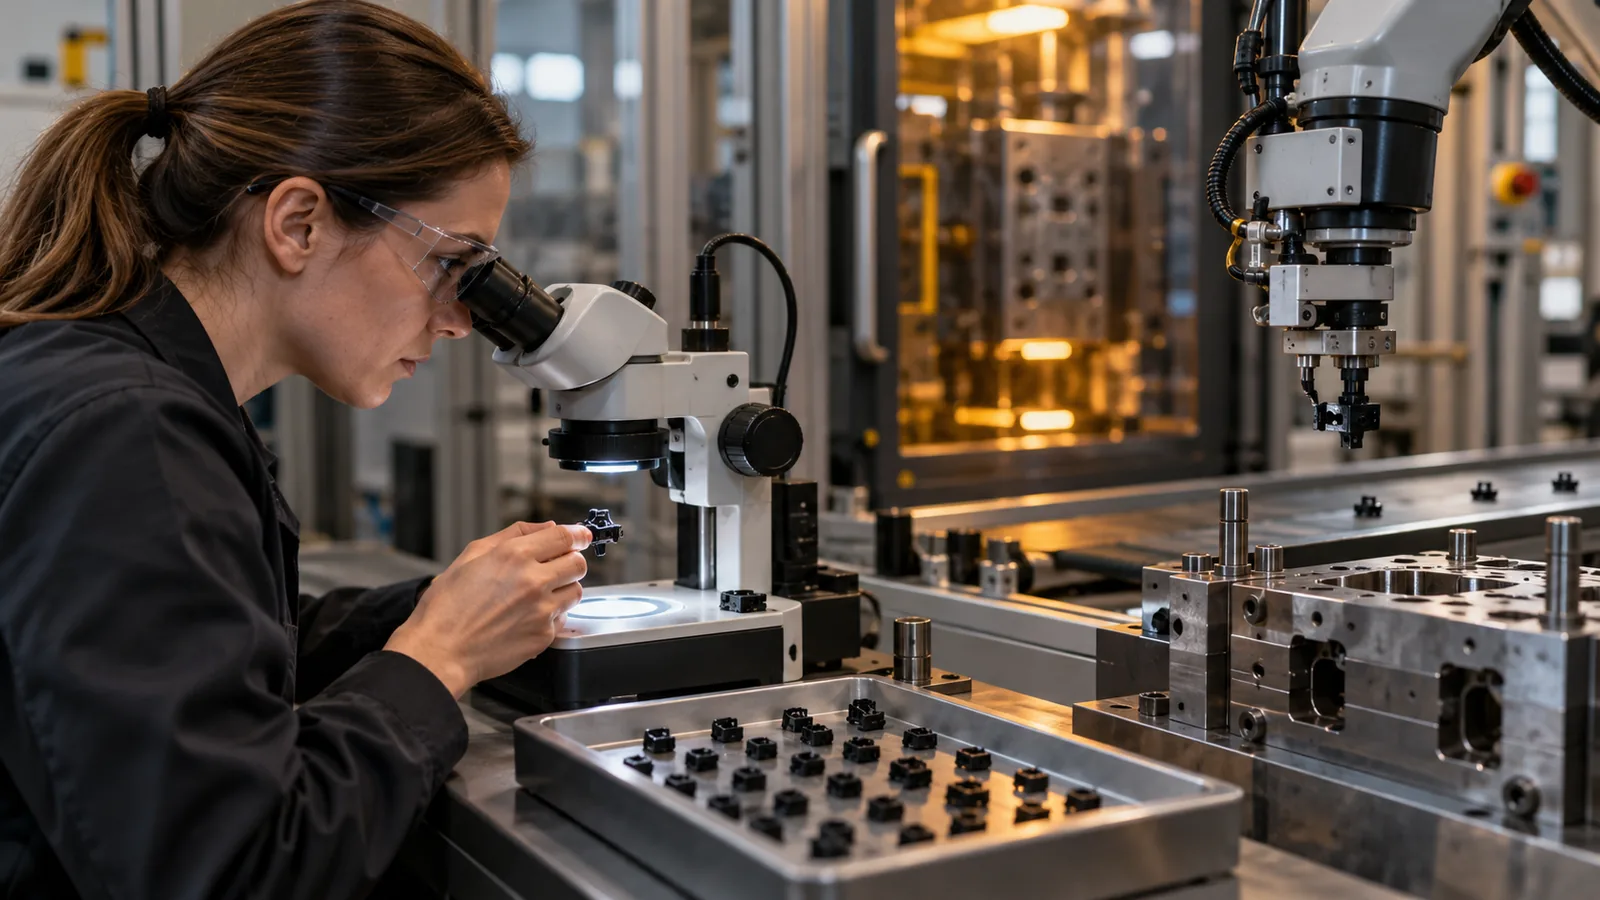
- Inspecione as marcas dos extratores e as características funcionais com a ampliação adequada.
- Desafie a variação normal no arrefecimento e na temperatura do molde.
- Verifique a recolha, a deteção de presença e a lógica de rejeição.
- Execute ciclos suficientes para observar acumulação estática e de depósitos.
- Meça as peças após o intervalo real de embalagem e condicionamento.
A Micro Moldagem por Injeção o fluxo de trabalho deve ligar a libertação do molde ao manuseamento automatizado e à verificação dimensional. O processo de controlo de qualidade do site pode então manter rastreáveis as evidências de cavidade, danos de libertação, medição e embalagem. Tratar a ejeção como parte desse sistema reduz o risco de aprovar uma cavidade que não consegue suportar a produção.
Perguntas Frequentes
Por que as micropartes grudam mesmo quando há ângulo de saída?
O ângulo de saída pode ser compensado pela contração do núcleo, rugosidade, textura, vácuo, rebaixos locais ou uma condição de desmoldagem a quente. A superfície de contato total e o estado de resfriamento devem ser examinados.
Marcas de extratores são aceitáveis em micropartes?
Somente quando sua localização e profundidade não interferem na função, montagem, vedação, aparência ou medição. A área de marca aceitável deve ser identificada no desenho.
O ar comprimido pode substituir os pinos extratores?
O ar pode auxiliar na desmoldagem em geometrias adequadas, mas pode não fornecer força ou direção controlada suficiente por si só. Também deve ser avaliado quanto à limpeza e ao espalhamento das peças.
Por que as peças devem ser medidas após a embalagem?
O manuseio e o armazenamento podem deformar características delicadas ou permitir que tensões residuais se relaxem. Medir apenas imediatamente após a moldagem pode não detectar a condição recebida pelo cliente.
Quais informações ajudam a projetar um sistema de extração?
Forneça superfícies funcionais, limites estéticos, zonas de marca permitidas, material, temperatura esperada, necessidades de orientação da peça, método de inspeção e requisitos de embalagem.