
Projetar componentes híbridos de metal-plástico requer equilibrar proporções de espessura de parede, ângulos de saída e geometria de retenção de metal para evitar falha de junta física. Incorporar pinos metálicos, buchas de latão rosqueadas ou terminais de cobre condutores diretamente em bossas plásticas introduz severo estresse circunferencial localizado durante a contração de resfriamento do polímero.
Espessura inadequada da parede da bossa ou cantos internos afiados provocam trincas por estresse ao redor de elementos metálicos embutidos sob vibração mecânica de estrada ou testes de choque térmico. Estabelecer regras padronizadas de design CAD durante a modelagem 3D inicial elimina modificações caras de ferramentas e garante fabricação em série de alto rendimento. Este guia técnico de DfM analisa proporções de parede entre bossa e inserção, travas de recartilhamento e geometria de vedação de fechamento de molde.
Índice
Parâmetros CAD Críticos: Diâmetro da Bossa, Espessura da Parede e Ângulos de Saída
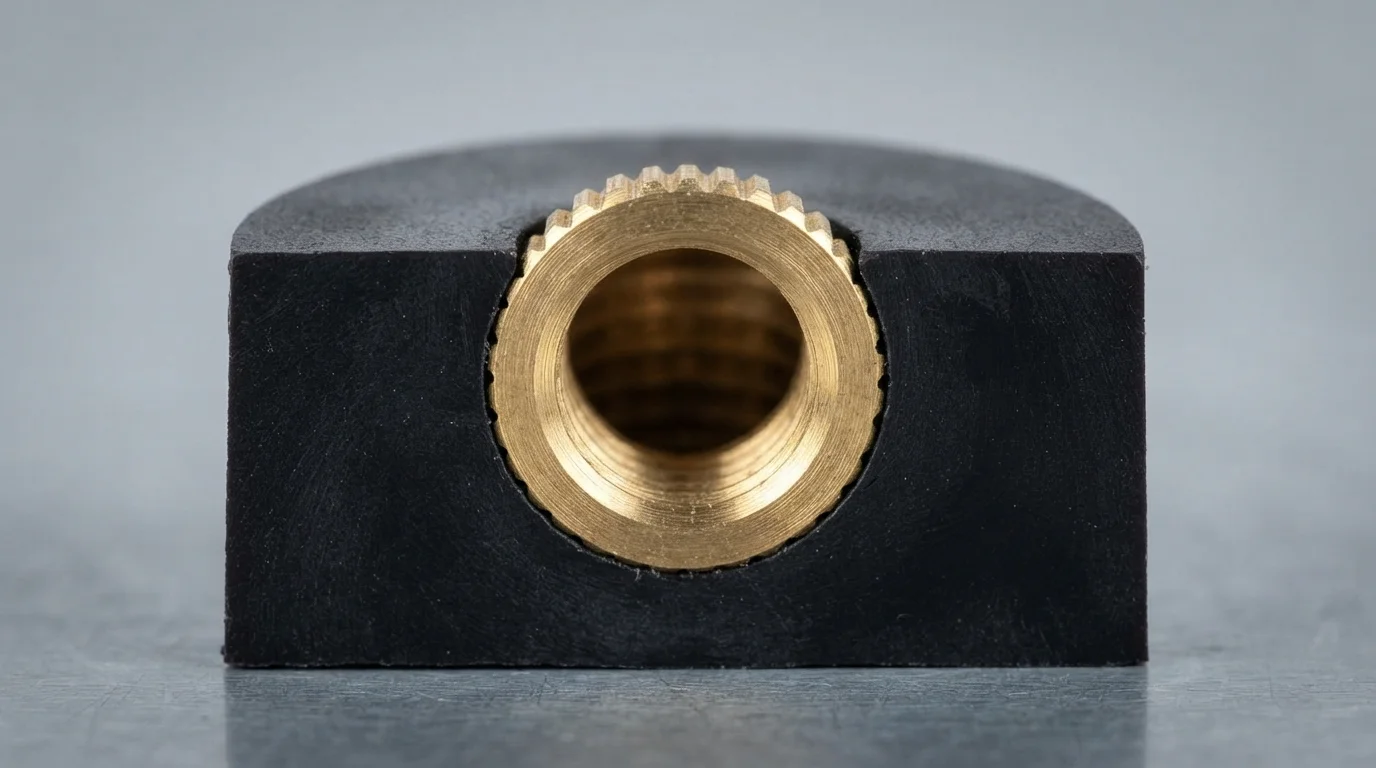
Aderir a diretrizes de design de moldagem por inserção abrangentes garante que as paredes da bossa plástica suportem o estresse circunferencial interno gerado durante o resfriamento do polímero. Regras práticas ditam que o diâmetro externo (DE) de uma bossa plástica para parafuso deve ser igual a 2,0 a 2,5 vezes o diâmetro externo da inserção metálica embutida. Manter espessura de parede uniforme ao redor da inserção previne diferenças de resfriamento localizadas que causam marcas de afundamento ou trincas por estresse em termoplásticos de alto desempenho como PA66, PBT, ou PC/ABS.
A seleção do ângulo de saída desempenha um papel crítico na ejeção limpa da peça do aço do núcleo. Paredes verticais da bossa e pinos de núcleo exigem um ângulo de saída mínimo de 1,0° a 2,0° para evitar marcas de arraste e geração de rebarbas durante a abertura do molde. Incorporar raios internos generosos na base da bossa distribui o estresse mecânico, eliminando cantos vivos de 90 graus que atuam como pontos de concentração de tensão.
| Parâmetro de Design | Diretriz CAD Recomendada | Risco Físico de Violação | Estratégia de Otimização Primária |
|---|---|---|---|
| Proporção do Diâmetro Externo da Bossa | 2.0x – 2.5x Insert Outer Diameter | Hoop stress cracking during cooling | Maintain uniform wall mass around insert core |
| Boss Wall Draft Angle | 1.0° – 2.0° Minimum Taper | Core drag marks & part distortion | Add 1° extra draft for textured outer boss surfaces |
| Base Fillet Radius | 25% – 50% of Wall Thickness | Localized notch stress concentration | Smooth internal boss-to-wall corner transitions |
Knurling Mechanics and Interlocking Feature Design
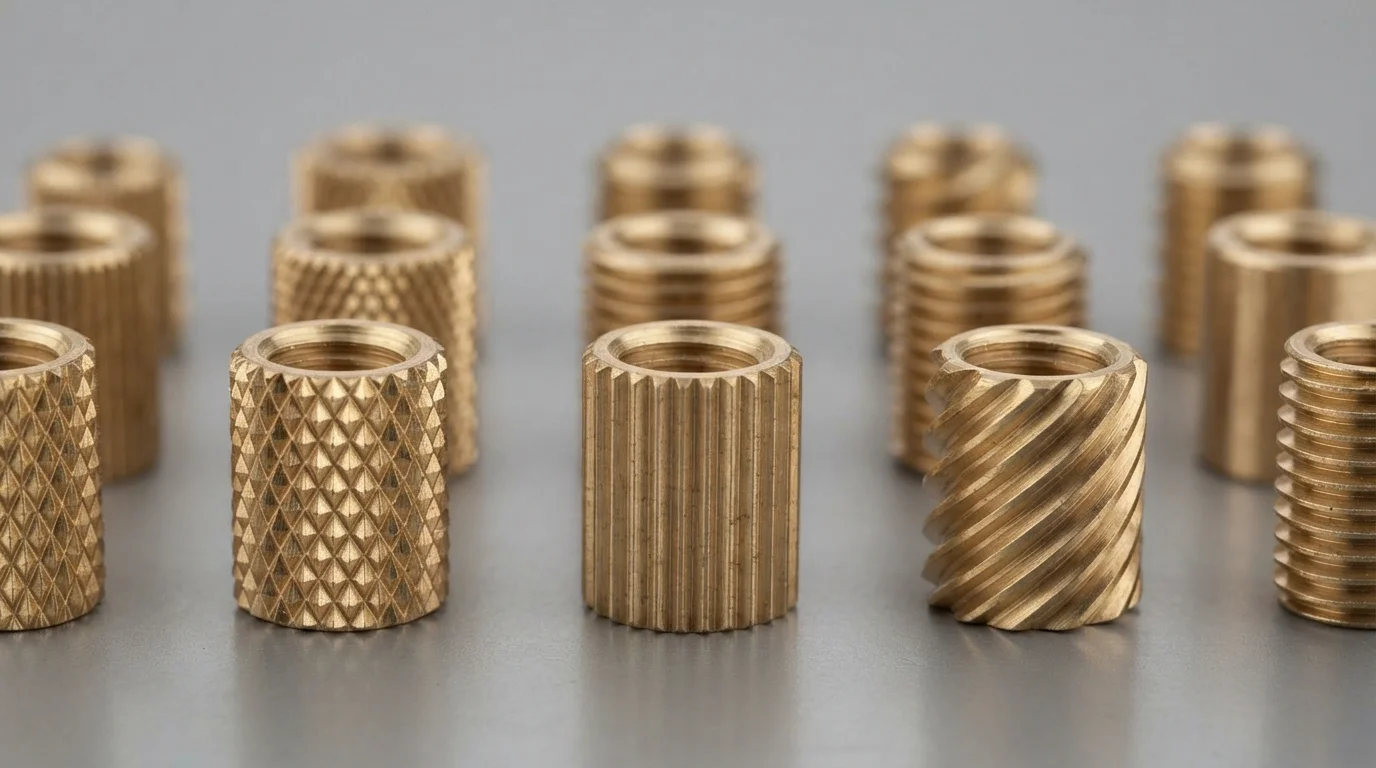
Mechanical interlock design directly governs the rotational torque and axial pull-out resistance of encapsulated fasteners. Pre-molded latão inserts feature external knurling patterns—such as diamond, straight, or helical knurls—that lock into the cooling polymer. Diamond knurling provides superior bidirectional resistance against combined rotational torque and axial pull-out forces.
Integrating annular grooves or undercut shoulders along the insert length enhances axial retention during heavy mechanical load tests. Molten resin injected under high pressure fills the knurl channels completely, forming a continuous mechanical joint. Executing custom moldagem por inserção com fixadores serrilhados devidamente especificados evita o giro da inserção durante a montagem automatizada por parafuso.
As principais etapas de projeto de intertravamento mecânico incluem:
- Seleção da serrilha diamantada—Especificar serrilhamento cruzado maximiza a força de retenção combinada torcional e axial.
- Inclusão de ranhura anular—Usinar ranhuras circunferenciais proporciona alta resistência física contra extração axial.
- Folga da profundidade da serrilha—Garantir que o fluxo de resina preencha as micro-ranhuras da serrilha sem armadilhas de ar maximiza o intertravamento mecânico.
- Etapa piloto da inserção—Incorporar uma etapa de entrada piloto suave simplifica o carregamento manual ou robótico do pino central.
Projetando Áreas de Fecho do Molde para Evitar Rebarbas de Plástico
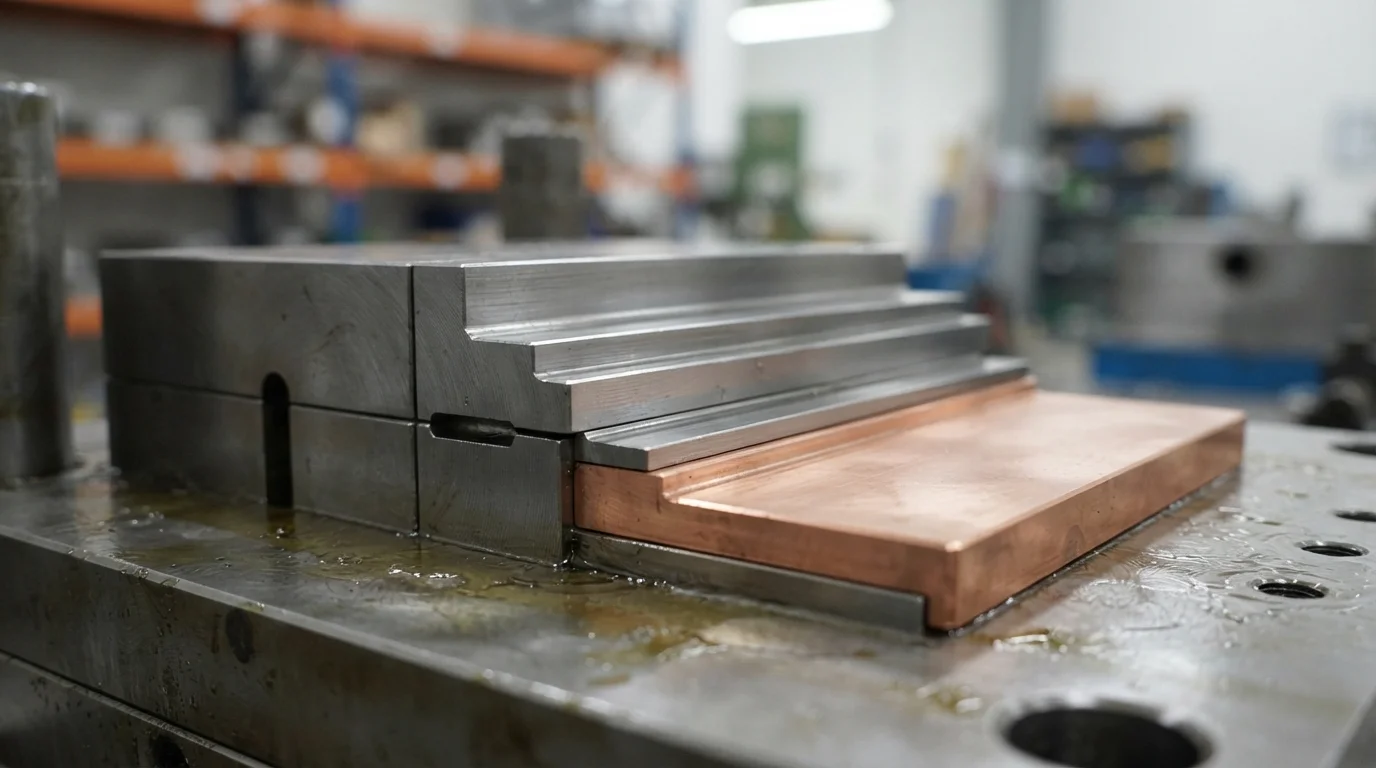
Evitar que rebarbas de plástico vazem sobre contatos elétricos ativos ou furos roscados requer engenharia precisa das áreas de fecho da ferramenta. As áreas de fecho representam as faces de contato mecânico onde o aço endurecido do molde prende diretamente contra a superfície metálica da inserção.
Projetar uma etapa de vedação plana medindo pelo menos 0,5 mm de largura ao longo do ombro da inserção cria uma barreira física positiva contra vazamento de fusão de alta pressão. Incorporar pinos centrais flutuantes com mola compensa tolerâncias dimensionais em inserções metálicas estampadas, mantendo contato de fecho apertado sem esmagar o substrato metálico.
Perguntas Frequentes (FAQs)
Qual é a proporção recomendada de espessura de parede do boss para inserções roscadas de latão?
O diâmetro externo (DE) recomendado do boss deve ser igual a 2,0 a 2,5 vezes o diâmetro externo da inserção metálica. Manter essa proporção fornece massa de parede plástica suficiente para absorver tensões circunferenciais geradas durante o resfriamento do polímero, prevenindo trincas por tensão localizadas.
Which knurling pattern provides the highest torque-out resistance?
Diamond knurling (cross-hatched) delivers the highest combined resistance against rotational torque and axial pull-out forces. Straight knurls offer high torque-out resistance but require an additional annular groove to prevent axial pull-out.
How do shut-off lands prevent resin from bleeding onto brass threads?
Shut-off lands create a tight mechanical seal between hardened tool steel and the metal insert shoulder. Designing a flat sealing land step measuring 0.5 mm wide prevents molten resin from bleeding past the shoulder into internal blind or through-hole threads.