
A moldagem de componentes estruturais de paredes espessas, como alças, barras de apoio e nervuras espessas de invólucros, apresenta sérios desafios estéticos e de processamento. Seções plásticas sólidas e espessas resfriam de forma desigual e contraem substancialmente, criando marcas de afundamento profundas na superfície, vazios internos e tempos de ciclo prolongados. Especificar moldagem por injeção com assistência a gás supera esses limites físicos ao injetar gás nitrogênio de alta pressão diretamente no núcleo do polímero fundido. A JUCHENG opera células de produção especializadas em assistência a gás, fabricando hardware estrutural oco estritamente de acordo com os arquivos CAD do cliente.
Índice
Sistemas de Injeção de Gás Nitrogênio e Eliminação de Marcas de Afundamento
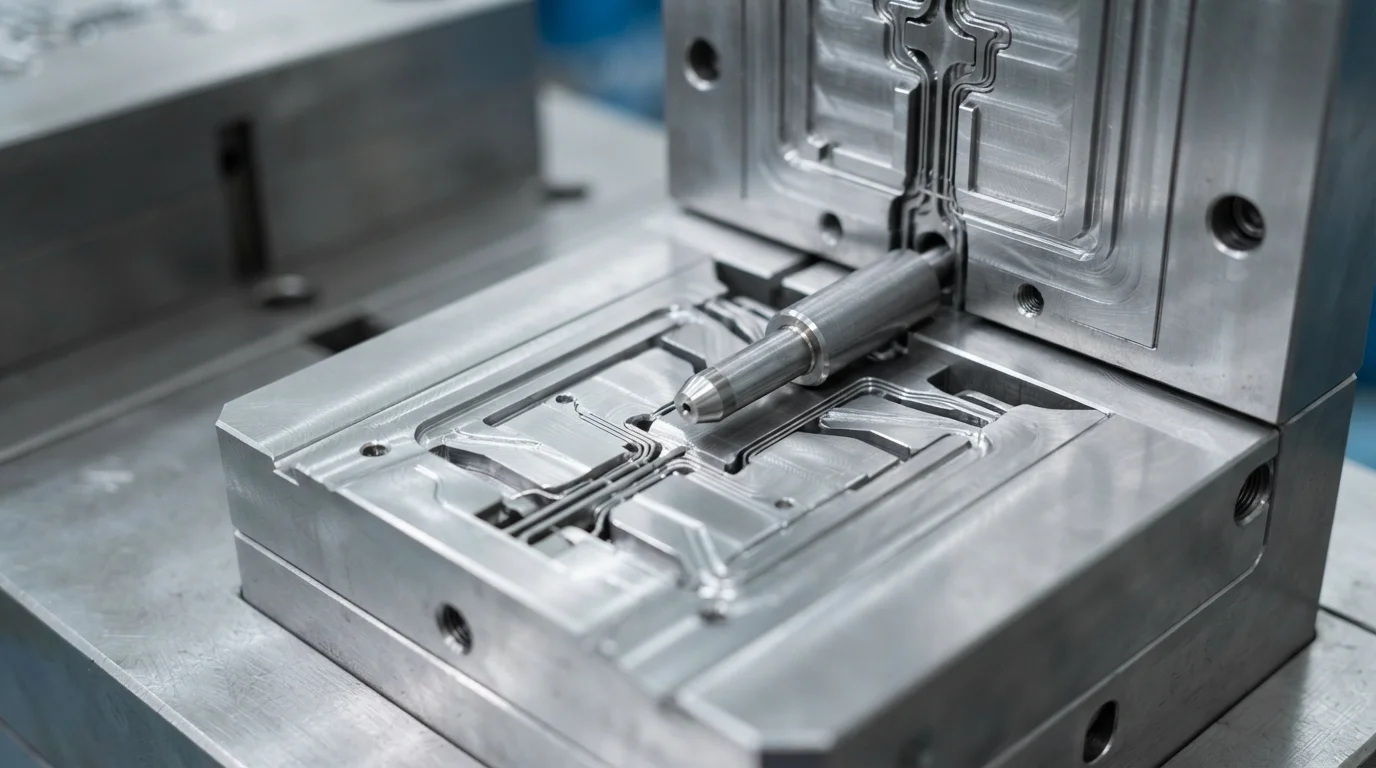
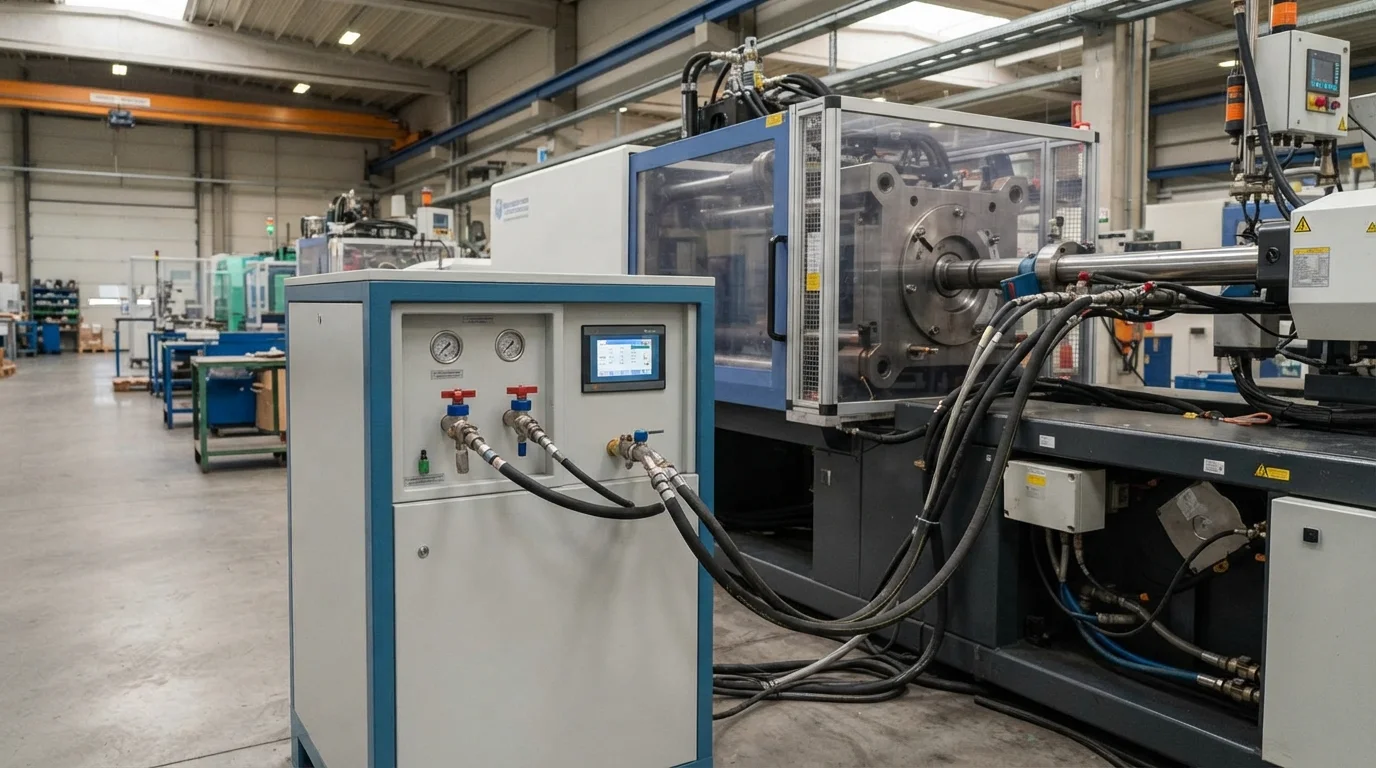
Injetar gás nitrogênio de alta pureza no fluxo de fusão força o plástico fundido contra as paredes da cavidade de dentro para fora. Executar injeção de gás nitrogênio através de pinos de gás especializados ou bicos de máquina compacta a pele do polímero firmemente contra o aço de ferramenta resfriado. A pressão interna do gás compensa a contração volumétrica do polímero continuamente durante toda a fase de resfriamento. A aplicação de pressão interna uniforme elimina completamente as sombras de afundamento na superfície sobre nervuras e bossas espessas. A estética da superfície permanece impecável sem exigir preenchimento cosmético secundário ou redesenho de paredes espessas.
As etapas do processamento com assistência a gás incluem:
- Dosagem de resina com injeção parcial—Injetar uma dose parcial controlada de resina fundida prepara a cavidade para o deslocamento do gás.
- Penetração do pino de gás—A injeção de gás nitrogênio de alta pressão no núcleo cria um canal de gás oco contínuo.
- Pressão de empacotamento interno—Manter a pressão de nitrogênio a 10-30 MPa mantém a pele de polímero firmemente contra as paredes do molde.
- Ventilação de gás e ejeção da peça—Ventilar a pressão interna de nitrogênio de volta para a unidade antes da abertura do molde permite a ejeção segura da peça.
Redução de Peso e Design Estrutural Oco para Cabos e Tubos
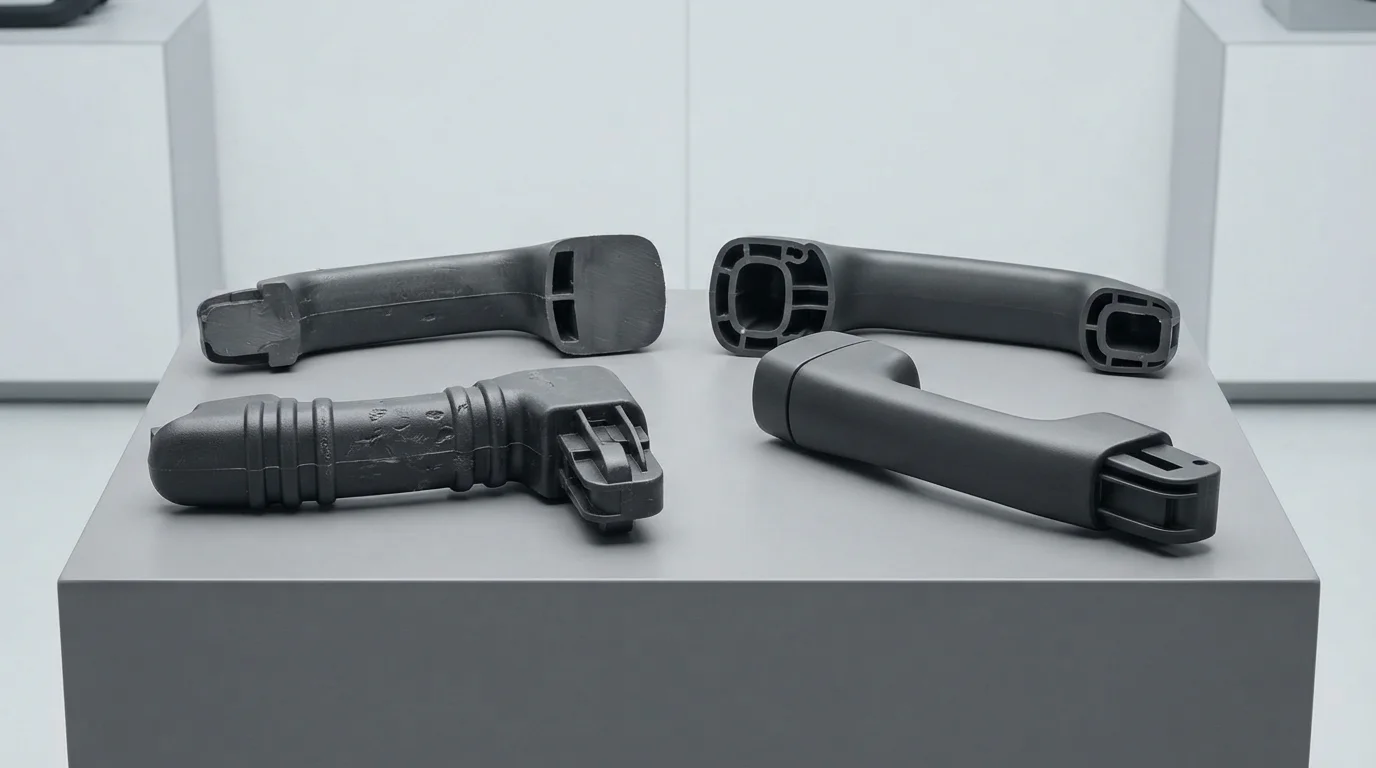
A formação de núcleo oco reduz significativamente o peso da peça, mantendo a rigidez estrutural à flexão. Geometrias estruturais ocas cortam o uso de material em 20% a 40%, proporcionando economias substanciais de custo em termoplásticos de engenharia caros. Resinas comuns processadas com assistência de gás incluem polipropileno (PP), ABS, policarbonato (PC), e preenchidas com vidro PA66-GF30. A remoção de núcleos sólidos de resina maciça acelera drasticamente a dissipação de calor térmico. Os tempos de resfriamento caem em até 50% em cabos de seção espessa, aumentando a produtividade horária da prensa.
| Resina de Polímero Alvo | Faixa de Pressão de Gás (MPa) | Redução de Peso (%) | Economia de Tempo de Resfriamento (%) | Peça Principal com Assistência de Gás |
|---|---|---|---|---|
| Polipropileno (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Puxadores automotivos e tubos para eletrodomésticos |
| Ligas de ABS / PC+ABS | 15 – 25 MPa | 20% – 35% | 35% – 45% | Puxadores de portas automotivas e suportes de retrovisores |
| PA66-GF30 (reforçado com vidro) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Pedais estruturais e estruturas de serviço pesado |
Controle de pressão interna de gás e integridade estrutural
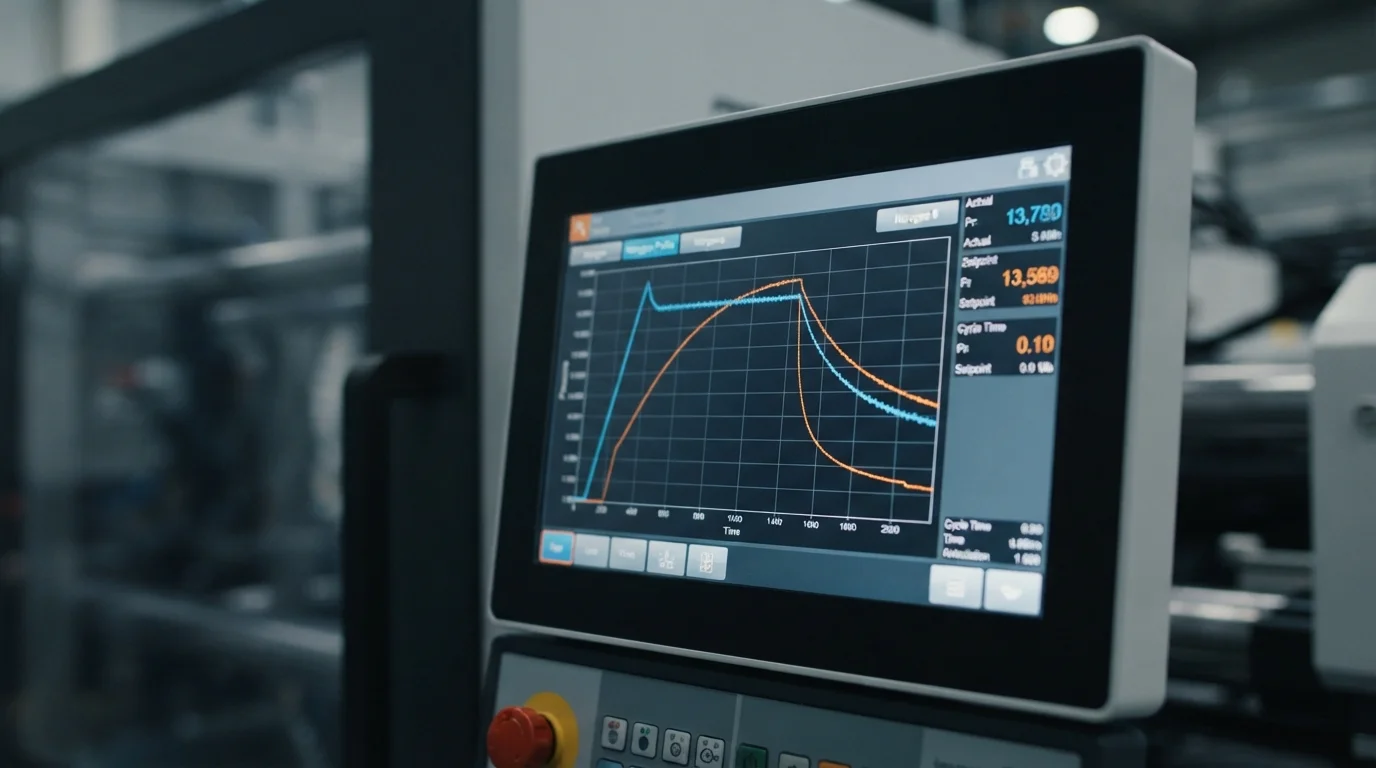
Manter o controle preciso da pressão interna de gás previne defeitos estruturais como sopro de gás ou afinamento de paredes finas. O sopro de gás ocorre se o nitrogênio romper a frente de fusão antes que a camada superficial estabeleça espessura suficiente. Engenheiros de ferramentaria projetam estrategicamente bicos de pino de gás em seções transversais espessas para guiar os fluxos de gás ao longo de canais designados. Atrasos precisos de temporização entre a injeção de resina e a entrada de gás garantem uma espessura uniforme de parede de polímero. A otimização do processo preserva os limites de carga mecânica enquanto entrega superfícies de aparência sem defeitos.
Perguntas Frequentes (FAQs)
Como a moldagem assistida por gás elimina marcas de afundamento em peças espessas?
A moldagem assistida por gás injeta nitrogênio de alta pressão no centro da resina fundida. A pressão interna do gás empurra o plástico em resfriamento para fora contra as paredes da cavidade, compensando continuamente a contração volumétrica e prevenindo sombras de afundamento na superfície.
Qual é a diferença entre moldagem assistida por gás de injeção parcial e de injeção total?
A moldagem assistida por gás de injeção parcial preenche 70% a 90% da cavidade com resina antes que o gás expanda o fundido para preencher o molde, criando um núcleo oco. A moldagem assistida por gás de injeção total preenche completamente o molde com resina, usando gás apenas para compactar nervuras e bossas espessas sem criar grandes canais ocos.
Qual gás é usado na moldagem por injeção assistida por gás?
Nitrogênio de alta pureza (pureza de 98% a 99,9%) é universalmente usado porque é quimicamente inerte e não reage com polímeros fundidos. O nitrogênio previne oxidação, queima ou degradação química das paredes internas do canal oco.