
Une lentille claire peut tout de même échouer à l'inspection, car la clarté n'est qu'une couche du contrôle qualité des lentilles optiques. Les défauts de surface, les erreurs dimensionnelles, le front d'onde transmis, le comportement focal, la biréfringence et l'alignement d'assemblage répondent à des questions différentes. Un plan de contrôle pratique utilise le test fiable le moins coûteux à chaque étape, tout en maintenant une vérification optique fonctionnelle liée à l'exigence du produit.
Trois portes de validation : La surface est-elle propre et intacte ? La géométrie est-elle liée au bon datum ? La lentille remplit-elle sa fonction optique dans l'assemblage et l'environnement prévus ?
Dans cet article :
- Normaliser l'inspection visuelle
- Mesurer la géométrie et les datums
- Détecter les contraintes résiduelles
- Tester la fonction optique
- Établir un plan d'échantillonnage par couches
- Questions fréquentes
L'inspection visuelle nécessite une scène contrôlée
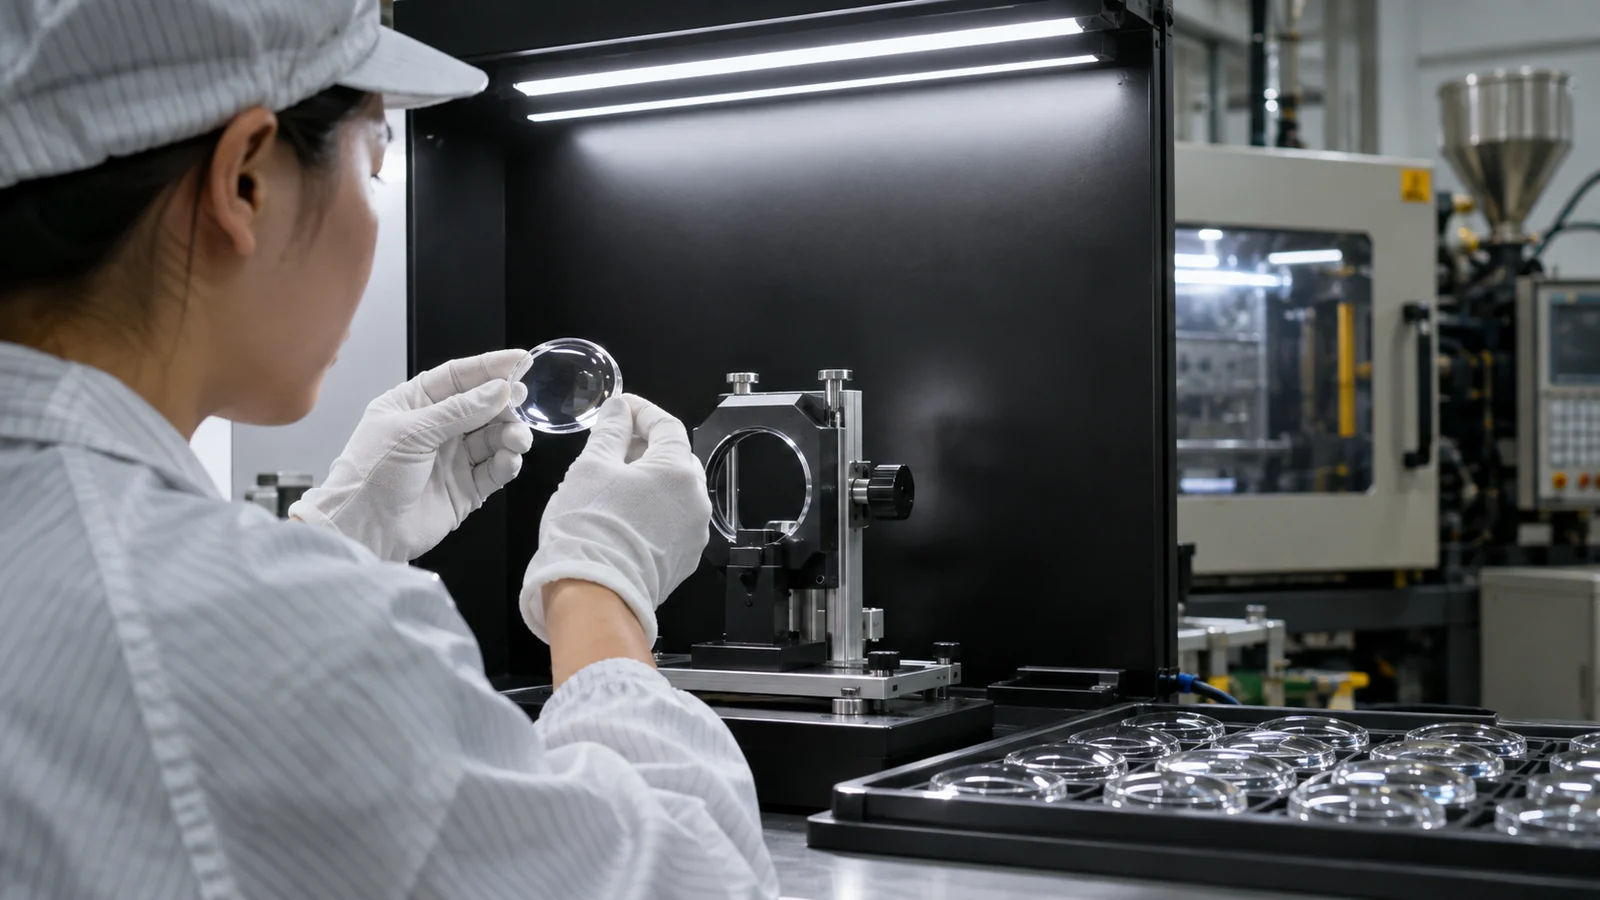
Les rayures, le voile, les points noirs, les traces de splay et d'écoulement changent selon l'angle d'éclairage et le fond. Définissez la source lumineuse, l'intensité, la distance, l'angle de vision, le fond, le grossissement et le temps d'inspection. Sinon, les inspecteurs peuvent être en désaccord même lorsque les deux sont attentifs.
Divisez la pièce en zones. Un défaut à l'intérieur de l'ouverture claire peut avoir une limite plus stricte que le même défaut sous une bride de retenue. Utilisez des échantillons ou des images de référence avec des critères dimensionnels plutôt que des termes descriptifs tels que “ mineur ” ou “ évident ”.”
La géométrie doit être mesurée à partir du datum fonctionnel
Mesurez l'épaisseur au centre, le diamètre, la forme de surface, le décentrement et les caractéristiques de montage avec des méthodes adaptées à chaque caractéristique. L'axe optique doit être relié au datum utilisé lors de l'assemblage. Une lentille mesurée à partir d'un bord pratique peut réussir alors que son axe utile est déplacé.
La force de fixation mérite une attention particulière. Les optiques minces peuvent se déformer sous l'effet des brides ou des palpeurs, et une mesure forcée à plat peut masquer une déformation à l'état libre. Documentez la condition de maintien et vérifiez que la répétabilité de mesure est faible par rapport à la tolérance.
La lumière polarisée révèle ce que la lumière normale dissimule
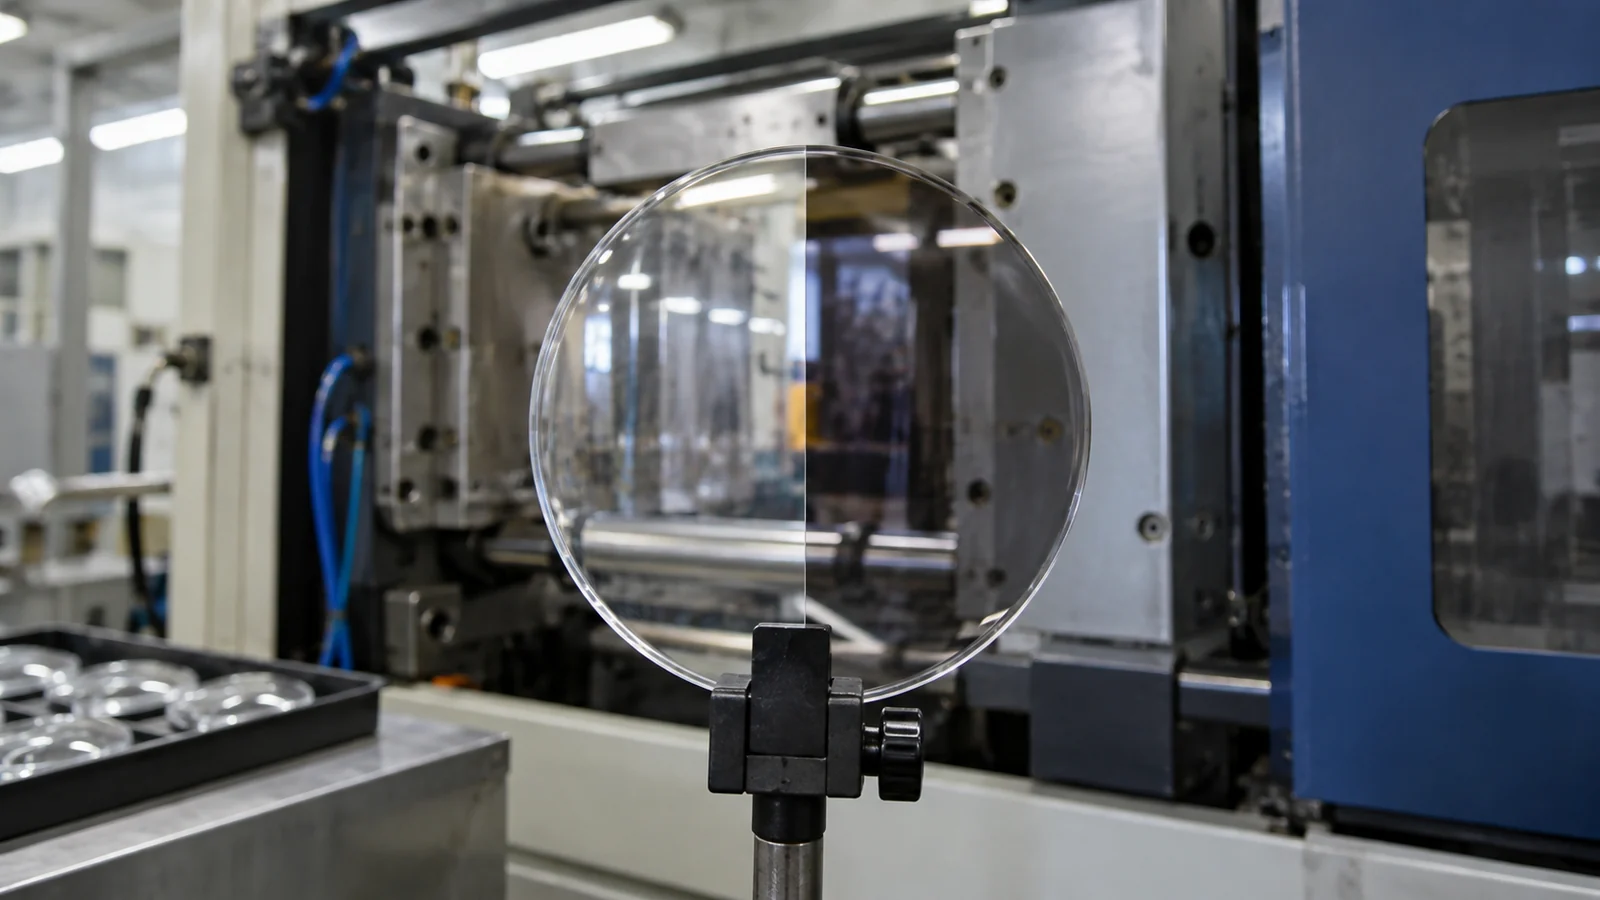
Les contraintes résiduelles modifient le comportement réfractif des polymères transparents. Les polariseurs croisés rendent visible la biréfringence liée aux contraintes sous forme de motifs ou de couleurs, ce qui aide à comparer les points d'injection, les empreintes et les conditions de process. L'image est précieuse pour le criblage, mais un motif coloré ne constitue pas automatiquement une valeur quantitative de contrainte.
Créez une méthode approuvée : orientation de la pièce, alignement des polariseurs, source lumineuse, réglages de la caméra et zones d'acceptation. Comparez des échantillons spécifiques à chaque empreinte à un temps de conditionnement constant. Si la polarisation affecte le produit, ajoutez un critère quantitatif ou fonctionnel plutôt que de vous fier uniquement à un motif visuel.
Le test final doit ressembler à la fonction optique du produit
Une lentille de focalisation peut être contrôlée pour la position focale ou la distribution du spot. Une optique de distribution lumineuse peut nécessiter des données d'intensité angulaire. Une fenêtre peut exiger des essais de distorsion ou de transmission. Choisissez des métriques qui prédisent la performance sur le terrain, et non simplement celles qui sont faciles à collecter.
Dans la mesure du possible, testez la lentille dans un montage représentatif avec la source, le capteur ou la contrainte mécanique réels. Cela est particulièrement important pour Moulage par injection optique et transparent, car la force de retenue et l'alignement peuvent modifier une pièce qui a réussi une inspection en vrac.
| Couche d'inspection | Ce qu'elle détecte | Ce qu'elle ne peut pas prouver à elle seule |
|---|---|---|
| Contrôle visuel encadré | Défauts de surface et de contamination | Performance focale ou de front d'onde |
| Métrologie dimensionnelle | Relations de forme, de position et de référence | Contraintes et transmission du matériau |
| Test optique fonctionnel | Sortie de faisceau, d'image ou de focale | Cause racine sans données à l'appui |
Utiliser souvent les criblages rapides et les tests approfondis de manière stratégique
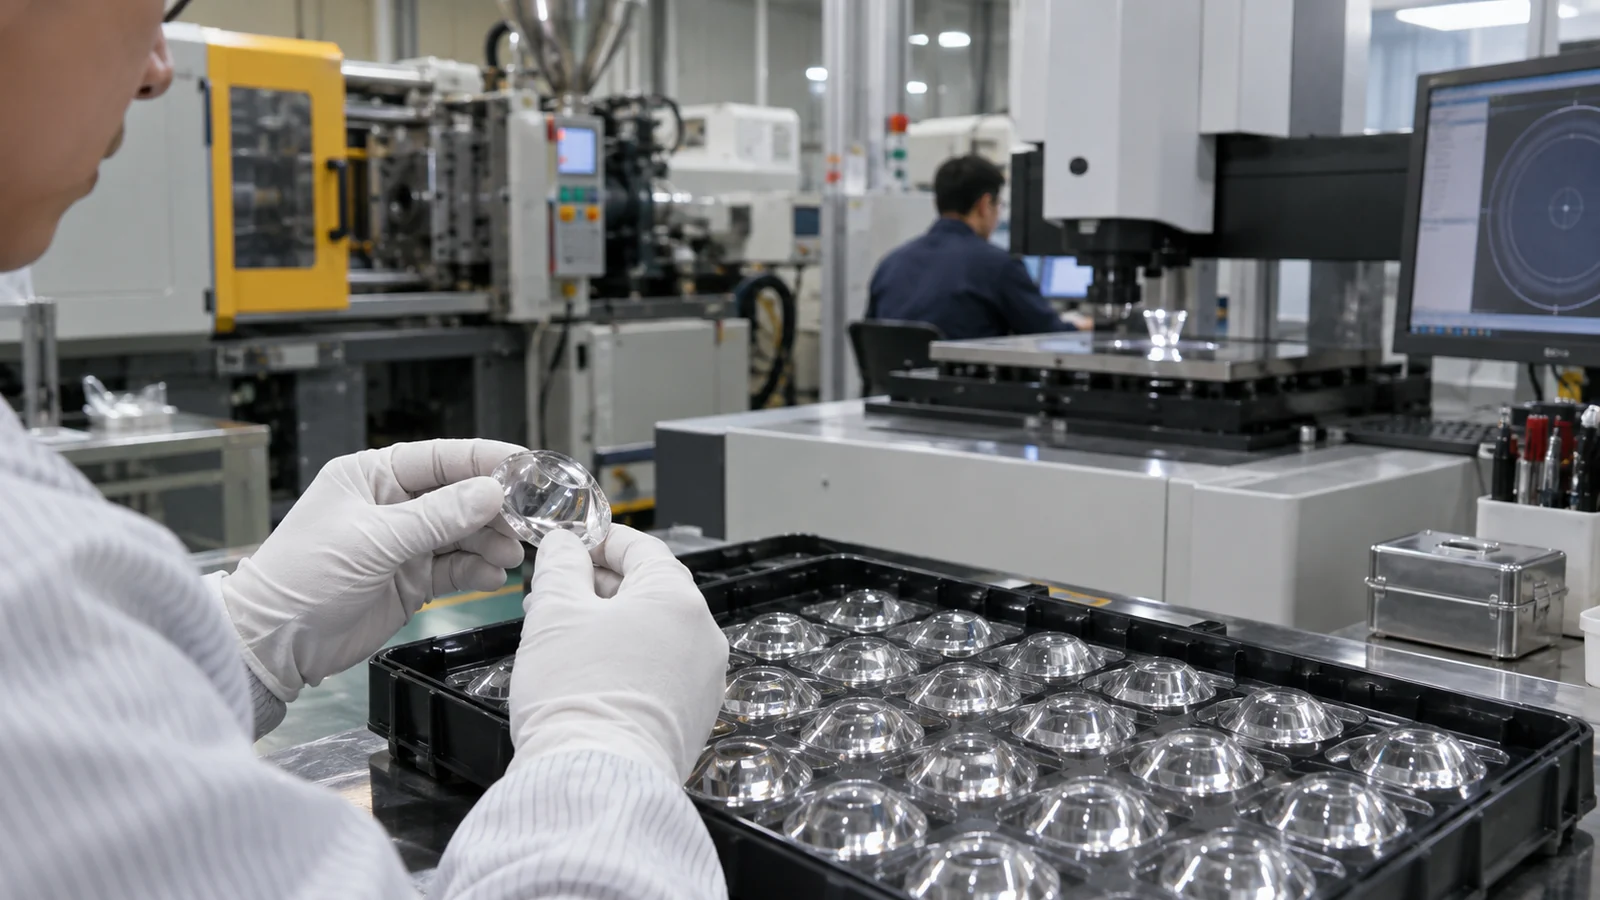
Tous les tests ne s'appliquent pas à chaque pièce. Les contrôles visuels et certaines dimensions peuvent être réalisés fréquemment ; la métrologie de surface complète ou les tests sur banc optique peuvent être planifiés par lot, par empreinte, par événement outil ou selon le risque. Lors de la qualification, collectez suffisamment de données séparées par empreinte pour établir le lien entre les indicateurs rapides et la sortie optique.
Renforcez la vérification après la maintenance des inserts, un changement de résine ou de couleur, un dépassement de la fenêtre de process, un transfert d'équipement ou une nouvelle condition d'assemblage. Conservez la traçabilité au lot de matière, à l'empreinte, aux conditions de moulage et à la configuration d'inspection afin qu'une défaillance puisse être investiguée plutôt que simplement triée.
Utiliser des pièces de référence sans les laisser devenir la spécification
Les échantillons limites aident les inspecteurs à reconnaître les rayures, les points et les signatures d'écoulement sous l'éclairage approuvé. Ils doivent être protégés, datés et vérifiés pour les dommages ou le jaunissement. Le plan et la méthode d'acceptation restent l'enregistrement de référence ; une pièce de référence détériorée ne doit pas décaler silencieusement la limite de qualité.
Planifier la réaction avant qu'une lentille ne défaille
Le plan de contrôle doit préciser quand arrêter la production, jusqu'où confiner la matière, quels échantillons conservés inspecter et quels enregistrements de process et de maintenance examiner. Une défaillance fonctionnelle avec un aspect propre nécessite une investigation différente d'une rayure introduite lors de l'emballage. Des chemins de réaction définis raccourcissent le confinement et protègent les bons produits d'un tri inutile.
Corréler les inspecteurs, les instruments et le montage du client
Avant le lancement, échangez un petit ensemble de pièces acceptées, rejetées et limites entre l'inspection de moulage et le test optique du client. Investiguez les divergences pendant que l'équipe outillage peut encore réagir. La corrélation est particulièrement importante lorsque les filtres logiciels, la force du montage ou le traitement d'image peuvent modifier la valeur rapportée.
Les tests d'audit périodiques doivent utiliser la même configuration conservée ou un équivalent documenté. Si la source lumineuse, la caméra, le montage ou la version d'analyse change, réalisez une étude de pont. Sinon, une amélioration ou une dégradation apparente du process peut n'être qu'un changement du système de mesure.
Questions fréquemment posées
Une lentille peut-elle réussir visuellement et échouer fonctionnellement ?
Oui. Une erreur de forme, un décentrement ou une contrainte résiduelle peuvent modifier la sortie optique sans créer de défaut cosmétique évident.
Un contrôle optique à 100 % est-il requis ?
Cela dépend du risque, de la vitesse de test et des preuves du procédé. Un procédé validé peut combiner des contrôles indirects fréquents avec des tests fonctionnels planifiés.
Quelles données un rapport qualité doit-il inclure ?
La révision de la pièce, la nuance et le lot de résine, la cavité, le lot de fabrication, le conditionnement, l'instrument, le montage, la méthode, le résultat mesuré et le statut d'acceptation.