
Elegir entre policarbonato y acrílico para una pieza óptica moldeada no es una competencia sobre qué resina es “mejor”. La respuesta útil a policarbonato vs acrílico depende de la falla que el producto no puede tolerar. El acrílico suele llevar la delantera cuando dominan la pureza óptica, la resistencia a la intemperie y la dureza superficial. El policarbonato se vuelve más atractivo cuando el impacto, la tenacidad o una temperatura de servicio exigente importan más. La geometría, la posición de la compuerta, el espesor de pared y la tensión residual aún pueden revertir el resultado esperado, por lo que la decisión final corresponde a un plan de moldeo y validación a nivel de grado, no a una tabla genérica de propiedades.
Decisión en un minuto
- Comience con acrílico cuando los requisitos principales sean alta transmisión, estabilidad de color en exteriores y resistencia al rayado visible.
- Comience con policarbonato cuando el daño por impacto, el agrietamiento o una temperatura de servicio elevada presenten el mayor riesgo.
- No libere ninguno de los dos materiales hasta que la pieza moldeada, no solo la hoja de datos del proveedor, pase las verificaciones ópticas, dimensionales y ambientales.
En este artículo:
- Comience por la falla que no puede aceptar
- Cuando el acrílico es la opción óptica más limpia
- Dónde se gana su lugar el policarbonato
- Cómo el procesamiento puede revertir la clasificación
- Utilice una secuencia de decisión lista para el plano
- Valide la resina antes de la aprobación
- Preguntas frecuentes
Comience por la falla que no puede aceptar
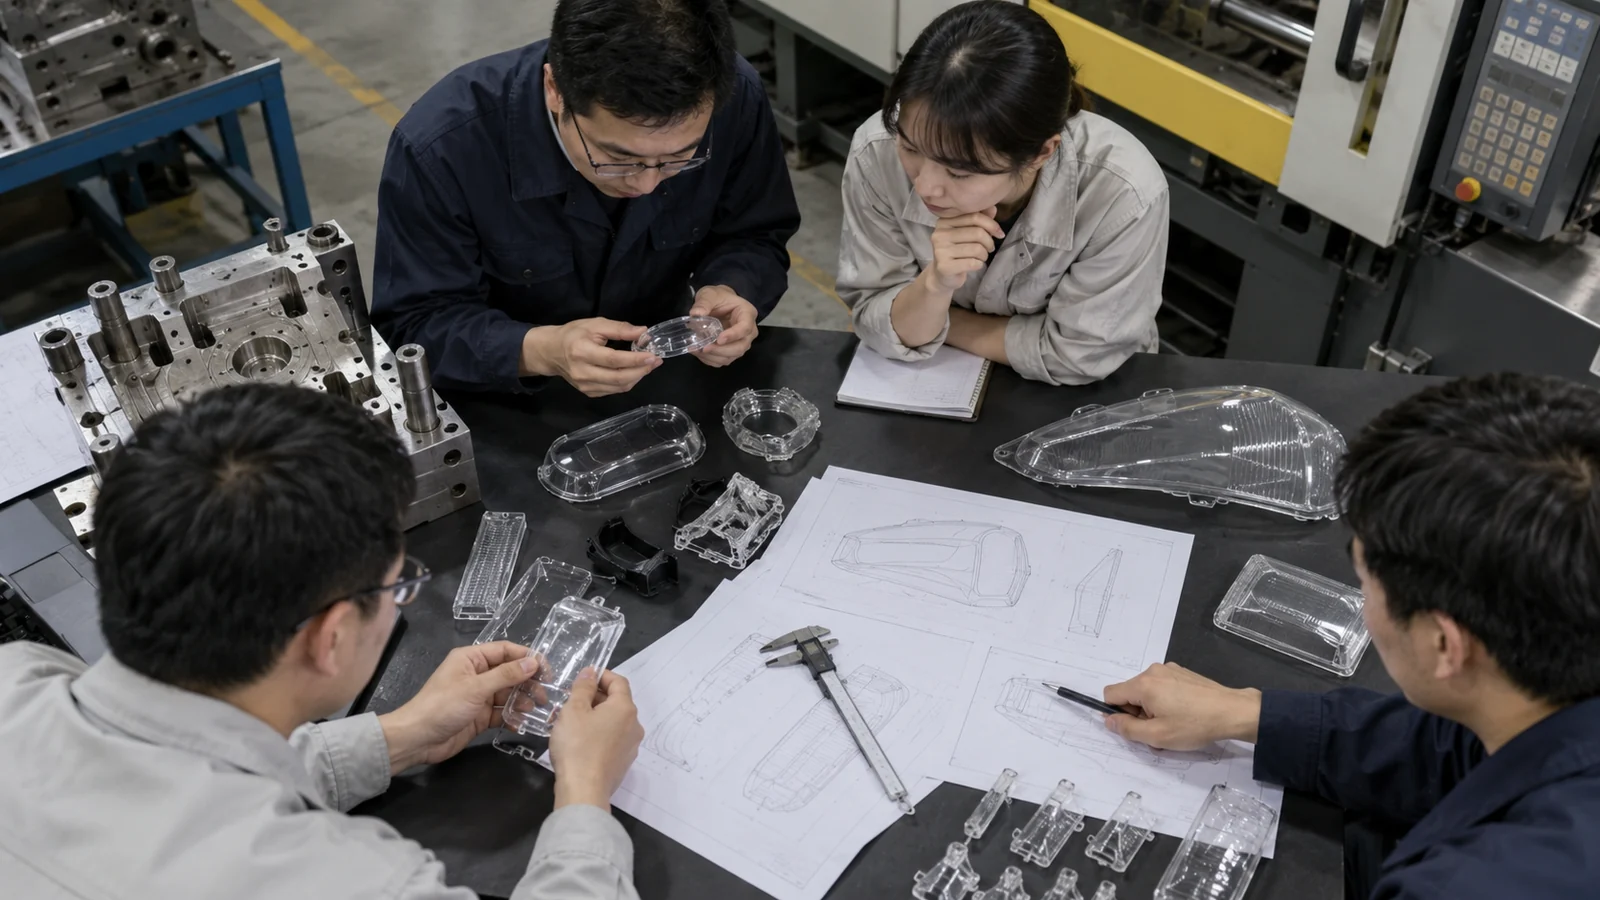
Una cubierta transparente, un tubo de luz y una lente de formación de imágenes pueden parecer todos “transparentes” en un plano, pero no le piden al material que realice el mismo trabajo. Una cubierta protectora puede tolerar una distorsión óptica modesta pero no una fractura por impacto. Una guía de luz puede sobrevivir fácilmente al impacto y aun así fallar porque la neblina, el cambio de color o una mala replicación de microcaracterísticas alteran su salida. Por lo tanto, la selección del material comienza con la función de la luz, no con la apariencia del pellet de resina.
Escriba las condiciones de rechazo antes de comparar los grados. Las preguntas útiles incluyen si la pieza debe transmitir una imagen o solo iluminación, si se toca o se limpia repetidamente, si recibe luz solar y si una grieta crea un riesgo de seguridad. Esta es la misma lógica de priorizar el fallo que se utiliza al planificar Moldeo por inyección óptico y transparente: la trayectoria óptica, el entorno de servicio y el proceso de moldeo deben revisarse como un solo sistema.
| Riesgo dominante | Mejor punto de partida | Lo que aún requiere comprobación |
|---|---|---|
| Impacto o carga accidental | Policarbonato | Muescas, líneas de soldadura y exposición química |
| Rayado visible o claridad en exteriores | Acrílico | Método de limpieza real y geometría de la superficie |
| Distorsión de imagen | Dependiente del grado y del proceso | Birrefringencia, error de forma y tensión de ensamblaje |
| Entorno operativo caluroso | A menudo policarbonato | Grado exacto, carga, duración y deriva óptica |
Cuándo el acrílico es la opción óptica más limpia
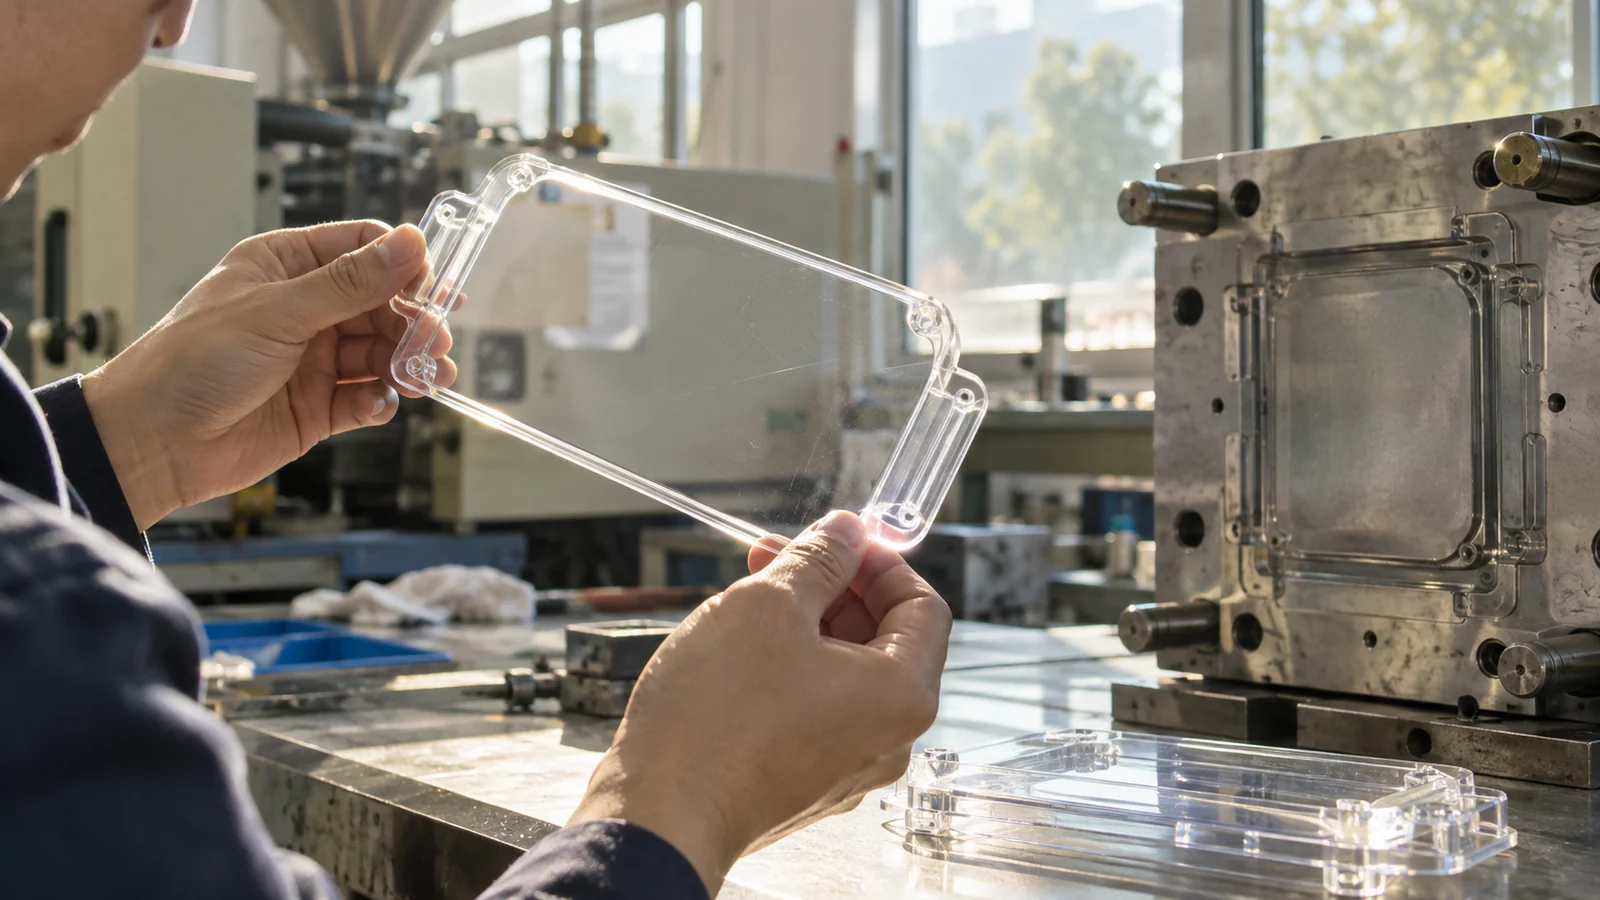
El PMMA es un buen punto de partida cuando la pieza debe mantenerse visualmente transparente en un entorno expuesto y resistir el marcado superficial habitual. Röhm informa una transmisión de luz de hasta 92% para sus compuestos de moldeo ópticos PLEXIGLAS, y al mismo tiempo destaca la resistencia a la intemperie, la estabilidad del color y la reproducción precisa de la superficie del molde. Estas afirmaciones describen una familia de materiales y grados particulares; no garantizan el mismo resultado en todos los espesores de pared, texturas, colores o ciclos de moldeo. La guía oficial de aplicaciones ópticas del PMMA del fabricante es una referencia útil para la preselección de grados.
La ventaja del acrílico es más fácil de aprovechar cuando las cargas de impacto son predecibles y la geometría de la pieza evita concentradores de tensión agudos. Las ventanas de instrumentos, las cubiertas de pantallas, la óptica de iluminación y algunas guías de luz pueden encajar en este perfil. La elección resulta menos cómoda cuando los ajustes a presión están muy tensionados, los tornillos se aprietan directamente a través de la zona transparente o la pieza puede caerse. En esos casos, aumentar el espesor de pared para compensar puede crear un problema distinto: mayor tiempo de enfriamiento, riesgo de rechupes y variación de la trayectoria óptica.
Revise los requisitos de material y grado de PMMA seleccionados en lugar de aprobar “acrílico” como etiqueta a nivel de plano. El flujo, la resistencia al calor, el paquete UV, el comportamiento de desmoldeo y la calidad óptica pueden diferir entre grados vendidos bajo el mismo nombre de polímero.
Dónde el policarbonato se gana su lugar
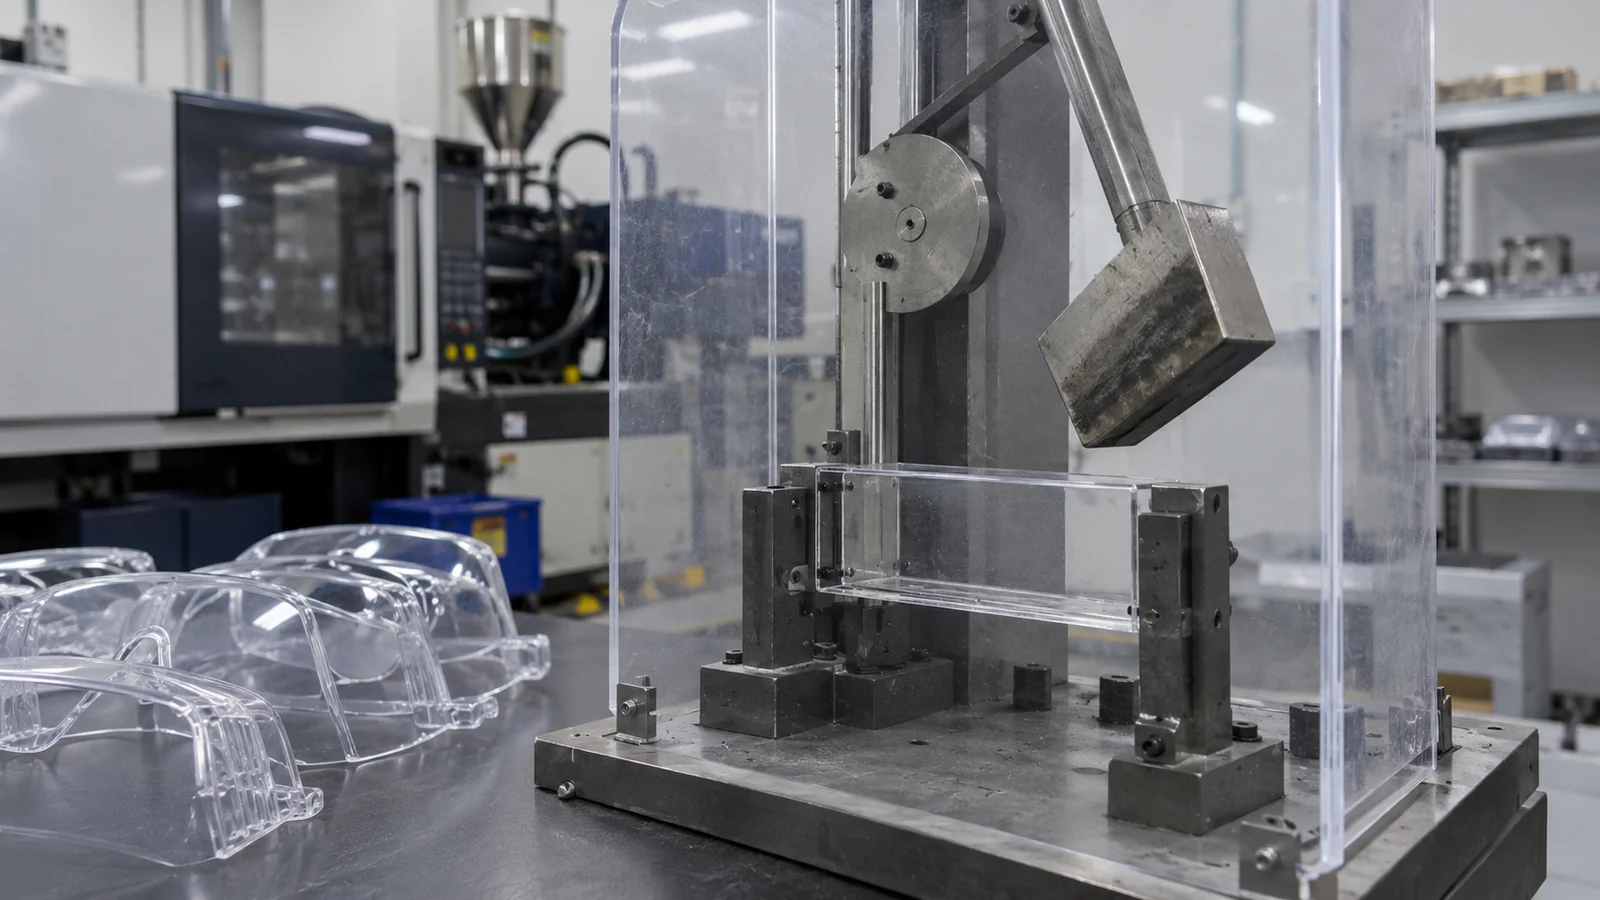
El policarbonato se gana su lugar cuando las consecuencias del agrietamiento o el daño por impacto superan la necesidad de máxima dureza superficial. Las lentes protectoras, los protectores, las cubiertas de sensores y los componentes de iluminación expuestos a la manipulación o la vibración suelen iniciar la revisión del material por el lado del PC. Covestro describe el policarbonato Makrolon como transparente, resistente al impacto y dimensionalmente estable, con carteras que incluyen grados para iluminación y moldeo por inyección. Su descripción general oficial del material Makrolon también muestra por qué un grado con nombre importa más que la abreviatura genérica “PC”.”
La tenacidad no hace que una pieza de PC moldeada sea inmune a fallar. Una esquina interna aguda, una línea de soldadura mal posicionada, un fluido de limpieza agresivo o una tensión de ensamblaje elevada aún pueden provocar agrietamiento. Las superficies visibles también pueden requerir una consideración adicional sobre la abrasión y la exposición a largo plazo. Si se está considerando un recubrimiento protector, evalúe el sistema recubierto en lugar de comparar PMMA sin recubrir con un PC recubierto teórico.
La página del sitio página de material de policarbonato puede respaldar la discusión inicial, pero la RFQ aún debe identificar el entorno, la región óptica, los productos químicos de limpieza y los requisitos regulatorios que rigen la selección real del grado.
El procesamiento puede invertir la clasificación del material
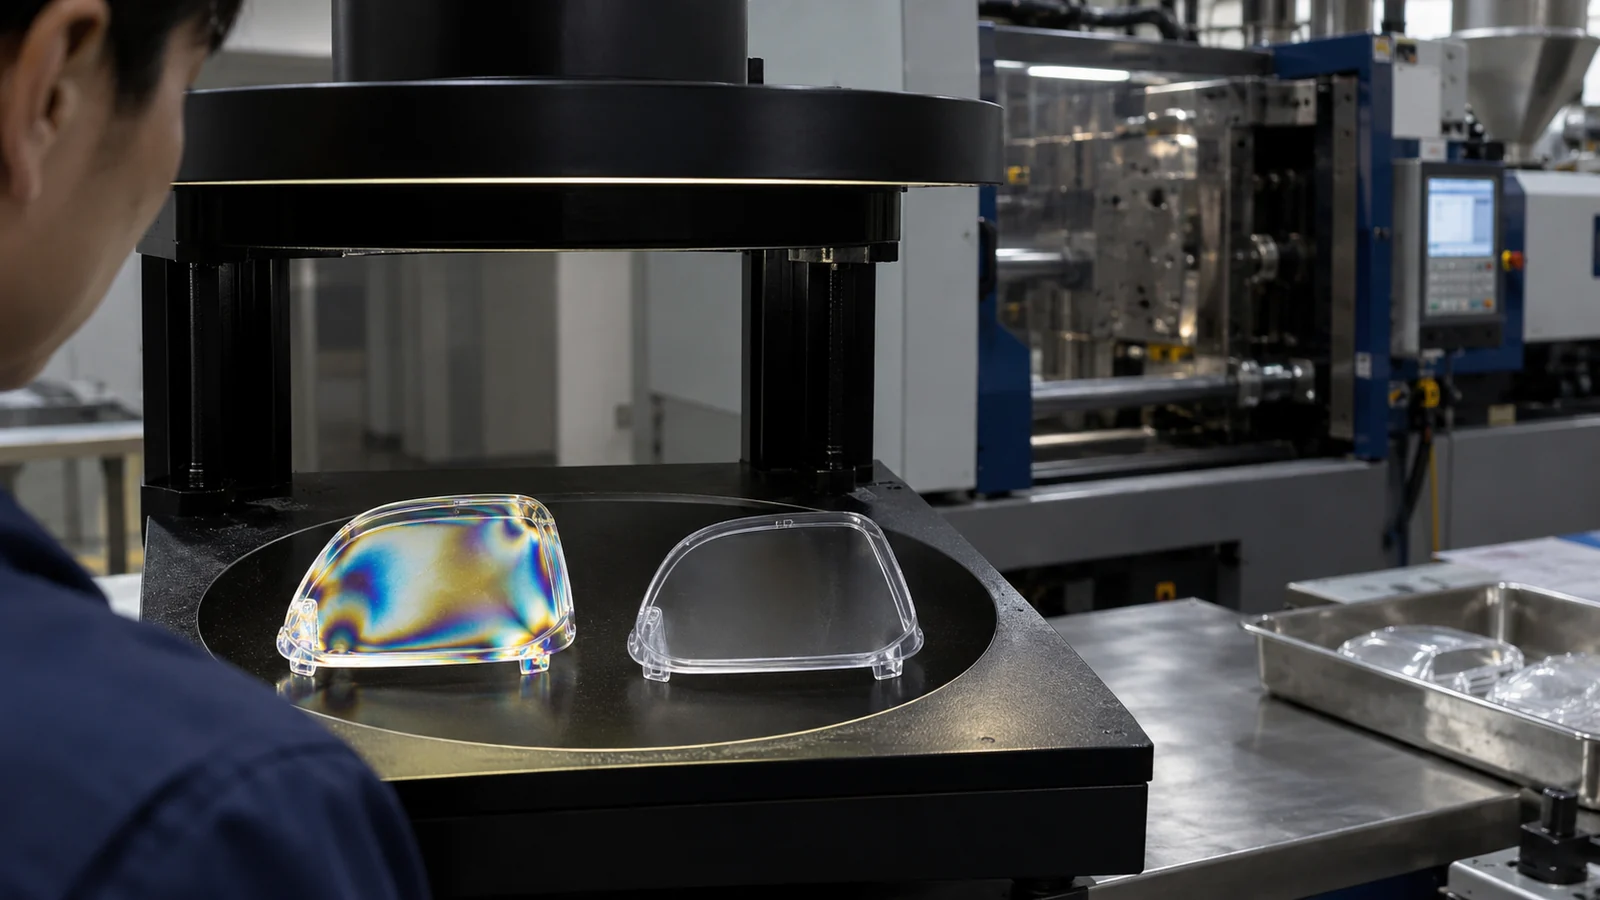
Una resina bien elegida puede perder su ventaja dentro de una pieza o un proceso mal diseñados. El exceso de cizallamiento cerca de una compuerta restrictiva puede dejar orientación y tensiones en un componente transparente. Un empaquetado y enfriamiento desiguales pueden cambiar el espesor, la planitud y la potencia óptica. La humedad, la contaminación o un tiempo de residencia excesivo pueden introducir vetas, burbujas, amarilleamiento o puntos negros que tienen poco que ver con la claridad publicada de la resina base.
Por eso una placa pulida no es evidencia suficiente. Las placas son útiles para la selección de materiales, pero la geometría de producción crea su propia longitud de flujo, caída de presión, congelación de compuerta, gradiente de enfriamiento y carga de eyección. Las secciones gruesas merecen especial atención porque el centro puede permanecer caliente después de que la piel se haya solidificado. El resultado puede ser rechupes, huecos, contracción retardada o distorsión óptica aunque la superficie inicialmente parezca aceptable.
La ubicación de la compuerta debe mantener la marca y la región de mayor cizallamiento alejadas de la trayectoria óptica crítica cuando la geometría lo permita. Al mismo tiempo, alejar demasiado la compuerta puede extender la trayectoria de flujo y reducir el control del empaquetado. Por lo tanto, las decisiones sobre material, pieza y molde deben tomarse en conjunto en lugar de pasarse entre equipos como aprobaciones separadas.
Utilice una secuencia de decisiones lista para el plano
Se puede tomar una decisión práctica sobre el material en seis pasos:
- Defina la función óptica. Indique si la pieza transmite una imagen, guía la iluminación, difunde la luz o solo proporciona una ventana de visualización transparente.
- Clasifique las consecuencias de falla. Separe la fractura inaceptable, la neblina, el rayado, el cambio de color, la birrefringencia y la deriva dimensional.
- Mapee el entorno. Registre la temperatura, la exposición a UV, los productos químicos, la limpieza, la carga de ensamblaje y la vida útil esperada.
- Review molding geometry. Mark thick sections, long flow paths, gates, weld lines, ejection areas and cosmetic surfaces.
- Select actual grades. Compare supplier data under relevant test conditions; do not transfer one grade’s values to the entire polymer family.
- Write the validation plan. Define how optical, dimensional, mechanical and environmental performance will be measured on molded parts.
This sequence may still produce two viable candidates. That is not indecision. It is a signal to mold representative samples or use prototype tooling before committing production steel, especially when coating, texture, assembly stress or thick optical geometry changes the material behavior.
What to Validate Before Approving the Resin
Approval should connect every critical requirement to a method, sample location and acceptance rule. “Clear” is not a measurable requirement by itself. Depending on the product, the control plan may include transmission or haze, color, focal or light-output performance, surface defects, dimensions, flatness, birefringence, impact, coating adhesion and environmental conditioning.
Inspect the critical optical zone separately from nonfunctional edges and gate areas. Record cavity identity when a multicavity mold is used, because one cavity can reproduce or cool differently from another. First-article results establish whether the tool can make the part; capability data across a stable run shows whether it can keep making it.
A useful RFQ therefore includes the 3D model, drawing, optical region, target resin or candidate grades, annual quantity, appearance standard, operating environment and required reports. Where traceability and inspection stages matter, define the required records and acceptance stages alongside the molding proposal.
Preguntas frecuentes
Is acrylic always clearer than polycarbonate?
Acrylic is often the stronger starting point for high transmission and outdoor clarity, but the finished-part result depends on grade, thickness, surface replication, color, stress and processing. Compare molded samples under the product’s actual optical test rather than selecting from one headline value.
Is polycarbonate always the safer choice for impact?
Polycarbonate generally offers the better starting point when impact is critical, but geometry and environment can remove that advantage. Notches, weld lines, high assembly stress and incompatible chemicals must be included in the test condition.
Can one mold run both PC and PMMA?
Sometimes, but it should not be assumed. Different shrinkage behavior, processing windows, gate response and ejection behavior may require compromises. A tool optimized around one material may not produce equivalent dimensions or optical quality with the other.
Which material is cheaper for a molded optical part?
Resin price alone cannot answer the question. Tooling changes, coating, cycle time, reject rate, handling protection and field failure can outweigh the pellet-price difference. Compare the total route needed to meet the same approved specification.
What should be sent for a material review?
Send the 3D model, drawing, critical optical area, environment, mechanical loads, cleaning chemicals, quantity, appearance criteria and required validation reports. If a grade has already been specified, include the complete supplier and grade designation.